

CNC部品が機械から取り出されるとき、その表面は切削工具とツールパスの視覚的な結果以上の意味を持ちます。その表面は、部品の使用中の挙動に直接影響を及ぼします。摩擦、摩耗、耐腐食性、シールの信頼性、疲労寿命はすべて表面状態によって左右されます。多くの用途において、表面仕上げは材料の選択や寸法精度と同様に重要な役割を果たします。仕上げを見た目だけの工程として扱うと、早期の故障、組み立て上の問題、あるいは不必要なコストにつながることがよくあります。

この記事では、CNC加工後の表面仕上げを機能的な観点から考察します。習慣や見た目だけで研磨、陽極酸化、不動態化処理を選ばず、エンジニア、設計者、そしてバイヤーが真の性能ニーズに合った仕上げを選択する際に、このガイドが役立ちます。
表面仕上げが部品の機能にとって重要な理由
表面仕上げは加工完了後に議論されることが多いが、実際には部品の性能に直接的な影響を与える。CNC加工によって生じる表面は中立的なものではない。工具痕、微細な溝、局所的な応力などはすべて、摩擦、腐食挙動、そして長期耐久性に影響を与える。部品が寸法公差を満たしている場合でも、表面状態によって、部品が確実に機能するか、早期に故障するかが決まることがある。
機械加工面の主な機能的影響
表面仕上げの最も直接的な影響の一つは、摩擦と摩耗への影響です。表面が粗いと、凹凸の接触面積が大きくなり、摩擦が増大して摩耗が促進されます。表面が滑らかになると、一般的に摩擦は減少しますが、潤滑膜の形成と挙動も変化します。
表面状態の影響を受ける主なパフォーマンス要因は次のとおりです。
- 摩擦と摩耗挙動
表面粗さは、滑りまたは回転インターフェースにおける接触面積、熱発生、および摩耗率を制御します。
- 疲労寿命と亀裂発生
ツールマークは微小な応力集中源として作用します。繰り返し荷重を受けると、これらの箇所で亀裂が発生し、疲労寿命が低下します。
- 腐食経路と汚染リスク
表面の溝や破れた素材に湿気、化学物質、破片が閉じ込められ、局所的な腐食箇所が形成される可能性があります。
- フィット、シーリング、嵌合の信頼性
表面の質感は、部品がどれだけうまく固定され、密閉され、長期間にわたって一貫した接触を維持するかに影響します。
これらの各要因は、負荷が増加したり、許容範囲が狭くなったり、環境がより攻撃的になったりするにつれて、さらに重要になります。
一般的なアプリケーションの機能例
表面仕上げの役割は、具体的な使用事例を見ればより明確になります。ベアリングやシャフトなどの回転システムでは、表面仕上げは騒音、摩耗、動作温度に直接影響を及ぼします。シャフトの寸法は正確であっても、目に見える工具痕があると潤滑が阻害され、ベアリングの早期損傷につながる可能性があります。

流体処理部品において、表面状態は流量とシール性の両方に影響を与えます。バルブシート、ポンプハウジング、シール面は、漏れや浸食を防ぐために、しばしば精密な仕上げが求められます。特に高速流体や研磨性流体の場合、粗い内面は流れのパターンを乱し、圧力損失を増加させる可能性があります。
部品のカテゴリによって表面仕上げに対する要求は異なります。
- スライドおよび回転部品 シャフト、ブッシング、ガイドなどの部品は、摩耗や潤滑の安定性を確保するために、粗さを制御する必要があります。
- 流体に面する表面 密閉をサポートし、乱流や材料の損失を最小限に抑える仕上げが必要です。
- 構造部品 多くの場合、低摩擦よりも疲労耐性と腐食制御が優先されます。
- 化粧品成分 視覚的な品質に重点を置いていますが、隠れた機能上のリスクにも注意を払う必要があります。
表面がどのカテゴリに属するかを理解すると、不要な仕上げや効果のない仕上げを防ぐのに役立ちます。
機械加工された未加工の仕上げが許容される場合
多くの用途では、機械加工直後の表面で十分です。安定した乾燥した環境で動作し、低い周期的な負荷を受ける部品は、追加の仕上げなしでも信頼性の高い性能を発揮することがよくあります。典型的な例としては、ブラケット、固定具、取り付けプレート、内部構造部品などが挙げられます。
表面を機械加工したままにしておくと、次のような実用的な利点があります。
- 厳密な寸法制御を維持
- リードタイムと処理コストを削減
- 二次操作によってもたらされる変動を排除
可能であれば、不必要な仕上げを避けることで一貫性が向上し、生産が簡素化されます。
仕上げが必須になったとき
表面処理がオプションではなく必須となる状況もあります。腐食性環境、繰り返し荷重、または衛生要件にさらされる部品は、通常、性能や規制の要件を満たすために追加の表面処理が必要です。
仕上げは通常、次の場合に必要になります。
- 部品は周期的または疲労限界荷重下で動作する
- 表面は液体やガスに対して密閉されていなければならない
- 耐食性は耐用年数に大きく影響します
- 医療や食品接触の要件などの規制基準が適用される
このような場合、表面仕上げは機能的なエンジニアリング上の決定です。目標は外観ではなく、部品のライフサイクル全体にわたる表面挙動の制御です。
研磨と機械仕上げ:滑らかさが重要な場合
研磨やその他の機械仕上げ工程は、滑らかであればあるほど良いという前提で選択されることがよくあります。しかし実際には、研磨は表面の機械的、化学的、そして寸法的な挙動を変化させます。特定の用途では性能を大幅に向上させることができますが、明確な機能的理由なく適用すると問題を引き起こす可能性もあります。図面や注文書に研磨を指定する前に、研磨によって実際に何が変化するかを理解することが重要です。

機械仕上げは、対象を絞ったプロセスとして捉えるべきです。摩擦低減、洗浄性向上、接触挙動の制御など、表面処理の役割が明確に定義されている場合に最も効果的です。盲目的に行うと、部品の信頼性が低下したり、より早期に対処すべきであった加工上の深刻な問題が隠れてしまう可能性があります。
研磨とバフ研磨で実際に何が変わるのか
研磨は、材料の全体的な特性よりも、主に表面の形状を変化させる。機械加工によって生じた突起を除去することで表面粗さが低減し、荷重下での表面間の相互作用が変化する。この変化は、接触力学、潤滑挙動、および局所的な応力分布に影響を与える。
機能的な観点から見ると、研磨はいくつかの重要な表面特性に影響を与えます。
- 表面粗さの低減
研磨は、工具痕や表面の凹凸を除去することで、Raおよび関連する粗さパラメータを低下させます。これにより平滑性は向上しますが、用途によっては表面の潤滑剤保持能力が低下します。
- 接触挙動と摩擦
一般的に、表面が滑らかであれば、滑り接触時の摩擦は低減します。しかし、極端に滑らかな仕上げは、適切に設計されていない場合、境界潤滑の問題やスティックスリップ挙動を引き起こす可能性があります。
- 工具痕における応力集中
鋭利な加工溝を除去することで、局所的な応力集中を低減します。これにより、許容誤差が維持されていれば、繰り返し荷重を受ける部品の疲労特性を向上させることができます。
研磨では形状誤差は修正されないことに注意が必要です。材料除去を厳密に制御しない限り、平坦度、真円度、アライメントの問題はそのまま残ります。
研磨面に最適なアプリケーション
研磨は、表面の相互作用が性能、安全性、または清浄度に直接影響を与える場合に最も効果を発揮します。このような場合、研磨によるメリットは、追加コストや加工リスクを上回ります。
研磨仕上げは、一般的に次のような場合に指定されます。
- 医療、食品接触、衛生部品
滑らかな表面は細菌の付着を抑え、清掃効果を高めます。研磨は、表面汚染が許容されない規制や清潔基準を満たすのに役立ちます。
- 可視または光学部品
外観が重要な部品の場合、研磨は視覚的な品質と知覚価値を向上させます。これには、消費者向け製品や建築部品が含まれます。
- 摺動面と嵌合面
ブッシング、ガイド、およびシーリングインターフェースは、摩耗を減らし、動作中に一貫した接触を確保するために、制御された滑らかさから恩恵を受けることがよくあります。
これらのアプリケーションでは、単に外観を改善するのではなく、明確な機能的結果をサポートするために研磨が選択されます。
機械仕上げにおけるよくある落とし穴
研磨において最も頻繁に発生する問題の一つは、意図しない材料除去です。研磨を過剰に行うと、特に公差の厳しい形状において重要な寸法が変化する可能性があります。たとえ小さな変化であっても、精密アセンブリにおいては、嵌合、位置合わせ、あるいは性能に影響を与える可能性があります。
その他の一般的なリスクは次のとおりです。
- 鋭い角を丸める
研磨によりエッジやコーナーが柔らかくなる傾向があり、シーリングエッジやデータムフィーチャなどの機能的なジオメトリが損なわれる可能性があります。
- 加工欠陥のマスキング
表面研磨では、機械加工中に根本的な原因に対処するのではなく、チャタリングマーク、工具の摩耗、不適切な送りを隠すことができます。
- 表面品質の不均一性
研磨工程を手作業で行ったり、適切に制御しなかったりすると、部品ごとにばらつきが生じ、再現性が低下する可能性があります。
これらの問題は、研磨が定義された制限のある計画されたプロセスではなく、修正ステップとして扱われる場合によく発生します。
陽極酸化と化成処理:副作用を伴う保護
アルミニウム部品の耐久性と耐腐食性に優れた仕上げとして広く知られているため、陽極酸化処理が選ばれることがよくあります。これらの利点は確かにありますが、陽極酸化処理は表面を変化させ、寸法、摩耗挙動、そして長期的な信頼性に影響を与えます。陽極酸化処理を単なる保護コーティングとして扱うと、特に精密部品においては予期せぬ問題を引き起こす可能性があります。

陽極酸化処理を正しく使用するには、単なる装飾的な層ではなく、制御された表面変化として理解する必要があります。この処理はアルミニウム表面自体を改質するため、明らかな利点がもたらされる一方で、設計および製造上の制約も生じ、早期に考慮する必要があります。
陽極酸化処理が実際にもたらすもの
陽極酸化処理により、アルミニウム基板と一体化した酸化層が形成されます。塗布型コーティングとは異なり、この層は元の表面から外側と内側の両方に成長します。その結果、陽極酸化処理は表面形状を変化させると同時に、いくつかの機能特性を向上させます。
最も重要な機能上の利点は次のとおりです。
- 耐食性の向上
陽極酸化層は、特に屋外や湿気の多い環境において、アルミニウムを酸化や化学的な攻撃から保護します。
- 表面硬度の向上
陽極酸化処理された表面はむき出しのアルミニウムよりも硬く、摩耗や軽度の磨耗に対する耐性が向上します。
- 電気絶縁
酸化物層は非導電性であるため、電気絶縁が必要な用途に役立ちます。
これらの特性により、陽極酸化処理は構造的および環境的保護の面で魅力的になりますが、部品のすべての表面に適しているわけではありません。
陽極酸化処理が最も効果的であるとき
陽極酸化処理は、厳密な寸法管理よりも耐食性と表面耐久性が重視されるアルミニウム部品に最も効果的です。構造部品、ハウジング、外装部品などは、大きなリスクを負うことなく陽極酸化処理の恩恵を受けることができます。
陽極酸化処理が適している一般的な用途は次のとおりです。
- アルミニウム構造部品
環境保護を必要としますが、正確なフィットに依存しないフレーム、ブラケット、エンクロージャ。
- 摩耗にさらされるが精密ではない表面
取り扱いや軽い摩耗を受けるが、スライドやシールのインターフェースの一部ではない表面。
- 屋外および海洋環境
陽極酸化処理は、アルミニウム部品を湿気、塩分、紫外線による劣化から保護するのに役立ちます。
このような場合、プロセスが適切に制御されていれば、陽極酸化処理の機能上の利点はその限界を上回ります。
寸法と許容差に関する考慮事項
陽極酸化処理において最も見落とされがちな点の一つが、厚みの蓄積です。酸化層が母材に部分的に浸透するため、仕上がり寸法が変化します。設計時に考慮されていない場合、はめあい、クリアランス、嵌合関係に影響を及ぼす可能性があります。
重要な寸法上の問題は次のとおりです。
- 精密な特徴における厚みの蓄積
穴、スロット、ベアリング面は、陽極酸化処理後に許容範囲を超えて収縮する可能性があります。
- ネジ付きフィーチャー
陽極酸化処理の厚さが制御またはマスクされていない場合、ねじ山が固くなったり、噛み合いが失われたりする可能性があります。
- 厳密な公差のアセンブリ
陽極酸化処理を考慮せずに公称サイズで設計された部品は、正しく組み立てられないことがよくあります。
これらの問題を回避するには、設計者は寸法許容値を指定し、マスキングまたは後処理が必要な表面を特定する必要があります。
不動態化と化学仕上げ:洗浄とコーティング
不動態化はしばしば表面コーティングと一括りにされますが、機能的には全く異なる目的を果たします。陽極酸化処理やめっきとは異なり、不動態化は新たな層を追加したり寸法を変えたりするものではありません。むしろ、既存の表面を洗浄・安定化させることで耐食性を向上させます。この区別は、特に寸法精度を損なえない精密部品においては非常に重要です。
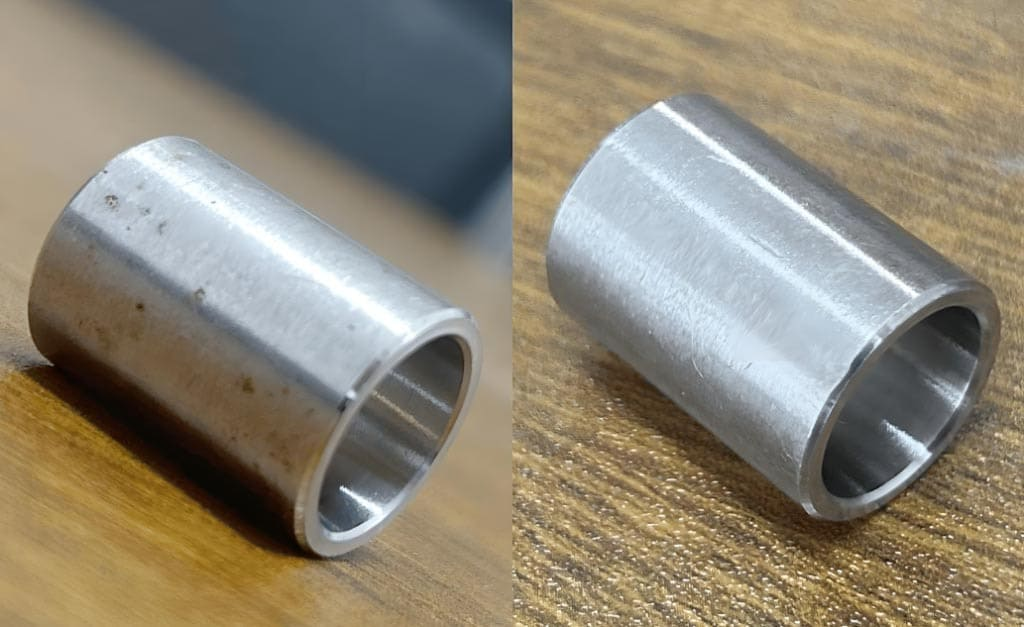
CNC加工において、ステンレス鋼部品は表面汚染の影響を受けやすいです。切削工具、治具、そして取り扱いによって、遊離鉄やその他の残留物が表面に付着する可能性があります。不動態化処理は、汚染物質を除去し、材料本来の耐食性を本来の性能で発揮させることで、この問題に対処します。
パッシベーションの効果と効果のないこと
不動態化は、通常、硝酸またはクエン酸溶液を用いた制御された化学処理によって行われます。このプロセスは、適切に実施されれば、母材金属を侵すことなく、表面から遊離鉄やその他の汚染物質を溶解します。
機能的には、パッシベーションにはいくつかの重要な利点があります。
- 遊離鉄汚染の除去
機械加工やハンドリングによって鉄粒子が堆積し、腐食の起点となることがあります。不動態化処理によってこれらの残留物を除去します。
- 耐食性の向上
表面を洗浄することにより、不動態化によりステンレス鋼は安定した連続した酸化クロム層を形成できるようになります。
- 寸法精度の維持
コーティングが施されていないため、部品の寸法と許容差は変更されません。
同時に、不動態化処理の限界を理解することも重要です。不動態化処理は表面硬度を高めたり、耐摩耗性を向上させたり、機械加工の欠陥を隠したりするものではありません。表面品質の悪さを不動態化処理で補おうとするのは、よくある間違いであり、コストのかかる行為です。
不動態化表面に最適な用途
不動態化は、形状を変えずに耐食性が必要な精密部品に最も効果的です。そのため、厳しい性能要件と規制要件を持つ業界では特に価値があります。
典型的なアプリケーションは次のとおりです。
- ステンレス精密部品
シャフト、継手、ファスナーなどの厳しい公差を持つコンポーネント。
- 医療、航空宇宙、食品関連機器
清潔さ、耐腐食性、材料の完全性が重要となるアプリケーション。
- 複雑な形状のコンポーネント
コーティングの蓄積によりフィットまたは組み立てに問題が生じる部品。
このような場合、不動態化により、元の機械加工形状を維持しながら表面の安定性が向上します。
事前洗浄と表面処理の重要性
不動態化は、適切な機械加工や洗浄の代替手段ではありません。油、冷却剤、そして残留物などは、化学処理の前に除去する必要があります。汚染物質が残っていると、不動態化処理の効果が不安定になり、効果が低下します。
主な準備手順には次のようなものが含まれます。
- 機械加工油を除去するための徹底した脱脂
- 洗浄剤の残留物を除去するためにすすぐ
- 埋め込まれた破片や表面の損傷の検査
これらの手順を省略したり、急いで実行すると、耐腐食性が不均一になったり、処理後の汚れが生じたりするリスクが高まります。
合金の適切な化学組成の選択
すべてのステンレス鋼が不動態化処理に対して同じように反応するわけではありません。合金組成、熱処理、および前処理によって、表面が様々な化学溶液にどのように反応するかが変わります。不適切な化学溶液を選択すると、効果が低下したり、表面が損傷したりする可能性があります。
一般的な問題は次のような場合に発生します:
- 適切な管理なしに、敏感な合金に硝酸ベースのプロセスが適用される
- クエン酸ベースのプロセスは適切な検証なしに使用されている
- 混合合金バッチは分離せずに一緒に処理されます
一貫した結果を得るには、材料のグレードと制御された処理パラメータを明確に識別することが不可欠です。
よくある誤解と間違い
よくある誤解の一つは、不動態化処理によって表面仕上げが改善されたり、機械加工の欠陥が隠されたりすると考えることです。実際には、不動態化処理前に存在していた表面欠陥は、処理後も目に見えるままです。
その他のよくある間違いは次のとおりです。
- ステンレス鋼部品の不動態化処理はオプション
- 不適切な加工後の修正ステップとして使用する
- 試験による耐食性の検証の失敗
正しく使用すれば、不動態化は修復プロセスではなく予防措置となります。
表面処理において、不動態化は微妙ながらも重要な役割を果たします。精密部品の形状を変えることなく保護しますが、適切な準備と材料に関する知識に基づいて適用された場合に限ります。次のセクションでは、すべての仕上げオプションをまとめ、機能、リスク、コストに基づいて適切な表面処理を選択するための実用的なフレームワークを構築します。
適切な仕上げの選択:ベストプラクティスと意思決定フレームワーク
表面仕上げの選択は、決してデフォルトの決定であってはなりません。それぞれの仕上げ工程は表面の挙動を変え、特定のリスクをもたらし、コストを増加させます。最も信頼性の高い部品は、通常、設計初期段階での慎重な選択の結果であり、外観を良くするため、あるいは曖昧な仕様を満たすために土壇場で仕上げを決定した結果ではありません。

表面仕上げへの実践的なアプローチは、部品の各表面がどのような役割を果たすのか明確に定義することから始まります。機能が理解できれば、不要なオプションを排除し、真の価値をもたらす仕上げに集中することがはるかに容易になります。
仕上げを選択する前に尋ねるべき質問
仕上げ工程を指定する前に、アセンブリとその動作環境における表面の役割を評価することが重要です。このステップは、過剰な加工を防ぎ、機能要件に反する仕上げ工程を回避するのに役立ちます。
仕上げの選択を導く重要な質問は次のとおりです。
- 表面はどのような機能を果たしますか?
表面が構造用、耐荷重用、滑り用、密閉用、または純粋に装飾用であるかを判断します。
- 腐食、摩耗、摩擦が主な懸念事項ですか?
仕上げによって、対処すべき故障モードは異なります。主なリスクを特定することで、選択肢を絞り込むことができます。
- 許容範囲はどのくらい厳しいですか?
厚みを加えたり素材を除去したりする仕上げは、フィット感や位置合わせに影響を与える可能性があります。
- 表面は見えますか、それとも隠れていますか?
外観が重要でない限り、機能面の仕上げの選択は、美観上の要件によって決定されるべきではありません。
これらの質問に早期に答えることで、生産後の段階での設計変更ややり直しが減ります。
機能面と装飾面を分離する
仕上げコストとリスクを管理する最も効果的な方法の一つは、外観面と機能面を分離することです。部品のすべての面に同じレベルの仕上げが必要なわけではありません。
ベストプラクティスは次のとおりです。
- 見た目が重要な部分にのみ化粧仕上げを施す
- 機能面を不要な加工から保護する
- 表面によって異なる処理が必要な場合は、マスキングや選択的仕上げを使用する
このアプローチにより、デザイナーはパフォーマンスに重要な機能を犠牲にすることなく、視覚的な品質を実現できます。
結論
CNC加工後の表面仕上げは、単なる最終的な外観上の仕上げではありません。部品の性能、寿命、そして実使用環境における動作の信頼性に直接影響を与える、機能工学的な決定事項です。研磨、陽極酸化処理、不動態化処理はそれぞれ、摩擦や摩耗から腐食や汚染まで、表面に関連するさまざまなリスクに対処します。これらの処理を表面機能を明確に理解した上で実施することで、部品の性能が向上します。一方、習慣的に行うと、隠れた問題を引き起こすことがよくあります。
最も効果的な仕上げ戦略は、その意図から始まります。各表面が荷重、環境、そして相手部品とどのように相互作用するかを理解することで、エンジニアとバイヤーは、不要なコストとリスクを回避しながら、真の価値を付加する仕上げを選択できます。適切な仕上げを選択することは、部品の見た目を良くすることだけではありません。すべての表面が、部品の寿命全体にわたってその目的を確実に果たすことが重要なのです。




