

真空チャンバーの後処理において、研磨は不可欠でありながら見落とされがちな工程です。なぜ研磨がそれほど重要なのか、疑問に思ったことはありませんか?半導体製造や航空宇宙といった高精度が求められる分野において、チャンバーの表面平滑度は機能にどのような影響を与えるのでしょうか?
真空チャンバーは過酷な環境で動作するため、ごく小さな欠陥でも汚染、ガス放出、または高額な故障につながる可能性があります。では、なぜこれらのリスクを軽減するために研磨が必要なのでしょうか。次の記事では、研磨方法の興味深い領域に入り込み、研磨によって真空チャンバーの有効性、堅牢性、信頼性がどのように向上するかを検討します。それでは、始めましょう。
2. 真空チャンバー製造における研磨
真空チャンバーの後処理において重要な工程の一つが研磨であり、これによりチャンバー表面の外観と機能性が向上します。製造工程では、粗い表面、不純物、微細な欠陥が生じる可能性があり、これらはチャンバーの高真空維持能力に影響を与える可能性があります。研磨によってこれらの欠陥を滑らかにし、表面粗さを低減することで、チャンバー全体の効率と清浄度が向上します。
研磨の重要性
研磨は、真空条件下で表面の欠陥から閉じ込められたガスが放出されるアウトガスを低減するために不可欠です。さらに、表面が滑らかであればチャンバーの清掃が容易になり、不純物の蓄積を防ぐことができるため、繊細な真空処理にも適した状態を維持できます。
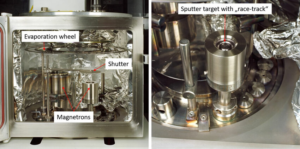
右: スパッタターゲットを取り付けたマグネトロン、左: ターゲットホイールを備えた真空チャンバー
3. 研磨方法の種類
真空チャンバーの構築では、チャンバーの特定のニーズに応じて必要な表面仕上げを実現するために、さまざまな研磨技術が使用されます。各技術には独自の利点があり、望ましい真空環境、チャンバーの材質、必要な滑らかさなど、いくつかの変数に基づいて選択されます。次に、一般的な研磨技術を示します。
1. 機械研磨
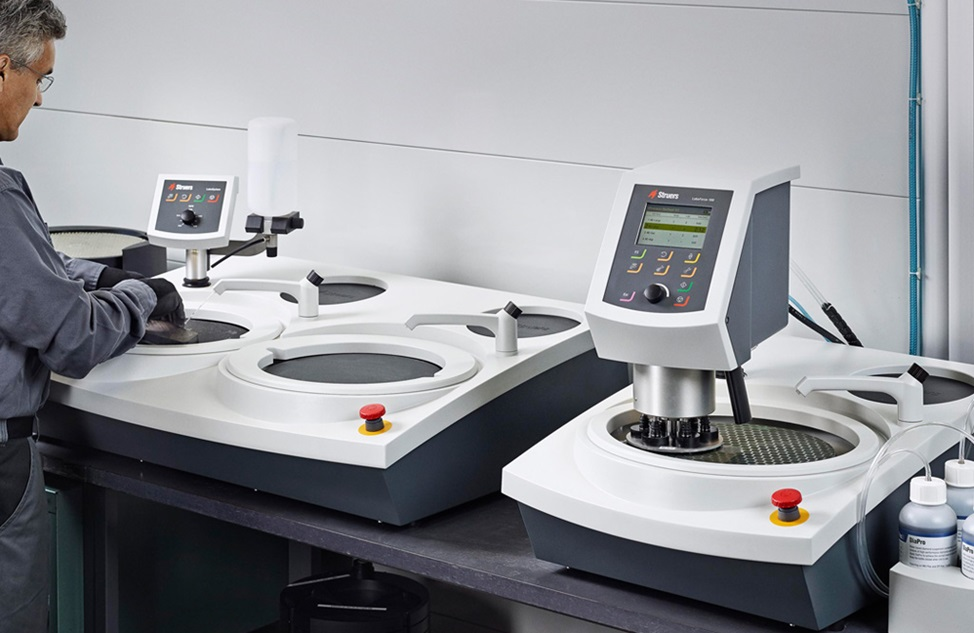
従来、真空チャンバーの表面は、研磨ホイールやサンドペーパーなどの研磨装置と材料を用いた機械研磨によって平滑化されてきた。この工程により、表面の粗さが低減され、表面の欠陥が物理的に除去される。
- プロセス機械研磨では、表面の粗さを徐々に小さくするために、徐々に細かい研磨剤を使用します。
- メリット: 広い範囲に経済的です。表面の欠陥を取り除き、追加の仕上げのために表面を準備します。
- デメリット: 極めて高い真空を必要とする用途に必要な高度な滑らかさを実現できない可能性があります。一貫した結果を得るには、一貫性と労力が必要です。
2. 電解研磨
電解研磨の電気化学プロセス中、真空チャンバーは電解液に浸され、電流にさらされます。この技術は、表面から材料を慎重に除去することで、非常に滑らかで反射性の高い仕上げを実現します。
電解研磨では、導電性物質(通常はステンレス鋼または他の不活性材料)が陰極(負に帯電した電極)として機能し、真空チャンバーまたは研磨対象物が陽極(正に帯電した電極)として機能します。
- 手順: 電解槽では、チャンバーが陽極として機能します。電流は表面の材料を顕微鏡レベルで溶解することで変動を和らげます。
- メリット: 非常に滑らかで鏡のような表面を実現します。この方法により、表面粗さを極めて低いレベル (サブミクロン Ra 値) まで低減できます。表面の不純物を除去することで耐腐食性が向上します。
- デメリット: 欠点は、特別な機器が必要であることです。手作業による研磨よりもコストがかかります。
3. 化学研磨
化学研磨は、化学溶液を用いて真空チャンバーの表面を除去し、滑らかにする処理です。通常、機械研磨が困難な、複雑な形状や繊細な部品に適用されます。
- 手順: チャンバーは化学薬品槽に浸されており、装置を必要とせずに粒子を均一に除去します。
- 公式サイト限定: 複雑な形状やデザインに適しており、手の届きにくい場所も均一に仕上げることができます。
- デメリット: 正確に制御することが難しい場合があります。細心の注意を払って清掃する必要がある汚染物質が残る可能性があります。
4. バフ研磨
バフ研磨は、回転する布製ホイールと研磨剤を使用して滑らかな表面を作り出す仕上げ技術です。最終工程として、真空チャンバーの外観を改善するためによく使用されます。
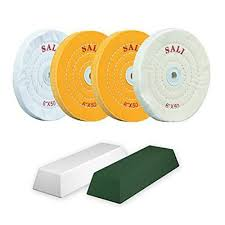
- 方法表面を磨くには、研磨剤を塗ったフェルトホイールまたは布を高速で回転させます。
- 公式サイト限定: 使いやすく、美観の向上に効果的です。高光沢仕上げを実現できます。
- デメリット: 主に美観を目的としたものであり、それ自体では微細な真空グレードの表面を生成するのには適していません。屋外の表面に限定されます。
5. レーザー研磨
レーザー研磨と呼ばれる非接触プロセスでは、材料の表面がレーザー照射によって溶融され、物質が固まるにつれて表面張力によって欠陥が滑らかになります。
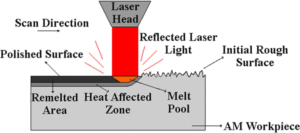
- 方法: レーザー光線をチャンバーの表面に当てることで、薄い層の材料を溶かします。溶けた材料が欠陥を埋め、冷却するにつれて表面が滑らかになります。
- 公式サイト限定: 小さくて複雑な領域に最適で、非常に正確で制御されています。
非接触方式なので、汚染の可能性が減ります。
複雑な表面や届きにくい表面に最適です。
- デメリット: 専用のレーザー機器が必要です。
物質の特性を変えずに凝固および溶融する能力によって制限されます。
6. プラズマ研磨
プラズマ研磨は、イオン化されたガスであるプラズマを用いて、表面から微細な堆積物を除去する技術です。機械的な歪みのない均一な仕上がりが求められる表面や、非導電性材料の研磨に特に効果的です。
- 手順: 低圧の雰囲気が真空チャンバー内に導入され、プラズマが生成されます。プラズマのイオンが表面を攻撃すると、物質は原子ごとに剥ぎ取られます。
- メリット: 非常にきれいで高品質な表面が得られます。工具と作業対象物が接触しないため、物理的な損傷が少なくなります。非金属表面に適しています。
- デメリット: 機械的な手法よりも時間がかかります。特殊なプラズマおよび真空装置が必要です。
7. 超音波研磨
真空チャンバーの表面は超音波研磨によって研磨されます。この方法は、高周波の超音波振動を用いて研磨剤混合物を攪拌するものです。小型部品や複雑な形状の部品の研磨に最適な技術です。
- 手順: 超音波トランスデューサーによって生成される高周波振動により、スラッジ内の研磨粒子が振動し、表面が研磨されます。
- 公式サイト限定: 複雑な形状や細かいディテールに最適です。正確で非破壊的。材料の損失や過度の研磨の可能性が低くなります。
- デメリット: 大きな表面積ではうまく機能しないのが欠点です。スラリーの組成と振動特性を正確に制御する必要があります。
8. 磁気研磨(MAP)
磁気研磨では、磁場によって研磨粒子を操作し、表面を研磨します。複雑な形状や、従来の工具ではアクセスできない内面などに対して、この技術は非常に効果的です。
- 手順: 磁場が導入されると、強磁性研磨粒子が整列して表面に沿って移動し、表面を均一に研磨します。
- メリット: 複雑な形状や内部表面にぴったりフィットします。実際の機器を必要とせずに、届きにくい場所を磨くことができます。表面へのダメージが少なく、仕上がりが均一です。
- デメリット: 磁場を印加できる領域または強磁性材料に限定されます。研磨媒体と磁場の強度を正確に制御する必要があります。
9. 流体ジェット研磨
流体ジェット研磨では、研磨剤を含む高圧の流体を表面に噴射することで、基材を摩耗・研磨します。非常に高い精度が求められる表面や、精密な研磨作業に非常に適しています。
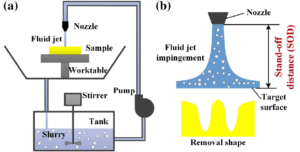
- 手順このプロセスでは、微細な研磨剤を含む加圧流体のジェットを噴射して、チャンバーの表面から微細な粒子を研磨して除去します。
- 公式サイト限定研磨手順に対する優れた制御と精度を備えています。手作業での研磨に耐えられない繊細な素材に最適です。金属および非金属の表面に適用できます。
- デメリット: 欠点は、一定の流体圧力と流量を維持するために特殊な機器が必要になることです。広い領域では処理速度が遅くなります。
4. 研磨材料に関する考慮事項
真空チャンバーの後処理において最適な研磨技術を選択する上で、チャンバーの材質は重要な要素となります。適切な研磨技術を選択することで、表面の完全性、最高の性能、そして真空チャンバーの耐久性が保証されます。これは、材質によって研磨処理に対する反応が異なるためです。研磨における主な材質と重要な要素を以下に示します。
1. ステンレス
ステンレス鋼は、強度、製造の容易さ、耐腐食性により、真空チャンバーの構築に最もよく使用される材料の 1 つです。真空アプリケーションで汚染やガス放出を防ぐには、滑らかで清潔な表面が必要です。
- 研磨技術ステンレス鋼は、機械的研磨、化学的研磨、電解研磨の技術を使用して研磨されることが多いです。
以下を考慮して:
- 超高真空 (UHV) 環境では、ガス放出を抑えて非常に滑らかで鏡のような仕上がりを実現するために電解研磨が頻繁に使用されますが、粗い表面を滑らかにするには機械研磨が最適です。
- 腐食や汚染の原因となる表面の傷の発生を防ぐために、研磨を規制する必要があります。
2. アルミニウム:
アルミニウムはステンレス鋼よりも柔らかく、機械研磨中に表面が損傷する可能性が高くなりますが、軽量構造が求められる真空チャンバーではアルミニウムが利用されます。
- 研磨技術アルミニウムは機械的、化学的、または電解研磨によって研磨することができます。
- アルミニウムは延性があるため、表面の傷を防ぐために、より慎重な機械的研磨方法を使用する必要があります。
- 化学研磨を使用すると、材料を機械的ストレスにさらすことなく滑らかな表面を実現できます。
- 電解研磨により表面粗さを最小限に抑え、材料の耐腐食性を高めることができます。
3. 銅
銅は優れた熱伝導性と電気伝導性を備えているため、特殊な真空チャンバーによく使用されますが、繊細で変色や腐食が発生しやすい素材でもあります。
手順:研磨技術には、化学研磨、機械研磨、電解研磨などがあります。
考慮すべき事項:
- 酸化や傷を防ぐために、銅の表面を丁寧に磨くことが必要です。
- 腐食や汚染の可能性が少なく、滑らかできれいな表面を得るには、電解研磨をお勧めします。
- 機械加工の後に化学研磨で表面を修復する必要がある場合があります。
4. チタン:
チタンは、強度、低密度、優れた耐腐食性を備えているため、厳しい環境の真空チャンバーや軽量化が必要な真空チャンバーによく使用される素材です。研磨技術には、電解研磨、化学研磨、機械研磨などがあります。
以下を考慮して:
- チタンは耐食性が強いにもかかわらず、表面の損傷を防ぐために慎重に研磨する必要があります。
- 滑らかで汚染物質のない表面を作成する最も一般的な方法は、化学研磨と電解研磨です。
- 機械研磨は表面の変化や局所的な加熱を引き起こす可能性があるため、注意深く監視することが重要です。
5. ガラスとセラミック
光学用途で高い耐熱性や透明性が求められる真空チャンバーには、ガラスやセラミック材料が使用されています。これらの材料は脆いため、特別な方法で研磨する必要があります。
研磨技術には、流体ジェット研磨、化学研磨、超音波研磨などがあります。
考慮すべき点:
- 一般的に、ガラスやセラミックは脆く、表面が割れる可能性があるため、機械研磨は適切ではありません。
- これらの材料には、過度の負担や損傷を与えることなく滑らかな表面が得られるため、化学研磨と超音波研磨が推奨されます。
- 特に光学グレードのコンポーネントにおける極めて精密な表面仕上げには、流体ジェット研磨が可能です。
6. 非金属材料(ポリマー)
特定の用途では、真空チャンバーの特定の部品が PTFE (テフロン) などのポリマーで構成されている場合があります。これらの材料は、過熱や劣化を防ぐ技術を使用して研磨する必要があります。研磨技術には、化学研磨や超音波研磨などがあります。
検討事項:
- ポリマーは熱による変形の影響を受けやすいため、機械研磨は避けられることが多いです。
- 材料の構造を変えずに滑らかな表面を作るために、超音波研磨と化学研磨が採用されています。
5. 研磨工程の手順
真空チャンバーの製造において、研磨は真空環境下での最高の性能を保証するために、清潔で滑らかで欠陥のない表面を実現する多段階の工程です。研磨工程は、以下の主要なステップで構成されています。
1. 表面処理
研磨のための表面の準備は、研磨手順の最初の段階です。そのためには、研磨する必要のない部分を洗浄し、脱脂し、時々カバーする必要があります。
行った活動:
洗浄:溶剤または洗剤を使用して、機械加工作業で生じた不純物、油分、汚れ、残留物を取り除きます。
脱脂:頑固なグリースや油分を取り除くには、化学脱脂剤または超音波洗浄を使用してください。
表面マスキング:研磨を必要としない部分を保護するために、マスクで覆うことができます。
重要性:表面を適切に下地処理することで、研磨中に不純物が材料内部に埋め込まれるのを防ぎ、表面全体を滑らかな仕上がりにすることができます。
2. 粗研磨
材料除去の最初のステップは粗研磨です。その主な目的は、表面の異常、傷、加工痕、その他の潜在的な製造上の欠陥を取り除くことです。
行った活動:
粗い研磨剤:大きな欠陥を取り除くには、炭化ケイ素や酸化アルミニウムなどの粗い研磨剤を使用します。
機械研磨には、研磨ベルト、研削砥石、その他の機械工具が使用されることがある。
 粗いサンドペーパー研磨面(出典。 Shutterstock)
圧力制御:新たな表面欠陥の発生を防ぐため、均一な圧力を加えるようにしてください。
重要性:粗研磨は、比較的平坦で滑らかで、大きな欠陥のない表面を作り出すことで、精密研磨への準備を整える。
3. 細かい研磨
鏡のような品質を生み出すことを目的とした二次研磨工程は、精密研磨と呼ばれます。この工程では、より細かい研磨剤と研磨プロセスを使用して、表面を必要な滑らかさのレベルまで精製します。
行った活動:
より細かい研磨材:ダイヤモンドペーストや微細アルミナなどの材料は、より細かい研磨材として段階的に使用されます。
電解研磨:アルミニウムやステンレス鋼などの金属に、この段階で電解研磨を施すことで、高い反射性と滑らかな表面仕上げを実現できます。
非研磨法:化学研磨や超音波研磨は、セラミック、ガラス、ポリマーなどの材料に使用される非研磨法の例です。
重要性:表面の粗さは精密研磨によって低減され、これはガス放出の抑制、汚染の防止、およびチャンバー全体の真空性能の向上に不可欠です。
4.表面検査。
研磨面の品質を評価し、必要な要件を満たしていることを確認するには、表面検査が重要な最初のステップです。
必要な手順:
目視検査:最初の検査では、拡大鏡などの機器を使用して、傷、汚れ、凹凸などの明らかな表面欠陥を探します。
表面粗さ測定:表面の滑らかさを測定するには、表面粗さ計などの測定機器を使用します。真空チャンバーでは、超低表面粗さ(通常0.1~0.4ミクロン)が求められることがよくあります。
顕微鏡分析:高精度表面のごく小さな欠陥さえも検出するために、顕微鏡分析またはレーザースキャン分析を用いることができる。
意義:表面を検査することで、研磨工程が意図した効果を生み出したこと、および真空チャンバーの機能を損なう可能性のある欠陥がないことを確認できます。
5. 最終清掃と検査
最後の洗浄および検査段階では、真空チャンバーを使用する前に、研磨された表面に不純物が残っていないことを確認します。表面は必要な基準を満たしています。
講じた手順:
超音波洗浄:通常、真空チャンバーの洗浄には超音波洗浄槽が使用され、表面に残っている可能性のある残留物や微細な研磨粒子を取り除きます。
化学洗浄:表面を完全にきれいにするために、脱イオン水またはその他の洗浄液を用いた化学洗浄を検討してください。
乾燥:チャンバー表面に残った水分を完全に除去するため、窒素ガスまたは清浄なろ過空気を用いて乾燥させます。
最終チェック:表面に汚染物質、粒子、または欠陥がないことを確認するため、最終的な目視および顕微鏡によるチェックが行われます。
重要性:真空チャンバーの動作、特に超高真空(UHV)環境下での動作に支障をきたす可能性のある残留物や粒子は、最終洗浄および検査時に除去されます。これにより、チャンバー表面が完全に清浄で、すぐに使用できる状態であることが保証されます。
6. 研磨装置とツール
真空チャンバー研磨には、使用する材料と研磨技術に合わせて作られた専用の工具と装置が必要です。研磨工程で使用される主な工具と装置の種類は以下のとおりです。
1. 機械研磨工具
表面を滑らかにするために、機械研磨とは物理的に表面を削る作業を指します。欠陥を生じさせることなく均一な仕上がりを保証するには、この工程には精密な工具が必要です。
- 砥石: これらは、表面の重大な傷、摩耗、および機械加工の跡を除去するための予備的な粗研磨に使用されます。材質と必要な表面品質のレベルに基づいて、さまざまな粒度を選択できます。

- 研磨ベルト: 研磨ベルトは均一な研磨効果を発揮するため、広い表面でよく使用されます。粗研磨と精密研磨の両方に使用できるよう、さまざまな粒度サイズが用意されています。
- 研磨パッドとディスク: 研磨剤は、研磨パッドやディスクとともに塗布され、光沢のある滑らかな表面を作り出します。研磨パッドの選択は、研磨する物質によって決まります。研磨する物質は、フェルト、フォーム、綿などです。
- ロータリーポリッシャーとバッファー: 一定の圧力と速度で研磨剤を表面に塗布して精密研磨を行うこれらのポータブルまたは固定式の装置は、ロータリーポリッシャーおよびバッファーと呼ばれます。
- 磁気研磨(MAP): 従来の機械研磨装置では到達が難しい領域では、磁気研磨研磨 (MAP) と呼ばれるプロセスで、磁場を使用して研磨粒子を操作します。
2. 電解研磨装置:
電解研磨の電気化学プロセスでは、ワークピース (真空チャンバー) が電解槽に浸され、陽極として機能します。電解研磨装置により、滑らかで光沢のある表面と一貫した材料除去が保証されます。
電解浴:これらの浴には、特別に調製された電解液が含まれており、硫酸またはリン酸が含まれている場合があります。確実な材料除去を確保するため、電解浴の温度は制御されます。
電源:陽極(加工対象物)と陰極(多くの場合、ステンレス鋼板または棒)は、直流(DC)電源によって必要な電位差を持つ必要があります。材料除去速度と表面平滑度を制御するために、電源は精密に調整されます。
治具:これらは、真空チャンバーを電解液槽内にしっかりと固定することで、電界への均一な曝露を確保するために使用されます。複雑な形状のチャンバーでは、均一な研磨を行うために特殊な装置が必要になる場合があります。
陰極:必要な電気化学反応を開始させるため、陰極は加工対象物の近くに配置されます。表面全体に均一な研磨を施すためには、陰極を適切に配置する必要があります。
3. 化学研磨:
化学研磨は、慎重に制御された化学反応を通じて物質の薄い層を除去することで、きれいな表面を作り出します。化学研磨装置は、表面の傷を防ぐために手順を正確に制御します。
化学浴:これらの浴は特定の材料で作られており、酸性またはアルカリ性の溶液を含んでいます。例えば、金属はフッ化水素酸と硝酸の溶液で処理されることがあります。化学浴の組成は、材料の大きな損失を招くことなく表面の欠陥を除去するように特別に設計されています。
温度制御システム:温度は化学研磨に大きな影響を与えます。効果的な材料除去のために適切な温度範囲を維持し、意図しない副反応を回避するために、加熱または冷却システムが化学浴に組み込まれています。
4. レーザー研磨
レーザー研磨では、高エネルギーレーザービームを使用して材料の表面を溶かして滑らかにし、溶融物質を凝固させて均一で滑らかな仕上がりにします。
レーザー光源:材料の表面を溶かすことができる高エネルギーレーザービームを生成する主要な装置はレーザー光源であり、CO2レーザー、ファイバーレーザー、またはNdレーザーが用いられる。ファイバーレーザーとNdレーザーは、その精度と制御性に加えて、頻繁に利用されている。
ビーム伝送システム:レーザービームは、ミラー、レンズ、光ファイバーを用いて加工対象物上の目的の位置に照射されます。この技術により、安定した材料除去が可能となり、レーザー光が加工対象物表面に完全に集束されます。
5. 磁気研磨(MAP)
磁気研磨により、チューブの内面など、デリケートな部分や届きにくい場所も精密に研磨できます。
磁場発生器:電磁石または永久磁石によって生成される磁場は、磁気研磨において不可欠な要素です。研磨用粒子を制御するために、磁場の強度が調整されます。
研磨粒子: MAPで使用される研磨剤は、強磁性体または常磁性体であり、多くの場合、小さな研磨粒子(炭化ケイ素、ダイヤモンド、またはアルミナ)と鉄系粉末を組み合わせたものです。これらの粒子は磁場に引き寄せられる性質があるため、表面を研磨するために使用されます。
回転機構:表面全体に均一な研磨を施すため、様々なMAPシステムではワークピースまたは研磨材領域を回転させます。これは、管状または円筒状の表面を研磨する際に特に有効です。
6. プラズマ研磨:
高い精度が要求される繊細な表面や材料の場合、非常に効果的です。
プラズマ発生装置:高周波(RF)や直流(DC)などの高エネルギー源を用いて、ガス(通常は水素、酸素、またはアルゴン)をイオン化してプラズマを生成します。イオン化されたガスは、化学反応または物理的な衝撃によって表面から物質を除去します。
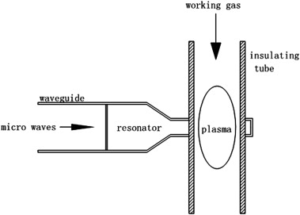
真空チャンバー:プラズマが材料表面と効率的に相互作用できるような制御された雰囲気を提供するため、研磨工程は真空チャンバー内で行われます。真空によって高精度と汚染防止が保証されます。
7. 流体ジェット研磨
流体ジェット研磨には以下の装置が使用されます。
高圧ポンプ
高圧ポンプは、効率的な材料除去に必要な速度を生み出すために流体を加圧するために使用されます。一貫した研磨を保証するために、ポンプは一定で管理可能な流量を供給する必要があります。
安全および囲いシステム
FJP は、研磨液の高速ジェットを使用するため、作業者の安全を保護し、汚染を防ぐために、通常は密閉されたエリアで実行されます。
位置決めおよび動作制御システム
ワークピースまたはジェットノズルは、均一な研磨を実現するために正確な動きを可能にするコンピュータ制御システムに固定されることがよくあります。
7. 研磨の基準と要件
ASTM および ISO 規格:
ISO規格:真空チャンバーの表面仕上げにおける均一性と卓越性を確保し、清浄度および表面粗さに関する許容基準を定める。
ASTM規格:例えば、ASTM B912はステンレス鋼の電解研磨に関する仕様を規定しており、表面仕上げの品質と耐食性を重視している。
業界固有の規制により、ガス放出を制限し、汚染を回避し、真空の完全性を維持するための表面処理が規制されています。これらの推奨事項は、真空チャンバー アプリケーションの最適な耐久性とパフォーマンスの維持をサポートします。
8. 研磨における課題と解決策
次のような課題とその解決策があります。
課題:
- 表面の凹凸: 複雑な形状で一貫した表面研磨を実現するのは難しい場合があります。
- 解決策: 均一な材料除去のためには、流体ジェット研磨や CNC 支援研磨などの精密制御研磨方法を使用します。
課題:
- マテリアルの感度: 強く磨くとデリケートな素材を傷つける可能性があります。
- 解決策: 材料の機械的ストレスを軽減するには、レーザー研磨やプラズマ研磨などの非接触技術を使用します。
課題:
- 時間のかかる手順: 複雑な表面や大きな表面を研磨するには、かなりの時間がかかる場合があります。
- 解決策: プロセスを迅速化するには、自動化された装置と高度な研磨方法 (磁気研磨など) を使用します。
課題:
- 汚染: 最終真空チャンバーの性能は表面汚染によって影響を受ける可能性があります。
- 解決策: 表面に汚染物質がないことを確認するために、研磨後に徹底した洗浄と検査を行ってください。
チャレンジ
- 発熱: 研磨時に熱を加えすぎると表面が歪んでしまうことがあります。
- 解決策: 熱を効果的に処理するには、冷却システムを使用し、研磨条件を調整します。
9. 真空チャンバー内での適切な研磨の利点
真空チャンバーの後処理において、研磨を行うことには以下のような利点があります。
- より良い効率適切な研磨により表面粗さが減少し、ガス放出や粒子形成も最小限に抑えられ、真空効率と清浄度が向上します。
- 耐久性の向上: 適切な研磨により真空チャンバーの耐久性が大幅に向上し、表面の傷が修復され、環境の影響に対する耐性が向上します。
- 耐腐食性と化学反応性表面を不動態化する電解研磨などの技術で研磨すると、腐食の可能性が減ります。
- 寿命の延長: 研磨により、微細な欠陥が除去され、摩耗が低減されるため、真空チャンバーの動作寿命が延びます。
- 美観と機能の向上: 研磨された表面は見た目が美しいだけでなく、汚染の可能性を最小限に抑え、清掃を容易にし、厳しい状況でも最高のパフォーマンスを保証します。
10. さまざまな産業における研磨の応用
様々な分野において、真空チャンバーの効率と信頼性を向上させるためには研磨が不可欠です。主な用途を以下に示します。
航空宇宙分野:衛星の試験や航空宇宙研究においては、正確な真空状態とガス放出の少なさが不可欠であり、そのため研磨された真空チャンバーが用いられる。
半導体製造:この分野におけるマイクロチップや電子部品の製造は、汚染物質のない極めて清浄で研磨されたチャンバーによって保証されています。
医薬品およびバイオテクノロジー分野:医薬品製造中に表面汚染がないことを保証するためには、凍結乾燥などの工程において、研磨された真空チャンバーが滅菌性と清浄性を確保する上で不可欠です。
科学研究:素粒子物理学や材料科学などの分野では、表面のわずかな欠陥が結果に影響を与える可能性があるため、真空チャンバー内の研磨された表面は高精度な研究に不可欠です。
原子力産業:原子力産業では、安全かつ効率的な実験を行うために高真空度が必要であり、核融合研究などの手順では研磨されたチャンバーが使用される。
11. 結論
真空チャンバーの構築において、適切な研磨は、清潔さ、性能、寿命を向上させる見落とされがちなヒーローです。航空宇宙、エレクトロニクス、バイオテクノロジーなどの重要な分野では、研磨により耐腐食性が向上したり、非常に滑らかな表面が保証されたりして、真空チャンバーが最高の効率で動作することが保証されます。
最先端のアプリケーションでは、研磨されたチャンバーが不可欠です。適切に使用すれば、精度、信頼性、長寿命が得られるからです。このブログはお役に立ちましたか? ご質問はございますか? 下記にコメントしてお知らせください。







