

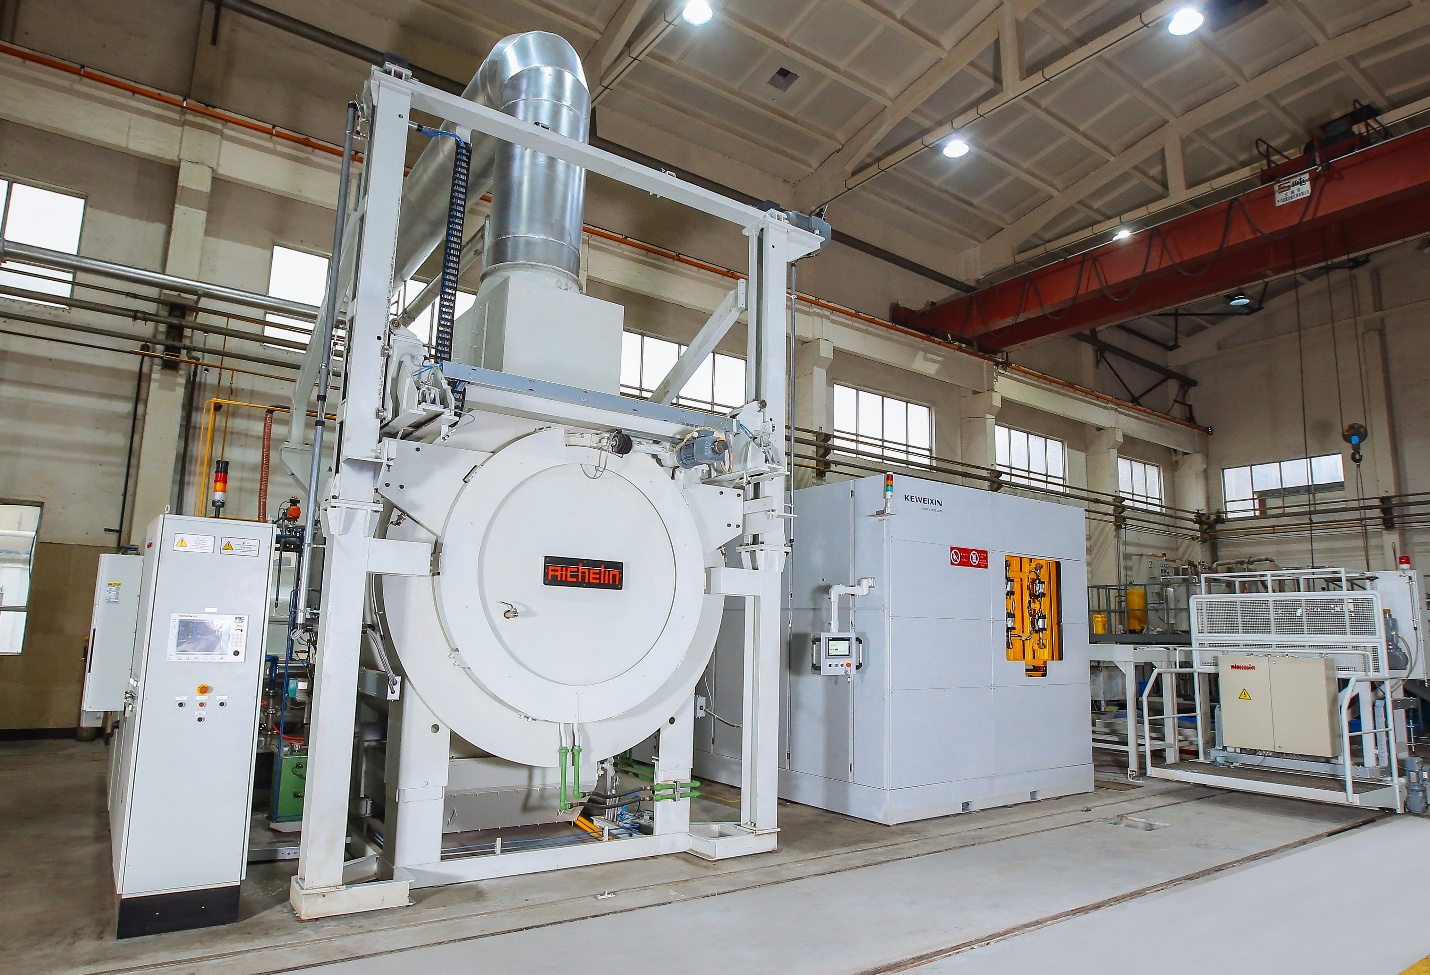
熱処理とCNC加工は、部品の形状だけでなく、加工後の挙動も形成する2つのプロセスです。熱処理は材料の内部構造を変化させ、強度、硬度、または靭性を向上させます。CNC加工は、正確な寸法と表面仕上げを実現するために材料を除去します。これらのプロセスを組み合わせる場合、実行順序は精度と再現性に大きな影響を与える可能性があります。
機械加工と熱処理はどちらも内部応力を発生させ、また解放するため、工程の順序は重要です。これらの応力が適切に管理されない場合、機械加工中または最終加工後に部品が曲がったり、ねじれたり、公差から外れたりする可能性があります。歪み、残留応力、そして長期的な寸法安定性は、特に精密部品において一般的な課題です。
機械加工部品の残留応力と歪みの理解
熱処理の適用時期を決定する前に、機械加工された部品がそもそもなぜ歪むのかを理解することが重要です。寸法上の問題の多くは、プログラミングの不備や機械の精度に起因するものではありません。材料に既に存在していた、あるいは加工中に生じた内部応力が原因です。これらの応力は、材料が除去されるか、部品が熱にさらされるまでは、目に見えないままです。
残留応力とは何か、そしてそれがどのように形成されるのか
残留応力とは、外力が加えられていない状態でも材料内部に閉じ込められた内部応力のことです。材料の製造および加工の複数の段階で発生します。圧延、鍛造、鋳造、溶接、機械加工、熱処理など、あらゆる工程で応力が残留する可能性があります。機械加工においては、切削力と熱によって局所的な塑性変形が生じることで残留応力が発生します。工程によっては、表面層が圧縮され、中心部は張力を受けた状態、あるいはその逆の状態になる場合があります。
熱処理では、部品の加熱と冷却が不均一に行われると、残留応力が発生することがあります。例えば、焼き入れの際、外層は中心部よりも速く冷却・収縮します。この冷却速度の差によって、炉から取り出した時点では部品がまっすぐに見えても、内部応力が発生するのです。
CNC部品の歪みの一般的な原因
歪みは通常、残留応力が再分配されたときに発生します。最も一般的な原因としては、以下のものが挙げられます。
- 部品の片側から大量の材料を除去する
- 不均一な締め付けまたは締めすぎによる固定
- 荒加工時の高い切削温度
- 熱処理中の不均一な冷却
よくある例としては、荒加工中は平板がまっすぐに保たれているものの、クランプを外すと反ってしまうというものがあります。材料を取り除くという行為によって、それまで材料内でバランスが取れていた応力が解放されます。
機械加工中に内部応力がどのように再分配されるか
材料が削られると、内部応力のバランスが変化します。それまで平衡状態にあった領域が突然自由に動くようになります。そのため、加工中ではなく加工後に歪みが生じることがよくあります。長い棒材は、片側に溝を加工するとたわむことがあります。薄い板材は、ポケットを開けるとねじれることがあります。
この影響は、粗加工時に特に顕著になります。粗加工では、大量の材料が急速に除去されるためです。応力緩和工程が組み込まれていない場合、部品は後続の加工でも動き続け、厳しい公差を維持することが困難になります。
特定の形状がより脆弱な理由
すべての部品が応力に対して同じように反応するわけではありません。薄肉部品、長尺部品、非対称設計は特に応力に敏感です。これらの形状は、応力の再分配に抵抗するために必要な剛性が不足しています。例えば、深いポケットを持つ航空宇宙用ブラケットは、中間応力緩和処理を行わないと、荒加工後に変形してしまうことがよくあります。
壁厚が不均一な部品は、応力が不均一に放出されるため、変位が大きくなる傾向があります。形状のわずかな違いでも、測定可能な平坦度や真直度の誤差につながる可能性があります。
ストレス関連の歪みの典型的な兆候
応力による歪みは、多くの場合、予測可能な形で現れます。機械工は、部品をクランプした状態では寸法が正しくても、取り外した後に許容範囲外になることに気付くことがあります。平面部は、急激な曲がりではなく、緩やかな反りが現れる場合があります。仕上げ加工後、穴の位置がわずかにずれることもあります。
これらの兆候は、プロセスの初期段階で残留応力が適切に管理されていなかったことを示しています。これらの挙動を理解することは、CNC加工の前か後かに熱処理を施すべきかどうかを判断するための基礎となります。
CNC加工前の熱処理(加工前熱処理)
CNC加工の前に熱処理を施すことは、本格的な切削加工を始める前に原材料を安定化させるためによく用いられます。この方法では、ビレット、鍛造品、板材など、原材料に近い状態で材料を熱処理し、その後、重要な寸法を加工します。最終的な硬度ではなく、応力の低減と構造の均一性を確保することが目的です。
機械加工前の熱処理の実際の仕組み
機械加工前の熱処理には、通常、焼鈍、焼ならし、または応力除去が含まれます。これらの処理により、圧延または鍛造中に発生する内部応力が低減され、より均一な微細組織が得られます。多くの工場では、大きな鋼材ブロックは、粗加工前に応力除去処理が施され、大きな材料除去中にブロックが動くのを防ぎます。
例えば、機械のベースに使用される厚い合金鋼板は、機械加工前に焼ならし処理されることがあります。これにより、ポケットや取り付け面を機械加工する際に、板が浅い曲面になることなく平坦な状態を保つことができます。
機械加工前の熱処理の主な利点
主な利点の一つは、加工初期段階における安定性の向上です。内部応力が既に低減されているため、切削力に対する材料の応答がより予測可能になります。これにより、荒加工や中仕上げ加工における予期せぬトラブルが減少します。
その他の利点は次のとおりです。
- 荒加工中の部品の突然の移動のリスクを軽減
- より一貫した切りくず形成と切削挙動
- 大型または重いセクションの加工時の再現性の向上
機械工は、ツールがよりスムーズに切断し、寸法がプロセス全体を通じて公称値に近くなっていることに気付くことがよくあります。
制限とトレードオフ
加工前の熱処理には欠点がないわけではありません。加工方法によっては、材料が硬くなったり、切削しにくくなったりすることがあります。これにより、工具の摩耗が進み、加工時間が長くなる可能性があります。特に、仕上げ加工を強く行う場合、最終加工工程で再び応力が発生することもあります。
もう一つの制限は、加工前の熱処理では最終的な寸法安定性が保証されないことです。部品が完全に加工された後でも、最終検査の前に追加の応力除去が必要になる場合があります。
機械加工前熱処理の最適な使用例
この方法は、大量の材料を除去する必要がある場合や、移動履歴のある在庫を扱う場合に最も効果的です。
典型的なアプリケーションは次のとおりです。
- 大型ビレットおよび鍛造部品
- 重荒加工が必要な部品
- 多段階加工ワークフローの初期段階
このような場合、事前に材料を安定させることで、後続の歪みのリスクが軽減され、後続の機械加工作業が簡素化されます。
CNC加工後の熱処理(加工後熱処理)
多くの精密用途では、CNC加工後に熱処理を行い、使用に必要な最終的な機械的特性を実現します。この工程では、部品は最終形状に近い形状に加工された後、熱処理されます。切削中の材料安定性から、完成部品の性能へと焦点が移ります。
機械加工後の熱処理の適用方法
機械加工後の熱処理は、一般的に硬化、焼戻し、または時効処理に用いられます。部品はまず、より柔らかい、またはより加工しやすい状態で機械加工され、その後、目標の強度、硬度、または耐摩耗性に達するまで熱処理されます。この方法は、工具、自動車部品、航空宇宙機器などで広く使用されています。
例えば、精密鋼シャフトは、焼鈍状態で粗加工と仕上げ加工を行った後、必要な硬度を得るために焼入れ・焼戻し処理を行います。アルミニウム製航空宇宙部品は、機械加工後に溶体化処理と人工時効処理を施し、最終的な強度を得ることがよくあります。
機械加工後の熱処理の利点
主な利点は、最終的な機械的特性を制御できることです。工程の最後に熱処理を施すことで、メーカーは加工性を損なうことなく、完成品が性能要件を満たすことを保証します。
主な利点は次のとおりです。
- 強度、硬度、疲労耐性の向上
- 使用中の耐摩耗性能の向上
- 初期材料が柔らかいため、機械加工時の切削抵抗が低減します。
このシーケンスは、材料が硬くなる前に、厳密な表面仕上げや微細な特徴の詳細が必要な場合に特に役立ちます。
歪みや精度の低下に関連するリスク
機械加工後の熱処理における最大の課題は歪みです。加熱と冷却により、機械加工によって生じた応力が解放され、新たな熱応力が生じる可能性があります。熱処理前には許容範囲内であった部品であっても、熱処理後には変形が生じる可能性があります。
よくある例としては、機械加工後は平坦なままである薄鋼板が、焼入れ後に測定可能な反りを生じることがあります。また、穴の位置がわずかにずれる場合もあり、精密な位置合わせが求められる組立工程では重大な問題となる可能性があります。
熱処理後の歪みを低減する一般的な方法
これらのリスクを管理するため、製造業者は熱処理の前と最中に管理手順を導入することが多い。応力除去サイクルは、粗加工後、最終仕上げ前に頻繁に適用される。熱処理後に最終寸法を復元できるよう、重要な表面には加工代が残される。
追加の対策としては、特に長い部品や薄い部品の場合の熱処理中の固定具の制御や、加熱および冷却速度の慎重な選択などが挙げられます。
機械加工後の熱処理の最適な使用例
機械加工後の熱処理は、寸法変化のリスクよりも性能が重視される部品に最適です。
典型的なアプリケーションは次のとおりです。
- 定義された強度要件を備えた高精度部品
- 摩耗や疲労の厳しい仕様の部品
- 厳しい熱環境や機械環境で使用されるコンポーネント
このような場合、熱処理後の寸法修正は、予期しない手直しとして扱われるのではなく、ワークフローに計画されます。
寸法安定性:熱処理前と熱処理後の比較
両方のアプローチを個別に理解した上で、真の決定は寸法安定性にかかっています。加工前と加工後の熱処理は、加工中、加工後、そして製品寿命全体を通して、部品の形状保持能力に影響を与えます。これらの違いは理論的なものではなく、公差管理、平坦度、そして長期的な性能に明確に表れます。
寸法精度への並列影響
機械加工前に熱処理を施すことで、原材料の製造時に発生する内部応力の大部分は既に低減されます。その結果、荒加工はより安定したものになります。しかし、仕上げ加工では、特に切削抵抗が大きい場合や材料除去が不均一な場合、依然として応力が発生する可能性があります。
機械加工後の熱処理により、機械加工自体は通常より容易で予測可能性が高くなります。リスクは熱処理後に移り、小さな部品であっても厳しい公差を超えるほど動く可能性があります。そのため、多くの工場では熱処理後に軽い仕上げ工程を計画しています。
実際には、仕上げ代を意図的に残さない限り、熱処理前に ±0.02 mm を保持する機械加工された鋼ブロックは、焼入れ後に許容範囲外にシフトする可能性があります。
平坦性と真直度への影響
平坦性と真直度は、加工順序の不備によって最初に影響を受ける特性です。熱処理済みの材料は、特にプレートやベースにおいて、加工中に平坦性を維持する傾向があります。一方、熱処理後の部品は、特に薄肉または幅広の部品において、不均一な熱収縮により平坦性が低下する可能性があります。
たとえば、長いアルミニウム工具プレートは、応力が除去された素材から機械加工されると真っ直ぐなままになることが多いのですが、適切にサポートされていない場合は溶体化熱処理後に変形してしまいます。
長期使用における寸法安定性
寸法安定性は検査だけで終わるわけではありません。荷重、振動、温度変化にさらされた部品は、残留応力が残っていると動き続ける可能性があります。機械加工前の熱処理は、特に構造部品において、長期的な安定性を向上させるのに効果的です。
機械加工後の熱処理は機械的強度を向上させますが、事前に応力が適切に緩和されていない場合、使用中に部品の形状が徐々に変化してしまう可能性があります。これは、精密治具や金型においてよく見られる懸念事項です。
材料の種類が順序決定に与える影響
適切な順序を選択するには、材料の選択が重要な役割を果たします。
- 炭素鋼は、粗加工の前に応力を緩和し、最終成形後に硬化させることで効果が得られることが多いです。
- 合金鋼は、硬化性が高く、変形のリスクが高いため、複数の熱処理ステップが必要になる場合があります。
- アルミニウムは加工応力と熱サイクルの両方に敏感なので、中間応力の緩和が重要になります。
- チタンは熱伝導率が低いため機械加工中に変形する傾向があり、慎重な切削と段階的な応力緩和が効果的です。
材料ごとに反応が異なり、同じワークフローがすべての合金に適用されることはほとんどありません。
中間ストレス緩和ステップの役割
中間応力除去は、加工前熱処理と加工後熱処理の間のギャップを埋める役割を果たします。粗加工後に応力を緩和することで、メーカーは仕上げ加工時および最終熱処理後のワークの動きを低減します。
このアプローチは、航空宇宙産業や金型製造の分野では一般的です。部品は荒加工、応力除去、半仕上げ、熱処理、仕上げ加工されます。この追加工程によりコストは増加しますが、スクラップや手直しを防ぐことで時間を節約できる場合が多くあります。
これらのトレードオフを理解することで、どちらかを犠牲にするのではなく、寸法制御とパフォーマンスの両方をサポートするシーケンスを選択しやすくなります。
歪みを最小限に抑えるベストワークフロープラクティス
適切なシーケンスを選択することは、解決策の一部に過ぎません。歪みは、加工段階、熱処理のタイミング、部品の取り扱いを考慮した包括的なワークフローによって最も効果的に制御されます。常に厳しい公差を維持している工場では、単一の熱処理ステップではなく、実績のあるシーケンス戦略を採用することが一般的です。
推奨されるシーケンス戦略
最も効果的なアプローチの一つは、荒加工に続いて応力除去を行い、最後に最終加工を行うことです。これにより、重要な寸法が成形される前に、加工によって生じる応力の大部分を除去することができます。この方法は、金型ベース、機械フレーム、航空宇宙構造物などに広く用いられています。
もう一つの一般的な戦略は、加工前の熱処理と加工後の軽い応力緩和を組み合わせたものです。この場合、材料は早期に安定化し、仕上げ加工時に発生する最終的な応力は機械的特性に大きな変化を与えることなく低減されます。
ストレス解消サイクルを追加するタイミング
応力緩和サイクルは、激しい荒加工の後や、大きな内部キャビティを加工した後に最も効果的です。クランプ解除後に部品が動いてしまう場合や、平坦度要件を満たすために何度も手直しが必要な場合は、応力緩和工程を実施することが適切です。
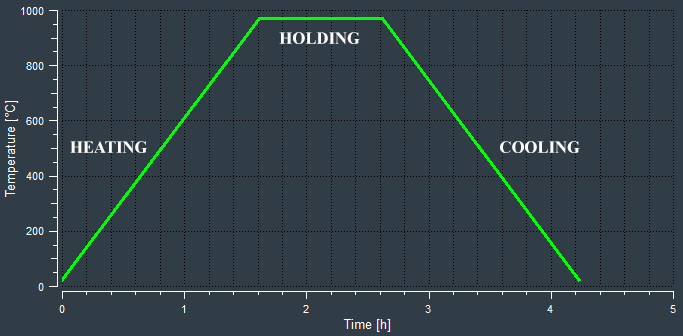
例えば、大型の鋼製治具は、荒加工後に応力除去が行われることがよくあります。これにより、納品から数週間後に発生する可能性のあるゆっくりとした歪みを防ぐことができます。
加工代と仕上げ戦略
機械加工後の熱処理を計画する際には、十分な取り代を残すことが重要です。仕上げ代を設けることで、歪んだ面をスクラップなしで修正できます。取り代は、熱処理による動きを滑らかにするのに十分な大きさでありながら、不要な切削を避けるのに十分な小ささが必要です。
高精度作業では、ストレスの再導入を避けるために、仕上げ加工は材料をバランスよく除去する軽いパスに制限されることがよくあります。
固定具とクランプの考慮事項
適切に計画されたワークフローであっても、不適切な固定具の使用は歪みを生じさせる可能性があります。過剰なクランプは、部品を取り外す際に発生する人為的な応力を解消します。固定具は部品を均等に支持し、可能な限り実際の使用状態を反映させる必要があります。
薄い部品や柔軟な部品の場合、モジュール式の治具を使用することで、作業間での位置変更が可能になり、局所的な応力の蓄積が軽減されます。
適切なワークフローを選択するための決定チェックリスト
プロセスを完了する前に、メーカーは通常、次の点を評価します。
- 部品の形状と剛性
- 許容差と平坦度の要件
- 材料の種類と熱処理の反応
- 生産量とコストの制約
大量生産の自動車部品ではより単純なプロセスで済む場合もありますが、少量生産の航空宇宙部品では複数の安定化ステップが必要になることがよくあります。
熱処理、加工戦略、固定具を調整することで、メーカーは過度な試行錯誤をすることなく歪みを大幅に削減できます。
熱処理シーケンスにおけるコスト、リスク、および生産性のトレードオフ
技術的な性能に加え、加工前熱処理と加工後熱処理の選択は、コストと生産性に明確な影響を与えます。優れた寸法安定性を実現する熱処理工程であっても、サイクルタイムやスクラップ発生リスクが許容範囲を超える場合は、実用的ではない可能性があります。多くの製造上の決定は最終的にこの段階で下されます。
追加の熱処理工程によるコストへの影響
熱処理サイクルごとに、炉の使用時間、取り扱い、検査などにより直接コストが増加します。リードタイムの延長や仕掛品在庫の増加により間接コストも増加します。機械加工前の熱処理は初期コストを増加させますが、後工程の手戻りを削減できます。機械加工後の熱処理は初期コストが安く見えるかもしれませんが、部品に歪みが生じて二次仕上げが必要になると、コストがかさむ可能性があります。
たとえば、少量のツール部品を生産する工場では、高価な機械加工部品の廃棄を避けるために、中間応力緩和の追加コストを受け入れる場合があります。
廃棄とやり直しのリスク
歪みに起因するスクラップは、CNC加工において最もコストのかかる不良モードの一つです。最終熱処理後に部品が動く場合、多くの場合、再加工、矯正、あるいは完全な不合格品が必要になります。このリスクは、公差が厳しく、形状が複雑になるほど高まります。
一方、加工前の熱処理は切削中の不確実性を低減し、初回歩留まりを向上させることができます。ただし、ワークフローの後半における慎重な工程管理の必要性がなくなるわけではありません。
生産量の考慮
生産量は工程の決定に大きな影響を与えます。大量生産部品には、簡素化され繰り返し可能なワークフローが効果的です。歪みが予測可能で、管理可能な範囲内であれば、加工後の熱処理と最小限の仕上げで十分な場合もあります。
少量生産や単発生産の部品には、より慎重なアプローチが必要です。このような場合、段階的な応力緩和を備えたハイブリッドワークフローは、時間とコストが増加しても、より高度な制御を実現します。
パフォーマンス要件と実用性のバランス
最も効果的なワークフローは、寸法安定性、機械性能、そして生産効率のバランスをとることです。荷重を受ける部品、疲労を受ける部品、あるいは高温環境で動作する部品には、追加の熱処理工程が必要となる場合が多くあります。重要度の低い部品については、機能に影響がなければ、多少の歪みは許容される場合もあります。
経験豊富なメーカーは、理論だけでなく、過去のデータ、過去の故障、そして材料の挙動に頼っています。時が経つにつれ、こうした実践的な知識は、熱処理の実施時期に関する単一のルールよりも価値が増していきます。
コスト、リスク、生産状況を技術要件とともに評価することで、メーカーは、品質と収益性の一方を犠牲にして他方を最適化するのではなく、両方をサポートするシーケンス戦略を選択できます。
結論
熱処理とCNC加工の順序は、残留応力、歪み、寸法精度に直接影響します。加工前の熱処理は、大きな材料除去時の安定性を向上させ、加工後の熱処理は最終的な機械性能を確保します。それぞれのアプローチには異なるリスクがあり、歪みは応力が発生したときよりも、応力が解放されたときに現れることが多いです。
すべての部品に有効な単一の工程は存在しません。寸法安定性、性能要件、そして生産コストのバランスをとることで、最良の結果が得られます。高精度または複雑な部品の場合、段階的な加工と応力緩和を組み合わせたハイブリッドワークフローが最も信頼性の高いソリューションとなることがよくあります。材料の挙動と部品形状に基づいた綿密な計画こそが、一貫性と精度の高い結果を得る鍵となります。




