5軸CNC加工の時間当たりのコストは高いのに、単位当たりのコストは低いことが多いのはなぜですか?
5軸CNC加工機は、従来の3軸フライス盤よりも時間当たりの料金が高くなる場合があるが、だからといって必ずしも完成部品の製造コストが高くなるわけではない。複数の角度を持つ形状、複雑な表面、あるいは高度な段取りを必要とする部品の場合、5軸加工によって総生産作業量を十分に削減できるため、高い加工料金を相殺できる可能性がある。
5軸CNC加工のコストを理解する鍵は、機械稼働時間に対する料金と完成部品に対する料金の違いを理解することです。段取り、プログラミング、ワーク保持、切削時間、検査、生産数量など、すべてが最終価格に影響します。これらの費用を十分に削減できる場合、高効率な機械の方が経済的になる可能性があります。
5軸CNC加工の時給が高いのはなぜですか?
5軸CNC加工は、装置の購入、操作、プログラミング、メンテナンスがより複雑であるため、時間当たりのコストが高くなることが多い。
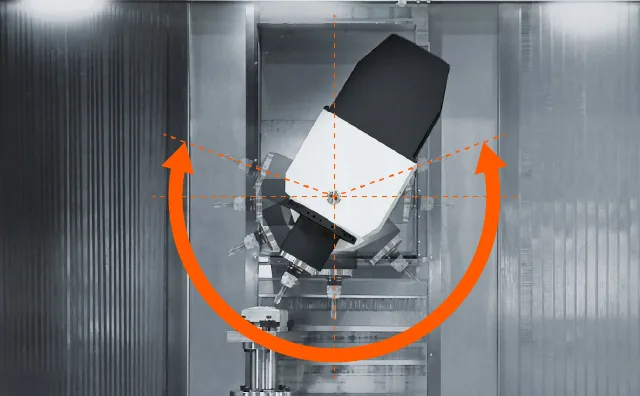
従来の3軸フライス盤は、切削工具をワークピースに対して3つの直線軸(X、Y、Z)に沿って移動させます。標準的な5軸構成では、さらに2つの回転軸が追加され、工具またはワークピースをさまざまな角度に配置できるようになります。これらの追加動作により、製造の柔軟性は向上しますが、同時に、より高度な機械的および制御上の要件も必要となります。
時給の差には、いくつかの要因が影響している。
- 機械への投資:回転軸アセンブリ、高度な制御システム、および多軸コンポーネントは、機器の購入および保守コストを増加させる可能性があります。
- プログラミング:複雑な5軸加工パスには、専用のCAMソフトウェア、後処理、シミュレーション、および経験豊富なプログラマーが必要となる場合があります。
- キャリブレーション:高精度な多軸加工は、幾何学的誤差、回転軸誤差、および熱誤差を制御することに依存します。
- 運営コスト:メンテナンス、機械稼働率、労働力配置、減価償却費は、店舗が時間単価を計算する方法に影響を与えます。
複雑さは、軸の追加移動だけにとどまらない。同時5軸加工では、切削工具と工作物との間の意図した位置関係を維持しながら、協調的な動作が必要となる。
NIST(米国国立標準技術研究所)による工作機械の校正に関する研究では、加工精度において、幾何学的誤差、運動学的誤差、および熱誤差が重要な考慮事項であると指摘されている。
NIST
時間単価も業者によって異なります。機械料金にオペレーターの人件費や一部のセットアップ作業費を含めている業者もあれば、これらの費用を別途見積もっている業者もあります。そのため、時間単価は必ずしも直接比較できるとは限りません。
5軸加工は、部品1個あたりの作業量をどのように削減できるのか?
5軸加工は、部品を完成させるために必要な製造工程の数を減らすことで、単位コストを削減できる。
最も大きなメリットは、一般的に段取り回数の削減、工具へのアクセス性の向上、および非切削時間の短縮にあります。これらの利点は、複数の形状を異なる方向から加工する必要がある場合に特に重要です。
セットアップ、再クランプ作業、治具交換の回数が減少
複数の傾斜面に穴、ポケット、および取り付け面を持つ部品を考えてみましょう。
三軸フライス盤では、オペレーターは次の加工工程に進む前に、ワークピースを取り外し、回転させ、別の治具に固定し、新しい加工基準を設定する必要がある場合があります。
各段取り作業は、必ずしも材料を除去するわけではないものの、時間を消費します。また、治具の追加費用や位置決めミスが発生する可能性も生じます。
5軸加工機は、ワークピースや切削工具を回転させることで、部品を同じ治具に固定したまま、複数の向きで加工を行うことができる。
これにより、以下の点が軽減されます。
- 手動による位置調整とアライメント。
- 繰り返しワーク保持作業を行う。
- 特別な照明器具の要件。
- 切断機以外の稼働時間。
- 設定間でデータを転送する際には、一定のリスクが伴います。
削減された作業が本来であれば生産時間の相当部分を消費する場合、そのコスト削減効果は大きな意味を持つ。
5軸加工によって段取り作業がすべて不要になるわけではありません。例えば、ワークピースを固定する面には、別途仕上げ加工が必要になる場合があります。
工具へのアクセス性の向上と加工効率の向上
工具の向きも切削効率に影響を与える可能性がある。
深い溝や傾斜面を加工する場合、固定された3軸方向からアプローチすると、長くて細い切削工具が必要になることがあります。工具の突き出しが長くなると、たわみや振動のリスクが高まり、切削条件が制限される可能性があります。

5軸位置決めにより、工具が同じ対象物により有利な角度からアプローチすることが可能になる。これにより、より短く、より剛性の高いカッターが実用的になる場合がある。
適切な形状であれば、アクセス性の向上により、より効率的な加工戦略が可能になり、個別の工程の必要性を減らすことができる。
これらの利点は自動的に得られるものではありません。ツールパスの品質、材料の特性、切削条件、および機械構成によって、実際のサイクルタイムは依然として左右されます。
3軸加工、インデックス付き3+2軸加工、同時5軸加工の比較は?
経済的な加工方法は、必要な工具の向きと、製造中に部品をどのように保持できるかによって決まります。
5軸加工装置の恩恵を受けるすべての部品が、同時5軸切削を必要とするわけではない。
3軸加工は、平面、単純なポケット、限られた方向からしかアクセスできない穴など、アクセスしやすい角柱状の形状の加工に効果的です。
インデックス式3+2加工では、回転軸を用いて工具またはワークピースを所定の角度に位置決めします。切削加工中は工具の向きは固定され、加工が完了次第、別の加工領域へと向きが切り替わります。
同時5軸加工は、切削中の直線運動と回転運動を協調させる技術です。複雑な曲面に沿って工具の向きを連続的に変化させる必要がある場合に特に有効です。
| 比較要因 | 3軸加工 | インデックス付き3+2加工 | 同時5軸加工 |
|---|---|---|---|
| ツールアクセス | 設定ごとに固定方向 | 複数のインデックス付き方向 | 絶えず変化する方向 |
| セットアップ要件 | 再クランプが必要になる場合があります | 複数の業務を統合できる | 複雑な業務を統合できる |
| プログラミング | 一般的に複雑ではない | 追加の配置計画とクリアランス計画 | 高度な多軸ツールパス |
| ワークホールディング | 従来型または専用照明器具 | 回転クリアランスが必要 | 協調動作全体を通してクリアランスが必要 |
| 時間単価に関する考慮事項 | 同等の機器であれば、多くの場合、より低価格で提供される。 | 多軸加工機の料金が適用されます | 高度な加工料金が適用される場合があります |
| 適切な形状 | アクセス可能なプリズム機能 | 斜めの穴と多面的な特徴 | 複雑な輪郭と彫刻的な表面 |
| コスト考慮 | 追加のセットアップが限られている場合に効率的 | 連続回転切断なしで位置調整を減らすことができます | 複雑なツール動作が有意義な価値をもたらす場合に正当化される |
重要な違いは、5軸加工能力と同時5軸切削は同じ要件ではないという点である。
複数の角度付き穴と平面を含む部品の場合、インデックス付き3+2加工は、連続5軸動作のプログラミングを必要とせずに、必要なアクセスを提供できる可能性があります。

複雑な形状のインペラや彫刻的な部品の場合、切削工具が表面に沿って方向を変えながら加工する必要があるため、同時加工が正当化される場合がある。
図面の要件を確実に満たす、最も単純な工程を選択することは、製造コストを管理する上でしばしば極めて重要となる。
部品1個あたりの5軸CNC加工の総コストは何によって決まるのか?
部品1個あたりの5軸CNC加工の総コストは、機械の時間単価だけではなく、様々な要素によって決まります。購入者は、準備、製造、検査、および必要な二次加工を含む、製造工程全体を評価する必要があります。
特に重要なコスト区分は2つあります。それは、一時的な費用と、継続的に発生する生産費用です。
初回プログラミング、セットアップ、および備品費用
生産開始前に、機械加工工場ではCAMプログラムの準備、工具の選定、ワーク保持具の設置、オフセットの設定、初期加工工程の検証などを行う必要がある場合があります。
これらの費用は、非経常的なエンジニアリング費用または準備費用として説明されることが多い。
試作品の場合、この作業の大部分は単一の部品に割り当てられる可能性がある。同じ準備作業がより大きな生産バッチを支える場合、そのコストはより多くの部品に分散される。
これは、CNC加工のセットアップコストが試作品や少量生産の価格に大きな影響を与える理由を説明するものです。
5軸加工はより複雑なプログラミングを必要とする場合があるが、複数の工程を統合できるため、複数の個別のセットアップに伴う準備作業を削減できる。
それが最終的に節約につながるかどうかは、比較対象となる両方の要素によって決まる。
承認された完成部品1個あたりの継続コスト
定期的な費用には、機械稼働時間、作業員の作業、切削工具の消費、検査、仕上げなどが含まれます。
機械稼働時間コストは次のように表すことができます。
\[ \text{機械時間コスト}=\text{時間単価}\times\text{請求時間} \]
この計算だけでは、製造コスト全体を表すことはできません。
より有用な指標は次のとおりです。

合計金額には、該当する材料費、準備費、機械加工費、工具費、品質管理費、および仕上げ費が含まれます。機械料金に既に含まれている費用は、再度計上する必要はありません。
合格部品の数量は重要です。なぜなら、不良品や手直しが発生すると、図面通りの部品を納品するコストに影響する可能性があるからです。
生産量が増えると、準備費用の配分方法も変わります。生産量が増えたからといって、必ずしも5軸加工が安くなるわけではありません。部品1個あたりの継続コストが高いままであれば、生産量を増やしても結果が逆転するとは限りません。
適切な経済比較とは、実現可能な各製造ルートを通じて、同等の許容可能な部品を生産するのにかかる総コストを比較することである。
実際の3軸加工と5軸加工の比較では、何が分かるのか?
DMG MORIが発表した製造比較レポートは、5軸加工がいかに複雑な部品の製造工程を削減できるかを示している。
DMG MORIは、高圧流体マニホールドの事例において、3軸加工では少なくとも5回の段取りが必要であったのに対し、5軸加工では2回で済んだと報告している。
報告されている加工サイクルも、3軸加工時の48分から5軸加工時の33分へと変化し、サイクルタイムが約31%短縮された。
切削工具の必要数は17種類から8種類に減少した。
DMG MORI
これらの結果は、いくつかの重要なメカニズムを示している。
- セットアップ回数を減らすことで、繰り返し行う作業や準備作業を削減できます。
- 加工サイクルを短縮することで、部品の加工に必要な時間を短縮できます。
- 切削工具の数を減らすことで、その特定の製造工程に必要な工具を簡素化できる。
この例は、製造コストの普遍的な削減を証明するものではない。
DMG MORIの数値は特定の用途を想定したものであるため、公表されている比較表には、両方の方法における機械の稼働率、プログラミング費用、治具費用、最終単価のすべてが網羅されているわけではありません。
これは、製造効率がどのように向上するかを示す好例です。ただし、実際の経済的メリットを判断するには、包括的なコスト比較が必要です。
三軸加工が依然として低コストな選択肢となるのはどのような場合か?
部品の形状が5軸加工機が提供するような高度なアクセス性を必要としない場合、3軸加工はより経済的な選択肢となる可能性がある。
例えば、平面と容易にアクセスできる穴を備えたシンプルな取り付けブラケットは、従来型の3軸フライス加工を用いて効率的に製造することができる。
部品の位置調整がほとんど必要ない場合、5軸加工は段取り時間やサイクルタイムを短縮できる可能性は限られる。
3軸加工は、特に以下のような場合に競争力を発揮します。
- その形状は、簡単な機械加工によって実現可能である。
- 既存の設備は既に効率的な生産を支えている。
- プログラミング要件は比較的単純です。
- 回転軸の位置決め機能を追加しても、処理時間は大幅には短縮されない。
- 実績のある製造工程により、規定の公差と表面要件を満たします。
5軸加工では、プログラミング費用や治具費用が発生し、特定の作業における運用コスト削減効果を上回る場合もある。
バッチ生産量も考慮すべき点です。繰り返し生産を行う場合は、専用の5軸治具やプログラムを導入する価値があるかもしれませんが、その準備コストは、それによって削減できる作業量に見合うものでなければなりません。
5軸加工がより安価な選択肢となるような、普遍的な数量や段取り回数の閾値は存在しない。
その決定は、部品の形状、利用可能な設備、および供給業者の実際の製造計画を反映したものであるべきである。
材料、公差、検査要件は、単位コストにどのように影響しますか?
材料の選定と品質要件は、加工時間、工具消費量、仕上げ加工、および検査費用に影響を与える。
したがって、これらは3軸加工と5軸加工のコスト比較を変える可能性がある。
形状の作成と機能的な特徴の仕上げ
材料によって、切削加工に対する反応は異なる。
アルミニウム合金は、適切な工具と切削条件を用いれば、一般的に効率的な機械加工が可能である。一方、ステンレス鋼の特性はグレードによって異なり、一部のグレードでは加工硬化や工具摩耗といった課題が生じる。
チタン合金は、発熱と工具性能に特に注意を払う必要がある。熱伝導率が比較的低いため、切削領域付近に熱が集中しやすく、工具の選定と切削戦略が重要となる。
これらの特性は、軸数に関係なく、加工の経済性に影響を与える。
部品の形状や機能要件も重要です。機械は基本的な部品形状を製造できるかもしれませんが、重要な穴、ねじ山、嵌合面、または精密な基準点については、図面を満たすために追加の加工が必要になる場合があります。
表面仕上げやバリ取りは、ご要望に応じて追加費用が発生する場合があります。
5軸加工ツールへのアクセスは、特定の機能を効率的に完成させるのに役立つ可能性があるが、二次加工をすべてなくすわけではない。
寸法検証と品質管理
ワークピースの位置変更を減らすことで、特定の基準点転送誤差を抑制し、形状間の寸法関係を維持するのに役立つ可能性がある。
それは、5軸加工によって自動的に精度が向上するという意味ではない。
実際の精度は、機械の校正、工具の状態、ワークの保持方法、熱挙動、切削力、および加工戦略によって異なります。

加工中のセットアップ位置合わせや測定には、工程内プロービングが役立ちます。指定された寸法要件を確認するために、三次元測定機(CMM)やその他の検査方法を用いることができます。
必要な検査範囲は、部品とその用途によって異なります。
正確な単位コスト比較を行うには、購入者は材料の切断に費やした時間だけでなく、許容できる完成品を納品するために必要な製造および検証作業を考慮に入れる必要がある。
購入者は、3軸CNCと5軸CNCの見積もりをどのように比較すべきでしょうか?
購入者は、最も低い機械稼働時間単価に基づいてサプライヤーを選択するのではなく、同等の完成部品の総コストを比較すべきである。
有意義な比較は、一貫性のある技術情報から始まる。
見積もりを依頼する前に、以下の情報をご提供ください。
- CADモデルとエンジニアリング図面:部品の形状と必要な機能を定義します。
- 材料仕様:適切な合金、グレード、および関連する在庫要件を特定します。
- 生産数量:初回注文数量と、予定されている追加生産数量を明記してください。
- 公差と基準点:機能的に重要な寸法と幾何学的関係を特定する。
- 表面処理に関する要件:仕上げ、バリ取り、および表面処理の必要性を指定してください。
- 検査要件:寸法検証および文書化に関する要件を明確にする。
また、供給業者がその部品をどのように製造する予定なのかを尋ねることも有益です。
このプロセスでは複数回の段取りが必要になりますか?インデックス加工で必要なアクセス性を確保できますか?5軸同時移動は大きなメリットをもたらしますか?プログラミング、ツーリング、検査、仕上げは見積もりに含まれていますか?
これらの回答は、仕入先間の価格差を説明するのに役立ちます。
CNC加工コストの削減方法を検討するエンジニアにとって、加工箇所のアクセス性、不必要な幾何学的複雑さ、治具の要件、および公差仕様を見直すことは、改善のための実践的な機会を明らかにするのに役立つ。
機械の稼働率が最も低い方法が、必ずしも最もコスト効率の良い製造方法とは限りません。比較検討の際には、どのプロセスが、必要な部品を最も適切な総コストで確実に供給できるかを判断する必要があります。
結論
5軸CNC加工は、その設備、プログラミング、および操作要件のため、時間当たりの料金が高くなる場合があります。しかし、工具へのアクセス性の向上、段取り回数の削減、製造効率の向上により、許容範囲内の完成品1個あたりの総コストが削減されることで、経済的なメリットが生まれます。
3軸加工は、多くの入手しやすい部品にとって、依然として実用的で経済的な選択肢です。インデックス付き3+2軸加工は効果的な中間的な選択肢となり、形状が協調的な工具移動を必要とする場合には、同時5軸加工が正当化されます。
適切な選択は、図面、材料、数量、公差、および製造工程全体によって異なります。
白川精密は、カスタム部品向けに3軸、4軸、5軸のCNCフライス加工サービスを提供しています。エンジニアや調達チームは、図面と製造要件を提出することで、部品のニーズに基づいた製造可能性の検討と見積もりを受けることができます。
白川
参考情報
1. Lee, M., & Kulvatunyou, B. (2019). Design-for-Cost . NIST.
2. DMG MORI。5軸卓越性。
_3. セコツールズ。生産経済:グローバル最適化。_
4. Siemens NX. (2013). 5軸加工への移行を容易にする。
5. Gao, W., et al. (2023).工作機械校正。
6. レニショー。標準精度工作機械用タッチプローブ。
7. ケナメタル。(2023)。チタンをフライス加工するための10のヒント。
8. 白川精密。CNCフライス加工。