

Cuando una pieza CNC sale de la máquina, su superficie es más que un simple resultado visual de las herramientas de corte y sus trayectorias. Dicha superficie afecta directamente su comportamiento en servicio. La fricción, el desgaste, la resistencia a la corrosión, la fiabilidad del sellado y la resistencia a la fatiga se ven influenciados por el estado de la superficie. En muchas aplicaciones, el acabado superficial desempeña un papel tan crucial como la elección del material o la precisión dimensional. Considerar el acabado como un simple paso estético suele provocar fallos prematuros, problemas de montaje o costes innecesarios.

Acabados superficiales para mecanizado CNC
Este artículo analiza el acabado superficial tras el mecanizado CNC desde una perspectiva funcional. En lugar de optar por el pulido, el anodizado o la pasivación por costumbre o por apariencia, esta guía ayuda a ingenieros, diseñadores y compradores a elegir acabados que se ajusten a sus necesidades reales de rendimiento.
Por qué el acabado de superficies es importante para el funcionamiento de las piezas
El acabado superficial suele analizarse una vez finalizado el mecanizado, pero en la práctica, influye directamente en el rendimiento de la pieza durante su uso. La superficie resultante del mecanizado CNC no es neutra. Las marcas de la herramienta, las microranuras y las tensiones localizadas afectan a la fricción, la corrosión y la durabilidad a largo plazo. Incluso cuando una pieza cumple con las tolerancias dimensionales, el estado de la superficie puede determinar si funciona correctamente o si falla prematuramente.
Impactos funcionales clave de las superficies mecanizadas
Uno de los efectos más inmediatos del acabado superficial es su influencia en la fricción y el desgaste. Las superficies más rugosas aumentan el contacto con las asperezas, lo que incrementa la fricción y acelera el desgaste. Las superficies más lisas generalmente reducen la fricción, pero también modifican la formación y el comportamiento de las películas de lubricación.
Los factores clave de rendimiento influenciados por el estado de la superficie incluyen:
- Comportamiento de fricción y desgaste
La rugosidad de la superficie controla el área de contacto, la generación de calor y la tasa de desgaste en interfaces deslizantes o giratorias.
- Vida útil por fatiga e inicio de grietas
Las marcas de herramienta actúan como microincrementadores de tensión. Bajo cargas cíclicas, suelen formarse grietas en estos puntos, lo que reduce la resistencia a la fatiga.
- Vías de corrosión y riesgo de contaminación
Las ranuras superficiales y el material rasgado pueden atrapar humedad, productos químicos y residuos, creando sitios de corrosión localizados.
- Fiabilidad de ajuste, sellado y acoplamiento
La textura de la superficie afecta cómo las piezas se asientan, sellan y mantienen un contacto constante a lo largo del tiempo.
Cada uno de estos factores se vuelve más crítico a medida que aumenta la carga, las tolerancias se reducen o los entornos se vuelven más agresivos.
Ejemplos funcionales en aplicaciones comunes
La función del acabado superficial se hace más evidente al analizar casos de uso específicos. En sistemas rotativos como rodamientos y ejes, el acabado superficial afecta directamente el ruido, el desgaste y la temperatura de funcionamiento. Un eje puede tener las dimensiones correctas, pero las marcas visibles de las herramientas pueden interrumpir la lubricación y provocar daños prematuros en los rodamientos.

Acabado superficial en el mecanizado
En los componentes de manejo de fluidos, el estado de la superficie influye tanto en el flujo como en el sellado. Los asientos de válvulas, las carcasas de las bombas y las superficies de sellado suelen requerir acabados controlados para evitar fugas y erosión. Las superficies internas rugosas pueden alterar los patrones de flujo y aumentar la caída de presión, especialmente en fluidos abrasivos o de alta velocidad.
Las distintas categorías de piezas imponen diferentes exigencias en cuanto al acabado de la superficie:
- Componentes deslizantes y giratorios Los componentes como ejes, bujes y guías dependen de una rugosidad controlada para garantizar la estabilidad del desgaste y la lubricación.
- Superficies orientadas a fluidos requieren acabados que favorezcan el sellado y minimicen la turbulencia o pérdida de material.
- Partes estructurales A menudo priorizan la resistencia a la fatiga y el control de la corrosión en lugar de la baja fricción.
- Componentes cosméticos Se centran en la calidad visual, pero aún requieren atención a los riesgos funcionales ocultos.
Comprender a qué categoría pertenece una superficie ayuda a evitar un acabado innecesario o ineficaz.
Cuándo es aceptable un acabado mecanizado en bruto
En muchas aplicaciones, una superficie mecanizada es suficiente. Las piezas que operan en entornos estables y secos, y que experimentan cargas cíclicas bajas, suelen tener un rendimiento fiable sin necesidad de acabado adicional. Algunos ejemplos típicos son soportes, fijaciones, placas de montaje y componentes estructurales internos.
Dejar las superficies tal como fueron mecanizadas puede ofrecer beneficios prácticos:
- Mantiene un estricto control dimensional
- Reduce el tiempo de entrega y el costo de procesamiento
- Elimina la variabilidad introducida por operaciones secundarias
Cuando sea posible, evitar el acabado innecesario mejora la consistencia y simplifica la producción.
Cuando terminar se vuelve obligatorio
También existen situaciones en las que el acabado superficial es esencial, no opcional. Las piezas expuestas a entornos corrosivos, cargas repetidas o requisitos de higiene suelen requerir un tratamiento superficial adicional para cumplir con las expectativas de rendimiento o normativas.
El acabado suele ser necesario cuando:
- La pieza funciona bajo carga cíclica o crítica por fatiga.
- La superficie debe ser sellada contra fluidos o gases.
- La resistencia a la corrosión es fundamental para la vida útil.
- Se aplican normas reglamentarias, como requisitos médicos o de contacto con alimentos.
En estos casos, el acabado superficial es una decisión de ingeniería funcional. El objetivo no es la apariencia, sino un comportamiento superficial controlado a lo largo de todo el ciclo de vida de la pieza.
Pulido y acabado mecánico: cuando la suavidad es fundamental
El pulido y otros procesos de acabado mecánico suelen seleccionarse bajo la premisa de que cuanto más liso, mejor. En realidad, el pulido modifica el comportamiento mecánico, químico y dimensional de una superficie. Si bien puede mejorar significativamente el rendimiento en ciertas aplicaciones, también puede generar problemas si se aplica sin una razón funcional clara. Es fundamental comprender qué cambia realmente el pulido antes de especificarlo en un plano o una orden de compra.

Proceso de pulido de piezas de mecanizado CNC
El acabado mecánico debe considerarse un proceso específico. Es más eficaz cuando la función de la superficie está claramente definida, como reducir la fricción, mejorar la limpieza o controlar el comportamiento de contacto. Si se utiliza a ciegas, puede reducir la fiabilidad de la pieza u ocultar problemas de mecanizado más profundos que deberían haberse abordado con anterioridad.
¿Qué cambian realmente el pulido y el abrillantado?
El pulido modifica principalmente la topografía de la superficie, más que las propiedades del material en su conjunto. La eliminación de las irregularidades resultantes del mecanizado reduce la rugosidad superficial y altera la interacción entre las superficies bajo carga. Este cambio afecta la mecánica de contacto, el comportamiento de la lubricación y la distribución de tensiones locales.
Desde un punto de vista funcional, el pulido influye en varias características clave de la superficie:
- Reducción de la rugosidad de la superficie
El pulido reduce el Ra y los parámetros de rugosidad relacionados al eliminar las marcas de la herramienta y las asperezas superficiales. Esto mejora la suavidad, pero también reduce la capacidad de la superficie para retener lubricantes en algunas aplicaciones.
- Comportamiento de contacto y fricción
Las superficies más lisas suelen reducir la fricción durante el contacto deslizante. Sin embargo, los acabados extremadamente lisos pueden provocar problemas de lubricación límite o comportamiento de deslizamiento a tirones si no se diseñan correctamente.
- Concentración de tensión en las marcas de la herramienta
La eliminación de ranuras de mecanizado afiladas reduce los puntos de aumento de tensión localizados. Esto puede mejorar el rendimiento frente a la fatiga en piezas sometidas a cargas cíclicas, siempre que se mantengan las tolerancias.
Es importante tener en cuenta que el pulido no corrige errores geométricos. Los problemas de planitud, redondez y alineación permanecen inalterados a menos que la eliminación de material se controle rigurosamente.
Aplicaciones de mejor ajuste para superficies pulidas
El pulido ofrece el máximo valor cuando la interacción con la superficie afecta directamente el rendimiento, la seguridad o la limpieza. En estos casos, los beneficios superan el coste adicional y el riesgo del procesamiento.
Los acabados pulidos se especifican comúnmente para:
- Componentes médicos, de contacto con alimentos e higiénicos
Las superficies lisas reducen la adhesión bacteriana y facilitan la limpieza. El pulido ayuda a cumplir con las normas regulatorias y de limpieza cuando la contaminación de la superficie es inaceptable.
- Componentes visibles u ópticos
En piezas donde la apariencia es importante, el pulido mejora la calidad visual y el valor percibido. Esto incluye productos orientados al consumidor y componentes arquitectónicos.
- Superficies deslizantes y de acoplamiento
Los bujes, guías e interfaces de sellado a menudo se benefician de una suavidad controlada para reducir el desgaste y garantizar un contacto constante durante el movimiento.
En estas aplicaciones, se elige el pulido para favorecer un resultado funcional claro en lugar de simplemente mejorar la apariencia.
Errores comunes en el acabado mecánico
Uno de los problemas más frecuentes con el pulido es la eliminación involuntaria de material. Un pulido excesivo puede alterar dimensiones críticas, especialmente en características con tolerancias ajustadas. Incluso pequeños cambios pueden afectar el ajuste, la alineación o el rendimiento en ensambles de precisión.
Otros riesgos comunes incluyen:
- Redondeo de bordes afilados
El pulido tiende a suavizar los bordes y las esquinas, lo que puede comprometer la geometría funcional, como los bordes de sellado o las características de referencia.
- Enmascaramiento de defectos de mecanizado
El pulido de superficies puede ocultar marcas de vibración, desgaste de la herramienta o avances inadecuados en lugar de abordar la causa raíz durante el mecanizado.
- Calidad de superficie inconsistente
Los procesos de pulido manuales o mal controlados pueden generar variaciones de una pieza a otra, reduciendo la repetibilidad.
Estos problemas surgen a menudo cuando el pulido se trata como un paso correctivo en lugar de un proceso planificado con límites definidos.
Anodizado y recubrimientos de conversión: protección con efectos secundarios
El anodizado se suele elegir por su amplia reputación como acabado duradero y resistente a la corrosión para piezas de aluminio. Si bien estos beneficios son reales, el anodizado también modifica la superficie de maneras que afectan las dimensiones, el comportamiento frente al desgaste y la fiabilidad a largo plazo. Considerar el anodizado como un simple recubrimiento protector puede ocasionar problemas inesperados, especialmente en componentes de precisión.

Para utilizar el anodizado correctamente, debe entenderse como una transformación superficial controlada, más que como una simple capa cosmética. El proceso modifica la propia superficie del aluminio, lo que ofrece claras ventajas, pero también introduce limitaciones de diseño y fabricación que deben considerarse desde el principio.
Lo que realmente aporta el anodizado
El anodizado crea una capa de óxido que se integra con el sustrato de aluminio. A diferencia de los recubrimientos aplicados, esta capa crece tanto hacia afuera como hacia adentro desde la superficie original. Como resultado, el anodizado mejora varias propiedades funcionales a la vez que modifica la geometría de la superficie.
Los beneficios funcionales más importantes incluyen:
- Resistencia a la corrosión mejorada
La capa de óxido anódico protege al aluminio de la oxidación y del ataque químico, especialmente en ambientes exteriores y húmedos.
- Mayor dureza superficial
Las superficies anodizadas son más duras que el aluminio desnudo, lo que mejora la resistencia a la abrasión y al desgaste ligero.
- Aislamiento electrico
La capa de óxido no es conductora, lo que puede ser útil en aplicaciones donde se requiere aislamiento eléctrico.
Estas propiedades hacen que el anodizado sea atractivo para la protección estructural y ambiental, pero no lo hacen adecuado para todas las superficies de una pieza.
Cuándo funciona mejor el anodizado
El anodizado es más eficaz en componentes de aluminio, donde la resistencia a la corrosión y la durabilidad de la superficie son más importantes que un estricto control dimensional. Las piezas estructurales, las carcasas y los componentes externos suelen beneficiarse del anodizado sin un riesgo significativo.
Las aplicaciones típicas en las que el anodizado funciona bien incluyen:
- Componentes estructurales de aluminio
Marcos, soportes y gabinetes que requieren protección ambiental pero que no dependen de ajustes precisos.
- Superficies expuestas al desgaste pero no precisas
Superficies que sufren manipulación o abrasión leve pero que no forman parte de interfaces de deslizamiento o sellado.
- Ambientes exteriores y marinos
El anodizado ayuda a proteger las piezas de aluminio de la humedad, la exposición a la sal y la degradación relacionada con los rayos UV.
En estos casos, los beneficios funcionales del anodizado superan sus limitaciones, siempre que el proceso esté controlado adecuadamente.
Consideraciones dimensionales y de tolerancia
Uno de los aspectos más descuidados del anodizado es la acumulación de espesor. Debido a que la capa de óxido penetra parcialmente en el material base, las dimensiones finales cambian. Esto puede afectar los ajustes, las holguras y las relaciones de acoplamiento si no se tiene en cuenta durante el diseño.
Las cuestiones dimensionales críticas incluyen:
- Acumulación de espesor en características de precisión
Los orificios, ranuras y superficies de apoyo pueden encogerse más allá de la tolerancia después del anodizado.
- Características roscadas
Las roscas pueden atascarse o perder su enganche si no se controla o enmascara el espesor del anodizado.
- Conjuntos de tolerancia estricta
Las piezas diseñadas en tamaño nominal sin tener en cuenta la anodización a menudo no se ensamblan correctamente.
Para evitar estos problemas, los diseñadores deben especificar las tolerancias dimensionales e identificar las superficies que requieren enmascaramiento o posprocesamiento.
Pasivación y acabados químicos: limpieza vs. recubrimiento
La pasivación suele agruparse con los recubrimientos superficiales, pero funcionalmente cumple una función muy distinta. A diferencia del anodizado o el chapado, la pasivación no añade una nueva capa ni modifica las dimensiones. En cambio, mejora la resistencia a la corrosión al limpiar y estabilizar la superficie existente. Esta distinción es crucial, especialmente para componentes de precisión donde la integridad dimensional no puede verse comprometida.
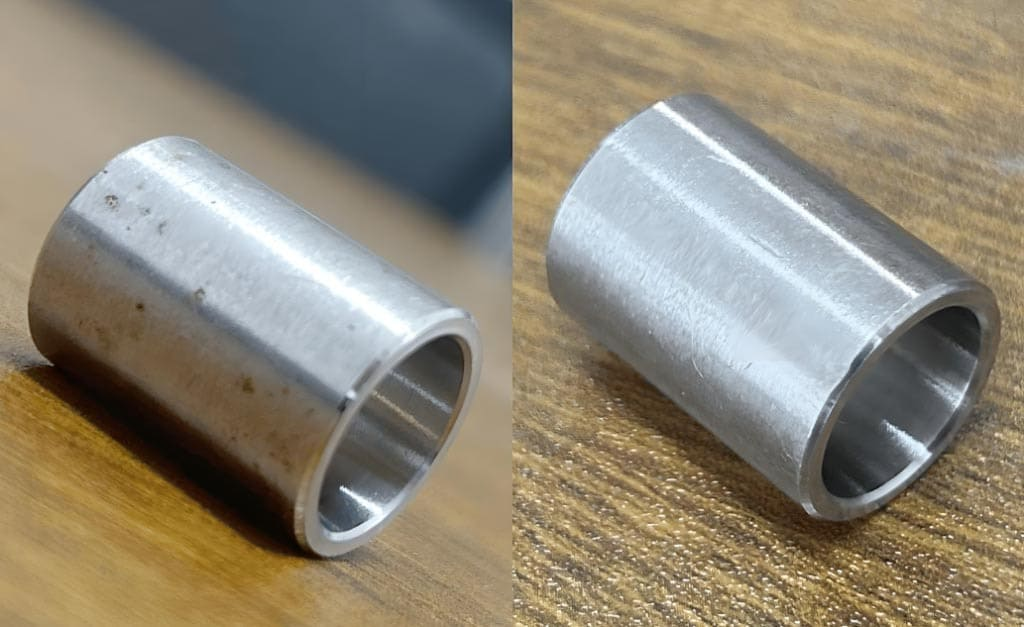
Pasivación de acero inoxidable
En el mecanizado CNC, las piezas de acero inoxidable son especialmente vulnerables a la contaminación superficial. Las herramientas de corte, los accesorios y la manipulación pueden introducir hierro libre y otros residuos en la superficie. La pasivación soluciona este problema eliminando los contaminantes y permitiendo que la resistencia natural a la corrosión del material funcione correctamente.
Qué hace y qué no hace la pasivación
La pasivación funciona mediante un tratamiento químico controlado, generalmente con soluciones de ácido nítrico o cítrico. El proceso disuelve el hierro libre y otros contaminantes de la superficie sin atacar el metal base si se realiza correctamente.
Funcionalmente, la pasivación proporciona varios beneficios clave:
- Eliminación de la contaminación de hierro libre
El mecanizado y la manipulación pueden depositar partículas de hierro que se convierten en focos de corrosión. La pasivación elimina estos residuos.
- Resistencia a la corrosión mejorada
Al limpiar la superficie, la pasivación permite que el acero inoxidable forme una capa de óxido de cromo estable y continua.
- Preservación de la precisión dimensional
Como no se añade ningún recubrimiento, las dimensiones y tolerancias de las piezas permanecen inalteradas.
Al mismo tiempo, es importante comprender las limitaciones de la pasivación. No aumenta la dureza superficial, ni mejora la resistencia al desgaste, ni disimula los defectos de mecanizado. Esperar que la pasivación compense la mala calidad superficial es un error común y costoso.
Mejores aplicaciones para superficies pasivadas
La pasivación es más eficaz en componentes de precisión que requieren resistencia a la corrosión sin alterar la geometría. Esto la hace especialmente valiosa en industrias con estrictos requisitos de rendimiento y normativas.
Las aplicaciones típicas incluyen:
- Piezas de precisión de acero inoxidable.
Componentes con tolerancias estrictas, como ejes, accesorios y sujetadores.
- Equipos médicos, aeroespaciales y relacionados con la alimentación
Aplicaciones donde la limpieza, la resistencia a la corrosión y la integridad del material son fundamentales.
- Componentes con geometría compleja
Piezas donde la acumulación de revestimiento podría crear problemas de ajuste o ensamblaje.
En estos casos, la pasivación mejora la estabilidad de la superficie manteniendo la forma mecanizada original.
Importancia de la limpieza previa y la preparación de la superficie
La pasivación no sustituye un mecanizado ni una limpieza adecuados. Los aceites, refrigerantes y residuos incrustados deben eliminarse antes del tratamiento químico. Si persisten contaminantes, el proceso de pasivación se vuelve inconsistente y menos eficaz.
Los pasos clave de preparación suelen incluir:
- Desengrasado a fondo para eliminar los aceites de mecanizado.
- Enjuague para eliminar residuos de agentes de limpieza.
- Inspección de escombros incrustados o daños en la superficie
Omitir o apresurar estos pasos aumenta el riesgo de una resistencia desigual a la corrosión o de manchas posteriores al proceso.
Elegir la química correcta para la aleación
No todos los aceros inoxidables responden de la misma manera a la pasivación. La composición de la aleación, el tratamiento térmico y el procesamiento previo influyen en la reacción de la superficie a diferentes soluciones químicas. Seleccionar una composición química incorrecta puede reducir la eficacia o dañar la superficie.
Los problemas comunes surgen cuando:
- Los procesos basados en nitrógeno se aplican a aleaciones sensibles sin un control adecuado
- Se utilizan procesos basados en cítricos sin una validación adecuada
- Los lotes de aleación mixta se procesan juntos sin segregación
La identificación clara del grado del material y los parámetros de procesamiento controlados son esenciales para obtener resultados consistentes.
Errores y conceptos erróneos comunes
Uno de los malentendidos más frecuentes es asumir que la pasivación mejora el acabado superficial u oculta los defectos de mecanizado. En realidad, cualquier defecto superficial presente antes de la pasivación permanecerá visible después.
Otros errores comunes incluyen:
- Considerar la pasivación como opcional para piezas de acero inoxidable
- Utilizándolo como medida correctiva después de malas prácticas de mecanizado.
- No verificar la resistencia a la corrosión mediante pruebas
Cuando se utiliza correctamente, la pasivación es una medida preventiva, no un proceso de reparación.
La pasivación desempeña un papel sutil pero crucial en el acabado superficial. Protege las piezas de precisión sin alterar su geometría, pero solo cuando se aplica con la preparación y el conocimiento adecuados del material. En la siguiente sección, reuniremos todas las opciones de acabado y crearemos un marco práctico para seleccionar el acabado superficial adecuado en función de la función, el riesgo y el coste.
Cómo elegir el acabado adecuado: mejores prácticas y marco de decisión
Seleccionar un acabado superficial nunca debe ser una decisión predeterminada. Cada proceso de acabado modifica el comportamiento de una superficie, introduce ciertos riesgos y aumenta el coste. Las piezas más fiables suelen ser el resultado de decisiones deliberadas tomadas al principio del diseño, no de decisiones de acabado de última hora para mejorar la apariencia o cumplir especificaciones imprecisas.

Acabado de superficie metálica
Un enfoque práctico para el acabado de superficies comienza por definir claramente la función de cada superficie de una pieza. Una vez comprendida la función, resulta mucho más fácil eliminar opciones innecesarias y centrarse en acabados que aporten un valor real.
Preguntas que debe hacerse antes de seleccionar un acabado
Antes de especificar cualquier proceso de acabado, es importante evaluar la función de la superficie dentro del conjunto y su entorno operativo. Este paso previene el sobreprocesamiento y ayuda a evitar pasos de acabado que entren en conflicto con los requisitos funcionales.
Las preguntas clave que guían la selección del acabado incluyen:
- ¿Qué función cumple la superficie?
Determinar si la superficie es estructural, portante, deslizante, selladora o puramente cosmética.
- ¿La corrosión, el desgaste o la fricción son la principal preocupación?
Los distintos acabados abordan distintos modos de fallo. Identificar el riesgo principal ayuda a reducir las opciones.
- ¿Qué tan estrictas son las tolerancias?
Los acabados que agregan espesor o quitan material pueden afectar el ajuste y la alineación.
- ¿La superficie es visible o está oculta?
Los requisitos cosméticos no deberían determinar las opciones de acabado de las superficies funcionales a menos que la apariencia sea fundamental.
Responder estas preguntas de forma temprana reduce los cambios de diseño y la repetición del trabajo más adelante en la producción.
Separación de superficies funcionales y cosméticas
Una de las maneras más eficaces de controlar el coste y el riesgo del acabado es separar las superficies estéticas de las funcionales. No todas las superficies de una pieza requieren el mismo nivel de acabado.
Las mejores prácticas incluyen:
- Aplicar acabados cosméticos solo donde importa la apariencia
- Protección de superficies funcionales contra procesamientos innecesarios
- Utilizar enmascaramiento o acabado selectivo cuando diferentes superficies requieren tratamientos diferentes
Este enfoque permite a los diseñadores lograr calidad visual sin comprometer características críticas para el rendimiento.
Conclusión
El acabado superficial tras el mecanizado CNC no es un paso estético final. Es una decisión de ingeniería funcional que influye directamente en el rendimiento, la durabilidad y la fiabilidad de una pieza en condiciones reales. El pulido, el anodizado y la pasivación abordan diferentes riesgos superficiales, desde la fricción y el desgaste hasta la corrosión y la contaminación. Cuando estos procesos se aplican con un conocimiento claro de la función superficial, mejoran el rendimiento de la pieza. Sin embargo, si se aplican por costumbre, suelen introducir problemas ocultos.
Las estrategias de acabado más efectivas parten de la intención. Al comprender cómo interactúa cada superficie con las cargas, los entornos y los componentes acoplados, ingenieros y compradores pueden elegir acabados que aporten valor real, evitando costes y riesgos innecesarios. Seleccionar el acabado adecuado no se trata de mejorar el aspecto de las piezas, sino de garantizar que cada superficie cumpla su función durante toda su vida útil.




