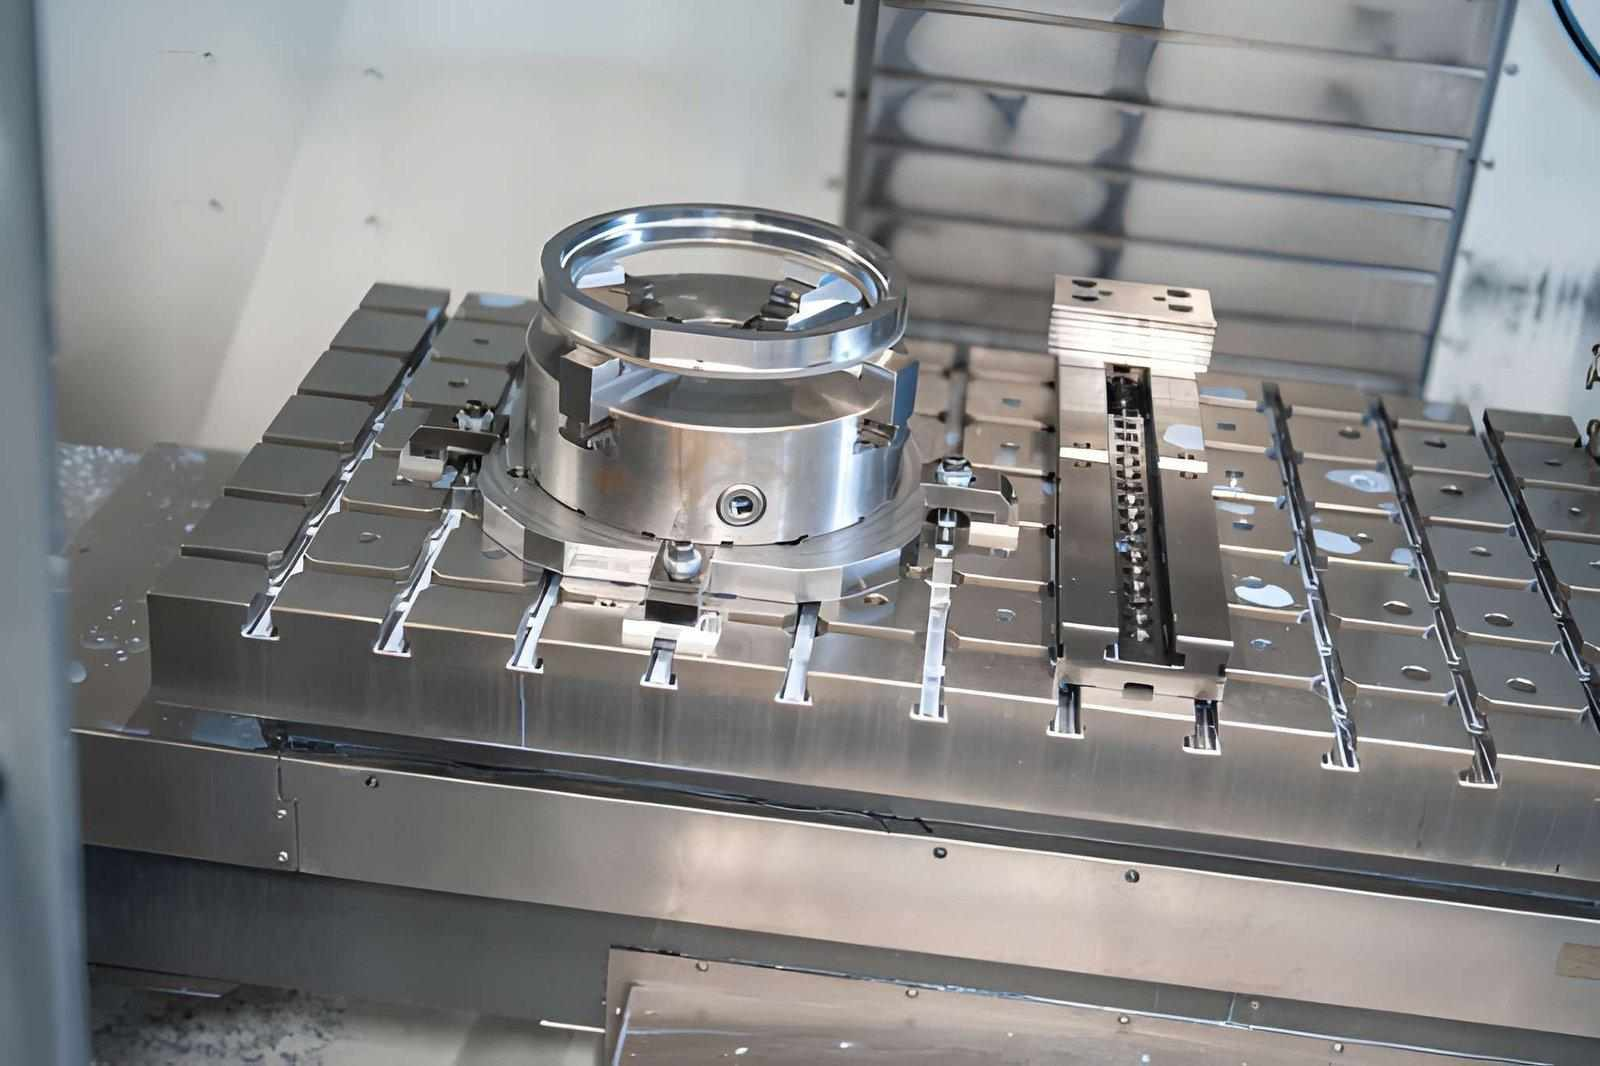
Cómo prevenir la deformación al mecanizar piezas grandes de paredes delgadas.
Para evitar deformaciones durante el mecanizado de piezas grandes de paredes delgadas, es fundamental controlar con precisión las fuerzas de corte, el calor, las tensiones residuales y la presión de sujeción. Estos componentes son especialmente vulnerables a la deformación, la flexión, las superficies irregulares y los errores dimensionales, ya que sus secciones delgadas no soportan las cargas de mecanizado con la misma eficacia que las piezas más gruesas. Incluso pequeños cambios en la forma pueden provocar que el componente final no cumpla con las tolerancias requeridas.
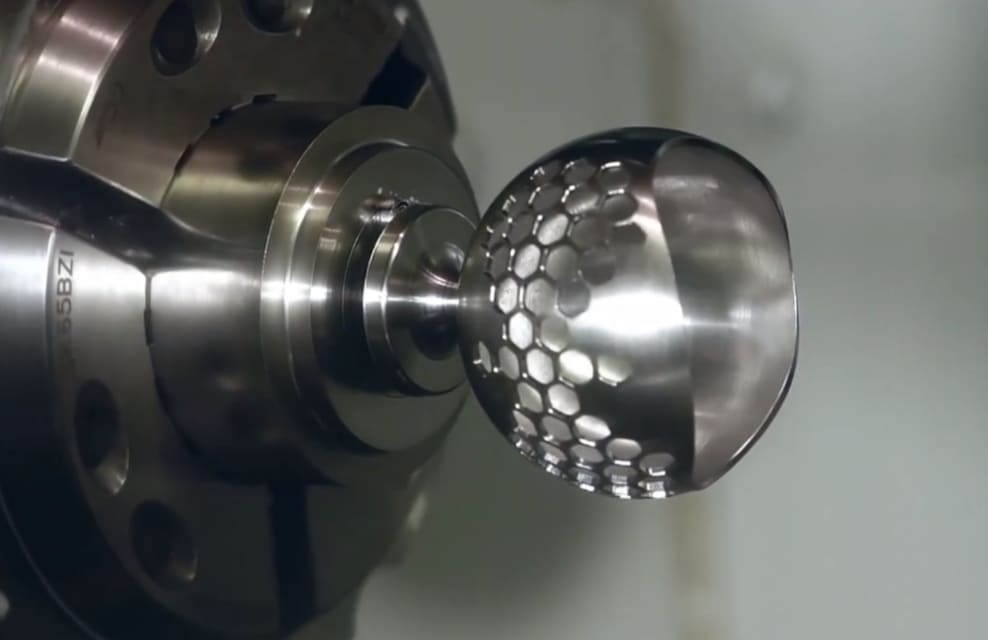
Deformación de piezas de paredes delgadas
Los fabricantes pueden reducir estos riesgos preparando correctamente los materiales, eliminándolos por etapas, optimizando los parámetros de corte y proporcionando un soporte adecuado durante el mecanizado. Un control preciso de la temperatura y las inspecciones dimensionales entre operaciones también ayudan a identificar problemas con antelación, lo que permite a los fabricantes realizar ajustes antes del acabado final.
¿Por qué se deforman las piezas grandes de paredes delgadas durante el mecanizado?
Las piezas de trabajo grandes y de paredes delgadas se deforman cuando las fuerzas y tensiones internas del material se desequilibran o cuando las cargas de corte superan la rigidez de la estructura restante. Varios factores pueden contribuir a este problema, y más de uno puede afectar al mismo componente.
Tensiones residuales en el material
Las tensiones residuales son tensiones internas que permanecen en un material incluso cuando no se aplica ninguna fuerza externa. Pueden desarrollarse durante la fundición, el laminado, la forja, la soldadura, el tratamiento térmico o procesos de mecanizado previos.
Durante el mecanizado, al eliminar material, la sección restante debe adaptarse al cambio en el equilibrio de tensiones. Esto puede provocar que la pieza se doble o se deforme, incluso si la operación de corte en sí es estable. Por ejemplo, al fresar una placa grande de aluminio para convertirla en un marco delgado, este puede curvarse después de eliminar material de su centro.
Fuerzas de corte
Las herramientas de corte ejercen presión sobre la pieza de trabajo a medida que eliminan material. Las secciones gruesas generalmente pueden resistir estas fuerzas, pero las paredes delgadas y las grandes superficies planas pueden flexionarse bajo la misma carga.
Esto es especialmente común al mecanizar cavidades profundas, nervaduras estrechas y almas delgadas. Si la pieza se dobla durante el corte, puede recuperar una forma diferente después de que la herramienta pase o se suelte la pieza.
Deformación de piezas de paredes delgadas
Generación de calor
El mecanizado genera calor por la fricción entre la herramienta de corte, la pieza de trabajo y las virutas. Un calentamiento desigual puede provocar que distintas partes de la pieza se expandan a ritmos diferentes, lo que afecta a la precisión dimensional.
Por ejemplo, un panel grande de aluminio puede presentar defectos de planitud si una zona se calienta mucho más que el material circundante. Los cambios de temperatura también pueden contribuir a la aparición de tensiones residuales que provocan una mayor deformación tras el mecanizado. [1]
Sujeción inadecuada
La sujeción mantiene la pieza en su lugar durante el mecanizado, pero una presión excesiva o desigual puede deformar las secciones delgadas antes de que comience el corte. La máquina puede producir dimensiones precisas mientras la pieza está sujeta, pero esta puede volver a su forma original tras ser retirada.
El uso de un soporte adecuado y una distribución uniforme de las fuerzas de sujeción ayuda a reducir este riesgo.
Eliminación de material desigual
La eliminación desigual de material puede alterar el equilibrio de las tensiones internas de una pieza. Mecanizar un lado mucho más que el otro puede provocar que el componente se doble a medida que el material restante se redistribuye.
Las investigaciones sobre componentes de aluminio de paredes delgadas muestran que tanto las tensiones residuales existentes como las generadas durante el mecanizado pueden contribuir a la distorsión. Controlar la profundidad de corte y la secuencia de mecanizado puede ayudar a reducir estos efectos. [2]
Aplicar tratamiento térmico de solución antes del mecanizado.
El tratamiento térmico de solución puede mejorar la estabilidad dimensional al mecanizar ciertas aleaciones termotratables, especialmente las de aluminio. Sin embargo, debe seleccionarse según el tipo de aleación, el estado inicial del material y las propiedades mecánicas requeridas. No es una solución universal para todos los componentes de paredes delgadas.
Cómo funciona el tratamiento térmico de solución
Durante el tratamiento térmico de solución, una aleación de aluminio se calienta a una temperatura específica para disolver los elementos de aleación adecuados en la matriz metálica. A continuación, el material se enfría rápidamente a una velocidad controlada y puede someterse a un envejecimiento artificial o natural para desarrollar las propiedades requeridas.
La temperatura, el tiempo de mantenimiento y el proceso de enfriamiento adecuados dependen de la aleación específica. Un tratamiento incorrecto puede afectar la resistencia, la dureza y la estabilidad dimensional.
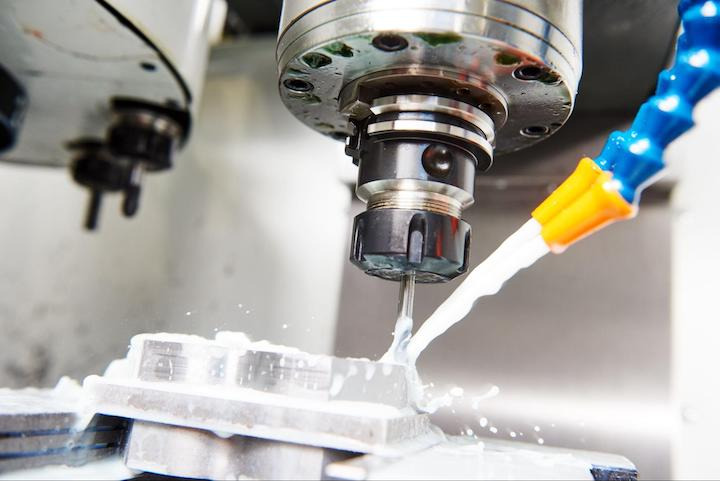
Deformación de piezas de paredes delgadas
Elige el proceso adecuado para aliviar el estrés.
El tratamiento térmico de solución no elimina todas las tensiones residuales. El temple también puede generar nuevas tensiones debido al enfriamiento desigual del material. Por este motivo, los fabricantes deberían considerar el tratamiento térmico completo en lugar de depender únicamente del tratamiento de solución.
Dependiendo de la aleación y los requisitos de los componentes, las opciones adecuadas pueden incluir:
- Material con tratamiento antitensión: Utilice un tipo de material y un estado diseñados para reducir las tensiones residuales antes del mecanizado.
- Tratamiento térmico controlado: Siga el tratamiento de solución, el temple y el proceso de envejecimiento especificados cuando sea necesario para la aleación.
- Alivio de tensiones entre etapas de mecanizado: Considere un tratamiento intermedio aprobado cuando sea probable que la eliminación sustancial de material cause distorsión.
Verifique el material antes del mecanizado.
Antes de seleccionar un tratamiento, confirme la designación de la aleación y su estado de temple o tratamiento térmico con el proveedor del material. Esto es especialmente importante para los componentes aeroespaciales, donde la resistencia, la resistencia a la fatiga y la precisión dimensional deben cumplir con requisitos estrictos.
Las investigaciones sobre piezas de aluminio muestran que tanto las tensiones residuales iniciales como las creadas durante el mecanizado pueden contribuir a la distorsión, incluso cuando el material ya ha sufrido un alivio de tensiones. [3]
Para piezas grandes de paredes delgadas, lo más recomendable es seleccionar un estado de material adecuado y un proceso de tratamiento aprobado antes de comenzar el mecanizado. Un ingeniero metalúrgico o un proveedor de materiales puede ayudar a determinar si es necesario un tratamiento térmico adicional para el componente.
Utilice el mecanizado por etapas para liberar las tensiones residuales.
El mecanizado por etapas ayuda a prevenir la deformación al eliminar material en pasos controlados, en lugar de completar todo el trabajo en una sola operación. Este método permite que la pieza se ajuste a medida que cambian su forma y el equilibrio de tensiones internas. Es especialmente útil para grandes placas de aluminio, marcos delgados y componentes con cavidades profundas.
Máquina de desbaste antes del acabado
Comience eliminando la mayor parte del material no deseado, dejando un margen de acabado adecuado. Evite mecanizar el componente hasta sus dimensiones finales durante la primera operación, ya que la posterior liberación de tensiones podría alterar su forma.
Por ejemplo, al mecanizar una placa grande de aluminio para convertirla en una carcasa de paredes delgadas, primero desbaste las cavidades principales. Deje suficiente material en las paredes y la base para permitir la deformación antes del mecanizado final.
Permita que la pieza de trabajo se estabilice.
Tras el desbaste, inspeccione el componente para detectar cambios en la planitud, el espesor de la pared y las dimensiones generales. Si el material o el diseño del componente son propensos a una deformación significativa, puede ser conveniente aplicar un tratamiento de alivio de tensiones homologado entre las etapas de mecanizado.
La necesidad de un tratamiento intermedio depende de la aleación, la cantidad de material eliminado y las tolerancias requeridas. No debe aplicarse automáticamente, ya que algunos tratamientos térmicos pueden afectar las propiedades del material o provocar deformaciones adicionales.
Las investigaciones sobre el mecanizado de aluminio de paredes delgadas muestran que la eliminación de material puede redistribuir las tensiones residuales y modificar la forma final de un componente. Un proceso por etapas ayuda a los fabricantes a identificar estos cambios antes del acabado de precisión. [4]
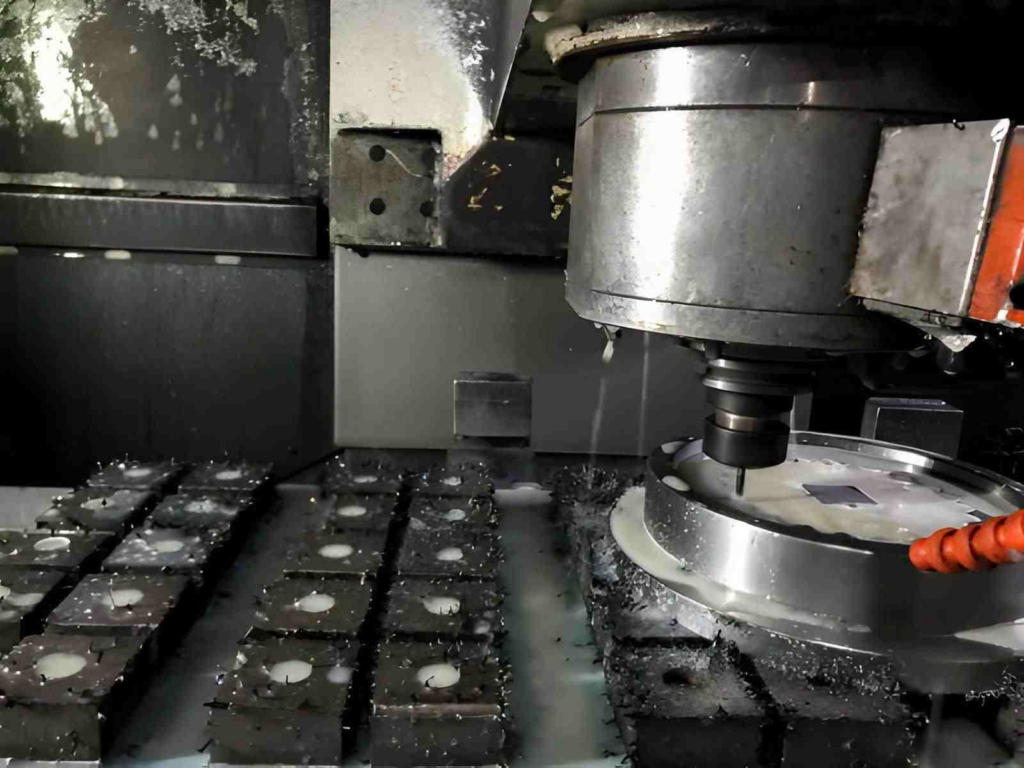
Mecanizado de paredes delgadas
Equilibrar la eliminación de material en ambos lados.
Cuando el diseño del componente lo permita, elimine material de lados opuestos en una secuencia equilibrada. Esto puede ayudar a reducir la liberación desigual de tensiones y limitar la flexión. En paredes delgadas, el mecanizado alterno entre lados también puede ayudar a controlar la distorsión.
Sin embargo, la secuencia óptima depende de la geometría del componente y de la distribución de tensiones. Las investigaciones sobre componentes de aluminio de paredes delgadas han demostrado que las trayectorias de mecanizado y las estrategias de corte pueden afectar a las tensiones residuales y a la cantidad de deformación tras el mecanizado. [5]
Completar el pase final
Realice el acabado final únicamente después de la eliminación de material y de cualquier operación de alivio de tensiones necesaria. Utilice un margen de acabado uniforme e inspeccione la pieza antes de la pasada final.
Este enfoque reduce el riesgo de descubrir distorsiones significativas una vez que el componente ya ha alcanzado sus dimensiones finales.
Reduzca la velocidad de corte y optimice los parámetros de mecanizado.
Seleccione parámetros de corte que controlen el calor y las fuerzas de corte sin desestabilizar el proceso de mecanizado. La velocidad de corte, la velocidad de avance, la profundidad de corte, la geometría de la herramienta y el espesor de la pieza influyen en el comportamiento de un componente de paredes delgadas durante el mecanizado.
No siempre es eficaz utilizar la velocidad de corte más baja posible. El objetivo es mantener condiciones de corte estables, limitando la acumulación de calor, las vibraciones y la presión excesiva en las secciones sin soporte.
Ajusta la velocidad de corte, la velocidad de avance y la profundidad de corte.
Cada parámetro de corte afecta al proceso de mecanizado de forma diferente.
- Velocidad de corte: Disminuir la velocidad puede reducir la generación de calor en determinadas condiciones, pero también puede aumentar las fuerzas de corte o provocar un corte deficiente si la herramienta no es adecuada para la nueva velocidad.
- Velocidad de avance: Una velocidad de avance adecuada permite que la herramienta corte limpiamente sin ejercer una presión excesiva sobre paredes delgadas. Una velocidad de avance inadecuada puede aumentar el desgaste de la herramienta, las vibraciones o los defectos superficiales.
- Profundidad de corte: Reducir la profundidad de corte puede limitar la carga aplicada durante cada pasada. Esto resulta útil al mecanizar nervaduras delgadas, paredes estrechas y cavidades profundas con soporte limitado.
Por ejemplo, al fresar una pared delgada de aluminio, una gran profundidad de corte puede provocar que la pared se flexione separándose de la herramienta. Reducir la carga de corte y elegir una trayectoria de herramienta adecuada puede ayudar a mantener el espesor de pared requerido.
Utilice herramientas afiladas y trayectorias de herramienta adecuadas.
Una herramienta de corte afilada reduce la fricción innecesaria y facilita la eliminación limpia del material. Las herramientas desgastadas pueden aumentar las fuerzas de corte, generar más calor y producir acabados superficiales deficientes.
La trayectoria de la herramienta también influye en cómo actúan las fuerzas sobre las secciones delgadas. Elija una trayectoria que mantenga un contacto estable con la herramienta y evite cambios bruscos en la carga de corte. Siempre que sea posible, utilice movimientos suaves de entrada y salida para reducir el riesgo de vibraciones o deformaciones localizadas.
Las investigaciones sobre el fresado de paredes delgadas han demostrado que los parámetros de corte afectan a las fuerzas de corte, la calidad de la superficie y los errores dimensionales. Los ajustes óptimos dependen del material y la geometría de la pared, por lo que los fabricantes deberían probarlos y ajustarlos en lugar de basarse en un conjunto fijo de valores. [6]
Asegúrese de una eliminación eficaz de las virutas
Las virutas atrapadas entre la herramienta y la pieza de trabajo pueden aumentar la fricción y dañar la superficie acabada. Utilice un refrigerante o aire comprimido adecuado para eliminar las virutas de cavidades profundas y espacios estrechos. El método debe ser el apropiado para el material, la herramienta y el proceso de mecanizado.
Para componentes de precisión, confirme los parámetros de corte mediante cortes de prueba y comprobaciones dimensionales antes de mecanizar la pieza completa.
Mejorar la sujeción y el soporte de piezas delgadas.
Una sujeción adecuada evita que las piezas de paredes delgadas se doblen o vibren bajo las fuerzas de corte. El dispositivo debe sujetar la pieza firmemente sin aplicar una presión excesiva ni restringir su movimiento natural a medida que se retira el material.
Esto es especialmente importante al mecanizar paneles grandes, nervaduras delgadas y cavidades profundas. Incluso una pequeña deformación por sujeción puede provocar errores dimensionales tras liberar la pieza.
Aplique una presión de sujeción uniforme.
Distribuya las fuerzas de sujeción en puntos de contacto adecuados, en lugar de aplicar alta presión en unas pocas áreas pequeñas. Coloque las abrazaderas donde el componente tenga la rigidez suficiente para resistir la carga y evite colocarlas directamente contra paredes delgadas sin soporte.
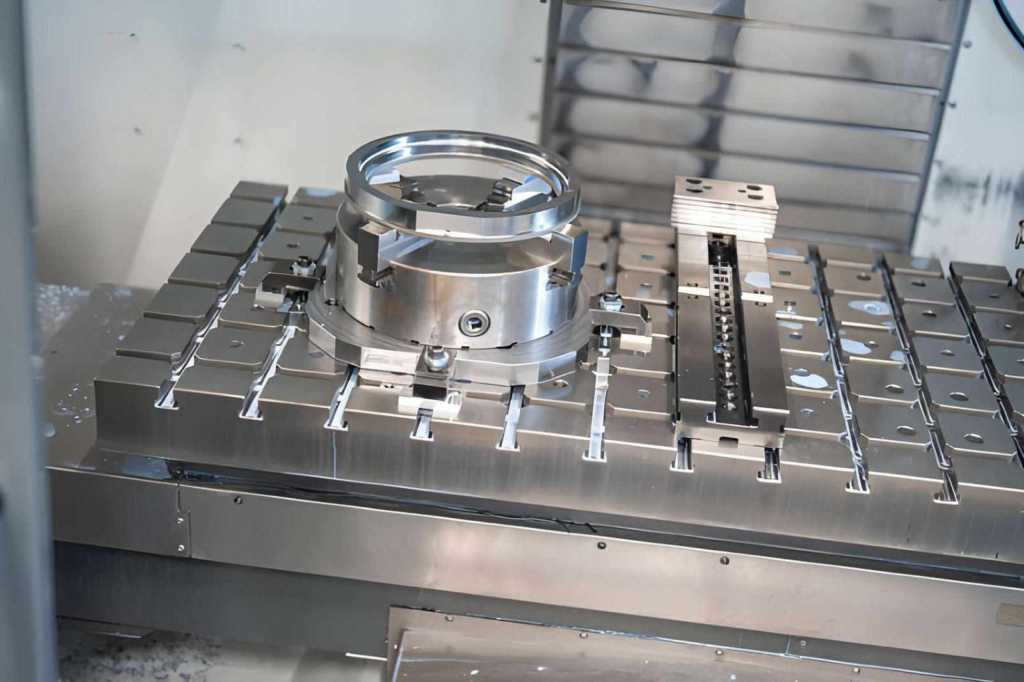
Por ejemplo, sujetar firmemente una placa delgada de aluminio por sus esquinas puede provocar que se curve. La máquina podría entonces cortar una superficie plana que se vuelve irregular cuando se suelta la placa.
Utilice fijaciones y soportes adecuados.
La fijación adecuada depende del tamaño, la forma, el material y los requisitos de mecanizado de la pieza. Las opciones más comunes incluyen:
- Placas de soporte: Permiten sujetar piezas de trabajo grandes y planas y reducen la flexión durante el mecanizado.
- Sujeciones por vacío: Permiten fijar paneles delgados adecuados en una superficie amplia sin necesidad de aplicar fuerzas de sujeción mecánicas concentradas. Su eficacia depende del sellado, el nivel de vacío y las cargas de corte.
- Soportes personalizados: Proporcionan soporte debajo de paredes delgadas, nervaduras y otras áreas flexibles cercanas a la zona de corte.
- Dispositivos de fijación específicos: Posicionan componentes complejos de forma consistente y proporcionan soporte en puntos seleccionados durante todo el proceso de mecanizado.
Las investigaciones sobre el mecanizado de paredes delgadas resaltan la importancia de la rigidez de la pieza y las condiciones de sujeción para controlar la deformación. Por lo tanto, el diseño del dispositivo de sujeción debe coincidir con la geometría del componente y las fuerzas previstas durante el corte. [7]
Compruebe la pieza de trabajo después de soltarla.
Inspeccione siempre el componente después de soltar las abrazaderas. Una pieza de paredes delgadas puede parecer correcta mientras está sujeta en el dispositivo, pero recuperar su forma original una vez que se retira la fuerza de sujeción.
Mida la planitud, el espesor de la pared y otras dimensiones críticas comparándolas con el plano de ingeniería. Si la pieza presenta deformaciones repetidas, revise la posición de las mordazas, los puntos de apoyo y la fuerza de sujeción antes de la siguiente tanda de mecanizado.
Los estudios sobre el diseño de fijaciones muestran que optimizar la ubicación de los soportes y las fuerzas de sujeción puede reducir la deflexión de la pieza de trabajo y mejorar la precisión del mecanizado. [8]
Mejores prácticas para prevenir la deformación
Para evitar deformaciones en piezas grandes de paredes delgadas, se requiere una combinación de preparación del material, mecanizado controlado y soporte adecuado. Las siguientes prácticas ayudan a los fabricantes a mantener la precisión dimensional y reducir el riesgo de retrabajo.
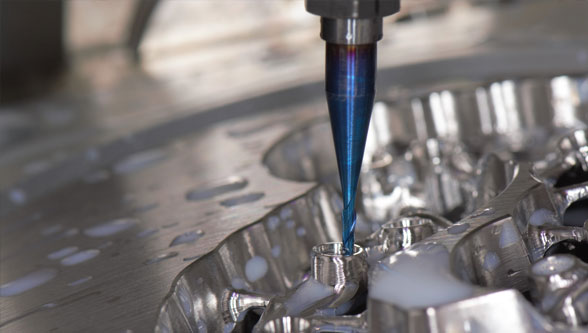
Evite la deformación de las piezas durante el mecanizado de aluminio.
- Seleccione el estado adecuado del material: confirme la aleación, el temple y el historial de tratamiento térmico antes del mecanizado.
- Aplique un método adecuado de alivio de tensiones: Utilice un proceso de alivio de tensiones aprobado cuando sea probable que las tensiones residuales afecten la estabilidad dimensional.
- Elimine el material por etapas: primero realice el desbaste, deje que la pieza se estabilice y termine solo después de haber eliminado la mayor parte del material.
- Eliminación de material equilibrada: Mecanizar ambos lados en una secuencia planificada, siempre que el diseño del componente lo permita.
- Deje un margen de acabado: Conserve suficiente material durante el mecanizado en bruto para poder corregir pequeños cambios dimensionales posteriormente.
- Utilice una sujeción estable: Distribuya las fuerzas de sujeción y apoye las secciones delgadas cerca de la zona de corte.
- Optimice los parámetros de corte: seleccione las velocidades de corte, las velocidades de avance, las profundidades de corte y las trayectorias de la herramienta adecuadas para el material y el espesor de la pared.
- Control de la temperatura: Utilice métodos de enfriamiento adecuados y permita que la pieza se estabilice antes del acabado de precisión.
- Inspeccione entre operaciones: Verifique las dimensiones críticas después del mecanizado en bruto y antes del acabado final.
Estas prácticas funcionan mejor cuando se combinan en un proceso de mecanizado planificado. Las investigaciones sobre componentes de paredes delgadas demuestran que las tensiones residuales, las condiciones de corte y la sujeción de la pieza pueden afectar la deformación final. Abordar estos factores en conjunto ayuda a los fabricantes a obtener resultados más consistentes.
Conclusión
Para evitar deformaciones durante el mecanizado de piezas grandes de paredes delgadas, es fundamental controlar cuidadosamente las tensiones residuales, las fuerzas de corte, el calor y la presión de sujeción. Preparar correctamente el material, eliminarlo por etapas, optimizar los parámetros de corte y proporcionar un soporte adecuado contribuyen a mantener la precisión dimensional durante todo el proceso.
El tratamiento térmico de solución y el alivio de tensiones intermedio deben seleccionarse según el material y los requisitos del componente. Los fabricantes también deben inspeccionar las dimensiones entre las etapas de mecanizado y revisar la pieza después de soltarla. Un proceso de mecanizado bien planificado reduce la distorsión, limita las repeticiones de trabajo y ayuda a producir componentes que cumplen con las tolerancias requeridas.
Referencias
Hasçelik, A., Aslantas, K., & Yalçın, B. (2025). Optimización de parámetros de corte para minimizar la deformación de la pared en el micromecanizado de geometrías de pared delgada. Micromachines , 16 (3), 310. https://doi.org/10.3390/mi16030310
Li, B., Jiang, X., Yang, J., & Liang, SY (2014a). Efectos de la profundidad de corte en la redistribución de la tensión residual y la distorsión durante el fresado de piezas de paredes delgadas. Journal of Materials Processing Technology , 216 , 223–233. https://doi.org/10.1016/j.jmatprotec.2014.09.016
Li, B., Jiang, X., Yang, J., & Liang, SY (2014b). Efectos de la profundidad de corte en la redistribución de la tensión residual y la distorsión durante el fresado de piezas de paredes delgadas. Journal of Materials Processing Technology , 216 , 223–233. https://doi.org/10.1016/j.jmatprotec.2014.09.016
Liu, H., Wang, C., Li, T., Bo, Q., Liu, K., & Wang, Y. (2022). Tecnología y sistema de sujeción para el mecanizado de piezas de paredes delgadas: una revisión. Frontiers of Mechanical Engineering , 17 (4). https://doi.org/10.1007/s11465-022-0711-5
Wang, F., Cheng, X., Zheng, G., Yang, X., Guo, Q., & Sun, Q. (2018). Estudio de parámetros y procesos de micromecanizado para la fabricación de paredes delgadas. Precision Engineering , 56 , 246–254. https://doi.org/10.1016/j.precisioneng.2018.12.005
Weber, D., Kirsch, B., Chighizola, CR, D'Elia, CR, Linke, BS, Hill, MR y Aurich, JC (2021). Análisis de las tensiones residuales inducidas por el mecanizado en piezas de aluminio fresadas, su repetibilidad y la distorsión resultante. The International Journal of Advanced Manufacturing Technology , 115 (4), 1089–1110. https://doi.org/10.1007/s00170-021-07171-7
Wu, Q., Wu, J., Zhang, Y., Gao, H., & Hui, D. (2019). Análisis y homogeneización de la tensión residual en el proceso de laminación de anillos aeroespaciales de aleación de aluminio 2219 mediante el método de alivio de tensión térmica. International Journal of Mechanical Sciences , 157–158 , 111–118. https://doi.org/10.1016/j.ijmecsci.2019.04.040
Zawada-Michałowska, M., & Pieśko, P. (2026). Análisis de estrategias de mecanizado en términos de tensión residual y deformación posterior al mecanizado de elementos de pared delgada. The International Journal of Advanced Manufacturing Technology , 142 (5–6), 2335–2358. https://doi.org/10.1007/s00170-025-17176-1