Pourquoi le coût horaire de l'usinage CNC à cinq axes est-il plus élevé, alors que le coût unitaire est souvent inférieur ?
Une machine CNC à cinq axes peut avoir un coût horaire supérieur à celui d'une fraiseuse conventionnelle à trois axes, mais cela ne se traduit pas nécessairement par un coût de fabrication plus élevé pour une pièce finie. Pour les pièces présentant de multiples angles, des surfaces complexes ou des exigences de réglage importantes, l'usinage à cinq axes peut réduire le temps de production total suffisamment pour compenser le coût horaire plus élevé de la machine.
La clé pour comprendre le coût de l'usinage CNC 5 axes réside dans la différence entre le paiement du temps machine et le prix d'une pièce finie. La préparation, la programmation, le bridage, le temps de coupe, le contrôle et la quantité produite influent tous sur le prix final. Une machine à cadence plus élevée peut s'avérer plus économique si elle permet de réduire significativement ces dépenses.
Pourquoi le taux horaire de l'usinage CNC à cinq axes est-il plus élevé ?
L'usinage CNC à cinq axes coûte souvent plus cher à l'heure car l'équipement est plus complexe à acheter, à utiliser, à programmer et à entretenir.
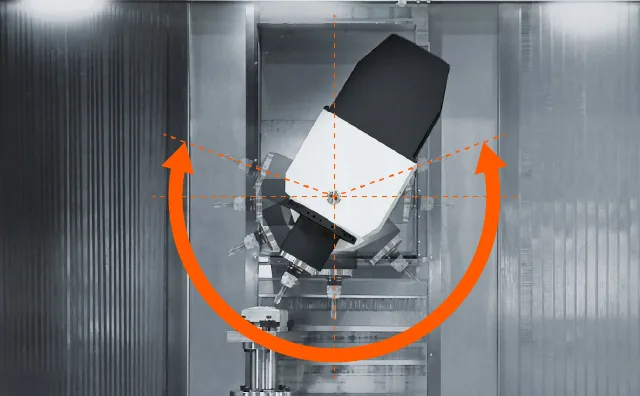
Une fraiseuse classique à trois axes déplace l'outil de coupe par rapport à la pièce à usiner selon trois axes linéaires : X, Y et Z. Une configuration standard à cinq axes ajoute deux axes de rotation, permettant d'orienter l'outil ou la pièce à usiner selon différents angles. Ces mouvements supplémentaires offrent une plus grande flexibilité de fabrication, mais impliquent également des exigences mécaniques et de contrôle plus élevées.
Plusieurs facteurs contribuent à la différence de taux horaire :
- Investissement dans les machines : les ensembles à axes rotatifs, les commandes avancées et les composants multi-axes peuvent augmenter les coûts d’acquisition et de maintenance des équipements.
- Programmation : Les trajectoires d’outils complexes à cinq axes peuvent nécessiter un logiciel de FAO spécialisé, un post-traitement, une simulation et des programmeurs expérimentés.
- Étalonnage : La précision de l’usinage multiaxes dépend du contrôle des erreurs géométriques, des erreurs d’axe de rotation et des erreurs thermiques.
- Les coûts d'exploitation, notamment la maintenance, l'utilisation des machines, les modalités de travail et l'amortissement, influencent le calcul du taux horaire d'un atelier.
La complexité ne se limite pas au déplacement d'axes supplémentaires. L'usinage simultané sur cinq axes exige des mouvements coordonnés tout en préservant la relation souhaitée entre l'outil de coupe et la pièce.
Les recherches du NIST sur l'étalonnage des machines-outils identifient les erreurs géométriques, cinématiques et thermiques comme des facteurs importants à prendre en compte pour la précision d'usinage.
NIST
Les tarifs horaires varient également d'un fournisseur à l'autre. Certains ateliers incluent la main-d'œuvre et certaines opérations de réglage dans leurs tarifs machine, tandis que d'autres facturent ces frais séparément. Par conséquent, les prix horaires ne sont pas toujours directement comparables.
Comment l'usinage à cinq axes peut-il réduire le travail nécessaire par pièce ?
L'usinage à cinq axes permet de réduire le coût unitaire en diminuant le nombre d'opérations de fabrication nécessaires à la réalisation d'un composant.
Les principaux avantages résident généralement dans la réduction du nombre de réglages, l'amélioration de l'accessibilité des outils et la diminution des temps morts. Ces avantages sont particulièrement pertinents lorsque plusieurs éléments doivent être usinés selon différentes orientations.
Moins de réglages, d'opérations de resserrage et de changements de dispositifs de fixation
Prenons l'exemple d'un composant comportant des trous, des cavités et des surfaces de montage sur plusieurs faces inclinées.
Sur une fraiseuse à trois axes, l'opérateur peut avoir besoin de retirer la pièce, de la faire pivoter, de la fixer dans un autre dispositif et d'établir une nouvelle référence d'usinage avant d'accéder à la série de fonctions suivante.
Chaque réglage prend du temps sans nécessairement enlever de matière. Il peut également engendrer des coûts supplémentaires liés à l'outillage et des risques d'erreurs de positionnement.
Une machine à cinq axes peut faire pivoter la pièce ou l'outil de coupe pour accéder à plusieurs orientations tout en laissant le composant fixé dans le même dispositif.
Cela peut réduire :
- Repositionnement et alignement manuels.
- Opérations de maintien de pièces répétées.
- Exigences particulières en matière d'installation.
- Temps machine hors découpe.
- Certains risques sont associés au transfert de données entre configurations.
Les économies réalisées deviennent significatives lorsque les opérations éliminées consommeraient autrement une part importante du temps de production.
L'usinage cinq axes ne supprime pas toutes les étapes de réglage. La surface servant à maintenir la pièce, par exemple, peut toujours nécessiter une opération de finition séparée.
Meilleur accès aux outils et usinage plus efficace
L'orientation de l'outil peut également influencer l'efficacité de coupe.
Une cavité profonde ou une surface inclinée peut nécessiter un outil de coupe long et fin lorsqu'on l'aborde selon un axe de coupe fixe sur trois axes. Un porte-à-faux important de l'outil peut accroître les risques de déviation et de vibrations, limitant potentiellement les paramètres de coupe.

Le positionnement sur cinq axes permet à l'outil d'aborder la même caractéristique sous un angle plus favorable. Ceci peut rendre pratique l'utilisation d'une fraise plus courte et plus rigide.
Pour des géométries appropriées, une meilleure accessibilité peut permettre des stratégies d'usinage plus efficaces et réduire le besoin d'opérations séparées.
Ces avantages ne sont pas automatiques. La qualité de la trajectoire d'outil, le comportement du matériau, les conditions de coupe et la configuration de la machine déterminent toujours le temps de cycle réel.
Comment se comparent l'usinage à trois axes, l'usinage indexé 3+2 et l'usinage simultané à cinq axes ?
Le procédé d'usinage le plus économique dépend des orientations d'outils requises et de la manière dont la pièce peut être maintenue pendant la production.
Toutes les pièces qui bénéficient d'un équipement à cinq axes ne nécessitent pas une découpe simultanée sur cinq axes.
L'usinage à trois axes est efficace pour les formes prismatiques accessibles, telles que les surfaces planes, les poches simples et les trous accessibles depuis un nombre limité de directions.
L'usinage indexé 3+2 utilise des axes rotatifs pour positionner l'outil ou la pièce à usiner selon un angle sélectionné. L'orientation reste fixe pendant l'opération de coupe, puis change pour chaque zone d'usinage.
L'usinage simultané sur cinq axes coordonne les mouvements linéaires et rotatifs lors de la coupe. Il est particulièrement utile lorsque l'orientation de l'outil doit changer continuellement le long d'une surface complexe.
| Facteur de comparaison | Usinage à trois axes | Usinage indexé 3+2 | Usinage simultané à cinq axes |
|---|---|---|---|
| Accès aux outils | Direction fixe par configuration | Orientations indexées multiples | Orientations en constante évolution |
| Configuration requise | Peut nécessiter un resserrage | Peut consolider des opérations à multiples facettes | Peut consolider des opérations complexes |
| Programmation | Généralement moins complexe | Planification supplémentaire du positionnement et du dégagement | Trajectoires d'outils multi-axes avancées |
| Tenue de travail | Installations conventionnelles ou dédiées | Nécessite un dégagement rotatif | Nécessite un dégagement tout au long du mouvement coordonné |
| Considérations relatives au taux horaire | Souvent moins cher pour un équipement comparable | Le tarif des machines multiaxes s'applique | Une vitesse d'usinage avancée peut s'appliquer |
| Géométrie appropriée | Caractéristiques prismatiques accessibles | Trous inclinés et caractéristiques à plusieurs faces | Contours complexes et surfaces sculptées |
| Prise en compte des coûts | Efficace lorsque les configurations supplémentaires sont limitées | Peut réduire les repositionnements sans découpe rotative continue | Justifié lorsque le mouvement complexe des outils apporte une valeur ajoutée significative |
La distinction importante réside dans le fait que la capacité cinq axes et la découpe simultanée sur cinq axes ne constituent pas la même exigence.
Pour un composant comportant plusieurs trous inclinés et des faces planes, l'usinage indexé 3+2 peut fournir l'accès nécessaire sans les exigences de programmation d'un mouvement continu à cinq axes.

Une hélice complexe ou un composant sculpté peut justifier un usinage simultané car l'outil de coupe doit changer d'orientation tout en suivant la surface.
Choisir le procédé le moins compliqué qui réponde de manière fiable aux exigences du dessin est souvent essentiel pour maîtriser les coûts de fabrication.
Quels sont les facteurs qui déterminent le coût total d'usinage CNC à cinq axes par pièce ?
Le coût total d'usinage CNC 5 axes par pièce dépend de plusieurs facteurs, et pas seulement du coût horaire de la machine. Les acheteurs doivent évaluer l'ensemble du processus de fabrication, incluant la préparation, la production, le contrôle qualité et toutes les opérations secondaires nécessaires.
Deux catégories de coûts sont particulièrement importantes : les dépenses ponctuelles et les dépenses de production récurrentes.
Coûts uniques de programmation, d'installation et de montage
Avant le début de la production, un atelier d'usinage peut avoir besoin de préparer le programme FAO, de sélectionner les outils, de mettre en place le bridage des pièces, de régler les décalages et de vérifier les opérations d'usinage initiales.
Ces dépenses sont souvent décrites comme des coûts d'ingénierie ou de préparation non récurrents.
Pour un prototype, une grande partie de ce travail peut être consacrée à un seul composant. Lorsque la même préparation est nécessaire pour une production en série plus importante, son coût peut être réparti sur plusieurs pièces.
Cela explique pourquoi le coût de mise en place d'une machine CNC peut fortement influencer le prix des prototypes et des petites séries.
L'usinage à cinq axes peut nécessiter une programmation plus élaborée, mais sa capacité à consolider les opérations permet de réduire la préparation associée à plusieurs configurations distinctes.
La question de savoir si cela génère une économie nette dépend des deux aspects de la comparaison.
Coût récurrent par pièce finie acceptée
Les dépenses récurrentes comprennent le temps machine, la manutention par l'opérateur, la consommation d'outils de coupe, l'inspection et la finition.
Le coût en temps machine peut être exprimé comme suit :
\[ \text{Coût du temps machine}=\text{Taux horaire}\times\text{Temps facturé} \]
Ce calcul à lui seul ne représente pas le coût total de fabrication.
Une mesure plus utile est :

Le total comprend les frais applicables liés aux matériaux, à la préparation, à l'usinage, à l'outillage, au contrôle qualité et à la finition. Les coûts déjà inclus dans le tarif machine ne doivent pas être comptabilisés une seconde fois.
La quantité de pièces acceptées est importante car les rebuts et les retouches peuvent affecter le coût de livraison des composants conformes au dessin.
Le volume de production influe également sur la répartition des frais de préparation. Un lot plus important ne rend pas automatiquement l'usinage cinq axes moins coûteux. Si son coût récurrent par pièce reste élevé, l'augmentation de la quantité ne permettra pas forcément d'inverser la tendance.
La comparaison économique pertinente est le coût total de production d'un composant équivalent et acceptable par chaque voie de fabrication possible.
Que révèle une véritable comparaison entre la fabrication à trois axes et la fabrication à cinq axes ?
Une étude comparative de fabrication publiée par DMG MORI illustre comment l'usinage cinq axes peut réduire le travail de production d'un composant complexe.
Dans son exemple de collecteur de fluides haute pression, DMG MORI indique que le processus à trois axes a nécessité au moins cinq configurations, tandis que l'approche à cinq axes n'en a nécessité que deux.
Le cycle d'usinage rapporté est également passé de 48 minutes avec l'usinage à trois axes à 33 minutes avec l'usinage à cinq axes, soit une réduction d'environ 31 % du temps de cycle.
Le nombre d'outils de coupe nécessaires est passé de 17 à 8.
DMG MORI
Ces résultats illustrent plusieurs mécanismes importants :
- Moins de réglages réduisent les manipulations et les préparations répétées.
- Un cycle d'usinage plus court réduit le temps nécessaire au traitement de la pièce.
- Un nombre réduit d'outils de coupe peut simplifier les exigences en matière d'outillage pour ce procédé de fabrication particulier.
Cet exemple ne permet pas d'établir une réduction universelle des coûts de fabrication.
Les chiffres de DMG MORI décrivent une application spécifique, et la comparaison publiée ne fournit pas l'ensemble des taux de machine, des frais de programmation, des coûts de montage et des prix unitaires finaux pour les deux itinéraires.
Cela démontre comment l'efficacité de la production peut être améliorée. Déterminer le bénéfice financier réel nécessite toutefois une analyse comparative complète des coûts.
Quand l'usinage à trois axes reste-t-il le choix le plus économique ?
L'usinage à trois axes peut rester l'option la plus économique lorsque la géométrie d'un composant ne nécessite pas l'accessibilité supplémentaire offerte par les équipements à cinq axes.
Un simple support de montage avec des surfaces planes et des trous facilement accessibles, par exemple, peut être produit efficacement à l'aide d'un fraisage trois axes conventionnel.
Si la pièce nécessite peu de repositionnement, l'usinage à cinq axes peut offrir des possibilités limitées de réduction du temps de réglage ou de cycle.
L'usinage trois axes peut être particulièrement compétitif lorsque :
- La géométrie est accessible par des opérations d'usinage simples.
- Les installations existantes permettent déjà une production efficace.
- Les exigences en matière de programmation sont relativement simples.
- Le positionnement supplémentaire sur axe rotatif ne réduit pas significativement le temps de traitement.
- Un procédé de fabrication éprouvé permet de respecter les tolérances et les exigences de surface spécifiées.
L'usinage à cinq axes peut également engendrer des coûts de programmation ou de montage qui dépassent les économies opérationnelles pour une tâche particulière.
La quantité produite est un autre facteur à prendre en compte. Un dispositif ou un programme spécialisé à cinq axes peut s'avérer judicieux pour la production en série, mais son coût de préparation doit être justifié par le gain de temps qu'il permet.
Il n'existe pas de seuil universel de quantité ou de nombre de réglages à partir duquel l'usinage cinq axes devient l'option la plus économique.
La décision doit tenir compte de la géométrie du composant, des équipements disponibles et du plan de production réel du fournisseur.
Comment les exigences relatives aux matériaux, aux tolérances et aux contrôles affectent-elles le coût unitaire ?
Le choix des matériaux et les exigences de qualité influencent le temps d'usinage, la consommation d'outillage, la finition et les coûts d'inspection.
Ils peuvent donc modifier la comparaison des coûts entre les procédés de fabrication à trois axes et à cinq axes.
Création de la géométrie et finalisation des fonctions fonctionnelles
Les différents matériaux réagissent différemment aux opérations de découpe.
Les alliages d'aluminium permettent généralement un usinage efficace avec des outils et des conditions de coupe appropriés. Le comportement de l'acier inoxydable varie selon sa nuance, certaines nuances présentant des problèmes d'écrouissage et d'usure des outils.
Les alliages de titane exigent une attention particulière en matière de génération de chaleur et de performances des outils. Leur conductivité thermique relativement faible peut concentrer la chaleur près de la zone de coupe, ce qui rend le choix des outils et la stratégie de coupe importants.
Ces caractéristiques influent sur la rentabilité de l'usinage, quel que soit le nombre d'axes.
La géométrie et les exigences fonctionnelles de la pièce sont également importantes. Une machine peut être capable de produire la forme de base du composant, mais les alésages, filetages, surfaces d'accouplement ou références de précision critiques peuvent nécessiter des opérations supplémentaires pour être conformes au dessin.
La finition de surface et l'ébavurage peuvent engendrer des coûts supplémentaires, le cas échéant.
L'accès aux outils sur cinq axes peut permettre de réaliser efficacement certaines tâches, mais il n'élimine pas tous les travaux secondaires.
Vérification dimensionnelle et contrôle de la qualité
La réduction des repositionnements de pièces peut contribuer à maintenir les relations dimensionnelles entre les éléments en limitant certaines erreurs de transfert de référence.
Cela ne signifie pas pour autant que l'usinage cinq axes permet d'atteindre automatiquement des tolérances plus strictes.
La précision réelle dépend de l'étalonnage de la machine, de l'état de l'outil, du bridage de la pièce, du comportement thermique, des forces de coupe et de la stratégie d'usinage.

Le palpage en cours d'usinage permet d'assurer l'alignement et la mesure pendant la production. Les machines à mesurer tridimensionnelles (MMT) et d'autres méthodes d'inspection peuvent être utilisées pour vérifier les exigences dimensionnelles spécifiées.
L’étendue de l’inspection requise dépend du composant et de son application prévue.
Pour une comparaison précise des coûts unitaires, les acheteurs doivent tenir compte du travail de fabrication et de vérification nécessaire pour livrer des pièces finies acceptables, et non pas seulement du temps passé à découper le matériau.
Comment les acheteurs doivent-ils comparer les devis pour les machines CNC à trois axes et à cinq axes ?
Les acheteurs devraient comparer le coût total des composants finis équivalents plutôt que de choisir un fournisseur en fonction du taux horaire machine annoncé le plus bas.
Une comparaison pertinente commence par des informations techniques cohérentes.
Avant de demander des devis, veuillez fournir :
- Modèle CAO et dessin technique : définir la géométrie du composant et les caractéristiques requises.
- Spécifications des matériaux : Identifier l’alliage, la nuance et les besoins en stock appropriés.
- Quantité produite : Indiquez la commande initiale et toute production répétée prévue.
- Tolérances et références : Identifier les dimensions et les relations géométriques qui sont fonctionnellement importantes.
- Exigences relatives à l'état de surface : Préciser les besoins en matière de finition, d'ébavurage et de traitement de surface.
- Exigences d'inspection : Clarifier les attentes en matière de vérification dimensionnelle et de documentation.
Il est également utile de demander comment le fournisseur compte fabriquer la pièce.
Le processus nécessitera-t-il plusieurs réglages ? L’usinage indexé permet-il l’accès nécessaire ? Le mouvement simultané sur cinq axes offre-t-il un avantage significatif ? La programmation, l’outillage, le contrôle et la finition sont-ils inclus dans le devis ?
Les réponses permettent d'expliquer les différences de prix entre les fournisseurs.
Pour les ingénieurs qui cherchent à réduire les coûts d'usinage CNC, l'examen de l'accessibilité des fonctionnalités, de la complexité géométrique inutile, des exigences en matière de montage et des spécifications de tolérance peut révéler des opportunités d'amélioration concrètes.
Le taux horaire machine le plus bas n'est pas nécessairement le procédé de fabrication le plus économique. La comparaison doit déterminer quel procédé permet de produire de manière fiable le composant requis au coût total le plus approprié.
Conclusion
L'usinage CNC à cinq axes peut présenter un taux horaire plus élevé en raison des exigences liées à l'équipement, à la programmation et à l'exploitation. Son avantage économique se manifeste par une meilleure accessibilité des outils, un nombre réduit de réglages et une fabrication plus efficace, ce qui diminue le coût total par pièce finie conforme.
L'usinage trois axes demeure un choix pratique et économique pour de nombreuses pièces accessibles. L'usinage indexé 3+2 peut constituer un compromis efficace, tandis que l'usinage simultané cinq axes se justifie lorsque la géométrie exige des mouvements d'outils coordonnés.
Le choix approprié dépend du dessin, du matériau, de la quantité, des tolérances et du processus de fabrication complet.
BaiChuan Precision propose des services d'usinage CNC à trois, quatre et cinq axes pour les composants sur mesure. Les ingénieurs et les équipes d'approvisionnement peuvent soumettre leurs plans et leurs exigences de production pour une étude de faisabilité et un devis adaptés aux besoins de la pièce.
BaiChuan
Références
1. Lee, M., & Kulvatunyou, B. (2019). Conception à coût maîtrisé . NIST.
2. DMG MORI. Excellence sur 5 axes.
_3. Outils Seco. Économie de production : optimisation globale._
4. Siemens NX. (2013). Faciliter le passage à l'usinage cinq axes.
5. Gao, W., et al. (2023). Étalonnage des machines-outils.
6. Renishaw. Sondes tactiles de précision standard pour machines-outils.
7. Kennametal. (2023). 10 conseils pour le fraisage du titane.
8. BaiChuan Precision. Fraisage CNC.