

Lorsqu'une pièce usinée par CNC sort de la machine, son état de surface est bien plus qu'un simple résultat visuel des outils de coupe et de leurs trajectoires. Cet état de surface influence directement le comportement de la pièce en service. Le frottement, l'usure, la résistance à la corrosion, la fiabilité de l'étanchéité et la durée de vie en fatigue sont tous affectés par l'état de surface. Dans de nombreuses applications, la finition de surface est tout aussi cruciale que le choix du matériau ou la précision dimensionnelle. Considérer la finition comme une simple étape esthétique conduit souvent à des défaillances prématurées, des problèmes d'assemblage ou des coûts inutiles.

Finitions de surface pour l'usinage CNC
Cet article examine la finition de surface après usinage CNC d'un point de vue fonctionnel. Plutôt que d'opter systématiquement pour le polissage, l'anodisation ou la passivation par habitude ou en fonction de l'esthétique, ce guide aide les ingénieurs, les concepteurs et les acheteurs à choisir des finitions adaptées à leurs besoins réels en matière de performance.
Pourquoi la finition de surface est importante pour la fonction des pièces
On parle souvent de finition de surface après l'usinage, mais en pratique, elle influe directement sur les performances d'une pièce en service. La surface issue de l'usinage CNC n'est pas neutre. Les marques d'outils, les micro-rainures et les contraintes localisées influent sur le frottement, la résistance à la corrosion et la durabilité. Même lorsqu'une pièce respecte les tolérances dimensionnelles, l'état de sa surface peut déterminer sa fiabilité ou sa défaillance prématurée.
Principaux impacts fonctionnels des surfaces usinées
L'un des effets les plus immédiats de l'état de surface est son influence sur le frottement et l'usure. Les surfaces rugueuses augmentent le contact entre les aspérités, ce qui accroît le frottement et accélère l'usure. Les surfaces lisses réduisent généralement le frottement, mais modifient aussi la formation et le comportement des films lubrifiants.
Les principaux facteurs de performance influencés par l'état de la surface comprennent :
- Comportement au frottement et à l'usure
La rugosité de surface contrôle la zone de contact, la génération de chaleur et le taux d'usure dans les interfaces de glissement ou de rotation.
- Durée de vie en fatigue et initiation de fissure
Les marques d'outillage agissent comme des micro-concentrateurs de contraintes. Sous chargement cyclique, des fissures s'amorcent souvent à ces endroits, réduisant ainsi la durée de vie en fatigue.
- Voies de corrosion et risque de contamination
Les rainures superficielles et les matériaux déchirés peuvent emprisonner l'humidité, les produits chimiques et les débris, créant ainsi des sites de corrosion localisés.
- Fiabilité de l'ajustement, de l'étanchéité et de l'accouplement
La texture de surface influe sur la qualité de l'ajustement, de l'étanchéité et du maintien d'un contact constant des pièces dans le temps.
Chacun de ces facteurs devient plus critique à mesure que la charge augmente, que les tolérances se resserrent ou que les environnements deviennent plus agressifs.
Exemples fonctionnels dans des applications courantes
Le rôle de l'état de surface se précise lorsqu'on examine des cas d'utilisation concrets. Dans les systèmes rotatifs tels que les roulements et les arbres, l'état de surface influe directement sur le bruit, l'usure et la température de fonctionnement. Un arbre peut être dimensionnellement correct, mais des marques d'usinage visibles peuvent perturber la lubrification et entraîner une usure prématurée des roulements.

Dans les composants de traitement des fluides, l'état de surface influe sur l'écoulement et l'étanchéité. Les sièges de soupapes, les corps de pompes et les surfaces d'étanchéité nécessitent souvent des finitions contrôlées pour prévenir les fuites et l'érosion. Des surfaces internes rugueuses peuvent perturber l'écoulement et augmenter la perte de charge, notamment avec des fluides à haute vitesse ou abrasifs.
Les différentes catégories de pièces imposent des exigences différentes en matière de finition de surface :
- Composants coulissants et rotatifs Les arbres, les bagues et les guides, par exemple, nécessitent une rugosité contrôlée pour assurer la stabilité de l'usure et de la lubrification.
- surfaces en contact avec le fluide nécessitent des finitions qui assurent l'étanchéité et minimisent les turbulences ou les pertes de matière.
- Pièces structurelles On privilégie souvent la résistance à la fatigue et la protection contre la corrosion plutôt qu'un faible coefficient de frottement.
- Composants cosmétiques L'accent est mis sur la qualité visuelle, mais il faut tout de même prêter attention aux risques fonctionnels cachés.
Comprendre à quelle catégorie appartient une surface permet d'éviter des finitions inutiles ou inefficaces.
Quand une finition brute d'usinage est acceptable
Dans de nombreuses applications, une surface brute d'usinage est parfaitement suffisante. Les pièces fonctionnant dans des environnements stables et secs et soumises à de faibles charges cycliques fonctionnent généralement de manière fiable sans finition supplémentaire. On peut citer comme exemples les supports, les fixations, les plaques de montage et les composants structurels internes.
Laisser les surfaces à l'état brut d'usinage peut offrir des avantages pratiques :
- Maintient un contrôle dimensionnel précis
- Réduit les délais et les coûts de traitement
- Élimine la variabilité introduite par les opérations secondaires
Dans la mesure du possible, éviter les finitions inutiles améliore la régularité et simplifie la production.
Quand la finition devient obligatoire
Il existe également des situations où la finition de surface est essentielle et non optionnelle. Les pièces exposées à des environnements corrosifs, à des charges répétées ou à des exigences d'hygiène nécessitent généralement un traitement de surface supplémentaire pour répondre aux exigences de performance ou réglementaires.
Une finition est généralement requise lorsque :
- La pièce fonctionne sous charge cyclique ou critique en fatigue
- La surface doit être étanche aux fluides et aux gaz.
- La résistance à la corrosion est essentielle à la durée de vie.
- Des normes réglementaires s'appliquent, telles que les exigences médicales ou relatives au contact alimentaire.
Dans ces cas, la finition de surface est un choix d'ingénierie fonctionnelle. L'objectif n'est pas l'apparence, mais le comportement maîtrisé de la surface tout au long du cycle de vie de la pièce.
Polissage et finition mécanique : quand la douceur est essentielle
Le polissage et autres procédés de finition mécanique sont souvent choisis en partant du principe qu'une surface plus lisse est toujours préférable. En réalité, le polissage modifie les propriétés mécaniques, chimiques et dimensionnelles d'une surface. S'il peut améliorer considérablement les performances dans certaines applications, il peut aussi engendrer des problèmes s'il est appliqué sans justification fonctionnelle claire. Il est donc essentiel de bien comprendre les modifications apportées par le polissage avant de le spécifier sur un plan ou un bon de commande.

Processus de polissage des pièces usinées CNC
La finition mécanique doit être considérée comme un processus ciblé. Elle est optimale lorsque le rôle de la surface est clairement défini, par exemple réduire le frottement, améliorer la nettoyabilité ou contrôler le comportement au contact. Utilisée sans discernement, elle peut nuire à la fiabilité des pièces ou masquer des défauts d'usinage plus profonds qui auraient dû être corrigés plus tôt.
En quoi le polissage et le lustrage changent-ils réellement ?
Le polissage modifie principalement la topographie de surface plutôt que les propriétés intrinsèques du matériau. L'élimination des aspérités laissées par l'usinage réduit la rugosité de surface et modifie l'interaction des surfaces sous charge. Ce changement influe sur la mécanique du contact, le comportement de la lubrification et la distribution locale des contraintes.
D'un point de vue fonctionnel, le polissage influence plusieurs caractéristiques clés de la surface :
- Réduction de la rugosité de surface
Le polissage réduit la rugosité Ra et les paramètres de rugosité associés en éliminant les marques d'outils et les aspérités de surface. Cela améliore la planéité, mais diminue également la capacité d'une surface à retenir les lubrifiants dans certaines applications.
- Comportement au contact et frottement
Les surfaces plus lisses réduisent généralement le frottement lors du glissement. Cependant, des finitions extrêmement lisses peuvent entraîner des problèmes de lubrification limite ou un comportement de type « stick-slip » si elles ne sont pas correctement conçues.
- Concentration des contraintes aux marques d'outils
L'élimination des aspérités d'usinage réduit les concentrations de contraintes localisées. Ceci peut améliorer la résistance à la fatigue des pièces soumises à des charges cycliques, à condition que les tolérances soient respectées.
Il est important de noter que le polissage ne corrige pas les défauts géométriques. Les problèmes de planéité, de circularité et d'alignement demeurent inchangés, sauf si l'enlèvement de matière est strictement contrôlé.
Applications les mieux adaptées aux surfaces polies
Le polissage est particulièrement avantageux lorsque l'interaction de surface influe directement sur la performance, la sécurité ou la propreté. Dans ces cas, les bénéfices compensent largement le surcoût et les risques liés au traitement.
Les finitions polies sont généralement spécifiées pour :
- Composants médicaux, en contact avec les aliments et hygiéniques
Les surfaces lisses réduisent l'adhérence bactérienne et facilitent le nettoyage. Le polissage permet de respecter les normes réglementaires et d'hygiène, notamment lorsque la contamination des surfaces est inacceptable.
- Composants visibles ou optiques
Pour les pièces où l'apparence compte, le polissage améliore la qualité visuelle et la valeur perçue. Cela concerne aussi bien les produits destinés aux consommateurs que les éléments architecturaux.
- Surfaces de glissement et d'accouplement
Les bagues, les guides et les interfaces d'étanchéité bénéficient souvent d'une planéité contrôlée afin de réduire l'usure et d'assurer un contact constant pendant le mouvement.
Dans ces applications, le polissage est choisi pour favoriser un résultat fonctionnel clair plutôt que pour simplement améliorer l'apparence.
Pièges courants en finition mécanique
L'un des problèmes les plus fréquents liés au polissage est l'enlèvement de matière involontaire. Un polissage excessif peut altérer des dimensions critiques, notamment sur les éléments à tolérances serrées. Même de petites modifications peuvent affecter l'ajustement, l'alignement ou les performances des assemblages de précision.
Parmi les autres risques courants, on peut citer :
- Arrondir les arêtes vives
Le polissage a tendance à adoucir les arêtes et les angles, ce qui peut compromettre la géométrie fonctionnelle, notamment les bords d'étanchéité ou les éléments de référence.
- défauts d'usinage de masquage
Le polissage de surface peut masquer les marques de vibration, l'usure des outils ou les avances incorrectes au lieu de s'attaquer à la cause profonde lors de l'usinage.
- Qualité de surface inégale
Les procédés de polissage manuels ou mal contrôlés peuvent entraîner des variations d'une pièce à l'autre, réduisant ainsi la répétabilité.
Ces problèmes surviennent souvent lorsque le polissage est considéré comme une étape corrective plutôt que comme un processus planifié avec des limites définies.
Revêtements d'anodisation et de conversion : une protection aux effets secondaires
L'anodisation est souvent privilégiée pour sa réputation de finition durable et résistante à la corrosion des pièces en aluminium. Si ces avantages sont réels, l'anodisation modifie également la surface, ce qui influe sur les dimensions, la résistance à l'usure et la fiabilité à long terme. Considérer l'anodisation comme un simple revêtement protecteur peut engendrer des problèmes inattendus, notamment sur les composants de précision.

Pour une utilisation optimale de l'anodisation, il est essentiel de la considérer comme une transformation de surface contrôlée et non comme un simple revêtement esthétique. Ce procédé modifie la surface même de l'aluminium, ce qui présente des avantages indéniables mais impose également des contraintes de conception et de fabrication qu'il convient d'anticiper dès le départ.
Ce que l'anodisation procure réellement
L'anodisation crée une couche d'oxyde qui adhère au substrat en aluminium. Contrairement aux revêtements appliqués, cette couche se développe à la fois vers l'extérieur et vers l'intérieur de la surface d'origine. De ce fait, l'anodisation améliore plusieurs propriétés fonctionnelles tout en modifiant la géométrie de surface.
Les principaux avantages fonctionnels sont les suivants :
- Résistance à la corrosion améliorée
La couche d'oxyde anodique protège l'aluminium de l'oxydation et des attaques chimiques, notamment en extérieur et dans des environnements humides.
- Dureté de surface accrue
Les surfaces anodisées sont plus dures que l'aluminium nu, ce qui améliore leur résistance à l'abrasion et à l'usure légère.
- Isolation électrique
La couche d'oxyde est non conductrice, ce qui peut être utile dans les applications nécessitant une isolation électrique.
Ces propriétés rendent l'anodisation intéressante pour la protection structurelle et environnementale, mais elles ne la rendent pas adaptée à toutes les surfaces d'une pièce.
Quand l'anodisation fonctionne le mieux
L'anodisation est particulièrement efficace sur les composants en aluminium où la résistance à la corrosion et la durabilité de surface priment sur la précision dimensionnelle. Les pièces structurelles, les boîtiers et les composants externes bénéficient souvent de l'anodisation sans risque significatif.
Les applications typiques où l'anodisation donne de bons résultats comprennent :
- Composants structuraux en aluminium
Cadres, supports et boîtiers nécessitant une protection environnementale mais ne reposant pas sur des ajustements précis.
- Surfaces exposées à l'usure mais non précises
Surfaces soumises à des manipulations ou à une légère abrasion, mais ne faisant pas partie des interfaces de glissement ou d'étanchéité.
- Environnements extérieurs et marins
L'anodisation contribue à protéger les pièces en aluminium contre l'humidité, l'exposition au sel et la dégradation liée aux UV.
Dans ces cas, les avantages fonctionnels de l'anodisation l'emportent sur ses limitations, à condition que le processus soit correctement maîtrisé.
Considérations dimensionnelles et de tolérance
L'un des aspects les plus souvent négligés de l'anodisation est l'accumulation d'épaisseur. La couche d'oxyde se développant partiellement dans le matériau de base, les dimensions finales s'en trouvent modifiées. Cela peut affecter l'ajustement, les jeux et les relations d'assemblage si ce phénomène n'est pas pris en compte lors de la conception.
Les questions dimensionnelles critiques comprennent :
- Épaississement sur les éléments de précision
Les trous, les fentes et les surfaces d'appui peuvent se rétracter au-delà des tolérances après anodisation.
- Fonctionnalités filetées
Les filetages peuvent se bloquer ou se desserrer si l'épaisseur de l'anodisation n'est pas contrôlée ou masquée.
- Assemblages à tolérances serrées
Les pièces conçues à une taille nominale sans tenir compte de l'anodisation ont souvent du mal à s'assembler correctement.
Pour éviter ces problèmes, les concepteurs doivent spécifier les tolérances dimensionnelles et identifier les surfaces qui nécessitent un masquage ou un post-traitement.
Passivation et finitions chimiques : nettoyage ou revêtement
La passivation est souvent associée aux revêtements de surface, mais son rôle est bien différent. Contrairement à l'anodisation ou au plaquage, la passivation n'ajoute pas de nouvelle couche et ne modifie pas les dimensions. Elle améliore la résistance à la corrosion en nettoyant et en stabilisant la surface existante. Cette distinction est essentielle, notamment pour les composants de précision où l'intégrité dimensionnelle est primordiale.
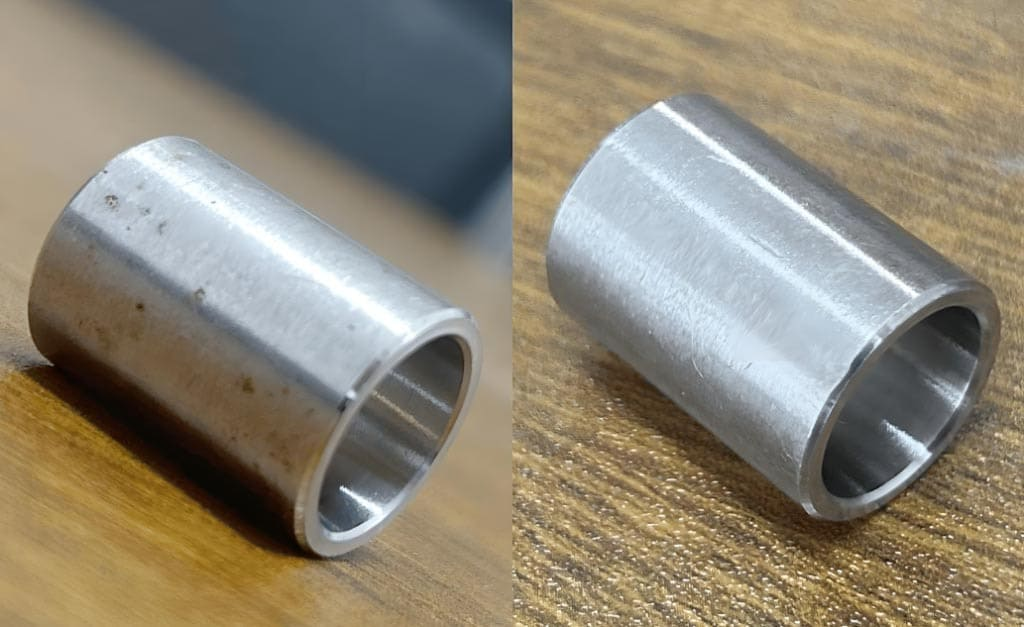
Passivation de l'acier inoxydable
En usinage CNC, les pièces en acier inoxydable sont particulièrement sensibles à la contamination de surface. Les outils de coupe, les dispositifs de fixation et la manutention peuvent déposer du fer libre et d'autres résidus sur la surface. La passivation remédie à ce problème en éliminant les contaminants et en permettant à la résistance naturelle à la corrosion du matériau de s'exprimer pleinement.
Ce que la passivation fait et ne fait pas
La passivation consiste en un traitement chimique contrôlé, généralement à l'aide de solutions d'acide nitrique ou citrique. Ce procédé dissout le fer libre et autres contaminants présents en surface sans attaquer le métal de base lorsqu'il est correctement réalisé.
Sur le plan fonctionnel, la passivation offre plusieurs avantages clés :
- Élimination de la contamination par le fer libre
L'usinage et la manutention peuvent déposer des particules de fer qui deviennent des sites d'amorçage de la corrosion. La passivation élimine ces résidus.
- Résistance à la corrosion améliorée
En nettoyant la surface, la passivation permet à l'acier inoxydable de former une couche d'oxyde de chrome stable et continue.
- Préservation de la précision dimensionnelle
Comme aucun revêtement n'est ajouté, les dimensions et les tolérances des pièces restent inchangées.
Il est important de comprendre les limites de la passivation. Celle-ci n'augmente ni la dureté superficielle, ni la résistance à l'usure, ni ne masque les défauts d'usinage. Compter sur la passivation pour compenser une mauvaise qualité de surface est une erreur fréquente et coûteuse.
Meilleures applications pour les surfaces passivées
La passivation est particulièrement efficace sur les composants de précision nécessitant une résistance à la corrosion sans altérer leur géométrie. Elle s'avère donc particulièrement précieuse dans les industries aux exigences de performance et réglementaires strictes.
Les applications typiques incluent:
- Pièces de précision en acier inoxydable
Composants à tolérances serrées, tels que les arbres, les raccords et les fixations.
- Équipements médicaux, aérospatiaux et alimentaires
Applications où la propreté, la résistance à la corrosion et l'intégrité des matériaux sont essentielles.
- Composants à géométrie complexe
Pièces où l'accumulation de revêtement pourrait engendrer des problèmes d'ajustement ou d'assemblage.
Dans ces cas, la passivation améliore la stabilité de surface tout en conservant la forme usinée d'origine.
Importance du pré-nettoyage et de la préparation des surfaces
La passivation ne remplace pas un usinage ou un nettoyage appropriés. Les huiles, les fluides de refroidissement et les résidus incrustés doivent être éliminés avant le traitement chimique. En présence de contaminants, le processus de passivation devient irrégulier et moins efficace.
Les principales étapes de préparation comprennent souvent :
- Dégraissage complet pour éliminer les huiles de coupe
- Rincer pour éliminer les résidus des produits de nettoyage
- Inspection pour détecter les débris incrustés ou les dommages superficiels
Omettre ou précipiter ces étapes augmente le risque d'une résistance à la corrosion inégale ou de taches après traitement.
Choisir la chimie appropriée pour l'alliage
Tous les aciers inoxydables ne réagissent pas de la même manière à la passivation. La composition de l'alliage, le traitement thermique et les procédés de fabrication antérieurs influent sur la réaction de la surface aux différentes solutions chimiques. Un mauvais choix de solution chimique peut réduire l'efficacité du traitement ou endommager la surface.
Des problèmes courants surviennent lorsque :
- Des procédés à base d'acide nitrique sont appliqués à des alliages sensibles sans contrôle adéquat.
- Les procédés à base d'acide citrique sont utilisés sans validation adéquate
- Les lots d'alliages mixtes sont traités ensemble sans ségrégation.
L'identification claire de la qualité du matériau et des paramètres de traitement contrôlés est essentielle pour obtenir des résultats constants.
Idées fausses et erreurs courantes
L'une des idées fausses les plus répandues est de croire que la passivation améliore l'état de surface ou masque les défauts d'usinage. En réalité, tout défaut de surface présent avant la passivation restera visible après.
D'autres erreurs courantes incluent :
- La passivation est considérée comme optionnelle pour les pièces en acier inoxydable.
- L'utiliser comme mesure corrective après de mauvaises pratiques d'usinage
- Ne pas vérifier la résistance à la corrosion par des essais
Utilisée correctement, la passivation est une mesure préventive, et non un processus de réparation.
La passivation joue un rôle subtil mais essentiel dans la finition de surface. Elle protège les pièces de précision sans en altérer la géométrie, à condition d'être appliquée avec une préparation adéquate et une parfaite connaissance des matériaux. Dans la section suivante, nous rassemblerons toutes les options de finition et établirons un cadre pratique pour choisir la finition de surface la plus appropriée en fonction de la fonction, du risque et du coût.
Choisir la bonne finition : bonnes pratiques et cadre de décision
Le choix d'une finition de surface ne doit jamais être une décision prise par défaut. Chaque procédé de finition modifie le comportement d'une surface, introduit certains risques et engendre des coûts supplémentaires. Les pièces les plus fiables sont généralement le fruit de choix délibérés effectués dès la conception, et non de décisions de dernière minute prises pour améliorer l'apparence ou répondre à des spécifications vagues.

Finition des surfaces métalliques
Une approche pratique de la finition de surface commence par définir clairement la fonction de chaque surface d'une pièce. Une fois cette fonction comprise, il devient beaucoup plus facile d'éliminer les options superflues et de se concentrer sur les finitions à forte valeur ajoutée.
Questions à se poser avant de choisir une finition
Avant de définir un procédé de finition, il est important d'évaluer le rôle de la surface au sein de l'assemblage et dans son environnement d'utilisation. Cette étape permet d'éviter le surtraitement et les finitions incompatibles avec les exigences fonctionnelles.
Les questions clés qui guident le choix de la finition sont notamment les suivantes :
- À quoi sert cette surface ?
Déterminez si la surface est structurelle, porteuse, coulissante, étanche ou purement esthétique.
- La corrosion, l'usure ou le frottement sont-ils les principaux problèmes ?
Différentes finitions permettent de remédier à différents modes de défaillance. Identifier le risque principal permet de restreindre les options.
- Quelles sont les tolérances les plus strictes ?
Les finitions qui ajoutent de l'épaisseur ou enlèvent de la matière peuvent affecter l'ajustement et l'alignement.
- La surface est-elle visible ou cachée ?
Les exigences esthétiques ne doivent pas dicter les choix de finition des surfaces fonctionnelles, sauf si l'apparence est primordiale.
Répondre à ces questions dès le début permet de réduire les modifications de conception et les retouches ultérieures en production.
Séparation des surfaces fonctionnelles et esthétiques
L'un des moyens les plus efficaces de maîtriser les coûts et les risques liés à la finition consiste à distinguer les surfaces esthétiques des surfaces fonctionnelles. Toutes les surfaces d'une pièce ne requièrent pas le même niveau de finition.
Les meilleures pratiques incluent :
- Appliquer des finitions cosmétiques uniquement là où l'apparence compte.
- Protéger les surfaces fonctionnelles des traitements inutiles
- Utiliser le masquage ou la finition sélective lorsque différentes surfaces nécessitent des traitements différents
Cette approche permet aux concepteurs d'obtenir une qualité visuelle optimale sans compromettre les fonctionnalités essentielles à la performance.
Conclusion
La finition de surface après usinage CNC n'est pas une simple étape esthétique. Il s'agit d'un choix d'ingénierie fonctionnel qui influe directement sur les performances, la durée de vie et la fiabilité d'une pièce en conditions réelles. Le polissage, l'anodisation et la passivation permettent chacun de traiter différents risques liés à la surface, tels que le frottement, l'usure, la corrosion et la contamination. Appliqués en tenant compte des propriétés de surface, ces procédés améliorent les performances des pièces. En revanche, appliqués par habitude, ils peuvent engendrer des problèmes cachés.
Les stratégies de finition les plus efficaces reposent sur une conception réfléchie. En comprenant comment chaque surface interagit avec les charges, l'environnement et les composants avec lesquels elle est associée, les ingénieurs et les acheteurs peuvent choisir des finitions à forte valeur ajoutée, tout en évitant les coûts et les risques inutiles. Choisir la bonne finition ne consiste pas seulement à embellir les pièces, mais à garantir que chaque surface contribue à la fonction de la pièce tout au long de sa durée de vie.




