

La finition de surface de vos pièces usinées CNC est cruciale pour la réussite de votre produit. Nous avons constaté d'innombrables échecs de projets dus à un mauvais choix d'abrasif, aboutissant à des pièces d'apparence impeccable mais défaillantes sur le terrain.
La finition de surface détermine les performances de vos composants usinés dans des applications concrètes. Une technique d'abrasion appropriée améliore la fonctionnalité, l'aspect et la durabilité des pièces, tandis qu'un mauvais choix peut compromettre les tolérances critiques, créer des concentrations de contraintes ou produire des résultats incohérents qui affectent la fiabilité du produit.
Je me souviens d'un nouveau client du secteur automobile qui nous a contactés après avoir refusé des pièces d'un autre fournisseur. Visuellement, ses composants semblaient parfaits, mais des défaillances prématurées survenaient car le fournisseur avait utilisé des abrasifs agressifs qui créaient des points de tension microscopiques. Je vais vous expliquer ce que vous devez savoir sur la finition abrasive afin d'éviter des erreurs coûteuses similaires.
Quel degré de rugosité de surface peut-on obtenir avec différentes granulométries ?
Lorsque des clients s'interrogent sur la finition de surface, je constate souvent une certaine confusion quant aux possibilités offertes. Nombre d'entre eux ignorent que la granulométrie qu'ils spécifient détermine directement la qualité et les performances finales de leurs pièces.
La granulométrie correspond au nombre de particules abrasives par pouce linéaire ; plus le nombre est élevé, plus les particules sont fines et produisent des surfaces lisses. Pour les composants de précision, on utilise généralement des granulométries allant de 60 (rugueuse) à plus de 2000 (miroir), chaque incrément correspondant à une rugosité moyenne (Ra) nettement différente.
Comprendre la relation entre la granulométrie et la rugosité de surface atteignable est essentiel, tant pour notre équipe de production que pour nos clients. Le secteur des abrasifs utilise trois principaux systèmes de granulométrie, souvent sources de confusion : la taille des mailles, la finesse de gravure et l’indice de granulométrie. La taille des mailles correspond au nombre d’ouvertures par pouce linéaire sur un tamis, tandis que la finesse de gravure mesure le diamètre réel des particules. L’indice de granulométrie suit des échelles normalisées établies par des organismes tels que la FEPA (Fédération européenne des producteurs d’abrasifs) ou le CAMI (Institut des fabricants d’abrasifs enduits).
Pour une application pratique dans notre atelier CNC, nous avons développé ce tableau de référence qui convertit entre ces systèmes de mesure et indique la rugosité de surface typique réalisable :
| Numéro de grain | Taille du maillage | Taille des particules (microns) | Ra réalisable (μin) | Applications typiques |
|---|---|---|---|---|
| 36-40 | 24-30 | 420-500 | 170-200 | Enlèvement important de matière, meulage grossier |
| 60-80 | 40-60 | 180-250 | 90-120 | Usinage général, finition moyenne |
| 120-150 | 100-120 | 75-125 | 40-60 | Finition de précision pour pièces industrielles |
| 180-220 | 150-180 | 53-75 | 20-30 | Composants automobiles, outillage |
| 320-400 | 230-270 | 22-36 | 8-15 | Composants de précision, moules |
| 600-800 | 320-400 | 10-20 | 4-8 | Dispositifs médicaux, pièces optiques |
| 1000 | 500 | 1-3 | Composants semi-conducteurs, miroirs |
D'après notre expérience, la plupart des applications industrielles requièrent une finition de grain 60 à 120, tandis que les composants aérospatiaux et médicaux nécessitent souvent un grain de 220 à 400. Pour les composants de chambres à vide, qui représentent une part importante de notre activité, nous recommandons généralement des finitions de grain 120 à 180 afin d'optimiser le rapport entre les exigences de propreté et les coûts de production.
Quand faut-il choisir le sablage plutôt que le microbillage pour les pièces en aluminium ?
L'an dernier, un client a endommagé un lot de raccords en aluminium pour voilier en les sablant. L'abrasif agressif et anguleux a créé des points de tension qui ont fini par provoquer la rupture des pièces en milieu marin à forte salinité.
Le choix entre le sablage et le microbillage pour l'aluminium dépend principalement des exigences de votre application. Le sablage utilise des abrasifs angulaires qui entaillent la surface, créant un fini plus rugueux avec une excellente adhérence de la peinture, mais pouvant potentiellement fragiliser la pièce. Le microbillage utilise des abrasifs sphériques qui martèlent la surface, ce qui donne un fini satiné plus uniforme et préserve l'intégrité du matériau.
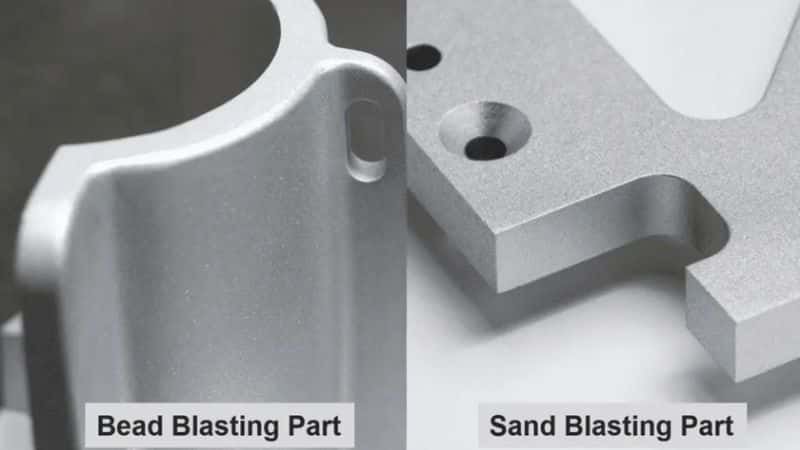
Le choix entre le sablage et le microbillage pour les composants en aluminium exige une analyse approfondie des exigences esthétiques et fonctionnelles. Le sablage, qui utilise des abrasifs angulaires comme l'oxyde d'aluminium ou le carbure de silicium, crée un profil de surface plus rugueux, présentant des micro-rayures et des creux. Cette technique agressive offre une excellente adhérence des peintures et revêtements, car elle augmente la surface et crée des points d'ancrage mécaniques pour le revêtement. Cependant, cette même action de coupe peut engendrer des concentrations de contraintes et potentiellement compromettre la résistance à la fatigue des pièces en aluminium, notamment pour les sections à parois minces.
Le microbillage, quant à lui, utilise des billes sphériques de verre ou de céramique qui impactent la surface sans la découper. Cette action de martelage comprime le matériau de surface, augmentant souvent sa résistance à la fatigue tout en lui conférant un aspect uniforme et satiné. Pour les composants en aluminium des voiliers et les applications marines où la corrosion et l'exposition au sel sont des facteurs importants, le microbillage offre généralement des résultats supérieurs.
Notre procédure standard pour les pièces en aluminium dans notre usine comprend :
| Paramètre | Sablage | Explosion de perles |
|---|---|---|
| Médias typiques | Oxyde d'aluminium, carbure de silicium | perles de verre, perles de céramique |
| Finition de surface | Rugueuse, mate (Ra 125-250 μin) | Satin, uniforme (Ra 32-125 μin) |
| Idéal pour | Préparation de la peinture/du revêtement, élimination de la rouille/du tartre | Finitions décoratives, réduction du stress, nettoyage sans déformation. |
| Plage de pression | 60-90 PSI | 30-60 PSI |
| Taille du support | 60-120 grain | maille 70-270 |
| Impact sur la durabilité | Peut réduire la force de fatigue | Peut améliorer la force de fatigue |
Pour les composants critiques en aluminium comme nos pièces automobiles et marines, nous recommandons généralement le sablage avec des billes de verre dans la gamme 100-170 mesh à une pression modérée (40-50 PSI) pour obtenir l'équilibre optimal entre la préparation de surface et l'intégrité du matériau.
Quel est l'impact du choix de l'abrasif sur les performances des composants de précision ?
Nous avons déjà usiné des corps de vannes identiques pour un client en utilisant deux méthodes de finition abrasive différentes. Les pièces ayant subi un polissage en tonneau avec des médias céramiques ont duré 30 % plus longtemps que celles finies par un procédé plus agressif au carbure de silicium.
Le choix de l'abrasif influe directement sur les performances d'un composant, notamment sa résistance à l'usure, sa résistance à la fatigue, ses propriétés de frottement et sa stabilité dimensionnelle. Un abrasif inadapté peut engendrer des défauts microscopiques de surface susceptibles de provoquer des ruptures sous contrainte ou chargement cyclique.

Le choix des abrasifs représente l'un des aspects les plus cruciaux, et pourtant souvent négligés, de la fabrication de composants de précision. Dans notre atelier d'usinage, nous avons constaté directement comment des variations apparemment mineures dans les caractéristiques des abrasifs peuvent engendrer des performances radicalement différentes. Il ne s'agit pas seulement d'esthétique : la topologie microscopique créée par les différents abrasifs modifie fondamentalement l'interaction des composants avec leur environnement.
La dureté de l'abrasif, mesurée sur l'échelle de Mohs, doit être adaptée au matériau de la pièce. L'utilisation d'abrasifs trop durs sur des métaux tendres peut créer des rayures profondes qui concentrent les contraintes, tandis que des abrasifs trop tendres peuvent ne pas éliminer les défauts de fabrication, comme les marques d'outils. La forme des particules est tout aussi importante : les particules angulaires coupent plus efficacement mais peuvent s'incruster dans les matériaux tendres, tandis que les particules sphériques créent une surface grenaillée qui améliore souvent la résistance à la fatigue.
Nos tests internes ont démontré que, pour les composants de précision utilisés dans des applications à fortes contraintes, les procédés d'abrasion contrôlés créant des motifs de surface uniformes et directionnels sont généralement plus performants que les finitions aléatoires. Pour les composants rotatifs tels que les arbres et les roulements, les finitions circonférentielles offrent généralement des performances optimales, tandis que pour les composants coulissants, les finitions longitudinales réduisent le frottement et améliorent la résistance à l'usure.
Le tableau ci-dessous résume nos conclusions sur la façon dont différents médias abrasifs affectent les principaux indicateurs de performance :
| Type d'abrasif | Taux d'enlèvement de matière | Finition de surface (Ra) | Force de fatigue Impact | Meilleures candidatures |
|---|---|---|---|---|
| Oxyde d'aluminium | Haute | 20-200 μin | Réduction modérée | composants en acier à usage général |
| Carbure de silicium | Très élevé | 15-150 μin | Une réduction significative | Matériaux durs, enlèvement de matière rapide |
| Médias en céramique | Moyenne | 25-125 μin | Légère amélioration | Composants de précision, ébavurage |
| Des billes de verre | Low | 10-80 μin | Amélioration modérée | Finitions cosmétiques, soulagement du stress |
| Médias plastiques | Très Bas | 30-100 μin | Impact minimal | Pièces délicates, sections minces |
| Coquille de noix | Extremement bas | 40-120 μin | Sans effet | Matériaux souples, restauration historique |
Quelles sont les normes industrielles en matière de finition de surface pour les applications aérospatiales ?
Il y a quelques mois, un client du secteur aérospatial a refusé des pièces d'un autre fournisseur, faute de comprendre les exigences de finition de surface de la norme AS9100. Nous l'avons aidé à définir les spécifications adéquates et fabriquons désormais en exclusivité ses composants critiques.
Le traitement de surface dans le secteur aérospatial obéit à des normes rigoureuses qui définissent précisément les valeurs de rugosité acceptables, l'orientation des motifs et l'intégrité de la surface. Ces normes comprennent la norme AMS 2700 pour le traitement de surface, la norme AS9100 pour les systèmes de qualité et les exigences spécifiques des équipementiers tels que Boeing et Airbus.
L'industrie aérospatiale impose des exigences parmi les plus strictes en matière de finition de surface, avec des normes qui ont évolué au fil des décennies pour garantir la fiabilité des composants dans les conditions d'utilisation les plus extrêmes. Notre expérience dans la production de composants aérospatiaux nous a appris que la compréhension de ces normes ne se limite pas à la conformité ; il s'agit de développer des procédés de fabrication qui répondent systématiquement à ces exigences rigoureuses.
Les spécifications de finition de surface dans le secteur aérospatial sont généralement définies par plusieurs normes qui se recoupent. La série de spécifications des matériaux aérospatiaux (AMS), et plus particulièrement les normes AMS 2700 « Passivation des aciers résistants à la corrosion » et AMS 2430 « Grenaillage automatique », établissent les exigences minimales. Celles-ci sont ensuite précisées par les systèmes de gestion de la qualité AS9100, qui définissent les exigences en matière de documentation, de traçabilité et de contrôle des processus propres à la fabrication aérospatiale.
Au-delà de ces normes industrielles, chaque grand constructeur aéronautique maintient généralement ses propres spécifications. Par exemple, la norme BAC5730 de Boeing relative aux exigences de texture de surface ou la norme AIMS03-02-011 d'Airbus concernant la protection des surfaces définissent des critères supplémentaires que les fournisseurs doivent respecter. Ces normes constructeurs incluent souvent des spécifications précises concernant la rugosité de surface, mesurée par les valeurs Ra (rugosité moyenne), Rz (profondeur moyenne de rugosité) et parfois Rsk (asymétrie).
Pour les composants aérospatiaux usinés, les plages de rugosité de surface généralement acceptées sont les suivantes :
| Type de composant | Exigence Ra typique | Procédé abrasif courant | méthode d'inspection |
|---|---|---|---|
| Composants du moteur | 8-32 μin (0.2-0.8 μm) | rectification fine, rodage, superfinition | Profilomètre, comparateur optique |
| Les composants structuraux | 32-63 μin (0.8-1.6 μm) | Rectification de précision, sablage à grains fins | Profilomètre, comparateur de rugosité de surface |
| Trous de fixation | 32-125 μin (0.8-3.2 μm) | Alésage, rodage | endoscope avec mesure numérique |
| surfaces aérodynamiques | 16-32 μin (0.4-0.8 μm) | Rectification de précision, sablage à grains fins | Mesure optique, balayage laser |
| Composants du train d'atterrissage | 16-63 μin (0.4-1.6 μm) | grenaillage, rectification de précision | Bandes d'intensité Almen, profilomètre |
| Composants du système de carburant | 8-16 μin (0.2-0.4 μm) | Rodage, superfinition | Microscopie confocale, profilomètre |
Dans notre usine, nous avons investi dans des systèmes numériques de mesure de la rugosité de surface qui nous permettent de valider et de documenter la conformité de l'état de surface de chaque composant aérospatial critique. Cette approche garantit non seulement la conformité réglementaire, mais fournit également des données de processus précieuses qui nous aident à améliorer en permanence nos opérations de finition.
Conclusion
Le choix de la méthode de finition abrasive appropriée influe directement sur les performances, l'aspect et la durée de vie de vos pièces usinées CNC. En maîtrisant les granulométries, les techniques de finition et les normes industrielles, vous éviterez les erreurs coûteuses et garantirez le bon fonctionnement de vos composants.




