

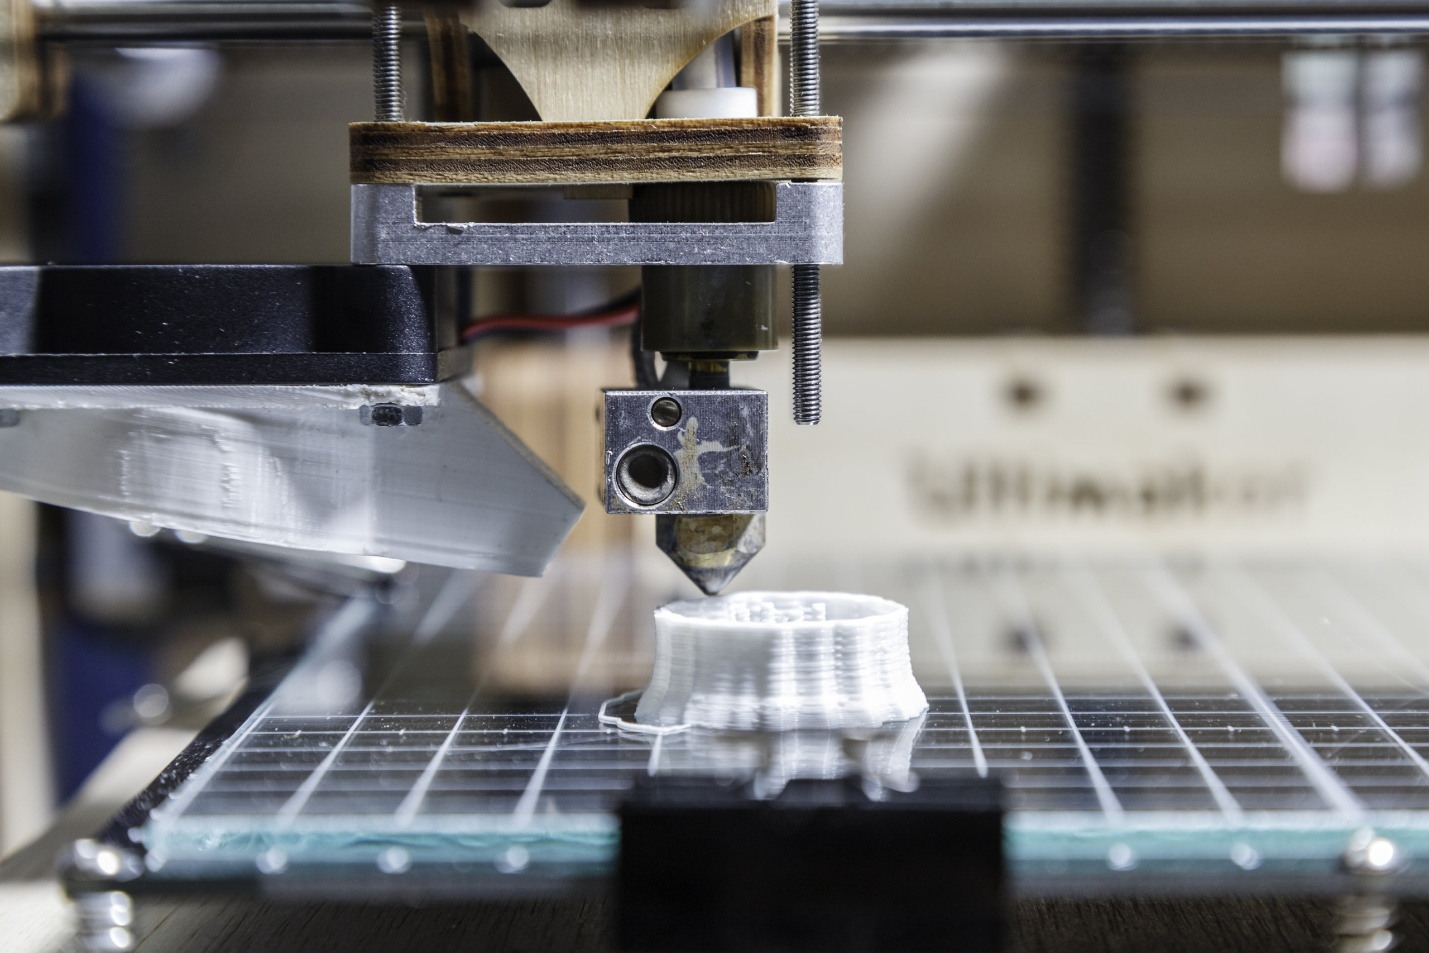
L'usinage CNC permet à la fois le prototypage rapide et la production en série, mais son utilisation diffère considérablement entre ces deux étapes. Lors du prototypage, l'objectif est la rapidité. Les équipes s'attachent à valider la forme, l'ajustement et la fonction le plus rapidement possible, acceptant souvent des compromis qui seraient inacceptables pour un produit fini.
Usinage CNC pour le prototypage
Lorsque la même pièce passe en production, les priorités changent. La constance, la rentabilité, la qualité de surface et la fiabilité à long terme deviennent essentielles. Les méthodes efficaces pour les prototypes peuvent engendrer des problèmes à grande échelle si elles ne sont pas adaptées. Comprendre les différences entre l'usinage CNC pour le prototypage rapide et la production en série permet aux équipes de réduire les retouches, de maîtriser les coûts et de commercialiser plus rapidement.
Objectif et priorités : Mentalité prototype vs. mentalité de production
L'usinage CNC remplit des fonctions très différentes lors du prototypage et de la production , même si les mêmes machines et matériaux sont utilisés. Au stade du prototypage, l'accent est mis sur l'apprentissage. La rapidité, la flexibilité et la capacité d'apporter des modifications priment sur l'efficacité. Une fois la conception passée en production, l'approche se concentre sur la stabilité, la reproductibilité et la maîtrise des coûts. Comprendre cette évolution est essentiel pour éviter d'appliquer des décisions prises lors du prototypage à un environnement de production où elles n'ont plus leur place.
La principale différence réside dans la façon dont les équipes définissent le succès à chaque étape. Le prototypage privilégie les réponses rapides, tandis que la production valorise les résultats prévisibles.
Objectifs du prototypage rapide
Lors du prototypage rapide, l'usinage CNC sert d'outil de validation. L'objectif n'est pas la perfection, mais la confirmation que la conception fonctionne comme prévu.
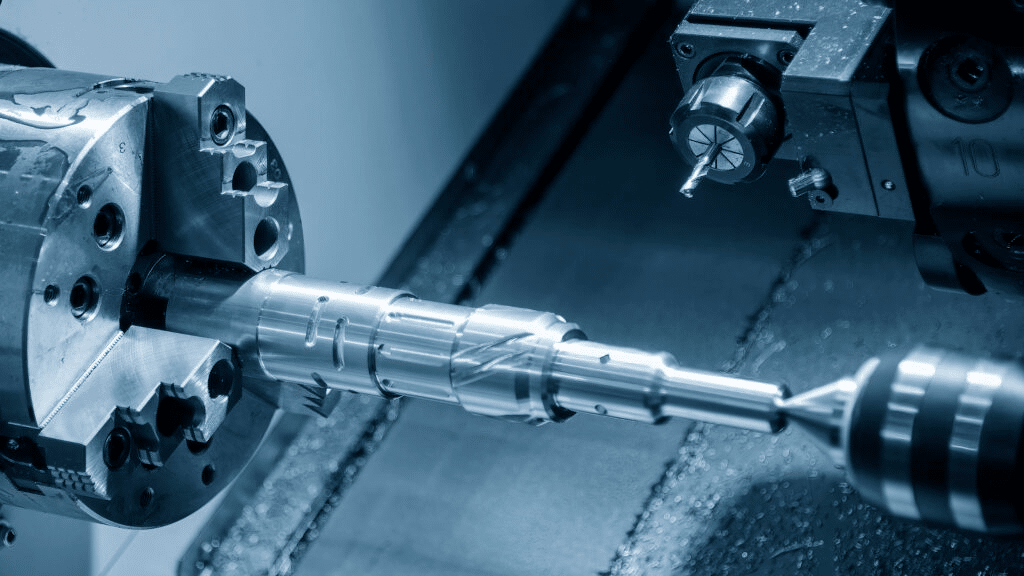
Usinage CNC pour le prototypage rapide
Les principales priorités à ce stade sont les suivantes :
- Délais de réalisation rapides pour soutenir l'itération de conception
- Flexibilité pour s'adapter aux changements de conception fréquents
- Validation de la forme, de l'ajustement et des fonctions de base
- Temps de préparation minimal et stratégies d'usinage simplifiées
Les pièces peuvent être usinées avec des trajectoires d'outil conservatrices ou des dimensions surdimensionnées afin de réduire l'effort de programmation. L'état de surface et les tolérances serrées ne sont pris en compte que lorsqu'ils affectent directement le fonctionnement. Si une pièce valide le concept et met en évidence les problèmes de conception dès le début, elle a rempli sa fonction.
Objectifs de production
En production, l'usinage CNC devient un processus de fabrication plutôt qu'un outil d'apprentissage. L'objectif est de produire la même pièce de manière répétée avec une qualité constante et des variations minimales.
Les priorités de production comprennent généralement :
- Répétabilité entre les lots et les machines
- Temps de cycle réduit et coût unitaire inférieur
- Des processus stables qui minimisent les rebuts et les retouches
- Fiabilité à long terme des performances d'usinage et des pièces
À ce stade, même les moindres inefficacités engendrent des coûts importants. Les trajectoires d'outil, les avances et les vitesses sont optimisées afin d'équilibrer qualité et productivité. Tout élément susceptible d'entraîner des irrégularités ou un temps d'usinage excessif est examiné de près et souvent repensé.
Intention de conception à travers les différentes étapes
L'intention de conception évolue à mesure qu'un produit passe du prototype à la production. Les premières phases de conception privilégient souvent la fonctionnalité à la facilité de fabrication. Les éléments peuvent être plus épais, les rayons de courbure plus importants et les tolérances moins strictes afin de garantir un usinage rapide.
À mesure que la conception évolue, la géométrie est affinée en tenant compte des contraintes de production. L'épaisseur des parois est optimisée, les matériaux superflus sont supprimés et les caractéristiques sont ajustées pour faciliter l'accès aux outils et réduire le temps de cycle. Une solution acceptable à titre temporaire pour un prototype peut devenir un inconvénient en production si elle complexifie l'usinage.
Compromis d'ingénierie
L'une des décisions les plus difficiles pour les équipes est de savoir quand privilégier la rapidité à la faisabilité. En prototypage, un délai de réalisation court justifie souvent des parcours d'outils inefficaces ou un surplus de matière. En production, ces mêmes choix entraînent des coûts plus élevés et des délais plus longs.
Les équipes expérimentées considèrent le prototypage et la production comme deux phases liées mais distinctes. Elles utilisent des prototypes pour apprendre rapidement, puis réexaminent systématiquement les choix de conception et de processus avant la mise à l'échelle. Cette approche réduit les frictions lors de la transition et évite que la production n'hérite de problèmes qui n'étaient jamais destinés à être permanents.
Tolérances : De la flexibilité au contrôle
Les exigences de tolérance évoluent considérablement lors du passage du prototypage rapide à l'usinage de production. Dans les premières phases, les tolérances servent principalement à garantir la fonctionnalité et les contrôles d'assemblage de base. Dès le début de la production, elles deviennent un mécanisme de contrôle essentiel qui influe sur les coûts, la qualité et les performances à long terme. Négliger les tolérances lors de la mise à l'échelle est l'une des principales causes de rebuts et de retouches dans la fabrication CNC.
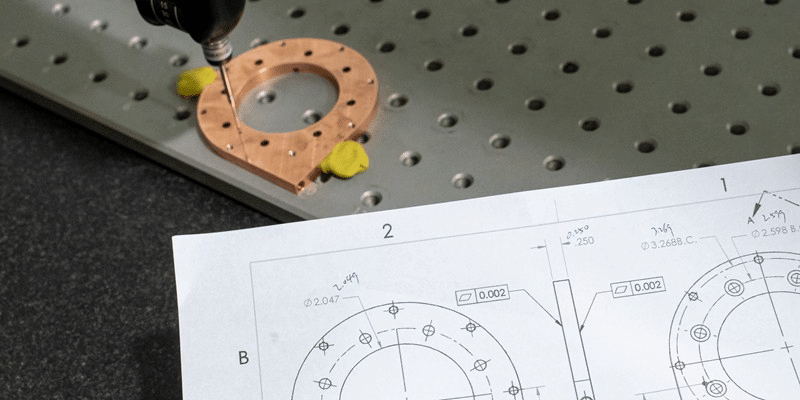
Ce changement ne se limite pas à une plus grande précision des dimensions sur un dessin. Il reflète une évolution dans la manière dont la précision est atteinte, mesurée et maintenue pour de multiples pièces et lots.
Tolérances du prototype
Lors du prototypage, les tolérances sont généralement larges, sauf si une caractéristique spécifique exige une grande précision. L'objectif est de valider le concept, et non de définir les dimensions finales.
Les pratiques de tolérance des prototypes comprennent souvent :
- Des tolérances générales sont appliquées à la plupart des caractéristiques
- Réglages manuels sur la machine pour obtenir un ajustement acceptable
- Préoccupation limitée concernant la dérive dimensionnelle entre les pièces
- Acceptation des écarts mineurs qui n'affectent pas le fonctionnement
Cette approche permet de produire rapidement des pièces avec un temps de préparation et de contrôle minimal. Les ingénieurs utilisent souvent des prototypes pour identifier les dimensions critiques et celles qui peuvent être assouplies ultérieurement.
Tolérances de production
En production, les tolérances ont un impact direct sur la régularité d'assemblage, les performances et la satisfaction client. Des tolérances trop serrées ou mal définies augmentent les risques et les coûts si le processus n'est pas capable de les maintenir de manière constante.
Les exigences de tolérance de production impliquent généralement :
- Tolérances spécifiques aux fonctionnalités en fonction des besoins fonctionnels et d'interface
- Processus d'usinage contrôlés avec trajectoires d'outils répétables
- Des structures de référence définies pour assurer la cohérence
- Distinction claire entre dimensions critiques et non critiques
Chaque tolérance doit être atteignable dans les limites de capacité du processus. Si une tolérance ne peut être maintenue de façon répétée sans ajustements excessifs, elle devient un handicap plutôt qu'un outil de contrôle qualité.
Incidences économiques des tolérances serrées
Des tolérances plus strictes augmentent les coûts de plusieurs manières. Le temps d'usinage s'allonge car les outils effectuent des passes plus courtes pour maintenir la précision. L'usure des outils devient plus critique et les réglages exigent une attention accrue à l'alignement et à la stabilité.
Les facteurs de coûts supplémentaires comprennent :
- Augmentation du temps d'inspection par pièce
- Taux de rebut plus élevés en cas de dérive des processus
- Débit plus lent en raison de paramètres d'usinage conservateurs
Pour les séries de production, des tolérances inutilement strictes n'apportent souvent aucun avantage fonctionnel tout en augmentant considérablement le coût unitaire. Des équipes expérimentées examinent chaque tolérance stricte afin de confirmer sa réelle nécessité.
Métrologie et approche d'inspection
Les exigences en matière d'inspection évoluent parallèlement au contrôle des tolérances. Les prototypes sont généralement vérifiés à l'aide d'outils de mesure de base tels que des pieds à coulisse, des micromètres ou des jauges simples. L'objectif est de confirmer que la pièce est globalement conforme aux spécifications de conception.
Les pièces de production nécessitent une stratégie d'inspection plus structurée. Celle-ci peut inclure :
- Rapports d'inspection du premier article
- Vérification de la machine à mesurer tridimensionnelle
- Contrôles en cours de production pour surveiller la dérive dimensionnelle
- Contrôle statistique des processus pour les fonctions critiques
Le contrôle en production ne se limite pas à la détection des défauts. Il vise également à garantir la stabilité du processus d'usinage dans le temps. Cette évolution en métrologie reflète la transition plus large de l'expérimentation à la fabrication contrôlée.
Attentes en matière de finition de surface et choix des matériaux
Le choix de la finition et des matériaux est souvent négligé lors des premières phases de prototypage, mais devient crucial à mesure que les pièces passent à la production. Pour les prototypes, la finition et les matériaux sont généralement choisis pour une validation rapide. En production, ils influent directement sur les performances, la durabilité, l'aspect et le coût. Ne pas adapter les attentes à ce stade peut engendrer des problèmes de qualité et des opérations secondaires imprévues.
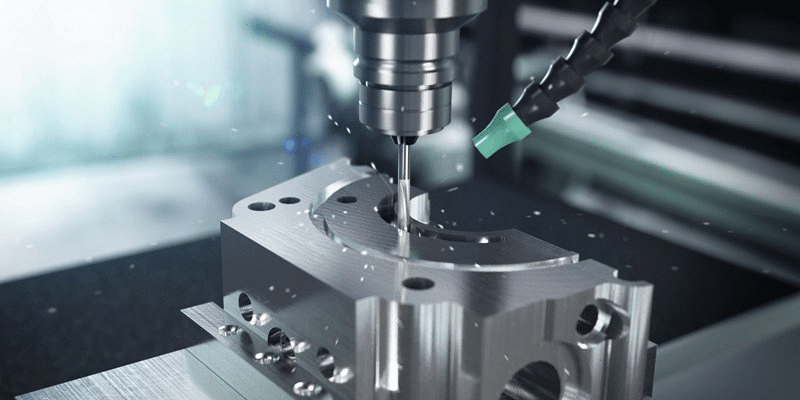
Usinage CNC Finition de surface
À mesure que les volumes augmentent, même de petites incohérences dans la finition ou le comportement des matériaux peuvent créer des problèmes en aval lors de l'assemblage, du revêtement ou des performances sur le terrain.
Attentes concernant la finition de surface du prototype
Les pièces prototypes sont généralement usinées avec des finitions pratiques et rapides. À moins qu'une surface n'ait une fonction précise, son aspect visuel est rarement une priorité.
Les caractéristiques communes de la finition des prototypes comprennent :
- Marques d'outils laissées par les passes d'ébauche et de finition standard
- Utilisation limitée des opérations de finition secondaires
- Concentrez-vous uniquement sur les surfaces fonctionnelles.
- Acceptation de la variation entre les pièces
Cette approche permet aux ingénieurs d'évaluer rapidement l'ajustement et le fonctionnement sans consacrer de temps aux finitions esthétiques. Si une surface n'a pas d'incidence sur les résultats des tests, elle est généralement laissée telle quelle.
Exigences de finition de surface de production
Les pièces de production nécessitent des états de surface contrôlés et reproductibles. Ces états de surface peuvent avoir une incidence sur l'étanchéité, l'usure, l'aspect ou les procédés en aval tels que le revêtement ou le collage.
Les exigences en matière de finition de production comprennent souvent :
- Valeurs Ra ou Rz définies sur les surfaces critiques
- Aspect visuel uniforme d'un lot à l'autre
- Opérations secondaires planifiées telles que le polissage ou le sablage
- Préparation de surface pour l'anodisation, la peinture ou le revêtement
L'obtention d'un état de surface homogène en production exige un outillage stable, des paramètres de coupe maîtrisés et un entretien rigoureux des outils. Ce qui paraît acceptable sur un prototype unique peut s'avérer inacceptable sur des centaines de pièces.
Sélection des matériaux pour les prototypes
Les matériaux utilisés pour les prototypes sont souvent choisis en fonction de la rapidité d'usinage et de la facilité de mise en œuvre, plutôt que des performances finales. Les ingénieurs peuvent privilégier des matériaux faciles à usiner et disponibles immédiatement.
Les matériaux généralement utilisés pour les prototypes comprennent :
- Alliages d'aluminium à usinage facile
- plastiques techniques standard
- Métaux à bas coût dont les propriétés finales sont proches des propriétés finales
Ces matériaux permettent une itération rapide et réduisent l'usure des outils. Cependant, ils peuvent ne pas représenter fidèlement le comportement thermique, la résistance ou la réponse de surface du matériau final.
Sélection des matériaux pour la production
Les matériaux de production doivent répondre à des exigences fonctionnelles, réglementaires et environnementales. La résistance, la durée de vie en fatigue, la résistance à la corrosion et la stabilité à long terme sont des critères non négociables.
Les décisions relatives aux matériaux de production prennent souvent en compte :
- Performances mécaniques et thermiques en conditions réelles d'utilisation
- Conformité aux normes de l'industrie
- Cohérence entre les fournisseurs et les lots
- Comportement d'usinage à l'échelle
Le changement de matériaux en fin de processus peut affecter les tolérances, l'état de surface et le temps de cycle. C'est pourquoi des équipes expérimentées testent les caractéristiques critiques avec des matériaux de qualité industrielle avant la mise en production.
Optimisation et calendrier de transition
Le passage des matériaux et finitions prototypes aux options de production doit être mûrement réfléchi. Prendre cette décision trop rapidement risque de perpétuer des processus inefficaces ou de masquer des problèmes qui n'apparaissent qu'à grande échelle.
Une transition contrôlée implique généralement :
- Usinage de prototypes en phase finale dans les matériaux définitifs
- Validation des exigences de finition de surface en conditions de production
- Ajustement des trajectoires d'outil et des paramètres en fonction du comportement du matériau
- Analyser l'impact des coûts avant de s'engager sur le volume
En alignant rapidement les décisions relatives aux matériaux et aux finitions sur les objectifs de production, les équipes réduisent le risque de surprises lors de la montée en puissance et maintiennent le contrôle sur la qualité et les coûts.
Investissement dans l'outillage et stabilité des processus
La stratégie d'outillage est un indicateur clé permettant de déterminer si un processus CNC est destiné au prototypage ou à la production. En prototypage, les choix d'outillage privilégient la flexibilité et la rapidité. En production, l'outillage devient un investissement visant à réduire le temps de cycle, à améliorer la régularité et à garantir la qualité sur le long terme. Cette transition exige une planification rigoureuse, car les choix d'outillage influent directement sur les coûts, les délais et la fiabilité du processus.
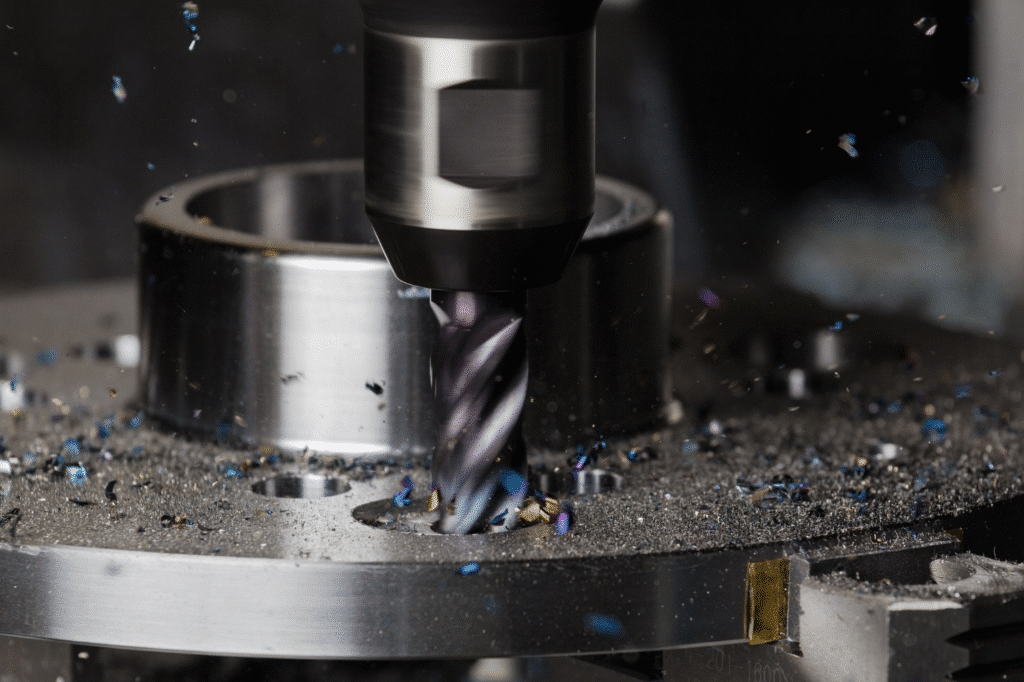
Outillage pour l'usinage de précision
À mesure que les volumes de production augmentent, même de petites améliorations de l'efficacité de l'outillage peuvent entraîner des économies importantes au fil du temps.
Approche d'outillage de prototypage
L'usinage de prototypes repose généralement sur un outillage standard et un minimum de dispositifs de fixation. L'objectif est d'usiner la pièce avec un minimum de préparation.
Les pratiques courantes en matière d'outillage de prototypage comprennent :
- Utilisation de fraises et de forets à usage général
- étaux simples ou montages modulaires
- Préoccupation limitée pour l'optimisation de la durée de vie des outils
- Intervention manuelle pour corriger les problèmes mineurs
Cette approche favorise une adaptation rapide. En cas de modification de la conception, la configuration peut être ajustée rapidement sans avoir à mettre au rebut des dispositifs ou des outils dédiés.
Stratégie d'outillage de production
L'usinage de production exige un outillage garantissant répétabilité et efficacité. Les outils et les dispositifs de fixation sont sélectionnés et conçus pour maintenir les pièces de manière constante tout en minimisant le temps de réglage et les variations.
Les stratégies d'outillage de production impliquent souvent :
- Dispositifs ou palettes dédiés
- mâchoires souples personnalisées ou dispositifs de localisation
- Sélection d'outils optimisée pour une longue durée de vie et des performances constantes
- Planification de la redondance pour les outils critiques
Bien que ce niveau d'outillage nécessite un investissement initial, il réduit la variabilité et diminue le coût par pièce sur l'ensemble de la production.
Exigences de stabilité des procédés
Le prototypage permet de procéder par essais et erreurs. Les opérateurs peuvent ajuster les décalages, peaufiner les avances ou relancer les opérations pour obtenir des résultats acceptables. En production, ce niveau d'ajustement n'est pas viable.
Des processus de production stables nécessitent :
- Forces de coupe prévisibles et comportement d'usure de l'outil
- Serrage et positionnement constants des pièces
- Procédures de configuration définies pouvant être répétées d'un quart de travail à l'autre
- Dépendance minimale au jugement de l'opérateur
La stabilité du processus garantit que les pièces restent dans les limites de tolérance même lorsque les outils s'usent et que les machines fonctionnent pendant des périodes prolongées.
Différences de programmation CNC
La stratégie de programmation change considérablement entre le prototypage et la production. Les programmes prototypes sont souvent simples et conservateurs, privilégiant la fiabilité à l'efficacité.
Les programmes de production sont plus aboutis. Ils portent sur :
- Trajectoires d'outils optimisées pour réduire le temps de cycle
- Charges de coupe équilibrées pour prolonger la durée de vie de l'outil
- Réduction des mouvements de coupe d'air et des mouvements inutiles
- Stratégies d'entrée et de sortie cohérentes
Ces programmes sont testés et perfectionnés afin de garantir leur fonctionnement identique à chaque utilisation. Une fois validés, les modifications sont réduites au minimum afin de préserver leur stabilité.
Planification de l'usure et de la maintenance des outils
En production, l'usure des outils devient une variable prévisible qu'il convient de maîtriser. La négliger entraîne des dérives dimensionnelles et une dégradation de l'état de surface.
Une planification efficace de la production comprend :
- Limites de durée de vie des outils définies
- Changements d'outils planifiés
- Surveillance de l'usure des outils critiques
- Documentation des performances de l'outillage
En considérant l'outillage comme faisant partie intégrante du système de production plutôt que comme un consommable à prendre après coup, les équipes maintiennent la qualité tout en maîtrisant les coûts à long terme.
Délai de livraison, flux de travail et transition fluide vers la production
Les délais et l'organisation du flux de travail évoluent considérablement lors du passage du prototypage à la production. Le prototypage privilégie la réactivité et une planification minimale. La production, quant à elle, exige une coordination entre les services d'ingénierie, d'usinage, de qualité et d'approvisionnement. Sans une transition structurée, les équipes subissent souvent des retards qui auraient pu être évités avec une meilleure préparation.
Une mise à l'échelle réussie dépend de la manière dont la production est traitée, non pas comme une extension du prototypage, mais comme une phase planifiée.
Différences de délais de livraison
Les délais de prototypage sont généralement courts car les décisions sont prises rapidement et les processus simplifiés. Les pièces sont souvent usinées dès que la conception est disponible, avec une documentation ou une vérification minimale.
Les délais de production sont volontairement plus longs. Il faut du temps pour :
- Planification détaillée des processus
- Préparation des dispositifs et des outillages
- Vérification du programme et essais d'exécution
- Mise en place de la planification et de l'inspection de la qualité
Bien que cette préparation augmente le délai initial, elle évite les interruptions pendant la production à pleine capacité.
Structure du flux de travail
Les processus de prototypage sont informels et flexibles. Ingénieurs, machinistes et concepteurs collaborent souvent étroitement et apportent des modifications en temps réel. Ce style de communication favorise une itération rapide, mais peine à s'adapter à grande échelle.
Les processus de production reposent sur des procédures de transmission et une documentation précises. Les responsabilités sont clairement attribuées et les modifications sont effectuées selon des procédures contrôlées. Cette structure réduit la variabilité et garantit la cohérence entre les équipes et les quarts de travail.
Conditions de documentation
Les exigences en matière de documentation augmentent considérablement en production. Les prototypes peuvent être usinés avec des dessins incomplets ou des notes informelles, notamment lors des premières phases de conception.
La production exige une documentation complète et sans ambiguïté, comprenant :
- Dessins définitifs avec tolérances définies
- GD et T le cas échéant
- Spécifications des matériaux approuvés
- Critères d'inspection et normes d'acceptation
Une documentation claire réduit les erreurs d'interprétation et favorise une fabrication reproductible.
Amélioration de la conception pour la fabricabilité
La conception en vue de la fabrication devient cruciale lors du passage à la production. Des caractéristiques acceptables dans les prototypes peuvent engendrer des inefficacités ou des problèmes de qualité à grande échelle.
L'amélioration de la conception pour la fabrication (DFM) se concentre souvent sur :
- Simplifier la géométrie pour améliorer l'accès aux outils
- Réduire les tolérances trop serrées
- Standardiser les fonctionnalités lorsque cela est possible
- Alignement des intentions de conception avec les capacités d'usinage
Régler ces problèmes avant la production permet d'éviter des modifications coûteuses en fin de production.
Rôle des vols pilotes
Les essais pilotes servent de transition entre le prototypage et la production en série. Ils permettent de déceler des problèmes qui n'apparaissent pas lors de la fabrication d'un petit nombre de pièces.
Un projet pilote aide les équipes :
- Valider l'outillage et les dispositifs de fixation en conditions réelles
- Confirmer les estimations de temps de cycle
- Évaluer l'état de surface et la régularité dimensionnelle
- Amélioration des inspections et des contrôles de qualité
Les enseignements tirés des essais pilotes permettent d'effectuer des ajustements sans perturber la production à grande échelle.
Boucle de communication et de rétroaction
Une transition réussie repose sur une communication continue entre les équipes de conception, d'usinage et de qualité. Les retours d'expérience issus de l'usinage des prototypes doivent alimenter directement la planification de la production.
Une boucle de rétroaction efficace garantit que :
- Les problèmes connus sont résolus avant la mise à l'échelle.
- Les paramètres de production reflètent le comportement réel de l'usinage
- Les modifications de conception sont documentées et contrôlées.
Lorsque ce cycle est maintenu, les équipes évitent de répéter les mêmes erreurs et passent en production en toute confiance.
Conclusion
L'usinage CNC est extrêmement efficace pour le prototypage rapide comme pour la production en série, mais sa réussite repose sur la compréhension de l'évolution des exigences entre ces deux étapes. Le prototypage privilégie la rapidité, la flexibilité et l'apprentissage, tandis que la production exige contrôle, répétabilité et rentabilité. Les différences de tolérances, de finition de surface, de choix des matériaux, de stratégie d'outillage et de flux de travail ne sont pas mineures ; elles représentent un changement fondamental dans la manière dont les décisions d'usinage sont prises et évaluées.
Les équipes qui planifient cette transition réduisent délibérément les risques à mesure que les volumes augmentent. En affinant la conception, en stabilisant les processus, en investissant dans l'outillage approprié et en validant les décisions par des essais pilotes, l'usinage CNC peut évoluer en douceur des premiers concepts à une production fiable. Considérer le prototypage et la production comme des phases liées mais distinctes permet d'obtenir une meilleure qualité, des coûts réduits et une mise sur le marché plus rapide.




