

En usinage CNC, la précision ne se limite pas aux dimensions. L'intégrité de la surface et la qualité des arêtes d'un composant déterminent souvent ses performances réelles. Même les dimensions les plus précises perdent de leur valeur lorsque de minuscules imperfections, telles que des bavures, apparaissent le long des arêtes usinées. Ces projections métalliques indésirables peuvent sembler mineures, mais elles peuvent entraîner des problèmes d'ajustement, fragiliser les assemblages ou compromettre la fonctionnalité des pièces hautes performances.
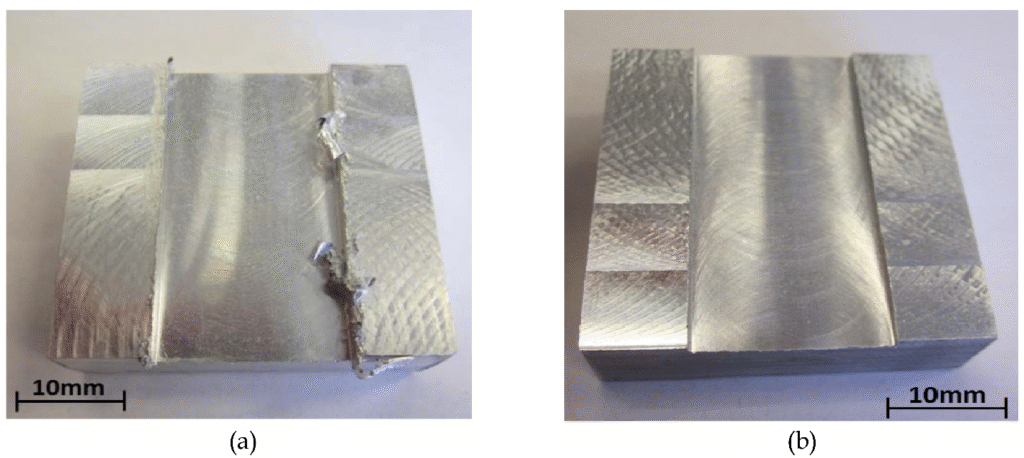
Formation et ébavurage des bavures d'usinage
Les bavures se forment généralement lorsqu'un excès de matière se déforme plastiquement au lieu de se cisailler proprement lors de la découpe. La présence de bavures affecte non seulement l'aspect final d'une pièce, mais aussi sa fonction, son assemblage et sa fiabilité. Par exemple, une seule bavure non éliminée peut compromettre l'étanchéité des vannes hydrauliques, interférer avec le micro-assemblage des dispositifs médicaux ou endommager les interfaces mobiles des systèmes automobiles. Face à l'exigence croissante de tolérances et de finitions plus lisses dans les industries, une gestion efficace des bavures devient un élément crucial de la fabrication de précision.
Le contrôle des bavures est particulièrement vital dans des domaines tels que l'aérospatiale, l'automobile et la fabrication de dispositifs médicaux, où même des défauts mineurs peuvent entraîner des défaillances du système ou des risques pour la sécurité.
Comprendre les bavures dans l'usinage CNC
Les bavures sont de petites projections irrégulières de matière qui restent attachées à la pièce après l'usinage. Elles apparaissent lorsque le matériau subit une déformation plastique au lieu d'une séparation nette pendant le processus de coupe. Bien que les bavures ne mesurent souvent que quelques micromètres, leur impact peut aller bien au-delà de l'apparence, affectant la précision, les performances et même la sécurité. Dans un environnement de production où des centaines de pièces sont usinées chaque jour, des bavures non détectées peuvent entraîner des défaillances d'assemblage répétées, l'usure des outils et des reprises en aval.
Définition et caractéristiques des bavures
Une bavure se forme généralement le long du bord d'une surface usinée, à l'entrée ou à la sortie d'un trou, ou aux intersections de plusieurs éléments usinés. Elle se produit lorsque la matière s'écoule au-delà du bord prévu avant de se fracturer, laissant une fine crête ou un lambeau de métal. La taille et la forme des bavures dépendent des conditions de coupe, des propriétés du matériau et de la géométrie de l'outil. Les matériaux plus tendres et ductiles comme l'aluminium et le cuivre ont tendance à former des bavures plus longues, tandis que les alliages plus durs peuvent produire des arêtes plus petites mais plus tranchantes.
Types de bavures
Les bavures se présentent sous différentes formes selon l'opération d'usinage. Leur identification est essentielle pour choisir des stratégies de contrôle efficaces.
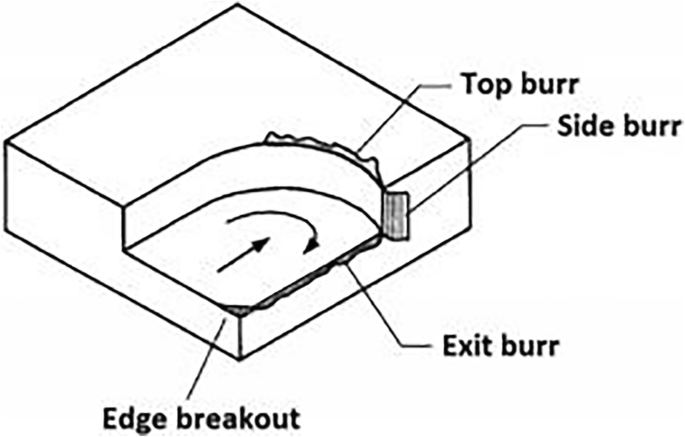
- Fraises à rouler : Formé lorsque le matériau s'écoule sur le bord de sortie de l'outil, courant dans les opérations de fraisage et de tournage.
- Bavures de déchirure : Causé par une déformation excessive ou une usure de l'outil, entraînant une déchirure partielle du matériau à la surface.
- Bavures latérales : Apparaissent sur le côté d'un bord usiné, souvent en raison des forces latérales de l'outil lors du fraisage.
- Bavures d'extrémité : On les trouve aux points de terminaison d'une coupe, notamment lors du perçage ou du rainurage, là où l'outil sort du matériau.
Chaque type de bavure possède un mécanisme de formation différent et, par conséquent, une approche d'élimination ou de prévention spécifique. Par exemple, les bavures de retournement peuvent souvent être réduites en optimisant les trajectoires de sortie de l'outil, tandis que les bavures de déchirure peuvent nécessiter un affûtage de l'outil ou un réglage des paramètres.
Impact sur la précision dimensionnelle et la qualité de surface
Même si les bavures peuvent paraître superficielles, elles interfèrent directement avec les tolérances des pièces. Une fine lamelle métallique le long d'une arête de précision peut altérer la dimension mesurée ou gêner l'assemblage des pièces. Les bavures dégradent également l'état de surface, rendant les surfaces d'étanchéité ou les interfaces de glissement peu fiables. Dans les industries exigeant une précision microscopique, comme l'optique ou les dispositifs médicaux, les bavures peuvent rendre une pièce totalement inutilisable.
Influence sur l'assemblage et les performances du produit
La présence de bavures sur les pièces peut entraîner un mauvais ajustement de l'assemblage, une augmentation des frottements, voire des dommages aux composants adjacents. Dans les systèmes fluides ou pneumatiques, une seule bavure peut se détacher en cours de fonctionnement et obstruer les passages, entraînant une défaillance. Pour les mécanismes en mouvement, les bavures peuvent accélérer l'usure en agissant comme des particules abrasives.
Comparaison entre les processus d'usinage
Différents processus d'usinage ont tendance à générer des caractéristiques de bavures différentes :
- Forage: Produit des bavures principalement à la sortie du trou en raison de la déformation des copeaux et de la percée de l'outil.
- Fraisage: Forme des bavures le long des bords, des coins et des épaulements, en particulier du côté de la sortie de l'outil.
- Tournant: Crée des bavures aux extrémités des pièces, des rainures et des chanfreins lors du désengagement de l'outil.
En général, la formation de bavures augmente avec l'usure de l'outil, une avance excessive et des conditions de sortie instables. Comprendre ces différences permet aux machinistes d'anticiper l'apparition des bavures et d'ajuster les paramètres de processus en conséquence.
Les bavures peuvent sembler inévitables, mais identifier leurs types, leurs emplacements et leurs impacts est la première étape vers un contrôle efficace. Une fois leur comportement compris, les ingénieurs procédés peuvent remonter à leur source.
Causes de la formation de bavures
Les bavures ne se forment pas de manière aléatoire. Elles résultent d'interactions spécifiques entre le matériau, l'outil, les conditions de coupe et la rigidité de la machine. Comprendre ces facteurs permet de déterminer si les bavures proviennent des propriétés du matériau, de l'état de l'outil ou du réglage d'usinage. Une fois l'origine identifiée, des mesures correctives peuvent être appliquées efficacement, sans retouches ni essais inutiles.
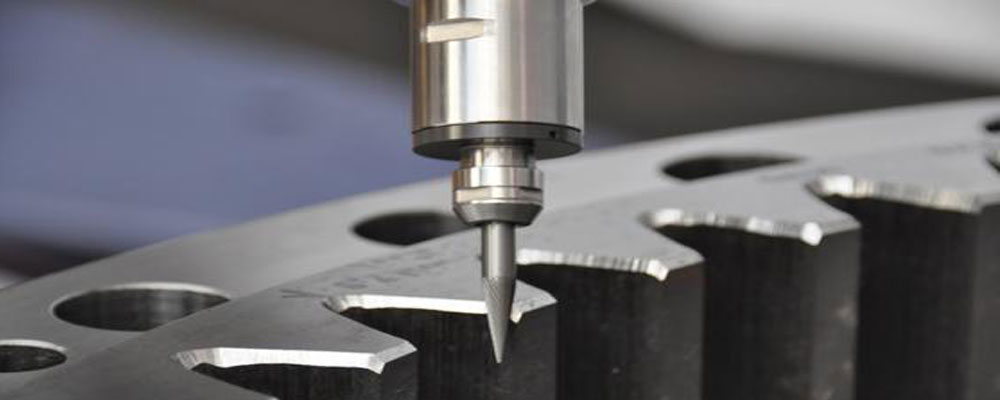
La formation de bavures est principalement due à une déformation plastique au niveau de l'arête de coupe, où le matériau ne se sépare pas proprement. Au lieu de se rompre, une partie du métal se plie et adhère au bord de la surface usinée. Cette section examine en détail chaque facteur contributif.
Facteurs matériels
Les propriétés des matériaux ont une influence directe sur la formation de bavures. La ductilité, la dureté et la structure du grain déterminent le comportement du métal sous contrainte de cisaillement.
Dureté et ductilité
Les matériaux tendres et ductiles, comme l'aluminium, le laiton et les alliages de cuivre, ont tendance à former des bavures plus grosses car ils se déforment facilement avant de se fracturer. En revanche, les matériaux plus durs comme l'acier à outils ou le titane résistent à la déformation plastique, produisant souvent des bavures plus petites mais plus tranchantes. Cependant, une dureté excessive peut également favoriser l'écaillage, créant des arêtes rugueuses et irrégulières nécessitant une finition secondaire.
Direction du grain et anisotropie
Dans les matériaux à structure granulaire directionnelle, tels que les tôles laminées ou les barres extrudées, la formation de bavures varie selon le sens de coupe. Lors d'un usinage transversal, le matériau peut se déchirer au lieu de se cisailler proprement, augmentant ainsi le risque de formation de bavures. Ce phénomène est particulièrement critique dans les alliages de qualité aéronautique, où l'anisotropie affecte à la fois l'usure de l'outil et le comportement des bavures.
Facteurs d'outils
La géométrie et l'état de l'outil jouent un rôle crucial dans la formation des bavures. Même une machine bien réglée peut produire des bavures excessives si l'arête de coupe n'est pas correctement entretenue.
Géométrie de l'outil
L'angle de coupe, l'angle de dégagement et le rayon du nez influencent la manière dont les copeaux s'écoulent et se séparent de la pièce.
- A angle de coupe positif réduit les forces de coupe et aide les copeaux à s'écouler en douceur, minimisant ainsi les bavures.
- A rayon de nez plus grand améliore la finition de surface mais peut provoquer un écoulement de matière plus important, créant des bavures plus grosses si elle n'est pas correctement équilibrée.
- Un angle de jeu insuffisant entraîne des frottements et des déformations plastiques près du bord.
Usure et revêtement des outils
À mesure que les outils s'usent, leurs arêtes s'arrondissent et perdent leur tranchant. Une arête de coupe émoussée encrasse le matériau au lieu de le couper, ce qui entraîne des bavures épaisses et laminées. Un revêtement d'outil adapté, tel que le TiAlN ou le DLC, réduit les frottements et l'échauffement, prolongeant ainsi la durée de vie de l'outil et minimisant la taille des bavures. La surveillance de l'usure de l'outil par des contrôles visuels ou une analyse de la charge de la broche permet de détecter les premiers signes de baisse de qualité liée aux bavures.
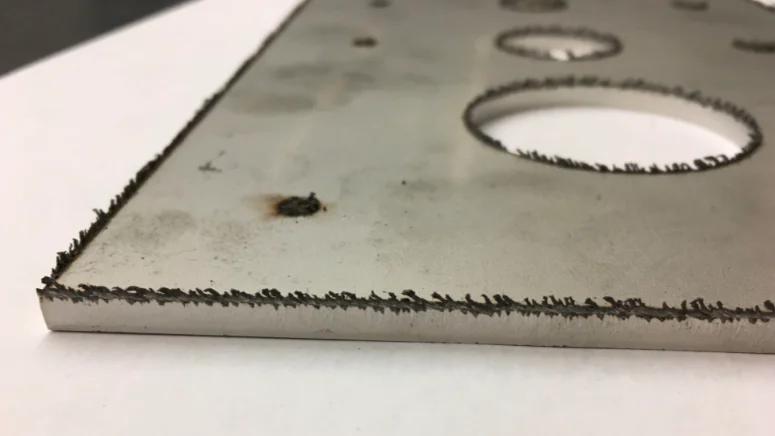
Bavures de pièces en tôle d'acier inoxydable pour ascenseurs
Paramètres de process
Les paramètres de coupe contrôlent directement la manière dont l'outil engage le matériau et influencent la formation de bavures sur les bords d'entrée et de sortie.
Vitesse de coupe et vitesse d'avance
De faibles vitesses de coupe peuvent entraîner l'adhérence de la matière au tranchant de l'outil, augmentant ainsi la taille des bavures. À l'inverse, des vitesses excessivement élevées augmentent la température de coupe, ramollissant la pièce et favorisant la déformation plastique. Une vitesse de coupe modérée et optimisée minimise ces effets. De même, une avance trop élevée augmente les efforts de coupe, tandis qu'une avance très faible provoque des frottements, tous deux à l'origine de bavures.
Profondeur de coupe et engagement de l'outil
Une faible profondeur de coupe peut laisser des résidus de matière sur les arêtes, qui se transforment en bavures à la sortie de l'outil. En revanche, des coupes plus profondes avec un arrosage adéquat peuvent réduire la distorsion thermique et améliorer la séparation des copeaux. Un engagement constant réduit la déflexion de l'outil et contribue à la netteté des arêtes.
Coupes interrompues et direction de l'outil
Les trajectoires de coupe interrompues, comme lors de l'usinage de rainures ou de trous sécants, ont tendance à produire des bavures aux points d'entrée et de sortie. Ajuster la direction de l'outil pour une sortie le long d'une arête de support ou utiliser le fraisage en avalant plutôt que le fraisage conventionnel permet souvent de minimiser ce problème.
Facteurs de machine
La rigidité de la machine et l'alignement de la broche déterminent la stabilité du processus de coupe. Même de légères vibrations peuvent entraîner une formation irrégulière des copeaux et des bavures excessives.
Rigidité et stabilité structurelle
Une machine peu rigide ou dont les roulements sont usés peut entraîner une déviation de l'outil, ce qui modifie l'angle de coupe au point de contact. Cette instabilité favorise la formation irrégulière de copeaux, entraînant des bavures de taille variable le long du bord. Des cales serrées, des broches équilibrées et une conception de montage adaptée sont essentielles pour minimiser les mouvements pendant la coupe.
Vibrations et bavardages
Des marques de broutage accompagnent souvent la formation de bavures. Sous l'effet des vibrations, l'outil perd et retrouve par intermittence le contact avec la pièce, la déchirant au lieu de la couper. Un amortissement adéquat, un outillage équilibré et des paramètres de coupe optimisés contribuent à éliminer les bavures dues au broutage.
Facteurs spécifiques au processus
Chaque processus d'usinage présente un comportement de formation de bavures unique en fonction de la manière dont le tranchant interagit avec le matériau.
Forage Horizontaux
Lors du perçage, les bavures se forment principalement à la sortie du trou, là où l'outil perce le matériau. L'amincissement de la paroi au niveau de la percée ne peut plus supporter l'effort de coupe, ce qui provoque l'étirement et le roulage du matériau vers l'extérieur. Réduire l'avance près de la sortie ou utiliser des plaques d'appui peut minimiser cet effet.
Fraisage
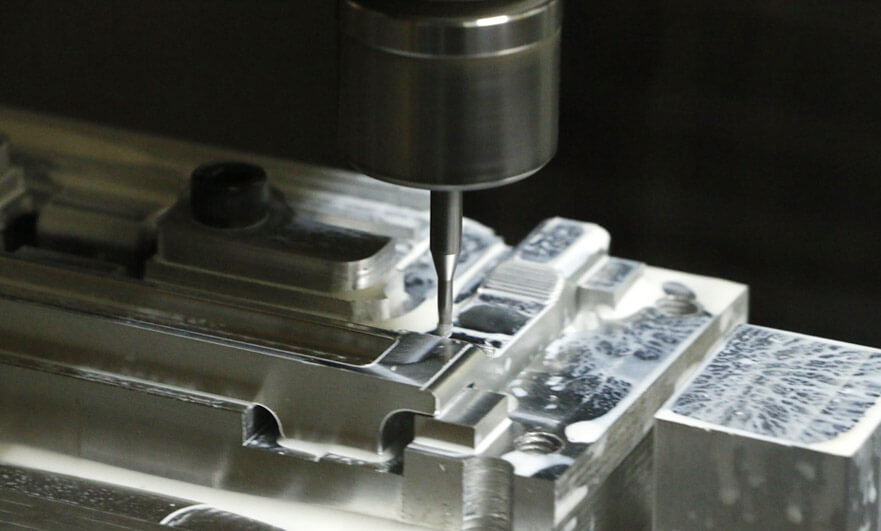
Lors du fraisage, des bavures apparaissent généralement à la sortie de l'outil, là où la fraise se désengage. Les angles vifs et les arêtes de rainures sont particulièrement sujets aux bavures en raison de l'enroulement des copeaux et d'une répartition inégale de la charge. Ajuster la stratégie de parcours d'outil, par exemple en utilisant le fraisage en avalant et les passes de finition, permet de réduire la déformation des arêtes.
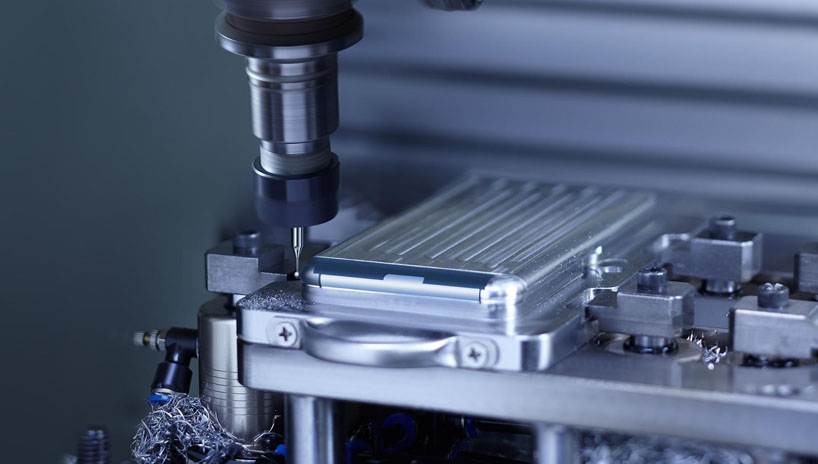
Bavures lors du fraisage de l'aluminium dans les centres d'usinage
Tournant
En tournage, des bavures se forment aux extrémités, aux épaulements et aux chanfreins des pièces lorsque l'outil se rétracte ou franchit une arête. Ces bavures peuvent souvent être contrôlées en ajoutant un parcours de chanfreinage ou en ajustant l'avance près du point de sortie de l'outil.
La formation de bavures résulte de la combinaison de la réponse du matériau, des conditions de coupe et de la stabilité mécanique. Agir sur un seul facteur suffit rarement à résoudre le problème. Une approche équilibrée, combinant une géométrie d'outil appropriée, une configuration machine stable et des paramètres optimisés, permet de minimiser les bavures à la source.
Inspection et mesure des bavures
L'inspection des bavures est un élément essentiel du contrôle qualité en usinage CNC. Leur détection et leur quantification permettent de déterminer si une pièce répond aux normes d'intégrité dimensionnelle et de surface. La taille et l'aspect des bavures pouvant varier considérablement, les méthodes d'inspection doivent être à la fois précises et cohérentes. Sans un processus d'inspection structuré, les défauts liés aux bavures passent souvent inaperçus jusqu'à ce qu'ils affectent l'assemblage ou les performances.
L'inspection comprend généralement trois étapes clés : l'identification visuelle, la mesure et la documentation par rapport aux tolérances définies. Chaque étape contribue au maintien de la précision des lots de production et à la garantie de résultats reproductibles.
Inspection visuelle
L'inspection visuelle est le moyen le plus courant et le plus immédiat de détecter les bavures. Elle permet d'évaluer rapidement leur localisation, leur gravité et leur type, permettant ainsi aux opérateurs ou aux inspecteurs d'identifier les problèmes récurrents liés aux outils ou aux paramètres de coupe.
Configuration et conditions d'inspection
Pour garantir la cohérence, l'éclairage et le grossissement doivent être correctement contrôlés. Un éclairage puissant et incliné révèle les fines bavures invisibles à la lumière directe. Un angle de vue constant évite les erreurs d'appréciation liées aux ombres. Des loupes ou des microscopes à faible grossissement (10x–30x) sont utiles pour inspecter les petites pièces ou les pièces critiques.
Identification du type et de l'emplacement des bavures
Les inspecteurs qualifiés peuvent classer visuellement les bavures selon leur apparence et leur position. Les bavures de retournement se présentent sous la forme de fines lèvres recourbées vers l'extérieur, tandis que les bavures de déchirure apparaissent irrégulières. Les endroits les plus sujets aux bavures sont les sorties de trou, les bords de rainure et les transitions entre surfaces planes et courbes.
Pour les pièces complexes, des photographies ou des scans 3D des sites de bavures typiques peuvent aider les opérateurs à reconnaître les modèles lors des contrôles en cours de processus.
Avantages et limites
L'inspection visuelle est rapide et économique, mais subjective. Les résultats dépendent de l'expérience, de la vue et de l'éclairage de l'inspecteur. Par conséquent, l'inspection visuelle doit constituer la première étape de sélection avant l'évaluation quantitative.
Mesure de la taille des bavures
Une fois les bavures détectées, il est nécessaire de quantifier leurs dimensions afin de déterminer si elles se situent dans les limites acceptables. La mesure des bavures se concentre sur la hauteur, la largeur et parfois l'épaisseur de la racine.
Outils de mesure
- Pieds à coulisse et micromètres : Convient aux fraises plus grosses, bien que la précision soit limitée.
- Profilomètres : Mesurez la hauteur et la forme des bavures le long d'une trace de surface. Les profilomètres à contact peuvent détecter les pics de bavures, mais peuvent endommager les bords délicats. C'est pourquoi les profilomètres laser sans contact sont privilégiés pour les bavures microscopiques.
- Microscopes optiques et numériques : Fournit des profils 2D et 3D précis de la géométrie des bavures, utiles dans la recherche et l'optimisation des processus.
- Machines à mesurer tridimensionnelles (MMT) : Idéal pour l'inspection dimensionnelle lorsque les bavures affectent la géométrie globale de la pièce.
Paramètres quantitatifs
Trois dimensions principales définissent une bavure :
- Hauteur de la bavure : Distance entre le bord d'origine et la pointe de la bavure.
- Largeur de la bavure : Distance entre la racine de la bavure et son bord latéral le plus éloigné.
- Volume de la bavure : Estimation des pièces critiques à l'aide de la numérisation 3D ou de l'analyse d'image.
La mesure de ces paramètres aide les ingénieurs à comparer les caractéristiques des bavures avant et après les ajustements des paramètres, améliorant ainsi le contrôle du processus.
Intégration au contrôle qualité
Les données de mesure des bavures doivent être enregistrées parallèlement à l'usure de l'outil et aux conditions de coupe. La corrélation de ces variables permet aux ingénieurs d'identifier des tendances, comme l'augmentation de la hauteur des bavures après certains cycles de vie de l'outil. L'automatisation de la collecte de données grâce à des microscopes numériques ou des systèmes de vision renforce le contrôle statistique des processus (SPC) et garantit la cohérence entre les opérateurs.
Normes et tolérances
La définition des critères d'acceptation des bavures est cruciale dans les secteurs où les arêtes vives peuvent affecter la sécurité ou les performances. Se fier uniquement à l'appréciation visuelle crée des incohérences entre équipes ou fournisseurs ; les normes fournissent donc des lignes directrices mesurables.
Normes de l'industrie
Des organismes tels que l'ISO et l'ASTM définissent des méthodes de caractérisation des bavures et d'évaluation de l'intégrité des surfaces. Par exemple :
- ISO 13715 : Spécifie les conditions de bord et les bavures admissibles sur les dessins techniques.
- ASTM B600 : Guide l'inspection visuelle des imperfections de surface sur les pièces métalliques.
Ces normes contribuent à unifier les attentes entre les fabricants et les clients, garantissant une qualité constante sur tous les sites de production.
Définition des tolérances internes
En pratique, chaque entreprise peut établir ses propres niveaux de tolérance aux bavures en fonction de la fonction du produit. Par exemple :
- Les composants hydrauliques peuvent autoriser une hauteur de bavure maximale de 0.02 mm.
- Les montures optiques de précision peuvent nécessiter des bords entièrement sans bavures.
La documentation de ces tolérances dans les plans de contrôle et les fiches d’inspection évite toute ambiguïté lors des contrôles finaux.
Documentation et tenue de registres
Les résultats d'inspection doivent être traçables. Des photos, des données de mesure et des rapports d'inspection peuvent être joints aux enregistrements des pièces dans les systèmes de gestion de la qualité (SMQ). En cas de défauts liés aux bavures, cette documentation permet d'en identifier rapidement la cause, qu'il s'agisse de l'outillage, du choix des paramètres ou d'une erreur de l'opérateur.
L'inspection et la mesure des bavures constituent la base de l'assurance qualité en usinage CNC. Les contrôles visuels permettent d'identifier les défauts en amont, tandis que les mesures quantitatives fournissent des données traçables pour l'amélioration. En établissant des méthodes standardisées et une documentation des tolérances, les fabricants peuvent maintenir la cohérence, réduire les reprises et passer à l'étape suivante en toute confiance, en choisissant les meilleures techniques d'enlèvement pour des résultats durables.
Techniques d'élimination des bavures
L'ébavurage est l'une des opérations secondaires les plus chronophages de l'usinage CNC. Même avec un outillage avancé et des procédés optimisés, de petites bavures sont inévitables dans de nombreuses applications de coupe. La clé de l'efficacité réside dans le choix d'une méthode d'ébavurage adaptée au matériau, à la géométrie et au volume de production. L'ébavurage améliore non seulement l'aspect de la pièce, mais garantit également la sécurité, un assemblage correct et une fiabilité à long terme.
Comment réduire les bavures lors de l'usinage
L'efficacité de l'ébavurage dépend de trois facteurs principaux : le moment de son exécution (pendant ou après l'usinage), le degré d'agressivité de la méthode et son intégration au flux de production. Chaque approche implique des compromis en termes de coût, de temps de cycle et de régularité.
Ébavurage en cours de processus
L'ébavurage en cours de fabrication consiste à éliminer ou à minimiser les bavures pendant l'opération d'usinage. Son principal avantage est que les pièces quittent la machine, prêtes à être inspectées ou assemblées, sans manipulation supplémentaire. Cette approche permet de gagner du temps et d'éviter les dommages de surface causés par la finition manuelle.
Principe et avantages
L'ébavurage en cours de fabrication modifie la trajectoire de coupe, la conception de l'outil ou la stratégie d'usinage afin de lisser les arêtes vives dès leur création. Il garantit que les bavures n'atteignent jamais une taille problématique. L'intégration de l'ébavurage au programme CNC améliore la répétabilité, notamment en production à grande échelle.
Les avantages clés incluent:
- Réduction du travail manuel et de la manutention.
- Meilleure cohérence entre les pièces.
- Risque réduit de contamination des pièces ou de rayures.
- Utilisation améliorée des outils et temps de cycle globaux plus courts.
Techniques courantes
- Chanfreinage et finition des bords : De petits chanfreins ou coupes de rayon sont programmés directement dans le parcours d'outil pour éliminer les bavures à l'arête de sortie. Des fraises à chanfreiner ou des outils d'arrondi d'angle sont souvent utilisés.
- Inserts spécialisés : Les outils dotés d'arêtes de coupe conçues pour le chanfreinage arrière ou l'ébavurage transversal peuvent nettoyer les intersections internes en un seul passage.
- Optimisation du parcours d'outil : La modification des points d'entrée et de sortie ou le passage du fraisage conventionnel au fraisage en montée réduit les bavures de sortie.
- Liquide de refroidissement haute pression : L'évacuation efficace des copeaux empêche la recoupe de fragments de bavures libres qui peuvent former des bavures secondaires.
Applications
Les méthodes en cours de fabrication sont idéales pour les pièces à géométrie simple ou à bords ouverts, comme les arbres tournés ou les supports fraisés. Pour les pièces complexes comportant des trous transversaux ou des cavités internes, des étapes de post-traitement supplémentaires restent nécessaires.
Ébavurage post-processus
L'ébavurage post-usinage est réalisé une fois l'usinage terminé. Il est nécessaire pour les pièces aux formes complexes, aux passages internes ou aux tolérances serrées, où les bavures restent inaccessibles pendant la coupe. Cette étape fait appel à un large éventail de techniques mécaniques, thermiques et chimiques.
Ébavurage manuel
L'ébavurage manuel utilise des outils manuels tels que des limes, des grattoirs, des lames ou des toiles abrasives. Des opérateurs qualifiés peuvent éliminer les bavures avec précision, notamment sur les surfaces complexes.
Les avantages incluent la flexibilité et un temps de configuration minimal. Cependant, cette méthode est lente, inégale et dépend fortement des compétences de l'opérateur. Pour les lots importants, le travail manuel représente un coût important.
Méthodes mécaniques
L'ébavurage mécanique utilise des machines ou des outils qui appliquent une abrasion contrôlée pour éliminer les bavures uniformément. Les méthodes mécaniques courantes comprennent :
- Culbutage : Les pièces sont mises en rotation avec des supports abrasifs dans un tambour, lissant simultanément les bords et les surfaces.
- Finition vibratoire : Similaire au culbutage, mais utilise les vibrations pour déplacer les pièces et les supports, offrant un contrôle plus précis.
- Brossage: Les brosses rotatives ou les roues abrasives en nylon éliminent les bavures légères des surfaces planes ou des trous.
- Sablage abrasif : Les supports propulsés tels que les billes de verre ou l'oxyde d'aluminium nettoient les bords et les coins internes.
Les procédés mécaniques sont efficaces pour les lots de petites pièces et offrent des finitions uniformes, même s'ils peuvent émousser les bords tranchants s'ils ne sont pas soigneusement contrôlés.
Ébavurage thermique (TEM)
L'ébavurage thermique élimine les bavures grâce à la combustion contrôlée d'un mélange gazeux. La chaleur intense brûle instantanément les fines bavures sans endommager le matériau de base.
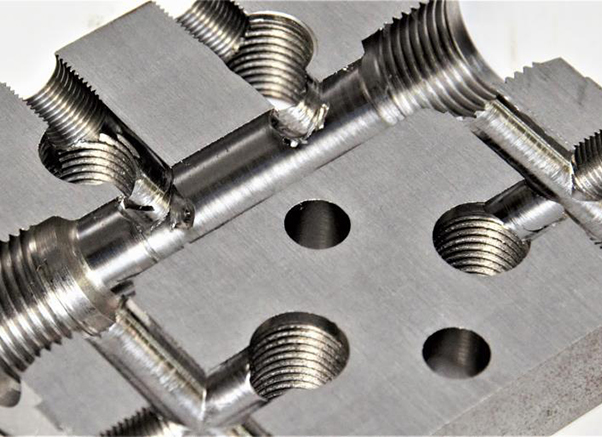
Il est particulièrement adapté aux zones internes ou difficiles d'accès, comme les collecteurs hydrauliques ou les passages croisés. Bien qu'extrêmement efficace, le TEM nécessite un équipement et des contrôles de sécurité spécifiques.
Ébavurage électrochimique (ECD)
L'ECD utilise l'électrolyse pour dissoudre sélectivement les bavures. Une électrode est placée à proximité de la zone de bavure et un courant électrique élimine chimiquement la matière.
Il offre une grande précision et est efficace pour l'ébavurage des matériaux trempés ou des géométries internes. L'ECD produit des surfaces propres et sans bavures, sans contrainte mécanique, malgré des coûts de mise en œuvre élevés.
Usinage par flux abrasif (AFM)
L'AFM fait passer un milieu abrasif semi-solide à travers des canaux internes pour lisser et polir les surfaces. Il est couramment utilisé dans les composants aérospatiaux et médicaux qui nécessitent des circuits d'écoulement internes propres. Ce procédé élimine également les micro-bavures que d'autres méthodes pourraient manquer.
Choisir la bonne méthode
Le choix d'une technique d'ébavurage adaptée dépend du type de matériau, de la géométrie de la pièce, du volume de production et des objectifs de coût. Chaque méthode présente ses avantages et ses limites ; il est donc essentiel de trouver le juste équilibre entre précision et praticité.
Critères de sélection clés
- Géométrie de la pièce : Les pièces complexes avec des trous transversaux ou des cavités nécessitent souvent des méthodes électrochimiques ou thermiques, tandis que les pièces plates bénéficient d'approches mécaniques ou en cours de fabrication.
- Matière: Les alliages mous répondent bien au brossage ou à la finition vibratoire, tandis que les matériaux durs peuvent nécessiter des processus de flux électrochimiques ou abrasifs.
- Volume de production: L'ébavurage manuel convient aux prototypes ou aux petits lots, tandis que les méthodes mécaniques automatisées ou en cours de fabrication sont plus adaptées à la production de masse.
- Coût et cohérence : Les procédés tels que le TEM ou l'ECD offrent précision et répétabilité, mais impliquent des coûts initiaux élevés. Pour la production générale, l'ébavurage mécanique ou en cours de fabrication constitue souvent une solution équilibrée.
Comparaison des approches
| Aspect | Ébavurage en cours de processus | Ébavurage post-processus |
| Temps de cycle | Intégré, globalement plus court | Nécessite une manipulation supplémentaire |
| La précision | Haut pour les bords ouverts | Élevé pour les zones internes ou complexes |
| Prix | Coût à long terme plus faible | Coût opérationnel plus élevé |
| Pertinence | Idéal pour les géométries simples | Idéal pour les composants complexes |
Intégration dans le flux de travail
L'élimination efficace des bavures nécessite une combinaison de techniques. Par exemple, une passe de chanfreinage en cours de fabrication permet de traiter les arêtes externes, suivie d'une finition vibratoire pour polir les surfaces. La coordination de ces étapes minimise les interventions manuelles et garantit une qualité constante des pièces.
L'élimination des bavures représente un défi technique et économique en usinage CNC. Une combinaison judicieuse de méthodes garantit des pièces propres, sûres et fonctionnelles, sans perte de temps ni de main-d'œuvre excessive. Cependant, l'élimination des bavures ne doit jamais être le seul objectif.
Contrôle qualité et amélioration continue
Maintenir une production sans bavures ne se limite pas à des inspections occasionnelles ou à des remplacements d'outils. Cela repose sur un système de contrôle qualité (CQ) structuré qui suit les tendances en matière de bavures, identifie leurs causes et intègre les retours d'information à la planification des processus. L'amélioration continue garantit que la prévention des bavures s'intègre à la culture d'usinage plutôt qu'à une mesure corrective temporaire.
Un programme complet de contrôle des bavures combine la collecte de données, l'évaluation des processus et l'implication des employés. Chaque étape de l'usinage, du réglage à l'inspection finale, contribue à maintenir une qualité d'arête constante et à réduire les délais de post-usinage.
Suivi des tendances de formation de bavures en production
La surveillance régulière du comportement des bavures sur les lots de production fournit des informations précieuses sur la stabilité du processus. La taille, la fréquence et le type de bavures révèlent souvent des signes précoces d'usure de l'outil ou de dérive des paramètres.
Établir des lignes de base
Chaque combinaison de machine et de matériau se comporte différemment. L'établissement de mesures de bavures de référence dans des conditions optimales facilite la comparaison lors des inspections ultérieures. Cela permet d'identifier les écarts avant qu'ils n'entraînent des défauts de qualité.
Collecte et analyse de données
- Enregistrez la hauteur, la largeur et l’emplacement des bavures pour chaque lot d’inspection.
- Suivez les heures d'utilisation des outils ou les pièces produites par outil.
- Corrélez les changements de bavure avec les paramètres de coupe, le débit du liquide de refroidissement et l'état de la machine.
La surveillance basée sur les données permet de distinguer les variations aléatoires des problèmes systématiques. Par exemple, une augmentation de la hauteur des bavures à l'approche de la fin de vie de l'outil peut indiquer la nécessité de le remplacer plus tôt.
Suivi visuel et statistique
La mise en œuvre de cartes de contrôle ou de diagrammes simples de classification des bavures peut intégrer la surveillance des bavures aux routines quotidiennes de l'atelier. Les opérateurs peuvent facilement observer les changements visuels sans outils de mesure complexes, offrant ainsi une visibilité en temps réel sur le processus.
Intégration du feedback dans la planification des processus
Le contrôle qualité devient plus efficace lorsque le retour d'inspection influence directement les stratégies d'usinage futures. Cette boucle de rétroaction relie opérateurs, ingénieurs et programmeurs dans un cycle continu d'amélioration.
Étapes de mise en œuvre des commentaires
- Identifiez les problèmes de bavures récurrents grâce aux données d'inspection.
- Reliez-les aux facteurs associés, tels que la géométrie de l’outil, les paramètres de coupe ou la stabilité du montage.
- Mettez à jour les programmes CNC ou les configurations d’outils pour traiter la source plutôt que de vous fier uniquement à l’ébavurage.
Collaboration interfonctionnelle
Les ingénieurs outillage, les machinistes et les inspecteurs qualité doivent examiner conjointement et régulièrement les données d'ébavurage. Des réunions d'évaluation collaboratives permettent d'apporter des modifications pratiques basées sur les données empiriques et l'expérience des opérateurs. Cette responsabilité partagée garantit une amélioration constante d'un quart de travail à l'autre.
Documentation et contrôle de version
Les parcours d'outils, les fiches de configuration et les résultats d'inspection révisés doivent être clairement documentés. Le contrôle des versions des programmes CNC évite que les anciennes méthodes ne réintroduisent des problèmes précédemment résolus.
Rapport coût-bénéfice du contrôle proactif des bavures
Investir du temps et des ressources dans la prévention et l'inspection des bavures offre des retombées économiques mesurables. Bien qu'il puisse paraître coûteux de modifier les configurations ou d'acheter des outils spécialisés, les économies à long terme réalisées en matière de retouches, d'inspection et d'assemblage justifient l'effort.
Économies directes sur les coûts
La réduction des reprises liées aux bavures diminue le temps d'ébavurage manuel et l'usure des outils. L'élimination des manipulations supplémentaires réduit également le risque d'endommagement des pièces. En production de masse, même une légère réduction du temps de cycle par pièce peut se traduire par des économies annuelles significatives.
Bénéfices indirects
- L’amélioration de la fiabilité des pièces réduit les réclamations sous garantie et les rappels de produits.
- La qualité de surface améliorée améliore la satisfaction du client et la réputation de la marque.
- Moins d'échecs d'inspection conduisent à un flux de travail plus fluide et à une meilleure utilisation des machines.
La quantification de ces économies grâce à une analyse du coût par pièce met en évidence comment les mesures préventives l’emportent sur les dépenses récurrentes liées à l’ébavurage ou au réusinage manuel.
Conclusion
Les bavures peuvent sembler être des imperfections d'usinage mineures, mais leurs conséquences peuvent être importantes. Elles affectent la précision de l'assemblage, l'intégrité de surface et la fiabilité à long terme des composants. En comprenant comment se forment les bavures, en mettant en œuvre des techniques d'inspection efficaces et en appliquant des stratégies ciblées d'élimination et de prévention, les fabricants peuvent allier précision et productivité.
L'intégration du contrôle des bavures dans les systèmes de gestion de la qualité garantit une amélioration continue. Chaque observation, mesure et ajustement contribue à un processus d'usinage plus stable et prévisible. En fin de compte, une gestion proactive des bavures permet de gagner du temps, de réduire les coûts et de renforcer la confiance dans les performances et l'apparence du produit final.




