
Биття в обробці на верстатах з ЧПК стосується відхилення обертового компонента від його справжньої центральної лінії під час роботи. На практиці цехового застосування це причина, чому інструмент, який виглядає ідеально прямим на верстаті, ріже нерівномірно, як тільки шпиндель починає обертатися. Навіть на мікронному рівні биття впливає на те, як ріжуча кромка зчіплюється з матеріалом, як утворюється стружка та як розподіляються сили під час обробки.

Биття при обробці на верстатах з ЧПК
У цій статті основна увага приділяється тому, що таке биття насправді, чому воно виникає в реальних обробних системах, як його правильно виміряти та як воно безпосередньо впливає на якість, вартість та надійність процесу в цеху.
Що таке биття і чому воно виникає
Биття описує відсутність ідеального концентричного обертання в обробній системі. Простими словами, це означає, що вісь обертання шпинделя, тримача або інструменту не точно збігається з істинною центральною лінією. Під час обертання шпинделя це зміщення призводить до того, що ріжуча кромка трохи рухається всередину та назовні, замість того, щоб рухатися по ідеальному колу. Навіть коли рух вимірюється мікронами, процес різання відчуває це негайно.
У обробці на верстатах з ЧПК биття рідко виникає через одну дефектну деталь. Зазвичай це результат кількох невеликих неточностей, що накопичуються в системі. Розуміння того, які типи биття існують та звідки вони виникають, є першим кроком до їх контролю.
Радіальне биття проти осьового биття
Биття зазвичай поділяють на радіальну та осьову складові, і кожна з них впливає на обробку по-різному.
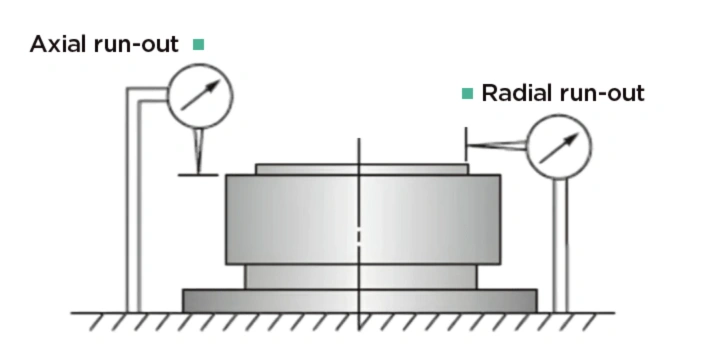
Радіальне биття проти осьового биття
Радіальне биття – це відхилення обертового інструменту з боку в бік. Це найпоширеніший та найшкідливіший тип відхилення під час фрезерування та свердління. При радіальному биті одна ріжуча кромка видаляє більше матеріалу, ніж інші. Це створює нерівномірне навантаження стружки та прискорює знос домінуючої кромки.
Осьове биття стосується коливання поверхні вздовж осі шпинделя. Воно більш актуальне в операціях та свердлінні. Осьове биття впливає на площинність та перпендикулярність, а не на діаметр. Хоча це питання часто обговорюється менше, воно все ще може спричиняти проблеми з обробкою та нерівномірну глибину обробки.
Обидва типи можуть існувати одночасно, і обидва слід оцінювати при діагностиці проблем з точністю.
Биття шпинделя проти биття інструменту
Биття шпинделя вимірюється на самому верстаті. Воно вимірюється на торці шпинделя або всередині конуса та відображає стан підшипників, вирівнювання та внутрішню геометрію. Биття шпинделя встановлює базову точність для всього, що монтується на верстаті.

Биття інструменту включає комбінований вплив державки, системи затискання та ріжучого інструменту. Навіть якщо шпиндель дуже точний, биття інструменту все одно може бути надмірним через знос державки, погане затискання або забруднення на межі розділу.
На практиці, биття інструменту – це те, що бачить і вимірює більшість цехів, але важливо пам'ятати, що воно також включає внесок шпинделя.
Як утворюється витік через стек
Биття при обробці на ЧПК є накопичувальним. Кожен інтерфейс вносить невелику потенційну похибку.
Серед поширених учасників:
- Геометрія конуса шпинделя
- Точність конусності різцедержателя
- Концентричність цанги або затискної системи
- Прямолінійність хвостовика інструменту
- Витягніть шпильку, щоб вона відповідала умовам посадки
Окремо кожна похибка може бути в межах допуску. У сукупності вони можуть призвести до того, що загальне биття вийде за допустимі межі. Цей ефект накопичення пояснює, чому заміна лише одного компонента часто не вирішує постійні проблеми з биттям.
Типові допустимі діапазони биття
Прийнятне биття залежить від операції, розміру інструменту та матеріалу, але загальні рекомендації є корисними.
- Високоточне фрезерування часто вимірюється товщиною менше 3 мікронів на кінчику інструменту.
- Загальновиробниче фрезерування може допускати від 5 до 10 мікрон
- Свердління та розсвердлювання зазвичай вимагають більш жорсткого контролю через чутливість кромки
Важливо зазначити, що ці значення вимірюються на діаметрі різання. Вимірювання ближче до державки може приховати проблеми, які стають серйозними при більшій довжині інструменту.
Вплив швидкості та довжини інструменту
Биття стає більш помітним зі збільшенням швидкості шпинделя. Відцентрові сили посилюють невеликі геометричні похибки, спричиняючи більше відхилення інструменту та вібрацію. Ось чому налаштування, яке здається прийнятним на низькій швидкості, може вийти з ладу на виробничих обертах.
Довжина інструменту також відіграє важельну роль. Більший виліт збільшує важіль, посилюючи будь-яке існуюче перекіс. Кілька мікронів на державці можуть призвести до значного відхилення на ріжучій кромці.
Це особливо важливо при глибокому кишеньковому обробленні, роботі з формами та високошвидкісній фінішній обробці.
Биття шпинделя та фактори, що впливають на станок
Биття шпинделя є основою точності обробки на верстатах з ЧПК. Кожен інструмент, державка та ріжуча кромка зрештою рухаються за траєкторією обертання, визначеною шпинделем. Коли ця траєкторія недосконала, жоден наступний компонент не може повністю її виправити. Ось чому стан шпинделя завжди слід оцінювати, перш ніж звинувачувати державки або ріжучі інструменти у проблемах з продуктивністю.
Фактори, що впливають на биття з боку верстатів, як правило, розвиваються повільно з часом. Оскільки зміни відбуваються поступово, вони часто залишаються непоміченими, доки не погіршиться якість поверхні, не знизиться термін служби інструменту або деталі не почнуть виходити за межі допуску. Розуміння того, як виникають ці проблеми, допомагає відокремити звичайний знос від серйозних механічних проблем.
Проблеми з зносом та попереднім натягом підшипників шпинделя
Підшипники шпинделя є одними з найважливіших компонентів, що впливають на биття. З часом обойми підшипників зношуються, а внутрішні зазори змінюються. У міру зносу шпиндель втрачає здатність підтримувати постійний центр обертання.
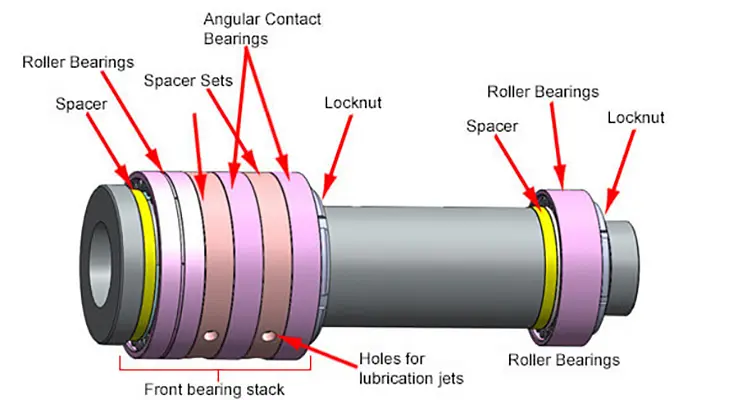
Встановлення та попереднє натягування циліндричних роликових підшипників шпинделя
Неправильний попередній натяг підшипника є ще однією поширеною проблемою. Якщо попередній натяг занадто низький, шпиндель може зміщуватися під дією сил різання. Якщо він занадто високий, надмірне нагрівання прискорює знос. Обидві умови збільшують биття та знижують стабільність.
Типові симптоми, пов'язані з проблемами з підшипниками, включають:
- Збільшення биття зі збільшенням швидкості
- Чутний шум на високих обертах
- Накопичення тепла під час тривалої роботи
Як тільки знос підшипника стає значним, биття неможливо виправити за допомогою калібрування або зміни інструментів. Механічний ремонт стає єдиним довгостроковим рішенням.
Термічний ріст та поведінка при розігріві
Теплові ефекти відіграють важливу роль у точності шпинделя, особливо при високошвидкісній обробці. Під час обертання шпинделя тертя та нагрівання двигуна призводять до його розширення. Це теплове зростання може змістити центральну лінію шпинделя, тимчасово збільшуючи биття.
Холодні машини часто демонструють більше биття протягом першої частини зміни. Зі стабілізацією температури точність покращується. Цехи, які пропускають цикли прогріву, можуть спостерігати непослідовні результати, навіть якщо машина механічно справна.
Контрольована розминка допомагає:
- Стабілізація попереднього натягу підшипника
- Зменшення теплової деформації
- Покращення повторюваності під час вимірювання та різання
Ігнорування теплової поведінки може призвести до помилкової діагностики справного шпинделя як дефектного.
Помилки вирівнювання та вік машини
Вирівнювання шпинделя відносно осей верстата встановлюється під час складання та встановлення. Протягом років експлуатації можуть виникати невеликі зміщення через вібрацію, інтенсивне різання або рух фундаменту. Ці помилки вирівнювання призводять до биття, яке здається пов'язаним з інструментом, але насправді виникає в конструкції верстата.
Старіші машини більш схильні до цього, особливо якщо вони часто зазнавали сильних порізів або неадекватного технічного обслуговування. Хоча помилки вирівнювання трапляються рідше, ніж знос підшипників, їх важче виявити без належного випробувального обладнання.
У багатьох випадках проблеми з вирівнюванням проявляються через:
- Проблеми з точністю напрямку
- Нерівномірний знос інструменту в подібних установках
- Невідповідні результати між машинами
Проблеми з різцетримачем, конусністю та поверхнею інтерфейсу
Хоча стан шпинделя визначає верхню межу точності, більша частина надмірного биття у щоденному виробництві пов'язана з інструментами. Інструментальні тримачі, конуси та затискні інтерфейси постійно обробляються, змінюються та використовуються повторно. Невеликі помилки на цих інтерфейсах швидко накопичуються та часто пояснюють, чому биття варіюється від налаштування до налаштування на одному й тому ж верстаті.
На відміну від проблем зі шпинделем, биття, пов'язане з інструментами, значною мірою залежить від цеху. Розуміння джерела цих помилок дозволяє операторам та інженерам запобігати їм, а не реагувати після виникнення проблем з якістю.
Допуски та знос виготовлення державок
Жоден державковий інструмент не є ідеально концентричним. Навіть нові державки залишають завод із заданим допуском биття. Дешевші державки зазвичай допускають більше відхилення, тоді як преміальні державки виготовляються та балансуються з більш жорсткими межами.

З часом державки зношуються. Повторне затискання, вібрація та зміна інструментів поступово погіршують стан внутрішніх поверхонь. Цангові посадкові місця втрачають концентричність, гідравлічні камери слабшають, а на конічних поверхнях утворюються контактні сліди.
Поширені причини биття, пов'язаного з тримачем, включають:
- Зношені посадкові місця цанг
- Деформовані гідравлічні муфти
- Мікропошкодження від неправильного затягування
- Падіння тримача або неправильне поводження
Тримач, який колись добре працював, може поступово стати постійним джерелом помилок без очевидних візуальних пошкоджень.
Порівняння поширених типів тримачів
Різні системи державок контролюють биття по-різному. Вибір державки має прямий вплив на концентричність, повторюваність, контроль вібрації та довгострокову стабільність. Хоча жоден державка не може виправити похибку шпинделя, правильна система може значно зменшити додаткове биття, що виникає на межі контакту інструменту.
Цехи часто вибирають державки на основі наявності або вартості, але різниця в продуктивності стає очевидною, коли допуски звужуються або термін служби інструменту стає критичним. Розуміння того, як поводиться кожен тип державки, допомагає узгодити рішення щодо інструментів з вимогами процесу.
| Тип тримача інструменту | Типові показники биття | Основні переваги | Загальні обмеження | Найкращі варіанти використання |
| Цанговий тримач | Помірний, дуже мінливий | Гнучкий, низька вартість, широко доступний | Чутливий до зносу цанги, бруду та методу затягування | Загальне фрезерування, чорнова обробка, низькоточна обробка |
| Гідравлічний тримач | Низький та стабільний | Гарна концентричність, гасіння вібрацій та просте налаштування | Старіння ущільнень, вища вартість, ніж у цанг | Чистова обробка, розсвердлювання та точне фрезерування |
| Тримач для термоусадочного монтажу | Дуже низький та повторюваний | Відмінна концентричність, висока жорсткість | Потрібне нагрівальне обладнання, чутливе до забруднення | Високошвидкісна обробка, фінішна обробка з високим допуском |
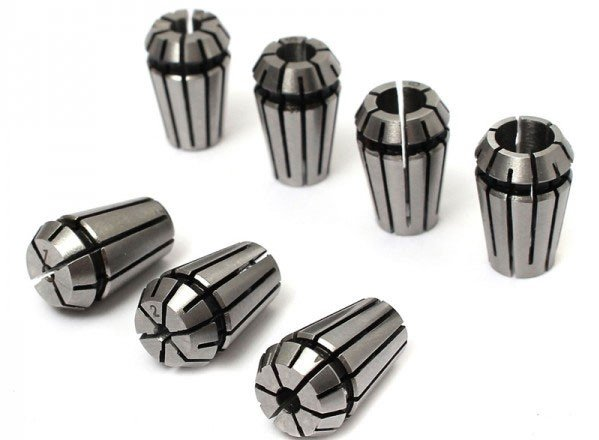
Цангові тримачі залишаються поширеними завдяки своїй універсальності, але вони також найбільш чутливі до поводження та чистоти. Стан цанги, стабільність крутного моменту та якість хвостовика інструменту впливають на кінцеве биття. Зношена або невідповідна цанга може призвести до більшої похибки, ніж сам корпус тримача.
Гідравлічні тримачі забезпечують більш стабільні результати, оскільки затискний тиск рівномірно розподіляється по всьому хвостовику інструменту. Вони також гасять вібрацію, що покращує якість поверхні. Однак, продуктивність знижується зі старінням внутрішніх ущільнень, що робить важливим періодичний огляд.

Гідравлічні тримачі інструментів
Термоусадочні тримачі зазвичай забезпечують найменше биття за умови правильного використання. Їхній рівномірний затиск та жорстка структура роблять їх ідеальними для високошвидкісних та чистових операцій. Їхній основний ризик полягає в поганій гігієні конусності та неправильних циклах нагрівання, що може звести нанівець їхні переваги.
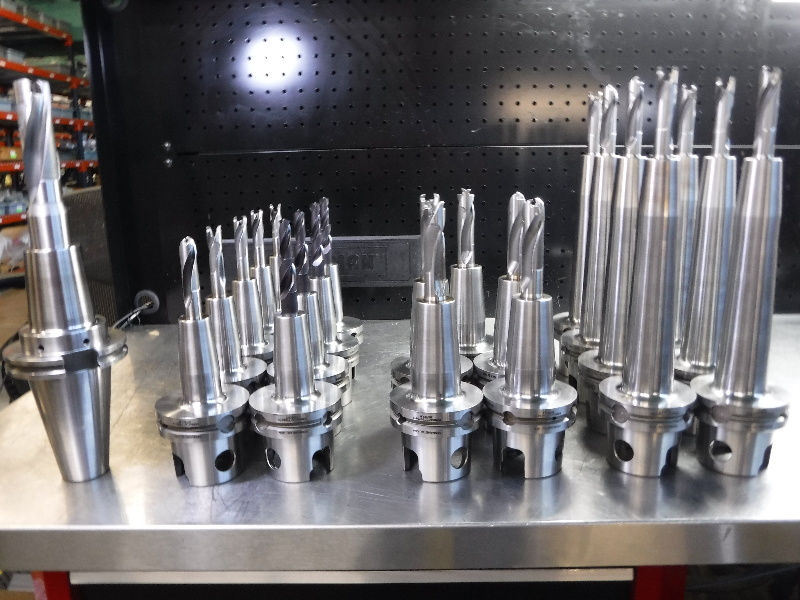
Тримачі для термоусадочного монтажу
Вибір тримача завжди повинен враховувати необхідну точність, довжину інструменту, сили різання та потреби в повторюваності, а не лише вартість.
Забруднення конуса та стан поверхні
Зіставлення шпинделя з державкою є одним з найбільш недооцінених джерел биття. Будь-яке забруднення між конусами перешкоджає повному контакту та зміщує державку не по центру.
Типові забруднювачі включають:
- Дрібна стружка
- Пил і ворсинки
- Олійні плівки
- Сліди корозії фреттингом
Навіть тонкий шар олії може діяти як клин, змушуючи тримач нерівномірно сідати. Сліди від мікрорухів зменшують ефективну площу контакту та погіршують повторюваність.
Регулярне очищення конусів шпинделя та державки є одним з найефективніших методів контролю биття в будь-якому цеху.
Помилки затискання та проблеми з натяжними шпильками
Неправильне затискання призводить до биття та нестабільності. Якщо натяжна шпилька зношена, пошкоджена або неправильно вказана, тримач може не щільно сидіти. Це впливає як на концентричність, так і на силу утримання.
Надмірне затягування цанг також може деформувати тримач або цангу, збільшуючи биття, а не зменшуючи його. Недостатнє затягування допускає мікрорухи під час різання, що погіршує знос та якість обробки.
Системи затискання слід перевірити на:
- Правильний тип і довжина натяжного шпильки
- Постійна сила зчеплення
- Правильна процедура затягування
Ігнорування цих деталей часто призводить до гонитви за виходом, який здається випадковим, але насправді є повторюваним.
Правильне вимірювання биття при обробці на верстатах з ЧПК
Правильне вимірювання биття є важливим перед прийняттям будь-яких рішень щодо стану верстата, якості інструменту або можливостей процесу. Багато проблем із биттям неправильно діагностуються через погану техніку вимірювання, а не через фактичні механічні проблеми. Кілька мікронів похибки в налаштуванні або інтерпретації можуть легко призвести до помилкових висновків та непотрібних коригувальних дій.
Вимірювання биття слід розглядати як контрольований процес перевірки, а не як швидку перевірку. Узгодженість інструментів, місць розташування та процедур – це те, що перетворює необроблені показники на достовірні дані.
Вимірювальні інструменти та їх застосування
Для вимірювання биття на верстатах з ЧПК зазвичай використовується кілька інструментів, кожен з яких має свої сильні сторони та обмеження. Вибір правильного методу залежить від того, яка частина системи оцінюється.
Індикатори годинникового типу є найпоширенішим варіантом у цехах. Вони економічно ефективні та підходять для планових перевірок за умови правильного встановлення та обнулення. Однак їхня точність значною мірою залежить від техніки оператора та якості індикатора.
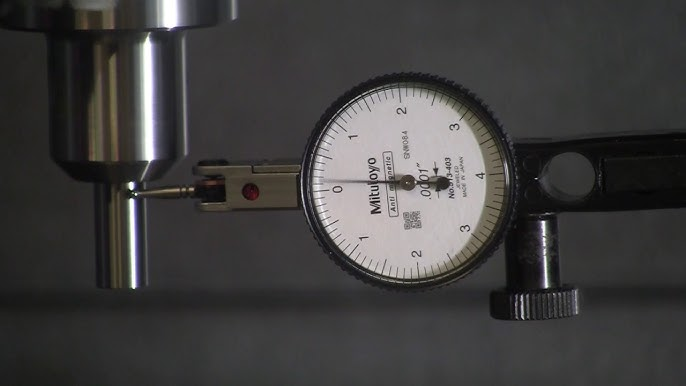
Вимірювання загального биття за допомогою годинникового індикатора
Контрольні планки забезпечують відомий прямий орієнтир і корисні для ізоляції биття шпинделя від впливу інструментів. Зазвичай вони використовуються під час кваліфікації верстата або після сервісного обслуговування.
Лазерні вимірювальні системи пропонують високу роздільну здатність та повторюваність. Вони ідеально підходять для діагностики та документування машин, але менш практичні для щоденного використання через вартість та час налаштування.
Де слід вимірювати биття
Місце вимірювання визначає, що насправді відображає результат вимірювання. Вимірювання лише в одній точці може приховати справжнє джерело похибки.
Звичайні точки вимірювання включають:
- Нос шпинделя або конусність для оцінки стану верстата
- Конусність різцетримача для перевірки посадки та чистоти
- Хвостовик інструменту поблизу поверхні тримача
- Діаметр різання інструменту для відповідності процесу
Вимірювання ближче до ріжучої кромки забезпечує найбільш значущі дані для продуктивності обробки. Вимірювання лише біля державки часто недооцінює реальне биття, яке спостерігається під час різання.
Правильна процедура вимірювання
Точне вимірювання биття вимагає повторюваного процесу. Пропуск кроків або поспішне налаштування призводить до більшої кількості помилок, ніж сам верстат.
Основні кроки включають:
- Ретельно очистіть усі контактні поверхні
- Міцно закріпіть індикатор, щоб уникнути вібрації
- Повільно обертайте шпиндель вручну
- Постійно записуйте максимальні та мінімальні показники
Шпиндель ніколи не слід обертати під напругою під час вимірювання. Навіть низькі оберти призводять до вібрації та руху підшипника, що спотворюють показання.
Поширені помилки вимірювання
Багато зареєстрованих проблем із биттям спричинені технікою, а не обладнанням. Розуміння поширених помилок допомагає запобігти неправильному тлумаченню.
До частих помилок належать:
- Вимірювання на шорстких або пошкоджених поверхнях
- Прикладання бічного навантаження за допомогою індикаторного наконечника
- Використання зношених або низькороздільних індикаторів
- Порівняння показників, отриманих на інструментах різної довжини
Ще однією поширеною проблемою є ігнорування температури. Вимірювання, проведені на холодному пристрої, часто відрізняються від вимірювань, проведених після прогріву, що призводить до суперечливих висновків.
Інтерпретація показників мікронного рівня
Значення на мікронному рівні необхідно оцінювати в контексті. Показник, який виглядає прийнятним в одному місці, може бути проблематичним в іншому.
Наприклад, 3 мікрони на поверхні державки можуть перетворитися на значно більшу товщину на ріжучій кромці довгого інструменту. І навпаки, трохи вищі показники шпинделя можуть бути прийнятними для чорнової обробки, але не для чистової.
Відстеження тенденцій часто цінніше, ніж одноразове вимірювання. Поступове збільшення з часом зазвичай вказує на знос, тоді як раптові зміни свідчать про пошкодження або забруднення.
Частота перевірок та документація
Регулярна перевірка запобігає перетворенню незначних проблем на серйозні збої. Перевірки на биття слід планувати залежно від використання машини, вимог до точності та історії аварій.
Ефективні методи документування включають:
- Запис місця вимірювання та довжини інструменту
- Відзначення температурного стану машини
- Відстеження змін у часі
Задокументовані дані дозволяють приймати обґрунтовані рішення, а не реактивно вирішувати проблеми.
Вплив на якість: обробка поверхні, термін служби інструменту та брак
Биття часто обговорюється як проблема вимірювання, але його реальний вплив видно на результати виробництва. Коли інструмент не обертається концентрично, процес різання стає нерівномірним і непередбачуваним. Це безпосередньо впливає на якість поверхні, термін служби інструменту, точність розмірів і загальну стабільність процесу. У багатьох випадках цехи компенсують це, уповільнюючи подачу, зменшуючи глибину різання або просто погоджуючись на вищий рівень браку, не визначаючи биття як першопричину.
Розуміння того, як биття призводить до втрати якості, допомагає виправдати жорсткіший контроль та більш дисципліновану практику інспекції.
Нерівномірне навантаження стружки та дисбаланс ріжучої кромки
Через биття одна ріжуча кромка вступає в контакт з матеріалом агресивніше, ніж інші. Це нерівномірне навантаження стружки концентрує сили різання на одній кромці, а не розподіляє їх рівномірно.
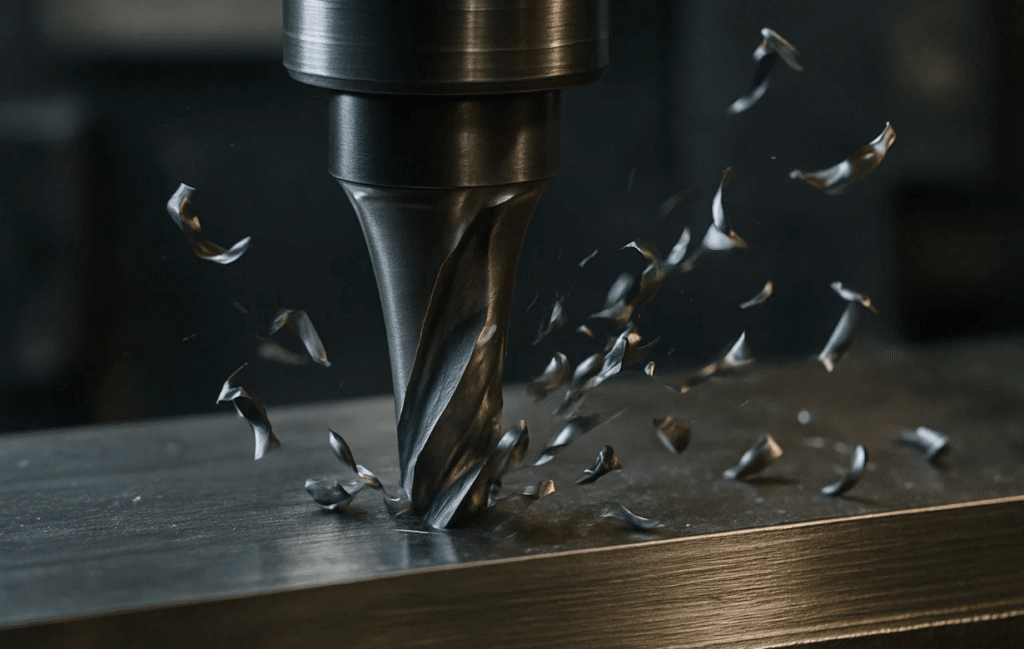
Як результат:
- Одна кромка швидко зношується, тоді як інші залишаються недовикористаними
- Формування стружки стає нерівномірним
- Сили різання коливаються під час обертання
Цей дисбаланс збільшує вібрацію та знижує передбачуваність процесу. У багатозубих інструментах проблема посилюється зі збільшенням діаметра інструменту.
Прискорений знос інструменту та передчасний вихід з ладу
Оскільки одна ріжуча кромка несе непропорційне навантаження, знос відбувається нерівномірно. Домінуюча кромка швидко затуплюється, збільшуючи сили різання та виділення тепла.
З часом це призводить до:
- Відколи та мікротріщини по краях
- Розбиття покриття
- Раптова поломка інструменту за нормальних умов різання
Інструменти часто виходять з ладу задовго до свого очікуваного терміну служби, навіть якщо подачі та швидкості здаються консервативними. Без усунення биття, заміна інструментів сама по собі не вирішує проблему.
Погіршення якості поверхні та вібрація
Чистота поверхні є одним із найперших показників надмірного биття. Коливання ріжучої кромки залишають нерівномірні сліди інструменту, а не однорідний візерунок.
Типові проблеми з якістю поверхні включають:
- Видима хвилястість на оброблених поверхнях
- Невідповідні візерунки гребінців
- Сліди від вібрації, які погіршуються на високих швидкостях
Навіть невелике биття може погіршити якість обробки під час високошвидкісних або чистових операцій. Для компенсації може знадобитися полірування або вторинні операції, що збільшує час циклу та вартість.
Розмірна невідповідність та дрейф допусків
Биття впливає на точність розмірів, змінюючи ефективний діаметр різання. У міру зношування домінуючої кромки інструмент ріже поступово меншим або більшим розміром залежно від операції.
Це призводить до:
- Поступовий дрейф розміру під час тривалих виробничих циклів
- Збільшена варіація між частинами
- Складність постійного дотримання жорстких допусків
Оператори можуть часто коригувати зміщення, не усвідомлюючи, що основною причиною є биття інструменту, а не лише зміна матеріалу чи знос інструменту.
Брак, переробка та приховані виробничі втрати
Фінансовий вплив виходу з ладу виходить за межі видимих дефектів. Бракування деталей, переробка та втрата машинного часу непомітно знижують прибутковість.
Невеликі відхилення на мікронному рівні можуть призвести до:
- Ознаки, що виходять за межі допустимих значень, виникають на пізніх етапах процесу
- Відбраковані деталі після значного додавання вартості
- Зниження впевненості в безперервній обробці
Оскільки ці втрати розподіляються між відділами оснащення, робочої сили та якості, биття часто недооцінюється як фактор витрат.
Висновок
Контроль биття є фундаментальною вимогою для стабільної та передбачуваної обробки на верстатах з ЧПК. Навіть невеликі відхилення впливають на розподіл сил різання, зношування інструментів та формування поверхонь. Якщо ігнорувати биття, цехи часто реагують уповільненням подач, частою зміною зміщення або передчасною заміною інструменту, але жоден з цих процесів не вирішує основну проблему. Розгляд биття як проблеми системного рівня дозволяє виявляти проблеми на ранній стадії та усувати їх у джерелі.
Профілактика набагато ефективніша за корекцію. Чисті межі між поверхнями, правильний вибір державок, контрольована довжина інструменту та регулярні перевірки зменшують мінливість до того, як вона досягне ріжучої кромки. Найголовніше, що усвідомлення того, що мікрони мають реальні наслідки, допомагає перетворити биття з абстрактного вимірювання на практичний фактор якості, який безпосередньо впливає на продуктивність, вартість та довгострокову надійність.