Чому напрямок сили різання важливіший, ніж уподобання щодо фрезерування
Вибір методу попутного фрезерування в порівнянні з традиційним фрезеруванням слід здійснювати на основі контролю сили різання, а не за звичкою. Правильний вибір залежить від жорсткості верстата, люфту, міцності закріплення, зачеплення інструменту, властивостей матеріалу, вимог до якості поверхні та ризику перевірки.
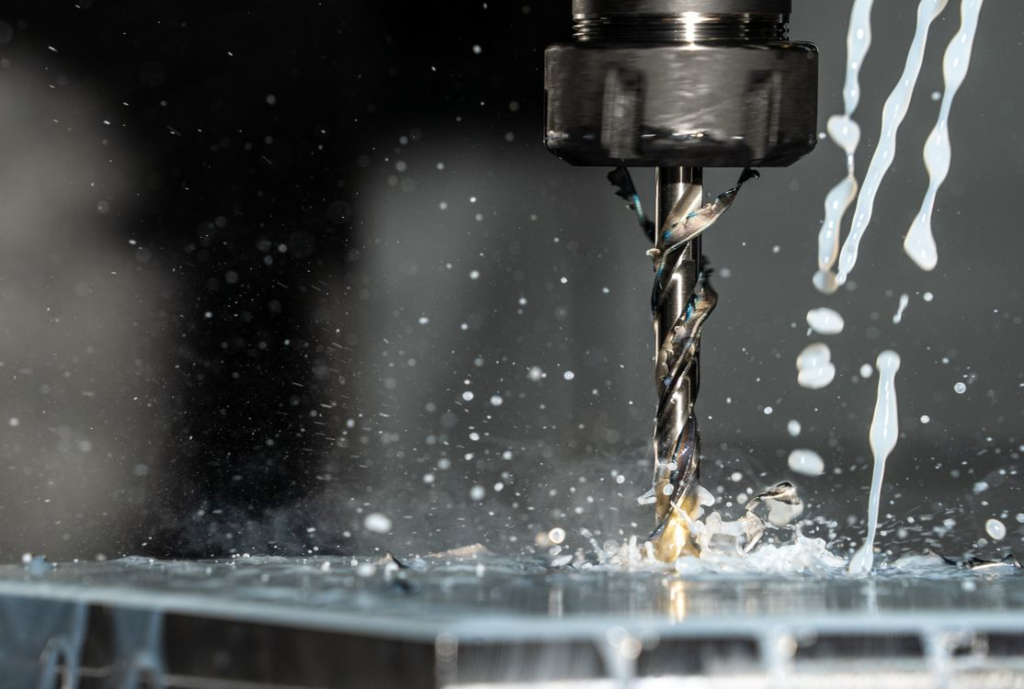
При попутному фрезеруванні різець обертається в тому ж загальному напрямку, що й подача в зоні різання. При звичайному фрезеруванні різець обертається проти напрямку подачі. Ця різниця змінює товщину стружки, напрямок сили різання, виділення тепла, знос інструменту, утворення задирок та стійкість деталі. [ 2 ]
Для BaiChuan Precision Manufacturing центральне інженерне питання не «Який метод кращий?». Краще питання: який напрямок фрезерування найкраще контролює зусилля, жорсткість, якість поверхні та ризик зміни розмірів для цієї конкретної деталі?
Найсильніша стратегія фрезерування – це та, яка забезпечує стабільність різця, пристосування, верстата та заготовки під дією реальних сил різання.
Як утворення стружки впливає на якість поверхні, термін служби інструменту та стабільність різання
Утворення стружки змінює якість поверхні, термін служби інструменту та стабільність різання, оскільки повторне та звичайне фрезерування по-різному навантажують ріжучу кромку. У довідниках з різання металу пояснюється, що товщина стружки, сила різання, тепло та зачеплення інструменту контролюють продуктивність обробки. [ 1 ]
Поступове фрезерування починається з товстішої стружки та закінчується тоншою. Традиційне фрезерування починається з дуже тонкої стружки та закінчується товстішою. Ця різниця впливає на тертя, нагрівання, знос кромки та цілісність поверхні.
Чому усувальне фрезерування починається з максимальної товщини стружки
Фрезерування поперечним ходом починається з максимальної товщини стружки, оскільки різець агресивніше взаємодіє з матеріалом на вході та виходить зі зменшенням товщини стружки. Це часто зменшує тертя та покращує відведення стружки, коли верстат та пристосування жорсткі.
На сучасних верстатах з ЧПК для чистових проходів зазвичай переважно використовують протилежне фрезерування, оскільки воно може забезпечити чистіші поверхні та зменшити тертя на ріжучій кромці. Воно також може допомогти зменшити нагрівання в точці входу порівняно зі звичайним фрезеруванням.
Однак, поспіль фрезерування може втягнути різець або заготовку в різ. Якщо є люфт, слабке кріплення або надмірне зачеплення інструменту, поспіль фрезерування може призвести до розмірних помилок або пошкодження інструменту.
Чому традиційне фрезерування починається з мінімальної товщини стружки
Традиційне фрезерування починається з мінімальної товщини стружки, оскільки край різця починає тертися, перш ніж утворюється повна стружка. Це створює більше тертя та нагрівання на початку різання.
Таке тертя може збільшити наростання на кромці у пластичних матеріалах, таких як алюміній. Воно також може погіршити знос інструменту та якість поверхні, якщо різ занадто легкий або погано відводиться стружка.
Традиційне фрезерування все ще може бути корисним, коли існує ризик люфту, коли поверхня заготовки нерівна або коли налаштування недостатньо стабільне для попутного фрезерування. Воно може забезпечити кращий контроль у деяких операціях чорнової обробки.
Який метод забезпечує кращу обробку поверхні за контрольованих умов?
Фрезерування поперечним ходом зазвичай забезпечує кращу якість поверхні в контрольованих умовах роботи з ЧПК, оскільки воно зменшує тертя та покращує видалення стружки. Ось чому його часто використовують для остаточних проходів на алюмінії, точних гранях, косметичних поверхнях та профілях з високими допусками. [ 6 ]
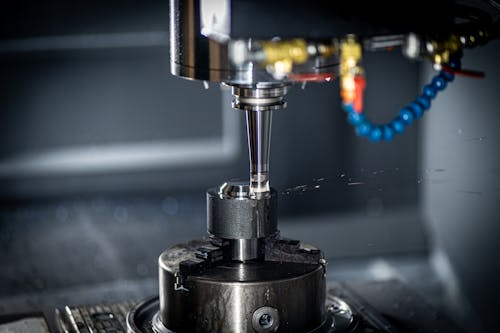
Традиційне фрезерування може залишати більш помітні сліди інструменту, оскільки ріжуча кромка труться перед різанням. Це також може виштовхувати стружку попереду різця, збільшуючи повторне різання стружки та пошкодження поверхні.
| Фактор фрезерування | Підйом фрезерування | Традиційне фрезерування |
| Товщина стружки | Від товстого до тонкого | Від тонкого до товстого |
| Схильність до тертя | Нижче, коли стабільно | Вища на вході |
| чистота поверхні | Часто краще на жорстких верстатах з ЧПК | Часто грубіше, якщо відбувається тертя |
| Ризик зворотної реакції | Вища на розсипних машинах | Менше на машинах, схильних до люфту |
| Завантаження інструменту | Може втягуватися в розріз | Більша сила опору |
| Найкраще використання | Стабільна фінішна обробка та контрольовані установки ЧПК | Чорнова обробка, ручні верстати, нестабільна заготовка |
Коли жорсткість верстата визначає правильну стратегію фрезерування
Жорсткість верстата визначає правильну стратегію фрезерування, оскільки сила різання повинна контролюватися конструкцією верстата, приводом осі, шпинделем, інструментальним тримачем та пристосуванням. Метод, який добре працює на жорсткому обробному центрі з ЧПК, може бути ризикованим на зношеному або схильному до люфту верстаті.
Поперечне фрезерування значною мірою залежить від контролю. Якщо стіл, вісь або інструмент можуть несподівано рухатися, різець може захопити деталь. Традиційне фрезерування часто безпечніше там, де є люфт або податливість.
Чому люфт може перетворити усувальне фрезерування на проблему якості
Люфт може перетворити поспіль фрезерування на проблему якості, оскільки сила поспіль фрезерування може тягнути стіл або заготовку в напрямку подачі. Якщо у верстата є механічний люфт, фреза може рухатися швидше, ніж передбачалося.
Це призводить до захоплення інструменту, поганої якості поверхні, похибки розмірів та можливого пошкодження деталі. Ручні фрезерні верстати особливо вразливі, оскільки зворотний зв'язок сервоприводу ЧПК не контролює люфт таким самим чином.
Університетські довідники з техніки безпеки в цеху часто застерігають від усієї роботи фрезерування на ручних верстатах, якщо умови не контролюються. Проблема не в тому, що усієї роботи фрезерування погана. Проблема в тому, що усієї роботи фрезерування вимагає контролю верстата. [ 4 ]
Як сучасні верстати з ЧПК змінили рішення щодо підйому та традиційних верстатів
Сучасні верстати з ЧПК змінили рішення щодо попутного фрезерування на відміну від традиційного, оскільки кулькові гвинтові гвинти, сервокерування, жорсткість шпинделя та замкнутий цикл позиціонування зменшують ризик люфту. Це робить попутне фрезерування практичним для багатьох операцій оздоблення та виробництва. [ 3 ]
Верстати з ЧПК можуть підтримувати плавнішу подачу, контрольоване зачеплення та повторювані траєкторії інструменту. Це дозволяє програмістам використовувати протилежне фрезерування для покращення чистоти обробки та терміну служби інструменту, коли налаштування стабільне.
Однак вік і стан верстата мають значення. Зношений шпиндель, розхитана вісь, слабке кріплення заготовки або надмірне виліт інструменту можуть зробити процес фрезерування без ковзання нестабільним навіть на обладнанні з ЧПК.
Які стани верстата слід оцінити перед вибором напрямку траєкторії інструменту?
До стану верстата, який слід оцінити, належать люфт, стан шпинделя, точність осей, знос верстата, жорсткість державки та історія вібрації верстата. Напрямок фрезерування не слід вибирати, доки не буде зрозуміло стан верстата.
| Стан машини | Чому це має значення | Ризик напрямку фрезерування |
| Зворотний ефект осі | Дозволяє неконтрольований рух | Втягування для фрезерування поперечним фрезеруванням |
| Зношений шпиндель | Збільшує вібрацію | Погана обробка та знос інструменту |
| Слабкий тримач інструменту | Зменшує жорсткість | Відхилення та вібрація |
| Низька точність осей | Зміщує положення траєкторії інструменту | Похибка розмірів |
| Вібрація машини | Впливає на обробку поверхні | Сліди від балаканини |
| Стара/ручна машина | Менший контроль подачі | Ризик безпеки під час фрезерування підйомом |
Як міцність затискання змінює продуктивність фрезерування
Міцність кріплення заготовки змінює продуктивність фрезерування, оскільки кріплення повинно чинити опір силам різання з вибраного напрямку. Слабке кріплення може призвести до переміщення деталі, вібрації, підйому або деформації.
Траєкторія руху інструменту, що відповідає правильному параметру в CAM, може вийти з ладу, якщо деталь не закріплена вздовж правильної траєкторії навантаження. Пристосування повинно підтримувати заготовку проти напрямку сили різця.
Чому слабке кріплення може спричинити рух деталі під час усієї фрезерної обробки
Слабке кріплення може призвести до переміщення деталі під час попутного фрезерування, оскільки різець може втягувати заготовку в розріз. Якщо напрямок затиску, опорна поверхня або система кріплення слабкі, деталь може зміститися під час обробки.
Це поширене явище для тонких пластин, малих деталей, високих деталей, виливків та компонентів з обмеженою площею затискання. Переміщення може бути достатньо малим, щоб уникнути очевидних пошкоджень, але достатньо великим, щоб забезпечити допуск на руйнування.
Коригувальні дії включають сильніше затискання, покращену підтримку, зменшення радіального зачеплення, зменшення сили різання та зміну напрямку траєкторії інструменту.
Коли традиційне фрезерування забезпечує кращу стабільність процесу
Традиційне фрезерування може забезпечити кращу стабільність процесу, коли існує чорнова заготовка, обмежена підтримка, окалина, поверхнева обробка лиття або невизначеність кріплення. Це може зменшити схильність різця до врізання в деталь.
Це може бути корисним під час чорнової обробки, особливо до того, як деталь матиме стабільні опорні поверхні. Після покращення чорнової обробки та кріплення, для чистових проходів можна використовувати наступне фрезерування.
Найміцніший процес часто використовує обидва методи: звичайне фрезерування, де потрібен контроль під час чорнової обробки, та попутне фрезерування, де потрібна якість поверхні під час чистової обробки.
Як конструкція кріплення впливає на контроль сили різання
Конструкція кріплення впливає на керування силою різання, визначаючи, як деталь чинить опір навантаженню різця. Орієнтація затискача, точки опори, опорні площадки, фіксуючі штифти та тиск лещат впливають на стабільність.
Пристосування повинно підтримувати деталь поблизу зони різання, коли це можливо. Непідтримувані ділянки можуть вібрувати, згинатися або зміщуватися. Це особливо важливо для тонких стінок, кишень та довгих деталей.
| Проблема з приладом | Режим несправності | Корекція |
| Навантаження затискача не узгоджене із силою | Часткова зміна | Переорієнтувати затискачі або траєкторію інструменту |
| Непідтримуваний тонкий елемент | Бовтанка або відхилення | Додавання підтримки для машини поетапно |
| Слабка поверхня фіксації | Рух опорної точки | Покращення геометрії локації |
| Надмірний тиск у лещатах | Деформація частини | Використовуйте збалансоване затискання |
| Поганий доступ | Вимога довгого інструменту | Перепроектуйте прилад або послідовність операцій |
Чому тонкі стінки та легкі елементи по-різному реагують на напрямок фрезерування
Тонкі стінки та легкі елементи по-різному реагують на напрямок фрезерування, оскільки сили різання можуть згинати матеріал, що не підтримується. Метод фрезерування залежить від того, чи стінку вдавлюють у опору, чи відривають від опори, чи збуджують у вібрацію.
Це є серйозною проблемою в аерокосмічних кронштейнах, корпусах електроніки, радіаторах та легких алюмінієвих компонентах. Стіна може пройти перевірку САПР, але руйнуватися під час обробки через напрямок сили.
Як сили різання впливають на прогин тонкостінних елементів
Сили різання впливають на прогин тонкостінних матеріалів, штовхаючи або тягнучи їх під час зачеплення. Тонкі стінки мають низьку жорсткість, тому вони можуть відгинатися від різця та згодом пружинити назад.
Це призводить до варіацій товщини стінки, поганої прямолінійності, конусності, слідів вібрації та проблем з чистотою поверхні. У важких випадках деталь може пройти вимірювання в процесі роботи, будучи затиснутою, але не пройти остаточну перевірку після розтиску.
Напрямок фрезерування слід вибирати залежно від опори стіни. Мета полягає в тому, щоб навантажити стіну в напрямку, який мінімізує рух.
Який напрямок фрезерування краще підтримує стійкість стіни?
Напрямок фрезерування, який краще підтримує стабільність стінки, залежить від зачеплення інструменту, геометрії стінки та опори кріплення. Немає універсальної відповіді для кожної тонкостінної деталі.
Поступове фрезерування може покращити обробку, якщо стіна має опору та контрольоване зачеплення інструменту. Традиційне фрезерування може бути безпечнішим, якщо сили повзучого фрезерування втягуватимуть стінку або деталь у різець.
Для критично тонких стінок програмісти часто залишають чистовий заготовок, рівномірно обробляють обидві сторони, зменшують радіальне зачеплення, використовують гострі інструменти та чистово обробляють у напрямку, який забезпечує найменше виміряне прогинання.
Приклад в аерокосмічній галузі: алюмінієвий кронштейн з кишеньковим кріпленням та жорсткими вимогами до допусків на стіну
Алюмінієві кронштейни з кишеньками для аерокосмічної промисловості часто мають тонкі ребра та кишені для зменшення ваги. Такі конструкції зменшують масу, але роблять напрямок обробки важливішим.
Якщо фрезерування під час попутного фрезерування відриває тонку стінку від опори, її товщина може бути порушена. Якщо звичайне фрезерування тертям та нагріванням стінки призводить до пошкодження поверхні та контролю розмірів, це може призвести до втрати якості обробки та контролю розмірів. Правильний процес повинен контролювати силу різання, послідовність чорнової обробки, опору та контроль.
Для легких деталей аерокосмічної промисловості напрямок фрезерування не є пріоритетом програмування. Він є частиною стратегії контролю розмірів.
Як властивості матеріалу впливають на рішення щодо підйому в порівнянні з традиційним рішенням
Властивості матеріалу впливають на рішення щодо підйому порівняно з традиційним методом обробки, оскільки алюміній, нержавіюча сталь, титан та литі матеріали поводяться по-різному під дією сил різання. Утворення стружки, виділення тепла, знос інструменту та поверхневе розривання залежать від реакції матеріалу.
Стратегія, яка дає чудові результати з алюмінієм 6061, може не діяти так само з титаном або чавуном.
Чому алюміній, нержавіюча сталь, титан та литі матеріали поводяться по-різному
Алюміній є пластичним і може утворювати нарости на кромці, якщо тертя та температура не контролюються. Поступове фрезерування часто допомагає отримати чистішу поверхню алюмінію, коли оснастка жорстка.
Нержавіюча сталь виділяє більше тепла та може деформаційно зміцнюватися, якщо умови різання погані. Титан утримує тепло поблизу зони різання та вимагає ретельного контакту з інструментом. Литі матеріали можуть містити тверді зовнішні шари, окалину або перервані умови різання.
Перед вибором напрямку фрезерування, геометрії різця, подачі на зуб, охолоджувальної рідини та стратегії зачеплення слід перевірити поведінку матеріалу.
Коли наростання на краях та розмазування матеріалу стають серйозними ризиками
Наростання на кромці та розмазування матеріалу стають серйозними ризиками, коли пластичний матеріал треться замість того, щоб різати чисто. Традиційне фрезерування може збільшити цей ризик на вході, оскільки товщина стружки починається майже з нуля.
Це може призвести до розривів поверхні, поганої якості обробки, налипання на край інструменту та зміни розмірів. Алюмінієві деталі з косметичними або герметизуючими поверхнями особливо чутливі.
Поперечне фрезерування може зменшити тертя на стабільних верстатах, але інструмент повинен залишатися гострим, а навантаження стружки має бути достатньо високим для різання, а не полірування.
Чому тверді поверхневі шари та окалина іноді сприяють традиційному фрезеруванню
Тверді поверхневі шари та окалина іноді сприяють традиційному фрезеруванню під час чорнової обробки, оскільки попутне фрезерування може негайно впливати на ріжучу кромку при максимальній товщині стружки. Це може бути важким для інструментів під час різання литого шару, окисленого матеріалу або нерівного кованого матеріалу.
Традиційне фрезерування може забезпечити більш поступовий вхід у різ. Після видалення шорсткої поверхні для чистової обробки можна використовувати попутне фрезерування.
Такий підхід поширений, коли стан заготовки невизначений або коли перша операція має створити стабільні опорні поверхні.
Як змінюються знос інструменту та термін служби різця залежно від напрямку фрезерування
Знос інструменту та термін служби різця змінюються залежно від напрямку фрезерування, оскільки товщина стружки, тертя, нагрівання та навантаження на крайку відрізняються. Теорія різання металів пов'язує знос інструменту з температурою різання, контактом крайки, навантаженням та поведінкою матеріалу.
Зношений різець також змінює роботу попутного та звичайного фрезерування. Траєкторія інструменту, яка працює з гострим різцем, може призвести до поганих результатів після розвитку зносу кромки.
Яка стратегія різання зменшує тертя та руйнування краю?
Фрезерування поперечним ходом часто зменшує тертя та руйнування кромки на жорстких верстатах з ЧПК, оскільки різець починає зі справжньої стружки та виходить з тоншою. Це може зменшити нагрівання на вході та покращити якість обробки поверхні.
Традиційне фрезерування може збільшити тертя на початку різання. Якщо навантаження стружки занадто низьке, різець може ковзати перед різанням, збільшуючи нагрівання та знос.
Однак, нестабільне попутне фрезерування може призвести до виколювання інструментів, якщо зачеплення занадто агресивне. Термін служби інструменту залежить від усієї системи, а не лише від напрямку фрезерування.
Як зношені інструменти поводяться по-різному під час попутного та звичайного фрезерування
Зношені інструменти поводяться інакше, оскільки ріжучі кромки стають менш гострими та вимагають більшого зусилля. Традиційне фрезерування може сильніше тертися через тупий край. Поперечне фрезерування може стати більш нестабільним, якщо інструмент тягнеться під більшим навантаженням різання. [ 5 ]
Зношений інструмент може створювати вібрацію, задирки, погану якість обробки та відхилення розмірів. Огляд може виявити дефекти поверхні ще до того, як з'явиться відхилення розмірів.
Записи про знос інструментів слід переглядати разом із даними про шорсткість поверхні та звітами про розміри. Це допомагає пов’язати зміни процесу з якістю деталі.
Чому глибокі кишені та довгі інструменти створюють додаткові ризики фрезерування
Глибокі кишені та довгі інструменти створюють додаткові ризики фрезерування, оскільки виліт інструменту збільшує прогин. Напрямок фрезерування змінює те, як цей прогин виглядає на стінках, підлозі та кутових поверхнях. [ 7 ]
Довгий інструмент може згинатися під дією сили різання, що призводить до конусності, вібрації, поганої якості обробки та порушення допусків. Це поширене явище у формах, корпусах, гніздах, корпусах та клапанах.
Як змінюється прогин інструменту під час обробки глибоких кишень
Прогин інструменту збільшується зі збільшенням вильоту інструменту. Довгий різець поводиться менш жорстко, ніж короткий різець, особливо за умов високого радіального зачеплення.
При попутному фрезеруванні різцеве зусилля може вплинути на точність стінки, якщо інструмент та деталь нестабільні. При звичайному фрезеруванні тертя та нагрівання можуть погіршити якість обробки та знос інструменту.
Обробка глибоких кишень повинна використовувати зменшене радіальне зачеплення, поетапну чорнову обробку, адекватне видалення стружки та чистові проходи, що мінімізують зусилля.
Яка стратегія фрезерування краще контролює операції різання з великим вильотом?
Найкраща стратегія фрезерування для різання з великим вильотом залежить від жорсткості інструменту, опори стінки, зачеплення та вимог до поверхні. Поперечне фрезерування часто є кращим для остаточної обробки, коли жорсткість достатня. Традиційне фрезерування може бути корисним під час чорнової обробки або коли ризик втягування високий.
Програмістам слід уникати застосування одного методу до кожної стінки глибокої кишені. Протилежні стінки можуть реагувати по-різному, оскільки напрямок сили різання змінюється.
Як результати інспекції виявляють проблеми у процесі фрезерування
Результати контролю виявляють проблеми процесу фрезерування, оскільки дефекти часто проявляються у вигляді поверхневих слідів, напрямку задирок, конусності, варіацій стінок, вібрації або нерівномірної шорсткості. Сам по собі контроль розмірів може не пояснити, чому деталь виходить з ладу.
Інженери з якості повинні пов'язувати результати перевірки з напрямком траєкторії інструменту, станом різця, кріпленням заготовки та поведінкою матеріалу.
Які дефекти поверхні вказують на неправильний напрямок фрезерування?
До дефектів поверхні, які можуть вказувати на неправильний напрямок фрезерування, належать сліди від вібрації, розриви, сліди подачі, задирки на критичних краях, конусність стінки та нерівномірна обробка.
Вібрація може свідчити про слабку опору, надмірне вильотування інструменту або нестабільне навантаження на різець. Напрямок задирки може показувати, де різець виходить з матеріалу. Розрив поверхні може свідчити про тертя, наростання на кромці або погане відведення стружки.
Ці дані допомагають програмістам налаштувати напрямок фрезерування, зачеплення, швидкість різання, подачу та вибір інструменту.
Чому однієї лише розмірної точності недостатньо для повного пояснень
Точність розмірів сама по собі не дає повної картини, оскільки деталь може відповідати розміру, але не відповідати цілісності поверхні, якості кромок, герметизації або естетичним вимогам.
Ущільнювальна поверхня з вібрацією може протікати, навіть якщо її розміри прийнятні. Компонент медичного пристрою з задирками може не пройти перевірку безпеки. Корпус електроніки з видимими розривами може не пройти косметичну перевірку.
Перевірка повинна включати шорсткість поверхні, контроль задирок, якість стінки та функціональний огляд поверхні, де це необхідно.
Виробничі дані, які необхідно переглянути перед затвердженням процесу
Виробничі дані слід переглянути перед затвердженням процесу, оскільки напрямок фрезерування впливає на кілька вимірюваних результатів. Звіти про шорсткість поверхні, записи про знос інструменту, історія вібрацій, дані КВМ та контроль задирок допомагають перевірити процес.
| Виробничі дані | Що це показує | Підтримка процесу прийняття рішень |
| Звіт про шорсткість поверхні | Якість обробки | Вибір напрямку обробки |
| Запис зносу інструменту | Розбивка по краях | Налаштування траєкторії інструменту та різця |
| Аналіз балаканини | Проблема стабільності | Зміна посади або залученості |
| Дані про товщину стінки | Ризик відхилення | Стратегія тонких стінок |
| Огляд задирок | Поведінка прориву краю | План напрямку та видалення задирок |
| Перевірка розмірів | Тенденція точності | Затвердження процесу |
Приклади галузі, де напрямок фрезерування визначає успіх виробництва
Напрямок фрезерування визначає успіх виробництва в автомобільній, аерокосмічній, медичній, електронній та промисловій галузях, оскільки кожен сектор має різні ризики. Деякі надають пріоритет часу циклу. Інші надають пріоритет цілісності поверхні, контролю задирок, стабільності тонких стінок або терміну служби інструменту.
Автомобільні компоненти: баланс між якістю поверхні та швидкістю виробництва
Автомобільні компоненти, такі як корпуси трансмісій, компоненти акумуляторів електромобілів та конструкційні кронштейни, потребують повторюваної обробки з контрольованою вартістю. Напрямок фрезерування впливає на знос інструменту, якість поверхні та стабільність виробництва.
Для обробки чистових граней та профілів на жорсткому виробничому обладнанні можна використовувати усувальне фрезерування. Звичайне фрезерування можна використовувати під час чорнової обробки, коли стан заготовки або ризик, пов'язаний з кріпленням, вимагає безпечнішого зачеплення.
Аерокосмічні компоненти: контроль стабільності тонких стінок та цілісності поверхні
Аерокосмічні деталі, такі як легкі кронштейни, конструкційні фітинги та алюмінієві компоненти з кишенями, часто мають тонкі стінки та високий коефіцієнт видалення матеріалу. Напрямок фрезерування впливає на прогин стінок та цілісність поверхні.
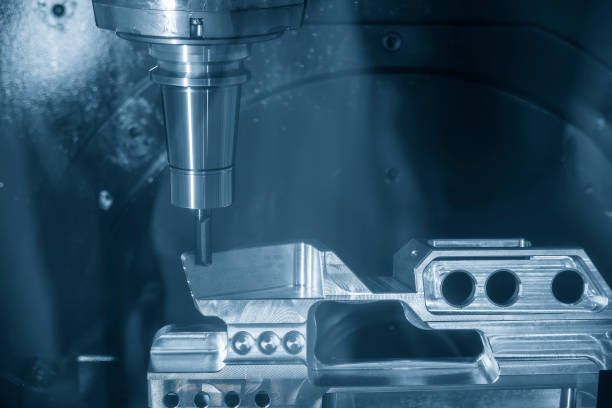
В аерокосмічній обробці не слід вибирати компенсуюче фрезерування лише тому, що воно покращує обробку. Рішення має бути враховане в жорсткості деталі, її опорі, зачепленні інструменту та вимогах до контролю.
Компоненти медичних виробів: забезпечення контролю задирок та прецизійної обробки поверхонь
Компоненти медичних виробів, такі як ручки інструментів, хірургічні інструменти, діагностичні корпуси та прецизійні пристосування, потребують контролю за задирами та чистих поверхонь. Напрямок фрезерування може змінити розташування задирок та розрив поверхні.
Для медичних деталей найкращим процесом є той, який створює надійні поверхні та дозволяє легко видаляти задирки. Візуально чистої поверхні недостатньо, якщо краї залишаються небезпечними або їх важко оглядати.
Електронні компоненти: керування радіаторами, корпусами та тонкими елементами
Електронні деталі, такі як корпуси ЧПК, корпуси радіочастотних приладів, радіатори та ребра охолодження, часто мають тонкі елементи та косметичні поверхні. Напрямок фрезерування впливає на сліди інструменту, прогин тонких ребер та кінцевий вигляд.
Фрезерування поперечним швом часто корисне для обробки видимих алюмінієвих поверхонь, але ребра радіатора та тонкі стінки потребують ретельної підтримки. Ця стратегія повинна забезпечувати рівність, якість поверхні та щільне прилягання.
Компоненти промислового обладнання: зменшення зносу інструменту при збереженні точності
Промислові деталі, такі як блоки клапанів, інструментальні пластини, роботизовані компоненти, колектори та кронштейни, часто потребують міцних поверхонь та точного розташування отворів. Напрямок фрезерування впливає на термін служби інструменту та розмірну стабільність.
Блоки клапанів можуть потребувати стабільної чорнової обробки та точної чистової обробки. Інструментальні плити можуть потребувати чистих поверхонь та площинності. Роботизовані захоплення можуть містити тонкі ділянки, де напрямок сили різання впливає на точність.
Які інженерні документи слід переглянути перед вибором напрямку фрезерування?
Перед вибором напрямку фрезерування слід переглянути інженерні записи, оскільки напрямок траєкторії інструменту повинен відповідати функції деталі, матеріалу, допускам та потребам контролю. Рішення слід приймати до остаточного програмування, а не виправляти після появи браку.
Інженерні записи для перегляду
| Інженерний запис | Чому це має значення |
| CAD модель | Показує стінки, кишені, доступ та напрямок різця |
| Креслення допусків | Визначає критичні поверхні та розміри |
| Специфікація матеріалу | Прогнозує нагрівання, поведінку стружки та ризик утворення наростів на кромці |
| Вимоги до обробки поверхні | Визначає стратегію завершення |
| План розстановки | Підтверджує опір та підтримку сили |
| План інспекції | Показує, як буде перевірятися успіх процесу |
Виробничі дані для перегляду
| Виробничі дані | Чому це має значення |
| Звіт про можливості машини | Підтверджує жорсткість та стан осі |
| Вимірювання люфту | Визначає ризик втягування під час поспіль фрезерування |
| Історія зносу інструменту | Показує термін служби ребра та схему відмов |
| Перевірка затискання заготовки | Підтверджує стабільність кріплення |
| Дані про шорсткість поверхні | Підтверджує якість обробки |
| Звіти про огляд | Показує тенденції розмірів та поверхні |
Структура рішень: як вибрати між усувальним та звичайним фрезеруванням
Вибір між попутним та звичайним фрезеруванням повинен ґрунтуватися на контролі зусилля, жорсткості верстата, міцності затискання, стані матеріалу, якості поверхні та результатах контролю. Найкращий вибір не є універсальним. [ 8 ]
Використовуйте усувальне фрезерування, коли:
Використовуйте протилежне фрезерування, коли жорсткість верстата висока, кріплення стабільне, якість поверхні є критично важливою, відведення стружки важливе, а ризик люфту низький.
Його зазвичай використовують для чистових проходів, алюмінієвих профілів, очищення косметичних поверхонь та контрольованого виробництва на верстатах з ЧПК. Він працює найкраще, коли зачеплення інструменту стабільне, а деталь не може рухатися під дією різця.
Використовуйте звичайне фрезерування, коли:
Використовуйте традиційне фрезерування, коли існує ризик люфту, є шорсткі поверхні заготовки, стабільність налаштування обмежена або керування процесом сприяє безпечнішому зачепленню різця.
Це може бути корисним для чорнової обробки литих поверхонь, окислених заготовок, нестабільних заготовок або ручних верстатів. Це також може допомогти, коли попутне фрезерування створює проблеми з втягуванням або вібрацією.
Питання, на які інженери повинні відповісти перед остаточним визначенням траєкторій інструменту
Перш ніж остаточно визначити траєкторії інструменту, інженери повинні відповісти на такі питання:
| Питання | Чому це має значення |
| Наскільки жорстка машина? | Визначає стабільність усієї фрезерної роботи |
| Наскільки стабільний прилад? | Запобігає руху деталей |
| Який матеріальний стан? | Контролює тертя, окалину, нагрівання та знос інструменту |
| Яка обробка потрібна? | Визначає напрямок обробки |
| Чи присутні тонкі стінки? | Стратегія відхилення контролю |
| Як буде перевірятися ця функція? | Підтверджує вибір процесу |
| Чи довгий виліт інструменту? | Збільшує ризик відхилення |
Поширені запитання
Чи є попутне фрезерування кращим за звичайне фрезерування?
Фрезерування поперечним ходом часто краще проводити на жорстких верстатах з ЧПК, коли важливі якість поверхні та відведення стружки. Не завжди краще, якщо люфт, слабке кріплення або нестабільна заготовка створюють ризик втягування.
Коли слід використовувати звичайне фрезерування?
Традиційне фрезерування слід використовувати, коли існує ризик люфту, є шорсткі поверхні заготовки, обмежена стабільність налаштування або попутне фрезерування спричиняє рух або вібрацію деталі.
Чому попутне фрезерування покращує якість обробки поверхні?
Фрезерування поперечним ходом часто покращує якість обробки поверхні, оскільки воно зменшує тертя та починає з реальної стружки, а не ковзає в різ. Це найкраще працює на стабільних системах ЧПК.
Чому поспіль фрезерування є ризикованим на ручних верстатах?
Фрезерування поперечним ходом на ручних верстатах є ризикованим, оскільки люфт може дозволити різцю втягнути стіл або заготовку в різ, що призведе до захоплення інструменту, пошкодження деталі або небезпечного руху.
Чи впливає матеріал на підйом порівняно з традиційним фрезеруванням?
Так. Алюміній, нержавіюча сталь, титан та литі матеріали по-різному реагують на нагрівання, утворення стружки, наростання на кромці, окалину та знос інструменту. Напрямок фрезерування повинен відповідати поведінці матеріалу.
Який метод краще підходить для тонких стін?
Кращий метод залежить від опори стіни та напрямку сили. Правильна стратегія – це та, яка мінімізує прогин стіни, коливання та пошкодження поверхні.
Чи можна використовувати обидва методи фрезерування на одній деталі?
Так. Звичайне фрезерування може використовуватися для чорнової обробки нестабільних заготовок, тоді як попутне фрезерування може використовуватися для чистової обробки стабільних поверхонь.
Як результати контролю допомагають вибрати напрямок фрезерування?
Результати контролю показують вібрацію, задирки, шорсткість поверхні, конусність стінки, сліди від інструменту та розмірний дрейф. Ці результати допомагають інженерам скоригувати напрямок траєкторії інструменту та умови різання.
Найкраща стратегія фрезерування визначається контролем сили, а не звичкою
Найкраща стратегія фрезерування визначається контролем сили, а не звичкою. Як усувальне фрезерування, так і звичайне фрезерування корисні, коли застосовуються до правильного верстата, матеріалу, налаштування та елемента.
Поперечне фрезерування часто є кращим на жорстких верстатах з ЧПК, оскільки воно може покращити якість поверхні та зменшити тертя. Традиційне фрезерування залишається корисним, коли потрібно контролювати люфт, шорстку заготовку, обмежену підтримку або ризик втягування.
Якість поверхні, термін служби інструменту, точність розмірів, контроль задирок та продуктивність контролю залежать від правильного управління зусиллями. Для BaiChuan Precision Manufacturing правильною стратегією є та, яка зменшує ризики виробництва та якості конкретної деталі, а не та, що обрана за замовчуванням.
Посилання
- Стівенсон, Д.А., та Агапіу, Дж.С. Теорія та практика різання металу. CRC Press, 2016.
https://www.routledge.com/Metal-Cutting-Theory-and-Practice/Stephenson-Agapiou/p/book/9781466587540 - Калпакджян, С. та Шмід, С.Р. Виробнича інженерія та технології. Pearson.
https://www.pearson.com/en-us/subject-catalog/p/manufacturing-engineering-and-technology/P200000003224 - Autodesk / ТИТАНИ Академії ЧПУ. Основи обробки на верстатах з ЧПК.
https://academy.titansofcnc.com/files/Fundamentals_of_CNC_Machining.pdf - Каліфорнійський університет у Ріверсайді. Для ручних фрезерних верстатів. Посібник з стандартних операцій машинобудування.
https://me.ucr.edu/sites/default/files/2019-05/UCR-ME-SOP-Manual%20Milling%20Machines-v5.pdf - Редді, ДРГС та Нараян, А. Дослідження процесу обробки зношеного інструменту при паралельному та звичайному фрезеруванні.
https://publications.anveshanaindia.com/wp-content/uploads/2021/03/STUDY-OF-WORN-TOOL-MACHINING-PROCESS-IN-CLIMB-AND-CONVENTIONAL-MILLING-.pdf - Зубір, Б. Порівняльний аналіз фрезерування вгору та вниз для обробки поверхні. Журнал трибології, 2025.
https://jurnaltribologi.mytribos.org/v47/JTRIB-47-154-170.pdf - Metcut Research Associates. Довідник з даних обробки.
https://archive.org/details/MachiningDataHandbook3rdEditionVol1 - Fictiv Engineering. Поперечне та звичайне фрезерування: які відмінності?
https://www.fictiv.com/articles/climb-vs-conventional-milling-what-are-the-differences