Waarom zijn de uurkosten van vijfassige CNC-bewerking hoger, terwijl de eenheidskosten vaak lager zijn?
Een vijfassige CNC-machine heeft wellicht een hoger uurtarief dan een conventionele drieassige freesmachine, maar dat betekent niet per se dat de productie van een afgewerkt onderdeel duurder is. Voor onderdelen met meerdere hoeken, complexe oppervlakken of veeleisende instelvereisten kan vijfassige bewerking de totale productietijd voldoende verkorten om het hogere machinetarief te compenseren.
De sleutel tot het begrijpen van de kosten van 5-assige CNC-bewerking ligt in het verschil tussen de kosten voor machinetijd en de kosten voor een afgewerkt onderdeel. Instellen, programmeren, opspannen, snijtijd, inspectie en productiehoeveelheid hebben allemaal invloed op de uiteindelijke prijs. Een machine met een hogere capaciteit kan de meest economische keuze zijn als deze voldoende van deze kosten elimineert.
Waarom ligt het uurtarief voor vijfassige CNC-bewerking hoger?
Vijfassige CNC-bewerking is vaak duurder per uur omdat de apparatuur complexer is om aan te schaffen, te bedienen, te programmeren en te onderhouden.
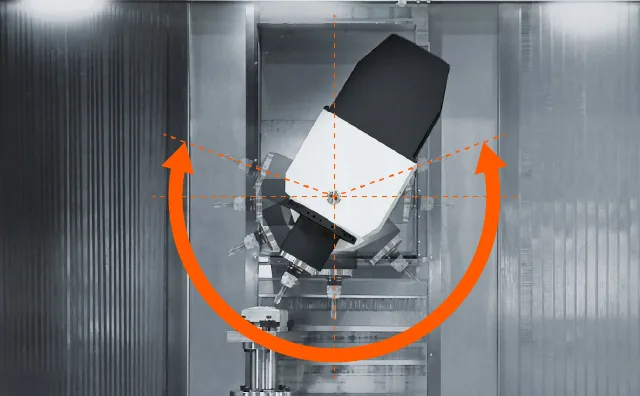
Een conventionele drie-assige freesmachine beweegt het snijgereedschap ten opzichte van het werkstuk langs drie lineaire assen: X, Y en Z. Een standaard vijf-assige configuratie voegt twee roterende assen toe, waardoor het gereedschap of werkstuk onder verschillende hoeken kan worden georiënteerd. Deze extra bewegingen bieden meer flexibiliteit in de productie, maar stellen ook hogere eisen aan de mechanica en de besturing.
Verschillende factoren dragen bij aan het verschil in uurtarief:
- Investeringen in machines: Draai-asassemblages, geavanceerde besturingen en meerassige componenten kunnen de aanschaf- en onderhoudskosten van de apparatuur verhogen.
- Programmeren: Complexe vijfassige gereedschapspaden vereisen mogelijk gespecialiseerde CAM-software, nabewerking, simulatie en ervaren programmeurs.
- Kalibratie: Nauwkeurige meerassige bewerking is afhankelijk van het beheersen van geometrische, rotatie-as- en thermische fouten.
- Bedrijfskosten: Onderhoud, machinegebruik, arbeidsvoorwaarden en afschrijvingen beïnvloeden hoe een bedrijf zijn uurtarief berekent.
De complexiteit beperkt zich niet tot het verplaatsen van extra assen. Gelijktijdig vijfassig bewerken vereist gecoördineerde beweging met behoud van de beoogde relatie tussen het snijgereedschap en het werkstuk.
Het onderzoek van NIST naar de kalibratie van werktuigmachines wijst op geometrische, kinematische en thermische fouten als belangrijke factoren voor de nauwkeurigheid van bewerkingen.
NIST
Ook de uurtarieven verschillen per leverancier. Sommige bedrijven nemen de arbeidskosten van de operator en bepaalde instelwerkzaamheden op in hun machineprijzen, terwijl andere deze kosten apart in rekening brengen. Hierdoor zijn de uurprijzen niet altijd direct vergelijkbaar.
Hoe kan vijfassige bewerking de benodigde arbeid per onderdeel verminderen?
Vijfassige bewerking kan de kostprijs per eenheid verlagen door het aantal productiestappen dat nodig is om een onderdeel te voltooien te verminderen.
De belangrijkste voordelen hebben over het algemeen betrekking op minder insteltijden, betere toegankelijkheid van gereedschap en minder niet-bewerkingstijd. Deze voordelen zijn met name relevant wanneer meerdere onderdelen vanuit verschillende oriëntaties bewerkt moeten worden.
Minder instelbeurten, minder klemhandelingen en minder wisselingen van opspaninrichtingen.
Neem bijvoorbeeld een component met gaten, uitsparingen en montageoppervlakken op verschillende schuine vlakken.
Bij een drie-assige freesmachine moet de operator mogelijk het werkstuk verwijderen, roteren, in een andere opspaninrichting vastzetten en een nieuw bewerkingsreferentiepunt instellen voordat hij de volgende reeks kenmerken kan bewerken.
Elke instelling kost tijd zonder dat er per se materiaal verwijderd hoeft te worden. Het kan ook extra kosten voor opspaninrichtingen met zich meebrengen en de kans op positioneringsfouten vergroten.
Een vijfassige machine kan het werkstuk of het snijgereedschap roteren om toegang te krijgen tot verschillende oriëntaties, terwijl het onderdeel in dezelfde opspaninrichting vast blijft zitten.
Dit kan leiden tot:
- Handmatig herpositioneren en uitlijnen.
- Herhaalde werkstukbevestigingshandelingen.
- Specifieke eisen aan de armaturen.
- Machinetijd zonder snijwerkzaamheden.
- Aan het overdragen van referentiepunten tussen verschillende opstellingen zijn bepaalde risico's verbonden.
De besparingen worden pas echt significant wanneer de geëlimineerde bewerkingen anders een aanzienlijk deel van de productietijd in beslag zouden nemen.
Vijfassige bewerking elimineert niet alle instelstappen. Het oppervlak waarop het werkstuk wordt bevestigd, vereist bijvoorbeeld mogelijk nog een aparte nabewerking.
Betere toegang tot gereedschap en efficiëntere bewerking
De oriëntatie van het gereedschap kan ook de snij-efficiëntie beïnvloeden.
Bij een diepe uitsparing of een schuin oppervlak kan een lang, slank snijgereedschap nodig zijn wanneer dit vanuit een vaste drie-assige richting wordt benaderd. Een lange gereedschapsoverhang kan de doorbuiging en het risico op trillingen vergroten, waardoor de snijparameters mogelijk beperkt worden.

Vijfassige positionering kan ervoor zorgen dat het gereedschap hetzelfde onderdeel vanuit een gunstigere hoek benadert. Hierdoor kan een kortere, stijvere frees praktisch uitvoerbaar worden.
Bij geschikte geometrieën kan een betere toegankelijkheid efficiëntere bewerkingsstrategieën ondersteunen en de behoefte aan afzonderlijke bewerkingen verminderen.
Deze voordelen zijn niet vanzelfsprekend. De kwaliteit van het gereedschapspad, het gedrag van het materiaal, de snijomstandigheden en de machineconfiguratie bepalen nog steeds de werkelijke cyclustijd.
Hoe verhouden drie-assige, geïndexeerde 3+2 en simultane vijf-assige bewerking zich tot elkaar?
De meest economische bewerkingsmethode hangt af van de vereiste gereedschapsoriëntaties en hoe het onderdeel tijdens de productie kan worden vastgehouden.
Niet elk onderdeel dat baat heeft bij vijfassige apparatuur vereist gelijktijdig vijfassig snijden.
Drie-assige bewerking is effectief voor toegankelijke prismatische vormen, zoals vlakke oppervlakken, eenvoudige uitsparingen en gaten die vanuit een beperkt aantal richtingen bereikbaar zijn.
Bij geïndexeerde 3+2-bewerking worden roterende assen gebruikt om het gereedschap of werkstuk in een geselecteerde hoek te positioneren. De oriëntatie blijft vast tijdens de bewerking en verandert vervolgens voor een ander bewerkingsgebied.
Gelijktijdige vijfassige bewerking coördineert lineaire en roterende bewegingen tijdens het snijden. Dit is met name handig wanneer de gereedschapsoriëntatie continu moet veranderen langs een complex oppervlak.
| Vergelijkingsfactor | Drie-assige bewerking | Geïndexeerde 3+2 bewerking | Gelijktijdige vijfassige bewerking |
|---|---|---|---|
| Toegang tot gereedschap | Vaste richting per instelling | Meerdere geïndexeerde oriëntaties | Voortdurend veranderende oriëntaties |
| Installatievereisten | Het kan nodig zijn om de klem opnieuw vast te zetten. | Kan veelzijdige activiteiten consolideren | Kan complexe processen consolideren |
| Programming | Over het algemeen minder complex | Aanvullende positionerings- en vrijmakingsplanning | Geavanceerde meerassige gereedschapspaden |
| Werkhouding | Conventionele of specifieke armaturen | Vereist vrije ruimte voor de draaibeweging | Vereist goedkeuring gedurende de gehele gecoördineerde beweging. |
| Overwegingen met betrekking tot het uurtarief | Vaak lager voor vergelijkbare apparatuur. | Het tarief van de meerassige machine is van toepassing. | Een hogere bewerkingssnelheid kan van toepassing zijn. |
| Geschikte geometrie | Toegankelijke prismatische kenmerken | Schuine gaten en veelzijdige kenmerken | Complexe contouren en gebeeldhouwde oppervlakken |
| Kostenoverweging | Efficiënt wanneer extra configuraties beperkt zijn. | Kan herpositionering verminderen zonder continu roterend snijden. | Terecht wanneer complexe gereedschapsbewegingen een wezenlijke meerwaarde bieden. |
Het belangrijke onderscheid is dat vijfassige functionaliteit en gelijktijdig vijfassig snijden niet dezelfde vereisten zijn.
Voor een component met meerdere schuine gaten en vlakke oppervlakken kan geïndexeerde 3+2-bewerking de benodigde toegang bieden zonder de programmeervereisten van continue vijfassige beweging.

Bij een complexe waaier of een gevormd onderdeel kan simultaan bewerken gerechtvaardigd zijn, omdat de frees van oriëntatie moet veranderen terwijl deze het oppervlak volgt.
Het kiezen van het minst gecompliceerde proces dat betrouwbaar aan de tekeningseisen voldoet, is vaak cruciaal voor het beheersen van de productiekosten.
Wat bepaalt de totale kosten per onderdeel voor vijfassige CNC-bewerking?
De totale kosten per onderdeel voor vijfassige CNC-bewerking hangen van meer af dan alleen het uurtarief van de machine. Kopers moeten het volledige productieproces evalueren, inclusief voorbereiding, productie, inspectie en eventuele benodigde nabewerkingen.
Twee kostenposten zijn bijzonder belangrijk: eenmalige uitgaven en terugkerende productiekosten.
Eenmalige kosten voor programmering, installatie en armaturen
Voordat de productie begint, moet een machinefabriek mogelijk het CAM-programma voorbereiden, gereedschap selecteren, werkstukbevestiging instellen, offsets bepalen en de eerste bewerkingsstappen controleren.
Deze kosten worden vaak omschreven als eenmalige engineering- of voorbereidingskosten.
Bij een prototype kan een groot deel van dit werk aan één enkel onderdeel worden toegewezen. Wanneer dezelfde voorbereiding een grotere productiebatch ondersteunt, kunnen de kosten over meer onderdelen worden verdeeld.
Dit verklaart waarom de instelkosten voor CNC-bewerking een grote invloed kunnen hebben op de prijs van prototypes en kleine series.
Vijfassige bewerking vereist wellicht complexere programmering, maar de mogelijkheid om bewerkingen te consolideren kan de voorbereidingstijd die nodig is voor meerdere afzonderlijke instellingen aanzienlijk verkorten.
Of dat netto een besparing oplevert, hangt af van beide kanten van de vergelijking.
Terugkerende kosten per geaccepteerd eindproduct
Terugkerende kosten omvatten machinetijd, bediening door de operator, verbruik van snijgereedschap, inspectie en afwerking.
De kosten van machinetijd kunnen als volgt worden uitgedrukt:
\[ \text{Machine-Time Cost}=\text{Uurtarief}\times\text{Gefactureerde tijd} \]
Deze berekening alleen geeft niet de volledige productiekosten weer.
Een nuttigere maatstaf is:

Het totaalbedrag omvat de van toepassing zijnde materiaal-, voorbereidings-, bewerkings-, gereedschaps-, kwaliteitscontrole- en afwerkingskosten. Kosten die reeds in het machinetarief zijn inbegrepen, hoeven niet opnieuw te worden meegerekend.
De hoeveelheid goedgekeurde onderdelen is belangrijk omdat afval en herstelwerkzaamheden de kosten kunnen beïnvloeden van het leveren van componenten die aan de tekening voldoen.
Het productievolume heeft ook invloed op de verdeling van de voorbereidingskosten. Een grotere batch maakt vijfassige bewerking niet automatisch goedkoper. Als de terugkerende kosten per onderdeel hoger blijven, hoeft een verhoging van de hoeveelheid dit effect niet te keren.
De juiste economische vergelijking betreft de totale kosten voor het produceren van een gelijkwaardig, acceptabel onderdeel via elke haalbare productieroute.
Wat laat een echte vergelijking zien tussen een drie-assige en een vijf-assige productiemachine?
Een door DMG MORI gepubliceerde productievergelijking laat zien hoe vijfassige bewerking de productietijd voor een complex onderdeel kan verkorten.
In het voorbeeld met het hogedrukvloeistofverdeelstuk meldt DMG MORI dat het drie-assige proces minstens vijf instellingen vereiste, terwijl de vijf-assige aanpak er slechts twee nodig had.
De gerapporteerde bewerkingscyclus veranderde ook van 48 minuten met drie-assige bewerking naar 33 minuten met vijf-assige bewerking - een reductie van de cyclustijd met ongeveer 31%.
Het aantal benodigde snijgereedschappen daalde van 17 naar acht.
DMG MORI
Deze resultaten illustreren verschillende belangrijke mechanismen:
- Minder instellingen leiden tot minder herhaalde handelingen en voorbereidingen.
- Een kortere bewerkingscyclus verkort de tijd die nodig is om het onderdeel te verwerken.
- Minder snijgereedschappen kunnen de gereedschapseisen voor die specifieke productieroute vereenvoudigen.
Het voorbeeld toont niet aan dat er sprake is van een universele verlaging van de productiekosten.
De cijfers van DMG MORI hebben betrekking op een specifieke toepassing, en de gepubliceerde vergelijking geeft geen volledig overzicht van de machinekosten, programmeerkosten, opspankosten en uiteindelijke eenheidsprijzen voor beide productieroutes.
Het laat zien hoe de productie-efficiëntie kan worden verbeterd. Om het daadwerkelijke financiële voordeel vast te stellen, is echter nog een volledige kostenvergelijking nodig.
Wanneer is drie-assig bewerken nog steeds de voordeligste keuze?
Drie-assige bewerking kan de meest economische optie blijven wanneer de geometrie van een onderdeel de extra toegankelijkheid van vijf-assige apparatuur niet vereist.
Een eenvoudige montagebeugel met vlakke oppervlakken en gemakkelijk bereikbare gaten kan bijvoorbeeld efficiënt worden geproduceerd met behulp van conventioneel drie-assig frezen.
Als het onderdeel slechts weinig herpositionering vereist, biedt vijfassige bewerking mogelijk beperkte mogelijkheden om de instel- of cyclustijd te verkorten.
Drie-assige bewerking kan bijzonder concurrerend zijn wanneer:
- De geometrie is toegankelijk via eenvoudige bewerkingsprocessen.
- De bestaande installaties ondersteunen al een efficiënte productie.
- De programmeervereisten zijn relatief eenvoudig.
- Extra positionering met behulp van een roterende as leidt niet tot een significante verkorting van de verwerkingstijd.
- Een beproefde productiemethode voldoet aan de gespecificeerde toleranties en oppervlakte-eisen.
Vijfassige bewerking kan ook programmeer- of opspankosten met zich meebrengen die de operationele besparingen voor een specifieke klus tenietdoen.
De batchgrootte is ook een belangrijke factor. Een gespecialiseerd vijfassig opspanapparaat of programma kan de moeite waard zijn voor herhaalde productie, maar de voorbereidingskosten moeten worden gerechtvaardigd door de arbeidsbesparing die het oplevert.
Er bestaat geen universele drempelwaarde voor de hoeveelheid of het aantal instellingen waarbij vijfassige bewerking de goedkopere optie wordt.
De beslissing moet rekening houden met de geometrie van het onderdeel, de beschikbare apparatuur en het daadwerkelijke productieplan van de leverancier.
Hoe beïnvloeden materiaal, toleranties en inspectie-eisen de kostprijs per eenheid?
Materiaalkeuze en kwaliteitseisen beïnvloeden de bewerkingstijd, het gereedschapsverbruik, de afwerking en de inspectiekosten.
Ze kunnen daardoor de kostenvergelijking tussen drie-assige en vijf-assige productieprocessen veranderen.
Het creëren van de geometrie en het afwerken van de functionele kenmerken
Verschillende materialen reageren verschillend op snijbewerkingen.
Aluminiumlegeringen lenen zich doorgaans voor efficiënte bewerking met geschikte gereedschappen en snijomstandigheden. Het gedrag van roestvrij staal varieert per kwaliteit, waarbij sommige kwaliteiten problemen met werkverharding en gereedschapslijtage met zich meebrengen.
Bij titaniumlegeringen is bijzondere aandacht nodig voor warmteontwikkeling en gereedschapsprestaties. Door hun relatief lage thermische geleidbaarheid kan de warmte zich concentreren in de buurt van de snijzone, waardoor de gereedschapskeuze en snijstrategie van groot belang zijn.
Deze kenmerken beïnvloeden de bewerkingskosten, ongeacht het aantal assen.
Ook de geometrie en functionele eisen van het onderdeel zijn van belang. Een machine kan weliswaar de basisvorm van het onderdeel produceren, maar kritische boringen, schroefdraad, aansluitvlakken of precieze referentiepunten vereisen mogelijk extra bewerkingen om aan de tekening te voldoen.
Oppervlakteafwerking en ontbramen kunnen, indien gespecificeerd, extra kosten met zich meebrengen.
Een vijfassige gereedschapstoegang kan helpen om bepaalde bewerkingen efficiënt uit te voeren, maar het elimineert niet al het nabewerkingswerk.
Dimensionale verificatie en kwaliteitscontrole
Door het herpositioneren van werkstukken te beperken, kunnen dimensionale verhoudingen tussen kenmerken behouden blijven, doordat bepaalde fouten bij de overdracht van referentiepunten worden beperkt.
Dat betekent niet dat vijfassige bewerking automatisch nauwere toleranties oplevert.
De werkelijke nauwkeurigheid is afhankelijk van de machinekalibratie, de staat van het gereedschap, de opspanning, het thermisch gedrag, de snijkrachten en de bewerkingsstrategie.

In-process meting kan ondersteuning bieden bij het uitlijnen en meten van de opstelling tijdens de bewerking. Coördinatenmeetmachines (CMM's) en andere inspectiemethoden kunnen worden gebruikt om te controleren of aan de gespecificeerde maateisen is voldaan.
De vereiste inspectieomvang is afhankelijk van het onderdeel en de beoogde toepassing.
Voor een nauwkeurige vergelijking van de eenheidskosten moeten kopers rekening houden met de productie- en verificatiewerkzaamheden die nodig zijn om acceptabele eindproducten te leveren, en niet alleen met de tijd die besteed wordt aan het snijden van materiaal.
Hoe moeten kopers offertes voor drie-assige en vijf-assige CNC-machines vergelijken?
Kopers zouden de totale kosten van gelijkwaardige eindproducten moeten vergelijken in plaats van een leverancier te kiezen op basis van het laagst geadverteerde tarief per machine-uur.
Een zinvolle vergelijking begint met consistente technische informatie.
Voordat u offertes aanvraagt, dient u het volgende te verstrekken:
- CAD-model en technische tekening: Definieer de componentgeometrie en de vereiste eigenschappen.
- Materiaalspecificatie: Geef de juiste legering, kwaliteit en benodigde voorraad aan.
- Productiehoeveelheid: Vermeld de eerste bestelling en eventuele verwachte herhaalbestellingen.
- Toleranties en referentiepunten: Identificeer afmetingen en geometrische relaties die functioneel belangrijk zijn.
- Oppervlakte-eisen: Specificeer de afwerkings-, ontbraam- en oppervlaktebehandelingsbehoeften.
- Inspectie-eisen: Verduidelijk de verwachtingen ten aanzien van dimensionale controle en documentatie.
Het is ook nuttig om te vragen hoe de leverancier het onderdeel wil produceren.
Vereist het proces meerdere instellingen? Biedt geïndexeerde bewerking de benodigde toegang? Levert gelijktijdige vijf-assige beweging een significant voordeel op? Zijn programmering, gereedschap, inspectie en afwerking inbegrepen in de offerte?
De antwoorden helpen de prijsverschillen tussen leveranciers te verklaren.
Ingenieurs die onderzoeken hoe ze de kosten van CNC-bewerking kunnen verlagen, kunnen door te kijken naar de toegankelijkheid van onderdelen, onnodige geometrische complexiteit, opspanvereisten en tolerantiespecificaties praktische mogelijkheden voor verbetering aan het licht brengen.
Het laagste uurtarief voor machines is niet per se de goedkoopste productiemethode. De vergelijking moet uitwijzen welk proces het benodigde onderdeel betrouwbaar kan leveren tegen de meest geschikte totale kosten.
Conclusie
Vijfassige CNC-bewerking kan een hoger uurtarief met zich meebrengen vanwege de benodigde apparatuur, programmering en bediening. Het economische voordeel komt naar voren wanneer betere gereedschapstoegankelijkheid, minder insteltijden en een efficiëntere productie de totale kosten per acceptabel eindproduct verlagen.
Drie-assige bewerking blijft een praktische en economische keuze voor veel toegankelijke componenten. Geïndexeerde 3+2-bewerking kan een effectief compromis bieden, terwijl simultane vijf-assige bewerking gerechtvaardigd is wanneer de geometrie gecoördineerde gereedschapsbeweging vereist.
De juiste keuze hangt af van de tekening, het materiaal, de hoeveelheid, de toleranties en het volledige productieproces.
BaiChuan Precision biedt CNC-freesdiensten met drie, vier en vijf assen voor maatwerkcomponenten. Ingenieurs en inkoopteams kunnen hun tekeningen en productievereisten indienen voor een beoordeling van de maakbaarheid en een offerte op basis van de behoeften van het onderdeel.
BaiChuan
Referenties
1. Lee, M., & Kulvatunyou, B. (2019). Ontwerpen met oog op kosten . NIST.
2. DMG MORI. 5-assige uitmuntendheid.
_3. Seco Tools. Productie - economie: wereldwijde optimalisatie._
4. Siemens NX. (2013). De overstap naar vijfassige bewerking vereenvoudigen.
5. Gao, W., et al. (2023). Kalibratie van werktuigmachines.
6. Renishaw. Nauwkeurige tasterstaven voor werktuigmachines.
7. Kennametal. (2023). 10 tips voor het frezen van titanium.
8. BaiChuan Precision. CNC-frezen.