


Snijvloeistoffen spelen een cruciale rol bij CNC-bewerkingen door zowel de procesefficiëntie als de kwaliteit van het eindproduct te verbeteren. Deze vloeistoffen worden tijdens het verspanen van metaal toegepast om hitte, wrijving en gereedschapsslijtage te verminderen en tegelijkertijd de maatnauwkeurigheid te behouden. Zonder goede koeling en smering kunnen te hoge temperaturen in de snijzone leiden tot snelle gereedschapsdegradatie, een slechte oppervlakteafwerking en geometrische vervorming van het werkstuk.
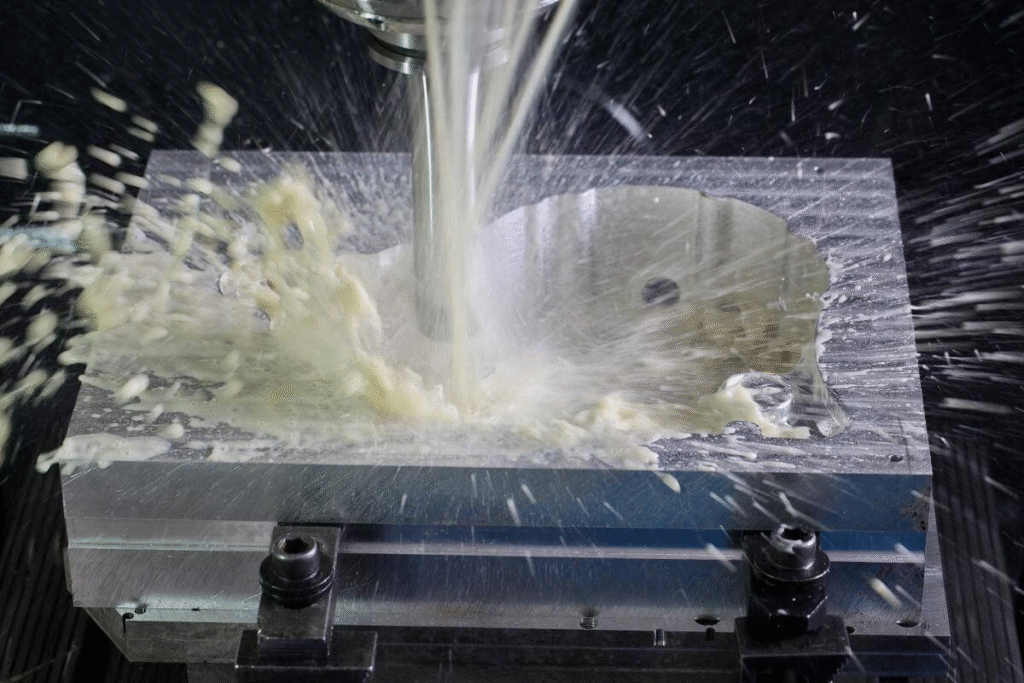
Snijvloeistoffen bij CNC-bewerking
De keuze en conditie van snijvloeistoffen hebben een directe invloed op de oppervlakte-integriteit en de levensduur van het gereedschap. Factoren zoals de samenstelling, concentratie en toedieningsmethode van de vloeistof bepalen hoe effectief warmte wordt afgevoerd en spanen uit het snijgebied worden verwijderd. Bij correct gebruik helpen snijvloeistoffen de gereedschapsprestaties te verbeteren, bewerkingsparameters te stabiliseren en een consistente kwaliteit van het onderdeel te garanderen.
Onjuiste vloeistofkeuze, verontreiniging of onvoldoende onderhoud kunnen echter leiden tot verminderde bewerkingsnauwkeurigheid, corrosie en gezondheids- of milieuproblemen. Inzicht in de werking van snijvloeistoffen, de soorten en inspectiemethoden is essentieel voor het optimaliseren van bewerkingsresultaten en het minimaliseren van operationele kosten.
Basisprincipes van snijvloeistoffen
Snijvloeistoffen zijn essentieel voor het behoud van thermische balans, smering en reinheid bij CNC-bewerkingen. Hun effectiviteit hangt af van de chemische samenstelling, de applicatietechniek en de compatibiliteit met zowel gereedschap als werkstukmaterialen. Een goed gekozen snijvloeistof verbetert de prestaties van het gereedschap, voorkomt voortijdige slijtage en verbetert de kwaliteit van het onderdeel, terwijl een ongeschikte of slecht onderhouden snijvloeistof maatafwijkingen en corrosie kan veroorzaken.
Doel en functies van snijvloeistoffen
De belangrijkste doelen van snijvloeistoffen zijn het verminderen van warmteontwikkeling, het minimaliseren van wrijving en het bevorderen van spaanafvoer. Elke functie draagt bij aan een betere oppervlaktekwaliteit en een langere standtijd van het gereedschap.
- Koeling: Hoge snijtemperaturen ontstaan door wrijving tussen gereedschap, werkstuk en spaan. De koelfunctie voert warmte af uit de snijzone en zorgt voor een stabiele temperatuur die thermische vervorming vermindert en de hardheid van het gereedschap behoudt.
- smeren: Smeermiddelen vormen een dunne film tussen de snijkant en het materiaaloppervlak. Dit vermindert de wrijving, vermindert de snijkrachten en helpt snijkantvorming te voorkomen, wat de oppervlakteafwerking kan beschadigen.
- Spaanafvoer: Een goede vloeistofstroom helpt spanen weg te spoelen van het gereedschap, waardoor hersnijden wordt voorkomen en de snijkant wordt beschermd tegen slijtage.
- Corrosiepreventie: Vloeistoffen bevatten additieven die een beschermende film vormen op het werkstuk en de machineonderdelen. Dit voorkomt oxidatie en vlekvorming na de bewerking.
Door deze functies te combineren, stabiliseren snijvloeistoffen de bewerkingsomgeving, zorgen ze voor een consistent proces en minimaliseren ze kostbare gereedschapsvervangingen.
Soorten snijvloeistoffen
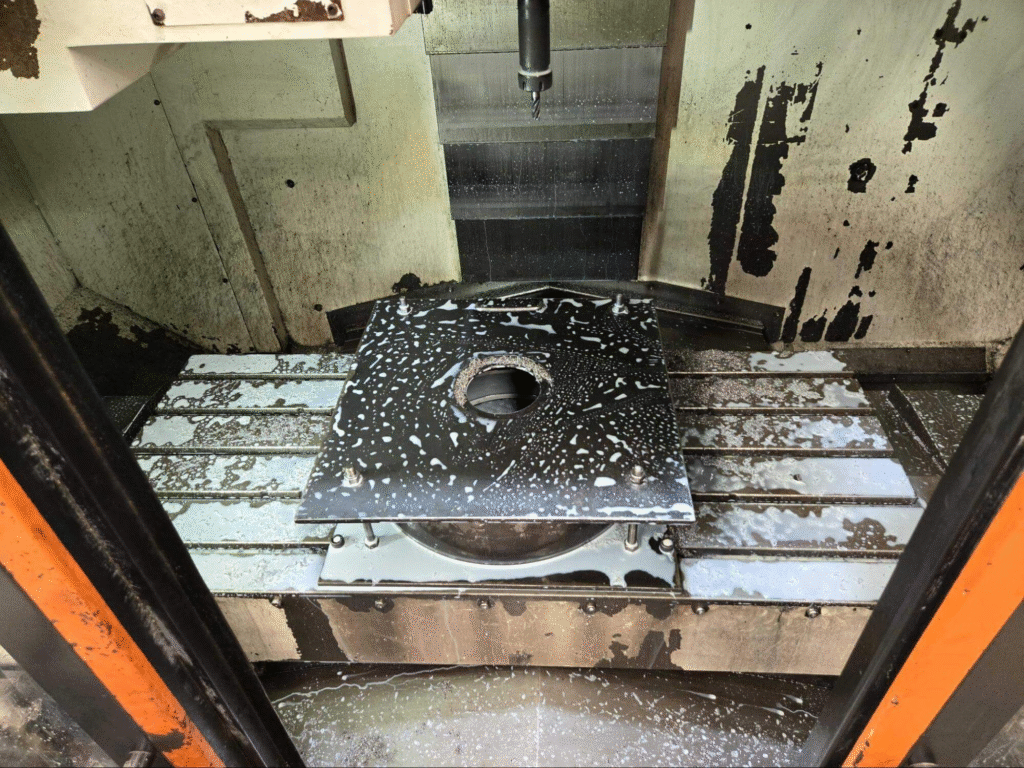
Soorten snijvloeistoffen bij CNC-bewerking
De keuze van de snijvloeistof hangt af van het materiaalsoort, de snijomstandigheden en omgevingsfactoren. Elke categorie heeft specifieke voordelen en beperkingen.
- In water oplosbare vloeistoffen: Deze emulsies mengen water en olie en zorgen voor sterke koeling en matige smering. Ze worden vaak gebruikt bij hogesnelheidsbewerkingen, waarbij temperatuurregeling cruciaal is.
- Semi-synthetische en synthetische vloeistoffen: Halfsynthetische materialen zorgen voor een goede smering en reinheid, terwijl synthetische materialen geen olie bevatten en daardoor uitstekende koeling en minder residu bieden. Ze zijn geschikt voor precisiebewerking en geautomatiseerde systemen die weinig onderhoud vereisen.
- Rechte oliën: Ook wel bekend als pure oliën, zijn dit onverdunde vloeistoffen op basis van aardolie of plantaardige olie met sterke smerende eigenschappen. Ze zijn ideaal voor snijden met lage snelheid en hoge druk, maar genereren meer nevel en warmte in vergelijking met alternatieven op waterbasis.
Bij het selecteren van de juiste vloeistof is het belangrijk om de juiste balans te vinden tussen koelrendement, smeervermogen, materiaalcompatibiliteit en veiligheid voor het milieu.
Werkingsmechanismen
Snijvloeistoffen werken via twee hoofdmechanismen: smering en warmteafvoer. Inzicht in deze mechanismen helpt bij het optimaliseren van applicatiemethoden en het verbeteren van de bewerkingsstabiliteit.
- Smerende werking: De smeerfilm vermindert het directe metaal-op-metaalcontact tussen gereedschap en werkstuk. Dit minimaliseert hechting, slijtage en oppervlaktescheuring, vooral bij ductiele materialen zoals aluminium of koperlegeringen.
- Warmtedissipatie: Vloeistoffen absorberen en transporteren warmte die ontstaat door wrijving en plastische vervorming. Efficiënte warmteoverdracht verlaagt de snijtemperatuur, vermindert gereedschapsslijtage en behoudt de oppervlaktekwaliteit.
Een goed onderhouden snijvloeistofsysteem zorgt ervoor dat beide mechanismen harmonieus samenwerken. Dit resulteert in consistente bewerkingsprestaties, een langere levensduur van het gereedschap en superieure oppervlakteafwerkingen.
Impact van snijvloeistoffen op de oppervlakte-integriteit
Oppervlakte-integriteit is een belangrijke indicator voor de bewerkingskwaliteit en beïnvloedt de prestaties, vermoeiingsweerstand en maatvastheid van het onderdeel. Snijvloeistoffen spelen een directe rol bij het bepalen van dit resultaat door de temperatuur te regelen, de wrijving tussen gereedschap en werkstuk te verminderen en microstructurele schade te voorkomen. Het juiste type en de juiste concentratie vloeistof zorgen voor een gladde afwerking en minimaliseren defecten zoals oppervlakteverbranding, restspanningen en scheuren. Het handhaven van de juiste stroomsnelheid en positionering van de nozzle helpt ook om het snijgebied schoon te houden, wat cruciaal is voor het bereiken van consistente oppervlakte-eigenschappen.
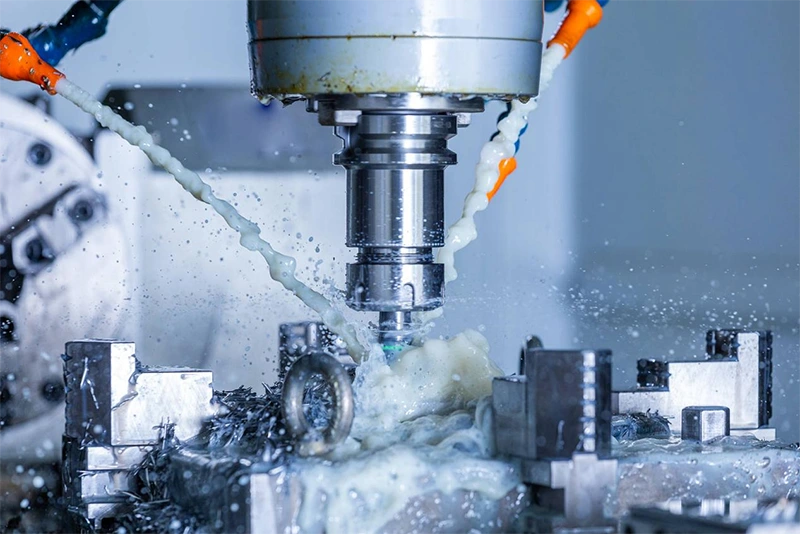
Het gebruik van snijvloeistoffen bij CNC-bewerking
Factoren die de oppervlakteafwerking beïnvloeden
Een goed geregeld snijvloeistofsysteem stabiliseert de temperatuur en vermindert de mechanische spanning tijdens het snijden. Beide aspecten hebben een sterke invloed op de uiteindelijke oppervlakteafwerking.
- Temperatuurregeling en thermische stabiliteit: Overmatige hitte tijdens het bewerken kan thermische vervorming en oxidatie veroorzaken, wat leidt tot ruwe of oneffen oppervlakken. Snijvloeistoffen absorberen en transporteren deze warmte, waardoor een gelijkmatige temperatuur in de snijzone behouden blijft. Deze thermische stabiliteit draagt bij aan het behoud van de gereedschapsgeometrie en voorkomt thermische scheuren in het onderdeel.
- Verminderde wrijving en vorming van opgebouwde randen: Hoge wrijving kan ervoor zorgen dat het materiaal aan het snijgereedschap hecht, waardoor een opbouwrand (BUE) ontstaat. Dit fenomeen scheurt de oppervlaktelaag, waardoor de ruwheid toeneemt. Snijvloeistoffen verlagen de wrijving op het contactvlak, voorkomen BUE en zorgen voor een schone snijbeweging die de textuur en het uiterlijk verbetert.
Een consistente oppervlakteafwerking vermindert de nabewerkingsvereisten, zoals polijsten of slijpen, en draagt bij aan het behoud van de nauwkeurigheid van het onderdeel.
Effect op oppervlakteruwheid, microstructuur en restspanning
Oppervlakte-integriteit gaat verder dan ruwheid; het omvat microstructurele veranderingen en spanningsverdeling onder het oppervlak. Snijvloeistoffen beïnvloeden al deze parameters via temperatuurregeling en smering.
- Invloed op gereedschap-werkstukinterface: Stabiele smering vermindert schuifspanning en adhesieve slijtage op de interface. Dit resulteert in minder trillingen van het gereedschap en een betere micro-afwerking. Soepel snijden vermindert oppervlaktescheuren en zorgt voor een uniforme textuur.
- Voorkomen van oppervlaktebranden en scheuren: Zonder voldoende koeling kan het oppervlak oververhit raken, wat leidt tot lokaal smelten of faseovergang. Snijvloeistoffen zorgen voor gecontroleerde thermische omstandigheden en vermijden warmtebeïnvloede zones of metallurgische veranderingen die de duurzaamheid van het onderdeel in gevaar brengen.
- Controle van microhardheidsvariatie: Overmatige hitte kan het materiaaloppervlak ongelijkmatig verharden of verzachten, waardoor spanningsverschillen ontstaan. Vloeistoffen verdelen de warmte gelijkmatiger, waardoor een consistente microhardheid behouden blijft en de vermoeiingssterkte verbetert.
Restspanningen vormen een verborgen bedreiging voor precisiecomponenten. Goed vloeistofbeheer minimaliseert thermische gradiënten en gereedschapsdruk die dergelijke spanningen veroorzaken.
Rol in maatnauwkeurigheid en onderdeeltolerantie
Precisiebewerking is afhankelijk van het handhaven van nauwe maattoleranties. Snijvloeistoffen dragen hieraan bij door zowel het snijgereedschap als het werkstuk tijdens de bewerking te stabiliseren.
- Vermindering van thermische uitzetting en vervorming: Naarmate de temperatuur stijgt, zetten materialen uit, wat leidt tot maatafwijkingen. Snijvloeistoffen verminderen de temperatuurgradiënt tussen gereedschap en werkstuk, beperken de uitzetting en behouden de geometrie.
- Betere controle over oppervlakteafwijkingen: Consistente smering vermindert gereedschapsslijtage en voorkomt afronding van de snijkant, wat leidt tot geleidelijke maatafwijking. Regelmatige vloeistofstroom verwijdert ook effectief spanen en voorkomt hersnijden, wat krassen of vervorming van het oppervlak kan veroorzaken.
Door optimale snijcondities te handhaven, zorgen vloeistoffen ervoor dat de uiteindelijke afmetingen overeenkomen met de ontwerpspecificaties en dat er zo min mogelijk behoefte is aan corrigerende bewerkingen.
Invloed van snijvloeistoffen op de levensduur van gereedschap
De standtijd is een van de meest kritische prestatiefactoren bij CNC-bewerking. Elke snede genereert hitte, druk en wrijving die de snijkant geleidelijk aan doen slijten. Snijvloeistoffen verminderen deze effecten door te koelen en te smeren, en hebben een directe invloed op hoe lang een gereedschap zijn geometrie en snij-efficiëntie behoudt. Een goed geselecteerde en onderhouden vloeistof kan de standtijd van het gereedschap aanzienlijk verlengen, wat zorgt voor langere productieruns, minder gereedschapswisselingen en een stabielere onderdeelkwaliteit.
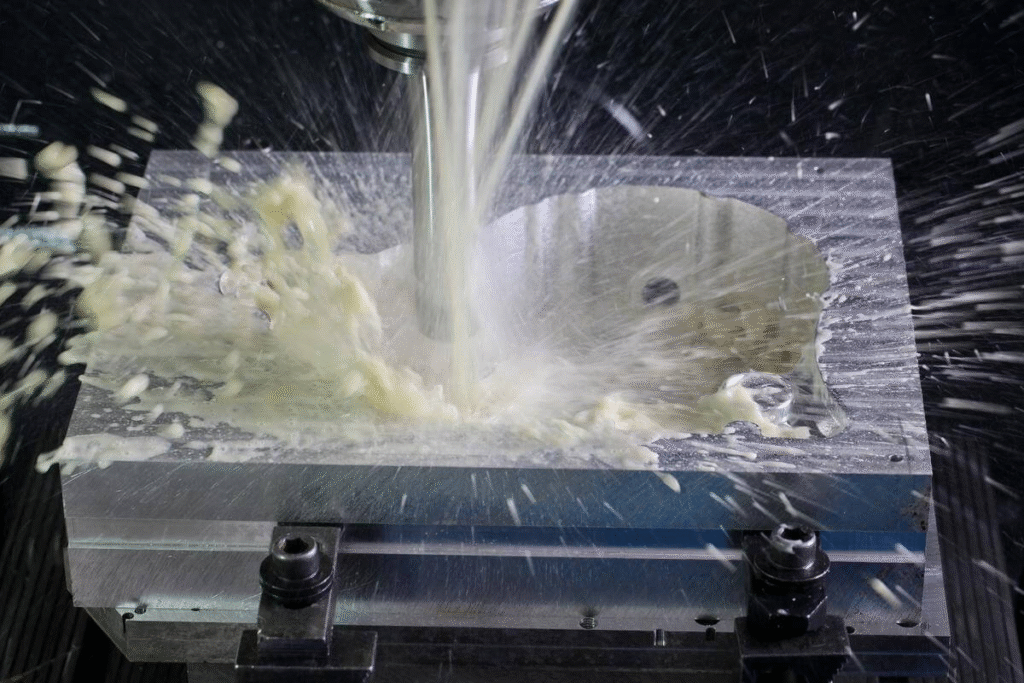
Snijvloeistoffen voor de levensduur van gereedschap
De effectiviteit van snijvloeistoffen hangt af van de bewerking, het materiaaltype en de snijparameters. Overmatige hitte of gebrek aan smering versnelt slijtage, terwijl een correcte vloeistoftoevoer zorgt voor een gecontroleerde snijtemperatuur en soepelere spaanafvoer. Deze balans bepaalt de duurzaamheid en economische efficiëntie van het bewerkingsproces.
Slijtagemechanismen verminderd door vloeistoffen
Snijvloeistoffen fungeren als een barrière tussen het gereedschap en het werkstuk, waardoor de intensiteit van verschillende slijtagemechanismen die in de snijzone optreden, wordt verminderd.
- Zelfklevende slijtage: Treedt op wanneer het gereedschap en het werkstukmateriaal onder hoge temperatuur en druk aan elkaar hechten. De vloeistof minimaliseert de hechting door een smeerfilm te vormen, waardoor metaaloverdracht en oppervlakteschade worden verminderd.
- Schurende slijtage: Harde deeltjes in spanen of het werkstuk kunnen krassen op het gereedschapsoppervlak veroorzaken. Snijvloeistoffen helpen deze deeltjes weg te spoelen, waardoor slijtage wordt geminimaliseerd en de scherpte van het gereedschap behouden blijft.
- Verspreidingsslijtage: Bij hoge temperaturen kunnen chemische elementen diffunderen tussen gereedschap en werkstukmaterialen, waardoor de snijkant verzwakt. Effectieve koeling van snijvloeistoffen verlaagt de diffusiesnelheid, waardoor de hardheid van het gereedschap behouden blijft.
- Oxidatieslijtage: Zuurstof in de lucht reageert met hete gereedschapsoppervlakken en vormt brosse oxiden die tot afbrokkeling leiden. Vloeistoffen fungeren als een thermisch en chemisch schild en beperken oxidatie en snijkantafbraak.
Door deze slijtagepatronen aan te pakken, stabiliseren snijvloeistoffen de snijcondities en zorgen ze voor consistente gereedschapsprestaties gedurende de gehele productiecyclus.
Hittereductie en stabiliteit van de gereedschapsrand
Warmtebeheersing is essentieel voor de levensduur van gereedschap. Een te hoge temperatuur verzacht het snijmateriaal, verstoort de hechting van de coating en leidt tot mechanische storingen. Snijvloeistoffen voeren warmte snel af uit de snijzone, waardoor zowel het gereedschap als het werkstuk binnen veilige bedrijfsgrenzen blijven.
Consistente koeling zorgt ervoor dat gereedschapsranden hun gewenste hardheid en vorm behouden, waardoor vroegtijdige slijtage of plastische vervorming wordt voorkomen. Het vermindert ook thermische schommelingen, die microscheuren langs de snijkant kunnen veroorzaken. Hierdoor behouden gereedschappen hun geometrie langer, wat nauwkeurige, herhaalbare sneden mogelijk maakt, zelfs bij hoge snelheid.
Verlengde gereedschapslevensduur en kostenefficiëntie
Een langere standtijd vertaalt zich direct in operationele besparingen. Het verminderen van de gereedschapswisselfrequentie minimaliseert de stilstand en verbetert de productiviteit in de hele werkplaats. Stabiele gereedschapsprestaties verlagen ook de uitvalpercentages, waardoor een uniforme onderdeelkwaliteit van batch tot batch wordt gegarandeerd.
Bij grootschalige productie zijn de kosten van snijvloeistoffen relatief laag in vergelijking met de besparingen die worden gerealiseerd door uitgebreide gereedschapsservice. Correct onderhoud en de juiste vloeistoftoevoermethoden zorgen voor een hoog rendement op de investering door lagere gereedschapsaankopen, verbeterde cyclustijden en een consistente bewerkingsoutput.
Een goed beheerd vloeistofsysteem ondersteunt daarom zowel de technische als de economische efficiëntie en vormt een belangrijk onderdeel van duurzame CNC-bewerkingspraktijken.
Prestaties van overstromings-, MQL- en droogbewerking
De toepassingsmethode van snijvloeistoffen heeft een grote invloed op warmteafvoer, gereedschapsslijtage en de algehele bewerkingsefficiëntie. Traditionele stromingskoeling, moderne Minimum Quantity Lubrication (MQL) en droogbewerking hebben elk hun eigen voordelen, afhankelijk van het type bewerking, het materiaal en de productieprioriteiten. Inzicht in de prestaties van deze systemen helpt machinisten bij het vinden van een balans tussen koelingsefficiëntie, milieu-impact en kostenbeheersing.
Het kiezen van de juiste aanpak vereist het analyseren van factoren zoals snijsnelheid, gereedschapsmateriaal, spaanbelasting en thermisch gedrag van het werkstuk. Terwijl stromingskoeling een superieure temperatuurbeheersing biedt, richten MQL en droogbewerking zich op duurzaamheid en kostenbesparing. De juiste beslissing ligt vaak in het afstemmen van het proces op de materiaaleigenschappen en de gewenste onderdeelkwaliteit.
Overstromingskoeling
Vloeistofkoeling is de meest gebruikte methode bij CNC-bewerking, waarbij een grote hoeveelheid vloeistof continu op de snijzone wordt gericht. Deze aanpak is bijzonder effectief voor het afvoeren van warmte en het wegspoelen van spanen uit diepe of gesloten snijzones.
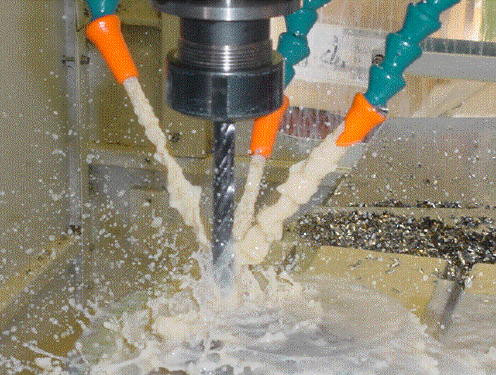
Aanbrengen van de snijvloeistof door over het gereedschap-werkstuk te spoelen
Voordelen:
- Zorgt voor een stabiele temperatuur van het gereedschap en het werkstuk.
- Zorgt voor een efficiënte spaanafvoer en een schoner oppervlakteresultaat.
- Vermindert slijtage van gereedschap door een constante smering bij zware belasting.
Beperkingen:
- Hoog vloeistofverbruik en onderhoudskosten.
- Zorgen over het milieu en de afvalverwerking vanwege de grote hoeveelheid afval.
- Mogelijke mistvorming die de gezondheid en het zicht van de operator beïnvloedt.
Vloedkoeling werkt het beste bij continue bewerkingen met harde materialen of bij lange gereedschapsinschakelingstijden. Hierbij is maximale koeling noodzakelijk om gereedschapsfalen te voorkomen.
Minimale hoeveelheid smering (MQL)
MQL is een geavanceerde smeermethode die een kleine hoeveelheid vloeistof in aerosolvorm rechtstreeks naar de snijkant transporteert. In plaats van koeling door middel van een bulkvloeistofstroom, maakt MQL gebruik van precisiesmering die wrijving en warmteontwikkeling minimaliseert.
Hoe MQL werkt: Perslucht voert een fijne nevel van smeermiddel naar het contactvlak tussen gereedschap en spanen. De vloeistof vormt een dunne grenslaag die de contacttemperatuur en de snijkracht verlaagt.
Voordelen:
- Aanzienlijk lager vloeistofverbruik en een schonere werkomgeving.
- Minder afvalverwerking en verbeterde veiligheid voor de operator.
- Verlengde levensduur van gereedschap in materialen zoals aluminium, messing en laaggelegeerd staal dankzij gerichte smering.
Beperkingen:
- Minder effectief bij zware voorbewerkingen of diepe snijbewerkingen waarbij sterke koeling vereist is.
- Kan leiden tot thermische accumulatie in snijgereedschappen van snelstaal of tijdens langdurige bewerkingen.
MQL is het meest geschikt voor precisie- of semi-nabewerkingsprocessen waarbij gematigde koeling en schone spaanafvoer voldoende zijn.
Droog bewerken
Droog bewerken elimineert snijvloeistoffen volledig en maakt gebruik van geoptimaliseerde gereedschapsmaterialen, coatings en snijparameters om hitte en wrijving te beheersen. Het wordt steeds vaker gebruikt in milieubewuste productieomgevingen en geautomatiseerde omgevingen.
Wanneer droog bewerken geschikt is:
- Wanneer materialen korte, gemakkelijk hanteerbare spanen produceren, zoals gietijzer.
- Wanneer gereedschapscoatings zoals TiAlN of DLC voor voldoende hittebestendigheid zorgen.
- Wanneer de eisen aan de oppervlakteafwerking gematigd zijn en de secundaire afwerking acceptabel is.
Voordelen:
- Elimineert kosten voor koelmiddel en problemen met afvalverwerking.
- Verbetert de duurzaamheid van het milieu en de veiligheid van de operator.
- Vermindert de risico's op corrosie en vloeistofverontreiniging op machines.
Beperkingen:
- Hogere snijtemperaturen kunnen de coatings van het gereedschap en de nauwkeurigheid negatief beïnvloeden.
- Zonder goede parametercontrole kan de oppervlaktekwaliteit afnemen.
- Thermische uitzetting kan van invloed zijn op nauwe toleranties bij precisiebewerking.
Droog bewerken is effectief wanneer de processtabiliteit en de materiaaleigenschappen temperatuurregeling mogelijk maken via aanpassingen in de snijsnelheid en gereedschapsgeometrie.
Prestatievergelijking voor belangrijke materialen
De optimale koelmethode varieert per materiaalsoort vanwege verschillen in warmtegeleiding, hardheid en spaangedrag.
- Staal: Vloedkoeling biedt de beste balans tussen warmtebeheersing en oppervlakteafwerking. MQL is geschikt voor zacht staal met gecoate hardmetalen gereedschappen, terwijl droog bewerken vaak leidt tot overmatige slijtage.
- Aluminium: MQL biedt uitstekende prestaties dankzij de hoge thermische geleidbaarheid van aluminium en de neiging om aan gereedschap te hechten. Vloeistofkoeling is nuttig voor bewerkingen met diepe pockets, waarbij spaanafvoer cruciaal is.
- titanium: Vloeistofkoeling is bijna verplicht vanwege de slechte warmtegeleiding en hoge snijtemperatuur van titanium. MQL en droog bewerken kunnen gereedschapsfalen veroorzaken door snelle snijkantverzachting.
- Superlegeringen: Vereisen hogedruk-overstromingssystemen om de levensduur van het gereedschap en de maatvoering te behouden. MQL of droge omstandigheden zijn zelden geschikt voor deze taaie materialen.
Elke methode heeft zijn eigen niche en de beste resultaten worden behaald wanneer de koelstrategie is afgestemd op het materiaalgedrag, de snijomstandigheden en de productiedoelen.
Inspectiemethoden voor de kwaliteit van snijvloeistoffen
Snijvloeistoffen degraderen geleidelijk tijdens het gebruik door hitte, spaanverontreiniging, bacteriegroei en verdunning. Naarmate de kwaliteit van de vloeistof afneemt, verzwakken de koelende, smerende en corrosiewerende eigenschappen, wat direct van invloed is op de bewerkingsnauwkeurigheid en oppervlakteafwerking. Regelmatige inspectie zorgt ervoor dat de vloeistof de juiste chemische balans en fysieke conditie behoudt. Het bewaken van deze parameters helpt ook kostbare stilstand te voorkomen die wordt veroorzaakt door gereedschapsschade of afkeuring van onderdelen.
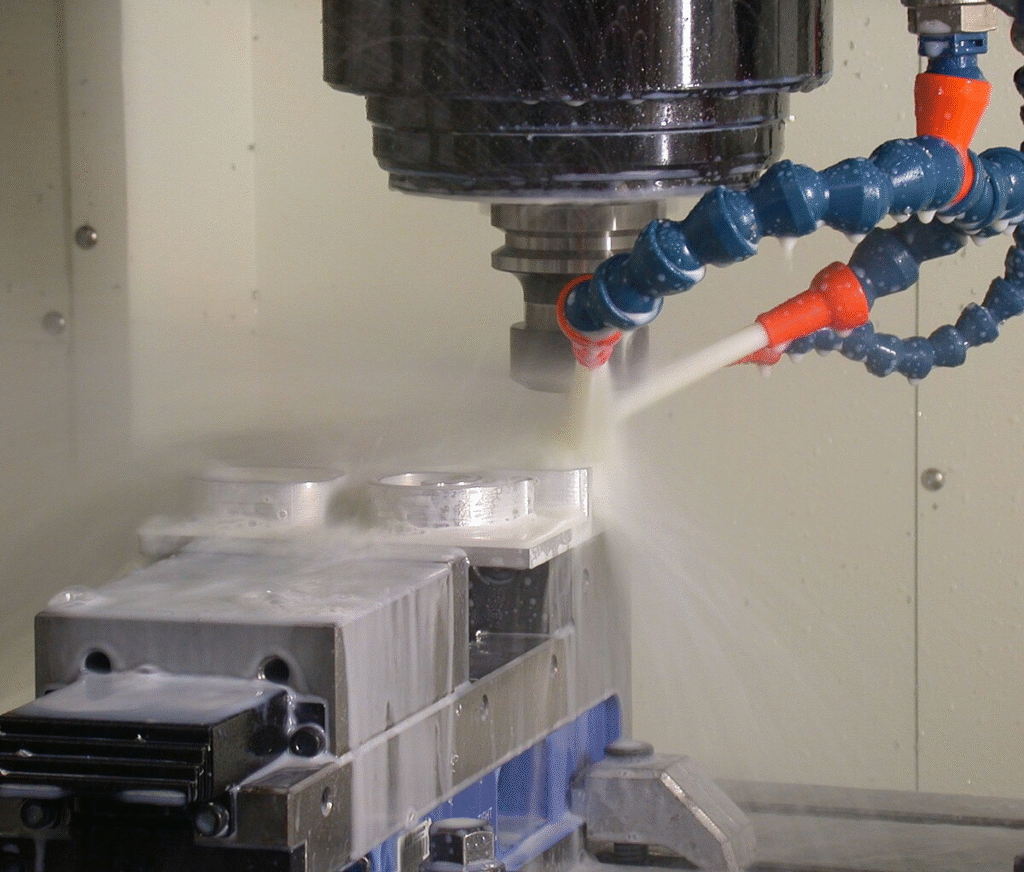
In omgevingen met hoge precisie kunnen zelfs kleine schommelingen in pH, concentratie of reinheid leiden tot oppervlakte-inconsistenties of corrosie op bewerkte onderdelen. Een goed gestructureerde inspectieroutine houdt het bewerkingsproces voorspelbaar en verlengt de levensduur van zowel de vloeistof als de apparatuur.
Belangrijke parameters om te monitoren
Verschillende parameters bepalen de prestaties van snijvloeistoffen en moeten consistent worden gemeten. Deze indicatoren weerspiegelen de chemische stabiliteit en mechanische effectiviteit van de vloeistof.
- Concentratie: Bepaalt de balans tussen koeling en smering. Een lage concentratie vermindert de bescherming en verhoogt de slijtage van het gereedschap, terwijl te rijke mengsels residuvorming veroorzaken. Regelmatige controles met een refractometer helpen de juiste verhouding te behouden.
- pH-niveau: Geeft de alkaliteit of zuurtegraad van de vloeistof aan. Een pH tussen 8 en 9 is over het algemeen ideaal. Een daling van de pH duidt op bacteriegroei of chemische afbraak, terwijl een hoge pH machineonderdelen kan aantasten.
- Aantal bacteriën en schimmels: Microbiële verontreiniging vermindert de vloeistofprestaties en veroorzaakt onaangename geuren. Testkits of dipslides helpen om de groei vroegtijdig te detecteren, waardoor tijdige biocidebehandeling mogelijk is.
- Oliepeil van de zwerver: Olie die uit de hydrauliek of spindels van machines lekt, kan een oppervlaktefilm vormen die zuurstof blokkeert en bacteriegroei bevordert. Gebruik skimmers of absorberende pads om deze olie te verwijderen.
- Visuele helderheid en geur: Troebelheid of een vieze geur duiden op verontreiniging, oxidatie of overmatige fijnstof in de vloeistof. Visuele inspectie blijft een eenvoudige maar waardevolle kwaliteitscontrole.
Door deze parameters consequent te volgen, blijft de stabiliteit behouden tijdens lange productieruns en wordt ongeplande vervanging van vloeistoffen voorkomen.
Inspectiehulpmiddelen en testtechnieken
Het bewaken van de vloeistofconditie vereist eenvoudige maar betrouwbare instrumenten. Regelmatig gebruik van deze instrumenten levert vroege waarschuwingssignalen op voor degradatie.
- refractometer: Meet de vloeistofconcentratie door lichtbreking door een klein monster te analyseren. De meetwaarden worden vergeleken met kalibratiegegevens om de juiste verdunning te garanderen.
- pH-meter of teststrips: Wordt gebruikt om de zuurtegraad te controleren. Een plotselinge pH-verandering wijst vaak op verontreiniging of biologische activiteit die onmiddellijk moet worden gecorrigeerd.
- Microbiële testkits: Detecteer de aanwezigheid van bacteriën of schimmels binnen 24 tot 48 uur. Vroegtijdige identificatie helpt vloeistofbederf en onaangename geuren in de werkplaats te voorkomen.
- Filtratie- en olieverwijderingsinspectie: Filters en skimmers moeten worden gecontroleerd op verstopping of ineffectieve werking. Een verstopt filter kan ervoor zorgen dat fijn vuil terugstroomt, wat slijtage veroorzaakt en de prestaties van het gereedschap beïnvloedt.
Routinematige tests met deze hulpmiddelen leveren meetbare gegevens op voor onderhoudsbeslissingen en optimalisatie van de levensduur van vloeistoffen.
Aanbevolen controlefrequentie en registraties
De inspectiefrequentie is afhankelijk van het productievolume en het machinegebruik. Hogesnelheids- of meerploegendiensten vereisen een nauwgezettere controle dan incidentele bewerkingen.
- Dagelijks: Controleer het vloeistofniveau, uiterlijk en de geur. Maak de skimmers schoon en zorg ervoor dat er geen schuim of overmatige resten ontstaan.
- Wekelijks: Meet de concentratie en pH-waarde en registreer de waarden voor trendanalyse. Inspecteer filtersystemen en reinig zo nodig de opvangbakken.
- Maandelijks: Voer bacteriële tests uit en bekijk historische gegevens om te voorspellen wanneer vloeistofvervanging of -behandeling nodig zal zijn.
Door nauwkeurige gegevens bij te houden, kunt u geleidelijke achteruitgang identificeren en preventieve maatregelen nemen voordat de bewerkingskwaliteit afneemt.
Wanneer aanvullen versus vervangen
De beslissing om een vloeistof aan te vullen of te vervangen hangt af van de inspectieresultaten en de mate van verontreiniging.
- Bijvullen: Als de concentratie of pH enigszins afwijkt van de specificaties, kan aanpassing met schoon concentraat of water de balans herstellen. Filtratie en beluchting kunnen licht gedegradeerde vloeistoffen ook weer tot leven brengen.
- Vervangen: Wanneer microbiële groei, zwerfolie of metaaldeeltjes de acceptabele grenzen overschrijden, is volledige vervanging vereist. In deze fase zorgt het reinigen van het reservoir en de leidingen ervoor dat de nieuwe batch optimaal presteert.
Een gedisciplineerd inspectieprogramma zorgt niet alleen voor een goede vloeistofkwaliteit, maar ook voor een consistente afwerking van het onderdeel, een langere levensduur van het gereedschap en een verbeterde hygiëne in de werkplaats.
Conclusie
Snijvloeistoffen blijven een onmisbaar onderdeel van CNC-bewerking en hebben een directe invloed op de oppervlaktekwaliteit, maatnauwkeurigheid en levensduur van het gereedschap. Hun vermogen om zowel het gereedschap als het werkstuk te koelen, smeren en beschermen, zorgt ervoor dat bewerkingsprocessen efficiënt en consistent verlopen. De juiste vloeistofselectie, concentratiecontrole en toevoermethoden dragen bij aan schonere sneden, een gladdere afwerking en een langere levensduur van het gereedschap, terwijl nauwe toleranties behouden blijven. Het negeren van deze factoren kan snel leiden tot verhoogde slijtage, een slechte oppervlaktekwaliteit en hogere productiekosten.
Even belangrijk is het onderhoud en de inspectie van snijvloeistoffen gedurende hun gehele levensduur. Het monitoren van belangrijke parameters zoals pH, concentratie en verontreiniging zorgt ervoor dat de vloeistof blijft presteren zoals bedoeld. Door gestructureerde inspectieroutines, duurzame applicatiemethoden zoals MQL en verantwoord vloeistofbeheer te integreren, kunnen fabrikanten afval en operationele kosten verminderen en tegelijkertijd zowel de apparatuur als het milieu beschermen. Uiteindelijk is consistent vloeistofbeheer niet alleen een technische vereiste, maar ook een belangrijke bijdrage aan efficiënte, duurzame en hoogwaardige CNC-bewerking.




