

Dunwandige componenten zijn onderdelen waarbij een of meer wandsecties aanzienlijk dunner zijn ten opzichte van de totale afmetingen van het onderdeel. Deze kenmerken komen veel voor in de lucht- en ruimtevaart, de medische sector, de automobielindustrie en precisie-industrie, waar gewichtsbesparing, luchtstroom of een compact ontwerp cruciaal zijn. Hoewel CNC-bewerking het mogelijk maakt deze onderdelen met hoge nauwkeurigheid te produceren, brengen dunne wanden een unieke reeks uitdagingen met zich mee die niet bestaan bij stijvere geometrieën.
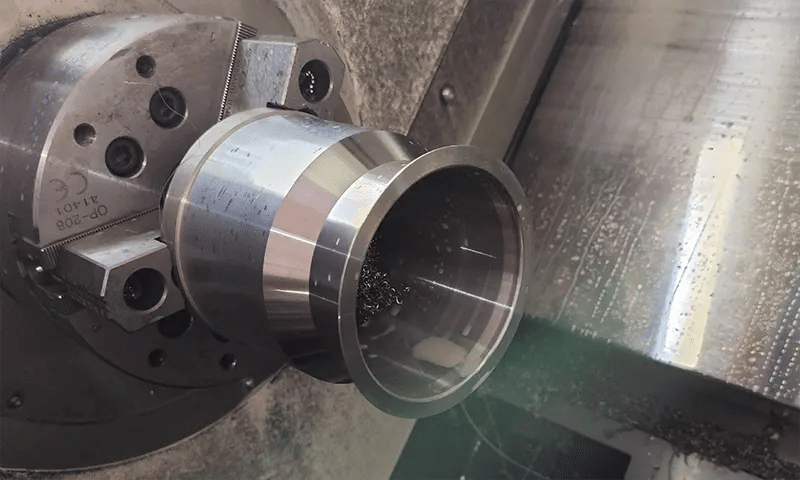
dunwandige onderdelen door middel van CNC-frezen
De meest voorkomende problemen bij het bewerken van dunwandige onderdelen zijn vervorming tijdens het snijden, trillingen en verlies van tolerantie nadat het onderdeel uit de opspaninrichting is verwijderd. Dit artikel richt zich op beproefde bewerkingsstrategieën die helpen vervorming te beheersen, de nauwkeurigheid te behouden en de integriteit van het onderdeel te waarborgen.
Wat is vervorming bij het bewerken van dunwandige onderdelen?
Voordat er een snijstrategie of opspaninrichting wordt overwogen, is het belangrijk te begrijpen waarom dunwandige onderdelen zich anders gedragen tijdens de bewerking. Vervorming is geen willekeurig gevolg. Het is het voorspelbare resultaat van hoe dun materiaal reageert op snijkrachten, warmte en spanningsontlasting. Wanneer met deze factoren geen rekening wordt gehouden in een vroeg stadium, kan zelfs een goed geprogrammeerd CNC-proces onnauwkeurige onderdelen produceren.
Wat kenmerkt een dunwandig onderdeel?
Een dunwandig onderdeel wordt over het algemeen gedefinieerd door een wanddikte die onvoldoende stijfheid biedt om de krachten die tijdens de bewerking optreden te weerstaan. Hoewel er geen universele drempelwaarde voor de wanddikte bestaat, ontstaan problemen doorgaans wanneer de wanddikte klein wordt ten opzichte van de hoogte of de onondersteunde lengte. Een wand van 2 mm in een hoge ribbenconstructie in de luchtvaart gedraagt zich bijvoorbeeld heel anders dan een wand van 2 mm in een korte, doosvormige constructie.
Dunne wanden komen veel voor in onderdelen zoals turbinebehuizingen, elektronische omhulsels, medische implantaten en lichtgewicht constructieframes. In veel van deze toepassingen wordt de wanddikte bepaald door functionele eisen in plaats van door bewerkbaarheid, waardoor er weinig ruimte is voor fouten tijdens het snijden.
Waarom dunne wanden vervormen tijdens CNC-bewerking
Dunne wanden vervormen omdat ze de snijkrachten niet op dezelfde manier kunnen absorberen als dikkere wanden. Wanneer het snijgereedschap in het materiaal snijdt, duwen zijwaartse krachten de wand weg van het gereedschapspad. Hoe dunner en hoger de wand, hoe groter de doorbuiging.
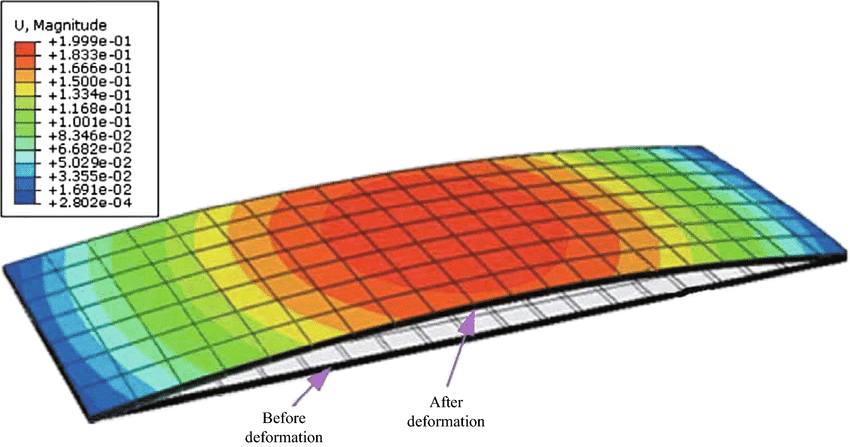
Vervorming door bewerking in een dunwandige plaat
In de praktijk betekent dit dat het gereedschap tijdens het voorbewerken mogelijk minder materiaal verwijdert dan geprogrammeerd, en vervolgens tijdens het nabewerken meer materiaal verwijdert dan verwacht. Ik heb gevallen gezien waarbij een wand binnen de tolerantie viel toen deze geklemd was, maar na het losmaken van het onderdeel enkele tienden van een millimeter buiten de tolerantie viel. Dit gedrag wordt niet veroorzaakt door programmeerfouten, maar door elastische vervorming tijdens de bewerking.
Effecten van snijkrachten, trillingen en warmteontwikkeling
Drie belangrijke factoren dragen bij aan vervorming in dunwandige onderdelen:
- Snijkrachten die de muur duwen of trekken tijdens een gevecht
- Trillingen en geratel die de beweging van de muur versterken
- Warmteontwikkeling die plaatselijke uitzetting veroorzaakt
Wanneer de snijkrachten fluctueren, buigt de wand herhaaldelijk, wat kan leiden tot ongelijkmatige materiaalafvoer. Trillingen verergeren dit doordat ze dynamische belastingen introduceren die de wand niet kan dempen. Warmte voegt nog een extra complexiteit toe. Dunne secties warmen snel op en koelen ongelijkmatig af, waardoor de afmetingen zelfs na de bewerking nog kunnen veranderen.
Bijvoorbeeld, bij het bewerken van een dunne aluminium behuizing met hoge spindelsnelheden zonder adequate spaanafvoer kan plaatselijke verhitting ervoor zorgen dat de wand tijdens het bewerken uitzet en daarna krimpt, wat resulteert in ondermaatse onderdelen.
Veelvoorkomende vervormingsproblemen in dunwandige onderdelen
Vervorming treedt meestal op in voorspelbare vormen. De meest voorkomende problemen zijn onder andere:
- Wandvervorming tijdens het snijden leidt tot ongelijke dikte.
- Afgeschuinde wanden ontstaan door progressieve doorbuiging langs de gereedschapsdiepte.
- Terugvering na het losmaken, waarbij de wand terugkeert naar een andere vorm.
- Verlies van vlakheid of parallellisme in aangrenzende kenmerken
Deze problemen worden vaak pas zichtbaar tijdens de afwerking of de eindinspectie. Tegen die tijd kan het nodig zijn om het hele onderdeel opnieuw te bewerken of zelfs af te schrijven.
Het belang van planning vóór aanvang van de materiaalverwijdering
Effectief dunwandig bewerken begint al lang voordat het eerste gereedschapspad wordt gegenereerd. Bij de planning moet rekening worden gehouden met de manier waarop materiaalverwijdering de stijfheid van het onderdeel in elke fase beïnvloedt. Te veel materiaal te vroeg verwijderen kan de resterende structuur destabiliseren en latere bewerkingen onvoorspelbaar maken.
Een veelgemaakte fout is het volledig voorbewerken van alle holtes voordat de dunnere delen worden aangepakt. Een geplande aanpak daarentegen kan extra materiaal op dunne wanden achterlaten, waardoor het omringende materiaal deze kan ondersteunen tot de laatste fase. Deze volgorde van bewerking vermindert spanningsafgifte en verbetert de maatnauwkeurigheid.
Inzicht in vervorming op dit niveau vormt de basis voor alle volgende beslissingen, van gereedschapspadvolgorde tot werkstukbevestiging en inspectie. Zonder dit inzicht leveren zelfs geavanceerde bewerkingsstrategieën moeite om betrouwbare resultaten te behalen.
Gereedschapspadvolgorde voor stabiliteits- en spanningsbeheersing
Zodra de vervormingsmechanismen begrepen zijn, wordt de volgorde van de gereedschapsbewerkingen een van de meest effectieve manieren om ze te beheersen. De volgorde waarin materiaal wordt verwijderd, heeft een directe invloed op de stijfheid van het onderdeel, de interne spanningsvermindering en de dimensionale stabiliteit. Een slechte volgorde kan het onderdeel te vroeg verzwakken, terwijl een goed geplande volgorde de ondersteuning tot de laatste fasen behoudt.
Voorbewerken versus nabewerken bij dunwandige onderdelen
Bij het bewerken van dunwandige onderdelen moeten voorbewerken en nabewerken duidelijk van elkaar gescheiden worden. Voorbewerken moet gericht zijn op het verwijderen van bulkmateriaal met behoud van structurele sterkte. Nabewerken moet worden gereserveerd voor de laatste bewerkingen, wanneer het onderdeel voldoende ondersteund is en de spanningen grotendeels zijn weggenomen.
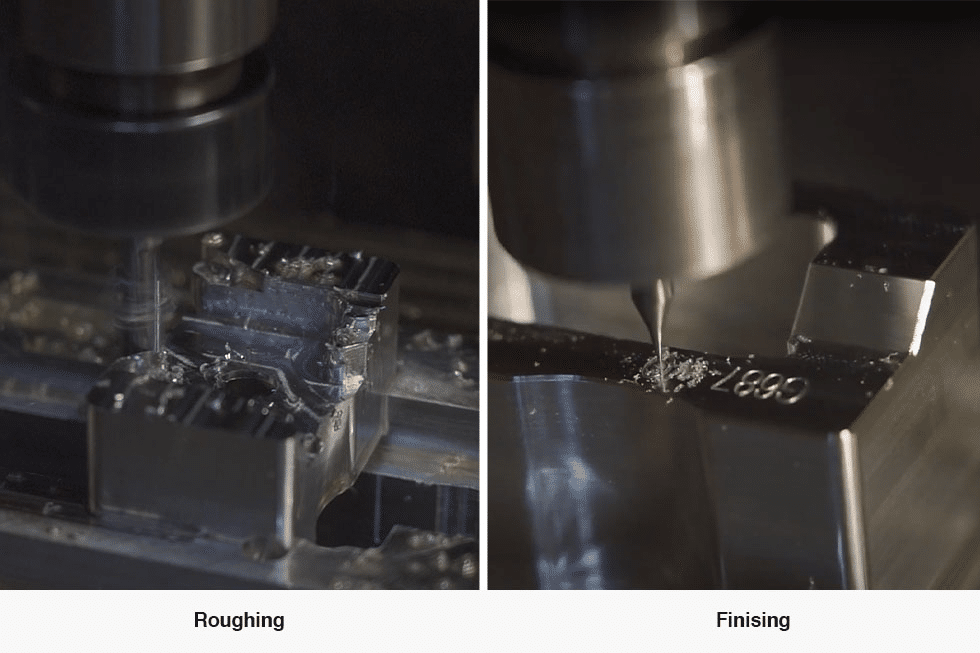
Voorbewerken versus nabewerken bij CNC-bewerking voor perfecte onderdelen
In de praktijk betekent dit vaak dat er meer materiaal wordt toegevoegd aan dunne wanden dan aan dikkere delen. Zo kan het toevoegen van 0.3 tot 0.5 mm extra aan een dunne aluminium wand tijdens het voorbewerken de doorbuiging tijdens de afwerking aanzienlijk verminderen. Dit extra materiaal zorgt voor tijdelijke versteviging in plaats van verspild materiaal.
Bewerking van dikkere secties naar dunnere gedeeltes
Een betrouwbare volgordestrategie is om te frezen van de meest stijve delen naar de minst stijve. Dikkere gedeelten bieden natuurlijke ondersteuning en helpen de snijkrachten op te vangen terwijl aangrenzend materiaal wordt verwijderd.
Bijvoorbeeld, bij het bewerken van een uitsparing die omgeven is door dunne ribben, is het stabieler om de uitsparing eerst voor te frezen terwijl de ribben dik blijven. De ribben kunnen dan in latere bewerkingen op de uiteindelijke dikte worden gebracht. Deze aanpak vermindert het risico dat de ribben gaan trillen of buigen tijdens de eerste bewerkingsfasen.
Evenwichtige materiaalafvoer om interne spanning te verminderen
Ongelijkmatige materiaalafvoer kan interne spanningen asymmetrisch vrijgeven, waardoor het onderdeel kan vervormen. Evenwichtige afvoer zorgt ervoor dat spanningsveranderingen gelijkmatiger over het onderdeel worden verdeeld.
Dit vereist niet dat overal evenveel materiaal wordt verwijderd, maar wel dat agressieve sneden aan één kant worden vermeden, terwijl de tegenoverliggende kant volledig ondersteund blijft. Door afwisselende bewerkingen op tegenoverliggende wanden uit te voeren of symmetrische kenmerken in fasen te bewerken, kan vervorming in grotere, dunwandige frames aanzienlijk worden verminderd.
Gebruik van semi-afwerking en restbewerking
Semi-afwerking speelt een belangrijke rol in de stabiliteit van dunwandige onderdelen. Door een tussenstap tussen voorbewerken en afwerken in te voeren, kan het onderdeel zich geleidelijk aanpassen aan een lagere stijfheid.
Nabewerking is met name nuttig wanneer complexe geometrieën na het voorbewerken ongelijkmatig materiaal achterlaten. Het verwijderen van restmateriaal met lichte, gerichte bewerkingen voorkomt plotselinge krachtpieken die kunnen optreden tijdens de volledige nabewerking. Deze aanpak wordt vaak gebruikt bij componenten voor de lucht- en ruimtevaart, waar dunne verbindingen dikkere structurele knooppunten met elkaar verbinden.
Vermijd diepe zaagsneden vlak bij de uiteindelijke wanddikte.
Het is raadzaam om sneden tot aan de uiteindelijke wanddikte zoveel mogelijk te vermijden. Deze sneden concentreren de snijkrachten over een groot contactoppervlak, waardoor de doorbuiging en trillingen toenemen.
Meerdere ondiepe bewerkingen met consistente stapgroottes leveren daarentegen voorspelbaardere resultaten op. Hoewel dit de cyclustijd iets verlengt, voorkomt het vaak kostbaar herstelwerk. Bij zeer nauwkeurige onderdelen weegt de tijdsbesparing door het vermijden van afval ruimschoots op tegen de extra bewerkingstijd.
Doordachte gereedschapspadsequenties transformeren de bewerking van dunwandige onderdelen van een proces van vallen en opstaan naar een gecontroleerde bewerking. Doordat de stijfheid behouden blijft en spanningen geleidelijk worden opgeheven, blijft het onderdeel stabiel tijdens de bewerking, wat de basis vormt voor een nauwkeurige afwerking en betrouwbare inspectieresultaten.
Het verminderen van radiale inslag- en snijkrachten
Na de gereedschapspadsequentie is de volgende belangrijke factor die vervorming beïnvloedt de mate waarin het gereedschap in het materiaal snijdt. Dunwandige onderdelen zijn zeer gevoelig voor snijkrachten, en zelfs kleine verhogingen van de gereedschapsdruk kunnen merkbare doorbuiging veroorzaken. Het verminderen van de radiale indringing is een van de meest effectieve manieren om de controle tijdens het bewerken te behouden.
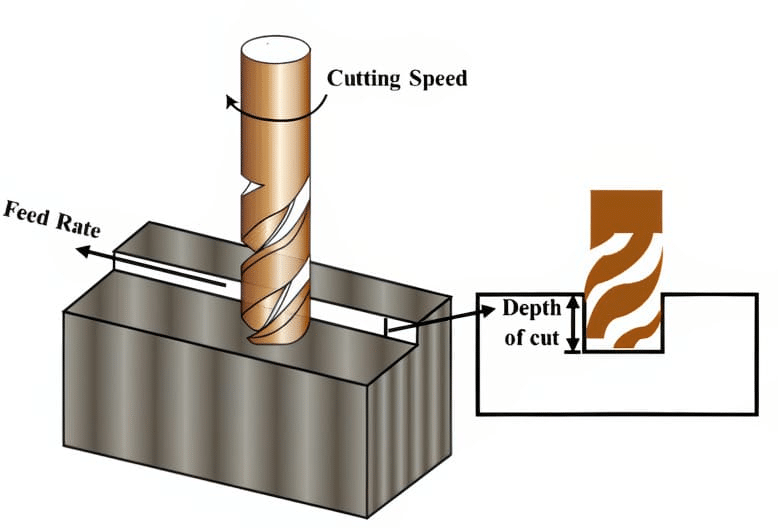
Optimalisatie van snijparameters
Het belang van een lage radiale inslag in dunwandige structuren.
Radiale inschakeling heeft een directe invloed op de laterale snijkrachten. Een hoge inschakeling duwt de wand zijwaarts, terwijl een lage inschakeling ervoor zorgt dat het gereedschap met minder weerstand kan snijden. Bij dunne secties helpt een lagere radiale inschakeling de wand om zijn vorm te behouden tijdens het snijden.
In de praktijk betekent dit dat je grote stapgroottes in de buurt van dunne wanden moet vermijden. Bijvoorbeeld, bij het afwerken van een 1.5 mm dikke aluminium wand kan een stapgrootte van 5 tot 10 procent van de gereedschapsdiameter de doorbuiging aanzienlijk verminderen in vergelijking met een conventionele stapgrootte van 40 procent.
Hogesnelheidsbewerking en adaptieve freesstrategieën
Hogesnelheidsbewerkingstechnieken zijn bijzonder effectief voor kwetsbare geometrieën. Adaptieve freesbewerking zorgt voor een constante gereedschapsbelasting door de gereedschapsinschakeling dynamisch aan te passen. Dit voorkomt plotselinge krachtpieken die dunne wanden kunnen vervormen.
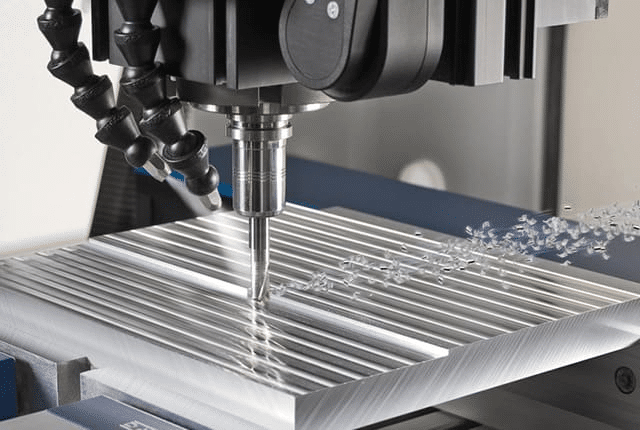
Adaptieve strategieën worden vaak gebruikt bij de bewerking van titanium en aluminium onderdelen voor de lucht- en ruimtevaart, waar dunne ribben nauwkeurig bewerkt moeten worden. Door een constante spaandikte te handhaven, snijdt het gereedschap soepel en ondervindt de wand minder trillingen en krachtvariaties.
Kleinere staphoogtes en gecontroleerde axiale dieptes
Door kleine stapgroottes te combineren met gecontroleerde axiale dieptes ontstaat een stabiele snijomgeving. Hoewel diepere axiale sneden acceptabel zijn in stijve gebieden, profiteren dunne wanden van een geringe axiale insnijding.
Een evenwichtige aanpak omvat vaak:
- Lichte radiale inschakeling om de zijwaartse kracht te verminderen.
- Matige axiale diepte om de snij-efficiëntie te behouden.
- Constante spaandikte gedurende de gehele bewerking
Deze combinatie maakt het mogelijk om materiaal op een voorspelbare manier te verwijderen zonder de muur te veel te belasten.
Gereedschapsselectie voor verminderde gereedschapsdruk
De geometrie van het gereedschap speelt een cruciale rol bij het minimaliseren van de snijkrachten. Scherpe gereedschappen met een grote spiraalhoek verminderen de snijweerstand en verbeteren de spaanafvoer. Gereedschappen die ontworpen zijn voor het afwerken van dunne structuren produceren vaak schonere sneden met minder druk op de wand.
Het overschakelen van een universele vingerfrees naar een afwerkingsfrees met een hoge spiraalhoek kan bijvoorbeeld het trillen aanzienlijk verminderen bij het bewerken van dunne roestvrijstalen behuizingen. Ook de slijtage van het gereedschap moet nauwlettend in de gaten worden gehouden, aangezien bot gereedschap de snijkracht en de warmteontwikkeling verhoogt.
Warmtebeheersing om thermische vervorming te voorkomen
Warmteontwikkeling kan ervoor zorgen dat dunne wanden tijdens het bewerken uitzetten en daarna weer krimpen, wat tot maatafwijkingen kan leiden. Het beheersen van de warmte is net zo belangrijk als het beheersen van de snijkrachten.
Effectieve methoden omvatten het gebruik van een geschikte koelvloeistofstroom, het zorgen voor een snelle afvoer van spanen en het vermijden van langdurig contact tussen gereedschap en werkstuk op één plek. Bij precisiewerk kunnen zelfs korte stilstandtijden aan het einde van een gereedschapspad plaatselijke verhitting veroorzaken die de wanddikte beïnvloedt.
Door de radiale inslag te verminderen en de snijkrachten en warmte zorgvuldig te beheersen, blijven dunwandige onderdelen stabiel tijdens het bewerkingsproces. Deze aanpak verbetert niet alleen de nauwkeurigheid, maar verlengt ook de levensduur van het gereedschap en zorgt voor een consistentere oppervlaktekwaliteit.
Bevestigingsstrategieën voor fragiele geometrieën
Zelfs met geoptimaliseerde gereedschapspaden en lagere snijkrachten kan een slechte opspanning het hele bewerkingsproces ondermijnen. Dunwandige onderdelen zijn bijzonder gevoelig voor vervorming door overmatige of ongelijkmatige klemming. Een effectieve opspanning moet het onderdeel stevig vastzetten en tegelijkertijd de natuurlijke bewegingsvrijheid onder de snijbelasting mogelijk maken.
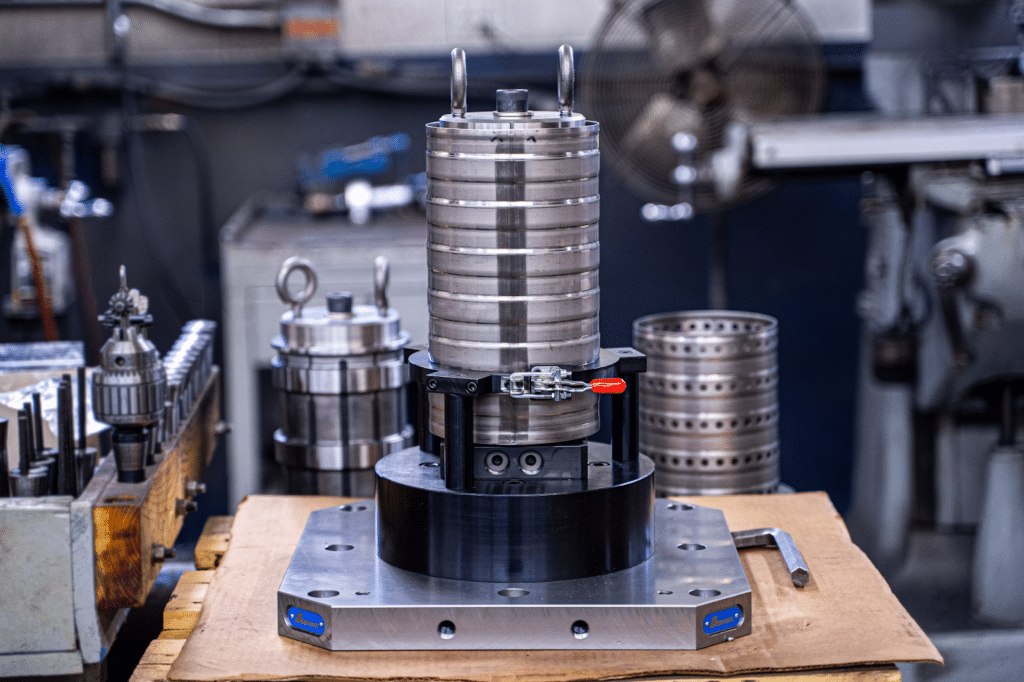
CNC-werkstukopspanning voor dunwandige onderdelen
Risico's van te strak klemmen van dunwandige componenten
Overmatige klemming is een veelvoorkomende oorzaak van verborgen vervorming. Een te grote klemkracht kan dunne wanden vervormen tijdens de bewerking, waarna het onderdeel van vorm verandert zodra het wordt losgelaten. Dit leidt er vaak toe dat onderdelen in de mal de juiste afmetingen hebben, maar na de inspectie niet door de keuring komen.
Typische problemen die ontstaan door te strak aandraaien zijn onder andere:
- Permanente wandvervorming nabij de klempunten
- Verlies van parallellisme na het losmaken van de klem
- Plaatselijke deuken of drukplekken
Deze problemen worden vaak ten onrechte toegeschreven aan snijparameters, terwijl de hoofdoorzaak in het ontwerp van het opspanapparaat ligt.
Gebruik van flexibele klemmen en op maat gemaakte hulpstukken
Dankzij de flexibele klembekken kan het klemoppervlak beter aansluiten op de vorm van het werkstuk, waardoor de kracht over een groter oppervlak wordt verdeeld. Dit vermindert plaatselijke spanningen en verbetert de stabiliteit van het werkstuk.
Voor dunwandige productieonderdelen zijn op maat gemaakte mallen vaak nodig, met name in de lucht- en ruimtevaart en de medische sector. Een voorgevormde mal die het buitenprofiel van een dunne behuizing ondersteunt, kan bijvoorbeeld voorkomen dat de wand instort en tegelijkertijd toegang bieden voor interne bewerkingen.
Vacuümarmaturen voor uniforme ondersteuning
Vacuümspanen zijn bijzonder effectief voor vlakke of dunne, ondiepe componenten. In plaats van puntsklemming oefenen vacuümspaninrichtingen een gelijkmatige klemkracht uit over het gehele oppervlak.
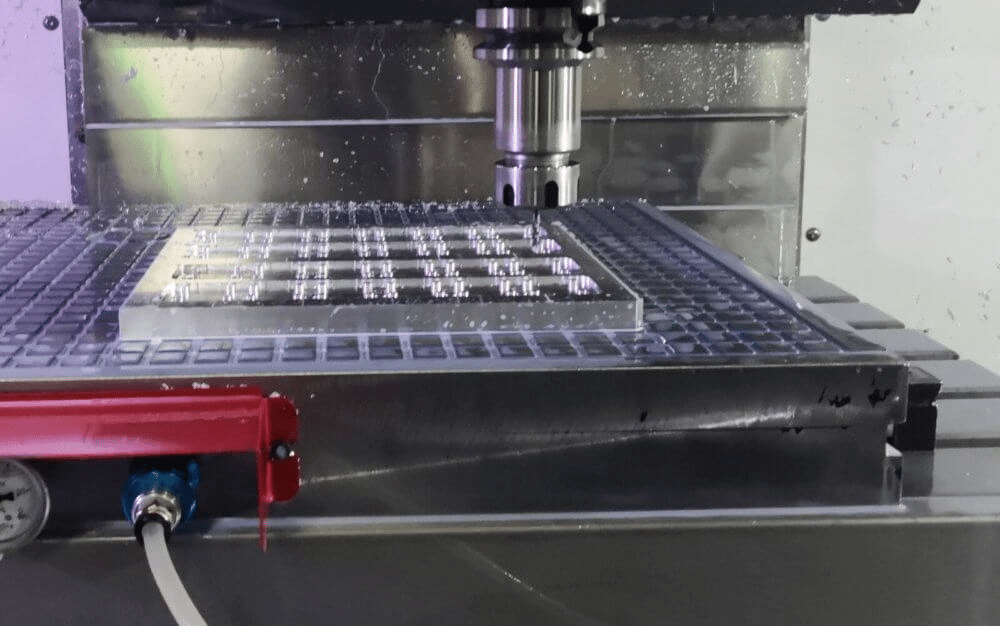
Vacuümsystemen werken goed voor onderdelen zoals dunne platen, afdekkingen en elektronische behuizingen. Ze vereisen echter een zorgvuldige afdichting en schone oppervlakken om een constante klemkracht tijdens de hele bewerking te behouden.
Dunne wanden ondersteunen zonder de beweging te beperken
Dunne wanden hebben ondersteuning nodig, maar ze mogen niet volledig worden vastgezet. Overmatige fixatie kan spanning insluiten en leiden tot vervorming na de bewerking.
Effectieve ondersteuningsstrategieën omvatten:
- Dunne wanden ondersteunen met opofferingsmateriaal tijdens het voorbewerken
- Gebruik van tijdelijke steunconstructies die vóór de afwerking worden verwijderd.
- Het ondersteunen van interne structuren met behulp van uitzetbare doornen of inzetstukken.
Deze methoden bieden stabiliteit en laten het lichaamsdeel tegelijkertijd op natuurlijke wijze ontspannen.
Bewerking in meerdere opstellingen om spanning te verminderen
Meerdere instellingen kunnen helpen de bewerkingsspanning gelijkmatiger te verdelen. Door de bewerkingen over verschillende instellingen te verdelen, wordt er in geen enkele fase te veel materiaal tegelijk verwijderd.
Het ruw bewerken van interne holtes in de ene bewerking en het afwerken van de dunne buitenwanden in een andere bewerking zorgt er bijvoorbeeld voor dat het onderdeel tussen de bewerkingen kan stabiliseren. Deze aanpak wordt vaak gebruikt bij precisiebehuizingen waar maatnauwkeurigheid cruciaal is.
Stabiliteit controleren vóór de definitieve afwerking
Voordat de laatste afwerkingsstappen worden uitgevoerd, moet de stabiliteit van het onderdeel worden gecontroleerd. Dit kan inhouden dat kritische oppervlakken licht worden afgetast of dat een test met lage kracht wordt uitgevoerd om doorbuiging te observeren.
Door in dit stadium de stabiliteit te controleren, worden vaak problemen met de uiteindelijke tolerantie voorkomen. Bij het bewerken van dunwandige onderdelen kunnen kleine aanpassingen aan de klemming of ondersteuning het verschil maken tussen een conform onderdeel en een afgekeurd onderdeel.
Een goede opspanning vormt de basis voor het beheersen van vervorming. Wanneer het werkstuk stevig en zonder overmatige spanning wordt ondersteund, kunnen snijtechnieken optimaal presteren en consistente, nauwkeurige resultaten opleveren.
Inspectie en verificatie van dunwandige onderdelen
Na de bewerking speelt inspectie een cruciale rol bij het controleren of vervorming succesvol is beheerst. Dunwandige onderdelen kunnen tijdens de bewerking nauwkeurig lijken, maar subtiel vervormen zodra ze uit de mal worden gehaald. Een gestructureerde inspectiemethode helpt deze problemen vroegtijdig op te sporen en zorgt voor een constante kwaliteit.
Inspectie en verificatie van dunwandige onderdelen
Wanddikte meten zonder vervorming te veroorzaken
Het meten van dunne wanden vereist zorgvuldigheid, omdat een te hoge meetkracht het onderdeel kan vervormen en tot misleidende metingen kan leiden. Contactmeetinstrumenten moeten met gecontroleerde kracht worden gebruikt, vooral bij onondersteunde onderdelen.
Veel voorkomende praktijken zijn onder meer:
- Gebruikmakend van micrometers of schuifmaten met lage kracht die ontworpen zijn voor dunne secties.
- De muur ondersteunen tijdens het meten om doorbuiging te voorkomen.
- Het vermijden van herhaalde metingen op dezelfde locatie.
Bij precisiewerk kan zelfs lichte druk van een standaard schuifmaat de meting op een dunne aluminium wand beïnvloeden.
Inspectie tijdens het productieproces om vroegtijdige vervorming te detecteren
Tijdens het productieproces kan vervorming worden opgespoord voordat het onderdeel zijn uiteindelijke vorm bereikt. Het controleren van de afmetingen na belangrijke bewerkingsfasen helpt bepalen of het onderdeel zich naar verwachting gedraagt.
Het testen van een dunne rib na de semi-afwerking kan bijvoorbeeld vroege doorbuigingstrends aan het licht brengen. Als in dit stadium variaties worden geconstateerd, kunnen gereedschapspaden of ondersteuningsmethoden worden aangepast vóór de uiteindelijke afwerking, waardoor het risico op afval wordt verminderd.
Meetmethoden met sondering en contactloze metingen
Meten op de machine zelf wordt veel gebruikt om kritische afmetingen te controleren zonder het werkstuk uit de opspaninrichting te verwijderen. Meten geeft direct feedback en vermindert de invloed van vervorming als gevolg van het losmaken van het werkstuk.
Contactloze methoden zoals laserscanning of optische metingen zijn bijzonder nuttig voor zeer dunne of flexibele onderdelen. Deze technieken elimineren de meetkracht volledig en worden vaak gebruikt in de lucht- en ruimtevaart en de medische industrie, waar strenge tolerantie-eisen gelden.
Vergelijking van nominale en werkelijke geometrie tijdens bewerking
Door de gemeten waarden na elke kritieke stap te vergelijken met de nominale geometrie, krijgt men inzicht in hoe het onderdeel zich onder spanning gedraagt. Afwijkingen die geleidelijk toenemen, duiden vaak op cumulatieve vervorming in plaats van geïsoleerde fouten.
Deze vergelijking is met name waardevol bij complexe, dunwandige constructies, zoals vakwerkversterkte behuizingen, waar plaatselijke vervorming mogelijk pas opvalt wanneer deze aangrenzende onderdelen beïnvloedt.
Eindinspectie en kwaliteitscontrole
De eindinspectie moet niet alleen de maatnauwkeurigheid, maar ook de algehele stabiliteit van het onderdeel bevestigen. Metingen moeten worden uitgevoerd nadat het onderdeel volledig is ontspannen, bij voorkeur na een korte periode op kamertemperatuur.
Best practices zijn onder meer:
- Controle van wanddikte, vlakheid en parallelliteit
- Kritieke kenmerken in hun vrije toestand inspecteren.
- Het documenteren van inspectieresultaten om toekomstige processen te verbeteren.
Door consistente inspectiefeedback wordt de cirkel rondgemaakt tussen de bewerkingsstrategie en de prestaties in de praktijk. Voor dunwandige onderdelen is deze feedback essentieel voor continue verbetering en procesbetrouwbaarheid op lange termijn.
Conclusie
Het succesvol bewerken van dunwandige onderdelen zonder vervorming vereist een gedisciplineerde en weloverwogen aanpak in elke fase van het proces. Vervorming wordt grotendeels beheerst door een goede planning, een doordachte gereedschapspadvolgorde, lagere snijkrachten en opspanmethoden die het onderdeel ondersteunen zonder het te veel te beperken. Wanneer bij elke beslissing rekening wordt gehouden met de stijfheid en het spanningsgedrag van het onderdeel, kunnen dunwandige onderdelen nauwkeurig en reproduceerbaar worden bewerkt.
Eveneens belangrijk is inspectie, die valideert of deze strategieën naar behoren werken. Controles tijdens het productieproces en zorgvuldige eindmetingen helpen subtiele vervormingen te identificeren voordat ze een kwaliteitsprobleem worden. Wanneer bewerkingsstrategie en inspectie hand in hand gaan, kunnen dunwandige componenten consistent aan nauwe toleranties voldoen, zelfs in veeleisende toepassingen.




