Kodėl penkių ašių CNC apdirbimo valandinė kaina yra didesnė, tačiau vieneto kaina dažnai yra mažesnė?
Penkiaašis CNC staklės gali turėti didesnį valandinį įkainį nei įprastos trijų ašių frezavimo staklės, tačiau tai nebūtinai reiškia, kad gatavo komponento gamyba yra brangesnė. Detalių su keliais kampiniais elementais, sudėtingais paviršiais arba griežtais nustatymo reikalavimais atveju penkiaašis apdirbimas gali sumažinti bendrą gamybos darbą tiek, kad kompensuotų didesnį staklių įkainį.
Norint suprasti 5 ašių CNC apdirbimo kainą, svarbiausia yra skirtumas tarp mokėjimo už staklių laiką ir mokėjimo už užbaigtą detalę. Nustatymas, programavimas, ruošinio laikymas, pjovimo laikas, patikrinimas ir gamybos kiekis turi įtakos galutinei kainai. Didesnės galios staklės gali būti ekonomiškesnis pasirinkimas, jei jos pašalina pakankamai šių išlaidų.
Kodėl penkių ašių CNC apdirbimo valandinis įkainis yra didesnis?
Penkių ašių CNC apdirbimas dažnai kainuoja daugiau per valandą, nes įrangą sudėtingiau įsigyti, valdyti, programuoti ir prižiūrėti.
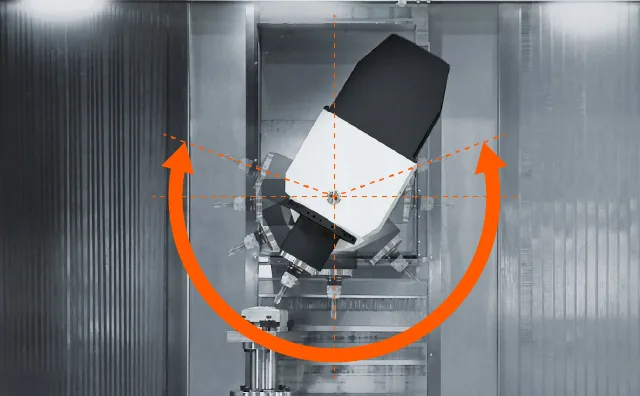
Įprastas trijų ašių frezavimo staklės pjovimo įrankį ruošinio atžvilgiu judina išilgai trijų tiesinių ašių: X, Y ir Z. Standartinė penkių ašių konfigūracija prideda dvi sukamas ašis, leidžiančias įrankį arba ruošinį orientuoti skirtingais kampais. Šie papildomi judesiai suteikia didesnį gamybos lankstumą, tačiau taip pat įveda griežtesnius mechaninius ir valdymo reikalavimus.
Valandinio įkainio skirtumą lemia keli veiksniai:
- Investicijos į mašinas: sukamųjų ašių mazgai, pažangūs valdikliai ir daugiaašiai komponentai gali padidinti įrangos įsigijimo ir priežiūros išlaidas.
- Programavimas: Sudėtingoms penkių ašių įrankių trajektorijoms gali prireikti specializuotos CAM programinės įrangos, papildomo apdorojimo, modeliavimo ir patyrusių programuotojų.
- Kalibravimas: tikslus daugiaašis apdirbimas priklauso nuo geometrinių, sukamųjų ašių ir terminių paklaidų valdymo.
- Veiklos sąnaudos: Priežiūra, mašinų naudojimas, darbo susitarimai ir nusidėvėjimas turi įtakos tam, kaip parduotuvė apskaičiuoja valandinį įkainį.
Sudėtingumas neapsiriboja vien papildomų ašių judinimu. Vienalaikiam penkių ašių apdirbimui reikalingas koordinuotas judėjimas, išlaikant numatytą pjovimo įrankio ir ruošinio ryšį.
NIST tyrimas dėl staklių kalibravimo nustato geometrines, kinematines ir šilumines paklaidas kaip svarbius apdirbimo tikslumo aspektus.
NIST
Valandiniai įkainiai taip pat skiriasi priklausomai nuo tiekėjo. Kai kurios dirbtuvės į savo įrangos įkainius įtraukia operatoriaus darbą ir tam tikrus įrengimo darbus, o kitos šias išlaidas nurodo atskirai. Todėl valandiniai įkainiai ne visada yra tiesiogiai palyginami.
Kaip penkių ašių apdirbimas gali sumažinti vienai detalei reikalingą darbą?
Penkių ašių apdirbimas gali sumažinti vieneto kainą, sumažinant gamybos operacijų, reikalingų komponentui užbaigti, skaičių.
Svarbiausios galimybės paprastai susijusios su mažesniu nustatymų skaičiumi, geresne įrankių prieiga ir trumpesniu ne pjovimo laiku. Šie privalumai ypač aktualūs, kai reikia apdirbti kelias detales skirtingomis orientacijomis.
Mažiau nustatymų, pakartotinio tvirtinimo operacijų ir tvirtinimo detalių pakeitimų
Apsvarstykite komponentą su skylėmis, kišenėmis ir tvirtinimo paviršiais ant kelių kampuotų paviršių.
Trijų ašių frezavimo staklėje operatoriui gali tekti išimti ruošinį, jį pasukti, pritvirtinti kitame laikiklyje ir nustatyti naują apdirbimo nuorodą prieš pasiekiant kitą funkcijų rinkinį.
Kiekvienas nustatymas užima laiko, nebūtinai pašalinant medžiagas. Be to, tai gali sukelti papildomų tvirtinimo detalių išlaidų ir padėties nustatymo klaidų galimybių.
Penkiaašės staklės gali pasukti ruošinį arba pjovimo įrankį, kad pasiektų kelias orientacijas, tuo pačiu metu pritvirtindamos komponentą tame pačiame laikiklyje.
Tai gali sumažinti:
- Rankinis perkėlimas ir lygiavimas.
- Pakartotinės ruošinių laikymo operacijos.
- Specialūs armatūros reikalavimai.
- Ne pjovimo mašinos laikas.
- Tam tikra rizika, susijusi su duomenų perkėlimu tarp nustatymų.
Sutaupymas tampa reikšmingas, kai panaikintos operacijos kitaip užimtų didelę gamybos laiko dalį.
Penkiaašis apdirbimas nepanaikina visų nustatymų. Pavyzdžiui, ruošinio laikymo paviršiui vis tiek gali reikėti atskiros apdailos operacijos.
Geresnė prieiga prie įrankių ir efektyvesnis apdirbimas
Įrankio orientacija taip pat gali turėti įtakos pjovimo efektyvumui.
Giliai įdubai arba kampuotam paviršiui gali prireikti ilgo, siauro pjovimo įrankio, kai prie jo priartėjama iš fiksuotos trijų ašių krypties. Ilgas įrankio išsikišimas gali padidinti deformacijos ir vibracijos riziką, o tai gali riboti pjovimo parametrus.

Penkių ašių pozicionavimas gali leisti įrankiui priartėti prie to paties elemento palankesniu kampu. Dėl to gali būti praktiškesnis trumpesnis, standesnis pjūklas.
Tinkamų geometrijų atveju pagerintas prieinamumas gali padėti taikyti efektyvesnes apdirbimo strategijas ir sumažinti atskirų operacijų poreikį.
Šie privalumai nėra automatiniai. Įrankio trajektorijos kokybė, medžiagos savybės, pjovimo sąlygos ir mašinos konfigūracija vis tiek lemia faktinį ciklo laiką.
Kuo skiriasi trijų ašių, indeksuotų 3+2 ir vienalaikių penkių ašių apdirbimas?
Ekonomiškas apdirbimo būdas priklauso nuo reikiamų įrankių orientacijų ir to, kaip komponentas gali būti laikomas gamybos metu.
Ne kiekvienai detalei, kuriai reikalinga penkių ašių įranga, reikia vienu metu pjauti penkias ašis.
Trijų ašių apdirbimas yra efektyvus apdirbant prizmines detales, tokias kaip plokšti paviršiai, tiesios kišenės ir skylės, pasiekiamos iš riboto skaičiaus krypčių.
Indeksuotas 3+2 apdirbimas naudoja sukamas ašis, kad įrankis arba ruošinys būtų pozicionuojamas pasirinktu kampu. Padėtis išlieka fiksuota, kol mašina atlieka pjovimo operaciją, o tada pasikeičia į kitą apdirbimo sritį.
Vienalaikis penkių ašių apdirbimas koordinuoja tiesinį ir sukamąjį judėjimą pjovimo metu. Tai ypač naudinga, kai įrankio orientacija turi nuolat keistis išilgai sudėtingo paviršiaus.
| Palyginimo faktorius | Trijų ašių apdirbimas | Indeksuotas 3+2 apdirbimas | Vienalaikis penkių ašių apdirbimas |
|---|---|---|---|
| Prieiga prie įrankių | Fiksuota kryptis kiekvienam nustatymui | Kelios indeksuotos orientacijos | Nuolat besikeičiančios orientacijos |
| Sąrankos reikalavimai | Gali reikėti iš naujo užspausti | Gali konsoliduoti daugiafunkcines operacijas | Gali konsoliduoti sudėtingas operacijas |
| Programavimas | Paprastai mažiau sudėtinga | Papildomas padėties nustatymo ir išvalymo planavimas | Pažangios daugiaašės įrankių trajektorijos |
| Darbo laikymas | Įprasti arba specialūs šviestuvai | Reikalingas sukamasis laisvumas | Reikalingas laisvas atstumas koordinuoto judesio metu |
| Valandinio įkainio aspektai | Dažnai pigiau už panašią įrangą | Taikomas daugiaašio staklių tarifas | Gali būti taikomas padidintas apdirbimo tarifas |
| Tinkama geometrija | Prieinamos prizminės savybės | Kampuotos skylės ir daugiapusės savybės | Sudėtingi kontūrai ir skulptūriniai paviršiai |
| Išlaidų įvertinimas | Efektyvu, kai trūksta papildomų nustatymų | Gali sumažinti perkėlimą be nuolatinio sukamojo pjovimo | Pateisinama, kai sudėtingas įrankio judesys suteikia reikšmingos vertės |
Svarbus skirtumas yra tas, kad penkių ašių galimybė ir vienalaikis penkių ašių pjovimas nėra tas pats reikalavimas.
Komponentui, turinčiam kelias kampuotas skyles ir plokščius paviršius, indeksuotas 3+2 apdirbimas gali suteikti reikiamą prieigą be nuolatinio penkių ašių judėjimo programavimo reikalavimų.

Sudėtingas sparnuotė arba skulptūrinis komponentas gali pateisinti vienalaikį apdirbimą, nes pjaustytuvas, sekdamas paviršių, turi keisti orientaciją.
Gamybos sąnaudų kontrolei dažnai labai svarbu pasirinkti mažiausiai sudėtingą procesą, kuris patikimai atitiktų brėžinio reikalavimus.
Kas lemia bendrą penkių ašių CNC apdirbimo kainą vienai detalei?
Bendra penkių ašių CNC apdirbimo kaina vienai detalei priklauso ne tik nuo staklių valandinio įkainio. Pirkėjai turi įvertinti visą gamybos procesą, įskaitant paruošimą, gamybą, patikrinimą ir visas reikalingas antrines operacijas.
Ypač svarbios yra dvi sąnaudų kategorijos: vienkartinės išlaidos ir pasikartojančios gamybos išlaidos.
Vienkartinės programavimo, nustatymo ir įrangos išlaidos
Prieš pradedant gamybą, mechaninei dirbtuvėms gali tekti parengti CAM programą, pasirinkti įrankius, nustatyti ruošinio fiksavimo įtaisus, nustatyti poslinkius ir patikrinti pradines apdirbimo operacijas.
Šios išlaidos dažnai apibūdinamos kaip vienkartinės inžinerinės ar paruošiamosios išlaidos.
Prototipo atveju didelė šio darbo dalis gali būti priskirta vienam komponentui. Kai tas pats preparatas skirtas didesnei gamybos partijai, jo sąnaudas galima paskirstyti daugiau dalių.
Tai paaiškina, kodėl CNC apdirbimo sąrankos kaina gali labai paveikti prototipų ir mažų partijų kainas.
Penkiaašis apdirbimas gali pareikalauti sudėtingesnio programavimo, tačiau jo gebėjimas konsoliduoti operacijas gali sumažinti su keliais atskirais nustatymais susijusį pasiruošimą.
Ar tai leis sutaupyti grynuoju būdu, priklauso nuo abiejų palyginimo pusių.
Pasikartojančios išlaidos už priimtą užbaigtą dalį
Pasikartojančios išlaidos apima staklių laiką, operatoriaus darbą, pjovimo įrankių sunaudojimą, patikrinimą ir apdailą.
Mašinos laiko sąnaudas galima išreikšti taip:
\[ \text{Mašinos laiko kaina}=\text{Valandinis įkainis}\times\text{Apmokestintas laikas} \]
Vien šis skaičiavimas neatspindi visų gamybos sąnaudų.
Naudingesnė priemonė yra:

Į bendrą sumą įskaičiuotos atitinkamos medžiagos, paruošimas, apdirbimas, įrankiai, kokybės kontrolė ir apdailos išlaidos. Išlaidos, jau įtrauktos į įrangos kainą, neturėtų būti skaičiuojamos dar kartą.
Priimtų dalių kiekis yra svarbus, nes atliekos ir pakartotinis apdirbimas gali turėti įtakos brėžinį atitinkančių komponentų pristatymo kainai.
Gamybos apimtis taip pat keičia, kaip paskirstomos paruošimo išlaidos. Didesnė partija nebūtinai atpigina penkių ašių apdirbimą. Jei pasikartojančios išlaidos vienai detalei išlieka didesnės, didinant kiekį rezultato pakeisti negalima.
Teisingas ekonominis palyginimas yra bendros lygiaverčio priimtino komponento pagaminimo sąnaudos kiekvienu įmanomu gamybos būdu.
Ką rodo tikras trijų ir penkių ašių gamybos palyginimas?
„DMG MORI“ paskelbtame gamybos palyginime parodyta, kaip penkių ašių apdirbimas gali sumažinti sudėtingo komponento gamybos darbą.
Savo aukšto slėgio skysčio kolektoriaus pavyzdyje DMG MORI praneša, kad trijų ašių procesui reikėjo mažiausiai penkių nustatymų, o penkių ašių metodui – dviejų.
Praneštas apdirbimo ciklas taip pat pasikeitė nuo 48 minučių naudojant trijų ašių apdirbimą iki 33 minučių naudojant penkių ašių apdirbimą – ciklo laikas sutrumpėjo maždaug 31 %.
Pjovimo įrankių poreikis sumažėjo nuo 17 iki aštuonių.
DMG MORI
Šie rezultatai iliustruoja kelis svarbius mechanizmus:
- Mažiau nustatymų sumažina pakartotinį tvarkymą ir paruošimą.
- Trumpesnis apdirbimo ciklas sutrumpina komponento apdirbimo laiką.
- Mažiau pjovimo įrankių gali supaprastinti įrankių reikalavimus tam konkrečiam gamybos procesui.
Šis pavyzdys neįrodo visuotinio gamybos sąnaudų sumažėjimo.
„DMG MORI“ skaičiai apibūdina konkretų pritaikymą, o paskelbtame palyginime nėra išsamių abiejų maršrutų mašinų įkainių, programavimo išlaidų, tvirtinimo detalių kainų ir galutinių vieneto kainų.
Tai parodo, kaip galima pagerinti gamybos efektyvumą. Norint nustatyti faktinę finansinę naudą, vis tiek reikia atlikti išsamų sąnaudų palyginimą.
Kada trijų ašių apdirbimas vis dar yra pigesnis pasirinkimas?
Trijų ašių apdirbimas gali likti ekonomiškesniu pasirinkimu, kai komponento geometrijai nereikia papildomo prieinamumo, kurį suteikia penkių ašių įranga.
Pavyzdžiui, paprastas tvirtinimo laikiklis su plokščiais paviršiais ir lengvai prieinamomis skylėmis gali būti efektyviai pagamintas naudojant įprastą trijų ašių frezavimą.
Jei detalei reikia mažai perkelti poziciją, penkių ašių apdirbimas gali suteikti ribotas galimybes sutrumpinti nustatymus arba ciklo laiką.
Trijų ašių apdirbimas gali būti ypač konkurencingas, kai:
- Geometrija pasiekiama atliekant paprastas mechaninio apdirbimo operacijas.
- Esami įrenginiai jau palaiko efektyvią gamybą.
- Programavimo reikalavimai yra gana paprasti.
- Papildomas sukamosios ašies padėties nustatymas reikšmingai nesumažina apdorojimo laiko.
- Patikrintas gamybos būdas atitinka nurodytus tolerancijos ir paviršiaus reikalavimus.
Penkių ašių apdirbimas taip pat gali sukelti programavimo ar tvirtinimo išlaidas, kurios nusveria konkretaus darbo eksploatavimo santaupas.
Kitas svarbus aspektas – partijos kiekis. Pakartotinei gamybai gali būti verta naudoti specializuotą penkių ašių įtaisą arba programą, tačiau jo paruošimo sąnaudos turi būti pateisinamos sutaupytu darbu.
Nėra universalaus kiekio ar nustatymų skaičiaus slenksčio, kurį pasiekus penkių ašių apdirbimas tampa pigesniu pasirinkimu.
Sprendimas turėtų atspindėti komponento geometriją, turimą įrangą ir tiekėjo faktinį gamybos planą.
Kaip medžiagos, tolerancijos ir tikrinimo reikalavimai veikia vieneto kainą?
Medžiagų pasirinkimas ir kokybės reikalavimai turi įtakos apdirbimo laikui, įrankių sunaudojimui, apdailai ir patikrinimo išlaidoms.
Todėl jie gali pakeisti trijų ir penkių ašių gamybos maršrutų sąnaudų palyginimą.
Geometrijos kūrimas ir funkcinių elementų užbaigimas
Skirtingos medžiagos skirtingai reaguoja į pjovimo operacijas.
Aliuminio lydiniai paprastai leidžia efektyviai apdirbti naudojant tinkamus įrankius ir pjovimo sąlygas. Nerūdijančio plieno savybės priklauso nuo rūšies, o kai kurioms rūšims kyla sunkumų dėl grūdinimo deformacijos metu ir įrankių dilimo.
Titano lydiniams reikia skirti ypatingą dėmesį šilumos generavimui ir įrankio veikimui. Dėl santykinai mažo šilumos laidumo šiluma gali būti koncentruojama šalia pjovimo zonos, todėl svarbu pasirinkti įrankį ir pjovimo strategiją.
Šios savybės turi įtakos apdirbimo ekonomikai, nepriklausomai nuo ašių skaičiaus.
Taip pat svarbi detalės geometrija ir funkciniai reikalavimai. Staklės gali pagaminti pagrindinę komponento formą, tačiau svarbioms kiaurymėms, sriegiams, sujungimo paviršiams ar tiksliems atskaitos taškams gali prireikti papildomų operacijų, kad atitiktų brėžinį.
Paviršiaus apdaila ir šerpetojimas gali padidinti išlaidas, jei nurodyta.
Penkių ašių įrankių prieiga gali padėti efektyviai atlikti tam tikras funkcijas, tačiau tai nepanaikina visų antrinių darbų.
Matmenų tikrinimas ir kokybės kontrolė
Sumažinus ruošinio perkėlimo poreikį, galima išlaikyti matmenų ryšius tarp elementų, apribojant tam tikras duomenų perkėlimo paklaidas.
Tai nereiškia, kad penkių ašių apdirbimas automatiškai pasiekia griežtesnius tolerancijos nuokrypius.
Tikrasis tikslumas priklauso nuo staklių kalibravimo, įrankio būklės, ruošinio laikymo, terminio elgesio, pjovimo jėgų ir apdirbimo strategijos.

Zondavimas proceso metu gali padėti atlikti nustatymų derinimą ir matavimą apdirbimo metu. Koordinatinės matavimo mašinos (KMM) ir kiti tikrinimo metodai gali būti naudojami norint patikrinti nurodytus matmenų reikalavimus.
Reikalinga patikros apimtis priklauso nuo komponento ir jo numatyto pritaikymo.
Norėdami tiksliai palyginti vieneto kainą, pirkėjai turėtų atsižvelgti į gamybos ir patikros darbus, reikalingus norint pristatyti priimtinas gatavas dalis, o ne tik į laiką, sugaištą pjaustant medžiagą.
Kaip pirkėjai turėtų palyginti trijų ašių ir penkių ašių CNC staklių kainas?
Pirkėjai turėtų palyginti bendrą lygiaverčių gatavų komponentų kainą, o ne rinktis tiekėją pagal mažiausią reklamuojamą mašinų valandų įkainį.
Prasmingas palyginimas prasideda nuo nuoseklios techninės informacijos.
Prieš prašydami kainų pasiūlymų, pateikite:
- CAD modelis ir inžinerinis brėžinys: apibrėžkite komponento geometriją ir reikalingas savybes.
- Medžiagos specifikacija: nustatykite tinkamą lydinį, klasę ir atitinkamus atsargų reikalavimus.
- Gamybos kiekis: nurodykite pradinį užsakymą ir bet kokią numatomą pakartotinę gamybą.
- Tolerancijos ir atskaitos taškai: nustatykite funkciškai svarbius matmenis ir geometrinius ryšius.
- Paviršiaus reikalavimai: nurodykite apdailos, šerpetų šalinimo ir paviršiaus apdorojimo poreikius.
- Tikrinimo reikalavimai: Išaiškinkite matmenų tikrinimo ir dokumentacijos lūkesčius.
Taip pat naudinga paklausti, kaip tiekėjas ketina gaminti detalę.
Ar procesui reikės kelių nustatymų? Ar indeksuotas apdirbimas gali suteikti reikiamą prieigą? Ar vienalaikis penkių ašių judėjimas suteikia reikšmingą pranašumą? Ar programavimas, įrankių paruošimas, patikrinimas ir apdaila įtraukti į kainos pasiūlymą?
Atsakymai padeda paaiškinti tiekėjų kainų skirtumus.
Inžinieriams, ieškantiems būdų, kaip sumažinti CNC apdirbimo sąnaudas, funkcijų prieinamumo, nereikalingo geometrinio sudėtingumo, tvirtinimo reikalavimų ir tolerancijų specifikacijų peržiūra gali atskleisti praktines tobulinimo galimybes.
Mažiausias valandinis mašinos įkainis nebūtinai yra pigiausias gamybos būdas. Palyginimas turėtų nustatyti, kuris procesas gali patikimai pagaminti reikiamą komponentą už tinkamiausią bendrą kainą.
Išvada
Penkių ašių CNC apdirbimas gali būti valandinis įkainis didesnis dėl įrangos, programavimo ir eksploatavimo reikalavimų. Ekonominis pranašumas atsiranda tada, kai geresnis įrankių prieinamumas, mažiau nustatymų ir efektyvesnė gamyba sumažina bendras priimtinos pagamintos detalės sąnaudas.
Trijų ašių apdirbimas išlieka praktišku ir ekonomišku pasirinkimu daugeliui prieinamų komponentų. Indeksuotas 3+2 apdirbimas gali būti veiksmingas kompromisas, o vienalaikis penkių ašių apdirbimas yra pateisinamas, kai geometrijai reikalingas koordinuotas įrankio judėjimas.
Teisingas pasirinkimas priklauso nuo brėžinio, medžiagos, kiekio, tolerancijų ir viso gamybos maršruto.
„BaiChuan Precision“ siūlo trijų, keturių ir penkių ašių CNC frezavimo paslaugas individualiems komponentams. Inžinieriai ir pirkimų komandos gali pateikti savo brėžinius ir gamybos reikalavimus, kad būtų atlikta gaminamumo peržiūra ir parengtas kainos pasiūlymas, pagrįstas detalės poreikiais.
BaiChuan
Nuorodos
1. Lee, M. ir Kulvatunyou, B. (2019). Projektavimas atsižvelgiant į kainą . NIST.
2. DMG MORI. 5 ašių meistriškumas.
_3. „Seco Tools“. Gamybos ekonomika: pasaulinis optimizavimas._
4. „Siemens NX“. (2013). Kaip lengviau pereiti prie penkių ašių apdirbimo.
5. Gao, W. ir kt. (2023). Staklių kalibravimas.
6. „Renishaw“. Standartinio tikslumo staklių lietimo zondai.
7. Kennametal. (2023). 10 patarimų, kaip frezuoti titaną.
8. „BaiChuan Precision“. CNC frezavimas.