

Srieginės detalės yra vieni svarbiausių CNC apdirbtų komponentų elementų. Jos leidžia atlikti konstrukcinį surinkimą, apkrovos perdavimą, sandarinimą, lygiavimą ir eksploatacines savybes beveik kiekvienoje mechaninėje sistemoje. Nesvarbu, ar detalė yra tikslaus instrumento korpusas, ar sunkus konstrukcinis laikiklis, srieginės jungties patikimumas dažnai lemia viso mazgo patikimumą.
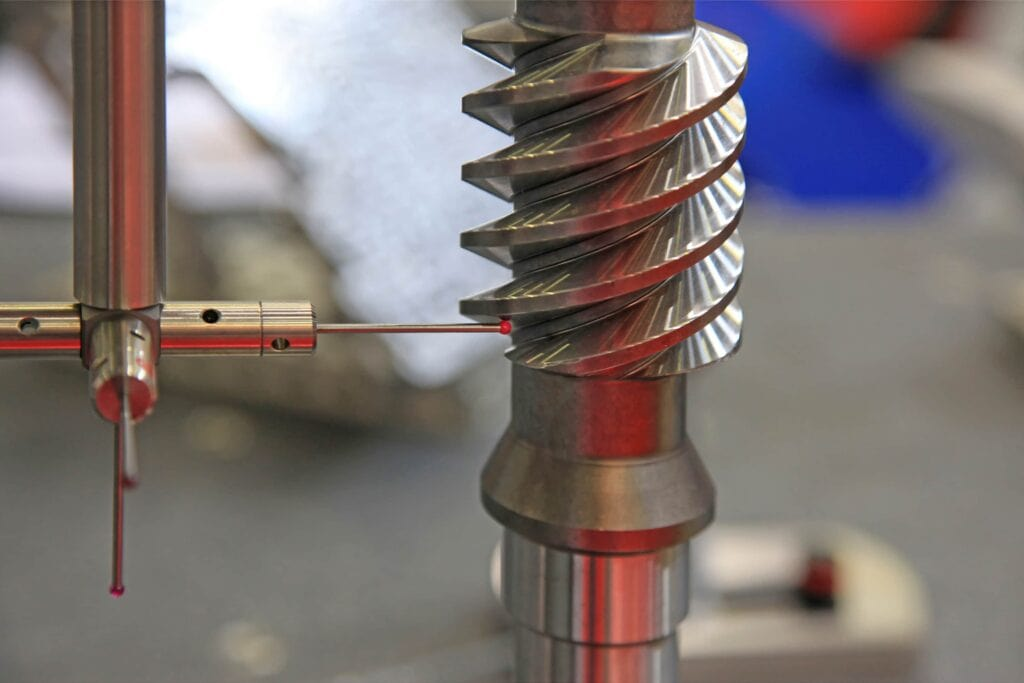
Prastai suprojektuoti sriegiai gali sumažinti stiprumą, padidinti gamybos sąnaudas ir sukelti nereikalingų komplikacijų apdirbimo ar montavimo metu. Dažni srieginių dalių gedimai yra išslydimas, nesutapimas ir įtrūkimai. Nors šios problemos gali kilti surinkimo metu, jos paprastai kyla dėl daug anksčiau priimtų projektavimo sprendimų.
CNC apdirbimo sriegio pagrindai
Prieš aptariant stiprumo ar gedimo režimus, svarbu suprasti, kaip sriegio geometrija ir standartai veikia apdirbimą ir sąnaudas. Sriegio pasirinkimas yra ne tik mechaninis sprendimas. Jis tiesiogiai veikia įrankio nusidėvėjimą, ciklo laiką, tikrinimo pastangas ir bendrą gamybos stabilumą.
Vidinės ir išorinės gijos
Sriegius galima pjauti detalės išorėje arba skylės viduje. Išorinius sriegius paprastai lengviau apdirbti ir patikrinti, nes įrankiai turi geresnę prieigą, o drožlių pašalinimas yra labiau nuspėjamas. Vidiniams sriegiams, ypač aklosiose skylėse, reikia skirti daugiau dėmesio įrankių pasirinkimui, gylio kontrolei ir drožlių valdymui.
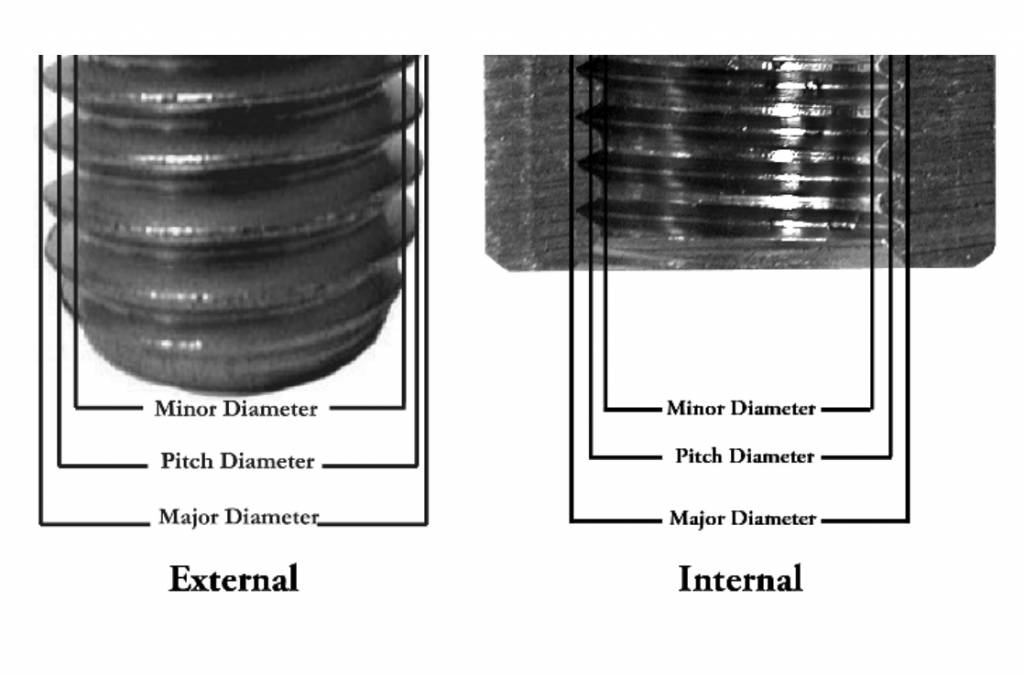
Vidiniai ir išoriniai sriegiai CNC apdirbime
Pavyzdžiui, sriegiant gilią akliną skylę nerūdijančiame pliene, dažnai padidėja įrankio lūžio rizika. Priešingai, išorinio sriegio pjovimas toje pačioje medžiagoje paprastai yra stabilesnis ir lengviau valdomas.
Bendrieji siūlų standartai
Dauguma CNC apdirbtų detalių naudoja vieną iš šių standartų:
- Vieningi siūlai (UNC ir UNF)
Paplitę Šiaurės Amerikoje. UNC sriegiai turi didesnį žingsnį ir tinka bendram tvirtinimui. UNF sriegiai pasižymi smulkesniu žingsniu ir didesniu tempiamuoju stiprumu esant tam pačiam skersmeniui.
- Metriniai ISO sriegiai
Plačiai naudojamas tarptautiniu mastu. Tokie žymėjimai kaip M8 × 1.25 nurodo vardinį skersmenį ir žingsnį.
Produktų linijos nuoseklumas sumažina įrankių keitimą ir supaprastina surinkimą. Standartų maišymas tame pačiame surinkime padidina ir patikrinimo laiką, ir sriegių susikirtimo riziką.
Sriegio geometrija ir tinkamumas
Pagrindiniai geometriniai elementai yra pagrindinis skersmuo, šalutinis skersmuo ir žingsnis. Jie apibrėžia apkrovos pajėgumą ir tai, kaip tvirtai komponentai dera tarpusavyje.
2A ir 2B sriegių klasės atitinka standartinius reikalavimus daugumai pritaikymų. 3 klasės sriegiai yra tvirtesni ir skirti tiksliems surinkimams, tačiau jie padidina apdirbimo laiką ir padidina patikros reikalavimus.
Daugelyje gamybos aplinkų griežtesnės nei būtina klasės nurodymas padidina išlaidas be išmatuojamos našumo naudos.
Šiurkštūs ir smulkūs siūlai
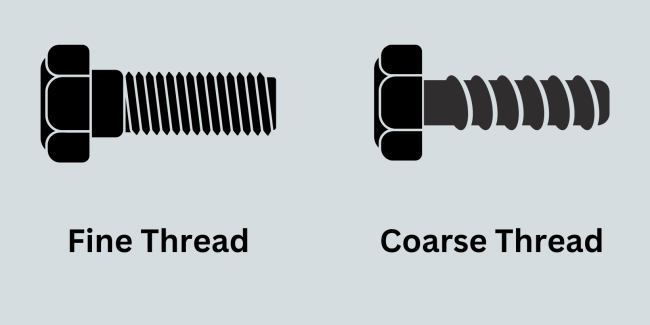
Sriegio žingsnio pasirinkimas turi įtakos tiek stiprumui, tiek gaminamumui.
- Šiurkštūs siūlai
Geriau tinka minkštesnėms medžiagoms, tokioms kaip aliuminis ir plastikas. Jos atsparios lupimui ir greičiau surenkamos. Jos taip pat atsparesnės nešvarumams ir nedideliems pažeidimams.
- Puikūs siūlai
Užtikrina didesnį tempiamąjį stiprumą ir geresnį atsparumą vibracijos atsipalaidavimui. Jie dažnai naudojami didelio stiprumo plieno srityje.
Tačiau ploni sriegiai nerūdijančio plieno mazguose yra labiau linkę į koroziją ir jiems reikalingos švaresnės gamybos sąlygos.
Kiaurinės ir aklosios skylės
Kiaurymėms lengviau apdirbti, nes drožlės gali laisvai pasišalinti. Aklosioms skylėms reikia didesnio gręžimo gylio ir dugno tarpo, kad būtų išvengta įrankio pažeidimo.
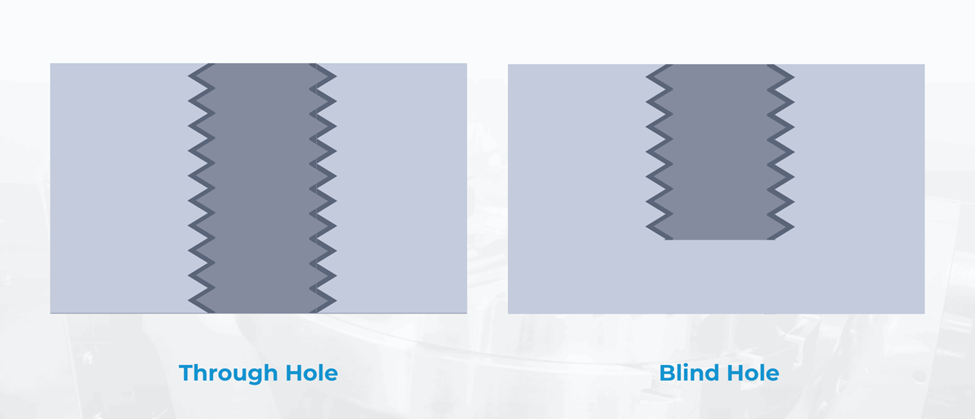
Dažna projektavimo klaida – nurodyti visą sriegio gylį iki aklinos skylės dugno. Dėl to nepalieka vietos sriegio išbėgimui ir padidėja atliekų kiekis. Tinkamas dugno tarpas pagerina nuoseklumą.
Sriegimas ir sriegio frezavimas
Sriegimas yra greitas ir ekonomiškas būdas standartiniams dydžiams ir dideliems kiekiams gaminti. Sriegių frezavimas suteikia geresnę kontrolę kietesnėse medžiagose ir leidžia reguliuoti sriegio tinkamumą nekeičiant įrankių.
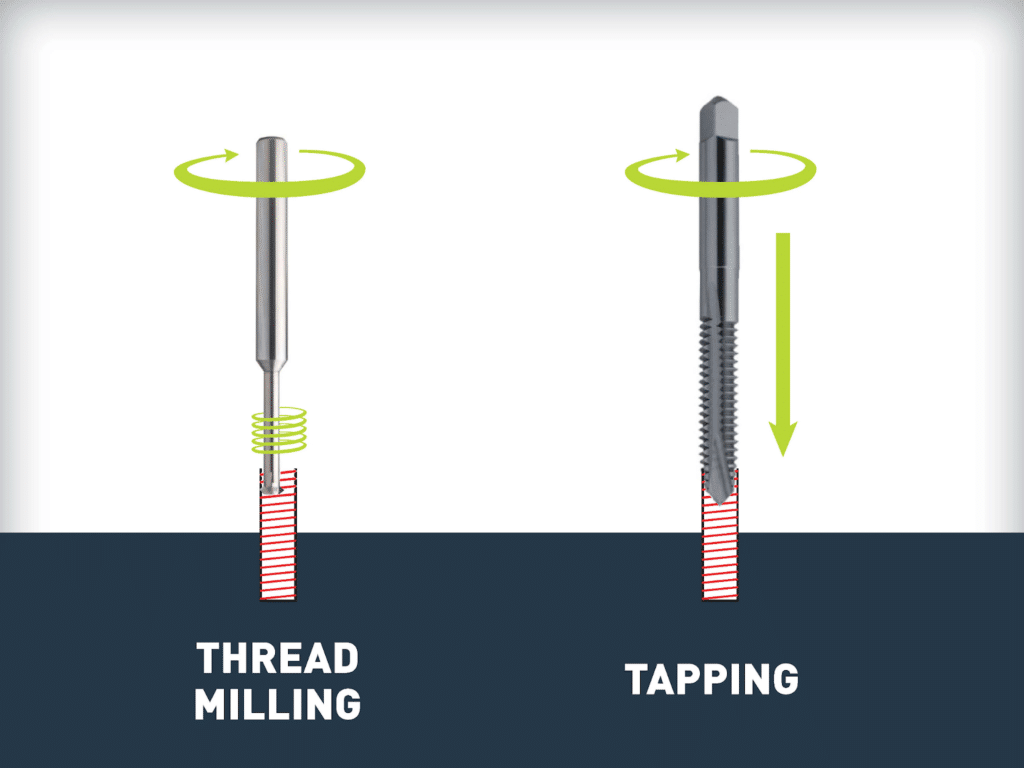
Sriegimas ir sriegio frezavimas
Sriegimo frezavimas ypač naudingas apdorojant nerūdijantį plieną arba titaną, kur sriegiklio lūžis gali sustabdyti gamybą. Nors ir šiek tiek lėtesnis, šis metodas sumažina svarbiausių komponentų laužo riziką.
Dizaino įžvalga:
Sriegio pasirinkimas tiesiogiai veikia apdirbamumą ir kainą. Stambūs sriegiai aliuminio apdirbimo mašinose išgręžiami greitai ir sumažina įrankių nusidėvėjimą. Smulkūs sriegiai grūdintame pliene reikalauja mažesnio greičio ir padidina patikros reikalavimus. Standartinių dydžių, tinkamų tinkamumo klasių ir gaminamų skylių tipų pasirinkimas pagerina tiek detalės kokybę, tiek gamybos efektyvumą.
Sriegių projektavimas atsižvelgiant į stiprumą ir apkrovą
Pasirinkus sriegio formą ir standartą, kitas žingsnis yra užtikrinti, kad jungtis galėtų atlaikyti reikiamą apkrovą. Daugelį sriegių gedimų lemia ne prastas apdirbimas, o nepakankamas sujungimo ilgis, silpna aplinkinė medžiaga arba prasta geometrinė atrama. Projektuojant atsižvelgiant į stiprumą, reikia suprasti, kaip apkrova perduodama per sujungiamus sriegius į pagrindinę medžiagą.
Sriegio įsitraukimo ilgio nustatymas
Sriegio įtempimo ilgis tiesiogiai veikia šlyties stiprumą. Tačiau didesnis sriegio gylis ne visada padidina stiprumą. Po tam tikro taško tvirtinimo elementas sugenda dėl įtempimo anksčiau nei vidinis sriegis nukerpa.
Kaip praktinė nuoroda:
- Plieniniai komponentai paprastai reikia įkibimo, lygaus vienam nominaliam skersmeniui. M10 varžtas pliene paprastai gerai veikia, kai įkibimo ilgis yra apie 10 mm.
- Aliuminio komponentai norint pasiekti panašų stiprumą, dažnai reikia 1.5 karto didesnio skersmens nei nominalus.
- Plastikai gali prireikti dvigubai didesnio skersmens ar daugiau, priklausomai nuo medžiagos rūšies ir apkrovos sąlygų.
Pavyzdžiui, 1/4 colio varžtas, įsuktas į aliuminį tik 4 mm gylyje, dažnai suplyšta esant vidutiniam sukimo momentui. Padidinus įsukimo ilgį iki 9 arba 10 mm, patikimumas žymiai padidėja nekeičiant varžto dydžio.
Šlyties plotas ir tempiamasis gedimas
Sriegio lūžis paprastai įvyksta vienu iš dviejų būdų. Varžtas lūžta tempiant arba vidinis sriegis nuplyšta. Pirmiausia lūžinėja silpnesnis elementas.
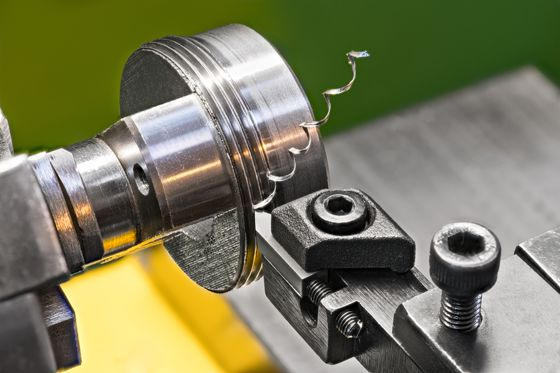
Jei vidinė medžiaga yra minkštesnė nei varžtas, padidėja nuplėšimo tikimybė. Tai dažnai pasitaiko, kai aliuminio korpusuose naudojamos didelio stiprumo plieninės tvirtinimo detalės. Norint subalansuoti apkrovos kelią, reikalingas tinkamas įkišimo gylis ir kartais srieginių įdėklų pridėjimas.
Per didelio sriegio gylio vengimas
Per didelis sriegio gylis yra dažna projektavimo klaida. Konstruktorius kartais nurodo visą sriegio gylį per storas iškyšas, darydamas prielaidą, kad daugiau sriegių reiškia didesnį stiprumą. Praktiškai, pasiekus optimalų sukibimą, papildomas gylis pailgina apdirbimo laiką, bet neturi jokios konstrukcinės naudos.
Pavyzdžiui, nurodant 25 mm sriegio sukibimo gylį M8 tvirtinimo detalei pliene, retai kada padidėja apkrova virš jau esamos 8–10 mm ribos. Varžtas suges anksčiau nei sriegis.
Sienelės storis ir atstumas nuo krašto
Srieginėms skylėms reikalinga tinkama aplinkinė medžiaga. Nepakankamas sienelės storis sukelia įtrūkimus arba deformaciją veikiant apkrovai.
Gera praktika siūlo:
- Esant vidutinėms apkrovoms, sienelės storis aplink srieginę skylę turėtų būti bent 0.5 karto didesnis už vardinį skersmenį.
- Minimalus atstumas nuo skylės centro iki laisvos ribos paprastai turėtų būti didesnis nei vienas skersmuo.
Per arti krašto įstatyta srieginė skylė susilpnina komponentą ir padidina lūžio tikimybę sriegiant ar surenkant.
Sriegio palengvinimas ir išbėgimas
Aklinose skylėse sriegio reljefas apačioje apsaugo nuo nepilno sriegio ir sumažina įtempių koncentraciją. Neturint pakankamai vietos sriegiui, sriegiklis suspaudžia medžiagą apačioje, todėl sriegio kokybė yra nevienoda.
Tipiškas pavyzdys yra aklina M6 skylė, išgręžta tik iki tikslaus sriegio gylio. Sriegiklis negali visiškai suformuoti tinkamo sriegio apačioje, todėl sumažėja faktinis sukibimas ir stiprumas. Didesnis gręžimo gylis užtikrina visišką sriegio formavimąsi.
Sriegių projektavimas atsižvelgiant į stiprumą yra ne matmenų maksimizavimas. Svarbu suderinti su faktine apkrova įjungimo ilgį, medžiagos savybes ir geometrinę atramą. Kai šie elementai yra subalansuoti, jungtis veikia nuspėjamai ir išvengiama priešlaikinio gedimo.
Sriegių tolerancijos, pritaikymai ir gaminamumas
Vien sriegio tvirtumas negarantuoja našumo. Ar detalę galima pagaminti nuosekliai ir surinkti be sunkumų, priklauso nuo sriegio tvirtumo, tolerancijos parinkimo ir apdirbimo metodo. Daugelis gamybos vėlavimų kyla dėl brėžinių, kuriuose nurodyti griežtesni tolerancijos nuokrypiai, nei iš tikrųjų reikalauja pritaikymas.
Sriegių klasės ir tinkamumo pasirinkimas
Suvienodinti sriegiai paprastai nurodomi kaip 2A arba 2B, skirti bendram naudojimui. 3A arba 3B klasė užtikrina glaudesnį prigludimą tiksliems surinkimams. Nors glaudesnės klasės sumažina laisvumą, jos taip pat padidina apdirbimo laiką ir patikrinimo pastangas.
Praktiškai 3 klasės sriegių nurodymas standartiniam korpuso tvirtinimo elementui dažnai padidina kainą, nepagerindamas funkcijos. 2 klasės sriegių pakanka daugumai konstrukcinių ir mechaninių mazgų. Griežtesnių klasių rezervavimas svarbiausių komponentų suderinimui užtikrina gamybos efektyvumą.
Metriniai sriegiai gaminami pagal panašius principus. Standartinių tolerancijos laipsnių, o ne individualių pritaikymų pasirinkimas supaprastina gamybą ir padeda išvengti nereikalingo sudėtingumo atliekant patikrinimus.
Pernelyg griežtų tolerancijų poveikis sąnaudoms
Dėl glaudžių sriegių tarpai tarp jų sumažėja. Tai padidina sriegių strigimo tikimybę, ypač po padengimo ar dengimo. Be to, reikia mažesnio apdirbimo greičio ir dažnesnio įrankių keitimo.
Pavyzdžiui, nerūdijančio plieno komponentas su mažu vidiniu tolerancijos nuokrypiu gali sėkmingai praeiti patikrinimą prieš anodavimą. Po padengimo sriegius gali būti sunku surinkti, nes paviršiaus storis sumažina efektyvų tarpą. Dėl to dalys perdirbamos arba išmetamos.
Pasirinkus praktiškus tolerancijos diapazonus, ši rizika sumažėja ir išlaikomas nuspėjamas surinkimo elgesys.
Dengimo ir paviršiaus apdorojimo aspektai
Paviršiaus apdorojimas keičia sriegio matmenis. Projektuodami vidinius sriegius, projektuotojai turėtų atsižvelgti į dangos storį.
Apsvarstykite šiuos dalykus:
- Anodavimas padidina aliuminio paviršiaus storį, efektyviai sumažindamas vidinį sriegio skersmenį.
- Cinkavimas ant plieno prideda išmatuojamą apnašą, kuri labiau paveikia smulkius sriegius nei šiurkščius.
- Miltelinis dažymas gali gerokai pakeisti prigludimą, jei sriegiai nėra užmaskuoti.
Neatsižvelgimas į dangos storį dažnai sukelia surinkimo trukdžius. Paprastas sriegio klasės arba maskavimo specifikacijos koregavimas padeda išvengti šios problemos.
Paviršiaus apdaila ir sriegio charakteristikos
Paviršiaus šiurkštumas turi įtakos trinčiai surinkimo metu. Šiurkštūs vidiniai sriegiai padidina sukimo momentą ir padidina nerūdijančio plieno arba titano komponentų įtrūkimų riziką.
Nurodant tinkamą srieginių skylių paviršiaus apdailą, ypač kietose medžiagose, pagerėja nuoseklumas. Sriegimo frezavimas dažnai leidžia gauti lygesnę apdailą, palyginti su sriegimu tam tikruose lydiniuose.
Tinkamas aklųjų skylių projektavimas
Aklosioms srieginėms skylėms reikia skirti daugiau dėmesio geometriniams brėžiniams. Neturint tinkamo gylio ir nuožulnumo, dažnai kyla surinkimo problemų.
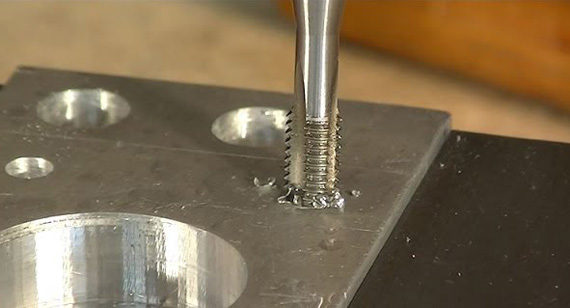
Pagrindinės projektavimo praktikos:
- Gręžkite giliau nei reikia sriegio įgilinimo, kad būtų galima atlikti sriegio išsiveržimą.
- Skylės įėjimo vietoje padarykite nedidelį nuožulną, kad būtų galima nukreipti tvirtinimo elementą.
- Prieš užverždami, palikite apatinę laisvą vietą, kad tvirtinimo elementas neišslystų iš apačios.
Dažna gamybos problema kyla, kai varžtas atrodo visiškai priveržtas, bet iš tikrųjų yra apačioje prie skylės pagrindo. Jungtis atrodo tvirta, tačiau trūksta tinkamos prispaudimo jėgos.
Kada rinktis sriegio frezavimą
Sriegių frezavimas suteikia lankstumo reguliuojant nedidelį skersmenį ir tinkamumą. Tai ypač naudinga didesniems sriegiams, kietoms medžiagoms ir didelės vertės komponentams, kur sriegiklių lūžimas būtų brangus.
Pavyzdžiui, aviacijos ir kosmoso pramonei skirtų nerūdijančio plieno korpusų sriegių frezavimas sumažina metalo laužo riziką, palyginti su sriegimu. Nors ciklo laikas yra šiek tiek ilgesnis, bendras gamybos patikimumas pagerėja.
Dizaino patarimas
Sriegiai turėtų būti projektuojami atsižvelgiant į mechaniką. Standartinės klasės, praktiniai tolerancijos nuokrypiai, tinkamas aklinosios skylės gylis ir dangų įvertinimas lemia pasikartojančią gamybą. Paprastai apdirbamas sriegis taip pat lengviau tikrinamas ir surinkiamas, o tai galiausiai sumažina bendras gamybos sąnaudas.
Srieginių dalių įtrūkimų supratimas
Net ir tada, kai sriegiai yra tvirti ir tinkamai apdirbti, kitas gedimo būdas gali pakenkti surinkimui. Įtrūkimai yra viena iš labiausiai varginančių ir brangiai kainuojančių srieginių jungčių problemų, ypač CNC apdirbtose metalinėse detalėse. Jie dažnai atsiranda staiga montavimo metu ir gali visam laikui sugadinti abu komponentus.
Kas yra Gallingas
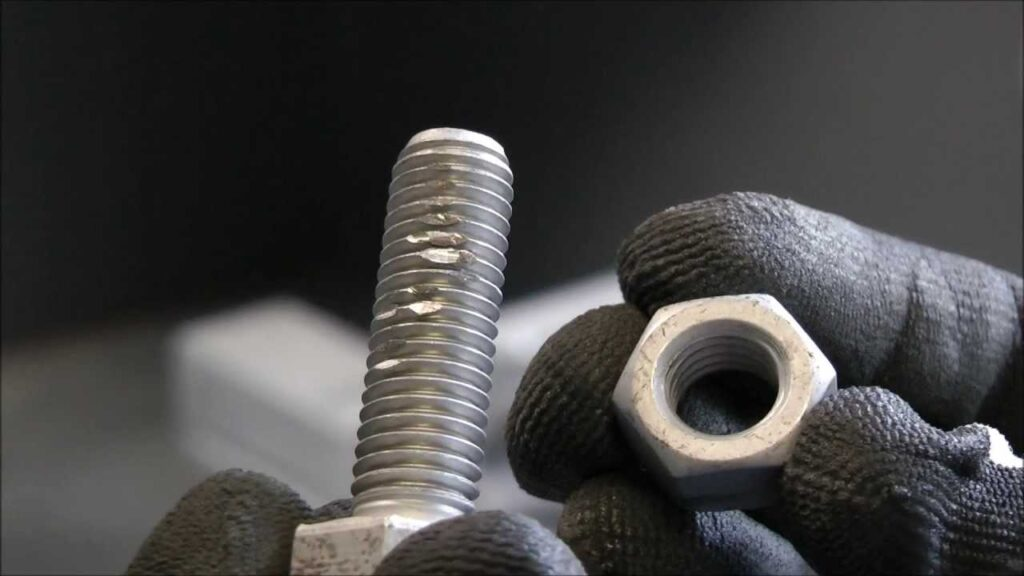
Sukimosi įtrūkimai yra sukibimo dilimo forma. Veikiant slėgiui ir trintis, mikroskopiniai iškilūs susijungiančių sriegių taškai susilydo. Sukant sriegius, šios jungtys plyšta, perkeldamos medžiagą iš vieno paviršiaus į kitą. Rezultatas – šiurkštūs, pažeisti sriegiai, kurie gali visiškai užstrigti.
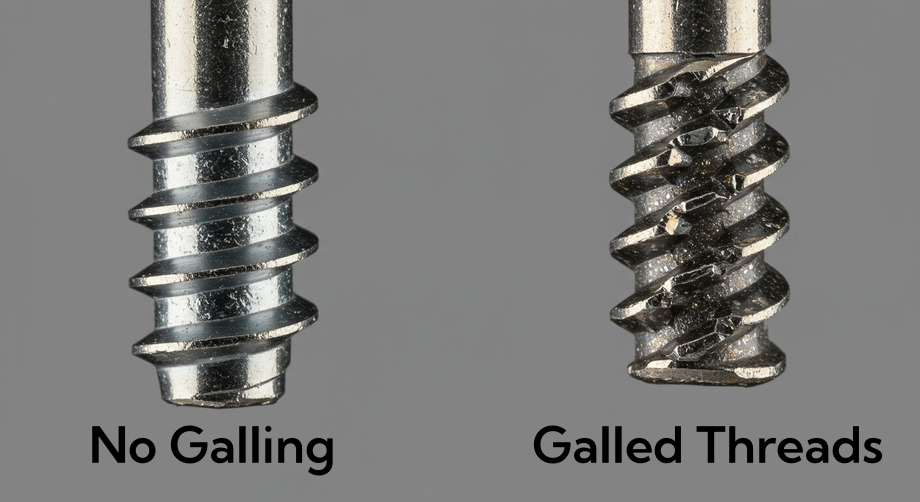
Praktiškai sriegio įtrūkimai dažnai pastebimi, kai varžtą staiga tampa sunku pasukti. Per kelias sekundes tvirtinimo detalė gali užsifiksuoti. Bandant ištraukti, paprastai sugadinami ir vidiniai, ir išoriniai sriegiai.
Kodėl tai vyksta CNC apdirbtose detalėse
CNC apdirbti komponentai dažnai turi švarius, lygius metalinius paviršius su minimaliu oksido sluoksniu. Nors tai pagerina matmenų tikslumą, tai gali padidinti metalo ir metalo sąlytį surinkimo metu.
Keletas veiksnių padidina niežėjimo tikimybę:
- Tvirtas sriegis tinka
Sumažintas prošvaisa padidina kontaktinį slėgį tarp besiliečiančių paviršių. Ypač pažeidžiami yra nedidelio tolerancijos nerūdijančio plieno sriegiai.
- Didelė trintis montavimo metu
Greitas priveržimas elektriniais įrankiais sukelia šilumą ir sukibimą su paviršiumi.
- Trūksta tepimo
Sausas surinkimas žymiai padidina metalo kontaktą ir trintį.
- Panašus medžiagų derinys
Įprastas pavyzdys – nerūdijančio plieno varžtas į nerūdijančio plieno korpusą. Identiškos medžiagos turi panašų kietumą ir paviršiaus cheminę sudėtį, o tai skatina sukibimą.
Medžiagos, labiausiai linkusios į koroziją
Kai kurios medžiagos yra ypač jautrios dėl savo paviršiaus savybių ir tąsumo.
- Nerūdijantis plienas
Austenitiniai plienai, tokie kaip 304 ir 316, yra plačiai naudojami, tačiau, naudojami kartu, yra labai jautrūs korozijai. - Aliuminis
Minkšti aliuminio sriegiai gali išsitepti veikiant apkrovai, ypač naudojant smulkiažingsnius tvirtinimo elementus. - titanas
Titano sriegiai gali greitai užstrigti be tepimo dėl stipraus lipnumo.
Pavyzdžiui, įsukant 316 nerūdijančio plieno varžtą į 316 nerūdijančio plieno aklinąją skylę be tepalo, varžtas dažnai užstringa dar nepasiekus pilno sukimo momento. Tai dažna problema jūrų ir maisto perdirbimo įrangoje.
Realaus pasaulio nesėkmių scenarijai
Dėl dilimo dažnai atsiranda:
- Užstrigę tvirtinimo elementai, kuriuos reikia išgręžti.
- Suplyšę vidiniai sriegiai, kuriems reikia perdirbti arba įdėti sriegio įdėklus.
- Pažeisti brangių tvirtinimo detalių išoriniai sriegiai.
Gamybos aplinkoje vienas apgadintas tvirtinimo elementas gali sugadinti kitaip neapdorotą komponentą. Lauko sąlygomis tai gali sukelti ilgesnes prastovas.
Suprasti įtrūkimų atsiradimą yra labai svarbu, nes jie nėra atsitiktiniai. Tai nuspėjamas medžiagų derinimo, paviršiaus būklės ir surinkimo praktikos rezultatas. Tinkami projektavimo sprendimai gali žymiai sumažinti jų atsiradimą.
Projektavimo strategijos, skirtos išvengti įtrūkimų
Kadangi dilimas yra nuspėjamas, jį galima pašalinti iš daugumos surinktų detalių. Norint to išvengti, reikia atkreipti dėmesį į medžiagų poravimą, sriegių tinkamumą, paviršiaus apdorojimą ir surinkimo kontrolę. Tikslas – sumažinti trintį, sumažinti kontaktinį įtempį ir išvengti panašių metalinių sąsajų esant aukštam slėgiui.
Medžiagų poravimas
Viena iš efektyviausių strategijų yra vengti identiškų, tulžies pūslės pažeistų medžiagų poravimosi.
Apsvarstykite praktinius derinius:
- Nerūdijančio plieno varžtas su bronziniu arba žalvariniu įdėklu
Minkštesnis įdėklas sumažina klijų sąveiką ir apsaugo pagrindinį komponentą.
- Nerūdijančio plieno varžtas su anglinio plieno įdėklu
Skirtingi kietumo lygiai sumažina medžiagų perdavimo riziką.
- Aliuminio korpusas su plieniniu sriegiu
Tai pagerina tiek atsparumą dilimui, tiek apkrovą.
Jūrų pramonei nerūdijančio plieno varžtai, įsukti tiesiai į nerūdijančio plieno korpusus, dažnai užstringa. Vidinių sriegių pakeitimas bronziniu įdėklu pašalina pasikartojančius gedimus.
Srieginių įdėklų naudojimas
Srieginiai įdėklai, tokie kaip „Helicoils“ arba vientisi rakto fiksavimo įdėklai, suteikia grūdintus vidinius sriegius ir sumažina trintį tarp besijungiančių komponentų. Jie ypač vertingi aliuminio ir magnio detalėse, kur sriegiai gali būti pažeisti ir įtrūkti.
Nors įdėklai padidina komponentų kainą, jie dažnai sumažina garantinių pretenzijų ir remonto darbų išlaidas. Dėl šios priežasties aviacijos ir kosmoso bei automobilių pramonėje įdėklai paprastai naudojami svarbiausiose jungtyse.
Sriegio klasės ir tarpo reguliavimas
Stiprus sujungimas padidina trintį ir kontaktinį slėgį. Medžiagose, linkusiose į įtrūkimus, standartinės arba šiek tiek laisvesnės klasės sujungimų pasirinkimas gali pagerinti surinkimo patikimumą neprarandant konstrukcijos našumo.
Pavyzdžiui, perėjimas nuo sandaraus 3 klasės vidinio sriegio prie standartinio 2 klasės nerūdijančio plieno komponentuose dažnai sumažina užstrigimo atvejų gamybos metu.
Smulkaus žingsnio sriegius nerūdijančiam plienui arba titanui taip pat reikia naudoti atsargiai. Stambesni sriegiai sumažina paviršiaus sąlytį ir trintį.
Paviršiaus apdorojimas ir dangos
Paviršiaus modifikavimas sukuria barjerą tarp besiliečiančių metalų ir sumažina sukibimą.
Veiksmingi metodai apima:
- Aliuminio komponentų anodavimas
Tai sukietina paviršių ir sumažina tiesioginį sąlytį su metalu.
- Tvirtinimo detalių dengimas cinku arba nikeliu
Danga veikia kaip apsauginis sluoksnis ir pagerina tepimo savybes.
- Sausos plėvelės tepalai
Šios dangos, dažnai naudojamos aviacijos ir kosmoso mazguose, sumažina trintį nepritraukdamos šiukšlių.
Titano mazguose sausos plėvelės tepalo užtepimas prieš montavimą žymiai sumažina užstrigimo riziką.
Tepimas surinkimo metu
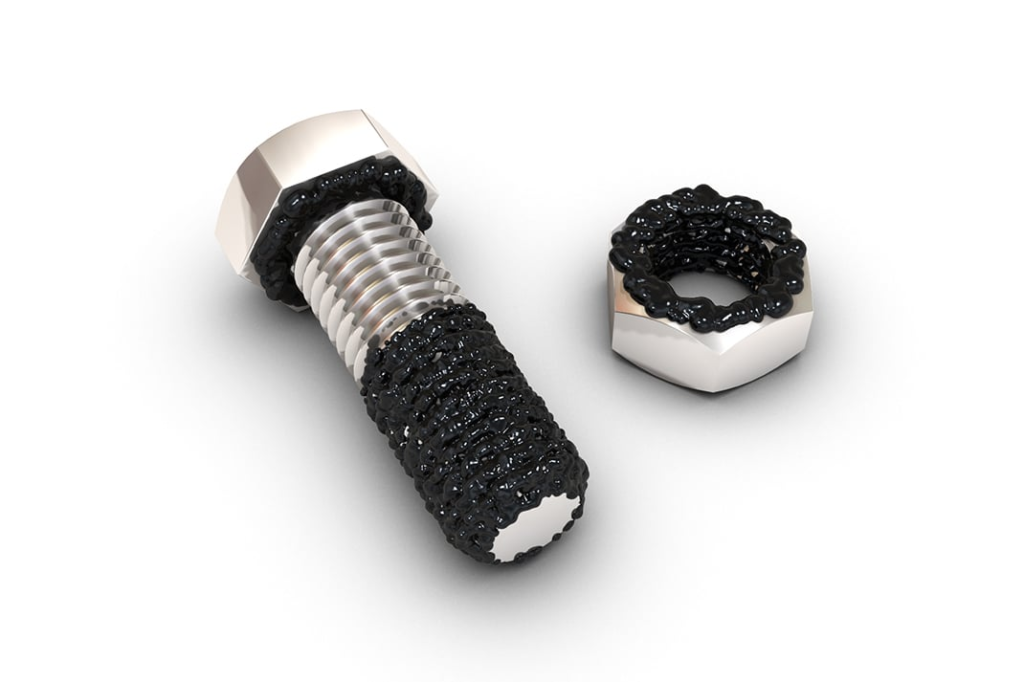
Net ir optimalaus dizaino atveju, surinkimo praktika yra svarbi. Naudojant apsaugą nuo strigimo arba naudojant lengvą sutepimą, trintis žymiai sumažėja.
Tepimas pakartotinai naudojant tvirtinimo detales
Surinkimo dokumentuose nurodant tepimo reikalavimus, technikai negali sumontuoti tvirtinimo detalių be skysčio. Tepimo reikalavimus turėtų lydėti aiškios sukimo momento specifikacijos, nes tepimas sumažina trintį ir pakeičia sukimo momento bei įtempimo santykį.
Sukimo momento valdymas
Per didelis sukimo momentas padidina kontaktinį slėgį ir trintį. Tinkamų sukimo momento ribų nustatymas apsaugo ir sriegius, ir tvirtinimo detales.
Pavyzdžiui, nerūdijančio plieno tvirtinimo detalės, sumontuotos smūginiais įrankiais, dažnai viršija rekomenduojamas sukimo momento vertes. Rankinis sukimo momento valdymas arba kalibruoti suktuvai sumažina kintamumą ir slydimo atvejus.
Gijų pašalinimas, kai tai tinkama
Kai kuriais atvejais sąnario pertvarkymas visiškai pašalina riziką. Alternatyvos apima:
- Kiauriniai varžtai su veržlėmis vietoj srieginių skylių.
- Smeigės montuojamos vieną kartą ir paliekamos vietoje, kad būtų išvengta pakartotinio metalo kontakto.
- Į komponentus įlietos fiksuotos veržlės arba srieginiai įdėklai.
Kai numatomas pakartotinis surinkimas ir išardymas, pasikliauti vien tik nerūdijančio plieno sriegiais retai kada yra idealu.
Inžinerinės įžvalgos
Įtrūkimų prevencija – tai stiprumo, gaminamumo ir ilgalaikio patikimumo pusiausvyra. Tinkamas medžiagų derinimas, praktiški tolerancijos nuokrypiai, paviršiaus apdorojimas ir kontroliuojamas surinkimas sukuria nuspėjamą našumą. Projektuojant atsižvelgiant į šiuos veiksnius, išvengiama užstrigusių tvirtinimo detalių, pažeistų komponentų ir brangaus pakartotinio apdorojimo tiek gamyboje, tiek eksploatavimo metu.
Išvada
Sriegio konstrukcija tiesiogiai veikia konstrukcijos eksploatacines savybes, gaminamumą ir ilgalaikį patikimumą. Dauguma srieginių CNC komponentų gedimų atsiranda dėl išvengiamų projektavimo klaidų, tokių kaip nepakankamas sujungimas, netinkami tolerancijos nuokrypiai, prasta medžiagų derinimas arba surinkimo kontrolės stoka. Visų pirma, sriegio įtrūkimai nėra nenuspėjamas defektas, o numatomas trinties, per stipraus sujungimo ir panašių medžiagų sąveikos rezultatas.
Pasirinkdami tinkamus sriegių standartus, įjungimo gylius ir tolerancijų klases, taip pat atsižvelgdami į dangas ir medžiagų suderinamumą, projektuotojai gali žymiai sumažinti gedimų riziką. Ankstyvas bendradarbiavimas su CNC mechaniniais mechanikais dar labiau pagerina rezultatus, suderinant projektavimo tikslą su realiais gamybos apribojimais. Gerai suprojektuotos srieginės detalės ne tik pagerina surinkimo efektyvumą, bet ir pailgina gaminio tarnavimo laiką bei sumažina brangų pakartotinį darbą.




