

CNC apdirbtų detalių paviršiaus apdaila gali nulemti jūsų gaminio sėkmę arba nesėkmę. Esame matę daugybę projektų, kurie žlugo dėl to, kad kažkas pasirinko netinkamą šlifavimo metodą, todėl detalės atrodė puikiai, bet sugedo lauke.
Paviršiaus apdaila lemia, kaip jūsų apdirbti komponentai veiks realiomis sąlygomis. Tinkama abrazyvinė technika pagerina detalės funkcionalumą, išvaizdą ir ilgaamžiškumą, o netinkamas pasirinkimas gali pakenkti kritiniams tolerancijoms, sukurti įtempių koncentracijas arba gauti nepastovius rezultatus, kurie turi įtakos gaminio patikimumui.
Pamenu, kaip pas mus kreipėsi naujas automobilių pramonės klientas, atmetęs kito tiekėjo detales. Jų komponentai vizualiai atrodė nepriekaištingai, tačiau dėl tiekėjo naudotų agresyvių abrazyvų, kurie sukėlė mikroskopinius įtempimo taškus, ėmė priešlaikiškai gendėti. Leiskite man papasakoti, ką reikia žinoti apie abrazyvinę apdailą, kad išvengtumėte panašių brangiai kainuojančių klaidų.
Kokį paviršiaus šiurkštumą galima pasiekti naudojant skirtingus grūdėtumo dydžius?
Kai klientai teiraujasi apie paviršiaus apdailą, dažnai matau painiavą dėl to, kas iš tikrųjų įmanoma. Daugelis nesuvokia, kad nurodytas grūdėtumo dydis tiesiogiai lemia galutinę jų detalių kokybę ir našumą.
Grūdėtumo dydis reiškia abrazyvinių dalelių skaičių linijiniame colyje, o didesni skaičiai rodo smulkesnes daleles, kurios užtikrina lygesnį paviršių. Tiksliems komponentams paprastai naudojame grūdėtumo dydžius nuo 60 (šiurkštus) iki 2000+ (veidrodinis), o kiekvienas padidėjimas suteikia išmatuojamai skirtingas šiurkštumo vertes, matuojamas Ra (vidutinis šiurkštumas).
Suprasti grūdėtumo ir pasiekiamo paviršiaus šiurkštumo ryšį yra labai svarbu tiek mūsų gamybos komandai, tiek klientams. Abrazyvinių medžiagų pasaulyje naudojamos trys pagrindinės dydžių sistemos, kurios dažnai sukelia painiavą: tinklelio dydžiai, mikronų įvertinimai ir grūdėtumo numeriai. Tinklelio tinklelio dydžiai nustatomi pagal angų skaičių linijiniame colyje siete, o mikronų įvertinimai matuoja tikrąjį dalelių skersmenį. Grūdėtumo numeriai atitinka standartizuotas skales, kurias nustato tokios organizacijos kaip FEPA (Europos abrazyvų gamintojų federacija) arba CAMI (Dengtų abrazyvų gamintojų institutas).
Praktiniam pritaikymui mūsų CNC dirbtuvėse sukūrėme šią informacinę lentelę, kuri leidžia konvertuoti tarp šių matavimo sistemų ir parodyti tipinį pasiekiamą paviršiaus šiurkštumą:
| Smėlio skaičius | Tinklo dydis | Dalelių dydis (mikronai) | Pasiekiamas Ra (μin) | Tipiškos Programos |
|---|---|---|---|---|
| 36-40 | 24-30 | 420-500 | 170-200 | Sunkių medžiagų šalinimas, grubus šlifavimas |
| 60-80 | 40-60 | 180-250 | 90-120 | Bendrasis apdirbimas, vidutinė apdaila |
| 120-150 | 100-120 | 75-125 | 40-60 | Pramoninių detalių apdaila |
| 180-220 | 150-180 | 53-75 | 20-30 | Automobilių komponentai, įrankiai |
| 320-400 | 230-270 | 22-36 | 8-15 | Tikslūs komponentai, liejimo formos |
| 600-800 | 320-400 | 10-20 | 4-8 | Medicinos prietaisai, optinės dalys |
| 1000 + | 500 + | <10 | 1-3 | Puslaidininkių dalys, veidrodžiai |
Mūsų patirtis rodo, kad daugumai pramoninių pritaikymų reikalingas 60–120 grūdėtumo paviršius, o aviacijos ir kosmoso bei medicinos komponentams dažnai reikia 220–400 grūdėtumo paviršiaus. Vakuuminių kamerų komponentams, kurie sudaro didelę mūsų verslo dalį, paprastai rekomenduojame 120–180 grūdėtumo paviršius, kad būtų suderinti švaros reikalavimai ir gamybos sąnaudos.
Kada aliuminio detalėms rinktis smėliasrovę, o kada – granuliuotą valymą?
Praėjusiais metais turėjome klientą, kuris sugadino aliuminio burlaivio jungiamųjų detalių partiją jas apdorodamas smėliasrove. Agresyvi, kampuota terpė sukūrė įtempimo taškus, kurie ilgainiui lėmė detalių gedimą esant dideliam sūrumui jūrinėse sąlygose.
Aliuminio valymas smėliasrove arba rutuliukiniu būdu pirmiausia priklauso nuo jūsų poreikių. Smėliasrove naudojamos kampuotos medžiagos, kurios įpjauna paviršių, sukurdamos šiurkštesnę apdailą su puikiu dažų sukibimu, tačiau galinčios susilpninti detalę. Rutuliniu būdu naudojamos sferinės medžiagos, kurios poliruoja paviršių, todėl gaunama vienodesnė, atlasinė apdaila, išsauganti medžiagos vientisumą.
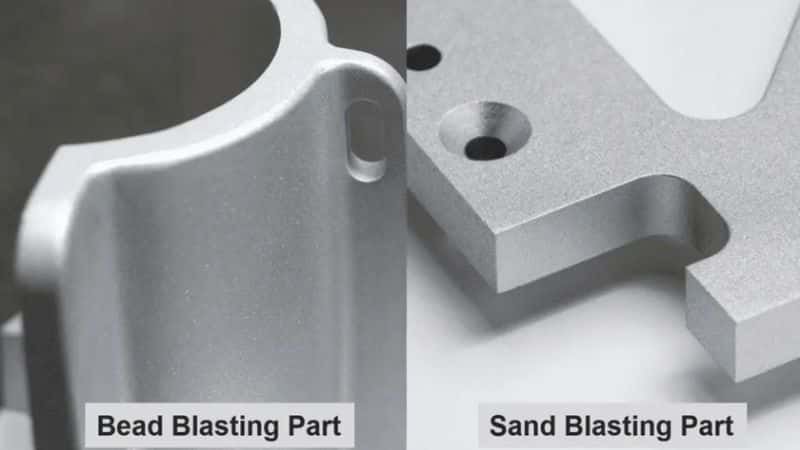
Renkantis tarp smėliasrovės ir granuliuoto aliuminio komponentų valymo, reikia atidžiai apsvarstyti tiek estetinius, tiek funkcinius reikalavimus. Smėliasrove, kurioje naudojamos kampinės abrazyvinės medžiagos, tokios kaip aliuminio oksidas arba silicio karbidas, sukuriamas šiurkštesnis paviršiaus profilis su mikroįpjovimais ir įdubimais. Šis agresyvus metodas užtikrina puikų dažų ir dangos sukibimą, nes padidina paviršiaus plotą ir sukuria mechaninius „inkarus“, prie kurių danga sukibs. Tačiau tas pats pjovimo veiksmas gali sukelti įtempių koncentracijas ir potencialiai pakenkti aliuminio detalių, ypač plonasienių sekcijų, atsparumui nuovargiui.
Kita vertus, rutuliukų pūtimo metu naudojami sferiniai stiklo arba keramikos rutuliukai, kurie veikia paviršių jo neįpjaunant. Šis smulkinimo veiksmas suspaudžia paviršiaus medžiagą, dažnai padidindamas atsparumą nuovargiui ir tuo pačiu sukurdamas vienodą, atlasinę išvaizdą. Aliuminio burlaivių komponentams ir jūrinėms reikmėms, kur svarbu korozija ir druskų poveikis, rutuliukų pūtimas paprastai duoda geresnių rezultatų.
Mūsų gamykloje standartinė aliuminio detalių gamybos praktika apima:
| Parametras | Smėlio smulkinimas | Karoliukų sprogdinimas |
|---|---|---|
| Tipinė žiniasklaida | Aliuminio oksidas, silicio karbidas | Stiklo karoliukai, keraminiai karoliukai |
| paviršiaus apdaila | Šiurkštus, matinis (Ra 125–250 μin) | Atlasas, vienodas (Ra 32–125 μin) |
| geriausias | Dažų/dangų paruošimas, Rūdžių/apnašų šalinimas | Dekoratyvinė apdaila, Įtempių mažinimas, Valymas nekeičiant matmenų |
| Slėgio diapazonas | 60-90 PPS | 30-60 PPS |
| Medijos dydis | 60-120 grūdų | 70-270 akių |
| Patvarumo poveikis | Gali sumažinti nuovargio stiprumą | Gali pagerinti nuovargio stiprumą |
Svarbiausioms aliuminio detalėms, tokioms kaip mūsų automobilių ir laivų dalys, paprastai rekomenduojame granuliuotą pūtimą stiklo pluoštu, kurio dydis yra 100–170 akių, esant vidutiniam slėgiui (40–50 PSI), kad būtų pasiektas optimalus paviršiaus paruošimo ir medžiagos vientisumo balansas.
Kaip abrazyvų pasirinkimas veikia tiksliųjų komponentų našumą?
Kartą klientui apdirbome identiškus vožtuvų korpusus, naudodami du skirtingus abrazyvinio apdailos metodus. Dalys, kurioms cilindrinė apdaila buvo atlikta naudojant keraminę medžiagą, tarnavo 30 % ilgiau nei tos, kurios buvo apdorotos agresyvesniu silicio karbido procesu.
Abrazyvų pasirinkimas tiesiogiai veikia komponento eksploatacines charakteristikas, įskaitant atsparumą dilimui, stiprumą nuovargiui, trinties savybes ir matmenų stabilumą. Netinkamas abrazyvas gali sukelti mikroskopinius paviršiaus defektus, kurie tampa gedimo taškais veikiant įtempiui arba cikliniam apkrovimui.

Abrazyvinių medžiagų pasirinkimas yra vienas iš svarbiausių, tačiau nepakankamai įvertinamų tiksliųjų komponentų gamybos aspektų. Savo mechaninio apdirbimo įmonėje mes patys stebėjome, kaip, atrodytų, nedideli abrazyvinių savybių skirtumai gali lemti labai skirtingus komponentų eksploatacinius rezultatus. Tai peržengia estetikos ribas – skirtingų abrazyvinių medžiagų sukurta mikroskopinė topologija iš esmės pakeičia komponentų sąveiką su aplinka.
Abrazyvinis kietumas, matuojamas pagal Moso skalę, turi būti tinkamai parinktas pagal ruošinio medžiagą. Naudojant pernelyg kietus abrazyvus ant minkštesnių metalų, gali atsirasti gilių įbrėžimų, kurie veikia kaip įtempių koncentratoriai, o per minkšti abrazyvai gali nepašalinti gamybos artefaktų, tokių kaip įrankių žymės. Dalelių forma yra ne mažiau svarbi – kampuotos dalelės pjauna agresyviau, bet gali įsitvirtinti minkštesnėse medžiagose, o sferinės medžiagos sukuria išlygintą paviršių, kuris dažnai padidina atsparumą nuovargiui.
Mūsų vidiniai bandymai parodė, kad tikslių komponentų, naudojamų didelės apkrovos sąlygomis, atveju kontroliuojami abrazyviniai procesai, sukuriantys vienodus, kryptingus paviršiaus raštus, paprastai pranoksta atsitiktinius apdailos raštus. Besisukančių komponentų, tokių kaip velenai ir guoliai, atveju apskritiminiai apdailos raštai paprastai užtikrina optimalų našumą, o slystančių komponentų atveju išilginiai raštai sumažina trintį ir pagerina dilimo charakteristikas.
Žemiau esančioje lentelėje apibendrinti mūsų išvados apie tai, kaip skirtingos abrazyvinės medžiagos veikia pagrindinius našumo rodiklius:
| Abrazyvinis tipas | Medžiagos pašalinimo greitis | Paviršiaus apdaila (Ra) | Nuovargio stiprumo poveikis | Geriausios programos |
|---|---|---|---|---|
| Aliuminio oksidas | aukštas | 20–200 μin | Vidutinis sumažinimas | Bendrosios paskirties, plieniniai komponentai |
| Silicio karbidas | Labai aukštai | 15–150 μin | Reikšmingas sumažinimas | Kietos medžiagos, greitas medžiagų pašalinimas |
| Keraminės laikmenos | vidutinis | 25–125 μin | Nedidelis pagerėjimas | Tikslūs komponentai, šerpetojimas |
| Stiklo karoliukai | žemas | 10–80 μin | Vidutinis pagerėjimas | Kosmetinė apdaila, streso mažinimas |
| Plastikinė laikmena | Labai Žemas | 30–100 μin | Minimalus poveikis | Subtilios dalys, ploni pjūviai |
| Graikinio riešuto kriauklė | Itin žemas | 40–120 μin | Jokio poveikio | Minkštos medžiagos, istorinis restauravimas |
Kokie yra paviršiaus apdailos pramonės standartai aviacijos ir kosmoso srityse?
Prieš kelis mėnesius vienas aviacijos ir kosmoso pramonės klientas atmetė kito tiekėjo detales, nes nesuprato AS9100 paviršiaus apdailos reikalavimų. Padėjome jiems apibrėžti tinkamas specifikacijas ir dabar išskirtinai gaminame svarbiausius jų komponentus.
Orlaivių paviršiaus apdaila atitinka griežtus standartus, kurie tiksliai apibrėžia priimtinas šiurkštumo vertes, rašto kryptingumą ir paviršiaus vientisumą. Šie standartai apima AMS 2700 paviršiaus apdailai, AS9100 kokybės sistemoms ir konkrečius originalios įrangos gamintojų (OEM) reikalavimus iš tokių kompanijų kaip „Boeing“ ir „Airbus“.
Aviacijos ir kosmoso pramonėje taikomi vieni griežčiausių paviršiaus apdailos reikalavimų iš visų gamybos sektorių, o standartai buvo vystomi per dešimtmečius, siekiant užtikrinti komponentų patikimumą pačiomis ekstremaliausiomis eksploatavimo sąlygomis. Remdamiesi savo patirtimi gaminant aviacijos ir kosmoso komponentus, pastebėjome, kad suprasti šiuos standartus reiškia ne tik atitiktis – tai ir gamybos procesų, kurie nuolat atitiktų šiuos griežtus reikalavimus, kūrimas.
Orlaivių paviršiaus apdailos specifikacijos paprastai apibrėžiamos keliais, persidengiančiais standartais. Orlaivių medžiagų specifikacijų (AMS) serija, ypač AMS 2700 „Korozijai atsparių plienų pasyvavimas“ ir AMS 2430 „Automatinis šratinis presavimas“, nustato pagrindinius reikalavimus. Jie toliau tobulinami naudojant AS9100 kokybės valdymo sistemas, kurios diktuoja dokumentacijos, atsekamumo ir procesų kontrolės reikalavimus, būdingus orlaivių ir kosmoso gamybai.
Be šių pramonės standartų, kiekvienas pagrindinis aviacijos ir kosmoso įrangos originalios įrangos gamintojas (OEM) paprastai taiko savo patentuotas specifikacijas. Pavyzdžiui, „Boeing“ BAC5730 paviršiaus tekstūros reikalavimams arba „Airbus“ AIMS03-02-011 paviršiaus apsaugai nustato papildomus kriterijus, kuriuos tiekėjai turi atitikti. Šie OEM standartai dažnai apima konkrečius reikalavimus paviršiaus šiurkštumui, matuojamam kaip Ra (vidutinis šiurkštumas), Rz (vidutinis šiurkštumo gylis) ir kartais Rsk (atsikirtumas) vertės.
Apdirbtų aviacijos ir kosmoso komponentų paviršiaus šiurkštumo diapazonai paprastai yra šie:
| Komponento tipas | Tipinis Ra reikalavimas | Įprastas abrazyvinis procesas | Tikrinimo metodas |
|---|---|---|---|
| Variklio komponentai | 8–32 μin (0.2–0.8 μm) | Smulkusis šlifavimas, galandimas, superapdaila | Profilometras, optinis komparatorius |
| Struktūriniai komponentai | 32–63 μin (0.8–1.6 μm) | Tikslus šlifavimas, smulkusis šlifavimas | Profilometras, paviršiaus šiurkštumo lyginamasis elementas |
| Tvirtinimo skylės | 32–125 μin (0.8–3.2 μm) | Gręžimas, galandimas | Diafragmos taikiklis su skaitmeniniu matavimu |
| Aerodinaminiai paviršiai | 16–32 μin (0.4–0.8 μm) | Tikslus šlifavimas, smulkiagrūdis valymas | Optinis matavimas, lazerinis skenavimas |
| Važiuoklės komponentai | 16–63 μin (0.4–1.6 μm) | Šratinis valymas, tikslusis šlifavimas | Almeno intensyvumo juostelės, profilometras |
| Kuro sistemos komponentai | 8–16 μin (0.2–0.4 μm) | Šlifavimas, superapdaila | Konfokalinė mikroskopija, profilometras |
Mūsų gamykloje investavome į skaitmenines paviršiaus šiurkštumo matavimo sistemas, kurios leidžia mums patvirtinti ir dokumentuoti kiekvieno svarbiausio aviacijos ir kosmoso komponento paviršiaus apdailos atitiktį. Toks metodas ne tik užtikrina atitiktį reglamentams, bet ir suteikia vertingų procesų duomenų, kurie padeda mums nuolat tobulinti apdailos operacijas.
Išvada
Tinkamo abrazyvinio apdailos metodo pasirinkimas tiesiogiai veikia CNC apdirbtų detalių našumą, išvaizdą ir ilgaamžiškumą. Suprasdami grūdelių dydžius, apdailos metodus ir pramonės standartus, išvengsite brangiai kainuojančių klaidų ir užtikrinsite, kad jūsų komponentai veiktų taip, kaip numatyta.




