

Dauguma CNC apdirbimo problemų kyla ne pačioje staklėse. Jos yra įprojektuojamos į detalę dar prieš pradedant pjauti. Gilios įdubos, aštrūs vidiniai kampai, plonos sienelės, neaiškūs atskaitos taškai, nereikalingi griežti tolerancijos nuokrypiai ir sudėtingi tikrinimo reikalavimai gali padaryti detalę brangią dar prieš CNC programuotojui pradedant planuoti įrankio trajektoriją.
Gamybiškumo projektavimas (DFM) – tai detalės peržiūros procesas, siekiant, kad ją būtų galima efektyviai apdirbti, patikimai patikrinti ir sėkmingai surinkti neprarandant tikrosios gaminio funkcijos. CNC apdirbtoms detalėms DFM sujungia geometriją, medžiagų parinkimą, tolerancijų strategiją, sąrankos planavimą, įrankių prieigą ir kokybės kontrolę.
Geras DFM nereiškia detalės supaprastinimo iki jos funkcionalumo praradimo. Tai reiškia funkcijos apsaugą, kartu pašalinant išvengiamą gamybos riziką.
Pagrindinis inžinerinis klausimas yra paprastas: ar kiekviena savybė pateisina jos keliamą kainą, nustatymo laiką, tikrinimo naštą ar gamybos riziką? [ 1 ]
Kurie projektavimo sprendimai kelia didžiausią CNC gamybos riziką?
Didžiausia CNC gamybos rizika paprastai kyla dėl geometrijos, kuri CAD atrodo priimtina, bet gamyboje sukuria nestabilias apdirbimo sąlygas. Gilios įdubos, plonos sienelės, aštrūs vidiniai kampai, sunkiai pasiekiamos detalės ir daugiakrypčio apdirbimo reikalavimai yra dažni pavyzdžiai.
CAD modelyje gali būti matomas idealiai stačias kampas, tačiau CNC pjovimo įrankiai yra apvalūs. CAD modelyje gali būti matoma gili ertmė, tačiau staklėms gali reikėti ilgo įrankio, kuris išlinksta. CAD modelyje gali būti matoma plona sienelė, tačiau apdirbimo metu ta sienelė gali vibruoti, sulinkti ar deformuotis.
Rizika padidėja, kai šios savybės derinamos su griežtais tolerancijos nuokrypiais. Gilią įdubą su griežta sienelės tolerancija sukurti yra sunkiau nei negilią įdubą su bendru tolerancijos nuokrypiu. Plona aliuminio sienelė gali būti įmanoma, bet ne tuo atveju, jei ji turi išlaikyti ypatingą lygumą po didelio medžiagos pašalinimo.
Prieš išleisdami brėžinius, inžinieriai turėtų peržiūrėti CAD modelius, projekto pataisų istoriją, funkcinių savybių analizę ir apdirbimo galimybių ataskaitas. Tikslas – nustatyti, kurios savybės turi įtakos funkcijai, o kurios tik apsunkina gamybą.
Inžineriniai įrašai, kuriuos reikia peržiūrėti
| Inžinerijos įrašas | Ką tai padeda atpažinti |
| CAD modelis | Prieiga prie įrankių, sienelės storis, kišenės gylis, aštrūs kampai |
| Dizaino peržiūrų istorija | Funkcijos, pridėtos be gaminamumo patikrinimo |
| Funkcinių savybių analizė | Kuri geometrija iš tikrųjų veikia našumą |
| Apdirbimo galimybių apžvalga | Nustatymų skaičius, įrankio siekis, tvirtinimo rizika |
| Tiekėjo DFM atsiliepimai | Brangios arba nestabilios gamybos savybės |
Kodėl dalys tampa brangios dar neprasidėjus programavimui
Dalys tampa brangios dar prieš pradedant programavimą, kai projektui reikalingi papildomi nustatymai, specialūs įrankiai, lėtas apdirbimas, sudėtingi tvirtinimo elementai arba sudėtinga patikra. Šios išlaidos dažnai paslepiamos ankstyvos projekto peržiūros metu.
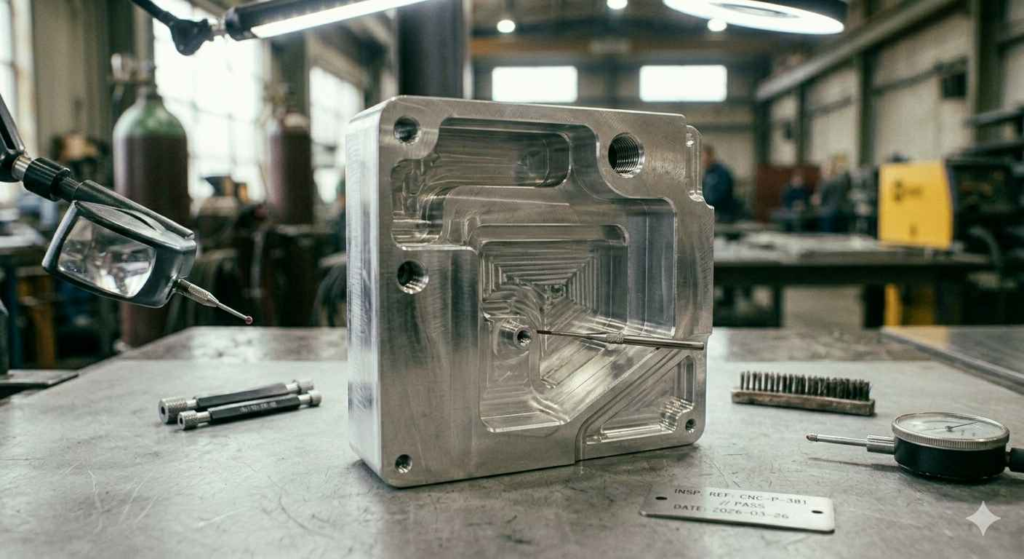
Šaltinis : CNC korpuso projektavimas apdirbimui
Detalės, turinčios elementus penkiuose skirtinguose paviršiuose, apdirbimui gali prireikti kelių nustatymų. Kiekvienam nustatymui reikalingas tvirtinimas, lygiavimas, įrankių trajektorijų planavimas ir patikrinimas. Jei svarbiausios savybės priklauso nuo ryšių tarp šių nustatymų, rizika dar labiau padidėja.
Specialūs įrankiai taip pat padidina kainą. Labai mažiems vidiniams spinduliams, gilioms skylėms, siauriems grioveliams ir ilgo siekio kišenėms gali prireikti nestandartinių pjaustytuvų. Šie įrankiai gali būti lėtesni, silpnesni ir brangesni nei standartiniai įrankiai.
Tikras pavyzdys: lengvas aliuminio korpusas su giliomis ertmėmis
Lengvas aliuminio elektronikos korpusas gali turėti gilias ertmes, kad sumažintų svorį. Konstrukcija gali atrodyti efektyvi, tačiau gilioms ertmėms gali prireikti ilgų įrankių, lėto apdirbimo, papildomų apdailos ėjimų ir kruopštaus patikrinimo.
Jei korpusas taip pat turi plonas sieneles, problema tampa sudėtingesnė. Medžiagos pašalinimas gali sumažinti įtempimą ir sukelti deformacijas. Konstrukciją dažnai galima patobulinti padidinant vidinius spindulius, sumažinant kišenės gylį arba atskiriant svarbius paviršius nuo svorį mažinančios geometrijos.
Kaip medžiagų pasirinkimas keičia gaminamumą
Medžiagų pasirinkimas keičia gaminamumą, nes kiekviena medžiaga skirtingai reaguoja į pjovimo šilumą, įrankio slėgį, prispaudimą, liekamąjį įtempį ir apdailą. DFM turėtų peržiūrėti medžiagos elgseną prieš galutinai nustatant toleranciją ir geometriją.
Aliuminis dažniausiai naudojamas CNC apdirbtoms detalėms, nes jis efektyviai apdirba ir palaiko greitą pjovimą. Tačiau plonos aliuminio sienelės ir didelės įdubos gali deformuotis pašalinus medžiagą, ypač pašalinus liekamąjį įtempį.
Nerūdijantis plienas yra tvirtas ir atsparus korozijai, tačiau jis labiau įkaista ir įrankiams dėvisi labiau nei aliuminis. Siauriems nerūdijančio plieno elementams gali prireikti lėtesnio pjovimo, tvirtesnio ruošinio laikymo ir atidesnio užgalandų valdymo.
Titanas yra vertingas aviacijos ir kosmoso bei medicinos reikmėms, tačiau jį sunku apdirbti. Jis išlaiko šilumą šalia pjovimo zonos, greitai dyla įrankiai ir reikalauja konservatyvių pjovimo parametrų.
Inžineriniai plastikai kelia dar vieną iššūkį. Plastikai gali deformuotis veikiami prispaudimo slėgio, plėstis dėl karščio, sugerti drėgmę arba judėti po apdirbimo. Plastikinėms detalėms mažo įtempio tvirtinimas ir stabilizavimas dažnai yra svarbesni nei agresyvus ciklo laiko mažinimas.
Medžiagų gaminamumo lentelė
| Medžiaga | DFM rizika | Kodėl tai vyksta | Geresnis dizaino atsakas |
| Aliuminis | Plonasienių iškraipymų | Liekamasis įtempis ir medžiagos pašalinimas | Pridėkite atramą, venkite per didelio sienos sumažinimo |
| Nerūdijantis plienas | Įrankių susidėvėjimas ir šerpetojančios dalelės | Didesnė pjovimo jėga ir šiluma | Supaprastinkite smulkias detales, suplanuokite šlifavimą |
| titanas | Šilumos koncentracija | Mažas šilumos laidumas | Venkite nereikalingų griežtų elementų |
| Žalvaris | Šerpetojantys maži kraštai | Laisvas pjovimas, bet jautrus kraštams | Pridėti briaunų lūžius ir patikrinimo pastabas |
| Inžinerinės plastikos | Deformacija ir judėjimas | Karštis, drėgmė ir prispaudimo įtempis | Naudokite mažo įtempimo tvirtinimo detales ir realistišką toleranciją |
Kodėl įrankių prieigos kontrolė yra CNC projektavimo sėkmė
Prieiga prie įrankių lemia CNC projektavimo sėkmę, nes kiekvieną apdirbtą detalę turi pasiekti tikras pjovimo įrankis. Jei pjaustytuvas negali tvirtai pasiekti detalės, detalei gali prireikti papildomų nustatymų, specialių įrankių, EDM arba perprojektavimo.
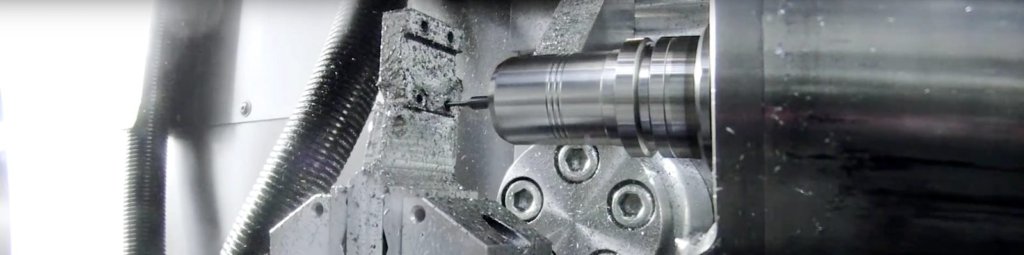
Šaltinis: „Hubs CNC“ apdirbimo projektavimo vadovas
Vidinio kampo spindulys yra viena iš dažniausiai pasitaikančių DFM problemų. Kadangi frezavimo įrankiai yra apvalūs, vidiniai kampai negali būti idealiai aštrūs. Didesnis spindulys leidžia naudoti didesnį pjūklą, o tai padidina standumą, sutrumpina ciklo laiką ir pagerina paviršiaus kokybę.
Gilių ertmių apdirbimas sukuria dar vieną prieigos problemą. Kuo gilesnė ir siauresnė kišenė, tuo ilgesnis turi būti įrankis. Ilgi įrankiai lengviau išlinksta ir gali sukelti kūgines sieneles, vibraciją, prastą apdailą ir tolerancijos pažeidimus.
Taip pat svarbus prieinamumas skylėms. Kampinėms, kryžminėms ir aklosioms skylėms gali prireikti specialių nustatymų. Jei skylė gili ir maža, padidėja grąžto judėjimo, drožlių susikaupimo ir įrankių lūžių tikimybė. [ 2 ]
Gamybos duomenys, kuriuos reikia peržiūrėti
| Gamybos duomenys | Kodėl tai svarbu |
| Įrankių bibliotekos prieinamumas | Patvirtina, ar standartiniai pjaustytuvai gali atlikti šią funkciją |
| Įrankio siekio reikalavimai | Nustato nukrypimo ir vibracijos riziką |
| Ciklo laiko įvertinimas | Rodo sudėtingos geometrijos poveikį sąnaudoms |
| Mašinos pajėgumų ataskaita | Patvirtina ašies prieigą ir judėjimo ribas |
| Rungtynių strategija | Rodo, ar detalę galima saugiai laikyti |
Kas lemia plonasienių detalių gedimą apdirbimo metu?
Plonasienės detalės genda apdirbimo metu, nes pjovimo jėga, karštis, vibracija ir liekamasis įtempis gali judinti medžiagą pjovimo metu. Plonasienė gali būti tinkama CAD projektavimui, bet gamyboje ji gali sugesti dėl trūkumo standumo.
Frezuojant pjūklas spaudžia sienelę. Jei sienelė per plona, ji gali išlinkti nuo įrankio ir po pjovimo atšokti atgal. Dėl to atsiranda matmenų paklaida ir prasta paviršiaus apdaila.
Dėl vibracijos lieka matomos įrankių žymės, pablogėja paviršiaus kokybė ir gali prireikti lėtesnio apdirbimo. Kai kuriais atvejais detalę reikia perprojektuoti su storesnėmis sienelėmis, briaunomis arba geresniu atramos kampu. [ 3 ]
Tikras pavyzdys: aviacijos ir kosmoso laikiklis su agresyviomis svorio mažinimo kišenėmis
Orlaivių skliausteliuose dažnai naudojamos kišenės svoriui sumažinti. Tai naudinga, kai svorio sumažinimas turi išmatuojamą vertę, tačiau agresyvus kišenių formavimas gali sukurti plonas briaunas ir nestabilias sieneles.
Šaltinis : „RapidDirect“ CNC apdirbimo projektavimo vadovas
Projektuojant gali reikėti etapinio grubaus apdirbimo ir apdailos. Inžinieriai taip pat gali padidinti kampų spindulius, pakoreguoti sienelės storį arba pereiti nuo paprasto 3 ašių plano prie daugiaašio apdirbimo, kad pagerintų atramą ir prieigą prie įrankių.
Kodėl per didelis toleravimas sukuria daugiau problemų nei išsprendžia
Per didelis tolerancijos nustatymas sukuria daugiau problemų nei išsprendžia, nes verčia gamintoją laikytis matmenų griežčiau, nei reikalauja funkcija. Tai padidina išlaidas, tikrinimo pastangas ir metalo laužo riziką.
Ne kiekvienam elementui reikalingas tikslus tolerancijos lygis. Guolio kiaurymei, kaiščio skylei, sandarinimo paviršiui ar slydimo sąsajai gali reikėti griežtos kontrolės. Kosmetiniam paviršiui, laisvumo kiaurymei ar neveikiančiam išoriniam profiliui paprastai to nereikia.
Kai visur taikomi griežti tolerancijos nuokrypiai, gamyba tampa lėtesnė ir brangesnė. Tiekėjui gali prireikti daugiau apdailos ėjimų, geresnių įtaisų, specialių patikrinimų ir griežtesnės proceso kontrolės. [ 5 ]
Griežtas tolerancijos lygis turėtų būti naudojamas ten, kur jį pateisina gedimo rizika, o ne kaip bendras kokybės signalas.
Tolerancijos strategijos lentelė
| Funkcijos tipas | DFM rekomendacija | Priežastis |
| Guolio kiaurymė | Griežta tolerancija | Valdo tinkamumą, sukimąsi ir tarnavimo laiką |
| Kaiščio skylė | Griežta pozicijos kontrolė | Valdo surinkimo lygiavimą |
| Sandarinimo paviršius | Griežtas lygumas ir apdaila | Apsaugo nuo nutekėjimo |
| Kosmetinis pranašumas | Standartinė tolerancija | Paprastai neturi įtakos funkcijai |
| Išpardavimas | Standartinis arba vidutinis tolerancijos lygis | Leidžia surinkti erdvę |
| Bendra kišenė | Standartinis arba vidutinis tolerancijos lygis | Išvengiama nereikalingų patikrinimo išlaidų |
Kaip prasta duomenų strategija sukelia gamybos ir tikrinimo gedimus
Prasta duomenų strategija sukelia gamybos ir tikrinimo nesėkmes, nes tiekėjas ir klientas gali ne pagal tuos pačius etalonus išmatuoti detalę. Detalė gali atitikti vieną tikrinimo metodą, bet neatitikti kito. [ 6 ]
Atskaitos taškai apibrėžia, kaip detalė yra išdėstyta, apdirbama ir matuojama. Jei brėžinyje nėra aiškiai apibrėžta atskaitos taškų hierarchija, svarbiausios savybės gali būti tikrinamos iš netinkamų paviršių.
Tai ypač svarbu CNC detalėms, apdirbamoms keliais nustatymais. Jei detalė tarp operacijų yra apverčiama arba perkeliama, duomenų perdavimas turi būti kontroliuojamas. Priešingu atveju skylės, įdubos, grioveliai ir sujungimo paviršiai gali pasislinkti vienas kito atžvilgiu.
GD&T gali padėti, kai lemia elementų ryšiai. Padėties, plokštumos, statmenumo, profilio ir išbėgimo išnašos gali aiškiau perteikti projektavimo tikslą nei nesusiję plius/minus matmenys. [ 4 ]
Skylių, sriegių ir vidinių ypatybių projektavimas efektyviam apdirbimui
Skylės, sriegiai ir vidinės detalės turėtų būti projektuojamos atsižvelgiant į įrankių prieinamumą, realų gylį, drožlių pašalinimą ir patikrą. Nedideli gylio ar sriegio poreikio pokyčiai gali smarkiai paveikti apdirbimo sąnaudas.
Gilios skylės padidina grąžto judėjimo ir drožlių pašalinimo problemas. Aklinos skylės gali įstrigti drožlėse ir pabloginti sriegio kokybę. Labai mažoms skylėms gali prireikti trapių įrankių ir lėtesnio apdirbimo.
Sriegio gylis turėtų būti pagrįstas funkciniu sukibimu, o ne įpročiu. Per didelis sriegio gylis padidina sriegimo laiką ir įrankio lūžio riziką, tačiau daugelyje sričių nepagerina našumo.
Skersinės skylės taip pat gali sukelti šerpetojančias įdubas detalės viduje. Jei skersinė skylė kerta kiaurymę arba skysčio kanalą, šerpetojančių įdubų pašalinimas ir apžiūra tampa svarbūs. Projektuotojai turėtų apsvarstyti, ar po apdirbimo prie detalės galima prieiti ir ją išvalyti.
Kaip sąrankos skaičius lemia kainą, tikslumą ir gamybos laiką
Nustatymų skaičius lemia kainą, tikslumą ir gamybos laiką, nes kiekvienas nustatymas padidina lygiavimą, tvirtinimą, įrankio trajektoriją ir tikrinimo riziką. Detalė, kurią galima apdirbti vienu nustatymu, paprastai yra stabilesnė nei detalė, kurią reikia kelis kartus perkelti.
Kiekvieną kartą, kai detalė perkeliama, gamintojas turi iš naujo nustatyti jos vietą. Dėl to gali atsirasti padėties skirtumų tarp elementų. Jei detalės paviršiai, skylės ir atskaitos taškai yra glaudžiai susiję, nustatymų skaičius tampa pagrindine kokybės problema.
Sąrankos sutrumpinimas ne visada reikalauja paprastesnės detalės. Kartais reikia geresnės detalių orientacijos, geresnio atskaitos taškų planavimo arba 4 ar 5 ašių apdirbimo.
Proceso lentelė: DFM sąrankos skaičiaus poveikis
| Sąrankos sąlyga | Gamybos poveikis | DFM tobulinimas |
| Vienas nustatymas | Geresnė duomenų kontrolė ir trumpesnis gamybos laikas | Suderinkite elementus su įrankių prieiga |
| Du nustatymai | Vidutinė duomenų perdavimo rizika | Apibrėžkite aiškius pirminius ir antrinius atskaitos taškus |
| Trys ar daugiau nustatymų | Didesnės išlaidos ir sudėtingesnis patikrinimas | Pertvarkykite elementų orientaciją arba naudokite daugiaašį apdirbimą |
| Sunkiai tvirtinama geometrija | Didesnė užspaudimo ir deformacijos rizika | Pridėkite stabilius padėties nustatymo paviršius |
| Svarbios funkcijos įvairiose konfigūracijose | Didesnė pozicinė rizika | Iš anksto naudokite GD&T ir procesų planavimą |
Realus pavyzdys: pramoninio vožtuvo korpusas, kuriam reikalingos kelios orientacijos
Pramoniniam vožtuvo korpusui gali reikėti angų, srieginių skylių, sandarinimo paviršių ir vidinių praėjimų iš kelių pusių. Jei kiekvienai pusei reikia atskiros konfigūracijos, padidėja kaina ir patikrinimo sudėtingumas.
DFM gali patobulinti projektą, kur įmanoma, suderindamas prievadus, pridėdamas patikrinimui patogius atskaitos taškus, supaprastindamas nereikšmingus paviršius ir suplanuodamas nustatymo seką prieš gamybą.
Pramonės pavyzdžiai, kur DFM tiesiogiai veikia gamybos sėkmę
DFM daro įtaką gamybos sėkmei automobilių, aviacijos ir kosmoso, medicinos, elektronikos ir pramonės gamyboje, nes kiekviena pramonės šaka turi skirtingas funkcines rizikas.
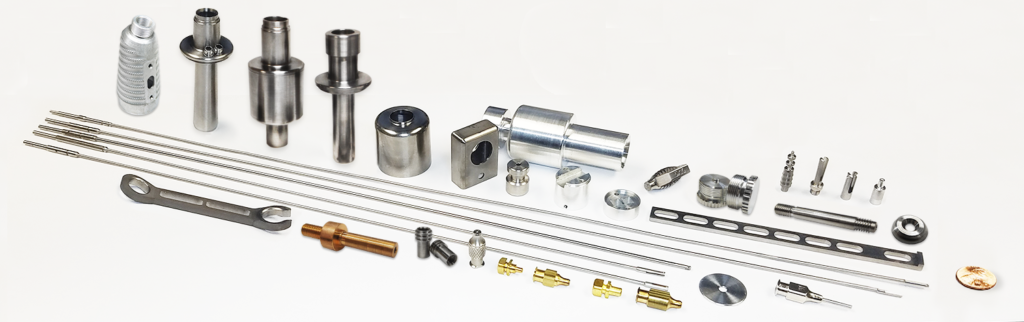
Šaltinis: Tikslus medicininių dalių apdirbimas
Automobilių komponentai, tokie kaip akumuliatorių dėklų laikikliai, pakabos atramos, jutiklių laikikliai ir terminės plokštės, dažnai reikalauja pasikartojančio surinkimo. DFM daugiausia dėmesio skiria skylių išdėstymui, plokštumai, svorio mažinimui ir gamybos sąnaudoms.
Aviacijos ir kosmoso komponentams dažnai reikalinga lengva geometrija, kontroliuojami atskaitos taškai ir patikima kontrolė. DFM turi suderinti svorio mažinimo kišenes su standumu, įrankių prieinamumu ir sertifikavimo reikalavimais.
Medicinos prietaisų komponentams reikalinga šiurkštumo kontrolė, švarus paviršiaus apdirbimas, medžiagų atsekamumas ir patikimas patikrinimas. Chirurginiai instrumentai, diagnostiniai korpusai ir tikslūs įtaisai turi būti suprojektuoti taip, kad juos būtų galima tiek apdirbti, tiek valyti.
Elektronikos komponentams, tokiems kaip radiatoriai, jungčių plokštės, radijo dažnių korpusai ir jutiklių gaubtai, reikalingas lygumas, terminis kontaktas ir estetinė apdaila. DFM padeda atskirti funkcinius paviršius nuo nekritinės išorinės geometrijos.
Pramoninės įrangos dalims, tokioms kaip įrankių plokštės, kolektoriai, robotiniai griebtuvai ir vožtuvų blokai, dažnai reikalingos tikslios skylės, sandarinimo paviršiai ir patvarūs sriegiai. DFM sumažina nustatymų skaičių, pagerina patikrinimą ir padeda išvengti išvengiamo pakartotinio darbo.
Dažnos DFM klaidos, kurias inžinieriai kartoja
Dažniausia DFM klaida – projektavimas pagal idealią geometriją, o ne pagal įrankių prieinamumą. CAD leidžia sukurti idealiai aštrius kampus, gilias kišenes ir plonas sieneles, tačiau CNC apdirbimui reikalingi tikri įrankiai, tikri tvirtinimo elementai ir išmatuojami elementai.
Kita dažnai pasitaikanti klaida – griežto tolerancijos lygio naudojimas kaip kokybės signalo. Tai padidina kainą, bet nebūtinai pagerina funkciją. Geresnis būdas – kontroliuoti tik tas savybes, kurios turi įtakos tinkamumui, sandarumui, išlyginimui ar judėjimui.
Inžinieriai taip pat ignoruoja patikrinimo reikalavimus. Elementas gali būti apdirbamas, bet jį sunku patikrinti. Jei detalės negalima patikimai išmatuoti, gamybos patvirtinimas tampa sudėtingas.
Taip pat neatsižvelgiama į medžiagos elgseną. Tvirtesnę medžiagą ne visada lengviau apdirbti. Didelio stiprumo medžiaga gali padidinti įrankio nusidėvėjimą, įkaitimą, deformaciją ir ciklo laiką.
DFM peržiūros kontrolinis sąrašas prieš išleidžiant CNC brėžinį
Prieš išleidžiant CNC brėžinį, jį reikia peržiūrėti atsižvelgiant į geometriją, medžiagą, toleranciją, atskaitos taškus, patikrą, nustatymų skaičių, paviršiaus apdailą ir gamybos riziką.
DFM kontrolinis sąrašas
| Peržiūros sritis | Klausimas, kurį reikia užduoti |
| Geometrijos apžvalga | Ar standartiniai įrankiai gali pasiekti visas funkcijas? |
| Medžiagų apžvalga | Ar medžiaga atitinka funkciją ir apdirbamumą? |
| Tolerancijos apžvalga | Ar griežti tolerancijos apribojimai taikomi tik svarbiausioms savybėms? |
| Duomenų peržiūra | Ar funkcinės nuorodos yra aiškiai apibrėžtos? |
| Patikrinimo peržiūra | Ar galima patikimai išmatuoti kritines savybes? |
| Sąrankos apžvalga | Ar galima sumažinti nustatymų skaičių? |
| Paviršiaus apdailos apžvalga | Ar apdailos reikalavimai yra pagrįsti funkcija? |
| Rizikos apžvalga | Kurie veiksniai lemia kainą, broką ar vėlavimą? |
Šį kontrolinį sąrašą reikėtų naudoti prieš pateikiant tiekėjui kainos pasiūlymą. Ankstyva DFM peržiūra sumažina perprojektavimo, gamybos vėlavimų ir išvengiamų išlaidų skaičių. [ 7 ]
Dažnai užduodami klausimai
Kokia yra didžiausia DFM klaida CNC apdirbime?
Didžiausia DFM klaida – projektuoti elementus, kurie CAD atrodo paprasti, bet reikalauja sudėtingos prieigos prie įrankių, griežtų tolerancijų, papildomų nustatymų arba specialaus patikrinimo gamyboje.
Kaip gilios kišenės veikia apdirbimo kainą?
Gilioms įduboms reikia ilgų įrankių, lėtesnio pjovimo, daugiau žingsnių žemyn ir kruopštesnės apdailos. Jos padidina įrankio išlinkimą, ciklo laiką, vibracijos riziką ir apsunkina patikrinimą.
Kodėl aštrūs vidiniai kampai yra problema?
Aštrūs vidiniai kampai yra sudėtingi, nes frezavimo įrankiai yra apvalūs. Aštriam kampui gali prireikti labai mažo frezavimo įrankio, elektroforezijos arba perprojektavimo su praktišku vidiniu spinduliu.
Kada GD&T turėtų būti naudojamas CNC projektavime?
GD&T turėtų būti naudojamas, kai kontroliuojami elementų ryšiai. Jis naudingas padėties, plokštumos, statmenumo, profilio ir duomenų pagrindu atliekamoms patikroms.
Kaip plonos sienelės veikia detalių kokybę?
Plonos sienelės po apdirbimo gali deformuotis, vibruoti, deformuotis arba judėti. Joms gali prireikti lėtesnio apdirbimo, geresnio tvirtinimo elementų tvirtinimo arba konstrukcijos pakeitimų.
Kokios funkcijos padidina nustatymų skaičių?
Elementai keliuose paviršiuose, kampuotos skylės, kryžminės skylės, įpjovos ir sunkiai pasiekiami paviršiai dažnai padidina nustatymų skaičių. Daugiau nustatymų padidina kainą ir duomenų perkėlimo riziką.
Kaip medžiagų pasirinkimas veikia gaminamumą?
Medžiaga turi įtakos įrankio nusidėvėjimui, karščiui, deformacijai, šerpetojimui, paviršiaus apdailai ir patikrai. Aliuminiui, nerūdijančiam plienui, titanui, žalvariui ir plastikui reikalingos skirtingos strategijos.
Kodėl projektuojant reikėtų atsižvelgti į patikrinimą?
Projektavimo metu reikėtų atsižvelgti į patikrą, nes funkcija, kurios negalima patikimai išmatuoti, gali sukelti tiekėjų ginčus, atidėti patvirtinimą ir sukelti kokybės riziką.
Geriausios CNC detalės apsaugo funkcijas ir pašalina išvengiamą gamybos riziką
Geriausios CNC dalys ne visada yra pačios paprasčiausios. Tai dalys, kurių kiekviena savybė turi funkcinę priežastį, praktišką gamybos kelią ir patikimą tikrinimo metodą.
DFM turėtų sutelkti dėmesį į rizikos mažinimą, o ne į aklą supaprastinimą. Svarbus sandarinimo paviršius turėtų būti kontroliuojamas. Funkcinis kiauryminis skersmuo turėtų būti tikslus. Nereikšmingas kosmetinis kraštas neturėtų patirti tokios pačios gamybos naštos.
Geometrija, medžiagų parinkimas, tolerancijų strategija, atskaitos taškų planavimas, paviršiaus apdaila ir patikra veikia kartu. Jei viena sritis ignoruojama, detalė gali tapti brangi, nestabili arba sunkiai patvirtinama.
Stiprus DFM apsaugo gaminio našumą, kartu pašalinant išvengiamas apdirbimo išlaidas, sudėtingą nustatymą ir tikrinimo riziką.
Nuorodos
1. NIST. Tolerancijos perdavimo iššūkiai adityviojoje gamyboje.
https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=918584
2. Furferi, R. ir kt. Tolerancijos analizės metodai, skirti taikyti ISO ir ASME standartus mechaniniame projektavime.
https://jamstjournal.com/cn/article/pdf/preview/10.51393/j.jamst.2025020.pdf
3. Fiktyvioji inžinerija. CNC gaminamumo projektavimo reikalavimai: DFM meistriškumo klasė.
https://www.fictiv.com/masterclass/dfm-for-cnc-masterclass/how-design-requirements-drive-cnc-manufacturability
4. „Protolabs“. Apdirbimo įrankių rinkinio projektavimas.
https://www.protolabs.com/resources/design-for-machining-toolkit/
5. GD&T pagrindai. Gamybiškumo užtikrinimas projektuojant.
https://www.gdandtbasics.com/design-for-manufacturability/
6. Penkių griovelių inžinerija. CNC apdirbimas DFM: Frezuotų detalių projektavimo gairės.
https://www.fiveflute.com/guide/cnc-machining-dfm-design-guidelines-for-milled-parts/
7. Stebulių inžinerija. Kaip projektuoti detales CNC apdirbimui.
https://www.hubs.com/knowledge-base/how-design-parts-cnc-machining/




