Perché il costo orario della lavorazione CNC a cinque assi è più elevato, mentre il costo unitario è spesso inferiore?
Una macchina CNC a cinque assi può avere una tariffa oraria più elevata rispetto a una fresatrice convenzionale a tre assi, ma ciò non significa necessariamente che la produzione di un componente finito sia più costosa. Per pezzi con molteplici angolazioni, superfici complesse o requisiti di impostazione impegnativi, la lavorazione a cinque assi può ridurre il lavoro totale di produzione in misura tale da compensare la maggiore tariffa oraria della macchina.
La chiave per comprendere il costo della lavorazione CNC a 5 assi sta nella differenza tra il costo del tempo macchina e il costo del pezzo finito. Impostazione, programmazione, fissaggio del pezzo, tempo di taglio, controllo qualità e quantità di produzione influenzano tutti il prezzo finale. Una macchina con una velocità di produzione più elevata può risultare la scelta più economica se consente di eliminare un numero sufficiente di queste spese.
Perché la tariffa oraria della lavorazione CNC a cinque assi è più alta?
La lavorazione CNC a cinque assi spesso costa di più all'ora perché l'attrezzatura è più complessa da acquistare, utilizzare, programmare e manutenere.
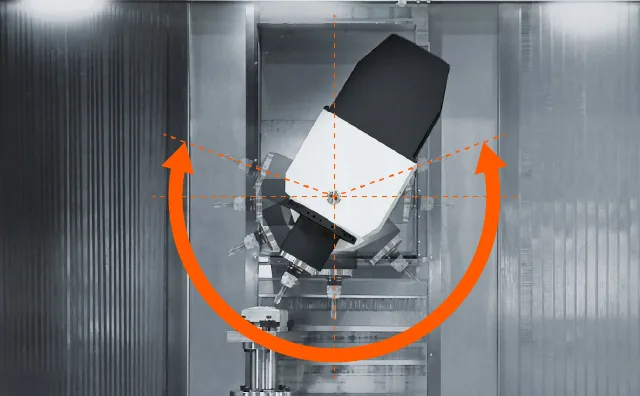
Una fresatrice convenzionale a tre assi muove l'utensile di taglio rispetto al pezzo lungo tre assi lineari: X, Y e Z. Una configurazione standard a cinque assi aggiunge due assi rotanti, consentendo di orientare l'utensile o il pezzo con angolazioni diverse. Questi movimenti aggiuntivi offrono una maggiore flessibilità produttiva, ma introducono anche requisiti meccanici e di controllo più complessi.
Diversi fattori contribuiscono alla differenza di tariffa oraria:
- Investimento in macchinari: i gruppi ad asse rotante, i controlli avanzati e i componenti multiasse possono aumentare i costi di acquisto e manutenzione delle apparecchiature.
- Programmazione: i percorsi utensile complessi a cinque assi possono richiedere software CAM specializzato, post-elaborazione, simulazione e programmatori esperti.
- Calibrazione: una lavorazione multiasse accurata dipende dal controllo degli errori geometrici, degli assi rotanti e termici.
- Costi operativi: manutenzione, utilizzo dei macchinari, contratti di lavoro e ammortamento influenzano il modo in cui un'officina calcola la sua tariffa oraria.
La complessità non si limita allo spostamento di assi aggiuntivi. La lavorazione simultanea a cinque assi richiede un movimento coordinato, mantenendo al contempo la relazione desiderata tra l'utensile di taglio e il pezzo in lavorazione.
La ricerca del NIST sulla calibrazione delle macchine utensili identifica gli errori geometrici, cinematici e termici come fattori importanti per la precisione della lavorazione.
NIST
Anche le tariffe orarie variano tra i diversi fornitori. Alcune officine includono la manodopera dell'operatore e alcune attività di configurazione nel prezzo delle macchine, mentre altre quotano queste spese separatamente. Di conseguenza, i prezzi orari non sono sempre direttamente confrontabili.
In che modo la lavorazione a cinque assi può ridurre il lavoro necessario per ogni pezzo?
La lavorazione a cinque assi può ridurre il costo unitario diminuendo il numero di operazioni di produzione necessarie per completare un componente.
Le opportunità più significative generalmente riguardano un minor numero di impostazioni, una migliore accessibilità degli utensili e una riduzione dei tempi non di taglio. Questi vantaggi sono particolarmente rilevanti quando è necessario lavorare diverse caratteristiche da orientamenti differenti.
Meno operazioni di installazione, di rifissaggio e di sostituzione degli apparecchi.
Consideriamo un componente con fori, tasche e superfici di montaggio su diverse facce angolate.
Su una fresatrice a tre assi, l'operatore potrebbe dover rimuovere il pezzo, ruotarlo, fissarlo in un altro dispositivo di bloccaggio e stabilire un nuovo riferimento di lavorazione prima di poter accedere alla serie successiva di elementi.
Ogni operazione di impostazione richiede tempo senza necessariamente comportare la rimozione di materiale. Può inoltre comportare costi aggiuntivi per le attrezzature e la possibilità di errori di posizionamento.
Una macchina a cinque assi può ruotare il pezzo o l'utensile da taglio per accedere a diverse orientazioni mentre il componente rimane fissato nello stesso dispositivo di bloccaggio.
Ciò può ridurre:
- Riposizionamento e allineamento manuali.
- Operazioni ripetute di bloccaggio dei pezzi.
- Requisiti speciali per gli impianti.
- Tempo di utilizzo della macchina non da taglio.
- Alcuni rischi associati al trasferimento di dati tra diverse configurazioni.
Il risparmio diventa significativo quando le operazioni eliminate avrebbero altrimenti consumato una parte sostanziale del tempo di produzione.
La lavorazione a cinque assi non elimina tutte le operazioni di impostazione. La superficie utilizzata per sostenere il pezzo, ad esempio, potrebbe comunque richiedere un'operazione di finitura separata.
Migliore accesso agli utensili e lavorazione più efficiente
Anche l'orientamento dell'utensile può influenzare l'efficienza del taglio.
Una cavità profonda o una superficie angolata possono richiedere un utensile da taglio lungo e sottile quando vengono avvicinati da una direzione fissa su tre assi. Una sporgenza eccessiva dell'utensile può aumentare il rischio di flessione e vibrazioni, limitando potenzialmente i parametri di taglio.

Il posizionamento a cinque assi può consentire all'utensile di avvicinarsi alla stessa caratteristica da un'angolazione più favorevole. Ciò può rendere pratico l'utilizzo di una fresa più corta e rigida.
Per geometrie idonee, una migliore accessibilità può favorire strategie di lavorazione più efficienti e ridurre la necessità di operazioni separate.
Questi vantaggi non sono automatici. La qualità del percorso utensile, il comportamento del materiale, le condizioni di taglio e la configurazione della macchina determinano comunque il tempo di ciclo effettivo.
Come si confrontano la lavorazione a tre assi, la lavorazione indicizzata 3+2 e la lavorazione simultanea a cinque assi?
Il percorso di lavorazione più economico dipende dall'orientamento degli utensili richiesto e da come il componente può essere fissato durante la produzione.
Non tutti i pezzi che traggono vantaggio da attrezzature a cinque assi richiedono un taglio simultaneo a cinque assi.
La lavorazione a tre assi è efficace per elementi prismatici accessibili, come superfici piane, cavità semplici e fori raggiungibili da un numero limitato di direzioni.
La lavorazione indicizzata 3+2 utilizza assi rotanti per posizionare l'utensile o il pezzo in lavorazione con un angolo selezionato. L'orientamento rimane fisso durante l'operazione di taglio, per poi cambiare per passare alla lavorazione successiva.
La lavorazione simultanea a cinque assi coordina i movimenti lineari e rotazionali durante il taglio. È particolarmente utile quando l'orientamento dell'utensile deve cambiare in modo continuo lungo una superficie complessa.
| Fattore di confronto | Lavorazione a tre assi | Lavorazione indicizzata 3+2 | Lavorazione simultanea a cinque assi |
|---|---|---|---|
| Accesso agli strumenti | Direzione fissa per impostazione | Orientamenti multipli indicizzati | Orientamenti in continuo cambiamento |
| Requisiti di installazione | Potrebbe essere necessario un nuovo serraggio | Consente di consolidare operazioni multifacciali | Può consolidare operazioni complesse |
| Programmazione | Generalmente meno complesso | Pianificazione aggiuntiva del posizionamento e degli spazi liberi | Percorsi utensile multiasse avanzati |
| Mantenimento del lavoro | Apparecchiature convenzionali o dedicate | Richiede spazio di rotazione | Richiede autorizzazione durante tutto il movimento coordinato |
| Considerazioni sulla tariffa oraria | Spesso il prezzo è inferiore per apparecchiature comparabili. | Si applica la velocità della macchina multiasse | Potrebbe essere applicata una tariffa di lavorazione avanzata |
| Geometria adatta | Caratteristiche prismatiche accessibili | Fori angolati e caratteristiche multifacciali | Contorni complessi e superfici scolpite |
| Considerazione sui costi | Efficiente quando le configurazioni aggiuntive sono limitate | Consente di ridurre i riposizionamenti senza taglio rotativo continuo | Giustificato quando il movimento complesso dell'utensile aggiunge un valore significativo |
La distinzione fondamentale è che la capacità a cinque assi e il taglio simultaneo a cinque assi non sono la stessa cosa.
Per un componente contenente diversi fori angolati e superfici piane, la lavorazione indicizzata 3+2 può fornire l'accesso necessario senza le esigenze di programmazione del movimento continuo a cinque assi.

Una girante complessa o un componente sagomato possono giustificare la lavorazione simultanea, poiché l'utensile di taglio deve cambiare orientamento seguendo la superficie.
La scelta del processo meno complesso che soddisfi in modo affidabile i requisiti del disegno è spesso fondamentale per il controllo dei costi di produzione.
Quali fattori determinano il costo totale della lavorazione CNC a cinque assi per singolo pezzo?
Il costo totale per pezzo della lavorazione CNC a cinque assi dipende da diversi fattori, non solo dalla tariffa oraria della macchina. Gli acquirenti devono valutare l'intero processo produttivo, comprese la preparazione, la produzione, il controllo qualità e qualsiasi operazione secondaria necessaria.
Due categorie di costi sono particolarmente importanti: le spese una tantum e le spese di produzione ricorrenti.
Costi una tantum di programmazione, installazione e apparecchiatura.
Prima dell'inizio della produzione, un'officina meccanica potrebbe dover preparare il programma CAM, selezionare gli utensili, impostare il bloccaggio del pezzo, definire gli offset e verificare le operazioni di lavorazione iniziali.
Queste spese sono spesso descritte come costi di ingegneria o di preparazione non ricorrenti.
Per un prototipo, gran parte di questo lavoro può essere assegnato a un singolo componente. Quando la stessa preparazione è necessaria per una produzione in serie più ampia, il costo può essere ripartito su più componenti.
Questo spiega perché il costo di allestimento delle macchine CNC può influenzare notevolmente i prezzi di prototipi e piccole serie.
La lavorazione a cinque assi può richiedere una programmazione più complessa, ma la sua capacità di consolidare le operazioni può ridurre la preparazione necessaria per impostare più configurazioni separate.
Se ciò produca un risparmio netto dipende da entrambi i lati del confronto.
Costo ricorrente per parte finita accettata
Le spese ricorrenti includono il tempo di utilizzo delle macchine, la gestione da parte dell'operatore, il consumo degli utensili da taglio, l'ispezione e la finitura.
Il costo del tempo macchina può essere espresso come:
\[ \text{Costo del tempo macchina}=\text{Tariffa oraria}\times\text{Tempo fatturato} \]
Questo calcolo da solo non rappresenta il costo totale di produzione.
Una misura più utile è:

Il totale comprende i costi relativi a materiali, preparazione, lavorazione, attrezzature, controllo qualità e finitura. I costi già inclusi nel prezzo della macchina non devono essere ricalcolati.
La quantità di pezzi accettati è importante perché gli scarti e le rilavorazioni possono incidere sul costo di fornitura dei componenti conformi al disegno.
Anche il volume di produzione influisce sulla distribuzione dei costi di preparazione. Un lotto più grande non rende automaticamente più economica la lavorazione a cinque assi. Se il costo ricorrente per pezzo rimane elevato, aumentare la quantità potrebbe non invertire la tendenza.
Il confronto economico corretto consiste nel considerare il costo totale di produzione di un componente equivalente e accettabile attraverso ciascun processo produttivo fattibile.
Cosa emerge da un confronto reale tra la produzione a tre assi e quella a cinque assi?
Un confronto tra processi produttivi pubblicato da DMG MORI illustra come la lavorazione a cinque assi possa ridurre i tempi di produzione di un componente complesso.
Nel suo esempio relativo al collettore di fluidi ad alta pressione, DMG MORI riferisce che il processo a tre assi ha richiesto almeno cinque configurazioni, mentre l'approccio a cinque assi ne ha richieste due.
Il ciclo di lavorazione riportato è inoltre cambiato da 48 minuti con lavorazione a tre assi a 33 minuti con lavorazione a cinque assi, con una riduzione del tempo di ciclo di circa il 31%.
Il numero di utensili da taglio necessari è sceso da 17 a otto.
DMG MORI
Questi risultati illustrano diversi meccanismi importanti:
- Un minor numero di configurazioni riduce le operazioni di manipolazione e preparazione ripetute.
- Un ciclo di lavorazione più breve riduce il tempo necessario per la lavorazione del componente.
- Un numero inferiore di utensili da taglio può semplificare i requisiti di attrezzaggio per quel particolare processo produttivo.
L'esempio non stabilisce una riduzione universale dei costi di produzione.
Le cifre di DMG MORI descrivono un'applicazione specifica e il confronto pubblicato non fornisce tariffe complete per le macchine, spese di programmazione, costi delle attrezzature e prezzi unitari finali per entrambi i percorsi.
Dimostra come sia possibile migliorare l'efficienza produttiva. Per determinare l'effettivo beneficio finanziario è comunque necessario un confronto completo dei costi.
Quando la lavorazione a tre assi rappresenta ancora la scelta più economica?
La lavorazione a tre assi può rimanere l'opzione più economica quando la geometria di un componente non richiede l'accessibilità aggiuntiva offerta dalle macchine a cinque assi.
Una semplice staffa di montaggio con superfici piane e fori facilmente accessibili, ad esempio, può essere prodotta in modo efficiente utilizzando la fresatura convenzionale a tre assi.
Se il pezzo richiede pochi riposizionamenti, la lavorazione a cinque assi può offrire limitate opportunità di ridurre i tempi di setup o di ciclo.
La lavorazione a tre assi può essere particolarmente competitiva quando:
- La geometria è accessibile tramite semplici operazioni di lavorazione meccanica.
- Gli impianti esistenti supportano già una produzione efficiente.
- I requisiti di programmazione sono relativamente semplici.
- Il posizionamento aggiuntivo dell'asse rotante non riduce in modo significativo i tempi di elaborazione.
- Un processo produttivo collaudato soddisfa le tolleranze e i requisiti di superficie specificati.
La lavorazione a cinque assi può inoltre comportare costi di programmazione o di attrezzatura che superano i risparmi operativi per una specifica lavorazione.
Anche la quantità del lotto è un fattore da considerare. Un'attrezzatura o un programma specializzato a cinque assi possono essere utili per la produzione ripetitiva, ma il loro costo di preparazione deve essere giustificato dal risparmio di lavoro che offrono.
Non esiste una quantità universale o una soglia di numero di attrezzaggi al di sopra della quale la lavorazione a cinque assi diventi l'opzione più economica.
La decisione dovrebbe tenere conto della geometria del componente, delle attrezzature disponibili e del piano di produzione effettivo del fornitore.
In che modo i requisiti relativi a materiali, tolleranze e controlli influiscono sul costo unitario?
La scelta dei materiali e i requisiti di qualità influenzano i tempi di lavorazione, il consumo di utensili, la finitura e i costi di ispezione.
Possono quindi modificare il confronto dei costi tra i processi produttivi a tre assi e a cinque assi.
Creazione della geometria e rifinitura delle caratteristiche funzionali
Materiali diversi reagiscono in modo diverso alle operazioni di taglio.
Le leghe di alluminio consentono generalmente una lavorazione efficiente con utensili e condizioni di taglio adeguati. Il comportamento dell'acciaio inossidabile varia a seconda del grado, e alcuni gradi presentano problemi di incrudimento e usura degli utensili.
Le leghe di titanio richiedono particolare attenzione alla generazione di calore e alle prestazioni degli utensili. La loro conduttività termica relativamente bassa può concentrare il calore in prossimità della zona di taglio, rendendo importanti la scelta dell'utensile e la strategia di taglio.
Queste caratteristiche influenzano l'economia della lavorazione a prescindere dal numero di assi.
Anche la geometria del pezzo e i requisiti funzionali sono importanti. Una macchina può essere in grado di produrre la forma base del componente, ma fori, filettature, superfici di accoppiamento o riferimenti di precisione critici potrebbero richiedere operazioni aggiuntive per soddisfare il disegno.
La finitura superficiale e la sbavatura possono comportare costi aggiuntivi, ove specificato.
L'accesso utensile a cinque assi può contribuire a completare determinate lavorazioni in modo efficiente, ma non elimina completamente il lavoro secondario.
Verifica dimensionale e controllo qualità
Ridurre il riposizionamento dei pezzi in lavorazione può contribuire a mantenere le relazioni dimensionali tra le caratteristiche, limitando alcuni errori di trasferimento dei dati.
Ciò non significa che la lavorazione a cinque assi consenta automaticamente di ottenere tolleranze più strette.
La precisione effettiva dipende dalla calibrazione della macchina, dalle condizioni dell'utensile, dal sistema di fissaggio del pezzo, dal comportamento termico, dalle forze di taglio e dalla strategia di lavorazione.

La misurazione in corso di lavorazione può supportare l'allineamento e la misurazione durante la lavorazione. Macchine di misura a coordinate (CMM) e altri metodi di ispezione possono essere utilizzati per verificare i requisiti dimensionali specificati.
L'ambito di ispezione richiesto dipende dal componente e dalla sua applicazione prevista.
Per un confronto accurato dei costi unitari, gli acquirenti dovrebbero tenere conto del lavoro di produzione e verifica necessario per fornire pezzi finiti di qualità accettabile, e non semplicemente del tempo impiegato per tagliare il materiale.
Come dovrebbero confrontare gli acquirenti i preventivi per macchine CNC a tre assi e a cinque assi?
Gli acquirenti dovrebbero confrontare il costo totale di componenti finiti equivalenti, anziché scegliere un fornitore in base alla tariffa oraria macchina più bassa pubblicizzata.
Un confronto significativo inizia con informazioni tecniche coerenti.
Prima di richiedere un preventivo, si prega di fornire:
- Modello CAD e disegno tecnico: definire la geometria del componente e le caratteristiche richieste.
- Specifiche del materiale: identificare la lega corretta, il grado e i relativi requisiti di magazzino.
- Quantità di produzione: indicare l'ordine iniziale e l'eventuale produzione successiva prevista.
- Tolleranze e riferimenti: identificare le dimensioni e le relazioni geometriche che sono funzionalmente importanti.
- Requisiti della superficie: specificare le esigenze di finitura, sbavatura e trattamento superficiale.
- Requisiti di ispezione: Chiarire le aspettative relative alla verifica dimensionale e alla documentazione.
È inoltre utile chiedere come il fornitore intende produrre il componente.
Il processo richiederà più configurazioni? La lavorazione indicizzata può garantire l'accesso necessario? Il movimento simultaneo a cinque assi offre un vantaggio significativo? La programmazione, l'attrezzatura, il controllo qualità e la finitura sono inclusi nel preventivo?
Le risposte aiutano a spiegare le differenze di prezzo tra i fornitori.
Per gli ingegneri che studiano come ridurre i costi di lavorazione CNC, l'analisi dell'accessibilità delle funzioni, della complessità geometrica non necessaria, dei requisiti di fissaggio e delle specifiche di tolleranza può rivelare concrete opportunità di miglioramento.
La tariffa oraria più bassa per le macchine non corrisponde necessariamente al processo produttivo più economico. Il confronto dovrebbe stabilire quale processo sia in grado di fornire in modo affidabile il componente richiesto al costo totale più appropriato.
Conclusione
La lavorazione CNC a cinque assi può comportare un costo orario più elevato a causa delle esigenze in termini di attrezzature, programmazione e funzionamento. Il suo vantaggio economico emerge quando una migliore accessibilità agli utensili, un minor numero di attrezzaggi e una produzione più efficiente riducono il costo totale per pezzo finito accettabile.
La lavorazione a tre assi rimane una scelta pratica ed economica per molti componenti facilmente accessibili. La lavorazione indicizzata 3+2 può rappresentare un valido compromesso, mentre la lavorazione simultanea a cinque assi è giustificata quando la geometria richiede un movimento coordinato dell'utensile.
La scelta corretta dipende dal disegno, dal materiale, dalla quantità, dalle tolleranze e dall'intero processo produttivo.
BaiChuan Precision offre servizi di fresatura CNC a tre, quattro e cinque assi per componenti personalizzati. Ingegneri e team di approvvigionamento possono inviare i propri disegni e requisiti di produzione per una valutazione di fattibilità e un preventivo basato sulle esigenze del componente.
BaiChuan
Referenze
1. Lee, M., & Kulvatunyou, B. (2019). Progettazione per il costo . NIST.
2. DMG MORI. Eccellenza a 5 assi.
3. Seco Tools. Economia della produzione: ottimizzazione globale.
4. Siemens NX. (2013). Semplificare il passaggio alla lavorazione a cinque assi.
5. Gao, W., et al. (2023). Calibrazione delle macchine utensili.
6. Renishaw. Sonde di contatto per macchine utensili a precisione standard.
7. Kennametal. (2023). 10 consigli per la fresatura del titanio.
8. BaiChuan Precision. Fresatura CNC.