

Stai riscontrando difficoltà con geometrie complesse o requisiti di precisione? La fresatura laterale potrebbe essere la soluzione che stavi trascurando, nonostante sia una delle tecniche più versatili del nostro arsenale CNC.
La fresatura laterale è un processo di lavorazione fondamentale in cui l'utensile da taglio rimuove materiale lungo il bordo periferico. È ideale per creare scanalature, tasche e contorni con elevata precisione, rendendolo indispensabile per pezzi che richiedono caratteristiche laterali precise o profili complessi.
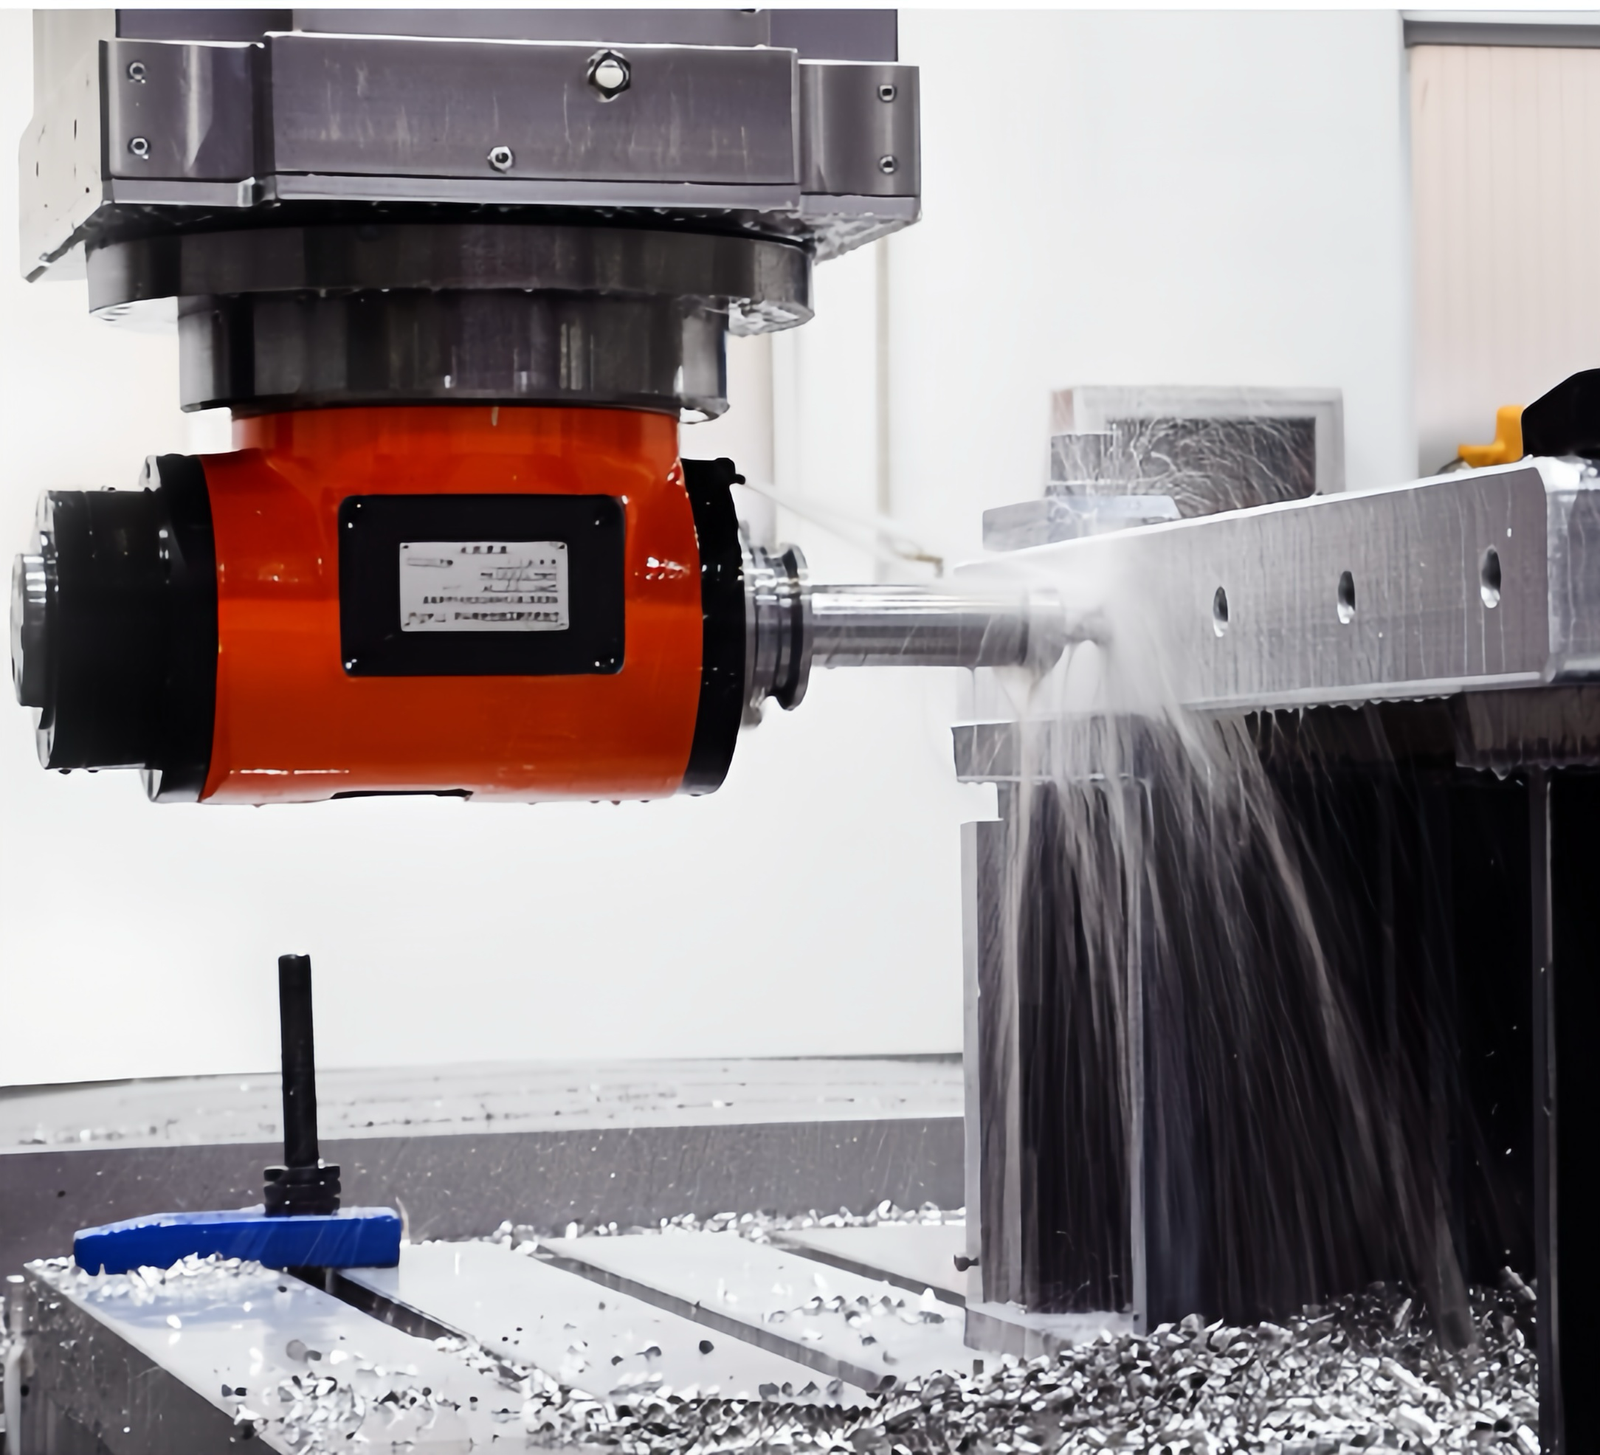
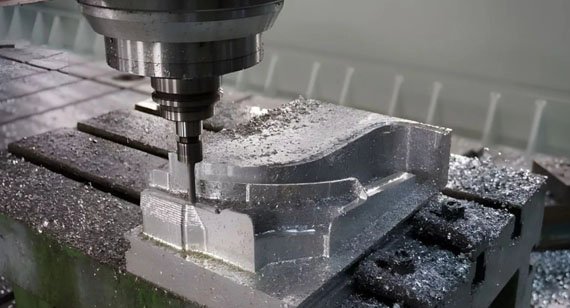
Operazione di fresatura laterale in corso
Nei nostri decenni di esperienza nella fornitura di servizi di lavorazione meccanica, ho visto la fresatura laterale evolversi da un'operazione di base a una tecnica essenziale che guida la produzione di precisione. Lasciate che vi spieghi perché questa tecnica è così importante e come può trasformare le vostre capacità produttive.
In che modo la fresatura laterale differisce dalle altre tecniche di fresatura?
Non sai quando utilizzare la fresatura laterale, la fresatura frontale o altre tecniche? Questa distinzione può fare la differenza tra un pezzo perfetto e una costosa rilavorazione.
La fresatura laterale utilizza i taglienti periferici di una fresa a candela per rimuovere materiale lungo i lati del pezzo, creando superfici verticali. Al contrario, la fresatura frontale utilizza la parte inferiore dell'utensile per creare superfici orizzontali, mentre la fresatura profilata segue i contorni per creare forme complesse.
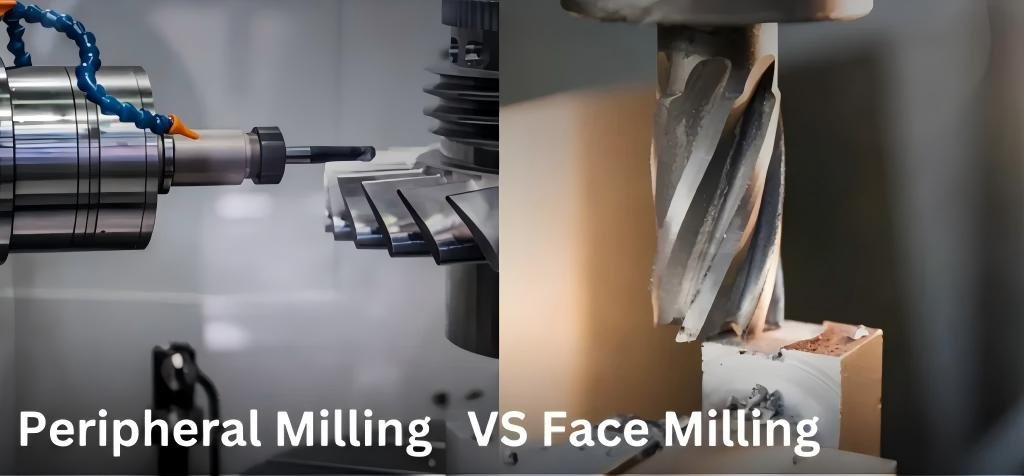
Confronto tra fresatura laterale e fresatura frontale
La fresatura laterale si distingue dagli altri metodi di lavorazione per il suo approccio unico all'asportazione di materiale. Nel nostro stabilimento di Kunshan, utilizziamo regolarmente diverse strategie di fresatura a seconda delle esigenze di ciascun progetto. La fresatura laterale coinvolge principalmente i bordi periferici dell'utensile da taglio, creando pareti e dettagli verticali, mentre la fresatura frontale utilizza i taglienti inferiori per generare superfici piane e orizzontali.
Le differenze principali risiedono nell'impegno dell'utensile e nelle forze di taglio. Durante la fresatura laterale, le forze di taglio sono dirette perpendicolarmente all'asse dell'utensile, il che a volte può causare problemi di flessione. Questo contrasta con la fresatura frontale, dove le forze sono maggiormente allineate con l'asse dell'utensile, garantendo generalmente una maggiore stabilità.
La fresatura laterale differisce anche nell'approccio all'evacuazione del truciolo. I trucioli si muovono verso l'esterno dalla zona di taglio, rendendola ideale per tagli più profondi in cui l'asportazione del truciolo è fondamentale. Questa caratteristica la rende particolarmente utile per la creazione di elementi come sedi per chiavette, cave e tasche.
| Tipo di fresatura | Tagliente primario | Applicazioni tipiche | Rischio di flessione dell'utensile |
|---|---|---|---|
| Fresatura laterale | Bordi periferici | Fessure, tasche, pareti verticali | Più elevato |
| Fresatura frontale | Bordi inferiori | Superfici piane, grandi aree | Abbassare |
| Fresatura di profili | pelle mista | Contorni complessi, forme 3D | Moderato |
Quali sono i tipi più comuni di operazioni di fresatura laterale?
Ti stai chiedendo quale approccio di fresatura laterale offrirà i risultati migliori per il tuo componente specifico? La tecnica giusta può avere un impatto significativo sulla qualità del tuo pezzo e sui tempi di produzione.
La fresatura laterale comprende diverse operazioni specializzate, tra cui la fresatura convenzionale (taglio controavanzamento), la fresatura concorde (taglio con avanzamento), la fresatura di cave e la fresatura periferica, ciascuna delle quali offre vantaggi specifici per geometrie e materiali specifici.
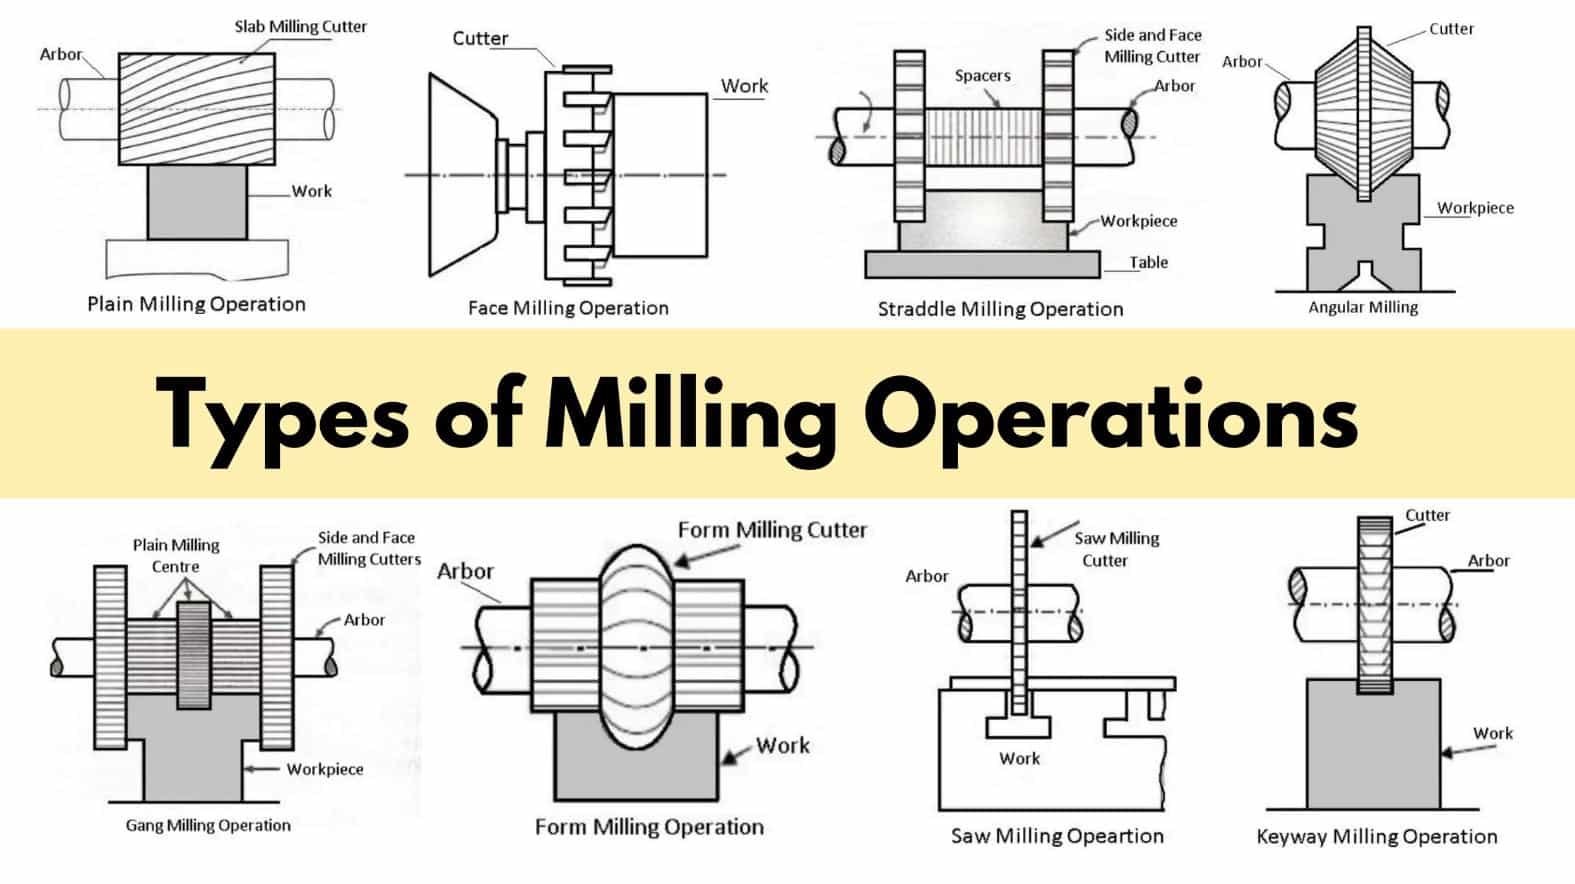
Operazioni comuni di fresatura laterale
Nel nostro centro di lavoro eseguiamo diverse varianti di fresatura laterale per affrontare diverse sfide produttive. Comprendere queste varianti è fondamentale per scegliere l'approccio ottimale per ogni requisito specifico del componente.
La fresatura convenzionale (fresatura ascendente) prevede la rotazione della fresa in senso contrario all'avanzamento. Questa tecnica inizia con un truciolo sottile che diventa progressivamente più spesso, riducendo l'impatto iniziale sull'utensile ma causando potenzialmente la risalita della fresa sul pezzo. Utilizziamo in genere questo metodo quando lavoriamo con macchine più vecchie che presentano problemi di gioco o quando lavoriamo con materiali con superfici esterne dure.
Nella fresatura concorde, invece, la fresa ruota nella stessa direzione di avanzamento. Il truciolo inizia spesso e diventa più sottile durante il taglio, con conseguente migliore finitura superficiale e riduzione dell'usura dell'utensile. I nostri operatori preferiscono questo metodo per la maggior parte delle applicazioni, poiché produce bordi più puliti e una migliore precisione dimensionale.
La fresatura di cave è un'altra comune operazione di fresatura laterale in cui l'intero diametro dell'utensile viene impegnato per creare canali o cave. Questa tecnica richiede un'attenta valutazione dei parametri di taglio a causa dell'elevato impegno e della limitata evacuazione del truciolo.
La fresatura periferica consiste nella lavorazione dei bordi esterni di un pezzo per creare profili o contorni specifici. Utilizziamo spesso questa tecnica per elementi geometrici complessi come superfici curve o forme irregolari.
| Tipo di operazione | Formazione di trucioli | Finitura di superficie | Usura degli strumenti | Applicazioni tipiche |
|---|---|---|---|---|
| Fresatura convenzionale | Da sottile a spesso | Buone | Moderato | Materiali con superficie dura, macchine più vecchie |
| Fresatura in salita | Da spesso a sottile | Ottimo | Abbassare | La maggior parte delle applicazioni di precisione |
| Fresatura di scanalature | Coinvolgimento completo | Variabile | Più elevato | Canali, scanalature, scanalature |
| Fresatura periferica | Variabile | Molto Buone | Moderato | Profili complessi, contorni |
Quali sono i principali vantaggi e limiti della fresatura laterale CNC?
Non sei sicuro che la fresatura laterale sia l'approccio giusto per il tuo progetto? Comprenderne i punti di forza e di debolezza può aiutarti a prendere decisioni di produzione migliori ed evitare errori costosi.
La fresatura laterale offre un'eccezionale versatilità per la creazione di pareti verticali, profili complessi e caratteristiche intricate con elevata precisione. Tuttavia, può presentare difficoltà dovute alla flessione dell'utensile, alle vibrazioni nei tagli profondi e alla maggiore usura dell'utensile rispetto ad altri metodi.
Vantaggi e limiti della fresatura laterale
Dopo migliaia di progetti di lavorazione, ho sviluppato una profonda comprensione sia delle capacità che dei limiti delle operazioni di fresatura laterale. Questa comprensione ci aiuta a sfruttare i punti di forza di questa tecnica, mitigandone al contempo i limiti.
Il vantaggio principale della fresatura contornata è la sua versatilità. Il processo eccelle nella creazione di geometrie complesse che sarebbero difficili o impossibili con altri metodi. Nei nostri progetti di camere a vuoto, ad esempio, la fresatura contornata ci consente di creare caratteristiche interne precise con tolleranze ristrette. La tecnica offre anche eccellenti capacità di finitura superficiale, in particolare quando si utilizza la fresatura concorde con parametri ottimizzati.
Un altro vantaggio significativo è la possibilità di lavorare caratteristiche profonde senza la necessità di attrezzature specializzate per la foratura profonda. La fresatura laterale può creare efficacemente tasche, canali e scanalature con rapporti profondità/larghezza che metterebbero a dura prova altri metodi. Inoltre, il processo offre una buona evacuazione del truciolo se eseguito correttamente, il che è fondamentale per mantenere la qualità del pezzo e la durata dell'utensile.
Tuttavia, la fresatura laterale presenta dei limiti. La flessione dell'utensile rimane una sfida persistente, soprattutto quando si lavorano caratteristiche profonde o si utilizzano utensili sottili. Questa flessione può portare a imprecisioni dimensionali e a una scarsa finitura superficiale. Nella nostra esperienza nella lavorazione di componenti automobilistici, abbiamo scoperto che un'attenta selezione dell'utensile e passate in profondità progressiva sono essenziali per mitigare questo problema.
Anche vibrazioni e vibrazioni possono creare problemi, in particolare nelle sezioni non supportate o con pareti sottili. Questi problemi possono compromettere la qualità superficiale e accelerare l'usura dell'utensile. Inoltre, la fresatura laterale sottopone in genere gli utensili da taglio a maggiori sollecitazioni rispetto alle operazioni di fresatura frontale, riducendo potenzialmente la durata dell'utensile se non gestita correttamente.
| Vantaggi | Limiti |
|---|---|
| Ottimo per geometrie complesse | Suscettibile alla flessione dell'utensile |
| Capacità di finitura superficiale superiore | Potenziale di vibrazione/vibrazione |
| Efficace per le funzionalità profonde | Maggiore usura degli utensili in determinate condizioni |
| Buona evacuazione dei trucioli | Riduzione del tasso di rimozione del materiale rispetto alla fresatura frontale |
| Creazione precisa di pareti verticali | Richiede un'attenta selezione dei parametri |
Quali fattori influenzano la qualità della fresatura laterale?
Frustrati dai risultati incoerenti della fresatura laterale? La causa principale potrebbe essere nascosta in uno di questi fattori critici che molti operatori trascurano finché non si presentano i problemi.
La qualità della fresatura laterale dipende da molteplici fattori interconnessi, tra cui la scelta dell'utensile, i parametri di taglio, la rigidità della macchina, il fissaggio del pezzo e l'applicazione del refrigerante. L'ottimizzazione di questi elementi garantisce precisione dimensionale, finitura superficiale e longevità dell'utensile.
Fattori che influenzano la qualità della fresatura laterale
Grazie ad anni di esperienza nella lavorazione meccanica in diversi settori, ho identificato diversi fattori critici che incidono significativamente sulla qualità della fresatura laterale. La comprensione di questi fattori ci ha permesso di ottenere costantemente risultati precisi anche con materiali e geometrie complesse.
La selezione dell'utensile è forse il fattore più influente. Il numero di taglienti, l'angolo d'elica, il tipo di rivestimento e il materiale dell'utensile giocano tutti un ruolo cruciale nel determinare le prestazioni di taglio. Per i nostri componenti aerospaziali, selezioniamo in genere frese in metallo duro con rivestimenti appropriati, studiati appositamente per il materiale specifico da lavorare. Il rapporto rigidità/sbraccio dell'utensile è particolarmente importante nella fresatura laterale per ridurre al minimo la flessione.
I parametri di taglio, tra cui velocità, avanzamento e profondità di taglio, devono essere attentamente bilanciati. Una velocità di taglio eccessiva può portare all'usura prematura dell'utensile e a danni termici, mentre una velocità insufficiente riduce la produttività. Allo stesso modo, la velocità di avanzamento influisce sul carico del truciolo e sulle forze di taglio, influendo direttamente sulla qualità della superficie e sulla durata dell'utensile. Nel nostro stabilimento di Kunshan, gestiamo un ampio database di parametri ottimizzati per diverse combinazioni materiale-utensile, basato sui risultati di progetti precedenti.
La rigidità della macchina influisce in modo significativo sul risultato delle operazioni di fresatura laterale. Anche con utensili e parametri perfetti, una macchina non sufficientemente rigida produrrà risultati scadenti a causa di vibrazioni e flessioni. Abbiamo investito in macchine dalla struttura robusta ed eseguiamo regolarmente la manutenzione per garantire che l'allineamento del mandrino e degli assi rimanga entro tolleranze ristrette.
Il fissaggio del pezzo è un altro elemento critico, spesso sottovalutato. Un serraggio inadeguato può causare movimenti o vibrazioni del pezzo durante la lavorazione, con conseguenti errori dimensionali e una scarsa finitura superficiale. Per le complesse operazioni di fresatura laterale, spesso progettiamo dispositivi di fissaggio personalizzati che forniscono il massimo supporto riducendo al minimo l'interferenza con i percorsi utensile.
La strategia di applicazione del refrigerante ha un impatto diretto sia sulla qualità del pezzo che sulla durata dell'utensile. Un'adeguata distribuzione del refrigerante aiuta a gestire la generazione di calore, a rimuovere i trucioli e a ridurre l'attrito tra utensile e pezzo. Per le operazioni di fresatura laterale profonda, utilizziamo spesso sistemi di raffreddamento ad alta pressione per garantire un'efficace evacuazione dei trucioli dalla zona di taglio.
| Fattore | Impatto sulla qualità | Approccio di ottimizzazione |
|---|---|---|
| Selezione dello strumento | Alto | Adattare la geometria e il materiale dell'utensile ai requisiti del pezzo in lavorazione |
| Parametri di taglio | Alto | Bilanciare velocità, avanzamento e profondità in base al materiale e all'utensile |
| Rigidità della macchina | Media altezza | Mantenere le attrezzature e selezionare le macchine appropriate |
| Fissaggio del pezzo | Media altezza | Progettare sistemi di serraggio personalizzati per geometrie complesse |
| Applicazione del refrigerante | Medio | Utilizzare refrigerante ad alta pressione diretto per le caratteristiche profonde |
Come ottimizzare parametri e strategie nella fresatura laterale?
Le tue operazioni di fresatura laterale richiedono troppo tempo o producono risultati scadenti? Il giusto approccio di ottimizzazione può migliorare sia l'efficienza che la qualità, ma richiede una metodologia sistematica.
L'ottimizzazione della fresatura laterale implica la selezione di utensili da taglio appropriati, l'implementazione della fresatura concorde ove possibile, l'utilizzo di profondità di taglio adattive, l'impiego di percorsi utensile trocoidali per le scanalature e l'applicazione di strategie di lavorazione ad alta efficienza che mantengano un impegno costante dell'utensile.
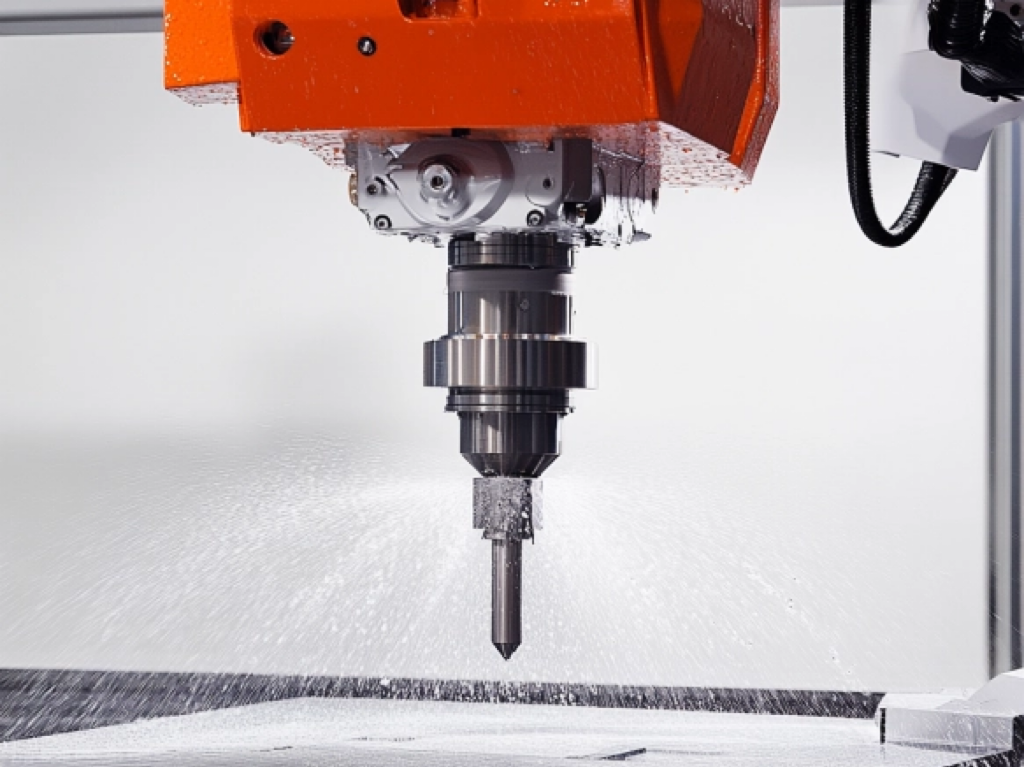
Strategia di fresatura laterale ottimizzata in azione
Nel corso degli anni trascorsi a gestire il nostro reparto CNC, ho sviluppato diverse strategie collaudate per ottimizzare le operazioni di fresatura laterale. Questi approcci ci hanno costantemente aiutato a ridurre i tempi di ciclo, migliorando al contempo la qualità dei pezzi in diverse applicazioni.
La selezione degli utensili costituisce la base di qualsiasi sforzo di ottimizzazione. Per i componenti in alluminio, in genere utilizziamo utensili con meno taglienti (2-3 taglienti) che garantiscono un'eccellente evacuazione del truciolo, mentre l'acciaio e i materiali più duri beneficiano di più taglienti (4+) per una maggiore stabilità. Il rapporto lunghezza-diametro dell'utensile dovrebbe essere mantenuto il più basso possibile: evitiamo di utilizzare utensili che si estendono per più di 4-5 volte il loro diametro senza supporto aggiuntivo.
La direzione di taglio gioca un ruolo cruciale nell'ottimizzazione. Abbiamo scoperto che la fresatura concorde (in cui la fresa ruota nella direzione di avanzamento) generalmente produce una migliore finitura superficiale e riduce l'usura dell'utensile rispetto alla fresatura convenzionale. Nella lavorazione di componenti di camere a vuoto con pareti sottili, questo approccio aiuta a ridurre al minimo flessioni e vibrazioni indirizzando le forze di taglio verso il pezzo.
Le strategie di profondità di taglio incidono significativamente sull'efficienza della lavorazione. Invece di eseguire un'unica passata profonda, spesso utilizziamo strategie di profondità adattiva in cui l'utensile si impegna a tutto diametro ma a profondità variabile. Questo approccio mantiene forze di taglio più costanti e riduce il rischio di rottura dell'utensile. Per le tasche profonde, implementiamo una strategia di profondità progressiva con passi decrescenti man mano che la profondità della lavorazione aumenta.
L'ottimizzazione del percorso utensile ha rivoluzionato le nostre operazioni di fresatura laterale. La fresatura trocoidale, in cui l'utensile segue un percorso circolare avanzando gradualmente, consente velocità di asportazione del materiale molto più elevate, riducendo al contempo lo stress sull'utensile. Per cave lunghe e rettilinee, questo approccio ha ridotto i tempi di lavorazione fino al 40%, prolungando al contempo la durata dell'utensile. Analogamente, le strategie di pulizia adattiva mantengono un impegno costante dell'utensile regolando il percorso di taglio in base alle condizioni del materiale.
Le strategie di ingresso meritano un'attenta valutazione per prevenire danni all'utensile. Quando possibile, evitiamo di affondare direttamente nel materiale, preferendo approcci elicoidali o rampanti che coinvolgono gradualmente i taglienti. Per le tasche chiuse, spesso preforiamo i punti di ingresso per eliminare del tutto la necessità di affondare.
| Area di ottimizzazione | Online | Benefici |
|---|---|---|
| Selezione dello strumento | Abbina il numero di flauti al materiale | Evacuazione dei trucioli ed efficienza di taglio migliorate |
| Direzione di taglio | Implementare la fresatura in salita | Migliore finitura superficiale e ridotta usura degli utensili |
| Strategia di profondità | Utilizzare profondità adattive o progressive | Forze di taglio costanti e flessione ridotta |
| Percorso utensile | Applicare la compensazione trocoidale o adattiva | Maggiori velocità di rimozione con minore stress dell'utensile |
| Metodo di immissione | Utilizzare approcci elicoidali o a rampa | Riduzione dei danni agli utensili e maggiore durata |
Conclusione
La fresatura laterale rimane essenziale per la lavorazione CNC perché combina in modo unico versatilità, precisione ed efficienza per la creazione di geometrie complesse. Comprendendone i principi e ottimizzando il vostro approccio, otterrete risultati superiori che soddisfano le specifiche più esigenti.




