

Quando un componente CNC esce dalla macchina, la sua superficie è più di un semplice risultato visivo di utensili da taglio e percorsi utensile. Quella superficie influenza direttamente il comportamento del componente in servizio. Attrito, usura, resistenza alla corrosione, affidabilità della tenuta e durata a fatica sono tutti fattori influenzati dalle condizioni della superficie. In molte applicazioni, la finitura superficiale gioca un ruolo altrettanto critico quanto la scelta del materiale o la precisione dimensionale. Trattare la finitura come una fase estetica spesso porta a guasti prematuri, problemi di assemblaggio o costi inutili.

Finiture superficiali per lavorazioni CNC
Questo articolo analizza la finitura superficiale dopo la lavorazione CNC da un punto di vista funzionale. Invece di ricorrere a lucidatura, anodizzazione o passivazione in base a caratteristiche estetiche o estetiche, questa guida aiuta ingegneri, progettisti e acquirenti a scegliere finiture che soddisfino le reali esigenze prestazionali.
Perché la finitura superficiale è importante per la funzionalità dei componenti
La finitura superficiale viene spesso discussa dopo la lavorazione, ma in pratica ha un impatto diretto sulle prestazioni di un componente in esercizio. La superficie risultante dalla lavorazione CNC non è neutra. Segni degli utensili, micro-solchi e tensioni localizzate influenzano l'attrito, il comportamento alla corrosione e la durata nel tempo. Anche quando un componente rispetta le tolleranze dimensionali, le condizioni della superficie possono determinarne l'affidabilità o il guasto precoce.
Principali impatti funzionali delle superfici lavorate
Uno degli effetti più immediati della finitura superficiale è la sua influenza su attrito e usura. Le superfici più ruvide aumentano il contatto con le asperità, aumentando l'attrito e accelerando l'usura. Le superfici più lisce generalmente riducono l'attrito, ma modificano anche il modo in cui si formano e si comportano i film lubrificanti.
I principali fattori di prestazione influenzati dalle condizioni della superficie includono:
- Comportamento di attrito e usura
La rugosità superficiale controlla l'area di contatto, la generazione di calore e il tasso di usura nelle interfacce scorrevoli o rotanti.
- Durata della fatica e inizio della cricca
I segni degli utensili agiscono come microgeneratori di stress. Sotto carichi ciclici, spesso si formano delle cricche in questi punti, riducendo la durata a fatica.
- Percorsi di corrosione e rischio di contaminazione
Le scanalature superficiali e il materiale lacerato possono intrappolare umidità, sostanze chimiche e detriti, creando punti di corrosione localizzati.
- Affidabilità di adattamento, tenuta e accoppiamento
La consistenza della superficie influisce sulla tenuta, sulla tenuta e sul mantenimento di un contatto costante nel tempo delle parti.
Ciascuno di questi fattori diventa più critico all'aumentare del carico, al restringersi delle tolleranze o all'aumentare dell'aggressività degli ambienti.
Esempi funzionali in applicazioni comuni
Il ruolo della finitura superficiale diventa più chiaro se si considerano casi d'uso specifici. Nei sistemi rotanti come cuscinetti e alberi, la finitura superficiale influisce direttamente su rumorosità, usura e temperatura di esercizio. Un albero può essere dimensionalmente corretto, ma segni visibili di lavorazione possono compromettere la lubrificazione e causare danni prematuri ai cuscinetti.

Finitura superficiale nella lavorazione meccanica
Nei componenti per la movimentazione dei fluidi, le condizioni superficiali influenzano sia il flusso che la tenuta. Le sedi delle valvole, gli alloggiamenti delle pompe e le superfici di tenuta richiedono spesso finiture controllate per prevenire perdite ed erosione. Superfici interne ruvide possono alterare i flussi e aumentare le perdite di carico, in particolare nei fluidi ad alta velocità o abrasivi.
Le diverse categorie di componenti pongono esigenze diverse in termini di finitura superficiale:
- Componenti scorrevoli e rotanti come alberi, boccole e guide, si basano sulla rugosità controllata per la stabilità dell'usura e della lubrificazione.
- Superfici rivolte verso i fluidi richiedono finiture che supportino la sigillatura e riducano al minimo la turbolenza o la perdita di materiale.
- Parti strutturali spesso danno priorità alla resistenza alla fatica e al controllo della corrosione piuttosto che al basso attrito.
- Componenti cosmetici si concentrano sulla qualità visiva, ma richiedono comunque attenzione ai rischi funzionali nascosti.
Capire a quale categoria appartiene una superficie aiuta a evitare finiture inutili o inefficaci.
Quando è accettabile una finitura grezza lavorata a macchina
In molte applicazioni, una superficie lavorata a macchina è più che sufficiente. I componenti che operano in ambienti stabili e asciutti e sono sottoposti a bassi carichi ciclici spesso offrono prestazioni affidabili senza ulteriori finiture. Esempi tipici includono staffe, elementi di fissaggio, piastre di montaggio e componenti strutturali interni.
Lasciare le superfici lavorate può offrire vantaggi pratici:
- Mantiene uno stretto controllo dimensionale
- Riduce i tempi di consegna e i costi di elaborazione
- Elimina la variabilità introdotta dalle operazioni secondarie
Quando possibile, evitare finiture non necessarie migliora la coerenza e semplifica la produzione.
Quando la finitura diventa obbligatoria
Esistono anche situazioni in cui la finitura superficiale è essenziale piuttosto che facoltativa. I componenti esposti ad ambienti corrosivi, carichi ripetuti o requisiti igienici richiedono in genere un trattamento superficiale aggiuntivo per soddisfare le aspettative prestazionali o normative.
La finitura è solitamente richiesta quando:
- La parte opera sotto carichi ciclici o critici per la fatica
- La superficie deve essere sigillata contro fluidi o gas
- La resistenza alla corrosione è fondamentale per la durata di servizio
- Si applicano standard normativi, come requisiti medici o di contatto con gli alimenti
In questi casi, la finitura superficiale è una decisione ingegneristica funzionale. L'obiettivo non è l'aspetto estetico, ma il comportamento superficiale controllato per l'intero ciclo di vita del componente.
Lucidatura e finitura meccanica: quando la scorrevolezza è fondamentale
La lucidatura e altri processi di finitura meccanica vengono spesso scelti partendo dal presupposto che più liscio è, meglio è. In realtà, la lucidatura modifica il comportamento di una superficie dal punto di vista meccanico, chimico e dimensionale. Sebbene possa migliorare significativamente le prestazioni in alcune applicazioni, può anche introdurre problemi se applicata senza una chiara motivazione funzionale. Capire cosa cambia effettivamente la lucidatura è essenziale prima di specificarlo in un disegno o in un ordine di acquisto.

Processo di lucidatura delle parti lavorate a CNC
La finitura meccanica dovrebbe essere considerata un processo mirato. È più efficace quando il ruolo della superficie è chiaramente definito, ad esempio riducendo l'attrito, migliorando la pulibilità o controllando il comportamento del contatto. Se utilizzata alla cieca, può ridurre l'affidabilità del componente o nascondere problemi di lavorazione più profondi che avrebbero dovuto essere affrontati in precedenza.
Cosa cambiano realmente la lucidatura e la lucidatura
La lucidatura modifica principalmente la topografia superficiale piuttosto che le proprietà del materiale in massa. La rimozione delle asperità lasciate dalla lavorazione riduce la rugosità superficiale e altera il modo in cui le superfici interagiscono sotto carico. Questa modifica influenza la meccanica del contatto, il comportamento della lubrificazione e la distribuzione locale delle sollecitazioni.
Da un punto di vista funzionale, la lucidatura influenza diverse caratteristiche superficiali fondamentali:
- Riduzione della rugosità superficiale
La lucidatura riduce Ra e i relativi parametri di rugosità rimuovendo i segni degli utensili e le asperità superficiali. Ciò migliora la levigatezza, ma riduce anche la capacità di una superficie di trattenere i lubrificanti in alcune applicazioni.
- Comportamento di contatto e attrito
Le superfici più lisce generalmente riducono l'attrito durante il contatto di scorrimento. Tuttavia, finiture estremamente lisce possono causare problemi di lubrificazione limite o fenomeni di stick-slip se non progettate correttamente.
- Concentrazione dello stress sui segni dell'utensile
La rimozione delle scanalature di lavorazione riduce gli accumuli di stress localizzati. Questo può migliorare le prestazioni a fatica nei componenti sottoposti a carichi ciclici, a condizione che vengano rispettate le tolleranze.
È importante notare che la lucidatura non corregge gli errori geometrici. Planarità, rotondità e problemi di allineamento rimangono invariati a meno che la rimozione del materiale non sia strettamente controllata.
Applicazioni più adatte per superfici lucidate
La lucidatura offre il massimo valore quando l'interazione superficiale influisce direttamente su prestazioni, sicurezza o pulizia. In questi casi, i vantaggi superano i costi aggiuntivi e i rischi di lavorazione.
Le finiture lucide sono comunemente richieste per:
- Componenti medicali, a contatto con gli alimenti e igienici
Le superfici lisce riducono l'adesione batterica e rendono la pulizia più efficace. La lucidatura contribuisce a soddisfare gli standard normativi e di pulizia laddove la contaminazione superficiale non è tollerata.
- Componenti visibili o ottici
Per i componenti in cui l'aspetto è importante, la lucidatura migliora la qualità visiva e il valore percepito. Questo vale anche per i prodotti destinati al consumatore e i componenti architettonici.
- Superfici di scorrimento e di accoppiamento
Boccole, guide e interfacce di tenuta spesso traggono vantaggio da una scorrevolezza controllata per ridurre l'usura e garantire un contatto costante durante il movimento.
In queste applicazioni, la lucidatura viene scelta per favorire un risultato funzionale chiaro piuttosto che semplicemente per migliorarne l'aspetto.
Errori comuni nella finitura meccanica
Uno dei problemi più frequenti con la lucidatura è l'asportazione involontaria di materiale. Una lucidatura eccessiva può alterare dimensioni critiche, soprattutto su elementi con tolleranze strette. Anche piccole modifiche possono influire sull'adattamento, l'allineamento o le prestazioni negli assemblaggi di precisione.
Altri rischi comuni includono:
- Arrotondamento degli spigoli vivi
La lucidatura tende ad ammorbidire i bordi e gli angoli, il che può compromettere la geometria funzionale, come la sigillatura dei bordi o le caratteristiche di riferimento.
- Mascheramento dei difetti di lavorazione
La lucidatura superficiale può nascondere segni di vibrazione, usura degli utensili o avanzamenti impropri anziché affrontare la causa principale durante la lavorazione.
- Qualità superficiale incoerente
I processi di lucidatura manuali o scarsamente controllati possono comportare variazioni da un pezzo all'altro, riducendo la ripetibilità.
Questi problemi spesso si presentano quando la lucidatura viene considerata una fase correttiva anziché un processo pianificato con limiti definiti.
Rivestimenti di anodizzazione e conversione: protezione con effetti collaterali
L'anodizzazione viene spesso scelta perché è ampiamente riconosciuta come finitura durevole e resistente alla corrosione per i componenti in alluminio. Sebbene questi vantaggi siano reali, l'anodizzazione modifica anche la superficie in modi che incidono sulle dimensioni, sul comportamento all'usura e sull'affidabilità a lungo termine. Trattare l'anodizzazione come un semplice rivestimento protettivo può portare a problemi imprevisti, soprattutto sui componenti di precisione.

Per utilizzare correttamente l'anodizzazione, è necessario intenderla come una trasformazione superficiale controllata piuttosto che come uno strato estetico. Il processo modifica la superficie stessa dell'alluminio, il che comporta indubbi vantaggi, ma introduce anche vincoli di progettazione e produzione che devono essere considerati in anticipo.
Cosa fornisce realmente l'anodizzazione
L'anodizzazione crea uno strato di ossido che si integra con il substrato di alluminio. A differenza dei rivestimenti applicati, questo strato si sviluppa sia verso l'esterno che verso l'interno rispetto alla superficie originale. Di conseguenza, l'anodizzazione migliora diverse proprietà funzionali, modificando al contempo la geometria della superficie.
I vantaggi funzionali più importanti includono:
- Migliore resistenza alla corrosione
Lo strato di ossido anodico protegge l'alluminio dall'ossidazione e dagli attacchi chimici, in particolare in ambienti esterni e umidi.
- Aumento della durezza superficiale
Le superfici anodizzate sono più dure dell'alluminio nudo, il che migliora la resistenza all'abrasione e all'usura leggera.
- Isolamento elettrico
Lo strato di ossido non è conduttivo, il che può essere utile nelle applicazioni in cui è richiesto l'isolamento elettrico.
Queste proprietà rendono l'anodizzazione interessante per la protezione strutturale e ambientale, ma non la rendono adatta a tutte le superfici di un componente.
Quando l'anodizzazione funziona meglio
L'anodizzazione è particolarmente efficace sui componenti in alluminio, dove la resistenza alla corrosione e la durevolezza della superficie sono più importanti di un rigoroso controllo dimensionale. Parti strutturali, alloggiamenti e componenti esterni spesso beneficiano dell'anodizzazione senza rischi significativi.
Le applicazioni tipiche in cui l'anodizzazione funziona bene includono:
- Componenti strutturali in alluminio
Telai, staffe e involucri che richiedono protezione ambientale ma non si basano su adattamenti precisi.
- Superfici esposte all'usura ma non di precisione
Superfici soggette a manipolazione o leggera abrasione ma che non fanno parte di interfacce scorrevoli o di tenuta.
- Ambienti esterni e marini
L'anodizzazione aiuta a proteggere le parti in alluminio dall'umidità, dall'esposizione al sale e dal degrado causato dai raggi UV.
In questi casi, i vantaggi funzionali dell'anodizzazione superano i suoi limiti, a condizione che il processo sia adeguatamente controllato.
Considerazioni dimensionali e di tolleranza
Uno degli aspetti più trascurati dell'anodizzazione è l'accumulo di spessore. Poiché lo strato di ossido si sviluppa parzialmente nel materiale di base, le dimensioni finali cambiano. Questo può influire su accoppiamenti, giochi e rapporti di accoppiamento se non viene preso in considerazione in fase di progettazione.
Le questioni dimensionali critiche includono:
- Accumulo di spessore sulle caratteristiche di precisione
Dopo l'anodizzazione, fori, fessure e superfici di appoggio possono restringersi oltre la tolleranza.
- Caratteristiche filettate
Le filettature possono incepparsi o perdere l'accoppiamento se lo spessore dell'anodizzazione non è controllato o mascherato.
- Assemblaggi con tolleranze strette
Spesso i componenti progettati con dimensioni nominali senza possibilità di anodizzazione non vengono assemblati correttamente.
Per evitare questi problemi, i progettisti devono specificare tolleranze dimensionali e identificare le superfici che richiedono mascheratura o post-elaborazione.
Passivazione e finiture chimiche: pulizia vs rivestimento
La passivazione viene spesso associata ai rivestimenti superficiali, ma funzionalmente ha uno scopo molto diverso. A differenza dell'anodizzazione o della placcatura, la passivazione non aggiunge un nuovo strato né modifica le dimensioni. Piuttosto, migliora la resistenza alla corrosione pulendo e stabilizzando la superficie esistente. Questa distinzione è fondamentale, soprattutto per i componenti di precisione in cui l'integrità dimensionale non può essere compromessa.
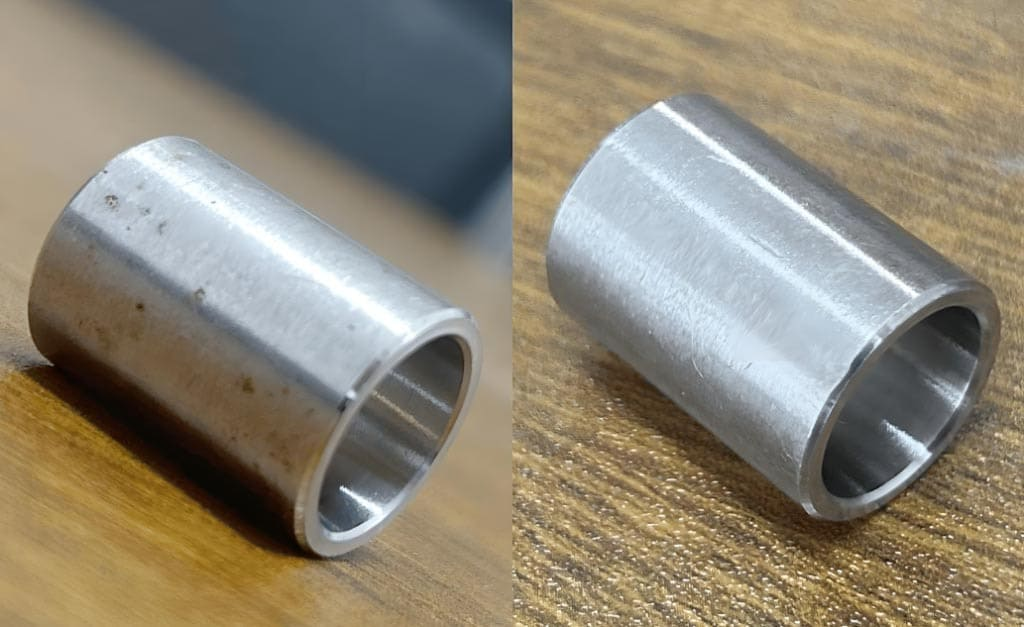
Passivazione dell'acciaio inossidabile
Nella lavorazione CNC, i componenti in acciaio inossidabile sono particolarmente vulnerabili alla contaminazione superficiale. Utensili da taglio, attrezzature e movimentazione possono rilasciare ferro libero e altri residui sulla superficie. La passivazione risolve questo problema rimuovendo i contaminanti e consentendo alla naturale resistenza alla corrosione del materiale di funzionare come previsto.
Cosa fa e cosa non fa la passivazione
La passivazione avviene attraverso un trattamento chimico controllato, in genere utilizzando soluzioni di acido nitrico o citrico. Se eseguito correttamente, il processo dissolve il ferro libero e altri contaminanti dalla superficie senza attaccare il metallo di base.
Dal punto di vista funzionale, la passivazione offre diversi vantaggi chiave:
- Rimozione della contaminazione da ferro libero
Lavorazioni meccaniche e movimentazione possono depositare particelle di ferro che diventano siti di innesco della corrosione. La passivazione elimina questi residui.
- Maggiore resistenza alla corrosione
Pulendo la superficie, la passivazione consente all'acciaio inossidabile di formare uno strato di ossido di cromo stabile e continuo.
- Preservazione della precisione dimensionale
Poiché non viene aggiunto alcun rivestimento, le dimensioni e le tolleranze dei pezzi rimangono invariate.
Allo stesso tempo, è importante comprendere i limiti della passivazione. Non aumenta la durezza superficiale, non migliora la resistenza all'usura e non nasconde i difetti di lavorazione. Aspettarsi che la passivazione compensi una scarsa qualità superficiale è un errore comune e costoso.
Le migliori applicazioni per superfici passivate
La passivazione è particolarmente efficace sui componenti di precisione, dove è richiesta la resistenza alla corrosione senza alterarne la geometria. Questo la rende particolarmente preziosa nei settori con rigorosi requisiti prestazionali e normativi.
Le applicazioni tipiche includono:
- Parti di precisione in acciaio inossidabile
Componenti con tolleranze ristrette, come alberi, raccordi e dispositivi di fissaggio.
- Attrezzature mediche, aerospaziali e alimentari
Applicazioni in cui la pulizia, la resistenza alla corrosione e l'integrità del materiale sono essenziali.
- Componenti con geometria complessa
Parti in cui l'accumulo di rivestimento creerebbe problemi di adattamento o assemblaggio.
In questi casi, la passivazione migliora la stabilità della superficie mantenendo la forma originale lavorata.
Importanza della pre-pulizia e della preparazione della superficie
La passivazione non sostituisce un'adeguata lavorazione o pulizia. Oli, refrigeranti e detriti incrostati devono essere rimossi prima del trattamento chimico. Se permangono contaminanti, il processo di passivazione diventa incoerente e meno efficace.
I passaggi chiave della preparazione spesso includono:
- Sgrassaggio accurato per rimuovere gli oli di lavorazione
- Risciacquare per eliminare i residui di detergenti
- Ispezione per detriti incorporati o danni superficiali
Saltare o affrettare questi passaggi aumenta il rischio di una resistenza alla corrosione non uniforme o di macchie post-processo.
Scelta della chimica corretta per la lega
Non tutti gli acciai inossidabili rispondono allo stesso modo alla passivazione. La composizione della lega, il trattamento termico e la lavorazione precedente influenzano il modo in cui la superficie reagisce a diverse soluzioni chimiche. La scelta di una chimica errata può ridurne l'efficacia o danneggiare la superficie.
I problemi più comuni si verificano quando:
- I processi a base di azoto vengono applicati a leghe sensibili senza un controllo adeguato
- I processi basati sull'acido citrico vengono utilizzati senza un'adeguata convalida
- I lotti di leghe miste vengono elaborati insieme senza segregazione
Per ottenere risultati coerenti è essenziale identificare chiaramente la qualità del materiale e controllare i parametri di lavorazione.
Errori e idee sbagliate comuni
Uno degli errori più frequenti è quello di supporre che la passivazione migliori la finitura superficiale o nasconda i difetti di lavorazione. In realtà, eventuali difetti superficiali presenti prima della passivazione rimarranno visibili anche dopo.
Altri errori comuni includono:
- Trattamento della passivazione come opzionale per le parti in acciaio inossidabile
- Usandolo come passo correttivo dopo pratiche di lavorazione scadenti
- Mancata verifica della resistenza alla corrosione tramite test
Se utilizzata correttamente, la passivazione è una misura preventiva e non un processo di riparazione.
La passivazione svolge un ruolo sottile ma fondamentale nella finitura superficiale. Protegge i componenti di precisione senza alterarne la geometria, ma solo se applicata con un'adeguata preparazione e conoscenza del materiale. Nella prossima sezione, riuniremo tutte le opzioni di finitura e costruiremo un quadro pratico per la selezione della finitura superficiale più adatta in base a funzionalità, rischio e costi.
Scegliere la finitura giusta: buone pratiche e quadro decisionale
La scelta di una finitura superficiale non dovrebbe mai essere una decisione presa di default. Ogni processo di finitura modifica il comportamento di una superficie, introduce determinati rischi e aumenta i costi. I componenti più affidabili sono solitamente il risultato di scelte ponderate effettuate nelle fasi iniziali della progettazione, non di decisioni di finitura dell'ultimo minuto prese per migliorare l'aspetto o soddisfare specifiche vaghe.

Finitura superficiale del metallo
Un approccio pratico alla finitura superficiale inizia con la chiara definizione delle funzioni attese di ogni superficie di un componente. Una volta compresa la funzione, diventa molto più facile eliminare opzioni non necessarie e concentrarsi su finiture che offrano un valore reale.
Domande da porsi prima di scegliere una finitura
Prima di specificare qualsiasi processo di finitura, è importante valutare il ruolo della superficie all'interno dell'assieme e il suo ambiente operativo. Questo passaggio previene la sovra-lavorazione e aiuta a evitare fasi di finitura in conflitto con i requisiti funzionali.
Le domande chiave che guidano la scelta della finitura includono:
- Quale funzione ha la superficie?
Determinare se la superficie è strutturale, portante, scorrevole, sigillante o puramente estetica.
- La corrosione, l'usura o l'attrito sono i problemi principali?
Finiture diverse affrontano diverse modalità di guasto. Identificare il rischio primario aiuta a restringere le opzioni.
- Quanto sono strette le tolleranze?
Le finiture che aggiungono spessore o rimuovono materiale possono influire sulla vestibilità e sull'allineamento.
- La superficie è visibile o nascosta?
I requisiti estetici non dovrebbero guidare le scelte di finitura delle superfici funzionali, a meno che l'aspetto non sia fondamentale.
Rispondere a queste domande in anticipo riduce le modifiche di progettazione e le rielaborazioni successive nella produzione.
Separazione delle superfici funzionali e cosmetiche
Uno dei modi più efficaci per controllare i costi e i rischi di finitura è separare le superfici estetiche da quelle funzionali. Non tutte le superfici di un componente richiedono lo stesso livello di finitura.
Le migliori pratiche includono:
- Applicare finiture cosmetiche solo dove l'aspetto conta
- Proteggere le superfici funzionali da lavorazioni non necessarie
- Utilizzo di mascheratura o finitura selettiva quando superfici diverse richiedono trattamenti diversi
Questo approccio consente ai progettisti di ottenere una qualità visiva senza compromettere le caratteristiche essenziali per le prestazioni.
Conclusione
La finitura superficiale dopo la lavorazione CNC non è un passaggio estetico finale. È una decisione ingegneristica funzionale che influenza direttamente le prestazioni di un componente, la sua durata e la sua affidabilità in condizioni reali. Lucidatura, anodizzazione e passivazione affrontano ciascuna diversi rischi superficiali, dall'attrito e dall'usura alla corrosione e alla contaminazione. Quando questi processi vengono applicati con una chiara comprensione della funzione superficiale, migliorano le prestazioni del componente. Se applicati in modo routinario, spesso introducono problemi nascosti.
Le strategie di finitura più efficaci partono dall'intento. Comprendendo come ogni superficie interagisce con carichi, ambienti e componenti di accoppiamento, ingegneri e acquirenti possono scegliere finiture che aggiungano un valore reale, evitando costi e rischi inutili. Scegliere la finitura giusta non significa migliorare l'aspetto dei componenti. Si tratta di garantire che ogni superficie supporti lo scopo del componente per tutta la sua vita utile.




