

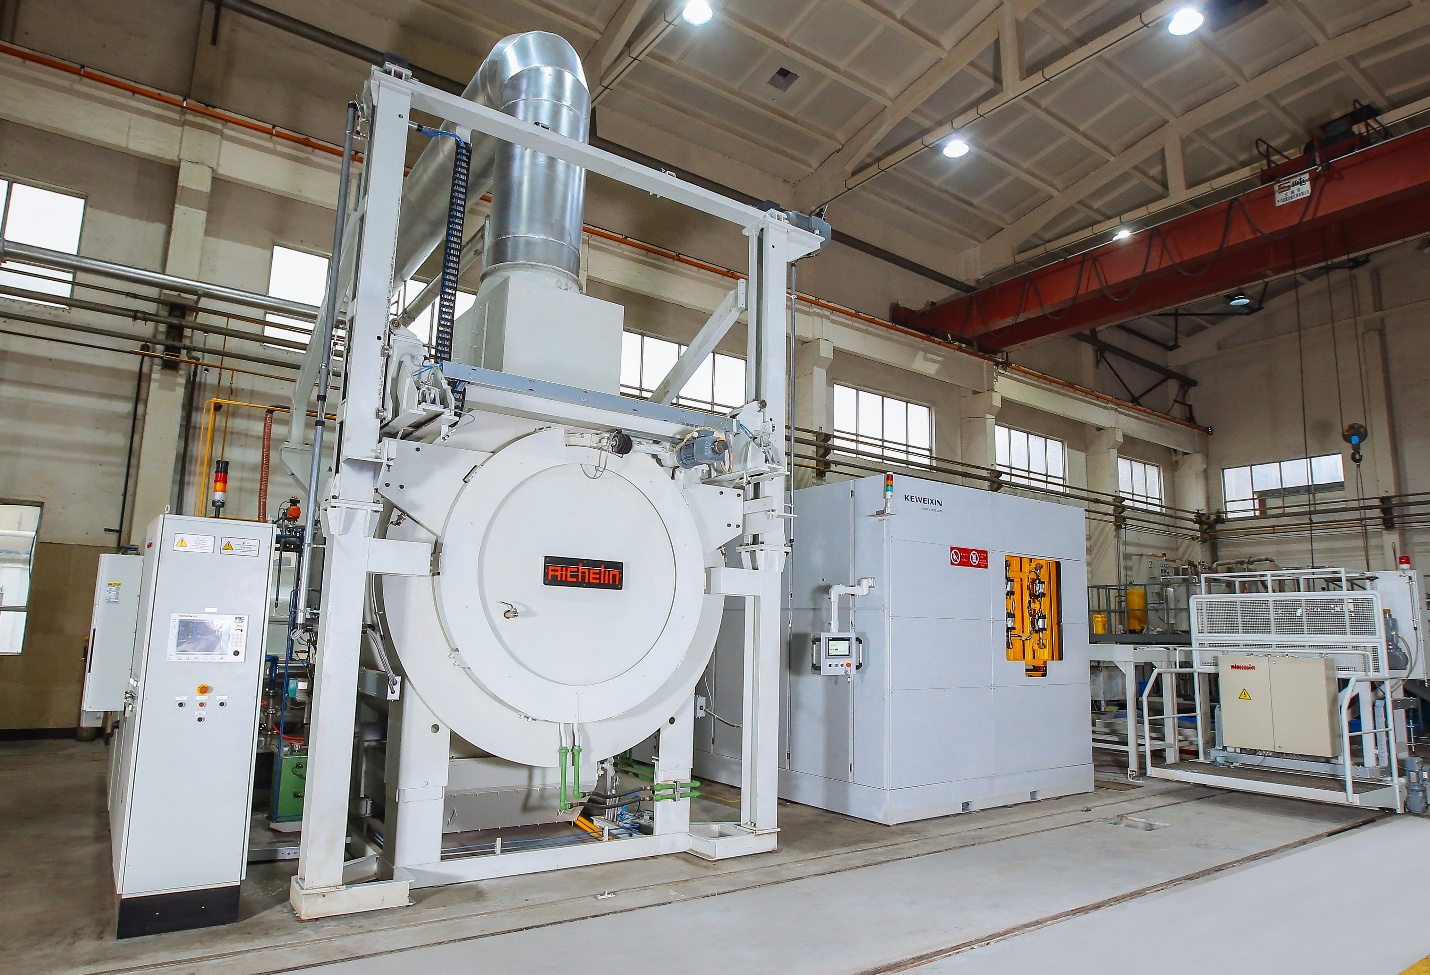
Il trattamento termico e la lavorazione CNC sono due processi che modellano non solo la geometria di un componente, ma anche il suo comportamento dopo la lavorazione. Il trattamento termico modifica la struttura interna di un materiale per migliorarne resistenza, durezza o tenacità. La lavorazione CNC rimuove il materiale per ottenere dimensioni e finiture superficiali precise. Quando questi processi vengono combinati, l'ordine in cui vengono eseguiti può influenzare notevolmente la precisione e la ripetibilità.
Trattamenti termici nella lavorazione CNC
La sequenza è importante perché sia la lavorazione meccanica che il trattamento termico introducono e rilasciano tensioni interne. Se queste tensioni non vengono gestite correttamente, i pezzi possono piegarsi, torcersi o uscire dalle tolleranze durante la lavorazione o dopo la lavorazione finale. Distorsione, tensioni residue e stabilità dimensionale a lungo termine sono sfide comuni, soprattutto nei componenti di precisione.
Comprensione dello stress residuo e della distorsione nelle parti lavorate
Prima di decidere quando applicare il trattamento termico, è importante capire innanzitutto perché i pezzi lavorati subiscono deformazioni. La maggior parte dei problemi dimensionali non deriva da una programmazione o da una precisione della macchina utensile scadenti. Sono dovuti a tensioni interne già presenti nel materiale o introdotte durante la lavorazione. Queste tensioni rimangono nascoste finché il materiale non viene rimosso o il pezzo non viene esposto al calore.
Cos'è lo stress residuo e come si forma
Lo stress residuo è una tensione interna che rimane intrappolata all'interno di un materiale anche in assenza di forze esterne. Si forma durante diverse fasi di produzione e lavorazione del materiale. Laminazione, forgiatura, fusione, saldatura, lavorazione meccanica e trattamento termico possono lasciare stress. Nella lavorazione meccanica, lo stress residuo si sviluppa quando le forze di taglio e il calore causano una deformazione plastica localizzata. Lo strato superficiale può essere compresso mentre il nucleo rimane in tensione, o viceversa, a seconda del processo.
Il trattamento termico può anche generare tensioni residue quando i pezzi vengono riscaldati e raffreddati in modo non uniforme. Ad esempio, durante la tempra, gli strati esterni si raffreddano e si contraggono più rapidamente del nucleo. Questa differenza nella velocità di raffreddamento crea tensioni interne anche se il pezzo appare dritto una volta estratto dal forno.
Fonti comuni di distorsione nelle parti CNC
La distorsione si verifica solitamente quando si consente allo stress residuo di ridistribuirsi. I fattori scatenanti più comuni includono:
- Rimozione di grandi quantità di materiale da un lato di una parte
- Serraggio irregolare o fissaggio troppo stretto
- Elevate temperature di taglio durante la sgrossatura
- Raffreddamento non uniforme durante il trattamento termico
Un esempio comune in officina è una piastra piana che rimane dritta durante la sgrossatura, ma si deforma dopo essere stata sbloccata. L'operazione di rimozione del materiale rilascia le tensioni precedentemente bilanciate all'interno del pezzo.
Come si ridistribuisce lo stress interno durante la lavorazione
Quando il materiale viene rimosso, l'equilibrio delle tensioni interne cambia. Le aree che erano mantenute in equilibrio diventano improvvisamente libere di muoversi. Questo è il motivo per cui la distorsione spesso si verifica dopo una passata di lavorazione piuttosto che durante la stessa. Una barra lunga può incurvarsi dopo la lavorazione di una cava lungo un lato. Una piastra sottile può torcersi una volta aperte le tasche.
Questo effetto è più pronunciato durante la sgrossatura, poiché vengono rimossi rapidamente volumi maggiori di materiale. Se non viene inclusa alcuna fase di distensione, il pezzo continua a muoversi durante le operazioni successive, rendendo difficile il rispetto di tolleranze ristrette.
Perché alcune geometrie sono più vulnerabili
Non tutti i componenti rispondono allo stress allo stesso modo. I componenti con pareti sottili, i pezzi lunghi e i design asimmetrici sono particolarmente sensibili. Queste geometrie non hanno la rigidità necessaria per resistere alla ridistribuzione dello stress. Ad esempio, le staffe aerospaziali con tasche profonde spesso si deformano dopo la sgrossatura, a meno che non venga applicato un trattamento intermedio di distensione dello stress.
Anche i componenti con spessore di parete non uniforme tendono a muoversi di più perché le sollecitazioni vengono rilasciate in modo non uniforme. Anche piccole differenze nella geometria possono portare a errori misurabili di planarità o rettilineità.
Segni tipici di distorsione correlata allo stress
La distorsione correlata alle sollecitazioni si manifesta spesso in modi prevedibili. Gli operatori possono notare che un pezzo presenta misure corrette quando è bloccato, ma esce dalla tolleranza dopo la rimozione. Le superfici piane possono presentare una curvatura graduale anziché curve nette. La posizione dei fori può variare leggermente dopo le operazioni di finitura.
Questi segnali indicano che le tensioni residue non sono state gestite correttamente nelle fasi iniziali del processo. La comprensione di questi comportamenti è fondamentale per decidere se applicare il trattamento termico prima o dopo la lavorazione CNC.
Trattamento termico prima della lavorazione CNC (trattamento termico pre-lavorazione)
L'applicazione di un trattamento termico prima della lavorazione CNC viene spesso utilizzata per stabilizzare la materia prima prima dell'inizio di lavorazioni significative. Con questo approccio, il materiale viene trattato termicamente nella sua forma quasi grezza, come billette, pezzi forgiati o piastre, prima di essere lavorato a macchina per ottenere dimensioni critiche. L'obiettivo non è la durezza finale, ma la riduzione delle sollecitazioni e l'uniformità strutturale.
Come funziona in pratica il trattamento termico di pre-lavorazione
Il trattamento termico di pre-lavorazione prevede in genere ricottura, normalizzazione o distensione. Questi processi riducono le tensioni interne create durante la laminazione o la forgiatura e producono una microstruttura più uniforme. In molte officine, i blocchi di acciaio di grandi dimensioni vengono sottoposti a distensione prima della sgrossatura per evitare movimenti durante la rimozione di materiale pesante.
Ad esempio, una piastra in acciaio legato spesso utilizzata per la base di una macchina può essere normalizzata prima della lavorazione. Questo aiuta a garantire che, quando si lavora a fondo tasche e superfici di montaggio, la piastra rimanga piatta anziché piegarsi in una curva poco profonda.
Principali vantaggi del trattamento termico prima della lavorazione
Uno dei principali vantaggi è la maggiore stabilità durante le fasi iniziali della lavorazione. Grazie alle tensioni interne già ridotte, il materiale risponde in modo più prevedibile alle forze di taglio. Questo si traduce in meno imprevisti durante la sgrossatura e la semifinitura.
Ulteriori vantaggi includono:
- Ridotto il rischio di movimenti improvvisi delle parti durante la lavorazione di sgrossatura
- Formazione del truciolo e comportamento di taglio più uniformi
- Ripetibilità migliorata durante la lavorazione di sezioni grandi o pesanti
Gli operatori spesso notano che gli utensili tagliano in modo più fluido e che le dimensioni rimangono più vicine a quelle nominali durante tutto il processo.
Limitazioni e compromessi
Il trattamento termico di pre-lavorazione non è privo di inconvenienti. A seconda del processo, il materiale può diventare più duro o più tenace da tagliare. Questo può aumentare l'usura dell'utensile e i tempi di lavorazione. In alcuni casi, le fasi di lavorazione finale reintroducono stress, soprattutto se vengono utilizzate passate di finitura aggressive.
Un'altra limitazione è che il trattamento termico di pre-lavorazione non garantisce la stabilità dimensionale finale. Una volta che il pezzo è completamente lavorato, potrebbe essere necessario un ulteriore trattamento di distensione prima dell'ispezione finale.
I migliori casi d'uso per il trattamento termico di pre-lavorazione
Questo approccio è particolarmente efficace quando è necessario rimuovere grandi volumi di materiale o quando si lavora con materiale che ha una storia di movimento.
Le applicazioni tipiche includono:
- Grandi billette e componenti forgiati
- Parti con operazioni di sgrossatura pesanti
- Fasi iniziali dei flussi di lavoro di lavorazione multi-step
In questi casi, stabilizzare il materiale in anticipo riduce il rischio di distorsioni successive e semplifica le operazioni di lavorazione successive.
Trattamento termico dopo la lavorazione CNC (trattamento termico post-lavorazione)
In molte applicazioni di precisione, il trattamento termico viene eseguito dopo la lavorazione CNC per ottenere le proprietà meccaniche finali richieste per l'utilizzo. In questa sequenza, il componente viene lavorato fino a raggiungere la forma finale prima di essere sottoposto a trattamento termico. L'attenzione si sposta dalla stabilità del materiale durante il taglio alle prestazioni del componente finito.
Trattamento termico dopo la lavorazione CNC di parti di precisione
Come viene applicato il trattamento termico post-lavorazione
Il trattamento termico post-lavorazione è comunemente utilizzato per la tempra, il rinvenimento o l'invecchiamento. Il componente viene prima lavorato in condizioni più morbide o lavorabili, quindi sottoposto a trattamento termico per raggiungere la resistenza, la durezza o la resistenza all'usura desiderate. Questo approccio è comune nella produzione di utensili, componenti automobilistici e componenti aerospaziali.
Ad esempio, un albero di precisione in acciaio può essere sgrossato e rifinito in stato ricotto, quindi temprato e rinvenuto per ottenere la durezza richiesta. I componenti aerospaziali in alluminio sono spesso sottoposti a trattamento termico di soluzione e invecchiati artificialmente dopo la lavorazione per raggiungere la resistenza finale.
Vantaggi del trattamento termico dopo la lavorazione
Il vantaggio principale è il controllo sulle proprietà meccaniche finali. Eseguendo il trattamento termico al termine del processo, i produttori garantiscono che il pezzo finito soddisfi i requisiti prestazionali senza comprometterne la lavorabilità in fase iniziale.
I principali vantaggi includono:
- Maggiore resistenza, durezza e resistenza alla fatica
- Migliori prestazioni di usura in servizio
- Forze di taglio ridotte durante la lavorazione grazie al materiale iniziale più morbido
Questa sequenza è particolarmente utile quando è richiesta una finitura superficiale precisa o dettagli fini prima che il materiale diventi più duro.
Rischi legati alla distorsione e alla perdita di precisione
La sfida principale del trattamento termico post-lavorazione è la distorsione. Il riscaldamento e il raffreddamento possono rilasciare le sollecitazioni indotte dalla lavorazione e introdurre nuove sollecitazioni termiche. Anche i componenti che prima del trattamento termico risultavano entro le tolleranze potrebbero deformarsi in seguito.
Un esempio comune è una sottile piastra d'acciaio che rimane piatta dopo la lavorazione, ma sviluppa una deformazione misurabile dopo la tempra. Anche la posizione dei fori può variare leggermente, il che può essere critico negli assemblaggi che richiedono un allineamento preciso.
Metodi comuni per ridurre la distorsione post-trattamento termico
Per gestire questi rischi, i produttori introducono spesso delle misure di controllo prima e durante il trattamento termico. I cicli di distensione vengono frequentemente applicati dopo la sgrossatura e prima della finitura finale. Sulle superfici critiche vengono lasciati dei sovrametalli di lavorazione in modo che le dimensioni finali possano essere ripristinate dopo il trattamento termico.
Ulteriori misure possono includere il fissaggio controllato durante il trattamento termico, in particolare per parti lunghe o sottili, e un'attenta selezione delle velocità di riscaldamento e raffreddamento.
I migliori casi d'uso per il trattamento termico post-lavorazione
Il trattamento termico post-lavorazione è più adatto per i pezzi in cui le prestazioni superano il rischio di variazione dimensionale.
Le applicazioni tipiche includono:
- Componenti ad alta precisione con requisiti di resistenza definiti
- Parti con specifiche di usura o fatica rigorose
- Componenti utilizzati in ambienti termici o meccanici impegnativi
In questi casi, le correzioni dimensionali dopo il trattamento termico vengono pianificate nel flusso di lavoro anziché essere trattate come rilavorazioni impreviste.
Stabilità dimensionale: confronto tra trattamento termico pre e post
Una volta compresi entrambi gli approcci singolarmente, la vera decisione si riduce alla stabilità dimensionale. Il trattamento termico pre e post lavorazione influisce sul mantenimento della forma di un componente durante la lavorazione, dopo la lavorazione e per tutta la sua durata utile. Le differenze non sono teoriche. Si manifestano chiaramente nel controllo delle tolleranze, nella planarità e nelle prestazioni a lungo termine.
Stabilità dimensionale nella lavorazione dell'alluminio
Impatto affiancato sulla precisione dimensionale
Quando il trattamento termico viene eseguito prima della lavorazione meccanica, la maggior parte delle sollecitazioni interne derivanti dalla produzione della materia prima è già ridotta. Di conseguenza, la sgrossatura tende a essere più stabile. Tuttavia, le operazioni di finitura possono comunque introdurre sollecitazioni, soprattutto se le forze di taglio sono elevate o l'asportazione del materiale non è uniforme.
Con il trattamento termico post-lavorazione, la lavorazione stessa risulta solitamente più semplice e prevedibile. Il rischio si sposta dopo il trattamento termico, dove anche i pezzi più piccoli possono muoversi a sufficienza da superare tolleranze ristrette. Per questo motivo, molte officine pianificano una leggera passata di finitura dopo il trattamento termico.
In pratica, un blocco di acciaio lavorato che mantiene ±0.02 mm prima del trattamento termico potrebbe spostarsi fuori tolleranza dopo la tempra, a meno che non sia stato lasciato intenzionalmente del materiale di finitura.
Effetti sulla planarità e sulla rettilineità
Planarità e rettilineità sono spesso le prime caratteristiche a risentire di una sequenza di lavorazione non corretta. I materiali pretrattati termicamente tendono a rimanere più piatti durante la lavorazione, soprattutto per piastre e basi. I pezzi posttrattati termicamente possono perdere planarità a causa di una contrazione termica non uniforme, in particolare nei componenti sottili o larghi.
Ad esempio, le lunghe piastre portautensili in alluminio spesso rimangono dritte quando vengono lavorate a macchina da materiale sottoposto a distensione, ma si deformano dopo il trattamento termico di soluzione se non adeguatamente supportate.
Stabilità dimensionale a lungo termine in servizio
La stabilità dimensionale non si esaurisce con l'ispezione. I componenti esposti a carichi, vibrazioni o variazioni di temperatura possono continuare a muoversi se persistono tensioni residue. Il trattamento termico di pre-lavorazione meccanica generalmente migliora la stabilità a lungo termine, soprattutto per i componenti strutturali.
Il trattamento termico post-lavorazione migliora la resistenza meccanica, ma se le sollecitazioni non vengono adeguatamente eliminate in anticipo, i pezzi potrebbero lentamente cambiare forma durante l'uso. Questo è un problema comune negli stampi e nelle attrezzature di precisione.
Influenza del tipo di materiale sulle decisioni di sequenziamento
La scelta del materiale gioca un ruolo fondamentale nella scelta della sequenza corretta.
- L'acciaio al carbonio spesso trae beneficio dalla riduzione delle sollecitazioni prima della lavorazione grezza e dalla tempra dopo la formatura finale.
- L'acciaio legato potrebbe richiedere più fasi di trattamento termico a causa della maggiore temprabilità e del rischio di distorsione.
- L'alluminio è sensibile sia alle sollecitazioni di lavorazione che ai cicli termici, per cui è importante ridurre le sollecitazioni intermedie.
- Il titanio tende a deformarsi durante la lavorazione a causa della bassa conduttività termica e trae vantaggio da un taglio conservativo e da una riduzione graduale delle sollecitazioni.
Ogni materiale reagisce in modo diverso e raramente lo stesso flusso di lavoro si applica a tutte le leghe.
Ruolo delle fasi intermedie di riduzione dello stress
La distensione intermedia colma il divario tra il trattamento termico pre e post-lavorazione. Riducendo la tensione dopo la sgrossatura, i produttori riducono i movimenti durante la finitura e dopo il trattamento termico finale.
Questo approccio è comune nelle applicazioni aerospaziali e di utensili, dove i componenti vengono sgrossati, sottoposti a distensione, semilavorati, quindi trattati termicamente e rifiniti. Questo passaggio aggiuntivo comporta costi aggiuntivi, ma spesso consente di risparmiare tempo evitando scarti e rilavorazioni.
Comprendere questi compromessi semplifica la scelta di una sequenza che supporti sia il controllo dimensionale sia le prestazioni, anziché sacrificare l'uno a favore dell'altro.
Le migliori pratiche del flusso di lavoro per ridurre al minimo la distorsione
Scegliere la sequenza corretta è solo una parte della soluzione. La distorsione è meglio controllata attraverso un flusso di lavoro completo che tenga conto delle fasi di lavorazione, dei tempi di trattamento termico e della movimentazione dei pezzi. Le officine che mantengono costantemente tolleranze ristrette di solito si affidano a strategie di sequenziamento collaudate piuttosto che a una singola fase di trattamento termico.
Strategie di sequenziamento consigliate
Uno degli approcci più efficaci è la sgrossatura seguita dalla distensione e dalla successiva lavorazione finale. Questo consente di rimuovere la maggior parte delle sollecitazioni indotte dalla lavorazione prima di raggiungere dimensioni critiche. È ampiamente utilizzato per basi di stampi, telai di macchine e strutture aerospaziali.
Un'altra strategia comune combina un trattamento termico pre-lavorazione con una leggera distensione post-lavorazione. In questo caso, il materiale viene stabilizzato precocemente, mentre la tensione finale introdotta durante la finitura viene ridotta senza alterare significativamente le proprietà meccaniche.
Quando aggiungere cicli antistress
I cicli di distensione sono particolarmente utili dopo operazioni di sgrossatura gravose o quando si creano grandi cavità interne. Se un componente mostra movimento dopo lo sblocco o richiede ripetute rilavorazioni per soddisfare i requisiti di planarità, una fase di distensione è spesso giustificata.
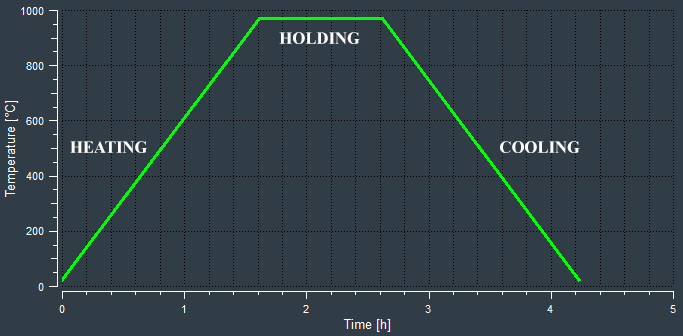
Schema temperatura-tempo del processo di trattamento termico di distensione simulato
Ad esempio, i grandi elementi in acciaio vengono spesso sottoposti a distensione dopo la sgrossatura. Questo previene la lenta deformazione che altrimenti potrebbe manifestarsi settimane dopo la consegna.
Sovrametalli di lavorazione e strategia di finitura
Lasciare un sovrametallo di lavorazione sufficiente è fondamentale quando si pianifica un trattamento termico post-lavorazione. Il sovrametallo di finitura consente di correggere le superfici deformate senza scarti. Il sovrametallo deve essere sufficientemente ampio da compensare il movimento del trattamento termico, ma sufficientemente piccolo da evitare tagli non necessari.
Nei lavori di alta precisione, la lavorazione di finitura è spesso limitata a passate leggere con rimozione bilanciata del materiale per evitare di reintrodurre stress.
Considerazioni sul fissaggio e sul serraggio
Un fissaggio inadeguato può creare distorsioni anche in flussi di lavoro ben pianificati. Un serraggio eccessivo introduce sollecitazioni artificiali che vengono rilasciate quando il componente viene rimosso. I fissaggi devono supportare il componente in modo uniforme e, ove possibile, riflettere la sua posizione in servizio.
Le parti sottili o flessibili traggono vantaggio da dispositivi di fissaggio modulari che consentono il riposizionamento tra le operazioni, riducendo l'accumulo di stress localizzato.
Checklist decisionale per la selezione del flusso di lavoro corretto
Prima di finalizzare il processo, i produttori solitamente valutano:
- Geometria e rigidità della parte
- Requisiti di tolleranza e planarità
- Tipo di materiale e risposta al trattamento termico
- Volume di produzione e vincoli di costo
Un componente automobilistico prodotto in grandi volumi può giustificare un processo più semplice, mentre un componente aerospaziale prodotto in piccoli volumi richiede spesso più fasi di stabilizzazione.
Allineando il trattamento termico, la strategia di lavorazione e il fissaggio, i produttori possono ridurre significativamente la distorsione senza troppi tentativi ed errori.
Compromessi tra costi, rischi e produzione nel sequenziamento del trattamento termico
Oltre alle prestazioni tecniche, la scelta tra trattamento termico pre- e post-lavorazione ha evidenti implicazioni in termini di costi e produzione. Una sequenza che garantisce un'eccellente stabilità dimensionale può comunque risultare poco pratica se aumenta il tempo di ciclo o il rischio di scarti oltre limiti accettabili. È qui che vengono prese molte decisioni produttive.
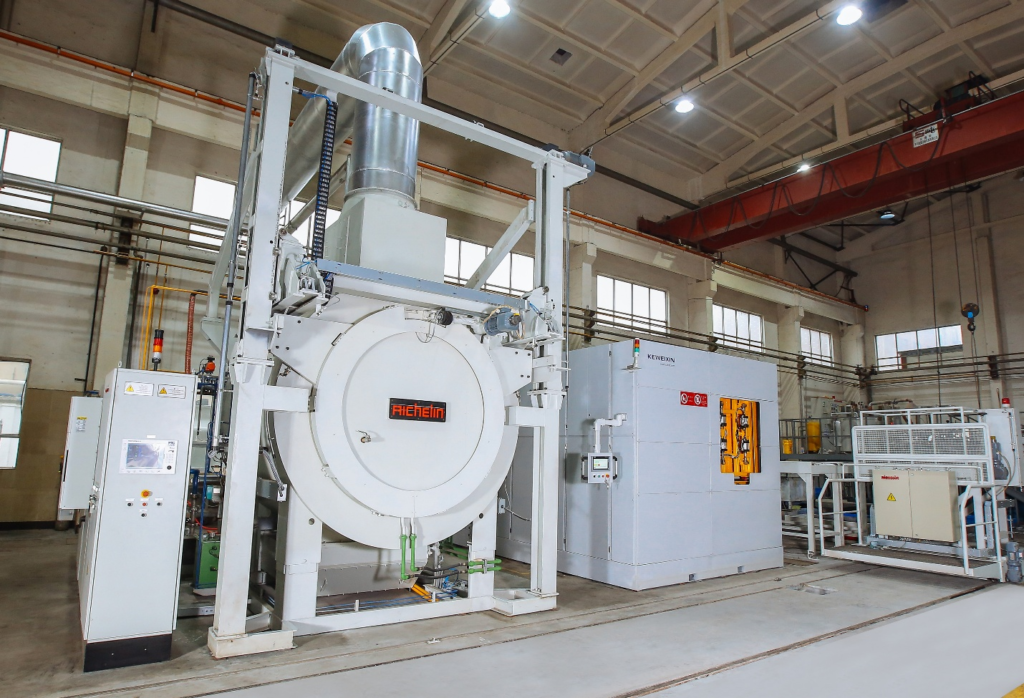
Trattamento termico per parti lavorate di precisione
Impatto sui costi delle fasi aggiuntive del trattamento termico
Ogni ciclo di trattamento termico comporta costi diretti dovuti a tempi di lavorazione, movimentazione e ispezione. Anche i costi indiretti aumentano a causa dei tempi di consegna più lunghi e delle scorte di materiale in lavorazione. Il trattamento termico pre-lavorazione aumenta i costi iniziali, ma può ridurre le rilavorazioni successive. Il trattamento termico post-lavorazione può sembrare più economico all'inizio, ma può diventare costoso se i pezzi si deformano e richiedono una finitura secondaria.
Ad esempio, un'officina che produce componenti per utensili in piccoli volumi potrebbe accettare il costo aggiuntivo di un intervento di distensione intermedia per evitare di scartare costose parti lavorate.
Rischio di scarti e rilavorazioni
Gli scarti dovuti a distorsioni rappresentano una delle cause di guasto più costose nelle lavorazioni CNC. I pezzi che si muovono dopo il trattamento termico finale spesso richiedono una rilavorazione, una raddrizzatura o addirittura lo scarto totale. Questo rischio aumenta con tolleranze più strette e geometrie più complesse.
Al contrario, il trattamento termico di pre-lavorazione riduce l'incertezza durante il taglio, il che può migliorare la resa al primo passaggio. Tuttavia, non elimina la necessità di un attento controllo del processo nelle fasi successive del flusso di lavoro.
Considerazioni sul volume di produzione
Il volume di produzione influenza notevolmente le decisioni di sequenziamento. I componenti in grandi volumi beneficiano di flussi di lavoro semplificati e ripetibili. Se la distorsione è prevedibile e entro limiti gestibili, un trattamento termico post-lavorazione seguito da una finitura minima può essere sufficiente.
I pezzi realizzati in piccoli volumi o in pezzi unici richiedono un approccio più conservativo. In questi casi, i flussi di lavoro ibridi con riduzione graduale delle sollecitazioni offrono un maggiore controllo, anche se comportano tempi e costi aggiuntivi.
Bilanciare i requisiti di prestazione con la praticità
I flussi di lavoro più efficaci bilanciano stabilità dimensionale, prestazioni meccaniche ed efficienza produttiva. I componenti sottoposti a carichi, sottoposti a fatica o operanti in ambienti ad alta temperatura spesso giustificano ulteriori fasi di trattamento termico. I componenti meno critici possono tollerare lievi distorsioni, purché non ne compromettano la funzionalità.
I produttori esperti si affidano a dati storici, guasti passati e comportamento dei materiali, piuttosto che alla sola teoria. Col tempo, questa conoscenza pratica diventa più preziosa di qualsiasi singola regola su quando effettuare il trattamento termico.
Valutando i costi, i rischi e il contesto produttivo insieme ai requisiti tecnici, i produttori possono selezionare una strategia di sequenziamento che supporti sia la qualità che la redditività, anziché ottimizzare l'una a scapito dell'altra.
Conclusione
La sequenza del trattamento termico e della lavorazione CNC ha un impatto diretto su stress residuo, distorsione e precisione dimensionale. Il trattamento termico pre-lavorazione migliora la stabilità durante le pesanti asportazioni di materiale, mentre il trattamento termico post-lavorazione garantisce le prestazioni meccaniche finali. Ogni approccio presenta rischi diversi e la distorsione spesso si verifica quando lo stress viene rilasciato piuttosto che quando viene creato.
Non esiste una sequenza unica che funzioni per ogni componente. I risultati migliori derivano dal bilanciamento tra stabilità dimensionale, requisiti prestazionali e costi di produzione. Per componenti complessi o ad alta precisione, i flussi di lavoro ibridi che combinano la lavorazione a fasi con la distensione rappresentano spesso la soluzione più affidabile. Un'attenta pianificazione, basata sul comportamento del materiale e sulla geometria del componente, rimane la chiave per risultati coerenti e accurati.




