Kada je riječ o obradi složenih dijelova s uskim tolerancijama, dva procesa uvijek vode razgovor: žičana erozija i CNC glodanje. To nisu samo alati za radionicu; to su precizni strojevi koji se koriste u svemu, od zrakoplovstva i izrade kalupa do medicinskih uređaja i vrhunskih alata. Svaka od ovih industrija zahtijeva ekstremnu točnost i složene geometrije koje ne može svaka metoda podnijeti jednako.

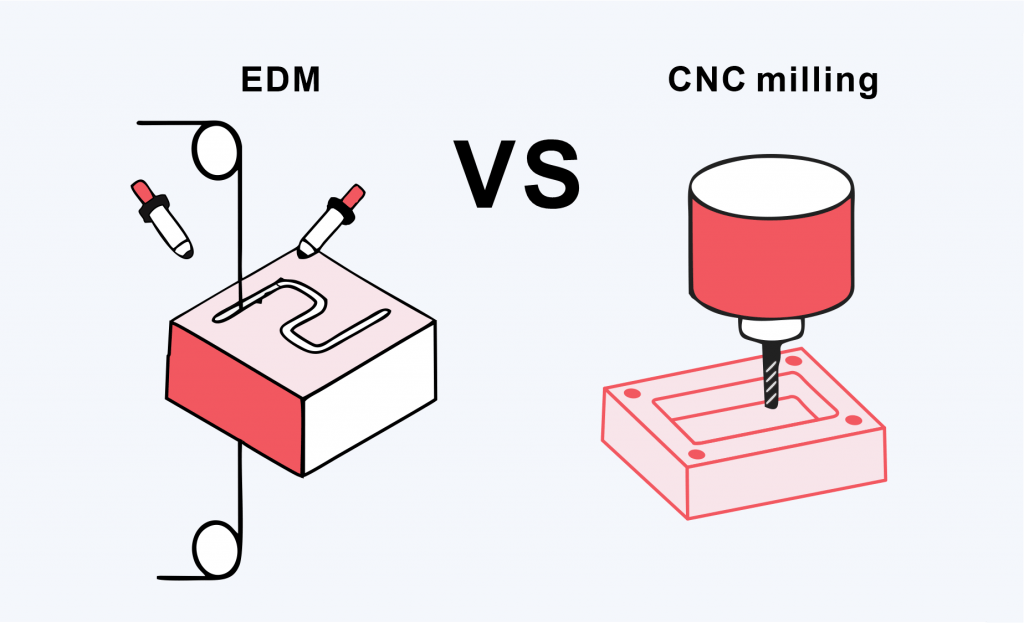
Žičana erozija u odnosu na CNC glodanje
Iako i žičana erozija i CNC glodanje imaju svoje prednosti, odabir pravog ovisi o nekoliko ključnih čimbenika, poput geometrije, tolerancija, materijala i vremena obrade. U ovom članku provest ću vas kroz to gdje se svaki proces ističe, gdje bi mogao zakazati i kako odlučiti koji je najbolji za vaš sljedeći projekt. Ponekad najpametniji potez nije odabrati jedan u odnosu na drugi, već znati kada koristiti oba.
1. dio: Razumijevanje osnova
Prije nego što se upustimo u to koji je proces bolji za što, odvojimo trenutak da objasnimo kako ove dvije tehnologije zapravo funkcioniraju. Ako ste već upoznati s njima, ovo će biti brzo osvježenje, ali ako niste, vjerujte mi, razumijevanje osnova će ostatak ove usporedbe učiniti puno lakšim.
Žičana erozija – što je to?
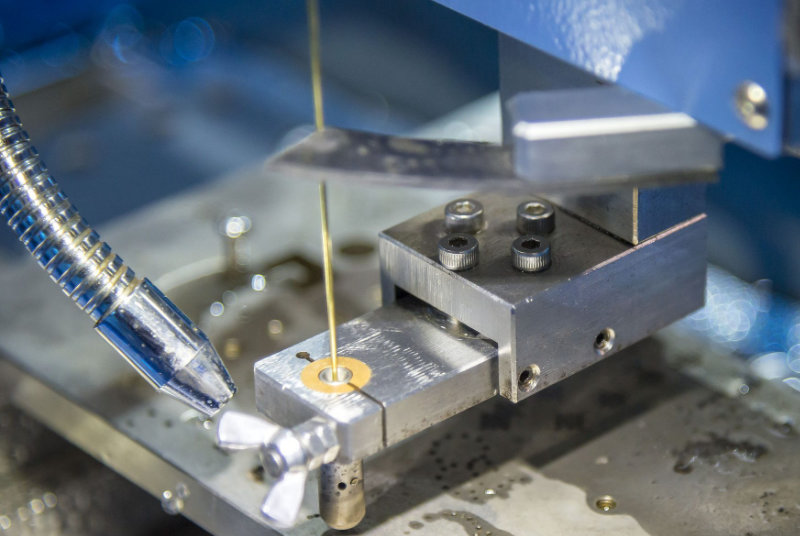
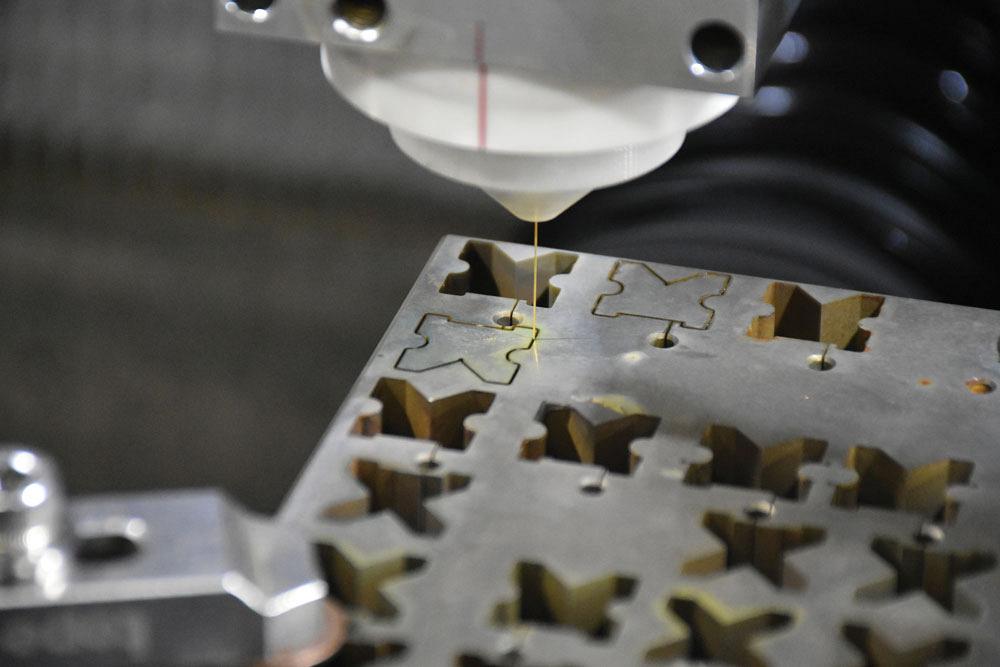
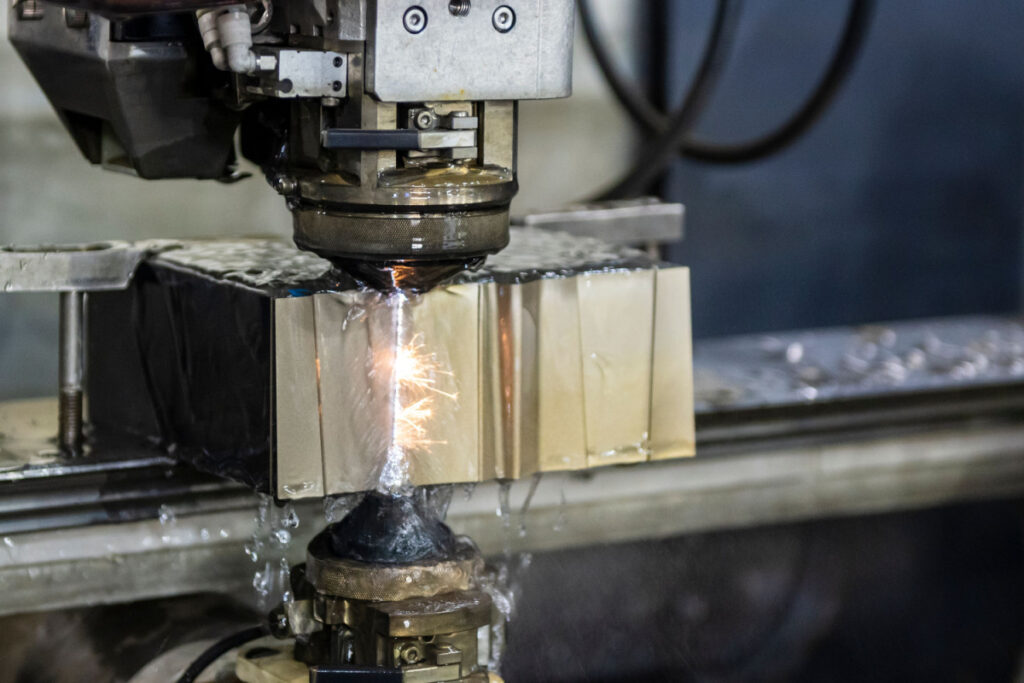
Žičana EDM kratica je za Žičanu Električnu Erozijsku Obradu (Wire Electrical Discharge Machining). Zvuči komplicirano, ali koncept je iznenađujuće jednostavan: koristi super tanku žicu i niz električnih pražnjenja (iskri) za rezanje metala, i to samo metala koji provodi električnu struju.

Zamislite da režete blok kaljenog alatnog čelika bez da ga ikada dodirnete. Nema svrdla, nema rotirajućih rezača, nema fizičke sile. Samo tanka žica (obično mesingana ili obložena bakrom) koja prolazi kroz dio s visokofrekventnim iskrama koje u biti isparavaju materijal kontroliranim putem.
Neke od najzanimljivijih stvari o žičanoj erozi:
- Na dio ne djeluje nikakva mehanička sila, tako da se osjetljivi dijelovi ne savijaju ili ne naprežu.
- Pruža ultra visoku preciznost, govorimo o tolerancijama do nekoliko mikrona.
- Može lako rezati otvrdnute materijale koji bi inače u tren oka uništili alate za rezanje.
Ukratko, ako trebate strojno obraditi složene elemente u tvrdim metalima i želite da budu potpuno ispravni već prvi put, žičana erozija je pravi izbor.
CNC glodanje – što je to?
Sada razgovarajmo o CNC glodanju, radnom konju moderne strojne obrade.
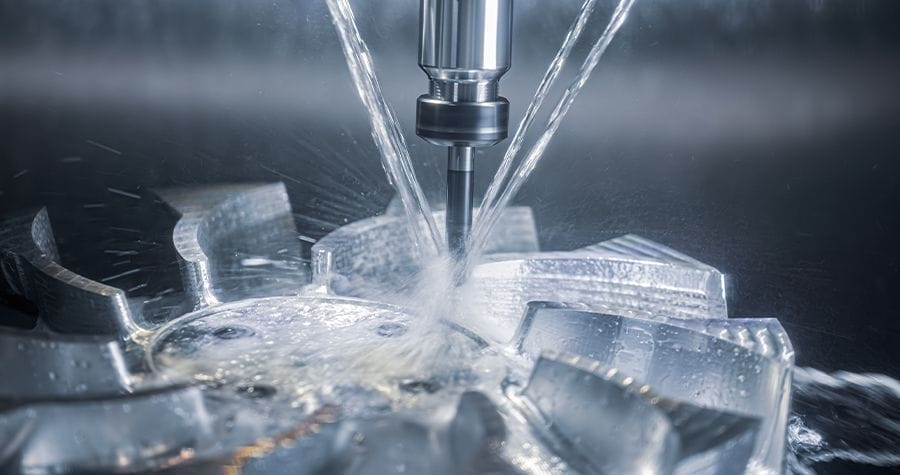
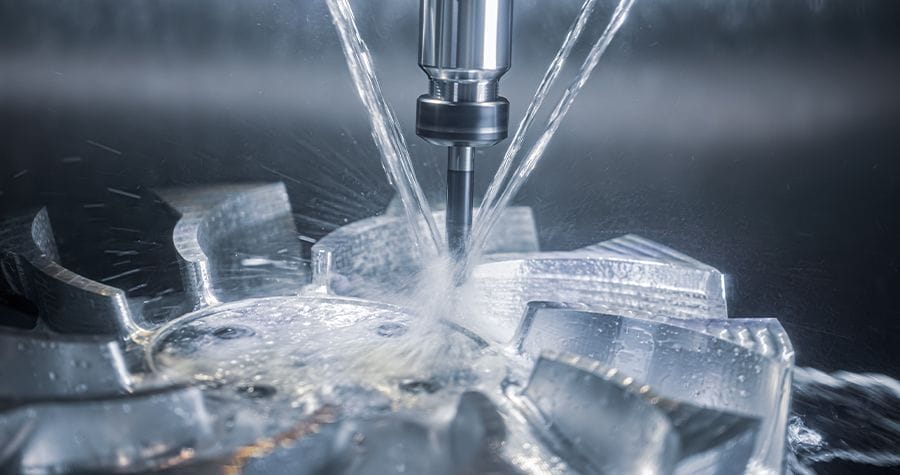
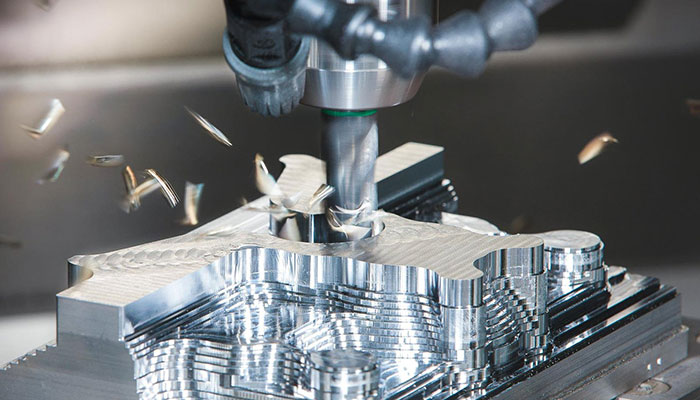
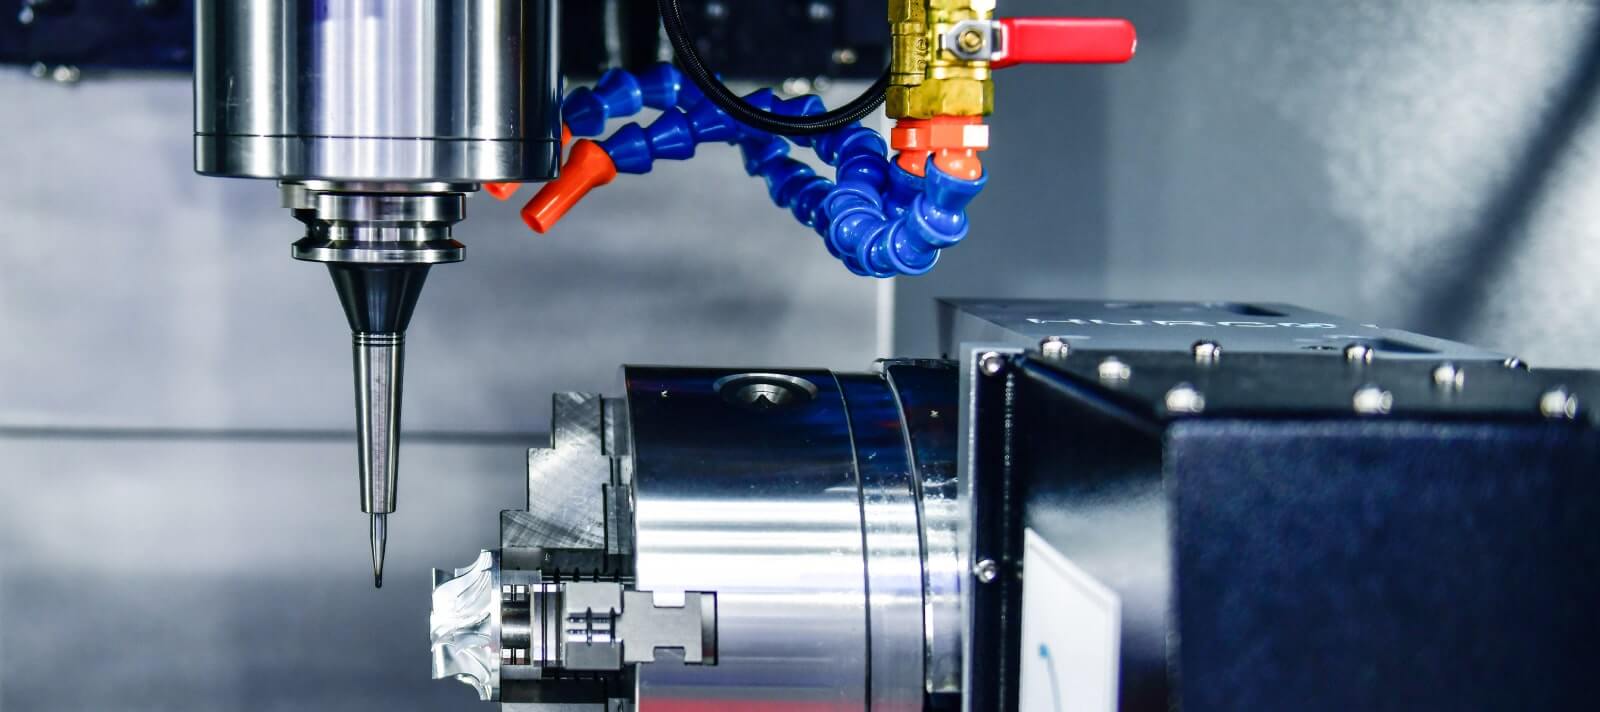
CNC glodanje (računalno numeričko upravljanje) koristi rotirajuće alate za rezanje koji se kreću duž više osi kako bi odrezali materijal s obratka. Zamislite to kao kiparenje, ali s nevjerojatnom preciznošću i brzinom, vođeno unaprijed programiranom digitalnom datotekom (vašim G-kodom).
Ono što CNC glodanje čini tako svestranim jest to što:
- Radi na širokom rasponu materijala, ne samo na metalima, već i na plastici, kompozitima, drvu, što god vam padne na pamet.
- Mnogo je brži od EDM-a kada je u pitanju uklanjanje rasutog materijala.
- Izvrsno se snalazi u 3D profiliranju, džepiranju, utorima i gotovo svemu što uključuje krivulje, nagibe ili konture.
Osim toga, s 5-osnim glodanjem možete stvoriti neke ozbiljno složene dijelove bez okretanja ili višestrukih postavki.
Dakle, dok je žičana erozija poput laserske kirurgije, CNC glodanje je više poput brzog oblikovanja, snažno, precizno i fleksibilno.
Brzo Usporedba
Evo kratkog usporednog prikaza kako se snalaze s osnovama:
| svojstvo | Wire EDM | CNC glodanje |
| Metoda rezanja | Električno pražnjenje putem žice | Rotacijski alati za rezanje |
| Kontakt s materijalom | Bez fizičkog kontakta | Izravni mehanički kontakt |
| Materijalni zahtjevi | Samo vodljivo | Gotovo bilo koji materijal |
| Tolerancija | Izuzetno čvrsto (na razini mikrona) | Zategnuto, ali obično ne tako precizno kao EDM |
| Veličina Završi | Gotovo polirano, bez neravnina | Zahtijeva naknadnu obradu za finu završnu obradu |
| Idealan slučaj upotrebe | Fini detalji, oštri kutovi, tvrdi metali | Brža obrada, 3D geometrija i opća upotreba |
Razumijevanje ovih ključnih razlika postavlja temelje za dublje stvari, poput toga koji bolje obrađuje geometriju, koji zadovoljava tolerancije i kako odabrati na temelju cijene, brzine ili materijala.
Dio 2: Geometrija i složenost
Ako ste ikada pogledali crtež dijela i pomislili: "Kako ću to , pobogu, obraditi ?", onda već znate koliko je geometrija ključna u odabiru pravog procesa. To je posebno istinito kada se radi o složenim profilima, unutarnjim radijusima, mikro-utorima, oštrim kutovima i drugim značajkama koje tradicionalnu obradu dovode do krajnjih granica.
Dakle, idemo to analizirati. Gdje se svaka metoda ističe kada je u pitanju složena geometrija?
Gdje napreduje žičana EDM
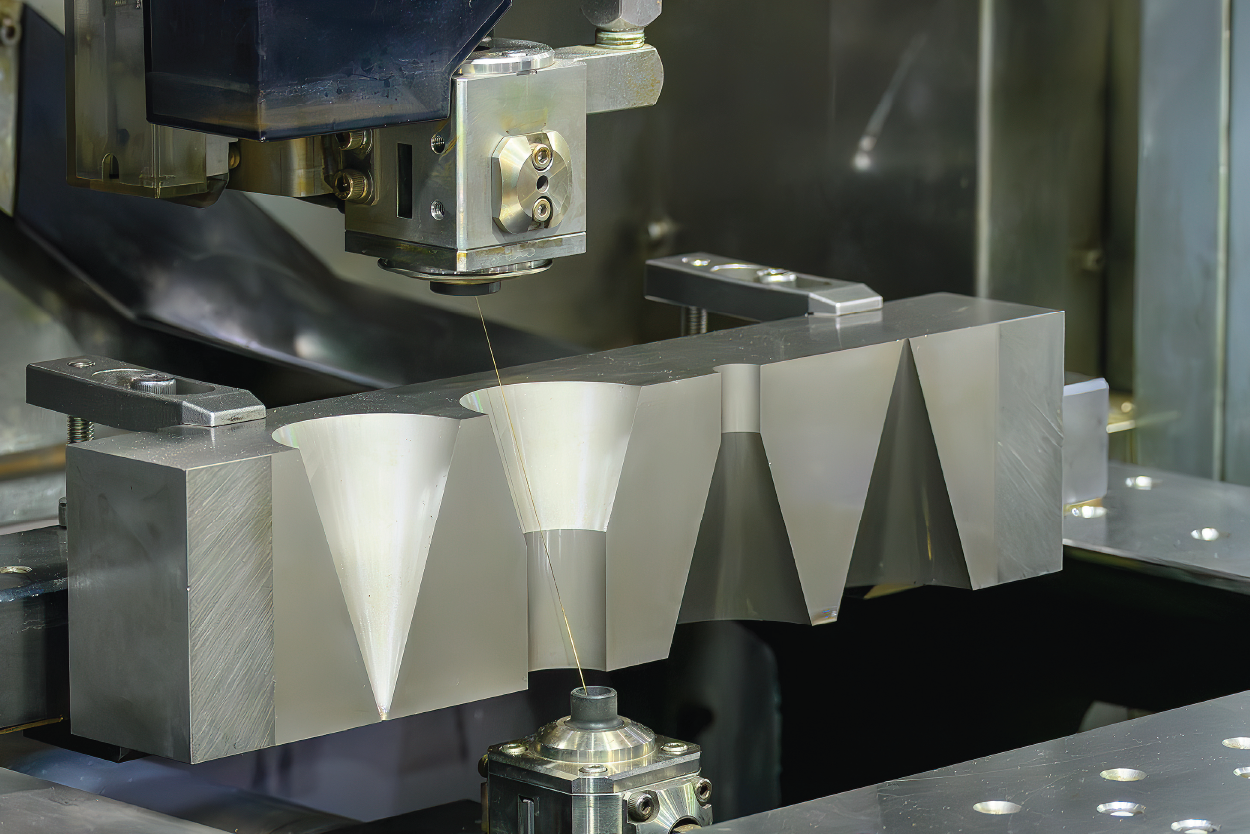
Žičana erozija je praktično izgrađena za složenost, posebno kod 2D profila. Budući da koristi žicu koja nikada fizički ne dodiruje materijal, možete rezati oblike koji bi bili gotovo nemogući s konvencionalnim alatima.

Evo gdje EDM dominira:
- Izuzetno uski unutarnji radijusi - Budući da je žica tako tanka (samo 0.002 inča), može stvoriti oštre unutarnje kutove s minimalnim radijusom.
- Uski utori i fine značajke - Zamislite proreze tanje od ljudske dlake, sitne utore za ključeve ili minijaturne šupljine.
- Zamršene konture - Poput složenih umetaka za matrice, kirurških alata ili komponenti s uskim tolerancijskim izrezima.
Primjer : Recimo da trebate izraditi precizni umetak za plastični dio, a geometrija uključuje više dubokih, uskih utora s oštrim unutarnjim kutovima. CNC glodalica bi se mučila s pristupom alatu i radijusima kutova, ali EDM? Može kliziti kroz njega, bez muke.
Gdje CNC glodanje pobjeđuje
Ali nemojte otpisati CNC glodanje. Ako vaš dio ima 3D konture, zaobljene krivulje i vanjske značajke, glodanje je obično brži i praktičniji izbor.

Evo gdje CNC glodanje blista:
- 3D profiliranje - Izrada konturnih površina, kutnih elemenata ili organskih oblika poput lopatica turbina ili protetskih implantata.
- Vanjske konture i zakošenja - Pogotovo na dijelovima relativno otvorenih oblika ili gdje značajke ne zahtijevaju preciznost na razini mikrona.
- Visoka brzina skidanja materijala - Za masovnu obradu, posebno s mekšim materijalima, CNC je puno brži od EDM-a.
Primjer : Zamislite da obrađujete nosač s više kutnih džepova i zakrivljenom površinom na vrhu. To je područje glodanja. Posao se može obaviti u jednom ili dva postava, a s 5-osnim strojem možete obraditi svaku površinu bez ručnog premještanja.
Dio 3: Tolerancije, točnost i površinska obrada
Kada radite na komponentama koje moraju savršeno pristajati, funkcionirati pod pritiskom ili izgledati kao da su izašle iz tvornice švicarskih satova, nema mjesta nagađanjima. Tolerancije i završna obrada površine nisu samo brojke na specifikacijskom listu; one definiraju uspjeh ili neuspjeh konačnog proizvoda.
Ovdje se razlika između žičane erozije i CNC glodanja zaista počinje pokazivati.
EDM-ova supermoć: Ultra-fine tolerancije
Jedna od najvećih prednosti žičane erozije je njezina neusporediva preciznost. Budući da proces ne uključuje nikakav fizički kontakt, nema pritiska alata, otklona ili vibracija, što sve može utjecati na točnost kod tradicionalne obrade.

Rastuće primjene žičane erozije
S pravilnim podešavanjem, EDM može dosljedno postići tolerancije u rasponu od ±1-2 mikrona . To nije samo precizno, to je nevjerojatno precizno.
Uz to:
- EDM ostavlja oštre unutarnje kutove, a ne zaobljene profile koje biste dobili glodalicom.
- Nema stvaranja neravnina, što je ogroman plus za primjene gdje je čist rub ključan, poput alata za brizganje ili medicinskih implantata.
U osnovi, ako izrađujete dijelove gdje je i najmanje odstupanje važno, poput komponenti ubrizgavača goriva ili alata za finu obradu, EDM je vaš najbolji izbor.
CNC glodanje: Još uvijek precizno, ali s ograničenjima
Nemojte me krivo shvatiti, CNC glodanje može biti izuzetno precizno, posebno s modernim strojevima i vrhunskim alatima. Nije neuobičajeno vidjeti glodalice koje postižu tolerancije od ±5 do ±20 mikrona uz pravilnu kalibraciju i termičku kontrolu.

CNC glodanje je i dalje precizno
Ali ovdje je caka:
- Glodalice ne mogu stvoriti oštre unutarnje kutove zbog svog promjera.
- Često ćete dobiti tragove alata, posebno na zakrivljenim površinama, osim ako ne provedete dodatno vrijeme polirajući ili izvodeći super fine završne prolaze.
- I da, neravnine se događaju, posebno na tankim rubovima ili mekim materijalima, što može zahtijevati sekundarno uklanjanje neravnina ili korake završne obrade.
Dakle, iako je glodanje dovoljno precizno za većinu primjena, općenito se ne može natjecati s EDM-om kada vam je potrebna kirurška preciznost ili besprijekorna završna obrada izravno s stroja.
Dio 4: Materijalna razmatranja
Geometrija dijela može vam reći koji oblik režete. Tolerancija vam može reći koliko precizni morate biti. Ali materijal ? To je ono što određuje hoće li se vaš alat za rezanje smijati ili plakati.
Različiti metali (i nemetali) ponašaju se na vrlo različite načine tijekom obrade, a nisu svi procesi izgrađeni za jednaku obradu svih materijala.
Žičana EDM: Sve dok provodi struju, dobro je
Žičana erozija ima jedan glavni zahtjev kada su u pitanju materijali: mora provoditi električnu energiju. To je to.

Žičana erozija za vaše dijelove
Ako materijal provodi struju, čak i slabo, može se rezati. To uključuje:
- Kaljeni čelici kao što su H13, D2 i A2
- Alatni čelici, bez obzira na tvrdoću po Rockwellu
- titanijum, karbid, Inconeli volfram
- Čak i egzotični materijali poput molibden or polikristalni dijamant (PCD) umetci (sa posebnim postavkama)
I evo u čemu je ljepota: nije važno koliko je materijal tvrd. EDM reže erozijom iskrenjem, a ne guranjem ili rezanjem, tako da ga nije briga za površinsku žilavost ili vlačnu čvrstoću.
Isto tako:
- tu je bez trošenja alata, jer žica nikada ne ostvaruje fizički kontakt.
- tu je bez pritiska rezanja, što znači nulto naprezanje materijala. To je ključno pri radu s osjetljivim dijelovima ili tankostijenim strukturama gdje bi svaki otklon mogao biti presudan.
Kratki scenarij : Pokušavate obraditi složeni umetak kalupa od kaljenog alatnog čelika D2. CNC stroju bi mogli biti potrebni prilagođeni alati od karbida, male brzine pomaka i upravljanje rashladnom tekućinom samo da bi preživio. EDM? Rezat će ga kao maslac, bez drame.
CNC glodanje: Fleksibilnije, ali s ograničenjima
CNC glodanje nudi daleko veću fleksibilnost materijala, posebno kada uzmete u obzir neprovodljive materijale poput:
- Plastika (ABS, najlon, PTFE)
- Drvo
- Kompoziti (karbonska vlakna, stakloplastika)
- Aluminij i drugi meki metali
Zbog toga je glodanje bolji izbor kada dio nije izrađen od metala ili ako je riječ o mekšem metalu koji ne opravdava sporiji EDM proces.

Međutim, glodanje ima svoje izazove s vrlo tvrdim ili abrazivnim materijalima:
- Trošenje alata postaje glavni problem pri rezanju kaljenog čelika ili legura nikla.
- Trebat će vam posebni premazi ili alati od karbida, što povećava troškove.
- Neki materijali, poput titana, imaju tendenciju stvaranja topline i zahtijevaju izvrsno odvođenje strugotine, inače riskirate kvar alata ili lošu površinsku obradu.
Dakle, iako je CNC svestraniji u smislu onoga što može rezati, ponekad ima poteškoća kada je ono što treba rezati izuzetno tvrdo ili osjetljivo na toplinu.
Sažetak: Usporedba materijala
| Faktor | Wire EDM | CNC glodanje |
| Materijalni zahtjev | Mora biti vodljiv | Gotovo bilo koji materijal (metalni ili nemetalni) |
| Ručke za kaljene metale | Izvrstan | Zahtijeva poseban alat i njegu |
| Nošenje alata | Minimalno (žica se stalno osvježava) | Umjereno do visoko, ovisno o materijalu |
| Naprezanje na dijelu | Nema (bez kontaktnog rezanja) | Umjereno do visoko (ovisi o postavkama) |
| Rezanje nakon toplinske obrade | Da — idealno za kaljene dijelove | Riskantno, obično se reže prije toplinske obrade |
Dakle, ako radite s neprovodljivim materijalima ili vam je potrebno brzo rezanje mekih metala, CNC glodanje je vaš izbor. Ali ako imate posla sa super tvrdim metalima, dijelovima koji su naknadno termički obrađeni ili vam je potrebna besprijekorna dimenzijska stabilnost, žičana erozija bez sumnje pobjeđuje.
Zaključak
Žičana erozija i CNC glodanje imaju svoje prednosti - prva postiže preciznost mikronske razine i oštre unutarnje kutove na tvrdim metalima beskontaktnom obradom, dok se druga ističe u obradi različitih materijala i složenih 3D površina s višeosnim mogućnostima. Odabir odgovarajućeg procesa trebao bi se temeljiti na sveobuhvatnoj procjeni geometrije dijela, zahtjeva tolerancije, svojstava materijala i učinkovitosti proizvodnje, pri čemu se kombinacija obje tehnologije često pokazuje kao najmudriji pristup.