

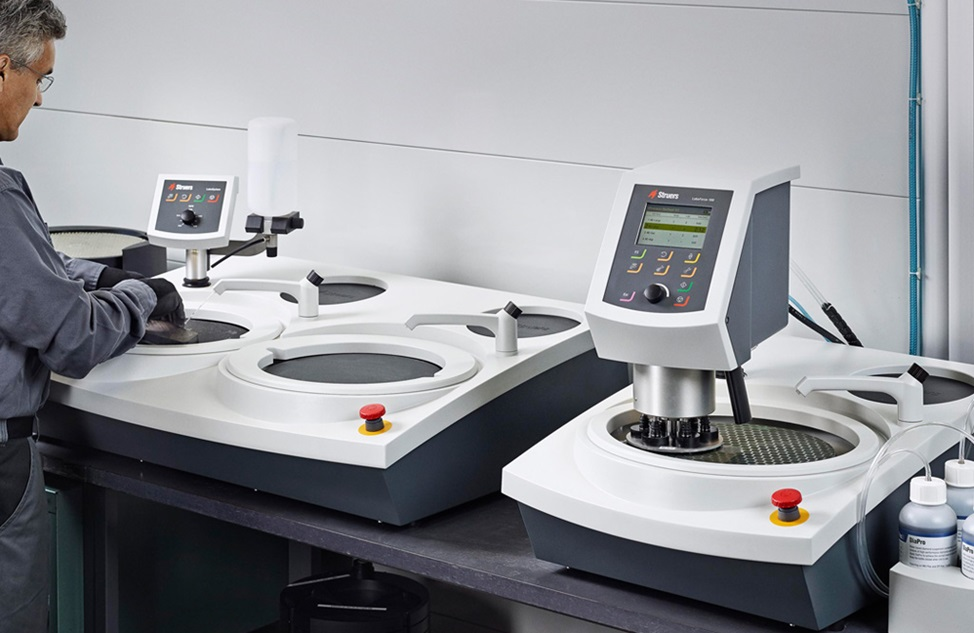
U naknadnoj obradi vakuumskih komora, poliranje je bitna, ali često zanemarena faza. Jeste li se ikada pitali zašto je toliko važno? Kakav utjecaj glatkoća površine komore može imati na njezinu funkcionalnost u sektorima visoke preciznosti poput proizvodnje poluvodiča ili zrakoplovstva?
Čak i najmanji nedostaci mogu rezultirati kontaminacijom, ispuštanjem plinova ili skupim kvarovima budući da vakuumske komore rade u teškim uvjetima. Zašto je poliranje potrebno kako bi se smanjili ovi rizici? Sljedeći članak će se baviti fascinantnim područjem metoda poliranja i ispitati kako one poboljšavaju učinkovitost, robusnost i pouzdanost vakuumskih komora. Dakle, krenimo.
2. Poliranje u izradi vakuumskih komora
Ključna faza u naknadnoj obradi vakuumske komore je poliranje, koje poboljšava izgled i funkcionalnost površina komora. Tijekom izrade mogu se stvoriti grube površine, nečistoće i mikronepravilnosti, što može utjecati na sposobnost komore da održi visoke razine vakuuma. Zaglađivanjem tih nesavršenosti i smanjenjem hrapavosti površine, poliranje poboljšava ukupnu učinkovitost i čistoću komore.
Važnost poliranja
Poliranje je ključno za smanjenje ispuštanja plinova - oslobađanja zarobljenih plinova iz površinskih nedostataka u uvjetima vakuuma. Osim toga, glatke površine olakšavaju čišćenje komore i sprječavaju nakupljanje nečistoća, osiguravajući da je i dalje prikladna za osjetljive procese vakuumiranja.
Desno: Magnetron s montiranom metom za raspršivanje, lijevo: Vakuumska komora s kotačem za metu
3. Vrste metoda poliranja
U konstrukciji vakuumskih komora koriste se različite tehnike poliranja kako bi se postigla potrebna završna obrada površine ovisno o specifičnim potrebama komore. Svaka tehnika ima svoje prednosti i odabire se na temelju niza varijabli, uključujući željeno vakuumsko okruženje, materijal komore i potrebnu glatkoću. Slijede tipične tehnike poliranja:
1. Mehaničko poliranje
Tradicionalno, površina vakuumske komore zaglađuje se mehaničkim poliranjem , koje koristi abrazivnu opremu i materijale poput polirajućih kotača ili brusnog papira. Ovaj postupak smanjuje hrapavost i fizički uklanja površinske nedostatke.
- ProcesZa postupno smanjenje hrapavosti površine, mehaničko poliranje koristi sve finije abrazive.
- Prednosti: Ekonomično za široka područja. Uklanja površinske nesavršenosti i priprema površinu za dodatnu završnu obradu.
- NedostaciMožda neće moći postići visoki stupanj glatkoće potreban za primjene koje zahtijevaju izuzetno visok vakuum. Zahtijeva dosljednost i naporan rad kako bi se postigli dosljedni rezultati.
2. Elektropoliranje
Vakuumska komora uronjena je u otopinu elektrolita i izložena električnoj struji tijekom elektrokemijskog procesa elektropoliranja. Ova tehnika stvara vrlo glatku i reflektirajuću završnu obradu pažljivim uklanjanjem materijala s površine.
Vodljiva tvar, obično nehrđajući čelik ili neki drugi inertni materijal, služi kao katoda (negativno nabijena elektroda) u elektropoliranju, dok vakuumska komora ili predmet koji se polira služi kao anoda (pozitivno nabijena elektroda).
- PostupakU elektrolitičkoj kupelji, komora služi kao anoda. Struja omekšava fluktuacije otapanjem površinskog materijala na mikroskopskoj razini.
- Prednosti: Proizvodi nevjerojatno glatke, površine poput zrcala. Ovom metodom hrapavost površine može se smanjiti na izuzetno niske razine (submikronske Ra vrijednosti). Povećava otpornost na koroziju uklanjanjem površinskih nečistoća.
- Cons: Jedan nedostatak je što zahtijeva posebnu opremu. Skuplje je od ručnog poliranja.
3. Kemijsko poliranje
Kemijsko poliranje uklanja i zaglađuje površinu vakuumske komore kemijskom otopinom. Obično se primjenjuje na složeno dizajnirane ili osjetljive dijelove koje je teško mehanički polirati.
- PostupakKomora je uronjena u kemijsku kupelj koja ravnomjerno uklanja čestice bez potrebe za opremom.
- PogodnostiPogodno za komplicirane geometrije i dizajne. Osigurava ravnomjernu završnu obradu teško dostupnih mjesta.
- NedostaciMože biti teško precizno regulirati. Može ostaviti onečišćujuće tvari koje zahtijevaju temeljito čišćenje.
4. Poliranje
Poliranje je tehnika završne obrade koja stvara glatku površinu korištenjem rotirajućeg platnenog kotača i kemikalija za poliranje. Kao posljednji korak, često se koristi za poboljšanje izgleda vakuumske komore.
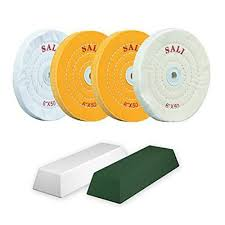
- načinZa poliranje površine, filcani kotač ili tkanina prekrivena sredstvom za poliranje okreće se velikim brzinama.
- PogodnostiJednostavan za korištenje i učinkovit za estetska poboljšanja. Može pružiti visokosjajni završetak.
- NedostaciUglavnom estetske prirode; nije prikladno za izradu finih površina vakuumske kvalitete. Ograničeno je na vanjske površine.
5. Lasersko poliranje
U beskontaktnom procesu koji se naziva lasersko poliranje, površina materijala se topi laserskim zračenjem, što omogućuje površinskoj napetosti da izgladi nedostatke dok se tvar stvrdnjava.
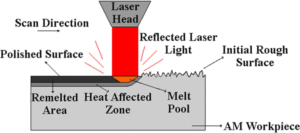
- načinTanki sloj materijala topi se fokusiranjem laserske zrake na površinu komore. Kako rastaljeni materijal ispunjava sve nedostatke, površina se zaglađuje dok se hladi.
- PogodnostiSavršeno za male, zamršene površine, izuzetno precizno i kontrolirano.
beskontaktna metoda, čime se smanjuje mogućnost kontaminacije.
Idealno za složene ili teško dostupne površine.
- NedostaciZahtijeva specifičnu lasersku opremu.
ograničeno sposobnošću tvari da se skruti i tali bez promjene svojih karakteristika.
6. Poliranje plazmom
Poliranje plazmom uklanja minijaturne naslage s površine korištenjem plazme, ioniziranog plina. Za površine kojima je potrebna konzistentna završna obrada bez mehaničkog naprezanja ili za poliranje neprovodljivih materijala, ova metoda posebno dobro funkcionira.
- Postupak: U vakuumsku komoru se dovodi atmosfera niskog tlaka koja stvara plazmu. Kako ioni plazme napadaju površinu, materijal se uklanja atom po atom.
- Prednosti: Omogućuje iznimno čiste i visokokvalitetne površine. Manje fizičkih oštećenja jer nema kontakta između alata i predmeta na kojem se radi. Pogodno je za nemetalne površine.
- NedostaciSporije od mehaničkih tehnika. Zahtijeva specifičan aparat za plazmu i vakuum.
7. Ultrazvučno poliranje
Površina vakuumske komore polira se ultrazvučnim poliranjem , koje koristi visokofrekventne ultrazvučne vibracije za miješanje abrazivne smjese. Ova tehnika je savršena za poliranje malih ili složenih dijelova.
- Postupak: Visokofrekventne vibracije koje proizvodi ultrazvučni pretvarač uzrokuju osciliranje abrazivnih čestica u mulju, polirajući površinu.
- PogodnostiIzvrsno za zamršenu geometriju i sitne detalje. Precizno i nerazorno. Smanjuje mogućnost gubitka materijala ili prekomjernog poliranja.
- Cons: Nemogućnost dobrog rada na velikim površinama je nedostatak. Zahtijeva točnu kontrolu nad sastavom gnojnice i karakteristikama vibracija.
8. Magnetsko abrazivno poliranje (MAP)
Kod magnetskog abrazivnog poliranja , abrazivne čestice se manipuliraju magnetskim poljima kako bi se površine polirale. Za složene oblike ili unutarnje površine koje nisu dostupne konvencionalnim alatima, ova tehnika vrlo dobro funkcionira.
- Postupak: Kada se uvede magnetsko polje, feromagnetske abrazivne čestice se poravnavaju i kreću duž površine, ravnomjerno je polirajući.
- Prednosti: Dobro se uklapa u složene geometrije i unutarnje površine. Može polirati teško dostupna mjesta bez potrebe za stvarnom opremom. Mala oštećenja površine i ujednačen završetak.
- Cons: Ograničeno na područja gdje se mogu primijeniti magnetska polja ili na feromagnetske materijale. Zahtijeva točnu kontrolu abrazivnog medija i jakosti magnetskog polja.
9. Poliranje mlazom fluida
Mlaz tekućine pod visokim tlakom koja sadrži abrazive usmjerava se na površinu tijekom poliranja mlazom tekućine kako bi se istrošila i ispolirala podloga. Za površine koje zahtijevaju vrlo visok stupanj preciznosti i za precizno poliranje, vrlo je učinkovit.
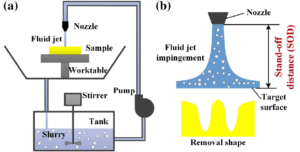
- PostupakPostupak uključuje poliranje i uklanjanje mikroskopskih čestica s površine komore usmjeravanjem mlaza tlačne tekućine koja sadrži fine abrazive.
- PogodnostiUključuje izvrsnu kontrolu i preciznost postupka poliranja. Savršeno za osjetljive materijale koji ne podnose ručno poliranje. Primjenjivo je na metalnim i nemetalnim površinama.
- Cons: Nedostatak je što održavanje konstantnog tlaka i protoka tekućine zahtijeva specijaliziranu opremu. Za veće površine obrada je sporija.
4. Razmatranja materijala za poliranje
Materijal komore ključni je faktor u odabiru najbolje tehnike poliranja za naknadnu obradu u vakuumskoj komori. Odabir odgovarajuće tehnike poliranja jamči integritet površine, maksimalne performanse i trajnost vakuumske komore jer različiti materijali različito reagiraju na postupke poliranja. Glavni materijal i važni faktori za poliranje navedeni su u nastavku:
1. Nehrđajući čelik
Čvrstoća nehrđajućeg čelika, jednostavnost proizvodnje i otpornost na koroziju čine ga jednim od najpopularnijih materijala za izradu vakuumskih komora. Kako bi se izbjegla kontaminacija i ispuštanje plinova u vakuumskim primjenama, potrebna je glatka i čista površina.
- Tehnike poliranjaNehrđajući čelik se često polira mehaničkim, kemijskim i elektropolirajućim tehnikama.
Uzimajući u obzir:
- U ultra-visokom vakuumu (UHV), elektropoliranje se često koristi kako bi se dobila vrlo glatka, zrcalna završna obrada koja smanjuje ispuštanje plinova, dok je mehaničko poliranje najbolje za zaglađivanje hrapavih površina.
- Poliranje mora biti regulirano kako bi se spriječio razvoj površinskih nedostataka koji bi mogli uzrokovati koroziju ili onečišćenja.
2. Aluminij:
Iako je aluminij mekši od nehrđajućeg čelika i vjerojatnije će pretrpjeti površinska oštećenja tijekom mehaničkog poliranja, koristi se u vakuumskim komorama kada je potrebna lagana konstrukcija.
- Tehnike poliranjaAluminij se može polirati mehanički, kemijski ili elektropolirati.
Razmatranja
- Duktilnost aluminija zahtijeva korištenje pažljivijih metoda mehaničkog poliranja kako bi se izbjeglo ogrebotina površine.
- Glatka površina može se postići kemijskim poliranjem bez izlaganja materijala mehaničkim naprezanjima.
- Elektropoliranjem se može smanjiti hrapavost površine, a povećati otpornost materijala na koroziju.
3. Bakar
Iznimna toplinska i električna vodljivost bakra čini ga popularnim izborom za specijalizirane vakuumske komore; no, ujedno je i osjetljiv i sklon tamnjenju ili koroziji.
Postupak: Tehnike poliranja uključuju kemijsko, mehaničko i elektropoliranje.
Stvari koje treba uzeti u obzir:
- Pažljivo poliranje bakrenih površina potrebno je kako bi se spriječila oksidacija i ogrebotine.
- Za postizanje glatke, čiste površine s manjom vjerojatnošću korozije ili kontaminacije, preporučuje se elektropoliranje.
- Nakon mehaničke obrade, površina će možda trebati biti obnovljena kemijskim poliranjem.
4. Titan:
Titan je popularan materijal za vakuumske komore u teškim uvjetima ili one koje moraju biti lagane zbog svoje čvrstoće, niske gustoće i iznimne otpornosti na koroziju. Tehnike poliranja uključuju elektropoliranje, kemijsko poliranje i mehaničko poliranje.
Uzimajući u obzir:
- Unatoč snažnoj otpornosti na koroziju, titan treba pažljivo polirati kako bi se spriječilo oštećenje površine.
- Najčešće metode za stvaranje glatkih površina bez onečišćenja su kemijsko poliranje i elektropoliranje.
- Važno je pažljivo pratiti mehaničko poliranje jer može dovesti do promjena na površini i lokalnog zagrijavanja.
5. Staklo i keramika
Vakuumske komore koje zahtijevaju jaku toplinsku otpornost ili prozirnost za optičke primjene koriste staklene i keramičke materijale. Ove materijale je potrebno polirati posebnim metodama zbog njihove krhkosti.
Tehnike poliranja uključuju poliranje mlazom fluida, kemijsko poliranje i ultrazvučno poliranje.
Točke o kojima treba razmisliti:
- Općenito, mehaničko poliranje nije prikladno jer su staklo i keramika krhki i mogu se slomiti na površini.
- Za ove materijale preporučuje se kemijsko i ultrazvučno poliranje jer pružaju glatku površinu bez pretjeranog naprezanja ili oštećenja.
- Za izuzetno preciznu površinsku obradu, posebno kod optičkih komponenti, moguće je poliranje mlazom fluida.
6. Nemetalni materijali (polimeri)
Za specifične namjene, određeni dijelovi vakuumskih komora mogu biti sastavljeni od polimera poput PTFE-a (teflona). Ove materijale potrebno je polirati tehnikama koje sprječavaju pregrijavanje i propadanje. Tehnike poliranja uključuju kemijsko poliranje i ultrazvučno poliranje.
Razmatranja:
- Budući da su polimeri osjetljivi na toplinsku deformaciju, mehaničko poliranje se često izbjegava.
- Za stvaranje glatke površine bez promjene strukture materijala koristi se ultrazvučno i kemijsko poliranje.
5. Koraci u procesu poliranja
U proizvodnji vakuumskih komora, poliranje je višestepeni postupak koji jamči čistu, glatku i besprijekornu površinu za najbolje performanse u vakuumskim postavkama. Proces poliranja sastoji se od sljedećih bitnih koraka:
1. Priprema površine
Priprema površine za poliranje je prva faza postupka poliranja. Da bi se to postiglo, neki dijelovi koji ne trebaju poliranje moraju se očistiti, odmastiti i povremeno prekriti.
Poduzete radnje:
Čišćenje: Koristite otapala ili deterdžente za uklanjanje nečistoća, ulja, prljavštine ili ostataka od strojne obrade.
Odmašćivanje: Za uklanjanje tvrdokorne masnoće i ulja koristite kemijska sredstva za odmašćivanje ili ultrazvučno čišćenje.
Maskiranje površina : Za zaštitu područja koja ne zahtijevaju poliranje, mogu se prekriti maskom.
Važnost : Kada je površina pravilno pripremljena, sprječava se ulazak nečistoća u materijal tijekom poliranja, a cijela površina je pripremljena za glatku završnu obradu.
2. Grubo poliranje
Prvi korak uklanjanja materijala je grubo poliranje. Njegov glavni cilj je ukloniti sve površinske abnormalnosti, ogrebotine, tragove obrade i druge potencijalne nedostatke u proizvodnji.
Poduzete radnje:
Grubi abrazivi : Za uklanjanje značajnih nedostataka koristite grube abrazive poput silicijevog karbida ili aluminijevog oksida.
Za mehaničko poliranje mogu se koristiti abrazivne trake, brusni kotači i drugi mehanički alati .
 Poliranje površine grubim brusnim papirom (izvor. Shutterstock)
Kontrolirani pritisak : Kako biste spriječili pojavu novih površinskih nedostataka, osigurajte ravnomjeran pritisak.
Važnost : Stvaranjem površine koja je relativno ravna, glatka i bez značajnih nedostataka, grubo poliranje priprema put za fino poliranje.
3. Fino poliranje
Sekundarni korak poliranja koji ima za cilj postići zrcalni sjaj naziva se fino poliranje. U ovom koraku površina se usavršava do potrebnog stupnja glatkoće korištenjem finijih abraziva i procesa poliranja.
Poduzete radnje:
Finiji abrazivi: Materijali poput dijamantne paste ili finog aluminijevog oksida koriste se kao progresivno finiji abrazivi.
Elektropoliranje : Za postizanje visoko reflektirajuće i glatke završne obrade, elektropoliranje se u ovoj fazi može primijeniti na metale poput aluminija i nehrđajućeg čelika.
Neabrazivne metode: Kemijsko ili ultrazvučno poliranje primjeri su neabrazivnih metoda koje se koriste na materijalima poput keramike, stakla ili polimera.
Važnost: Hrapavost površine smanjuje se finim poliranjem, što je bitno za smanjenje ispuštanja plinova, izbjegavanje onečišćenja i poboljšanje ukupnih performansi vakuumske komore.
4. Površinski pregled.
Za procjenu kvalitete polirane površine i osiguranje da zadovoljava potrebne zahtjeve, pregled površine je ključni prvi korak.
Koraci koji su uključeni:
Vizualni pregled: Prvi pregled koristi povećalo za traženje očitih površinskih nedostataka poput ogrebotina, mrlja ili neravnina.
Mjerenje hrapavosti površine: Za određivanje glatkoće površine koristite profilometre ili druge alate za mjerenje hrapavosti površine. Za vakuumske komore često je potrebna ultraniska hrapavost površine (obično između 0.1 i 0.4 mikrona).
Mikroskopska analiza: Za pronalaženje i najmanjih nedostataka na visokopreciznim površinama može se koristiti mikroskopska ili laserska analiza.
Važnost: Pregled površine jamči da je postupak poliranja proizveo željene učinke i da nema nedostataka koji bi mogli ugroziti funkcioniranje vakuumske komore.
5. Završno čišćenje i pregled
Posljednja faza čišćenja i inspekcije osigurava da na poliranoj površini ne ostanu nečistoće nakon što površina zadovolji potrebne standarde prije upotrebe vakuumske komore.
Poduzeti koraci:
Ultrazvučno čišćenje : Ultrazvučne kupke se obično koriste za čišćenje vakuumske komore kako bi se uklonili svi ostaci ili fine čestice za poliranje koje su možda ostale na površini.
Kemijsko ispiranje : Kako biste osigurali besprijekornu površinu, razmislite o korištenju kemijskog ispiranja deioniziranom vodom ili drugim otopinama za čišćenje.
Sušenje: Kako bi se uklonila preostala voda s površine komore, ona se suši dušikom ili čistim, filtriranim zrakom.
posljednja provjera: Kako bi se osiguralo da na površini nema onečišćujućih tvari, čestica ili nedostataka, provodi se posljednja vizualna i mikroskopska provjera.
Važnost: Svi ostaci ili čestice koje bi mogle oštetiti rad vakuumske komore, posebno u uvjetima ultra visokog vakuuma (UHV), uklanjaju se tijekom završnog čišćenja i pregleda. To jamči da je površina komore besprijekorno čista i spremna za upotrebu.
6. Oprema i alati za poliranje
Poliranje u vakuumskoj komori zahtijeva upotrebu specifičnih alata i opreme izrađenih za materijal i tehniku poliranja koja se koristi. Glavne vrste alata i opreme koje se koriste u procesu poliranja navedene su u nastavku:
1. Mehanički alati za poliranje
Za zaglađivanje površine, mehaničko poliranje podrazumijeva fizičko brušenje. Kako bi se osigurala ravnomjerna završna obrada bez stvaranja nedostataka, ovaj postupak zahtijeva precizne instrumente.
- Brusne ploče: Koriste se za preliminarno grubo poliranje, uklanjajući značajne površinske nedostatke, abrazije i tragove obrade. Različite veličine zrna mogu se odabrati ovisno o materijalu i željenoj razini kvalitete površine.

- Abrazivne trakeBudući da nude konzistentnu abraziju, abrazivne trake se često koriste na velikim površinama. Za grubo i izvanredno poliranje, dolaze u različitim veličinama granulacije.
- Polirni jastučići i diskoviSredstva za poliranje nanose se zajedno s jastučićima i diskovima za poliranje kako bi se dobila sjajna, glatka površina. Odabir jastučića za poliranje ovisi o materijalu koji se polira, a koji može biti sastavljen od filca, pjene ili pamuka.
- Rotacijski polirajući i puferski stroj: Ovi prijenosni ili stacionarni uređaji, koji nanose kemikalije za poliranje na površine stalnim pritiskom i brzinom za fino poliranje, nazivaju se rotacijski polatori i puferi.
- Magnetsko abrazivno poliranje (MAP): U područjima do kojih je teško doći tradicionalnom opremom za mehaničko poliranje, magnetska polja se koriste za manipuliranje abrazivnim česticama u procesu poznatom kao magnetsko abrazivno poliranje (MAP).
2. Oprema za elektropoliranje:
U elektrokemijskom procesu elektropoliranja, obradak (vakuumska komora) uranja se u elektrolitnu kupku i služi kao anoda. Oprema za elektropoliranje osigurava glatku, sjajnu površinu i dosljedno uklanjanje materijala.
Elektrolitne kupke : Ove kupke sadrže posebno pripremljenu otopinu elektrolita koja može sadržavati sumpornu ili fosfornu kiselinu. Kako bi se osiguralo pouzdano uklanjanje materijala, temperatura elektrolitne kupke se kontrolira.
Napajanja: Anoda (obradak) i katoda (često ploča ili šipka od nehrđajućeg čelika) moraju imati potrebnu električnu razliku potencijala koju proizvodi izvor istosmjerne struje (DC). Za kontrolu brzine uklanjanja materijala i glatkoće površine, napajanje je precizno regulirano.
Učvršćivači: Koriste se za osiguravanje ravnomjernog izlaganja električnom polju čvrstim pričvršćivanjem vakuumske komore u elektrolitnoj kupki. Komore sa složenom geometrijom mogu zahtijevati posebnu opremu za osiguravanje ravnomjernog poliranja.
Katoda: Za pokretanje potrebne elektrokemijske reakcije, katode se postavljaju blizu obratka. Katoda mora biti pravilno postavljena kako bi se osiguralo ujednačeno poliranje cijele površine.
3. Kemijsko poliranje:
Kemijsko poliranje stvara čistu površinu uklanjanjem tankog sloja tvari kroz pažljivo regulirane kemijske reakcije. Oprema za kemijsko poliranje omogućuje preciznu kontrolu nad postupkom kako bi se spriječile površinske nedostatke.
Kemijske kupke: Ove kupke su izrađene od posebnih materijala i sadrže kiselu ili alkalnu otopinu. Na primjer, metal se može tretirati otopinom fluorovodične i dušične kiseline. Sastav kemijske kupke posebno je dizajniran za uklanjanje površinskih nesavršenosti bez značajnog gubitka materijala.
Sustavi za kontrolu temperature: Temperatura ima značajan utjecaj na kemijsko poliranje. Kako bi se održao odgovarajući temperaturni raspon za učinkovito uklanjanje materijala i izbjegle neželjene nuspojave, sustavi grijanja ili hlađenja kombiniraju se s kemijskom kupkom.
4. Lasersko poliranje
Visokoenergetske laserske zrake koriste se u laserskom poliranju za topljenje i zaglađivanje površine materijala, omogućujući rastaljenoj tvari da se stvrdne u jednoliko glatku završnu obradu.
Izvor lasera: Glavni dio opreme koji stvara visokoenergetske laserske zrake koje mogu rastopiti površinu materijala je izvor lasera, koji može biti CO2, vlaknasti ili Nd laser. Osim svoje točnosti i upravljivosti, vlaknasti i Nd laseri se često koriste.
Sustav isporuke laserske zrake: Laserska zraka se usmjerava na željeno mjesto na obratku pomoću zrcala, leća i optičkih vlakana. Za dosljedno uklanjanje materijala, ova tehnologija osigurava da je laser savršeno fokusiran na površinu.
5. Magnetsko abrazivno poliranje (MAP)
Magnetsko abrazivno poliranje omogućuje precizno poliranje osjetljivih dijelova i teško dostupnih mjesta, uključujući unutarnje površine cijevi.
Generator magnetskog polja: Magnetsko polje, koje proizvode elektromagneti ili permanentni magneti, ključni je element u magnetskom abrazivnom poliranju. Kako bi se upravljalo abrazivnim česticama za poliranje, podešava se jakost polja.
Abrazivne čestice: Abrazivi koji se koriste u MAP-u su feromagnetski ili paramagnetski, a često se sastoje od malih abrazivnih čestica (silicijev karbid, dijamant ili aluminijev oksid) u kombinaciji s prahom na bazi željeza. Ove čestice se koriste za abraziju površine jer ih privlači magnetsko polje.
Rotacijski mehanizam : Kako bi se osiguralo ravnomjerno poliranje po cijeloj površini, obradak ili abrazivno polje rotira se u raznim MAP sustavima. To je posebno korisno za poliranje cjevastih ili cilindričnih površina.
6. Poliranje plazmom:
Za osjetljive površine i materijale koji zahtijevaju visoku razinu preciznosti, nevjerojatno dobro funkcionira.
Jedinica za generiranje plazme: Koristeći izvor visoke energije kao što je radiofrekvencija (RF) ili istosmjerna struja (DC), ova jedinica ionizira plin (obično vodik, kisik ili argon) kako bi proizvela plazmu. Kemijskim reakcijama ili fizičkim bombardiranjem, ionizirani plin uklanja materijal s površine.
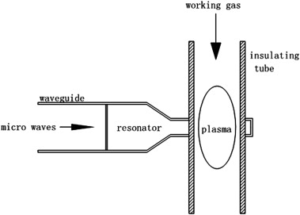
Vakuumska komora: Kako bi se osigurala regulirana atmosfera u kojoj plazma može učinkovito interagirati s površinom materijala, postupak poliranja provodi se unutar vakuumske komore. Vakuum jamči visoku preciznost i sprječavanje kontaminacije.
7. Poliranje mlazom fluida
Poliranje mlazom fluida uključuje sljedeću opremu.
Pumpa s visokim tlakom
Visokotlačna pumpa koristi se za stvaranje tlaka tekućine kako bi se stvorila potrebna brzina za učinkovito uklanjanje materijala. Kako bi se osiguralo dosljedno poliranje, pumpa mora osiguravati konstantan i upravljiv protok.
Sigurnosni i zaštitni sustavi
FJP se obično izvodi u zatvorenom prostoru kako bi se zaštitila sigurnost operatera i izbjegla kontaminacija jer se koriste mlazovi abrazivne tekućine velike brzine.
Sustav za pozicioniranje i upravljanje kretanjem
Radni komad ili mlaznica često su pričvršćeni na računalno upravljani sustav koji omogućuje precizno kretanje kako bi se postiglo ravnomjerno poliranje.
7. Standardi i zahtjevi za poliranje
ASTM i ISO standardi:
ISO standardi : osiguravaju ujednačenost i izvrsnost u završnoj obradi površina vakuumskih komora, definirajući dopuštene kriterije za čistoću i hrapavost površine.
ASTM standard: Na primjer, ASTM B912 specificira specifikacije za elektropoliranje nehrđajućeg čelika, s naglaskom na kvalitetu završne obrade površine i otpornost na koroziju.
Specifični industrijski propisi reguliraju površinske obrade kako bi se ograničilo ispuštanje plinova, izbjegla kontaminacija i održao integritet vakuuma. Ove preporuke podržavaju očuvanje optimalne trajnosti i performansi vakuumskih komora.
8. Izazovi i rješenja u poliranju
Postoje sljedeći izazovi i njihova odgovarajuća rješenja.
Izazovi:
- Površinske nepravilnostiMože biti izazovno postići konzistentnu poliranje površine na složenim geometrijama.
- Rješenje: Za ravnomjerno uklanjanje materijala koristite precizno kontrolirane metode poliranja poput poliranja mlazom fluida ili poliranja uz pomoć CNC-a.
Izazovi:
- Materijalna osjetljivost: Agresivno poliranje može oštetiti osjetljive materijale.
- Rješenje: Za smanjenje mehaničkog naprezanja materijala, koristite beskontaktne tehnike poput laserskog ili plazma poliranja.
Izazovi:
- Dugotrajni postupakPoliranje zamršenih ili velikih površina može potrajati.
- Rješenje: Za ubrzanje procesa koristite automatiziranu opremu i sofisticirane metode poliranja (kao što je magnetsko abrazivno poliranje).
Izazovi:
- Kontaminacija: Na performanse završne vakuumske komore može utjecati površinska kontaminacija.
- Rješenje: Kako biste osigurali da površina bude bez nečistoća, nakon poliranja temeljito očistite i pregledajte.
Izazovi
- Proizvodnja topline: Prilikom poliranja, prevelika toplina može uzrokovati deformaciju površine.
- Rješenje: Za učinkovito upravljanje toplinom koristite sustave za hlađenje i prilagodite uvjete poliranja.
9. Prednosti pravilnog poliranja u vakuumskim komorama
Evo nekih prednosti poliranja u naknadnoj obradi vakuumskih komora.
- Bolja učinkovitostHrapavost površine smanjuje se pravilnim poliranjem, što također minimizira ispuštanje plinova i stvaranje čestica, poboljšavajući učinkovitost i čistoću vakuuma.
- Poboljšana izdržljivost: Trajnost vakuumskih komora uvelike se povećava pravilnim poliranjem, koje popravlja površinske nedostatke i povećava otpornost na utjecaje okoline.
- Otpornost na koroziju i kemijske reakcijeKada se poliranje vrši tehnikama poput elektropoliranja, koje pasivizira površinu, smanjuje se mogućnost korozije.
- Produženi životni vijekPoliranje produljuje vijek trajanja vakuumske komore uklanjanjem mikrodefekata i smanjenjem habanja.
- Poboljšanja u estetici i funkciji: Osim što su estetski ugodne, polirane površine minimiziraju mogućnost onečišćenja, olakšavaju čišćenje i osiguravaju vrhunske performanse u zahtjevnim situacijama.
10. Primjena poliranja u raznim industrijama
U mnogim različitim sektorima, poliranje je ključno za poboljšanje učinkovitosti i pouzdanosti vakuumskih komora. Ključne primjene navedene su u nastavku:
Zrakoplovstvo: Točni vakuumski uvjeti i malo ispuštanja plinova ključni su u testiranju satelita i svemirskim istraživanjima, za što se koriste polirane vakuumske komore.
Proizvodnja poluvodiča: Proizvodnja mikročipova i elektroničkih komponenti u ovom sektoru osigurana je izuzetno čistim, poliranim komorama bez kontaminacije.
Farmaceutska i biotehnologija: Kako bi se osiguralo da ne dolazi do površinske kontaminacije tijekom proizvodnje lijekova, polirane vakuumske komore ključne su za sterilnost i čistoću u postupcima poput liofilizacije.
Znanstvena istraživanja : U područjima poput fizike čestica i znanosti o materijalima, gdje male površinske nesavršenosti mogu utjecati na rezultate, polirane površine u vakuumskim komorama ključne su za visokoprecizna istraživanja.
Nuklearna industrija : Visoka kvaliteta vakuuma neophodna je za sigurno i učinkovito eksperimentiranje u nuklearnoj industriji, gdje se polirane komore koriste u postupcima poput istraživanja nuklearne fuzije.
11. Zaključak
U konstrukciji vakuumskih komora, pravilno poliranje je zanemaren faktor koji poboljšava čistoću, performanse i dugovječnost. U ključnim sektorima, uključujući zrakoplovstvo, elektroniku i biotehnologiju, poliranje jamči da vakuumske komore rade s maksimalnom učinkovitošću poboljšavajući otpornost na koroziju ili jamčeći nevjerojatno glatke površine.
Za najsuvremenije primjene, polirane komore su ključne jer pružaju točnost, pouzdanost i dulji vijek trajanja uz pravilnu upotrebu. Je li vam ovaj blog bio koristan? Imate li kakvih pitanja? Javite nam komentiranjem ispod.







