

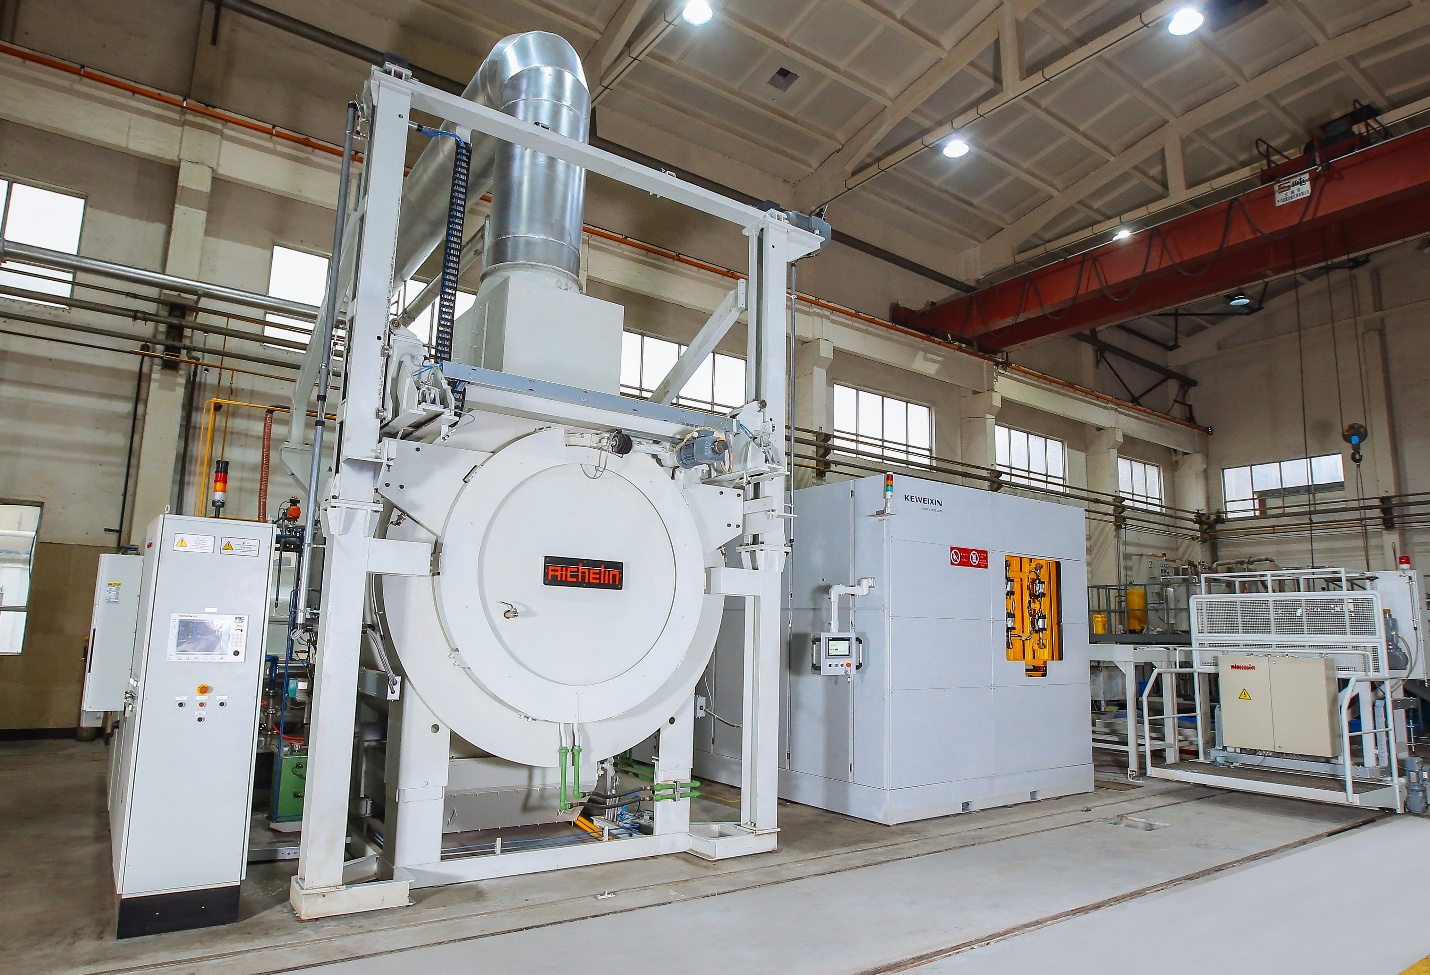
Toplinska obrada i CNC strojna obrada su dva procesa koja oblikuju ne samo geometriju dijela, već i njegovo ponašanje nakon strojne obrade. Toplinska obrada mijenja unutarnju strukturu materijala kako bi se poboljšala čvrstoća, tvrdoća ili žilavost. CNC strojna obrada uklanja materijal kako bi se postigle precizne dimenzije i površinska obrada. Kada se ovi procesi kombiniraju, redoslijed kojim se izvode može snažno utjecati na točnost i ponovljivost.
Slijed je važan jer i strojna obrada i toplinska obrada uvode i oslobađaju unutarnja naprezanja. Ako se ta naprezanja ne upravljaju ispravno, dijelovi se mogu savijati, uvijati ili pomicati izvan tolerancije tijekom strojne obrade ili nakon završne obrade. Izobličenje, zaostala naprezanja i dugoročna dimenzijska stabilnost česti su izazovi, posebno kod preciznih komponenti.
Razumijevanje zaostalog naprezanja i izobličenja u obrađenim dijelovima
Prije donošenja odluke o tome kada primijeniti toplinsku obradu, važno je razumjeti zašto se strojno obrađeni dijelovi uopće deformiraju. Većina dimenzijskih problema ne proizlazi iz lošeg programiranja ili točnosti stroja. Oni proizlaze iz unutarnjih naprezanja koja su već bila prisutna u materijalu ili su uvedena tijekom obrade. Ta naprezanja ostaju skrivena sve dok se materijal ne ukloni ili se dio ne izloži toplini.
Što je zaostali stres i kako nastaje
Zaostalo naprezanje je unutarnje naprezanje zaključano unutar materijala čak i kada se ne primjenjuje vanjska sila. Nastaje tijekom nekoliko faza proizvodnje i obrade materijala. Valjanje, kovanje, lijevanje, zavarivanje, strojna obrada i toplinska obrada mogu ostaviti naprezanje. Kod strojne obrade, zaostalo naprezanje nastaje kada sile rezanja i toplina uzrokuju lokaliziranu plastičnu deformaciju. Površinski sloj može biti komprimiran dok jezgra ostaje pod napetosti ili obrnuto, ovisno o procesu.
Toplinska obrada također može stvoriti zaostala naprezanja kada se dijelovi neravnomjerno zagrijavaju i hlade. Na primjer, tijekom kaljenja, vanjski slojevi se hlade i skupljaju brže od jezgre. Ova razlika u brzini hlađenja stvara unutarnje naprezanje čak i ako dio izgleda ravno kada se izvadi iz peći.
Uobičajeni izvori izobličenja u CNC dijelovima
Izobličenje se obično javlja kada se dopusti preraspodjelu zaostalog naprezanja. Najčešći okidači uključuju:
- Uklanjanje velikih količina materijala s jedne strane dijela
- Neravnomjerno stezanje ili prečvrsto pričvršćivanje
- Visoke temperature rezanja tijekom grube obrade
- Neravnomjerno hlađenje tijekom toplinske obrade
Uobičajen primjer u radionici je ravna ploča koja ostaje ravna tijekom grube obrade, ali se iskrivljuje nakon što se odvoji. Čin uklanjanja materijala oslobađa naprezanje koje je prethodno bilo uravnoteženo unutar zaliha.
Kako se unutarnje naprezanje preraspodjeljuje tijekom obrade
Kada se materijal ukloni, mijenja se unutarnja ravnoteža naprezanja. Područja koja su bila u ravnoteži odjednom postaju slobodna za kretanje. Zbog toga se izobličenje često pojavljuje nakon prolaza obrade, a ne tijekom njega. Duga šipka može se saviti nakon što se utor obradi duž jedne strane. Tanka ploča može se uvrnuti nakon što se džepovi otvore.
Ovaj je učinak izraženiji tijekom grube obrade jer se veće količine materijala brzo uklanjaju. Ako se ne uključi korak ublažavanja naprezanja, dio se nastavlja pomicati tijekom kasnijih operacija, što otežava održavanje strogih tolerancija.
Zašto su određene geometrije ranjivije
Ne reagiraju svi dijelovi na naprezanje na isti način. Komponente s tankim stijenkama, dugi dijelovi i asimetrični dizajni posebno su osjetljivi. Tim geometrijama nedostaje krutost potrebna za otpor preraspodjele naprezanja. Na primjer, zrakoplovni nosači s dubokim džepovima često se iskrivljuju nakon grube obrade, osim ako se ne primijeni međuublažavanje naprezanja.
Dijelovi s neravnomjernom debljinom stijenke također se više pomiču jer se naprezanje neravnomjerno oslobađa. Čak i male razlike u geometriji mogu dovesti do mjerljivih pogrešaka u ravnosti ili pravocrtnosti.
Tipični znakovi izobličenja uzrokovanog stresom
Izobličenje uzrokovano naprezanjem često se pojavljuje na predvidljive načine. Strojari mogu primijetiti da se dio ispravno mjeri dok je stegnut, ali izlazi izvan tolerancije nakon uklanjanja. Ravne površine mogu pokazivati postupno savijanje, a ne oštre zavoje. Položaji rupa mogu se malo pomaknuti nakon završnih operacija.
Ovi znakovi ukazuju na to da se zaostalim naprezanjem nije pravilno upravljalo ranije u procesu. Razumijevanje ovih ponašanja temelj je za odlučivanje treba li toplinsku obradu primijeniti prije ili nakon CNC obrade.
Toplinska obrada prije CNC obrade (predobradna toplinska obrada)
Primjena toplinske obrade prije CNC obrade često se koristi za stabilizaciju sirovine prije početka značajnog rezanja. U ovom pristupu, materijal se toplinski obrađuje u gotovo sirovom obliku, kao što je gredica, otkivak ili ploča, prije nego što se strojno obrade bilo koje kritične dimenzije. Cilj nije konačna tvrdoća, već smanjenje naprezanja i strukturna ujednačenost.
Kako toplinska obrada prije strojne obrade funkcionira u praksi
Toplinska obrada prije strojne obrade obično uključuje žarenje, normalizaciju ili smanjenje naprezanja. Ovi procesi smanjuju unutarnje naprezanje nastalo tijekom valjanja ili kovanja i stvaraju ujednačeniju mikrostrukturu. U mnogim radionicama, veliki čelični blokovi se oslobađaju naprezanja prije grube strojne obrade kako bi se spriječilo pomicanje tijekom uklanjanja teških materijala.
Na primjer, debela ploča od legiranog čelika koja se koristi za bazu stroja može se normalizirati prije strojne obrade. To pomaže osigurati da prilikom obrade džepova i montažnih površina ploča ostane ravna umjesto da se uvuče u plitku krivulju.
Ključne prednosti toplinske obrade prije strojne obrade
Jedna od glavnih prednosti je poboljšana stabilnost tijekom ranih faza obrade. S već smanjenim unutarnjim naprezanjima, materijal predvidljivije reagira na sile rezanja. To dovodi do manje iznenađenja tijekom grube i poluzavršne obrade.
Dodatne pogodnosti uključuju:
- Smanjen rizik od naglog pomicanja dijelova tijekom grube obrade
- Konzistentnije stvaranje strugotine i ponašanje rezanja
- Poboljšana ponovljivost pri obradi velikih ili teških dijelova
Strojari često primjećuju da alati režu glatkije, a dimenzije ostaju bliže nominalnim tijekom cijelog procesa.
Ograničenja i kompromisi
Toplinska obrada prije strojne obrade nije bez nedostataka. Ovisno o procesu, materijal može postati tvrđi ili žilaviji za rezanje. To može povećati trošenje alata i vrijeme obrade. U nekim slučajevima, završni koraci strojne obrade ponovno uvode naprezanje, posebno ako se koriste agresivni završni prolazi.
Još jedno ograničenje je da toplinska obrada prije strojne obrade ne jamči konačnu dimenzijsku stabilnost. Nakon što je dio potpuno strojno obrađen, dodatno ublažavanje naprezanja može biti potrebno prije konačne kontrole.
Najbolji slučajevi upotrebe za toplinsku obradu prije strojne obrade
Ovaj pristup je najučinkovitiji kada se moraju ukloniti velike količine materijala ili kada se radi s materijalom koji ima povijest kretanja.
Tipične aplikacije uključuju:
- Veliki gredice i kovane komponente
- Dijelovi s teškim grubim operacijama obrade
- Rane faze višekoračnih radnih procesa obrade
U tim slučajevima, stabilizacija materijala unaprijed smanjuje rizik od izobličenja kasnije i pojednostavljuje naknadne operacije obrade.
Toplinska obrada nakon CNC obrade (naknadna toplinska obrada)
U mnogim preciznim primjenama, toplinska obrada se izvodi nakon CNC obrade kako bi se postigla konačna mehanička svojstva potrebna za upotrebu. U ovom slijedu, dio se obrađuje blizu svog konačnog oblika prije toplinske obrade. Fokus se pomiče sa stabilnosti materijala tijekom rezanja na performanse gotovog dijela.
Toplinska obrada nakon CNC obrade preciznih dijelova
Kako se primjenjuje toplinska obrada nakon strojne obrade
Toplinska obrada nakon strojne obrade obično se koristi za kaljenje, otpuštanje ili starenje. Dio se prvo obrađuje u mekšem ili obradivijem stanju, a zatim se toplinski obrađuje kako bi se postigla ciljana čvrstoća, tvrdoća ili otpornost na habanje. Ovaj pristup je uobičajen u alatima, automobilskim komponentama i zrakoplovnoj opremi.
Na primjer, precizna čelična osovina može se grubo i završno obraditi u žarenom stanju, zatim kaliti i popuštati kako bi se postigla potrebna tvrdoća. Aluminijski zrakoplovni dijelovi često se toplinski obrađuju i umjetno stare nakon obrade kako bi se postigla njihova konačna čvrstoća.
Prednosti toplinske obrade nakon strojne obrade
Primarna prednost je kontrola nad konačnim mehaničkim svojstvima. Toplinskom obradom na kraju procesa proizvođači osiguravaju da gotovi dio zadovoljava zahtjeve performansi bez ugrožavanja obradivosti ranije.
Ključne prednosti uključuju:
- Poboljšana čvrstoća, tvrdoća i otpornost na umor
- Bolje performanse habanja tijekom upotrebe
- Smanjene sile rezanja tijekom obrade zbog mekšeg početnog materijala
Ovaj slijed je posebno koristan kada je potrebna čvrsta završna obrada površine ili fini detalji prije nego što materijal postane tvrđi.
Rizici povezani s izobličenjem i gubitkom točnosti
Glavni izazov toplinske obrade nakon strojne obrade je deformacija. Zagrijavanje i hlađenje mogu osloboditi naprezanje uzrokovano strojnom obradom i uvesti novo toplinsko naprezanje. Čak se i dijelovi koji su prije toplinske obrade bili unutar tolerancije mogu nakon toga pomaknuti.
Uobičajen primjer je tanka čelična ploča koja ostaje ravna nakon obrade, ali se nakon kaljenja razvija mjerljivo savijanje. Položaji rupa također se mogu malo pomicati, što može biti kritično kod sklopova koji zahtijevaju precizno poravnanje.
Uobičajene metode za smanjenje deformacija nakon toplinske obrade
Kako bi upravljali tim rizicima, proizvođači često uvode kontrolne korake prije i tijekom toplinske obrade. Ciklusi ublažavanja naprezanja često se primjenjuju nakon grube obrade i prije završne obrade. Na kritičnim površinama ostavljaju se dodaci za obradu kako bi se konačne dimenzije mogle vratiti nakon toplinske obrade.
Dodatne mjere mogu uključivati kontrolirano fiksiranje tijekom toplinske obrade, posebno za duge ili tanke dijelove, te pažljiv odabir brzina zagrijavanja i hlađenja.
Najbolji slučajevi upotrebe za toplinsku obradu nakon strojne obrade
Toplinska obrada nakon strojne obrade najprikladnija je za dijelove kod kojih performanse nadmašuju rizik od promjene dimenzija.
Tipične aplikacije uključuju:
- Visokoprecizne komponente s definiranim zahtjevima čvrstoće
- Dijelovi s uskim specifikacijama za habanje ili umor
- Komponente koje se koriste u zahtjevnim toplinskim ili mehaničkim okruženjima
U tim slučajevima, dimenzijske korekcije nakon toplinske obrade planiraju se u tijeku rada, a ne tretiraju se kao neočekivana prerada.
Dimenzijska stabilnost: Usporedba prije i poslije toplinske obrade
Nakon što se oba pristupa shvate pojedinačno, prava odluka svodi se na dimenzijsku stabilnost. Toplinska obrada prije i poslije strojne obrade utječe na to koliko dobro dio zadržava svoj oblik tijekom strojne obrade, nakon obrade i tijekom svog vijeka trajanja. Razlike nisu teoretske. Jasno se pokazuju u kontroli tolerancije, ravnosti i dugoročnim performansama.
Dimenzijska stabilnost u obradi aluminija
Usporedni utjecaj na dimenzijsku točnost
Kada se toplinska obrada izvodi prije strojne obrade, većina unutarnjih naprezanja od proizvodnje sirovine već je smanjena. Kao rezultat toga, gruba strojna obrada obično je stabilnija. Međutim, završne operacije i dalje mogu unositi naprezanje, posebno ako su sile rezanja velike ili je uklanjanje materijala neravnomjerno.
S toplinskom obradom nakon obrade, sama obrada je obično lakša i predvidljivija. Rizik se prebacuje na period nakon toplinske obrade, gdje se čak i mali dijelovi mogu dovoljno pomaknuti da premaše uske tolerancije. Zbog toga mnoge radionice planiraju lagani završni prolaz nakon toplinske obrade.
U praksi, strojno obrađeni čelični blok koji prije toplinske obrade drži odstupanje od ±0.02 mm može se pomaknuti izvan tolerancije nakon kaljenja, osim ako namjerno nije ostavljen završni materijal.
Utjecaj na ravnost i pravocrtnost
Ravnost i pravocrtnost često su prve karakteristike na koje utječe loš redoslijed. Materijal koji je prethodno toplinski obrađen obično ostaje ravniji tijekom obrade, posebno kod ploča i baza. Dijelovi koji su naknadno toplinski obrađeni mogu izgubiti ravnost zbog neravnomjernog toplinskog skupljanja, posebno kod tankih ili širokih komponenti.
Na primjer, duge aluminijske ploče za alat često ostaju ravne kada se obrađuju od materijala oslobođenog naprezanja, ali se deformiraju nakon toplinske obrade ako nisu pravilno poduprte.
Dugoročna dimenzijska stabilnost u eksploataciji
Dimenzijska stabilnost ne završava inspekcijom. Dijelovi izloženi opterećenju, vibracijama ili promjenama temperature mogu se nastaviti pomicati ako ostane zaostalih naprezanja. Prethodna toplinska obrada općenito poboljšava dugoročnu stabilnost, posebno za konstrukcijske komponente.
Post-strojna toplinska obrada poboljšava mehaničku čvrstoću, ali ako se naprezanje prethodno ne ublaži pravilno, dijelovi mogu polako mijenjati oblik tijekom upotrebe. To je čest problem kod preciznih uređaja i kalupa.
Utjecaj vrste materijala na odluke o sekvenciranju
Odabir materijala igra važnu ulogu u odabiru pravog redoslijeda.
- Ugljični čelik često ima koristi od ublažavanja naprezanja prije grube obrade i kaljenja nakon konačnog oblikovanja.
- Legirani čelik može zahtijevati više koraka toplinske obrade zbog veće prokaljivosti i rizika od deformacije.
- Aluminij je osjetljiv i na naprezanje pri obradi i na toplinske cikluse, što čini međufazno ublažavanje naprezanja važnim.
- Titan se skloni iskrivljivanju tijekom obrade zbog niske toplinske vodljivosti te ima koristi od konzervativnog rezanja i postupnog ublažavanja naprezanja.
Svaki materijal reagira drugačije, a isti tijek rada rijetko se primjenjuje na sve legure.
Uloga međukoraka za ublažavanje stresa
Međuotpuštanje naprezanja premošćuje jaz između toplinske obrade prije i poslije strojne obrade. Otpuštanjem naprezanja nakon grube strojne obrade, proizvođači smanjuju pomicanje tijekom završne obrade i nakon završne toplinske obrade.
Ovaj pristup je uobičajen u zrakoplovstvu i alatnoj industriji, gdje se dijelovi grubo obrađuju, ublažavaju naprezanja, poluobrađuju, zatim toplinski obrađuju i završno obrađuju. Dodatni korak povećava troškove, ali često štedi vrijeme sprječavanjem otpada i ponovne obrade.
Razumijevanje ovih kompromisa olakšava odabir sekvence koja podržava i dimenzionalnu kontrolu i performanse, umjesto žrtvovanja jednog za drugo.
Najbolje prakse tijeka rada za minimiziranje izobličenja
Odabir pravog slijeda samo je dio rješenja. Izobličenje se najbolje kontrolira kroz cjeloviti tijek rada koji uzima u obzir faze obrade, vrijeme toplinske obrade i rukovanje dijelovima. Radionice koje dosljedno održavaju stroge tolerancije obično se oslanjaju na provjerene strategije slijeda, a ne na jedan korak toplinske obrade.
Preporučene strategije sekvenciranja
Jedan od najučinkovitijih pristupa je gruba obrada nakon čega slijedi ublažavanje naprezanja, a zatim završna obrada. To omogućuje uklanjanje većine naprezanja uzrokovanih obradom prije nego što se proizvedu kritične dimenzije. Široko se koristi za podnožja kalupa, okvire strojeva i zrakoplovne konstrukcije.
Druga uobičajena strategija kombinira toplinsku obradu prije strojne obrade s laganim ublažavanjem naprezanja nakon strojne obrade. U ovom slučaju, materijal se rano stabilizira, dok se konačno naprezanje uvedeno tijekom završne obrade smanjuje bez značajne promjene mehaničkih svojstava.
Kada dodati cikluse za ublažavanje stresa
Ciklusi ublažavanja naprezanja najvrjedniji su nakon teških operacija grube obrade ili kada se stvore velike unutarnje šupljine. Ako dio pokazuje pomicanje nakon odvrtanja ili zahtijeva ponovljenu obradu kako bi se zadovoljili zahtjevi ravnosti, korak ublažavanja naprezanja često je opravdan.
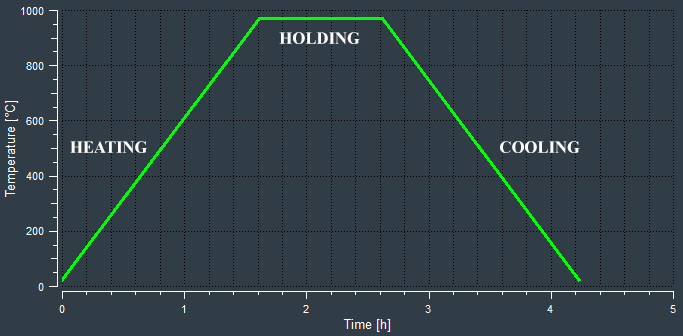
Temperaturno-vremenska shema simuliranog procesa toplinske obrade za ublažavanje naprezanja
Na primjer, veliki čelični elementi često se oslobađaju naprezanja nakon grube obrade. To sprječava sporo izobličenje koje bi se inače moglo pojaviti tjednima nakon isporuke.
Dodaci za obradu i strategija završne obrade
Ostavljanje dovoljnog dodatka za obradu ključno je kada se planira toplinska obrada nakon obrade. Završni materijal omogućuje ispravljanje deformiranih površina bez otpada. Dodatak bi trebao biti dovoljno velik da se očisti kretanje toplinske obrade, ali dovoljno malen da se izbjegne nepotrebno rezanje.
U visokopreciznim radovima, završna obrada često je ograničena na lagane prolaze s uravnoteženim uklanjanjem materijala kako bi se izbjeglo ponovno uvođenje naprezanja.
Razmatranja za pričvršćivanje i stezanje
Loše pričvršćivanje može stvoriti izobličenje čak i u dobro isplaniranim tijekovima rada. Prekomjerno stezanje uvodi umjetno naprezanje koje se oslobađa kada se dio ukloni. Pričvršćivači bi trebali ravnomjerno podupirati dio i odražavati kako će stajati u upotrebi kad god je to moguće.
Tanki ili fleksibilni dijelovi imaju koristi od modularnih učvršćivača koji omogućuju premještanje između operacija, smanjujući nakupljanje lokaliziranog naprezanja.
Kontrolna lista za odabir pravog tijeka rada
Prije finaliziranja procesa, proizvođači obično procjenjuju:
- Geometrija i krutost dijela
- Zahtjevi za toleranciju i ravnost
- Vrsta materijala i reakcija na toplinsku obradu
- Ograničenja obujma proizvodnje i troškova
Automobilski dio velike proizvodnje može opravdati jednostavniji postupak, dok zrakoplovna komponenta male proizvodnje često zahtijeva više koraka stabilizacije.
Usklađivanjem toplinske obrade, strategije strojne obrade i pričvršćivanja, proizvođači mogu značajno smanjiti izobličenje bez pretjeranog pokušaja i pogrešaka.
Kompromisi između troškova, rizika i proizvodnje u sekvenciranju toplinske obrade
Osim tehničkih performansi, izbor između toplinske obrade prije i poslije strojne obrade ima jasne implikacije na troškove i proizvodnju. Slijed koji pruža izvrsnu dimenzijsku stabilnost i dalje može biti nepraktičan ako povećava vrijeme ciklusa ili rizik od otpada izvan prihvatljivih granica. Tu se u konačnici donose mnoge odluke o proizvodnji.
Toplinska obrada za precizno obrađene dijelove
Utjecaj dodatnih koraka toplinske obrade na troškove
Svaki ciklus toplinske obrade dodaje izravne troškove kroz vrijeme peći, rukovanje i inspekciju. Neizravni troškovi također se povećavaju zbog duljih rokova isporuke i zaliha nedovršene proizvodnje. Toplinska obrada prije strojne obrade povećava troškove u ranoj fazi, ali može smanjiti ponovnu obradu kasnije. Toplinska obrada nakon strojne obrade može se činiti jeftinijom na početku, ali može postati skupa ako se dijelovi iskrivljuju i zahtijevaju sekundarnu završnu obradu.
Na primjer, radionica koja proizvodi male količine alatnih komponenti može prihvatiti dodatne troškove međuspremnika za ublažavanje naprezanja kako bi izbjegla odbacivanje skupih strojno obrađenih dijelova.
Rizik od otpada i prerade
Otpad uzrokovan deformacijom jedan je od najskupljih načina kvara u CNC obradi. Dijelovi koji se pomiču nakon završne toplinske obrade često zahtijevaju ponovnu obradu, ravnanje ili potpuno odbacivanje. Taj se rizik povećava s užim tolerancijama i složenijom geometrijom.
Nasuprot tome, toplinska obrada prije strojne obrade smanjuje nesigurnost tijekom rezanja, što može poboljšati prinos prvog prolaza. Međutim, to ne eliminira potrebu za pažljivom kontrolom procesa kasnije u tijeku rada.
Razmatranja obujma proizvodnje
Volumen proizvodnje snažno utječe na odluke o redoslijedu proizvodnje. Dijelovi velikog obima imaju koristi od pojednostavljenih i ponovljivih radnih procesa. Ako je izobličenje predvidljivo i unutar upravljivih granica, naknadna toplinska obrada nakon koje slijedi minimalna završna obrada može biti dovoljna.
Mali obim ili pojedinačni dijelovi zahtijevaju konzervativniji pristup. U tim slučajevima, hibridni tijekovi rada s postupnim ublažavanjem naprezanja pružaju veću kontrolu, čak i ako dodaju vrijeme i troškove.
Uravnoteženje zahtjeva za performansama s praktičnošću
Najučinkovitiji tijekovi rada uravnotežuju dimenzijsku stabilnost, mehaničke performanse i učinkovitost proizvodnje. Dijelovi koji nose opterećenje, doživljavaju zamor ili rade u okruženjima visoke temperature često opravdavaju dodatne korake toplinske obrade. Manje kritične komponente mogu tolerirati manja izobličenja ako to ne utječe na funkciju.
Iskusni proizvođači oslanjaju se na povijesne podatke, prošle kvarove i ponašanje materijala, a ne samo na teoriju. S vremenom ovo praktično znanje postaje vrijednije od bilo kojeg pojedinačnog pravila o tome kada treba provesti toplinsku obradu.
Procjenom troškova, rizika i konteksta proizvodnje uz tehničke zahtjeve, proizvođači mogu odabrati strategiju sekvenciranja koja podržava i kvalitetu i profitabilnost, umjesto da optimiziraju jedno na štetu drugog.
Zaključak
Slijed toplinske obrade i CNC strojne obrade izravno utječe na zaostala naprezanja, deformacije i dimenzijsku točnost. Toplinska obrada prije strojne obrade poboljšava stabilnost tijekom uklanjanja teškog materijala, dok toplinska obrada nakon strojne obrade osigurava konačne mehaničke performanse. Svaki pristup uvodi različite rizike, a deformacije se često pojavljuju kada se naprezanje oslobodi, a ne kada se stvori.
Ne postoji jedinstveni slijed koji funkcionira za svaki dio. Najbolji rezultati dolaze iz uravnoteženja dimenzijske stabilnosti, zahtjeva za performansama i troškova proizvodnje. Za visokoprecizne ili složene komponente, hibridni tijekovi rada koji kombiniraju postupnu obradu s ublažavanjem naprezanja često su najpouzdanije rješenje. Pažljivo planiranje, utemeljeno na ponašanju materijala i geometriji dijela, ostaje ključ dosljednih i točnih rezultata.




