

Tankostijene komponente su dijelovi kod kojih je jedan ili više dijelova stijenke znatno tanji u odnosu na ukupnu veličinu komponente. Ove su značajke uobičajene u zrakoplovnoj, medicinskoj, automobilskoj i preciznoj industriji, gdje su smanjenje težine, protok zraka ili kompaktan dizajn ključni. Dok CNC obrada omogućuje proizvodnju ovih dijelova s visokom točnošću, tanke stijenke predstavljaju jedinstven skup izazova koji ne postoje u krućim geometrijama.
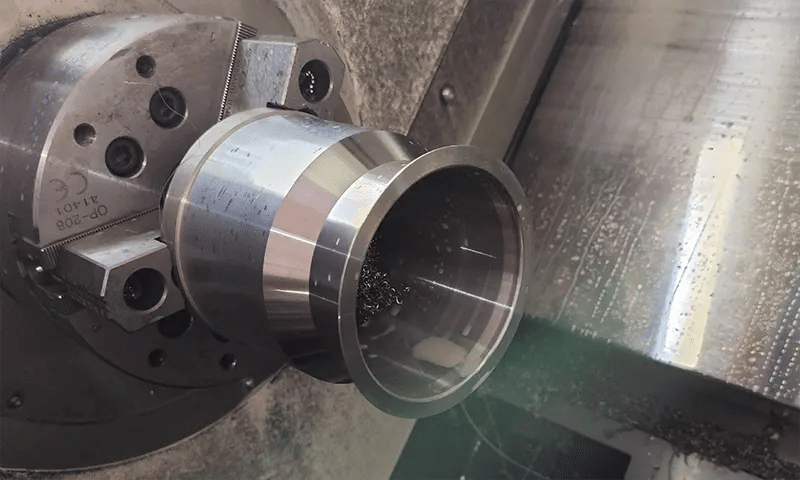
tankostijeni dijelovi CNC glodanjem
Najčešći problemi pri obradi tankostijenih dijelova uključuju deformaciju tijekom rezanja, vibracije uzrokovane vibracijama i gubitak tolerancije nakon što se dio otpusti iz stezaljke. Ovaj članak se fokusira na provjerene strategije obrade koje pomažu u kontroli izobličenja, održavanju točnosti i očuvanju integriteta dijela.
Što je izobličenje u obradi tankih stijenki
Prije nego što se razmotri bilo kakva strategija rezanja ili dizajn uređaja, važno je razumjeti što uzrokuje drugačije ponašanje tankostijenih dijelova tijekom obrade. Izobličenje nije slučajan ishod. To je predvidljiv rezultat reakcije tankog materijala na sile rezanja, toplinu i oslobađanje naprezanja. Kada se ovi čimbenici ne uzmu u obzir rano, čak i dobro programirani CNC proces može proizvesti netočne dijelove.
Što definira tankostijenu komponentu
Tankostijena komponenta općenito je definirana debljinom stijenke koja nema dovoljnu krutost da bi se oduprla silama obrade. Iako ne postoji univerzalni prag debljine, problemi obično počinju kada debljina stijenke postane mala u odnosu na njezinu visinu ili duljinu bez podupiranja. Na primjer, stijenka od 2 mm na visokom zrakoplovnom rebru ponaša se vrlo drugačije od stijenke od 2 mm na kratkoj, kutijastoj strukturi.
Tanke stijenke su uobičajene u dijelovima kao što su kućišta turbina, elektronička kućišta, medicinski implantati i lagani konstrukcijski okviri. U mnogim od ovih primjena, debljina stijenke je određena funkcionalnim zahtjevima, a ne obradivošću, što ostavlja malo prostora za pogreške tijekom rezanja.
Zašto se tanke stijenke deformiraju tijekom CNC obrade
Tanke stijenke se deformiraju jer ne mogu apsorbirati sile rezanja na isti način kao što to mogu deblji dijelovi. Kako alat za rezanje zahvaća materijal, bočne sile guraju stijenku dalje od putanje alata. Što je stijenka tanja i viša, to je veći otklon.
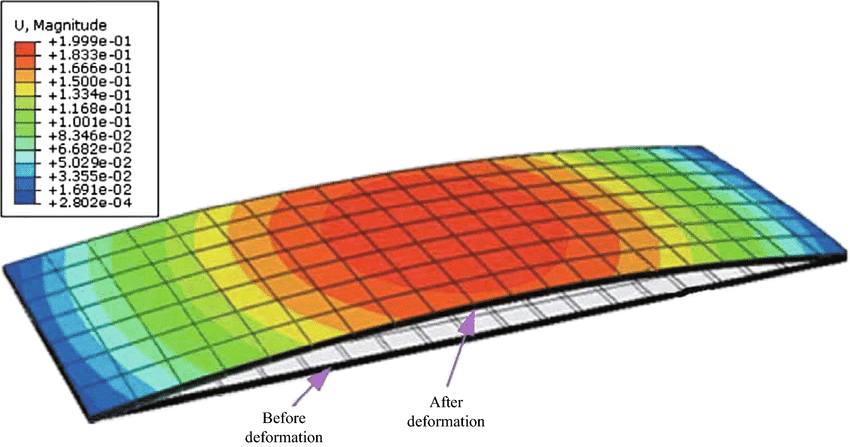
Obrada deformacija u tankozidnoj ploči
U praksi, to znači da alat može rezati manje materijala nego što je programirano tijekom grube obrade, a zatim ukloniti više materijala nego što se očekivalo tijekom završne obrade. Vidio sam slučajeve u kojima je stijenka mjerena unutar tolerancije dok je bila stegnuta, ali se pomaknula izvan tolerancije za nekoliko desetinki milimetra nakon što je dio otpušten. Ovo ponašanje nije uzrokovano pogreškama u programiranju, već elastičnom deformacijom tijekom obrade.
Učinci sila rezanja, vibracija i toplinskog nakupljanja
Tri glavna faktora doprinose izobličenju tankostijenih dijelova:
- Sile rezanja koje guraju ili vuku zid tijekom zahvata
- Vibracije i vibriranje koje pojačavaju kretanje zida
- Nakupljanje topline koje uzrokuje lokalno širenje
Kada sile rezanja fluktuiraju, stijenka se više puta savija, što može dovesti do neravnomjernog uklanjanja materijala. Vibracije pogoršavaju situaciju uvođenjem dinamičkih opterećenja koja stijenka ne može apsorbirati. Toplina dodaje još jedan sloj složenosti. Tanki profili se brzo zagrijavaju i neravnomjerno hlade, što može promijeniti dimenzije čak i nakon što je obrada završena.
Na primjer, prilikom obrade tankog aluminijskog kućišta pri velikim brzinama vretena bez odgovarajućeg odvođenja strugotine, lokalizirano zagrijavanje može uzrokovati širenje stijenke tijekom rezanja i skupljanje nakon toga, što rezultira premalim dimenzijama elemenata.
Uobičajeni problemi s izobličenjem u tankostijenim dijelovima
Izobličenje se obično pojavljuje u predvidljivim oblicima. Najčešći problemi uključuju:
- Otklon stijenke tijekom rezanja, što dovodi do neravnomjerne debljine
- Konusni zidovi uzrokovani progresivnim otklonom duž dubine alata
- Opružno vraćanje nakon odvajanja, gdje se zid vraća u drugi oblik
- Gubitak ravnosti ili paralelnosti susjednih elemenata
Ovi problemi često postaju vidljivi tek tijekom završne obrade ili konačne inspekcije. Do te faze, njihovo ispravljanje može zahtijevati ponovnu obradu cijelog dijela ili njegovo potpuno uklanjanje.
Važnost planiranja prije početka uklanjanja materijala
Učinkovita obrada tankih stijenki počinje mnogo prije generiranja prve putanje alata. Planiranje mora uzeti u obzir kako će uklanjanje materijala promijeniti krutost dijela u svakoj fazi. Prerano uklanjanje previše materijala može destabilizirati preostalu strukturu i učiniti kasnije operacije nepredvidivim.
Uobičajena pogreška je potpuno grubo obrađivati sve džepove prije obrade tankih elemenata. Nasuprot tome, planirani pristup može ostaviti dodatni prinos na tankim stijenkama, omogućujući okolnom materijalu da ih podupire do završnih faza. Ova vrsta sekvenciranja smanjuje oslobađanje naprezanja i poboljšava dimenzijsku konzistentnost.
Razumijevanje izobličenja na ovoj razini postavlja temelje za sve sljedeće odluke, od redoslijeda putanja alata do stezanja i kontrole obratka. Bez ove svijesti, čak se i napredne strategije obrade teško uspijevaju postići pouzdane rezultate.
Redoslijed putanja alata za stabilnost i kontrolu naprezanja
Nakon što se shvate mehanizmi izobličenja, redoslijed alata postaje jedan od najučinkovitijih načina za njihovu kontrolu. Redoslijed kojim se materijal uklanja izravno utječe na krutost dijela, oslobađanje unutarnjeg naprezanja i dimenzijsku stabilnost. Loš redoslijed može prerano oslabiti dio, dok dobro planirani redoslijed održava potporu do završnih faza.
Gruba obrada u odnosu na završnu obradu tankostijenih dijelova
Gruba i završna obrada moraju biti jasno odvojene pri obradi tankih stijenki. Grube operacije trebaju se usredotočiti na uklanjanje većeg dijela materijala uz očuvanje strukturne čvrstoće. Završna obrada treba biti rezervirana za završne prolaze, nakon što je dio adekvatno poduprt i naprezanja su uglavnom oslobođena.
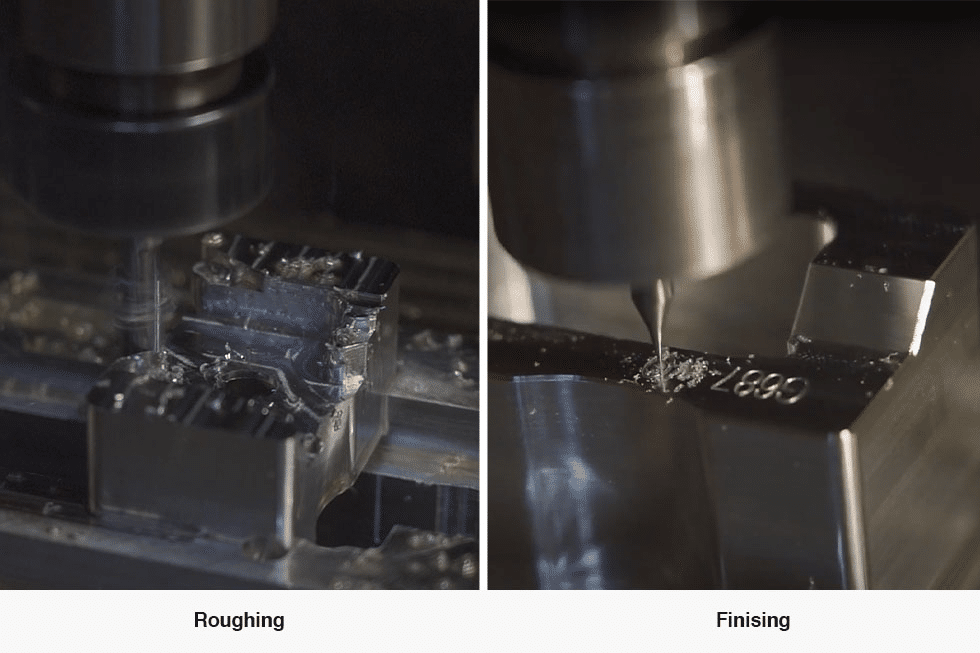
Gruba obrada u odnosu na završnu obradu u CNC obradi za savršene dijelove
U praksi to često znači ostavljanje većeg prinosa na tankim stijenkama nego na debljim elementima. Na primjer, ostavljanje dodatnih 0.3 do 0.5 mm na tankoj aluminijskoj stijenci tijekom grube obrade može značajno smanjiti otklon tijekom završne obrade. Ovaj dodatni prinos djeluje kao privremena krutost, a ne kao rasipanje materijala.
Obrada od debljih dijelova prema tanjim područjima
Pouzdana strategija sekvenciranja je obrada od najkrućih dijelova prema najmanje krutim. Deblja područja pružaju prirodnu potporu i pomažu u apsorpciji sila rezanja dok se uklanja susjedni materijal.
Na primjer, prilikom obrade džepa okruženog tankim rebrima, stabilnije je prvo grubo obraditi džep dok rebra ostaju debela. Rebra se zatim mogu dovesti do konačne debljine u kasnijim operacijama. Ovaj pristup smanjuje rizik od vibracija ili savijanja rebara tijekom ranih faza obrade.
Uravnoteženo uklanjanje materijala za smanjenje unutarnjeg naprezanja
Neravnomjerno uklanjanje materijala može asimetrično osloboditi unutarnja naprezanja, uzrokujući savijanje dijela. Uravnoteženo uklanjanje pomaže u ravnomjernijoj raspodjeli promjena naprezanja po komponenti.
To ne zahtijeva uklanjanje jednakog materijala svugdje, ali zahtijeva izbjegavanje agresivnih rezova na jednoj strani, a istovremeno potpuno podupiranje suprotne strane. Naizmjenični prolazi na suprotnim stijenkama ili obrada simetričnih elemenata u fazama mogu značajno smanjiti izobličenje u većim okvirima s tankim stijenkama.
Korištenje polufinalne i strojne obrade ostataka
Poluobrada igra važnu ulogu u stabilnosti tankih stijenki. Uvođenjem međukoraka između grube i završne obrade, dijelu se omogućuje postupno prilagođavanje smanjenoj krutosti.
Obrada ostataka materijala posebno je korisna kada složena geometrija ostavlja neravnomjeran komad nakon grube obrade. Čišćenje preostalog materijala laganim, ciljanim prolazima sprječava iznenadne skokove sile koji se mogu pojaviti tijekom potpunog završnog rezanja. Ovaj pristup se često koristi u zrakoplovnim komponentama gdje tanke mreže spajaju deblje strukturne čvorove.
Izbjegavanje rezanja pune dubine blizu konačne debljine stijenke
Kad god je to moguće, treba izbjegavati rezanje pune dubine blizu konačne debljine stijenke. Ovi rezovi koncentriraju sile rezanja na dugom području zahvata, povećavajući otklon i vibracije.
Umjesto toga, višestruki plitki prolazi s dosljednim smanjivanjem daju predvidljivije rezultate. Iako to neznatno povećava vrijeme ciklusa, često sprječava skupu ponovnu obradu. Kod visokopreciznih dijelova, vrijeme ušteđeno izbjegavanjem otpada daleko nadmašuje dodano vrijeme obrade.
Promišljeno određivanje redoslijeda alata transformira obradu tankih stijenki iz procesa pokušaja i pogrešaka u kontroliranu operaciju. Kada se očuva krutost i naprezanja postupno otpuštaju, dio ostaje stabilan tijekom obrade, postavljajući temelje za preciznu završnu obradu i pouzdane rezultate inspekcije.
Smanjenje radijalnog zahvata i sila rezanja
Nakon određivanja putanje alata, sljedeći glavni faktor koji utječe na izobličenje je koliko agresivno alat zahvaća materijal. Tankostijeni dijelovi vrlo su osjetljivi na sile rezanja, pa čak i mala povećanja pritiska alata mogu uzrokovati primjetan otklon. Smanjenje radijalnog zahvata jedan je od najučinkovitijih načina održavanja kontrole tijekom obrade.
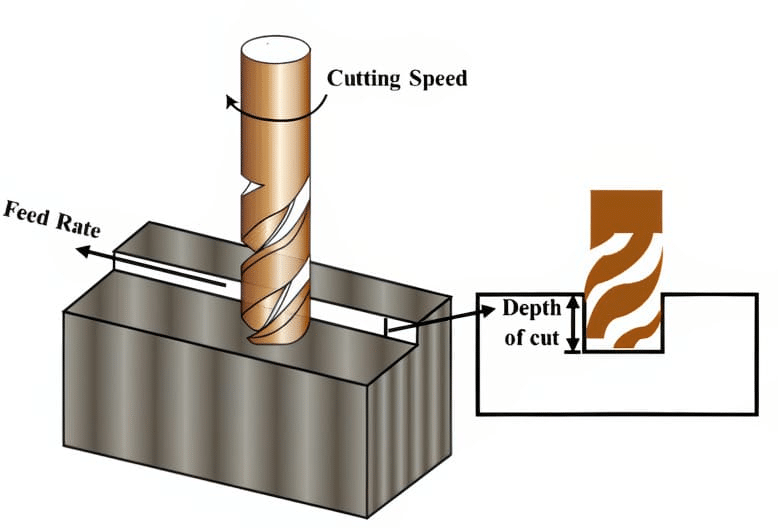
Optimizacija parametara rezanja
Važnost niskog radijalnog zahvata kod tankostijenih elemenata
Radijalni zahvat izravno utječe na bočne sile rezanja. Visoki zahvat gura stijenku bočno, dok niski zahvat omogućuje alatu rezanje s manjim otporom. U tankim presjecima, smanjenje radijalnog zahvata pomaže stijenci da zadrži svoj oblik tijekom rezanja.
U praksi, to znači izbjegavanje širokih prelaza u blizini tankih stijenki. Na primjer, prilikom završne obrade aluminijske stijenke debljine 1.5 mm, korištenje prelaza alata od 5 do 10 posto promjera može značajno smanjiti otklon u usporedbi s konvencionalnim prelazom od 40 posto.
Brza obrada i strategije adaptivnog čišćenja
Strategije obrade velikom brzinom posebno su učinkovite za krhke geometrije. Adaptivno čišćenje održava konzistentno opterećenje alata dinamičkim podešavanjem zahvata alata. To sprječava iznenadne skokove sile koji mogu saviti tanke stijenke.
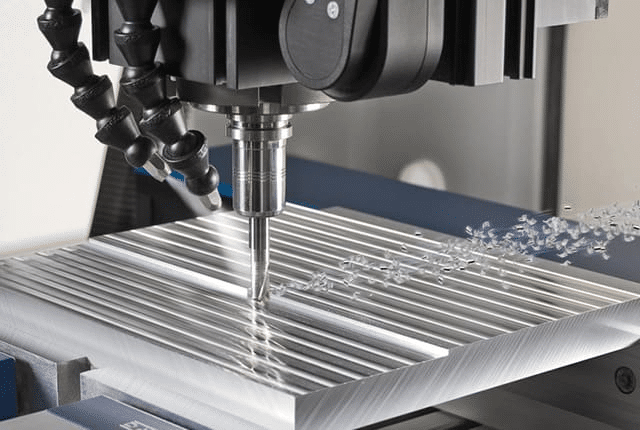
Adaptivne strategije se često koriste u zrakoplovnim dijelovima od titana i aluminija gdje se tanka rebra moraju precizno obraditi. Održavanjem konstantnog opterećenja strugotine, alat reže glatko, a stijenka doživljava manje vibracija i promjena sile.
Manji preskoci i kontrolirane aksijalne dubine
Kombiniranjem malih prelaza s kontroliranim aksijalnim dubinama stvara se stabilno okruženje rezanja. Dok su dublji aksijalni rezovi prihvatljivi u krutim područjima, tanke stijenke imaju koristi od plitkog aksijalnog zahvata.
Uravnotežen pristup često uključuje:
- Lagani radijalni zahvat za smanjenje bočne sile
- Umjerena aksijalna dubina za održavanje učinkovitosti rezanja
- Konzistentna debljina strugotine kroz cijeli prolaz
Ova kombinacija omogućuje predvidljivo uklanjanje materijala bez preopterećenja zida.
Odabir alata za smanjeni pritisak alata
Geometrija alata igra ključnu ulogu u smanjenju sila rezanja. Oštri alati s visokim kutovima spirale smanjuju otpor rezanju i poboljšavaju odvođenje strugotine. Alati dizajnirani za završnu obradu tankih elemenata često daju čišće rezove s manjim pritiskom na stijenku.
Na primjer, prelazak s opće glodalice na alat za završnu obradu s visokim nagibom spirale može znatno smanjiti vibracije prilikom obrade tankih kućišta od nehrđajućeg čelika. Trošenje alata također se mora pomno pratiti, jer tupi alati povećavaju silu rezanja i toplinu.
Upravljanje toplinom radi sprječavanja toplinske distorzije
Nakupljanje topline može uzrokovati širenje tankih stijenki tijekom obrade i njihovo naknadno skupljanje, što dovodi do dimenzijskih pogrešaka. Kontrola topline jednako je važna kao i kontrola sila rezanja.
Učinkovite metode uključuju korištenje odgovarajućeg protoka rashladne tekućine, osiguravanje brzog uklanjanja strugotina i izbjegavanje dugotrajnog kontakta alata na jednom području. Kod visokopreciznog rada, čak i kratka vremena zadržavanja na kraju putanje alata mogu stvoriti lokalizirano zagrijavanje koje utječe na debljinu stijenke.
Smanjenjem radijalnog zahvata i pažljivim upravljanjem silama rezanja i toplinom, tankostijeni dijelovi ostaju stabilni tijekom obrade. Ovaj pristup ne samo da poboljšava točnost, već i produžuje vijek trajanja alata i proizvodi ujednačeniju kvalitetu površine.
Strategije pričvršćivanja obratka za krhke geometrije
Čak i s optimiziranim putanjama alata i smanjenim silama rezanja, loše pričvršćivanje obratka može potkopati cijeli proces obrade. Tankostijeni dijelovi posebno su osjetljivi na izobličenja uzrokovana prekomjernim ili neravnomjernim stezanjem. Učinkovito pričvršćivanje obratka mora osigurati dio, a istovremeno mu omogućiti prirodno ponašanje pod opterećenjima rezanja.
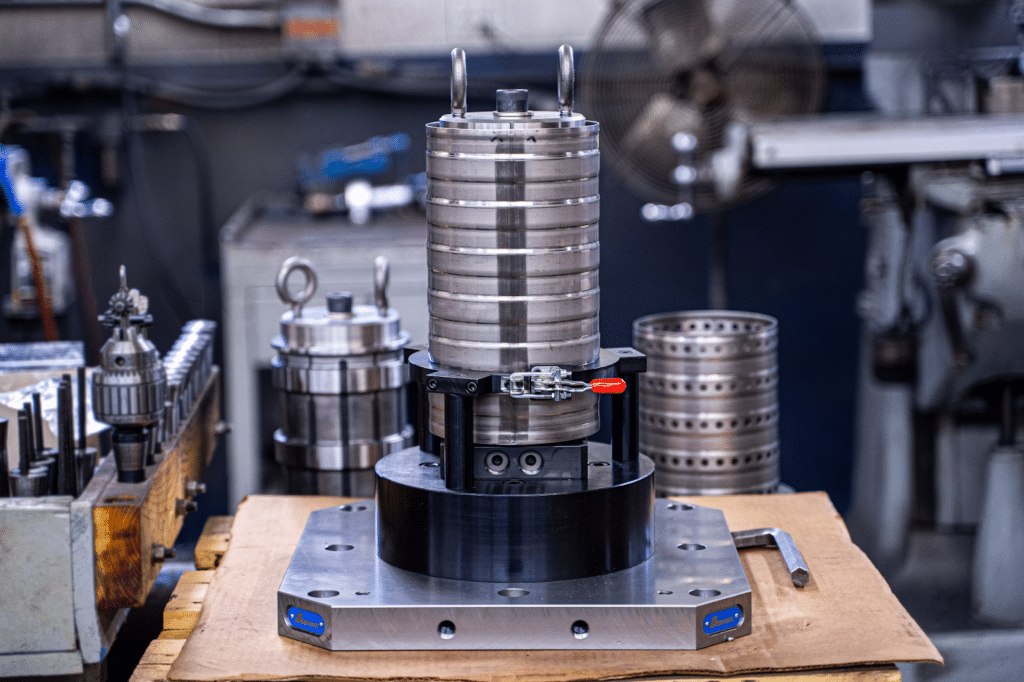
CNC držač za dijelove tankih stijenki
Rizici prekomjernog stezanja tankostijenih komponenti
Prekomjerno stezanje je čest uzrok skrivenog izobličenja. Prekomjerna sila stezanja može deformirati tanke stijenke tijekom obrade, samo da bi dio promijenio oblik nakon što se otpusti. To često dovodi do dijelova koji se ispravno mjere u pričvrsnoj platformi, ali nakon toga ne prođu kontrolu.
Tipični problemi uzrokovani prekomjernim stezanjem uključuju:
- Trajna deformacija zida u blizini steznih točaka
- Gubitak paralelnosti nakon odvajanja
- Lokalizirana udubljenja ili tragovi pritiska
Ovi se problemi često pogrešno pripisuju parametrima rezanja kada je uzrok dizajn pribora.
Upotreba mekih čeljusti i prilagođenih fiksatora
Mekane čeljusti omogućuju da se stezna površina bolje prilagodi geometriji dijela, raspoređujući silu na veću površinu. To smanjuje lokalizirano naprezanje i poboljšava stabilnost dijela.
Prilagođeni pribori često su opravdani za tankostijene proizvodne dijelove, posebno u zrakoplovnoj i medicinskoj primjeni. Na primjer, konturni pribor koji podupire vanjski profil tankog kućišta može spriječiti urušavanje stijenke, a istovremeno omogućiti pristup za unutarnju obradu.
Vakuumski uređaji za ujednačenu potporu
Vakuumsko stezanje obratka posebno je učinkovito za ravne ili plitke tankostijene komponente. Umjesto točkastog stezanja, vakuumski uređaji primjenjuju jednoliku silu držanja po cijeloj površini.
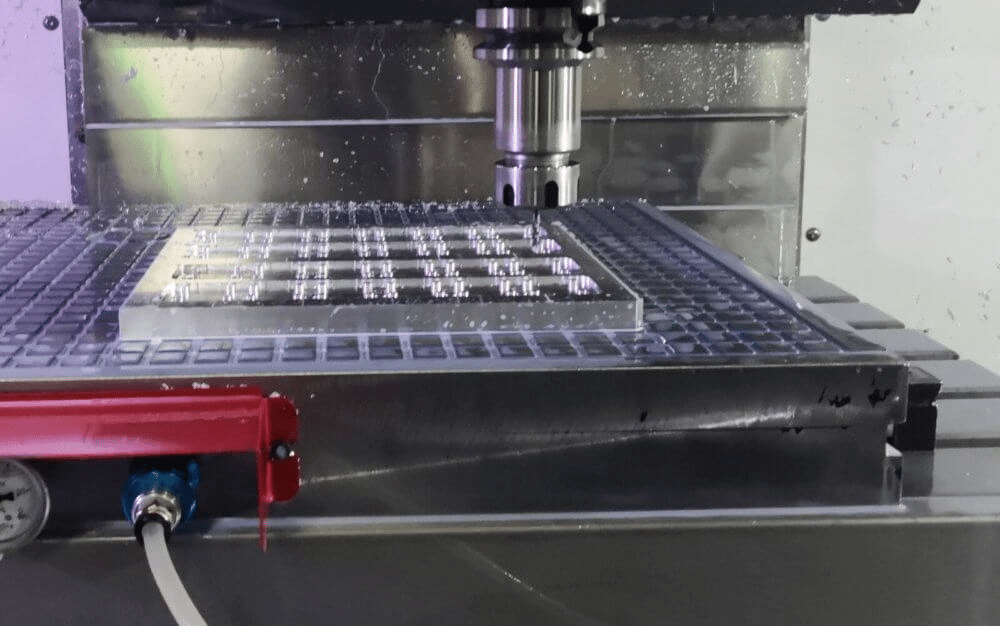
Vakuumski sustavi dobro funkcioniraju za dijelove poput tankih ploča, poklopaca i elektroničkih kućišta. Međutim, zahtijevaju pažljivo brtvljenje i čiste površine kako bi se održala konzistentna sila držanja tijekom cijelog rada.
Podupiranje tankih zidova bez ograničavanja kretanja
Tanke stijenke trebaju potporu, ali ne bi trebale biti potpuno ograničene. Prekomjerno ograničenje dijela može zadržati naprezanje i dovesti do izobličenja nakon završetka obrade.
Učinkovite strategije podrške uključuju:
- Podupiranje tankih stijenki žrtvenim materijalom tijekom grube obrade
- Korištenje privremenih potpora koje se uklanjaju prije završetka
- Potpora unutarnjim značajkama s proširivim trnovima ili umetcima
Ove metode pružaju stabilnost, a istovremeno omogućuju dijelu da se prirodno opusti.
Obrada u više postavki za smanjenje naprezanja
Višestruki setovi mogu pomoći u ravnomjernijoj raspodjeli naprezanja pri obradi. Podjelom operacija na više setova, nijedna faza ne uklanja previše materijala odjednom.
Na primjer, gruba obrada unutarnjih džepova u jednom postavu i završna obrada vanjskih tankih stijenki u drugom omogućuje stabilizaciju dijela između operacija. Ovaj pristup je uobičajen kod preciznih kućišta gdje je dimenzijska točnost ključna.
Provjera stabilnosti prije završne obrade
Prije završnih prolaza, treba provjeriti stabilnost dijela. To može uključivati lagano ispitivanje kritičnih površina ili izvođenje probnog prolaza s malom silom radi promatranja otklona.
Odvajanje vremena za potvrdu stabilnosti u ovoj fazi često sprječava probleme s konačnim tolerancijama. Kod obrade tankih stijenki, male prilagodbe stezanja ili potpore mogu napraviti razliku između sukladnog i odbačenog dijela.
Pravilno pričvršćivanje obratka upotpunjuje temelj za kontrolu izobličenja. Kada je dio sigurno poduprt bez pretjeranog pritiska, strategije rezanja mogu funkcionirati kako je predviđeno i dati dosljedne, točne rezultate.
Inspekcija i provjera tankostijenih dijelova
Nakon što je obrada završena, inspekcija igra ključnu ulogu u potvrđivanju je li izobličenje uspješno kontrolirano. Tankostijeni dijelovi mogu izgledati precizno tijekom obrade, ali se suptilno pomiču nakon što se oslobode od uređaja. Strukturirani pristup inspekciji pomaže u ranom otkrivanju tih problema i osigurava dosljednu kvalitetu.
Inspekcija i provjera tankostijenih dijelova
Mjerenje debljine stijenke bez izazivanja deformacije
Mjerenje tankih stijenki zahtijeva oprez, jer pretjerana sila sondiranja može deformirati dio i dati pogrešna očitanja. Alati temeljeni na kontaktu moraju se koristiti s kontroliranom silom, posebno na nepoduprtim elementima.
Uobičajene prakse uključuju:
- Korištenje mikrometara ili pomičnih mjerila s malom silom dizajniranih za tanke presjeke
- Podupiranje zida tijekom mjerenja kako bi se spriječilo savijanje
- Izbjegavanje ponovljenih mjerenja na istom mjestu
U visokopreciznom radu, čak i mali pritisak standardnog pomične mjerke može promijeniti očitanje na tankoj aluminijskoj stijenci.
Inspekcija tijekom procesa za otkrivanje ranih izobličenja
Inspekcija tijekom procesa omogućuje prepoznavanje izobličenja prije nego što dio dostigne svoj konačni oblik. Provjera dimenzija nakon ključnih faza obrade pomaže u određivanju reagira li dio kako se očekuje.
Na primjer, ispitivanje tankog rebra nakon polu-završne obrade može otkriti rane trendove otklona. Ako se u ovoj fazi otkriju varijacije, putanje alata ili metode potpore mogu se prilagoditi prije konačne završne obrade, smanjujući rizik od otpada.
Metode sondiranja i beskontaktnog mjerenja
Mjerenja na stroju se široko koriste za provjeru kritičnih dimenzija bez uklanjanja dijela s uređaja. Mjerenja omogućuju trenutnu povratnu informaciju i smanjuju utjecaj izobličenja povezanih s odčvršćivanjem.
Beskontaktne metode poput laserskog skeniranja ili optičkog mjerenja posebno su korisne za vrlo tanke ili fleksibilne elemente. Ove tehnike u potpunosti eliminiraju silu mjerenja i često se koriste u zrakoplovnoj i medicinskoj proizvodnji, gdje su zahtjevi za tolerancijom strogi.
Usporedba nominalne i stvarne geometrije tijekom obrade
Usporedba izmjerenih vrijednosti s nominalnom geometrijom nakon svakog kritičnog koraka pruža uvid u to kako se dio ponaša pod naprezanjem. Odstupanja koja se progresivno povećavaju često ukazuju na kumulativno izobličenje, a ne na izolirane pogreške.
Ova usporedba je posebno vrijedna kod složenih tankostijenih struktura, poput kućišta ojačanih rešetkom, gdje lokalizirano izobličenje možda neće biti očito sve dok ne utječe na susjedne elemente.
Završna inspekcija i validacija kvalitete
Završni pregled trebao bi potvrditi ne samo dimenzijsku točnost već i ukupnu stabilnost dijela. Mjerenja treba provesti nakon što se dio potpuno opusti, po mogućnosti nakon kratkog vremena na sobnoj temperaturi.
Najbolji primjeri iz prakse uključuju:
- Provjera debljine, ravnosti i paralelnosti stijenke
- Pregled kritičnih značajki u njihovom slobodnom stanju
- Dokumentiranje rezultata inspekcije radi poboljšanja budućih procesa
Dosljedne povratne informacije o inspekciji zatvaraju krug između strategije obrade i stvarnih performansi. Za tankostijene dijelove, ove povratne informacije su ključne za kontinuirano poboljšanje i dugoročnu pouzdanost procesa.
Zaključak
Uspješna obrada tankostijenih dijelova bez izobličenja zahtijeva discipliniran i promišljen pristup u svakoj fazi procesa. Izobličenje se uvelike kontrolira pravilnim planiranjem, promišljenim redoslijedom putanja alata, smanjenim silama rezanja i metodama pričvršćivanja obratka koje podupiru dio bez prevelikog opterećenja. Kada se svaka odluka donosi uzimajući u obzir krutost dijela i ponašanje naprezanja, tankostijene značajke mogu se obraditi točno i ponovljivo.
Jednako je važna i inspekcija koja potvrđuje funkcioniraju li te strategije kako je predviđeno. Provjere tijekom procesa i pažljivo završno mjerenje pomažu u prepoznavanju suptilnih deformacija prije nego što postanu problem s kvalitetom. Kada strategija obrade i inspekcija rade zajedno, tankostijene komponente mogu dosljedno zadovoljavati uske tolerancije, čak i u zahtjevnim primjenama.




