¿Por qué el coste por hora del mecanizado CNC de cinco ejes es más elevado, pero el coste unitario suele ser inferior?
Una máquina CNC de cinco ejes puede tener una tarifa por hora más alta que una fresadora convencional de tres ejes, pero eso no implica necesariamente que la fabricación de un componente terminado sea más costosa. Para piezas con múltiples ángulos, superficies complejas o requisitos de configuración exigentes, el mecanizado de cinco ejes puede reducir el trabajo total de producción lo suficiente como para compensar la mayor tarifa de la máquina.
La clave para comprender el costo del mecanizado CNC de 5 ejes radica en la diferencia entre pagar por el tiempo de máquina y pagar por una pieza terminada. La configuración, la programación, la sujeción de la pieza, el tiempo de corte, la inspección y la cantidad de producción influyen en el precio final. Una máquina de mayor rendimiento puede ser la opción más económica si reduce significativamente estos costos.
¿Por qué es más alta la tarifa por hora del mecanizado CNC de cinco ejes?
El mecanizado CNC de cinco ejes suele costar más por hora porque el equipo es más complejo de comprar, operar, programar y mantener.
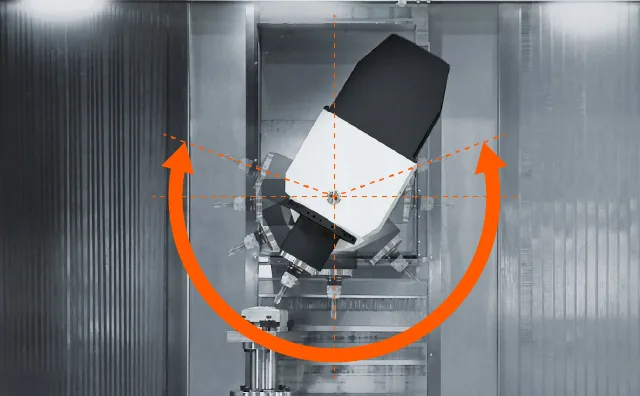
Una fresadora convencional de tres ejes mueve la herramienta de corte con respecto a la pieza de trabajo a lo largo de tres ejes lineales: X, Y y Z. Una configuración estándar de cinco ejes añade dos ejes rotatorios, lo que permite orientar la herramienta o la pieza de trabajo en diferentes ángulos. Estos movimientos adicionales ofrecen mayor flexibilidad de fabricación, pero también implican requisitos mecánicos y de control más exigentes.
Varios factores contribuyen a la diferencia en la tarifa por hora:
- Inversión en maquinaria: Los conjuntos de ejes rotativos, los controles avanzados y los componentes multieje pueden aumentar los costos de adquisición y mantenimiento de los equipos.
- Programación: Las trayectorias de herramientas complejas de cinco ejes pueden requerir software CAM especializado, posprocesamiento, simulación y programadores experimentados.
- Calibración: El mecanizado multieje preciso depende del control de los errores geométricos, de rotación y térmicos.
- Costes operativos: El mantenimiento, la utilización de la maquinaria, la organización de la mano de obra y la depreciación influyen en cómo un taller calcula su tarifa por hora.
La complejidad no se limita al movimiento de ejes adicionales. El mecanizado simultáneo de cinco ejes requiere un movimiento coordinado, manteniendo la relación deseada entre la herramienta de corte y la pieza de trabajo.
La investigación del NIST sobre la calibración de máquinas herramienta identifica los errores geométricos, cinemáticos y térmicos como factores importantes a tener en cuenta en la precisión del mecanizado.
NIST
Las tarifas por hora también varían entre proveedores. Algunos talleres incluyen la mano de obra del operario y ciertas actividades de configuración en el precio de sus máquinas, mientras que otros cotizan estos gastos por separado. Por consiguiente, los precios por hora no siempre son directamente comparables.
¿Cómo puede el mecanizado de cinco ejes reducir el trabajo necesario por pieza?
El mecanizado de cinco ejes puede reducir el coste unitario al disminuir el número de operaciones de fabricación necesarias para completar un componente.
Las oportunidades más significativas suelen implicar menos configuraciones, mayor accesibilidad a las herramientas y menor tiempo improductivo. Estas ventajas son especialmente relevantes cuando se deben mecanizar varias características desde diferentes orientaciones.
Menos preparativos, operaciones de reajuste y cambios de accesorios.
Consideremos un componente con agujeros, cavidades y superficies de montaje en varias caras anguladas.
En una fresadora de tres ejes, es posible que el operario tenga que retirar la pieza de trabajo, girarla, fijarla en otro dispositivo de sujeción y establecer una nueva referencia de mecanizado antes de acceder al siguiente conjunto de características.
Cada configuración consume tiempo sin necesidad de eliminar material. Además, puede generar costes adicionales de fijación y oportunidades para errores de posicionamiento.
Una máquina de cinco ejes puede girar la pieza de trabajo o la herramienta de corte para acceder a varias orientaciones mientras el componente permanece sujeto en el mismo soporte.
Esto puede reducir:
- Reposicionamiento y alineación manual.
- Operaciones repetidas de sujeción de piezas.
- Requisitos especiales de instalación.
- Tiempo de máquina sin corte.
- Existen ciertos riesgos asociados a la transferencia de datos entre configuraciones.
El ahorro resulta significativo cuando las operaciones eliminadas consumirían, de otro modo, una parte sustancial del tiempo de producción.
El mecanizado de cinco ejes no elimina todos los pasos de configuración. Por ejemplo, la superficie utilizada para sujetar la pieza de trabajo aún puede requerir una operación de acabado por separado.
Mejor acceso a las herramientas y mecanizado más eficiente.
La orientación de la herramienta también puede influir en la eficiencia del corte.
Una cavidad profunda o una superficie angulada pueden requerir una herramienta de corte larga y delgada cuando se abordan desde una dirección fija de tres ejes. Un voladizo largo de la herramienta puede aumentar el riesgo de deflexión y vibración, lo que podría limitar los parámetros de corte.

El posicionamiento en cinco ejes puede permitir que la herramienta se aproxime a la misma característica desde un ángulo más favorable. Esto puede hacer que una fresa más corta y rígida resulte práctica.
Para geometrías adecuadas, una mejor accesibilidad puede favorecer estrategias de mecanizado más eficientes y reducir la necesidad de operaciones separadas.
Estos beneficios no son automáticos. La calidad de la trayectoria de la herramienta, el comportamiento del material, las condiciones de corte y la configuración de la máquina siguen determinando el tiempo real del ciclo.
¿Cómo se comparan el mecanizado de tres ejes, el mecanizado indexado 3+2 y el mecanizado simultáneo de cinco ejes?
La ruta de mecanizado más económica depende de la orientación de las herramientas requeridas y de cómo se puede sujetar el componente durante la producción.
No todas las piezas que se benefician del uso de equipos de cinco ejes requieren un corte simultáneo en cinco ejes.
El mecanizado de tres ejes es eficaz para elementos prismáticos accesibles, como superficies planas, cavidades sencillas y agujeros a los que se puede acceder desde un número limitado de direcciones.
El mecanizado indexado 3+2 utiliza ejes rotatorios para posicionar la herramienta o la pieza de trabajo en un ángulo seleccionado. La orientación permanece fija mientras la máquina realiza la operación de corte y luego cambia para otra área de mecanizado.
El mecanizado simultáneo de cinco ejes coordina el movimiento lineal y rotatorio durante el corte. Resulta especialmente útil cuando la orientación de la herramienta debe cambiar continuamente a lo largo de una superficie compleja.
| Factor de comparación | Mecanizado de tres ejes | Mecanizado indexado 3+2 | Mecanizado simultáneo de cinco ejes |
|---|---|---|---|
| Acceso a herramientas | Dirección fija por configuración | Múltiples orientaciones indexadas | Orientaciones en constante cambio |
| Requisitos de instalación | Puede requerir un nuevo apriete. | Puede consolidar operaciones multifacéticas | Puede consolidar operaciones complejas |
| Programación | Generalmente menos complejo | Planificación adicional de posicionamiento y despeje | Trayectorias de herramientas multieje avanzadas |
| Sujeción | Accesorios convencionales o específicos | Requiere espacio libre rotatorio | Requiere autorización durante todo el movimiento coordinado. |
| Consideraciones sobre la tarifa por hora | A menudo, precios más bajos para equipos comparables. | Se aplica la velocidad de máquina multieje | Puede aplicarse una tasa de mecanizado avanzada. |
| Geometría adecuada | Características prismáticas accesibles | Agujeros en ángulo y características multifacéticas | Contornos complejos y superficies esculpidas |
| Consideración de costos | Eficiente cuando las configuraciones adicionales son limitadas | Puede reducir el reposicionamiento sin corte rotatorio continuo | Se justifica cuando el movimiento complejo de la herramienta añade un valor significativo. |
La distinción importante radica en que la capacidad de realizar cortes en cinco ejes y el corte simultáneo en cinco ejes no son el mismo requisito.
Para un componente que contiene varios orificios angulares y caras planas, el mecanizado indexado 3+2 puede proporcionar el acceso necesario sin las exigencias de programación del movimiento continuo de cinco ejes.

Un impulsor complejo o un componente esculpido pueden justificar el mecanizado simultáneo, ya que la herramienta de corte debe cambiar de orientación mientras sigue la superficie.
Seleccionar el proceso menos complicado que cumpla de forma fiable con los requisitos del plano suele ser fundamental para controlar el coste de fabricación.
¿Qué factores determinan el coste total por pieza en el mecanizado CNC de cinco ejes?
El coste total del mecanizado CNC de cinco ejes por pieza depende de más factores que la tarifa por hora de la máquina. Los compradores deben evaluar todo el proceso de fabricación, incluyendo la preparación, la producción, la inspección y cualquier operación secundaria necesaria.
Dos categorías de costes son especialmente importantes: los gastos únicos y los gastos de producción recurrentes.
Costos únicos de programación, configuración y accesorios.
Antes de que comience la producción, un taller mecánico puede necesitar preparar el programa CAM, seleccionar las herramientas, establecer la sujeción de las piezas, configurar las compensaciones y verificar las operaciones de mecanizado iniciales.
Estos gastos suelen describirse como costes de ingeniería o preparación no recurrentes.
Para un prototipo, gran parte de este trabajo puede asignarse a un solo componente. Cuando la misma preparación sirve para un lote de producción mayor, su costo puede distribuirse entre más piezas.
Esto explica por qué el coste de configuración del mecanizado CNC puede influir considerablemente en los precios de los prototipos y de las series pequeñas.
El mecanizado de cinco ejes puede requerir una programación más elaborada, pero su capacidad para consolidar operaciones puede reducir la preparación asociada con múltiples configuraciones separadas.
Que esto genere un ahorro neto depende de ambas partes de la comparación.
Coste recurrente por pieza acabada aceptada
Los gastos recurrentes incluyen el tiempo de máquina, la manipulación por parte del operario, el consumo de herramientas de corte, la inspección y el acabado.
El coste del tiempo de máquina se puede expresar como:
\[ \text{Costo del tiempo de máquina}=\text{Tarifa por hora}\times\text{Tiempo facturado} \]
Este cálculo por sí solo no representa el coste total de fabricación.
Una medida más útil es:

El total incluye los gastos aplicables de materiales, preparación, mecanizado, utillaje, control de calidad y acabado. Los costos ya incluidos en la tarifa de la máquina no deben contabilizarse nuevamente.
La cantidad de piezas aceptadas es importante porque los desperdicios y las repeticiones de trabajo pueden afectar el costo de entregar componentes que cumplan con el plano.
El volumen de producción también influye en la distribución de los gastos de preparación. Un lote más grande no reduce automáticamente el coste del mecanizado de cinco ejes. Si el coste recurrente por pieza sigue siendo elevado, aumentar la cantidad puede no revertir la situación.
La comparación económica correcta consiste en el coste total de producir un componente equivalente y aceptable a través de cada ruta de fabricación viable.
¿Qué revela una comparación real entre la fabricación en tres ejes y en cinco ejes?
Un estudio comparativo de fabricación publicado por DMG MORI ilustra cómo el mecanizado de cinco ejes puede reducir el trabajo de producción de un componente complejo.
En su ejemplo de colector de fluidos de alta presión, DMG MORI informa que el proceso de tres ejes requirió al menos cinco configuraciones, mientras que el enfoque de cinco ejes requirió dos.
El ciclo de mecanizado reportado también cambió de 48 minutos con mecanizado de tres ejes a 33 minutos con mecanizado de cinco ejes, lo que representa una reducción aproximada del 31% en el tiempo de ciclo.
La cantidad de herramientas de corte necesarias se redujo de 17 a ocho.
DMG MORI
Estos resultados ilustran varios mecanismos importantes:
- Menos configuraciones reducen la manipulación y preparación repetidas.
- Un ciclo de mecanizado más corto reduce el tiempo necesario para procesar el componente.
- Un menor número de herramientas de corte puede simplificar los requisitos de utillaje para esa ruta de fabricación en particular.
Este ejemplo no demuestra una reducción universal en el costo de fabricación.
Las cifras de DMG MORI describen una aplicación específica, y la comparación publicada no proporciona las tarifas completas de las máquinas, los gastos de programación, los costos de los accesorios ni los precios unitarios finales para ambas rutas.
Esto demuestra cómo se puede mejorar la eficiencia de la fabricación. Sin embargo, para determinar el beneficio financiero real, aún se requiere una comparación de costos completa.
¿Cuándo sigue siendo el mecanizado de tres ejes la opción más económica?
El mecanizado de tres ejes puede seguir siendo la opción más económica cuando la geometría de un componente no requiere la accesibilidad adicional que proporciona el equipo de cinco ejes.
Por ejemplo, un soporte de montaje sencillo con superficies planas y orificios fácilmente accesibles puede fabricarse de forma eficiente utilizando el fresado convencional de tres ejes.
Si la pieza requiere poco reposicionamiento, el mecanizado de cinco ejes puede ofrecer oportunidades limitadas para reducir el tiempo de preparación o de ciclo.
El mecanizado de tres ejes puede ser especialmente competitivo cuando:
- La geometría se puede obtener mediante operaciones de mecanizado sencillas.
- Los accesorios existentes ya permiten una producción eficiente.
- Los requisitos de programación son relativamente sencillos.
- El posicionamiento adicional mediante ejes rotatorios no reduce significativamente el tiempo de procesamiento.
- Un proceso de fabricación probado cumple con las tolerancias y los requisitos de superficie especificados.
El mecanizado de cinco ejes también puede generar gastos de programación o de utillaje que superen los ahorros operativos para un trabajo en particular.
La cantidad del lote es otro factor a considerar. Un dispositivo o programa especializado de cinco ejes puede ser útil para la producción en serie, pero su costo de preparación debe justificarse por el trabajo que ahorra.
No existe una cantidad universal ni un umbral de número de configuraciones a partir del cual el mecanizado de cinco ejes se convierta en la opción más económica.
La decisión debe reflejar la geometría del componente, el equipo disponible y el plan de fabricación real del proveedor.
¿Cómo afectan los requisitos de material, tolerancia e inspección al costo unitario?
La selección de materiales y los requisitos de calidad influyen en el tiempo de mecanizado, el consumo de herramientas, el acabado y los gastos de inspección.
Por lo tanto, pueden modificar la comparación de costes entre los procesos de fabricación de tres y cinco ejes.
Creación de la geometría y acabado de las funcionalidades.
Los distintos materiales responden de manera diferente a las operaciones de corte.
Las aleaciones de aluminio permiten, por lo general, un mecanizado eficiente con las herramientas y las condiciones de corte adecuadas. El comportamiento del acero inoxidable varía según el grado, y algunos grados presentan problemas de endurecimiento por deformación y desgaste de las herramientas.
Las aleaciones de titanio requieren especial atención a la generación de calor y al rendimiento de la herramienta. Su conductividad térmica relativamente baja puede concentrar el calor cerca de la zona de corte, por lo que la selección de la herramienta y la estrategia de corte son cruciales.
Estas características afectan a la economía del mecanizado independientemente del número de ejes.
La geometría de la pieza y los requisitos funcionales también son importantes. Una máquina puede ser capaz de producir la forma básica del componente, pero los orificios críticos, las roscas, las superficies de contacto o las referencias de precisión pueden requerir operaciones adicionales para cumplir con el plano.
El acabado superficial y el desbarbado pueden generar costes adicionales cuando así se especifique.
El acceso mediante herramientas de cinco ejes puede ayudar a completar ciertas funciones de manera eficiente, pero no elimina todo el trabajo secundario.
Verificación dimensional y control de calidad
Reducir el reposicionamiento de las piezas puede ayudar a mantener las relaciones dimensionales entre las características al limitar ciertos errores de transferencia de datos.
Eso no significa que el mecanizado de cinco ejes consiga automáticamente tolerancias más estrictas.
La precisión real depende de la calibración de la máquina, el estado de la herramienta, la sujeción de la pieza, el comportamiento térmico, las fuerzas de corte y la estrategia de mecanizado.

El sondeo en proceso puede facilitar la alineación y la medición durante el mecanizado. Se pueden utilizar máquinas de medición por coordenadas (MMC) y otros métodos de inspección para verificar los requisitos dimensionales especificados.
El alcance de la inspección requerida depende del componente y de su aplicación prevista.
Para realizar una comparación precisa del coste unitario, los compradores deben tener en cuenta el trabajo de fabricación y verificación necesario para entregar piezas acabadas aceptables, y no simplemente el tiempo empleado en cortar el material.
¿Cómo deben comparar los compradores los presupuestos de máquinas CNC de tres y cinco ejes?
Los compradores deberían comparar el coste total de componentes terminados equivalentes en lugar de seleccionar un proveedor basándose en la tarifa por hora de máquina más baja anunciada.
Una comparación significativa comienza con información técnica coherente.
Antes de solicitar presupuestos, proporcione lo siguiente:
- Modelo CAD y dibujo técnico: Defina la geometría del componente y las características requeridas.
- Especificación del material: Identifique la aleación, el grado y los requisitos de existencias correctos.
- Cantidad de producción: Indique el pedido inicial y cualquier producción repetida prevista.
- Tolerancias y referencias: Identifique las dimensiones y las relaciones geométricas que sean funcionalmente importantes.
- Requisitos de superficie: Especifique las necesidades de acabado, desbarbado y tratamiento de superficie.
- Requisitos de inspección: Aclarar las expectativas en cuanto a la verificación dimensional y la documentación.
También es útil preguntar cómo piensa el proveedor fabricar la pieza.
¿El proceso requerirá varias configuraciones? ¿El mecanizado indexado proporciona el acceso necesario? ¿El movimiento simultáneo de cinco ejes ofrece una ventaja significativa? ¿La programación, el utillaje, la inspección y el acabado están incluidos en el presupuesto?
Las respuestas ayudan a explicar las diferencias entre los precios de los proveedores.
Para los ingenieros que investigan cómo reducir el coste del mecanizado CNC, revisar la accesibilidad de las funciones, la complejidad geométrica innecesaria, los requisitos de fijación y las especificaciones de tolerancia puede revelar oportunidades prácticas de mejora.
La tarifa horaria más baja de la máquina no implica necesariamente la ruta de fabricación más económica. La comparación debe determinar qué proceso puede suministrar de forma fiable el componente requerido al coste total más adecuado.
Conclusión
El mecanizado CNC de cinco ejes puede tener una tarifa por hora más elevada debido a sus requisitos de equipo, programación y operación. Su ventaja económica radica en que una mejor accesibilidad a las herramientas, un menor número de configuraciones y una fabricación más eficiente reducen el costo total por pieza terminada aceptable.
El mecanizado de tres ejes sigue siendo una opción práctica y económica para muchos componentes accesibles. El mecanizado indexado 3+2 puede ofrecer una solución intermedia eficaz, mientras que el mecanizado simultáneo de cinco ejes se justifica cuando la geometría requiere un movimiento coordinado de la herramienta.
La selección correcta depende del dibujo, el material, la cantidad, las tolerancias y el proceso de fabricación completo.
BaiChuan Precision ofrece servicios de fresado CNC de tres, cuatro y cinco ejes para componentes personalizados. Los ingenieros y los equipos de compras pueden enviar sus planos y requisitos de producción para una revisión de viabilidad de fabricación y una cotización basada en las necesidades de la pieza.
Bai Chuan
Referencias
1. Lee, M., y Kulvatunyou, B. (2019). Diseño para el costo . NIST.
2. DMG MORI. Excelencia en 5 ejes.
_3. Seco Tools. Economía de la producción: Optimización global._
4. Siemens NX. (2013). Facilitando el salto al mecanizado de cinco ejes.
5. Gao, W., et al. (2023). Calibración de máquinas herramienta.
6. Renishaw. Sondas táctiles de precisión estándar para máquinas herramienta.
7. Kennametal. (2023). 10 consejos para el fresado de titanio.
8. BaiChuan Precision. Fresado CNC.