


Los fluidos de corte desempeñan un papel fundamental en el mecanizado CNC, ya que mejoran tanto la eficiencia del proceso como la calidad final de la pieza. Estos fluidos se aplican durante el corte de metales para reducir el calor, la fricción y el desgaste de la herramienta, manteniendo la precisión dimensional. Sin una refrigeración y lubricación adecuadas, las temperaturas excesivas en la zona de corte pueden provocar una rápida degradación de la herramienta, un acabado superficial deficiente y deformaciones geométricas en la pieza de trabajo.
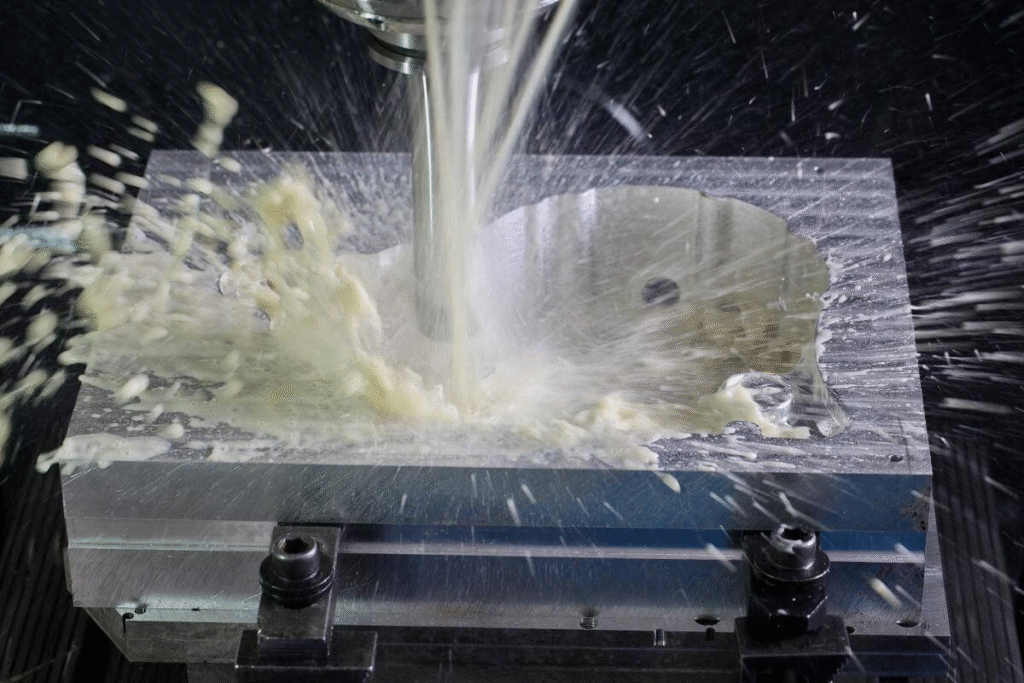
Fluidos de corte en el mecanizado CNC
La elección y el estado de los fluidos de corte influyen directamente en la integridad superficial y la vida útil de la herramienta. Factores como la composición, la concentración y el método de aplicación del fluido determinan la eficacia con la que se disipa el calor y se eliminan las virutas de la zona de corte. Un manejo adecuado de los fluidos de corte contribuye a prolongar el rendimiento de la herramienta, estabilizar los parámetros de mecanizado y garantizar una calidad uniforme de las piezas.
Sin embargo, una selección inadecuada del fluido, la contaminación o un mantenimiento insuficiente pueden provocar una menor precisión en el mecanizado, corrosión y problemas de salud o medioambientales. Comprender el funcionamiento de los fluidos de corte, sus tipos y los métodos de inspección es fundamental para optimizar los resultados del mecanizado y minimizar los costes operativos.
Fundamentos de los fluidos de corte
Los fluidos de corte son esenciales para mantener el equilibrio térmico, la lubricación y la limpieza en las operaciones de mecanizado CNC. Su eficacia depende de la composición química, la técnica de aplicación y la compatibilidad con los materiales de la herramienta y la pieza. Un fluido de corte adecuado mejora el rendimiento de la herramienta, previene el desgaste prematuro y optimiza la calidad de la pieza, mientras que uno inadecuado o mal mantenido puede provocar errores dimensionales y corrosión.
Finalidad y funciones de los fluidos de corte
Los principales objetivos de los fluidos de corte son reducir la generación de calor, minimizar la fricción y facilitar la evacuación de virutas. Cada función contribuye a una mejor integridad superficial y a una mayor vida útil de la herramienta.
- Enfriamiento: Las altas temperaturas de corte se producen debido a la fricción entre la herramienta, la pieza y la viruta. La función de refrigeración elimina el calor de la zona de corte, manteniendo una temperatura estable que reduce la distorsión térmica y preserva la dureza de la herramienta.
- lubricación: Los lubricantes forman una película delgada entre el filo de corte y la superficie del material. Esto reduce la fricción, disminuye las fuerzas de corte y ayuda a prevenir la formación de filos recubiertos, que pueden dañar el acabado superficial.
- Evacuación de virutas: Un flujo de fluido eficaz ayuda a eliminar las virutas de la herramienta, evitando el recorte y protegiendo el filo de corte de la abrasión.
- Prevención de la corrosión: Los fluidos contienen aditivos que forman películas protectoras sobre la pieza de trabajo y los componentes de la máquina. Esto evita la oxidación y las manchas después del mecanizado.
Al combinar estas funciones, los fluidos de corte estabilizan el entorno de mecanizado, mantienen la consistencia del proceso y minimizan los costosos reemplazos de herramientas.
Tipos de fluidos de corte
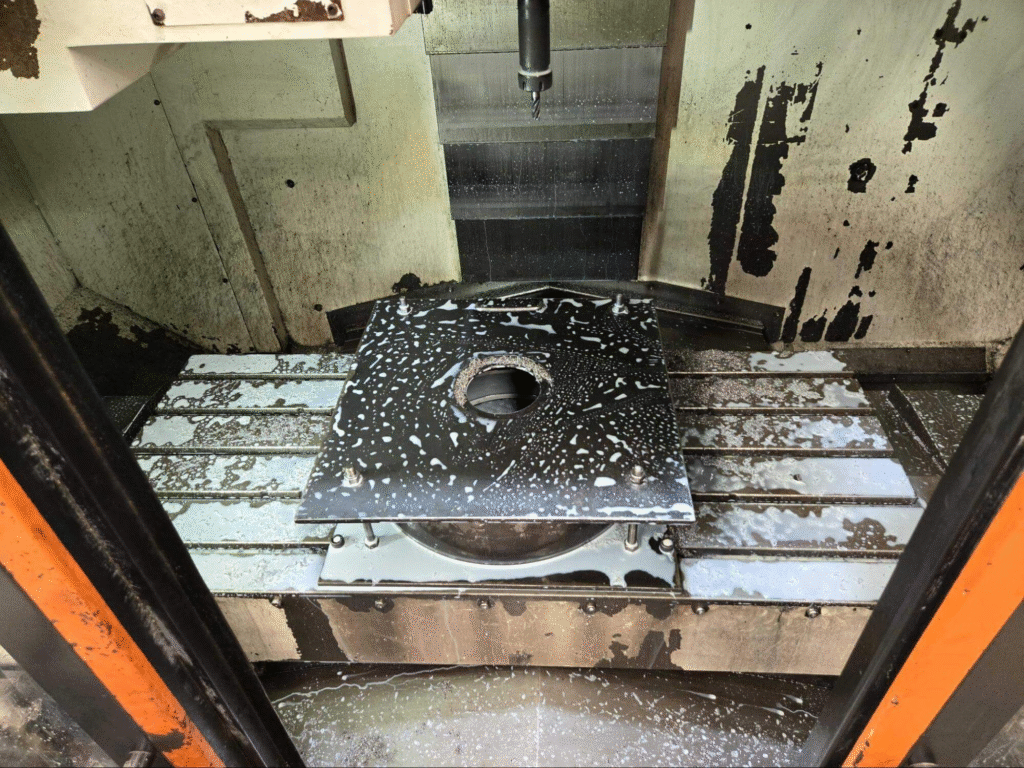
Tipos de fluidos de corte en el mecanizado CNC
La selección del fluido de corte depende del tipo de material, las condiciones de corte y las consideraciones ambientales. Cada categoría ofrece ventajas y limitaciones específicas.
- Fluidos solubles en agua: Estas emulsiones mezclan agua y aceite, proporcionando una refrigeración eficaz y una lubricación moderada. Se utilizan habitualmente en el mecanizado de alta velocidad, donde el control de la temperatura es fundamental.
- Fluidos semisintéticos y sintéticos: Los lubricantes semisintéticos ofrecen un equilibrio entre lubricación y limpieza, mientras que los sintéticos no contienen aceite, proporcionando una excelente refrigeración y reduciendo los residuos. Son idóneos para el mecanizado de precisión y los sistemas automatizados que requieren poco mantenimiento.
- Aceites puros: También conocidos como aceites puros, son fluidos sin diluir, derivados del petróleo o vegetales, con fuertes propiedades lubricantes. Son ideales para el corte a baja velocidad y alta presión, pero generan más vapor y calor que las alternativas a base de agua.
Seleccionar el fluido adecuado requiere equilibrar la eficiencia de refrigeración, la lubricidad, la compatibilidad de los materiales y la seguridad ambiental.
Mecanismos de acción
Los fluidos de corte funcionan mediante dos mecanismos principales: lubricación y disipación de calor. Comprender estos mecanismos ayuda a optimizar los métodos de aplicación y a mejorar la estabilidad del mecanizado.
- Efecto lubricante: La película lubricante reduce el contacto directo metal-metal entre la herramienta y la pieza de trabajo. Esto minimiza la adhesión, el desgaste y el desgarro superficial, especialmente en materiales dúctiles como las aleaciones de aluminio o cobre.
- Disipación de calor: Los fluidos absorben y disipan el calor generado por la fricción y la deformación plástica. Una transferencia de calor eficiente reduce la temperatura de corte, disminuyendo el desgaste de la herramienta y manteniendo la calidad de la superficie.
Un sistema de fluido de corte correctamente mantenido garantiza que ambos mecanismos funcionen en armonía, lo que se traduce en un rendimiento de mecanizado constante, una mayor vida útil de la herramienta y acabados superficiales superiores.
Impacto de los fluidos de corte en la integridad de la superficie
La integridad superficial es un indicador clave de la calidad del mecanizado, ya que influye en el rendimiento de la pieza, su resistencia a la fatiga y su estabilidad dimensional. Los fluidos de corte desempeñan un papel fundamental en este resultado al controlar la temperatura, reducir la fricción entre la herramienta y la pieza y prevenir daños microestructurales. El tipo y la concentración adecuados de fluido garantizan un acabado liso y minimizan defectos como quemaduras superficiales, tensiones residuales y grietas. Mantener un caudal y una posición de la boquilla correctos también contribuye a mantener limpia la zona de corte, lo cual es crucial para lograr características superficiales uniformes.
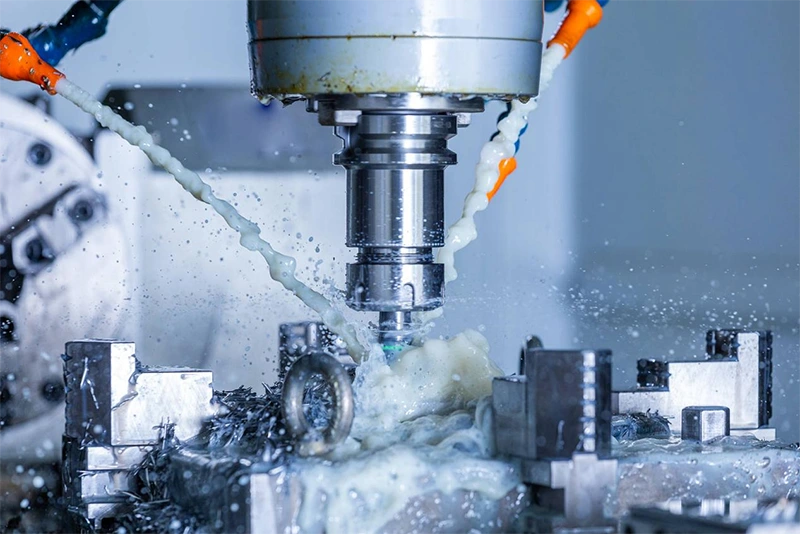
Uso de fluidos de corte en el mecanizado CNC
Factores que afectan el acabado superficial
Un sistema de fluido de corte bien controlado estabiliza la temperatura y reduce la tensión mecánica durante el corte. Ambos aspectos influyen notablemente en el acabado superficial final.
- Control de temperatura y estabilidad térmica: El calor excesivo durante el mecanizado puede provocar deformaciones térmicas y oxidación, lo que da lugar a superficies rugosas o irregulares. Los fluidos de corte absorben y disipan este calor, manteniendo una temperatura uniforme en toda la zona de corte. Esta estabilidad térmica ayuda a preservar la geometría de la herramienta y evita las fisuras térmicas en la pieza.
- Reducción de la fricción y formación de bordes acumulados: La alta fricción puede provocar que el material se adhiera a la herramienta de corte, formando un filo acumulado (BUE). Este fenómeno desgarra la capa superficial, aumentando la rugosidad. Los fluidos de corte reducen la fricción en la interfaz de contacto, previniendo el BUE y garantizando un corte limpio que mejora la textura y el aspecto.
Un acabado superficial uniforme reduce las necesidades de procesamiento posterior, como el pulido o el rectificado, y ayuda a mantener la precisión de la pieza.
Efecto sobre la rugosidad superficial, la microestructura y la tensión residual
La integridad superficial va más allá de la rugosidad; incluye cambios microestructurales y la distribución de tensiones bajo la superficie. Los fluidos de corte influyen en todos estos parámetros mediante la regulación de la temperatura y la lubricación.
- Influencia en la interfaz herramienta-pieza de trabajo: Una lubricación estable reduce la tensión de cizallamiento y el desgaste adhesivo en la interfaz. Esto se traduce en una menor vibración de la herramienta y un mejor microacabado. Un corte suave reduce el desgarro superficial y garantiza una textura uniforme.
- Prevención de quemaduras y grietas superficiales: Sin una refrigeración adecuada, la superficie puede sobrecalentarse, provocando fusión localizada o transformación de fase. Los fluidos de corte mantienen condiciones térmicas controladas, evitando zonas afectadas por el calor o alteraciones metalúrgicas que comprometan la durabilidad de la pieza.
- Control de la variación de la microdureza: El calor excesivo puede endurecer o ablandar la superficie del material de forma desigual, creando gradientes de tensión. Los fluidos distribuyen el calor de manera más uniforme, manteniendo una microdureza constante y mejorando la resistencia a la fatiga.
Las tensiones residuales representan una amenaza oculta para los componentes de precisión. Una gestión adecuada de los fluidos minimiza los gradientes térmicos y la presión de la herramienta que inducen dichas tensiones.
Su papel en la precisión dimensional y la tolerancia de las piezas
El mecanizado de precisión depende del mantenimiento de tolerancias dimensionales estrictas. Los fluidos de corte contribuyen a ello estabilizando tanto la herramienta de corte como la pieza de trabajo durante el proceso.
- Reducción de la dilatación térmica y la distorsión: Al aumentar la temperatura, los materiales se expanden, lo que provoca deformaciones dimensionales. Los fluidos de corte reducen el gradiente de temperatura entre la herramienta y la pieza de trabajo, limitando la expansión y preservando la geometría.
- Mejor control de las desviaciones de la superficie: La lubricación constante reduce el desgaste de la herramienta, evitando el redondeo del filo que provoca una desviación dimensional gradual. El flujo regular de fluido también elimina eficazmente las virutas, evitando el reafilado que puede rayar o deformar la superficie.
Al mantener unas condiciones de corte óptimas, los fluidos garantizan que las dimensiones finales coincidan con las especificaciones de diseño y minimizan la necesidad de mecanizado correctivo.
Influencia de los fluidos de corte en la vida útil de la herramienta
La vida útil de la herramienta es uno de los factores de rendimiento más críticos en el mecanizado CNC. Cada corte genera calor, presión y fricción que desgastan gradualmente el filo. Los fluidos de corte reducen estos efectos al proporcionar refrigeración y lubricación, influyendo directamente en cuánto tiempo la herramienta mantiene su geometría y eficiencia de corte. Un fluido correctamente seleccionado y mantenido puede prolongar significativamente la vida útil de la herramienta, permitiendo ciclos de producción más largos, menos cambios de herramienta y una mayor estabilidad en la calidad de las piezas.
Fluidos de corte para prolongar la vida útil de las herramientas
La eficacia de los fluidos de corte depende de la operación de mecanizado, el tipo de material y los parámetros de corte. El calor excesivo o la falta de lubricación aceleran el desgaste, mientras que un suministro adecuado de fluido garantiza una temperatura de corte controlada y una evacuación de virutas más uniforme. Este equilibrio determina la durabilidad y la eficiencia económica del proceso de mecanizado.
Mecanismos de desgaste reducidos por fluidos
Los fluidos de corte actúan como barrera entre la herramienta y la pieza de trabajo, reduciendo la intensidad de los diversos mecanismos de desgaste que se producen en la zona de corte.
- Desgaste adhesivo: Se produce cuando el material de la herramienta y la pieza de trabajo se adhieren bajo alta temperatura y presión. El fluido minimiza la adhesión formando una película lubricante, lo que reduce la transferencia de metal y los daños en la superficie.
- Desgaste abrasivo: Las partículas duras presentes en las virutas o en la pieza de trabajo pueden rayar la superficie de la herramienta. Los fluidos de corte ayudan a eliminar estas partículas, minimizando la abrasión y preservando el filo de la herramienta.
- Desgaste por difusión: A temperaturas elevadas, los elementos químicos pueden difundirse entre la herramienta y la pieza de trabajo, debilitando el filo de corte. Una refrigeración eficaz mediante fluidos de corte reduce la velocidad de difusión, manteniendo la dureza de la herramienta.
- Desgaste por oxidación: El oxígeno del aire reacciona con las superficies calientes de las herramientas, formando óxidos quebradizos que provocan el astillamiento. Los fluidos actúan como escudo térmico y químico, limitando la oxidación y el desgaste del filo.
Al abordar estos modos de desgaste, los fluidos de corte estabilizan las condiciones de corte y garantizan un rendimiento constante de la herramienta a lo largo de los ciclos de producción.
Reducción del calor y estabilidad del filo de la herramienta
Controlar el calor es fundamental para prolongar la vida útil de la herramienta. Las temperaturas excesivas ablandan los materiales de corte, alteran la adherencia del recubrimiento y provocan fallos mecánicos. Los fluidos de corte eliminan rápidamente el calor de la zona de corte, manteniendo tanto la herramienta como la pieza de trabajo dentro de los límites de seguridad operativa.
Una refrigeración constante garantiza que los filos de las herramientas mantengan su dureza y forma originales, evitando el desgaste prematuro o la deformación plástica. Además, reduce los ciclos térmicos, que pueden provocar microfisuras en el filo. Como resultado, las herramientas conservan su geometría durante más tiempo, lo que permite realizar cortes precisos y repetibles incluso en operaciones de alta velocidad.
Mayor vida útil de las herramientas y eficiencia en costos
Una mayor vida útil de las herramientas se traduce directamente en ahorros operativos. Reducir la frecuencia de cambio de herramientas minimiza el tiempo de inactividad y mejora la productividad en todo el taller. Un rendimiento estable de las herramientas también reduce la tasa de desechos, lo que garantiza una calidad uniforme de las piezas en cada lote.
En la producción a gran escala, el costo de los fluidos de corte es relativamente bajo en comparación con el ahorro que supone prolongar la vida útil de las herramientas. Un mantenimiento y suministro adecuados de fluidos proporcionan una alta rentabilidad de la inversión gracias a la reducción en la compra de herramientas, la mejora de los tiempos de ciclo y una producción de mecanizado constante.
Por lo tanto, un sistema de fluidos bien gestionado favorece tanto la eficiencia técnica como la económica, constituyendo una parte fundamental de las prácticas de mecanizado CNC sostenibles.
Rendimiento del mecanizado en seco frente a la inundación y la lubricación mínima con agua (MQL)
El método de aplicación de los fluidos de corte influye considerablemente en la disipación del calor, el desgaste de la herramienta y la eficiencia general del mecanizado. La refrigeración tradicional por inundación, la lubricación moderna de cantidad mínima (MQL) y el mecanizado en seco presentan ventajas específicas según el tipo de operación, el material y las prioridades de producción. Comprender el funcionamiento de estos sistemas ayuda a los operarios a equilibrar la eficiencia de la refrigeración, el impacto ambiental y el control de costes.
Elegir el método adecuado requiere analizar factores como la velocidad de corte, el material de la herramienta, la carga de viruta y el comportamiento térmico de la pieza. Si bien la refrigeración por inundación ofrece un control superior de la temperatura, la lubricación mínima (MQL) y el mecanizado en seco se centran en la sostenibilidad y la reducción de costes. La decisión correcta suele radicar en adecuar el proceso a las propiedades del material y a la calidad deseada de la pieza.
Enfriamiento por inundación
La refrigeración por inundación es el método más común en el mecanizado CNC, donde un gran volumen de fluido se dirige continuamente a la zona de corte. Este método es particularmente eficaz para disipar el calor y eliminar las virutas de zonas de corte profundas o confinadas.
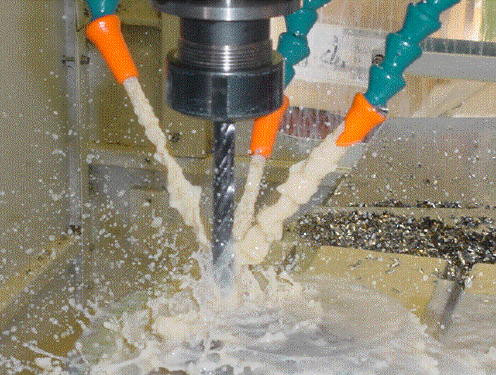
Aplicación del fluido de corte mediante inundación sobre la pieza de trabajo-herramienta
Ventajas:
- Mantiene una temperatura estable tanto en la herramienta como en la pieza de trabajo.
- Garantiza una eliminación eficiente de virutas y un acabado superficial más limpio.
- Reduce el desgaste de las herramientas al proporcionar una lubricación constante bajo cargas pesadas.
Limitaciones:
- Alto consumo de fluidos y elevados costes de mantenimiento.
- Preocupaciones medioambientales y de eliminación de residuos debido a los grandes volúmenes de desechos.
- Posible formación de niebla que afecta a la salud y la visibilidad del operador.
La refrigeración por inundación funciona mejor en operaciones continuas con materiales duros o tiempos de contacto prolongados de la herramienta, donde se necesita una refrigeración máxima para evitar fallos en la herramienta.
Cantidad mínima de lubricación (MQL)
La lubricación mínima (MQL) es un método avanzado que suministra una pequeña cantidad de fluido en forma de aerosol directamente a la zona de corte. En lugar de refrigerar mediante un flujo de fluido a granel, la MQL se basa en una lubricación de precisión que minimiza la fricción y la generación de calor.
Cómo funciona MQL: El aire comprimido transporta una fina niebla de lubricante a la interfaz herramienta-viruta. El fluido forma una delgada capa límite que reduce la temperatura de contacto y la fuerza de corte.
Beneficios:
- Menor consumo de líquidos y un entorno de trabajo más limpio.
- Reducción de la gestión de residuos y mejora de la seguridad del operario.
- Mayor vida útil de las herramientas en materiales como aluminio, latón y acero de baja aleación gracias a la lubricación específica.
Limitaciones:
- Menos eficaz en operaciones de desbaste pesado o de corte profundo que requieren una refrigeración intensa.
- Puede provocar acumulación térmica en herramientas de corte de acero de alta velocidad o durante mecanizados de larga duración.
La tecnología MQL es más adecuada para procesos de precisión o semiacabado donde una refrigeración moderada y una evacuación limpia de las virutas son suficientes.
Mecanizado en seco
El mecanizado en seco elimina por completo los fluidos de corte, basándose en materiales de herramientas, recubrimientos y parámetros de corte optimizados para controlar el calor y la fricción. Su uso está en auge en la fabricación ecológica y en entornos automatizados.
Cuándo es apropiado el mecanizado en seco:
- Cuando los materiales producen virutas cortas y fáciles de manejar, como el hierro fundido.
- Cuando los recubrimientos de las herramientas, como TiAlN o DLC, proporcionan una resistencia al calor adecuada.
- Cuando los requisitos de acabado superficial son moderados y se acepta un acabado secundario.
Beneficios:
- Elimina los costes de refrigerante y los problemas de eliminación de residuos.
- Mejora la sostenibilidad ambiental y la seguridad del operador.
- Reduce los riesgos de corrosión y contaminación por fluidos en las máquinas.
Limitaciones:
- Las temperaturas de corte más elevadas pueden degradar los recubrimientos de las herramientas y su precisión.
- La calidad de la superficie puede disminuir sin un control adecuado de los parámetros.
- La dilatación térmica puede afectar a las tolerancias ajustadas en el mecanizado de precisión.
El mecanizado en seco resulta eficaz cuando la estabilidad del proceso y las propiedades del material permiten controlar la temperatura mediante ajustes de la velocidad de corte y la geometría de la herramienta.
Comparación del rendimiento de materiales clave
El método de enfriamiento óptimo varía según el tipo de material debido a las diferencias en la conductividad térmica, la dureza y el comportamiento de las virutas.
- Acero: La refrigeración por inundación proporciona el mejor equilibrio entre control de calor y acabado superficial. La lubricación mínima (MQL) es viable para acero dulce con herramientas de carburo recubiertas, mientras que el mecanizado en seco suele provocar un desgaste excesivo.
- Aluminio: El mecanizado MQL ofrece un rendimiento excelente gracias a la alta conductividad térmica del aluminio y su tendencia a adherirse a las herramientas. La refrigeración por inundación resulta útil para operaciones en cavidades profundas donde la evacuación de virutas es fundamental.
- Titanio: La refrigeración por inundación es prácticamente obligatoria debido a la baja conductividad térmica del titanio y su alta temperatura de corte. La lubricación mínima (MQL) y el mecanizado en seco pueden provocar fallos en la herramienta por el rápido ablandamiento del filo.
- Superaleaciones: Se requieren sistemas de inundación a alta presión para mantener la vida útil de las herramientas y el control dimensional. Las condiciones de lubricación mínima (MQL) o en seco rara vez son adecuadas para estos materiales resistentes.
Cada método tiene su nicho, y los mejores resultados se logran cuando la estrategia de enfriamiento se alinea con el comportamiento del material, las condiciones de corte y los objetivos de producción.
Métodos de inspección de la calidad del fluido de corte
Los fluidos de corte se degradan gradualmente durante el funcionamiento debido al calor, la contaminación por virutas, el crecimiento bacteriano y la dilución. A medida que disminuye la calidad del fluido, sus propiedades refrigerantes, lubricantes y anticorrosivas se debilitan, lo que afecta directamente la precisión del mecanizado y el acabado superficial. La inspección periódica garantiza que el fluido mantenga el equilibrio químico y las condiciones físicas correctas. El control de estos parámetros también ayuda a prevenir costosos tiempos de inactividad causados por daños en las herramientas o el rechazo de piezas.
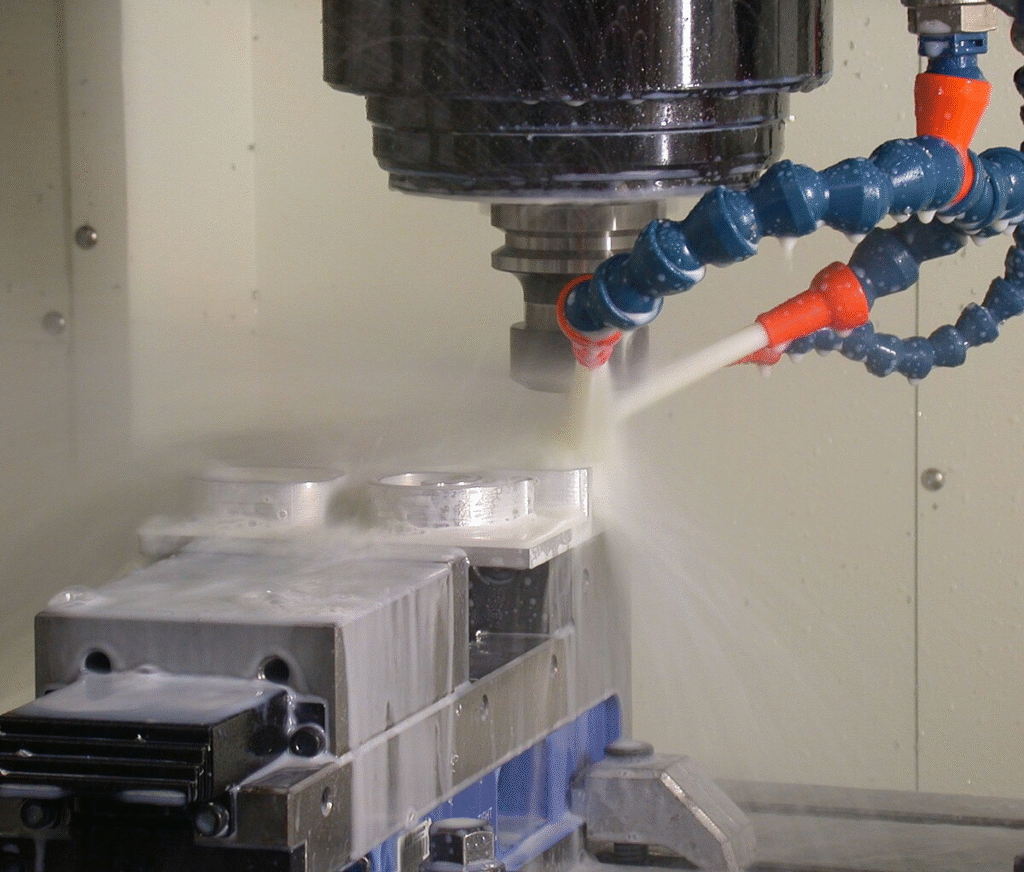
En entornos de alta precisión, incluso pequeñas variaciones en el pH, la concentración o la limpieza pueden provocar irregularidades superficiales o corrosión en las piezas mecanizadas. Un programa de inspección bien estructurado mantiene la predictibilidad del proceso de mecanizado y prolonga la vida útil tanto del fluido como del equipo.
Parámetros clave a monitorear
Varios parámetros determinan el rendimiento de los fluidos de corte y deben medirse de forma constante. Estos indicadores reflejan la estabilidad química y la eficacia mecánica del fluido.
- Concentración: Determina el equilibrio entre refrigeración y lubricación. Una baja concentración reduce la protección y aumenta el desgaste de la herramienta, mientras que las mezclas demasiado ricas provocan la acumulación de residuos. Las comprobaciones periódicas con refractómetro ayudan a mantener la proporción correcta.
- Nivel de pH: Indica la alcalinidad o acidez del fluido. Un pH entre 8 y 9 suele ser ideal. Un descenso del pH sugiere crecimiento bacteriano o degradación química, mientras que un pH elevado puede corroer los componentes de la máquina.
- Recuento de bacterias y hongos: La contaminación microbiana reduce el rendimiento de los fluidos y produce olores desagradables. Los kits de prueba o las placas de inmersión ayudan a detectar el crecimiento microbiano precozmente, lo que permite un tratamiento biocida oportuno.
- Nivel de aceite residual: El aceite que gotea de los sistemas hidráulicos o husillos de las máquinas puede formar una película superficial que bloquea el oxígeno y favorece el crecimiento bacteriano. Para eliminarlo, se deben utilizar separadores o almohadillas absorbentes.
- Claridad visual y olor: La turbidez o el mal olor indican contaminación, oxidación o un exceso de partículas finas en el fluido. La inspección visual sigue siendo un método sencillo pero valioso para comprobar la calidad.
El seguimiento constante de estos parámetros mantiene la estabilidad a lo largo de largos periodos de producción y evita la sustitución no planificada de fluidos.
Herramientas de inspección y técnicas de ensayo
El control del estado de los fluidos requiere instrumentos sencillos pero fiables. El uso regular de estas herramientas proporciona señales de alerta temprana de degradación.
- Refractómetro: Mide la concentración de fluidos analizando la refracción de la luz a través de una pequeña muestra. Las lecturas se comparan con datos de calibración para asegurar la dilución correcta.
- Medidor de pH o tiras reactivas: Se utiliza para verificar los niveles de acidez. Un cambio repentino de pH suele indicar contaminación o actividad biológica que debe corregirse de inmediato.
- Kits de prueba microbiana: Detectar la presencia de bacterias u hongos en un plazo de 24 a 48 horas. La identificación temprana ayuda a evitar el deterioro de los fluidos y los olores desagradables en el taller.
- Inspección de filtración y eliminación de aceite: Es necesario revisar los filtros y separadores para detectar obstrucciones o un funcionamiento deficiente. Un filtro obstruido puede permitir la recirculación de partículas finas, lo que provoca abrasión y afecta al rendimiento de las herramientas.
Las pruebas rutinarias realizadas con estas herramientas proporcionan datos cuantificables para la toma de decisiones sobre mantenimiento y la optimización de la vida útil de los fluidos.
Frecuencia de monitoreo y registros recomendados
La frecuencia de inspección depende del volumen de producción y del uso de la máquina. Las operaciones de alta velocidad o en varios turnos requieren una supervisión más estricta que las tareas de mecanizado ocasionales.
- Todos los días: Compruebe el nivel del líquido, su aspecto y el olor. Limpie los skimmers y asegúrese de que no haya espuma ni residuos excesivos.
- Semanal: Mida la concentración y el pH, y registre los valores para el análisis de tendencias. Inspeccione los sistemas de filtración y limpie los sumideros si es necesario.
- Mensual: Realizar pruebas bacterianas y revisar datos históricos para predecir cuándo será necesario el reemplazo de líquidos o el tratamiento.
Mantener registros precisos ayuda a identificar el deterioro gradual y respalda la toma de medidas preventivas antes de que disminuya la calidad del mecanizado.
Cuándo reponer vs. reemplazar
La decisión de reponer o reemplazar un fluido depende de los resultados de la inspección y los niveles de contaminación.
- Reponer: Si la concentración o el pH se desvían ligeramente de las especificaciones, se pueden realizar ajustes con concentrado limpio o agua para restablecer el equilibrio. La filtración y la aireación también pueden recuperar fluidos ligeramente degradados.
- Reemplazar: Cuando el crecimiento microbiano, el aceite contaminante o las partículas metálicas superan los límites aceptables, se requiere un reemplazo completo. En esta etapa, la limpieza del cárter y las tuberías garantiza el rendimiento óptimo del nuevo lote.
Un programa de inspección riguroso no solo mantiene la calidad del fluido, sino que también garantiza un acabado uniforme de las piezas, una mayor vida útil de las herramientas y una mejor higiene del taller.
Conclusión
Los fluidos de corte siguen siendo una parte indispensable del mecanizado CNC, ya que influyen directamente en la integridad superficial, la precisión dimensional y la vida útil de la herramienta. Su capacidad para enfriar, lubricar y proteger tanto la herramienta como la pieza de trabajo garantiza que las operaciones de mecanizado se realicen de forma eficiente y constante. La selección adecuada del fluido, el control de su concentración y los métodos de suministro contribuyen a lograr cortes más limpios, acabados más suaves y una mayor vida útil de la herramienta, manteniendo al mismo tiempo tolerancias estrictas. Descuidar estos factores puede provocar rápidamente un mayor desgaste, una mala calidad superficial y mayores costes de producción.
Igualmente importante es el mantenimiento e inspección de los fluidos de corte durante toda su vida útil. El control de parámetros clave como el pH, la concentración y la contaminación garantiza que el fluido siga funcionando según lo previsto. Al integrar rutinas de inspección estructuradas, métodos de aplicación sostenibles como el MQL y una gestión responsable de los fluidos, los fabricantes pueden reducir los residuos y los costes operativos, a la vez que protegen los equipos y el medio ambiente. En definitiva, el cuidado constante de los fluidos no solo es un requisito técnico, sino también un factor clave para un mecanizado CNC eficiente, sostenible y de alta calidad.




