
Elektronenstrahlschweißen (EBW) ist eine Technik, bei der die Verschmelzung durch einen fokussierten Strom hochschneller Elektronen erreicht wird, der auf die Schweißverbindung gerichtet wird. Mit wenigen Ausnahmen wird der Vorgang ohne Druckunterstützung oder Schutzgas durchgeführt. Es gibt drei Varianten dieses Verfahrens: Elektronenstrahlschweißen ohne Vakuum (EBW-NV), Elektronenstrahlschweißen mit mittlerem Vakuum (EBW-MV) und Elektronenstrahlschweißen mit hohem Vakuum (EBW-HV). Da das Elektronenstrahlschweißen ohne Vakuum bei Drücken nahe dem atmosphärischen Druck durchgeführt wird, wird es gelegentlich als atmosphärisches Elektronenstrahlschweißen bezeichnet.
Grundlagen des Elektronenstrahlschweißens
Beim Elektronenstrahlschweißen wird ein Strahl hochenergetischer Elektronen auf das Werkstück gerichtet, um eine Schmelzschweißnaht mit erzeugter Wärme zu erzeugen. Elektronen sind die Grundteilchen der Materie, da sie eine negative Ladung und eine relativ geringe Masse haben. Durch die Beschleunigung von Elektronen auf Geschwindigkeiten zwischen 30 % und 70 % der Lichtgeschwindigkeit werden sie in einen hochenergetischen Zustand versetzt, der für das Elektronenstrahlschweißen erforderlich ist.
Ähnlich wie eine Kathodenstrahlröhre (CRT), die die Oberfläche eines Leuchtbildschirms kontinuierlich mit einem Elektronenstrahl geringer Intensität abtastet, um ein Bild zu erzeugen, funktioniert ein Elektronenstrahlschweißsystem ungefähr auf ähnliche Weise. Schweißverbindungen werden in Elektronenstrahlschweißsystemen kontinuierlich mit einem Elektronenstrahl hoher Intensität bombardiert. Die Eingangsenergie, die entsteht, wenn die Elektronen auf das Metall treffen, führt zu einer lokalen Erwärmung und zum Schmelzen der Schweißverbindung. In jedem dieser Szenarien wird eine Elektronenkanone verwendet, die normalerweise aus einer Anode, einer Vorspannungssteuerelektrode und einem thermionischen Elektronenemitter besteht, um den Elektronenstrahl zu erzeugen.
Es ist üblich, den Elektronenemitter als Kathode oder Glühfaden der Kanone und die Vorspannungssteuerelektrode als Gitter oder Gitterbecher der Kanone zu bezeichnen. Um diesen Strahl zu konzentrieren und abzulenken, sind hinter der Kanone noch eine Reihe weiterer Geräte angebracht, darunter Fokussier- und Ablenkspulen.
Beim Elektronenstrahlschweißen (EBW) wird das gesamte Strahlerzeugungssystem, das die Pistole und die Elektronenoptik umfasst, als Elektronenstrahlpistolen-/Säulenbaugruppe oder einfach als Elektronenstrahlpistolensäule bezeichnet.
Funktionsprinzipien
Die Baugruppe aus Elektronenstrahlkanone und -säule bildet den Kern des Elektronenstrahlschweißprozesses. Die folgende Abbildung zeigt eine vereinfachte Version der Kanonensäule:
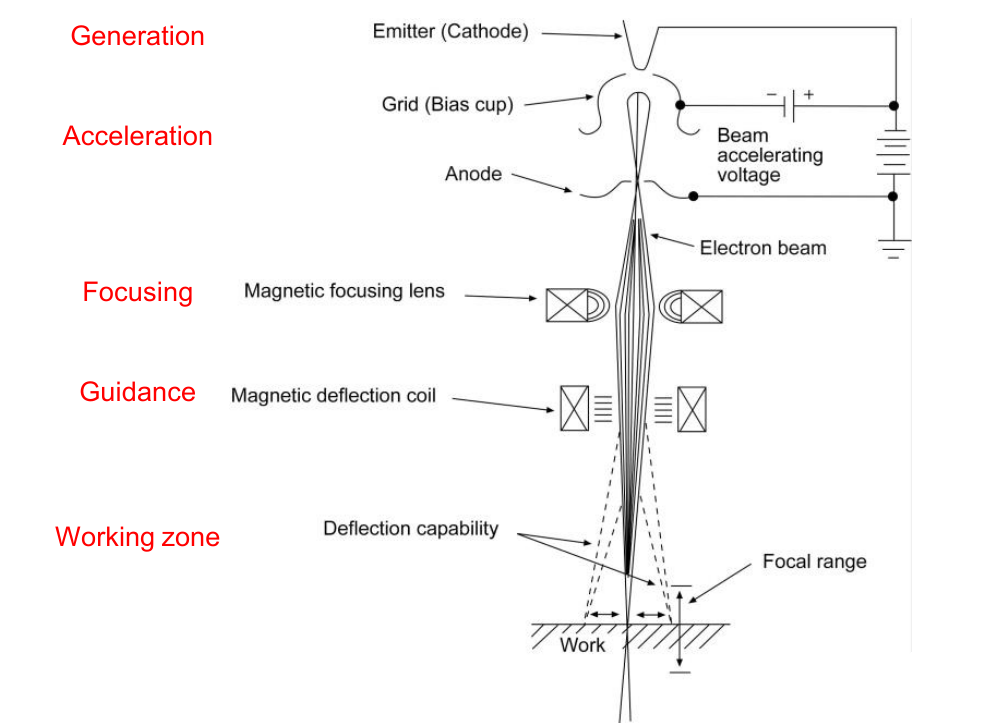
Elektronen werden erzeugt, wenn ein negativ geladenes emittierendes Material auf eine Temperatur innerhalb seines thermionischen Emissionsbereichs erhitzt wird. Dies führt dazu, dass die Elektronen vom Emitter, der sich auch auf die Kathode oder den Glühfaden beziehen kann, „abdampfen“ und durch elektrostatische Kräfte in Richtung der positiv geladenen Anode beschleunigt werden. Die Elektronen werden durch die elektrostatische Feldgeometrie, die durch das sorgfältig angeordnete Gitter (Bias Cup) um den Emitter herum erzeugt wird, beschleunigt und in den Strahl geformt. Eine Öffnung in der Anode ermöglicht es dem Strahl, diesen Bereich der Kanone zu verlassen.
Strahlformungselektrode und Emitter in einer Diodenkanone (Kathode-Anode) haben das gleiche elektrische Potenzial und werden zusammen als Kathode bezeichnet. Aufgrund der unterschiedlichen Potenziale von Emitter und Strahlformungselektrode in einer Triodenkanone (Kathode, Gitter und Anode) kann die Strahlformungselektrode auf einen etwas negativeren Wert vorgespannt werden als der Emitter, um den Strahlstromfluss zu steuern. Die Strahlformungselektrode wird in diesem Fall als Gitter bezeichnet, während der Emitter allein als Kathode (oder Glühfaden) bezeichnet wird. Die Strahlerzeugung (Beschleunigung und Formung) wird in beiden Szenarien völlig unabhängig vom Werkstück erreicht, da die Anode in die Elektronenkanone integriert ist. Mit Kanonenspannungen zwischen 25 und 200 Kilovolt (kV) wird der Elektronenstrahl beim Verlassen der Kanone auf Geschwindigkeiten zwischen 30 und 70 % der Lichtgeschwindigkeit beschleunigt.
Danach bewegt sich der Strahl weiter in Richtung des Werkstücks. Mit zunehmender Wegstrecke wird der Strahl nach dem Verlassen der Pistole allmählich breiter, wie in der obigen Abbildung zu sehen ist. Aufgrund ihrer thermischen Energie haben alle Elektronen im Strahl eine gewisse Radialgeschwindigkeit und sie unterliegen auch alle einem gewissen Grad gegenseitiger elektrischer Abstoßung, was die Divergenz verursacht. Die Wechselwirkung von Elektronen mit den restlichen Gasatomen und -molekülen im Strahlengang erzeugt ebenfalls einige kleinere Effekte. Niedrigere Energieniveaus, die bei Schweißanwendungen verwendet werden, verursachen dieses Phänomen nicht, Elektronen mit viel höheren Energieniveaus laden die Partikel jedoch auf und erzeugen einen selbstfokussierenden Effekt.
Der Strahl wird daher mithilfe eines elektromagnetischen Linsensystems gebündelt und auf einen kleinen Punkt auf dem Werkstück fokussiert, um diesem inhärenten Divergenzeffekt entgegenzuwirken. Laut der obigen Abbildung hat der fokussierte Strahl einen nutzbaren Brennweitenbereich (oder eine Fokustiefe), der sich über eine Distanz von etwa 25 mm (1 Zoll) erstreckt, da die Divergenz- und Konvergenzwinkel des Strahls recht klein sind.
Die folgenden vier grundlegenden Variablen bestimmen bei Anwendung auf eine Schweißverbindung die Energiezufuhrrate:
- Strahlstrom: die Menge der Elektronen, die pro Sekunde auf das Werkstück treffen;
- Strahlbeschleunigungsspannung oder wie schnell sich diese Elektronen bewegen;
- Die Größe des Brennpunktstrahls, also die Konzentration des Strahls auf dem Werkstück; und
- Schweißgeschwindigkeit: Die Geschwindigkeit, mit der sich der Elektronenstrahl oder das Werkstück bewegt.
Handelsübliche Elektronenstrahlkanonen/Säulenbaugruppen können maximale Strahlbeschleunigungsspannungen und -ströme zwischen 25 kV und 200 kV für die Kanone und zwischen 1 mA und 1000 mA für den Strom erzeugen. Die Elektronenstrahlen dieser Systeme können typischerweise auf minimale Durchmesser von 0.25 mm bis 0.76 mm oder 0.01 Zoll [in.] bis 0.03 Zoll konzentriert werden.
Mit diesen Geräten lässt sich eine Endleistung von bis zu 100 Kilowatt (kW) erzielen. Dabei können Leistungsdichten von bis zu 1.55 × 10⁴ W /mm² ( 10⁷ W /in² ) erreicht werden. Ähnlich wie beim Laserschweißen sind diese Leistungsdichten deutlich höher als die, die mit Lichtbogenschweißverfahren erzielt werden können.
Die höchste Leistungsdichte, die ein Elektronenstrahlsystem auf das Werkstück anwenden kann, gibt Aufschluss über die potenziellen Schweißeigenschaften des Systems. Dieser Vergleichsfaktor wird durch die kleinste erreichbare Fokuspunktgröße und die maximale Strahlleistung (Stromstärke multipliziert mit Spannung) bestimmt. Obwohl Elektronenstrahlschweißsysteme mit Strahlleistungen bis zu 300 kW und Leistungsdichten über 1.55 × 10⁵ W/mm² (10⁸ W/in²) bereits konstruiert wurden, kamen sie bisher nicht kommerziell zum Einsatz.
Die Abbildung unten zeigt , wie ein Elektronenstrahl bei Leistungsdichten von etwa 1.55 × 10² W/mm² (10⁵ W/in²) und höher schnell in ein massives Werkstück oder eine Stumpfnaht eindringen kann . Dabei entsteht ein Dampfhohlraum , das sogenannte Keyhole, das von geschmolzenem Metall umgeben ist. Während sich der Strahl entlang der Naht vorwärts bewegt, fließt das geschmolzene Metall um das Keyhole herum und erstarrt an der Rückseite zum Schweißgut. Bei Keyhole-Anwendungen bildet sich eine sehr schmale Wärmeeinflusszone, und die Nahtdurchdringung ist deutlich tiefer als breit.
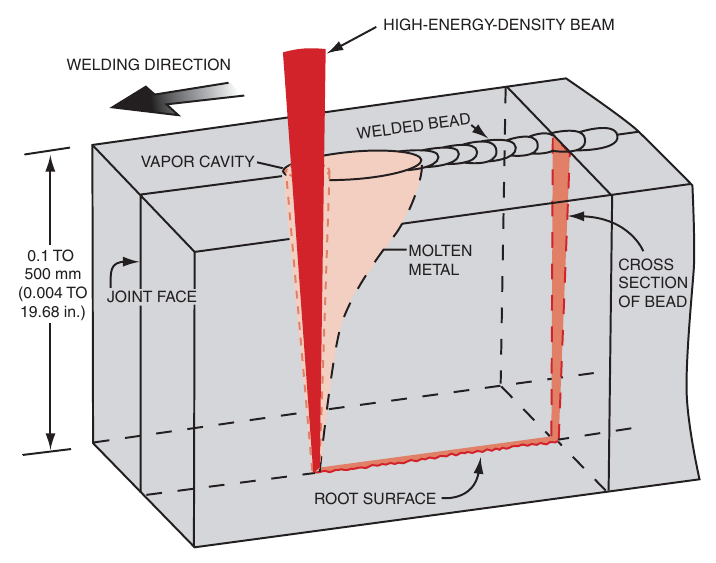
Der Winkel, in dem der Strahl auf die Oberfläche eines Werkstücks auftrifft, kann den endgültigen Winkel beeinflussen, in dem das Schlüsselloch in Bezug auf diese Oberfläche entsteht, da das Elektronenstrahlschweißen die Folge eines durch den Strahl gebildeten Schlüssellochs ist. Die resultierende Schweißmetallzone wird ebenfalls durch den Einfallswinkel beeinflusst.
Varianten des Elektronenstrahlschweißens
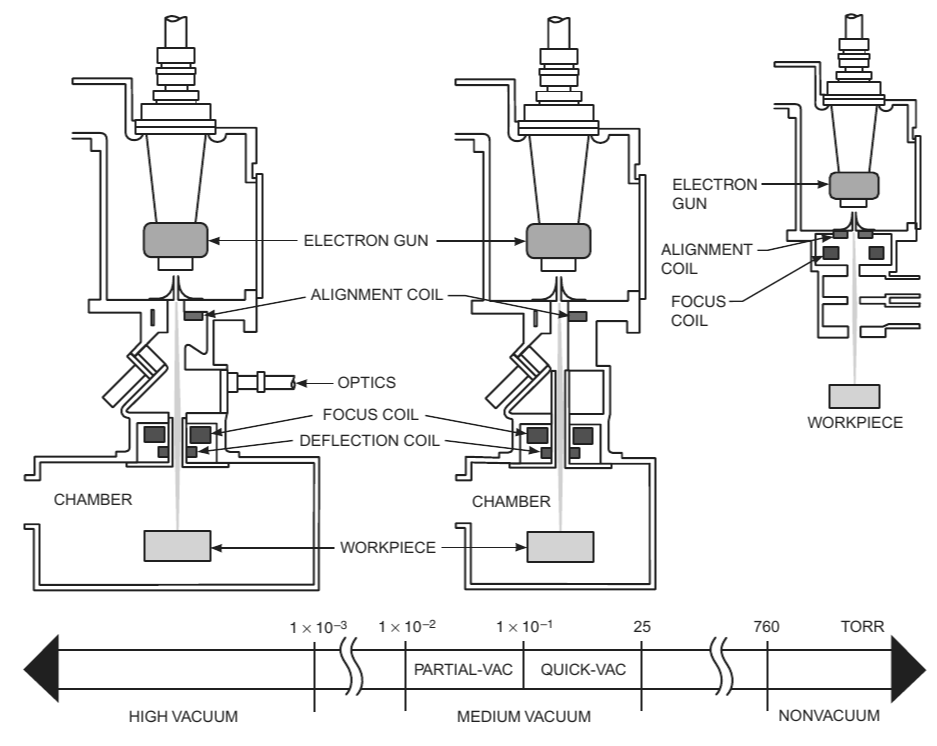
Das Elektronenstrahlschweißen wird üblicherweise in drei grundlegenden Varianten durchgeführt: Hochvakuum (EBW-HV), Mittelvakuum (EBW-MV) und Vakuumlosigkeit (EBW-NV). Der Umgebungsdruck, bei dem das Schweißen stattfindet, ist das Hauptunterscheidungsmerkmal der verschiedenen Verfahren. Das Hochvakuumschweißen, auch als Hartvakuumschweißen bekannt, arbeitet unter 0.13 Pa (10⁻³ Torr ).⁴ Der Druckbereich für das Mittelvakuumschweißen liegt zwischen 0.13 Pa und 3.3 × 10³ Pa (10⁻³ Torr bis 25 Torr). In diesem Bereich wird der Druckbereich zwischen etwa 0.13 Pa und 1.3 × 10² Pa ( 10⁻³ Torr bis 1 Torr) mitunter als Teilvakuum oder weiches Vakuum bezeichnet, während der Druckbereich zwischen etwa 1.3 × 10² Pa und 3.3 × 10³ Pa (1 Torr bis 25 Torr) als schnelles Vakuum bezeichnet wird. Für einen stabilen und effektiven Betrieb muss der Druck in der Elektronenstrahlkanonensäule unter allen Bedingungen auf einem hohen Vakuum von 1.3 × 10⁻² Pa (10⁻⁴ Torr ) oder darunter gehalten werden.
Der Elektronenstrahl in Nicht-Vakuum-Elektronenstrahlschweißsystemen wird in einem Hochvakuum erzeugt und durchläuft dann eine Reihe von Öffnungen, die speziell dafür vorgesehen sind, viele differenziell gepumpte Kammern zu unterteilen. Der Strahl tritt schließlich in einen Arbeitsbereich aus, der dem atmosphärischen Druck oder etwas darunter ausgesetzt ist. Für Nicht-Vakuum-Elektronenstrahlschweißen im Freien sind normalerweise Strahlbeschleunigungsspannungen von über 150 kV erforderlich. Strahlbeschleunigungsspannungen unter 150 kV können jedoch verwendet werden, wenn die Umgebung aus einem Gas wie Helium besteht.
Die drei Grundarten des Elektronenstrahlschweißens sind in der folgenden Abbildung dargestellt.
Hochvakuum-Elektronenstrahlschweißen
Für alle Elektronenstrahlkanonen ist ein Hochvakuum von 1.3 × 10⁻² Pa [10⁻⁴ Torr ] oder weniger erforderlich. Die Kanone selbst kann bei Drücken, die deutlich über 1.3 × 10⁻² Pa (10⁻⁴ Torr ) liegen, nicht effizient arbeiten, obwohl spezielle Techniken es ermöglichen, den Strahl in Umgebungen mit höherem Druck einzuführen.
In einer Hochvakuumumgebung bietet das Elektronenstrahlschweißen folgende Hauptvorteile:
- Durch Erreichen einer maximalen Fugendurchdringung und einer minimalen Schweißnahtbreite können Schweißschrumpfung und Verformung minimiert werden.
- Aufgrund der hohen Energiedichte des Strahls und der daraus resultierenden schlüssellochartigen Schmelze weisen Schweißnähte ein hohes Tiefe-Breite-Verhältnis auf.
- Die saubere Umgebung, die ein Hochvakuum erzeugt, sorgt dafür, dass das Schweißmetall so rein wie möglich ist.
- Die Möglichkeit des Bedieners, den Schweißvorgang zu überwachen und Verbindungen mit eingeschränkter Zugänglichkeit zu schweißen, wird durch die unter Hochvakuum erreichbaren größeren Abstände zwischen Pistole und Werkstück verbessert.
Die Elektronenstreuung durch Kollisionen des Elektronenstrahls mit Restgasmolekülen im Strahlweg wird in einer Hochvakuumumgebung reduziert. Die Häufigkeit dieser Kollisionen ist direkt proportional zur Konzentration der Gasmoleküle und der insgesamt zurückgelegten Distanz. Wenn lange Wegstrecken zurückgelegt werden müssen, ist die reduzierte Elektronenstreuung besonders vorteilhaft.
Die Reinheit des Schweißmetalls wird durch das Hochvakuum erhöht, das die Menge an Sauerstoff und Stickstoff reduziert, der die heiße Schweißzone ausgesetzt ist, und gleichzeitig die beim Schweißen entstehenden Gase dazu zwingt, schnell aus dem Bereich zu entweichen. Im Vergleich zu Verfahrensvarianten mit mittlerem und ohne Vakuum ist Hochvakuumschweißen daher besser zum Schweißen extrem reaktiver Metalle geeignet. Die Produktionsraten werden stark durch die Pumpzeiten eingeschränkt, die zum Erzeugen eines Hochvakuums in der Kammer erforderlich sind. Wenn viele Baugruppen in einer einzigen Ladung in einer Kammer mit kleinem Volumen geschweißt werden können, kann diese Einschränkung durch das Herunterpumpen etwas gemildert werden. Die Größe der Kammer bestimmt die maximale Anzahl von Komponenten, die pro Charge geschweißt werden können. Aus diesem Grund ist Hochvakuumschweißen in Situationen mit relativ niedrigen Produktionsraten normalerweise besser geeignet. Werkstücktransfers mit „Luft-Luft“-Techniken wurden auf verschiedene Weise entwickelt und ermöglichen die Bewegung von Bauteilbaugruppen in und aus Hochvakuumbereichen, ohne die Kammer zu öffnen. Dank dieser Techniken kann das Hochvakuum-EBW bei einigen Verbindungsanwendungen mit hoher Produktivität eingesetzt werden, einschließlich dem Schweißen von Bimetall-Sägeblättern.
Mittelvakuumschweißen
Die Fähigkeit, zu schweißen, ohne die Schweißkammer auf einen extrem niedrigen Druck (Hochvakuum) zu pumpen, ist ein Schlüsselelement des Mittelvakuum-Elektronenstrahlschweißens. Bei minimaler Kammergröße kann die erforderliche Pumpzeit einige Sekunden betragen, was für eine kostengünstige Verarbeitung entscheidend ist. Mittelvakuumschweißen ist die beste Option für die Fertigung von Baugruppen mit hohen Stückzahlen und sich wiederholenden Schweißprozessen, wenn eine Schweißkammer mit minimalem Volumen zur Verfügung steht. Wenn Zahnräder beispielsweise in ihrem endgültigen bearbeiteten oder gestanzten Zustand richtig an Wellen geschweißt werden, bleiben enge Maßtoleranzen erhalten und es ist keine zusätzliche Endbearbeitung erforderlich. Die folgende Abbildung zeigt diese Anwendung.
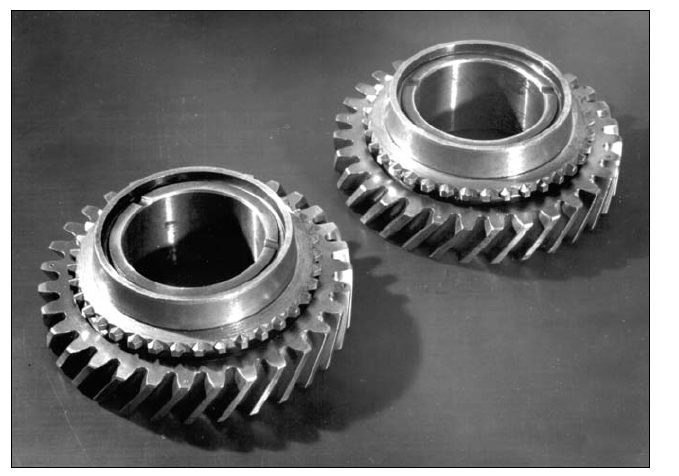
Zahnräder geschweißt mit Mittelvakuum-EBW
Mittelvakuum-EBW ist beim Schweißen reaktiver Metalle weniger effektiv als Hochvakuum-EBW, da es bei Drücken mit hoher Luftkonzentration (100 ppm) arbeitet. Reaktive Metalle benötigen eine extrem reine Schweißumgebung, um ihre Eigenschaften beizubehalten. Die Elektronen im Strahl werden zusätzlich durch die erhöhte Luftkonzentration gestreut, was die Strahlbreite erhöht und die Leistungsdichte verringert. Im Vergleich zu identischen Schweißnähten unter Hochvakuum sind diese Schweißnähte etwas breiter, konischer und weisen eine geringere Nahtdurchdringung auf.
Nicht-Vakuum-Schweißen
Der Hauptvorteil des Elektronenstrahlschweißens ohne Vakuum oder des atmosphärischen Schweißens besteht darin, dass die Werkstücke nicht in einer Vakuumkammer eingeschlossen werden müssen. Durch den Wegfall der zum Entleeren einer Kammer erforderlichen Zeit werden höhere Produktionsraten und geringere Stückkosten erreicht. Darüber hinaus ist die Größe der Schweißnaht nicht durch die Größe der Kammer beschränkt. Diese Vorteile gehen auf Kosten der Tatsache, dass der Abstand zwischen Pistole und Werkstück, die Schmelztiefe oder das Tiefen-Breiten-Verhältnis der Schweißnaht nicht erreicht werden können, die im Vakuum erreicht werden können. Selbst mit Schutzgas ist die Umgebung beim Schweißen nicht so rein wie beim Hoch- und Mittelvakuumschweißen.
Obwohl für das Werkstück kein Vakuumbehälter erforderlich ist, muss eine Art Strahlenschutz installiert werden, um die Arbeiter vor den Röntgenstrahlen zu schützen, die entstehen, wenn der Elektronenstrahl auf das Material trifft. Im Gegensatz zu Hoch- und Mittelvakuumversionen erfordert das Schweißen ohne Vakuum andere Betriebsbedingungen. Mit steigendem Umgebungsdruck nimmt die Strahlstreuung schnell zu. Der kleinste verwendbare Abstand zwischen Schweißpistole und Werkstück ohne Vakuum beträgt selbst in einer Heliumgasumgebung weniger als 38 mm (1.5 Zoll). Dies begrenzt die möglichen Werkstückformen auf diejenigen, die den Pistolenstrang nicht behindern. Beim Elektronenstrahlschweißen ohne Vakuum wirken sich der Abstand zwischen Schweißpistole und Werkstück, die Bewegungsgeschwindigkeit, die Strahlleistung und die umgebende Atmosphäre auf die erzielte Schweißnahtdurchdringung aus.
Bei Leistungen über 50 kW scheint das Elektronenstrahlschweißen ohne Vakuum eine effektivere Nahtdurchdringung zu erzielen. Die Ursache für dieses Ergebnis ist die geringere Gasdichte, die durch die lokale Erwärmung des hochenergetischen Elektronenstrahls entsteht.
Vorteile des Elektronenstrahlschweißens
Elektronenstrahlschweißen bietet außergewöhnliche Leistungsmöglichkeiten. Zahlreiche Verbindungsprobleme werden durch die hervorragende Steuerbarkeit, die hohe Leistungsdichte und die hochwertige Umgebung gelöst. Im Folgenden sind einige der Vorteile des Elektronenstrahlschweißens aufgeführt:
- Da EBW elektrische Energie direkt in Strahlausgangsenergie umwandelt, ist die Methode unglaublich effizient.
- Da Elektronenstrahlschweißgeräte über ein hohes Verhältnis von Tiefe zu Breite verfügen, können bei dicken Fugen Einlagenschweißungen durchgeführt werden.
- 3. Im Vergleich zum Lichtbogenschweißen kann die Wärmezufuhr pro Längeneinheit bei gegebener Eindringtiefe erheblich geringer sein, was zu einer schmaleren Schweißzone, geringerer Verformung und weniger schädlichen thermischen Effekten im Werkstück führt;
- Durch das Schweißen in einer hochreinen (Vakuum-)Atmosphäre wird eine geringere Sauerstoff- und Stickstoffverunreinigung des Schweißgutes erreicht.
- Durch die Fähigkeit des Staubsaugers, den Strahl über eine Distanz von mehreren Metern zu projizieren, ist das Schweißen häufig in Bereichen möglich, die sonst nicht zugänglich wären.
- Da die hohen Schmelzraten der konzentrierten Wärmequelle schnelle Vorschubgeschwindigkeiten ermöglichen, können Schweißzeiten verkürzt, die Produktivität gesteigert und die Energieeffizienz erhöht werden.
- Dünne und dicke Bleche können in einem Durchgang ohne Zusatzwerkstoff verschweißt werden, sofern die Stoßverbindungen ausreichend rechtwinklig sind.
- Beim Schweißen hermetischer Verschlüsse im Hoch- oder Mittelvakuum-Betrieb kann innerhalb der Schweißkonstruktion ein Vakuum aufrechterhalten werden.
Einschränkungen beim Elektronenstrahlschweißen
Im Folgenden sind einige Einschränkungen beim Elektronenstrahlschweißen aufgeführt:
- Die Anschaffungskosten von EBW-Geräten sind deutlich höher als die von Lichtbogenschweißgeräten, bei der Massenproduktion können die Gesamtkosten pro Stück jedoch sehr wettbewerbsfähig sein;
- Außer in bestimmten Fällen sind zur Vorbereitung von Schweißnähten mit großen Tiefen-Breiten-Verhältnissen eine präzise Bearbeitung der Fugenkanten, eine genaue Fugenausrichtung und eine entsprechende Passung erforderlich;
- Um die geringe Größe des Elektronenstrahls auszunutzen, muss die Wurzelöffnung so klein wie möglich sein.
- Stark eingeschränkter, ferritarmer austenitischer Edelstahl kann aufgrund der erreichten schnellen Erstarrungsgeschwindigkeit reißen.
- Die Größe der Vakuumkammer und die zum Evakuieren erforderliche Zeit wirken sich auf die Produktionskosten aus, da beim Hoch- und Mittelvakuumschweißen die Kammer groß genug sein muss, um die Baugruppe aufzunehmen.
- Bei Teildurchdringungsschweißungen mit einem hohen Tiefen-Breiten-Verhältnis können Porosität und Hohlräume in der Schweißwurzel auftreten.
- Magnetfelder lenken den Elektronenstrahl ab. Daher sollten für Werkzeuge und Vorrichtungen in der Nähe des Strahlengangs nichtmagnetische oder entsprechend entmagnetisierte Metalle verwendet werden. Dies wirkt sich auf die Herstellungskosten aus.
- Beim Elektronenstrahlschweißen im Vakuummodus kann das Produktdesign in den Bereichen unmittelbar neben der Schweißnaht aufgrund der Abstandsbeschränkung zwischen der Unterseite der Elektronenstrahlkanone und dem Werkstück eingeschränkt sein. Um zu gewährleisten, dass Mitarbeiter nicht den durch Elektronenstrahlschweißen erzeugten Röntgenstrahlen ausgesetzt werden, muss für alle Elektronenstrahlschweißmodi ein Strahlenschutz aufrechterhalten werden.
- Beim Einsatz von EBW ohne Vakuum oder anderen Schweißverfahren, bei denen gefährliche Stoffe entstehen, ist eine ausreichende Belüftung erforderlich, um die ordnungsgemäße Entfernung von Ozon und anderen entstehenden schädlichen Gasen zu gewährleisten.
Ausrüstung für das Elektronenstrahlschweißen
In Hochvakuum-, Mittelvakuum- und Nichtvakuum-Elektronenstrahlschweißgeräten werden eine Elektronenstrahlkanonen-/Säulenbaugruppe, ein oder mehrere Vakuumpumpsysteme und eine Stromversorgung verwendet. Die Werkstücke in evakuierten Schweißkammern werden in Hochvakuum- und Mittelvakuumsystemen verwendet. Die Elektronenstrahlkanonensäule benötigt eine Vakuumumgebung, auch wenn im Nichtvakuummodus die Werkstücke nicht in einer Kammer platziert werden müssen.
Für alle drei Arten des Elektronenstrahlschweißens können Hochspannungsgeräte oder Geräte mit Pistolensäulen verwendet werden, die Strahlbeschleunigungsspannungen von über 60 kV aufweisen. Für das Elektronenstrahlschweißen ohne Vakuum direkt in der Luft sind Strahlbeschleunigungsspannungen von über 150 kV erforderlich. Sowohl das Hoch- als auch das Mittelvakuumschweißen kann mit Niederspannungsgeräten durchgeführt werden, beispielsweise mit Geräten, die mit Pistolensäulen ausgestattet sind, die zur Strahlbeschleunigung Spannungen von 60 kV oder weniger verwenden.
Da Hochspannungspistolensäulen normalerweise relativ massiv sind, werden sie normalerweise außerhalb der Schweißkammer positioniert und können sich nur in begrenztem Umfang in eine Kipp- oder Translationsrichtung oder beides bewegen. Pistolensäulen mit niedriger Spannung sind oft kompakt. Eine Einheit kann bis zu fünf Achsen kombinierter Translationsbewegung haben, wenn sie intern installiert ist; andere Einheiten werden extern befestigt.
Elektronenstrahlkanonen
Elektronenstrahlschweißpistolen werden typischerweise unter Raumladungsbeschränkungen betrieben. Bei diesem Betrieb ist der erzeugte Strahlstrom bei jeder Beschleunigungsspannung proportional zur dritten/zweiten Potenz der Beschleunigungsspannung (I = KV³ /² ). Die Proportionalitätskonstante K wird durch die Geometrie der Pistole bestimmt.
Die Leistung einer Pistole hängt von der Konfiguration der Pistole, den Emittereigenschaften, der Gesamtleistung und den Fokussierungsvorkehrungen ab. Wenn genügend Strahlleistung für schnelle Laufzeiten zur Verfügung steht und die Strahlleistungsdichte hoch genug ist, um ein Schlüsselloch mit der erforderlichen Tiefe der Nahtdurchdringung zu erzeugen und aufrechtzuerhalten, können bei einem bestimmten Metall und einer bestimmten Nahtdicke besonders kleine Schweißnähte hergestellt werden.
Mithilfe einer Elektronenstrahlkanone werden Elektronen erzeugt, beschleunigt und zu einem Zielstrahl kollimiert. Die Teile und Funktionen der Kanone fallen in eine von zwei Kategorien:
- Der Emitter, der Elektronen erzeugt, verwendet entweder einen Stab- oder Scheibenfaden, der indirekt durch Elektronenbeschuss oder Induktion erhitzt wird, oder einen Draht- oder Bandfaden, der direkt erhitzt wird.
- Die Elemente, die Strahlen formen und gestalten, sind das Gitter und die Anode.
Energiequellen
Eine Baugruppe, die aus einem Hochspannungsstromquellenabschnitt und einem oder mehreren Hilfsstromquellensegmenten besteht, liefert die Hochspannungsleistung, die von Elektronenstrahlschweißgeräten benötigt wird. Die erforderliche Beschleunigungsspannung für den Pistolenstrahl wird vom Hochspannungsstromquellenabschnitt bereitgestellt, während die Emitterheizung und die Strahlstromabgaberegelung von den Hilfsstromquellensegmenten bereitgestellt werden. Die Hochspannungsstromversorgung besteht aus zwei oder mehr der folgenden Teile, je nachdem, ob es sich bei der Pistole um eine Triode oder einen Diodentyp handelt:
- Die kontinuierliche Strahlbeschleunigungsspannung und der Gesamtstrahlstrom werden von einer primären Hochspannungs-Gleichstromquelle (DC) geliefert.
- eine Stromquelle für den Emitter (Glühfaden), die entweder Gleich- oder Wechselstrom erzeugen kann
- eine Stromquelle mit Gitterelektroden, die den Strahlstrom durch Anlegen einer Spannung zwischen der Vorspannungselektrode und dem Emitter steuert.
Vakuumpumpsysteme
Für das Hoch- und Mittelvakuumschweißen werden Vakuumpumpensysteme benötigt, um die Elektronenstrahlkanone, die Schweißkammer (auch Werkstückkammer genannt) und die Düsenanordnung am Strahlaustritt von Kanonen-/Säulenanordnungen für das Mittelvakuum- und Nichtvakuumschweißen zu evakuieren. Es gibt zwei Haupttypen von Vakuumpumpen: Mechanische Kolben- oder Flügelzellenpumpen, die den Druck von einer Atmosphäre auf 0.1 Torr (1.0 × 10⁻² kPa) senken, und Öldiffusionspumpen , die den Druck auf 1.3 × 10⁻² Pa (10⁻⁴ Torr ) oder weniger reduzieren.
Anwendungen des Elektronenstrahlschweißens
Hohe Präzision und hohe Produktivität sind die beiden Hauptanwendungsbereiche des Elektronenstrahlschweißens. Für hochpräzise Anwendungen muss das Schweißen in einer hochreinen (Hochvakuum-)Umgebung mit minimaler Wärmewirkung und maximaler Reproduzierbarkeit erfolgen, um eine Verunreinigung durch Sauerstoff oder Stickstoff oder beides zu verhindern. Die Kernindustrie, die Luft- und Raumfahrtindustrie, die Luftfahrt und die Elektronikindustrie sind die Hauptnutzer dieser Technologien. Typische Produkte sind Druckbehälter für Raketenantriebssysteme, hermetisch abgedichtete Vakuumgeräte, Triebwerkskomponenten aus speziellen Legierungen und Kernbrennelemente.
Anwendungen mit hoher Produktionsleistung profitieren von der minimalen Wärmezufuhr, der hohen Geschwindigkeit, der hohen Wiederholgenauigkeit und der hohen Zuverlässigkeit des Elektronenstrahlschweißens, wenn keine hochreine Umgebung erforderlich ist. Diese günstigen Bedingungen ermöglichen das Schweißen von halbfertigen oder fertigen Bauteilen mit Geräten ohne oder mit mittlerem Vakuum. Typische Beispiele sind dünnwandige Rohre, Lenksäulen, Rahmen, Getriebe sowie Antriebs- und Getriebeteile für Autos.
Die „Luft-Luft“-Methode des EBW-Verfahrens für hohe Produktionsmengen ist eine weitere Möglichkeit, Bimetallstreifen zu verbinden, die in Relais, Bandsägeblättern und Bügelsägeblättern und anderen Anwendungen verwendet werden. Dieser Modus ermöglicht das Schweißen sowohl in Umgebungen mit Umgebungsluft als auch mit Hochvakuum, da das Produkt kontinuierlich von der Atmosphäre über eine Vakuumzone und zurück in die Atmosphäre geführt wird.
Das Elektronenstrahlschweißen ohne Vakuum wird vorwiegend in der Massenproduktion von Industriekomponenten eingesetzt, bei denen das Schweißen im Vakuum aufgrund von Faktoren wie Größe, Zusammensetzung oder erforderlicher Stundenproduktionsrate nicht praktikabel ist. Der Automobilsektor dient als Beispiel hierfür, da das Schweißen ohne Vakuum in vielen verschiedenen Anwendungen eingesetzt wird. Abbildung (A) unten zeigt einen Antriebsring, der an eine Turbinengehäusebaugruppe eines Drehmomentwandlers geschweißt ist.
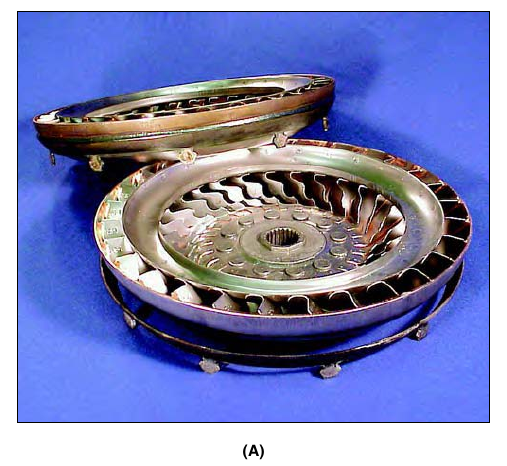
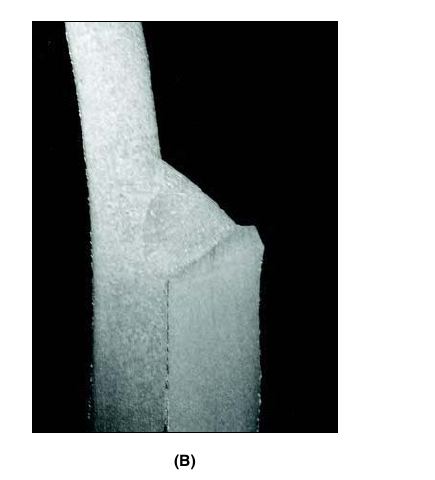
Abbildung (B) unten zeigt ein Profil der bei dieser Anwendung erstellten Elektronenstrahlschweißung ohne Vakuum.
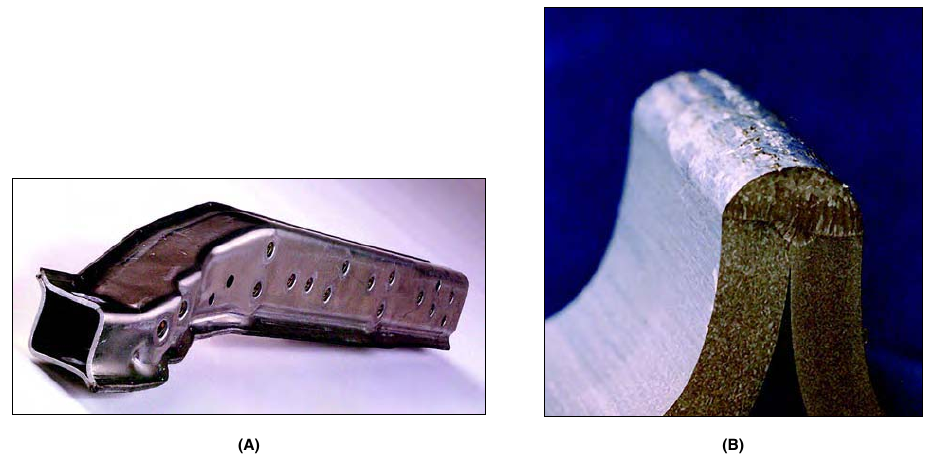
Die folgende Abbildung zeigt eine weitere Veranschaulichung des Elektronenstrahlschweißens ohne Vakuum. Abbildung (A) zeigt die Kantenschweißung in zwei geformten Halbschalen aus Aluminiumlegierung, und Abbildung (B) zeigt eine Nahaufnahme der Schweißung. Die Anwendung ist ein gewichtsreduzierter Querträgerabschnitt einer Autoinstrumententafel. Anstelle des Stahlteils, das es ersetzt, bietet diese Schweißverbindung eine Komponente mit gleichwertiger struktureller Festigkeit. Die Gewichtsreduzierung von 40 % und die durchschnittliche Schweißgeschwindigkeit von 12 m/min (450 Zoll/min) sind die Hauptvorteile gegenüber dem Stahlteil.
Referenzen
American Welding Society, 2007. Schweißhandbuch: Schweißverfahren, Teil 2. 9. Auflage. Herausgegeben von Annette O'Brien. Mitherausgeber: Carlos Guzman.