

Wenn ein CNC-bearbeitetes Teil die Maschine verlässt, ist seine Oberfläche mehr als nur das sichtbare Ergebnis der Bearbeitung durch Werkzeuge und Werkzeugwege. Sie beeinflusst direkt das Verhalten des Teils im Betrieb. Reibung, Verschleiß, Korrosionsbeständigkeit, Dichtheit und Dauerfestigkeit hängen allesamt vom Oberflächenzustand ab. In vielen Anwendungen ist die Oberflächengüte genauso wichtig wie die Materialwahl oder die Maßgenauigkeit. Wird die Oberflächenbearbeitung lediglich als kosmetischer Schritt betrachtet, führt dies häufig zu vorzeitigem Ausfall, Montageproblemen oder unnötigen Kosten.

Oberflächengüten für die CNC-Bearbeitung
Dieser Artikel betrachtet die Oberflächenbearbeitung nach CNC-Bearbeitung aus funktionaler Sicht. Anstatt aus Gewohnheit oder aufgrund des Aussehens standardmäßig auf Polieren, Anodisieren oder Passivieren zurückzugreifen, hilft dieser Leitfaden Ingenieuren, Designern und Einkäufern bei der Auswahl von Oberflächen, die den tatsächlichen Leistungsanforderungen entsprechen.
Warum die Oberflächenbearbeitung für die Bauteilfunktion wichtig ist
Die Oberflächenbearbeitung wird oft erst nach Abschluss der Zerspanung diskutiert, hat aber in der Praxis direkten Einfluss auf die Leistungsfähigkeit eines Bauteils im Betrieb. Die durch CNC-Bearbeitung erzeugte Oberfläche ist nicht neutral. Werkzeugspuren, Mikrorillen und lokale Spannungen beeinflussen Reibung, Korrosionsverhalten und Langzeitstabilität. Selbst wenn ein Bauteil die Maßtoleranzen erfüllt, kann der Oberflächenzustand darüber entscheiden, ob es zuverlässig funktioniert oder frühzeitig ausfällt.
Wichtigste funktionelle Auswirkungen bearbeiteter Oberflächen
Einer der unmittelbarsten Auswirkungen der Oberflächenbeschaffenheit ist ihr Einfluss auf Reibung und Verschleiß. Rauhere Oberflächen erhöhen den Kontakt zwischen den Rauheitsspitzen, was die Reibung erhöht und den Verschleiß beschleunigt. Glattere Oberflächen reduzieren im Allgemeinen die Reibung, verändern aber auch die Bildung und das Verhalten von Schmierfilmen.
Zu den wichtigsten Leistungsfaktoren, die vom Oberflächenzustand beeinflusst werden, gehören:
- Reibungs- und Verschleißverhalten
Die Oberflächenrauheit beeinflusst die Kontaktfläche, die Wärmeerzeugung und die Verschleißrate bei gleitenden oder rotierenden Schnittstellen.
- Ermüdungslebensdauer und Rissbildung
Werkzeugspuren wirken als Mikrospannungskerben. Unter zyklischer Belastung entstehen häufig Risse an diesen Stellen, was die Dauerfestigkeit verringert.
- Korrosionswege und Kontaminationsrisiko
Oberflächenrillen und abgerissenes Material können Feuchtigkeit, Chemikalien und Ablagerungen einschließen und so lokale Korrosionsstellen schaffen.
- Passgenauigkeit, Dichtigkeit und Steckverbindungssicherheit
Die Oberflächenbeschaffenheit beeinflusst, wie gut Teile sitzen, abdichten und über die Zeit einen gleichmäßigen Kontakt aufrechterhalten.
Jeder dieser Faktoren gewinnt an Bedeutung, wenn die Belastung zunimmt, die Toleranzen enger werden oder die Umgebungsbedingungen aggressiver werden.
Funktionale Beispiele aus gängigen Anwendungen
Die Bedeutung der Oberflächenbearbeitung wird deutlicher, wenn man konkrete Anwendungsfälle betrachtet. In rotierenden Systemen wie Lagern und Wellen beeinflusst die Oberflächenbeschaffenheit direkt Geräuschentwicklung, Verschleiß und Betriebstemperatur. Eine Welle mag zwar maßgenau sein, doch sichtbare Bearbeitungsspuren können die Schmierung beeinträchtigen und zu vorzeitigem Lagerschaden führen.

Oberflächengüte bei der maschinellen Bearbeitung
Bei Bauteilen für die Fluidförderung beeinflusst die Oberflächenbeschaffenheit sowohl den Durchfluss als auch die Dichtwirkung. Ventilsitze, Pumpengehäuse und Dichtflächen erfordern häufig kontrollierte Oberflächenbearbeitungen, um Leckagen und Erosion zu verhindern. Raue Innenflächen können die Strömungsmuster stören und den Druckverlust erhöhen, insbesondere bei schnell fließenden oder abrasiven Fluiden.
Unterschiedliche Bauteilkategorien stellen unterschiedliche Anforderungen an die Oberflächenbeschaffenheit:
- Gleit- und Drehkomponenten Bauteile wie Wellen, Buchsen und Führungen benötigen eine kontrollierte Oberflächenrauheit für Verschleißfestigkeit und Schmierstabilität.
- Flüssigkeitsberührende Oberflächen Sie erfordern Oberflächenbehandlungen, die eine Abdichtung gewährleisten und Turbulenzen oder Materialverluste minimieren.
- Bauteile Oft wird der Ermüdungsbeständigkeit und dem Korrosionsschutz mehr Bedeutung beigemessen als der geringen Reibung.
- Kosmetische Komponenten Der Fokus liegt zwar auf der visuellen Qualität, aber es muss dennoch auf versteckte funktionale Risiken geachtet werden.
Das Wissen um die Kategorie einer Oberfläche hilft, unnötige oder ineffektive Oberflächenbearbeitungen zu vermeiden.
Wann eine rohe, maschinell bearbeitete Oberfläche akzeptabel ist
In vielen Anwendungsfällen ist eine unbearbeitete Oberfläche völlig ausreichend. Bauteile, die in stabilen, trockenen Umgebungen eingesetzt werden und geringen zyklischen Belastungen ausgesetzt sind, funktionieren oft zuverlässig ohne zusätzliche Nachbearbeitung. Typische Beispiele hierfür sind Halterungen, Vorrichtungen, Montageplatten und interne Strukturbauteile.
Das Belassen von Oberflächen im bearbeiteten Zustand kann praktische Vorteile bieten:
- Gewährleistet eine präzise Maßhaltigkeit
- Verkürzt Lieferzeiten und Bearbeitungskosten
- Eliminiert die durch sekundäre Arbeitsgänge eingeführte Variabilität.
Wenn möglich, verbessert das Vermeiden unnötiger Nachbearbeitungsschritte die Konsistenz und vereinfacht die Produktion.
Wenn das Abschließen verpflichtend wird
Es gibt auch Situationen, in denen eine Oberflächenbehandlung unerlässlich und nicht optional ist. Teile, die korrosiven Umgebungen, wiederholter Belastung oder Hygieneanforderungen ausgesetzt sind, benötigen in der Regel eine zusätzliche Oberflächenbehandlung, um die Leistungs- oder regulatorischen Anforderungen zu erfüllen.
Eine Endbearbeitung ist in der Regel erforderlich, wenn:
- Das Bauteil ist zyklischer oder ermüdungskritischer Belastung ausgesetzt.
- Die Oberfläche muss gegen Flüssigkeiten oder Gase abdichten.
- Korrosionsbeständigkeit ist für die Lebensdauer entscheidend.
- Es gelten regulatorische Standards, wie beispielsweise Anforderungen an medizinische Produkte oder Produkte mit Lebensmittelkontakt.
In diesen Fällen ist die Oberflächenbearbeitung eine funktionstechnische Entscheidung. Ziel ist nicht das Aussehen, sondern ein kontrolliertes Oberflächenverhalten über den gesamten Lebenszyklus des Bauteils.
Polieren und mechanische Endbearbeitung: Wenn es auf absolute Glätte ankommt
Polieren und andere mechanische Bearbeitungsverfahren werden oft unter der Annahme gewählt, dass glatter immer besser ist. Tatsächlich verändert Polieren jedoch das mechanische, chemische und dimensionale Verhalten einer Oberfläche. Zwar kann es die Leistung in bestimmten Anwendungen deutlich verbessern, doch kann es auch Probleme verursachen, wenn es ohne klaren funktionalen Grund angewendet wird. Es ist daher unerlässlich zu verstehen, welche Veränderungen das Polieren tatsächlich bewirkt, bevor es in einer Zeichnung oder Bestellung spezifiziert wird.

CNC-Bearbeitung von Teilen Polierprozess
Die mechanische Oberflächenbearbeitung sollte als zielgerichteter Prozess betrachtet werden. Sie ist am effektivsten, wenn die Funktion der Oberfläche klar definiert ist, beispielsweise die Reduzierung von Reibung, die Verbesserung der Reinigungsfähigkeit oder die Kontrolle des Kontaktverhaltens. Wird sie ungerichtet eingesetzt, kann sie die Zuverlässigkeit des Bauteils beeinträchtigen oder tieferliegende Bearbeitungsfehler verschleiern, die zuvor hätten behoben werden müssen.
Was Polieren und Glätten tatsächlich verändert
Das Polieren verändert primär die Oberflächenstruktur und weniger die Materialeigenschaften. Durch das Entfernen von durch die Bearbeitung entstandenen Unebenheiten wird die Oberflächenrauheit reduziert und das Verhalten der Oberflächen unter Belastung verändert. Diese Veränderung beeinflusst die Kontaktmechanik, das Schmierverhalten und die lokale Spannungsverteilung.
Aus funktionaler Sicht beeinflusst das Polieren mehrere wichtige Oberflächeneigenschaften:
- Reduzierung der Oberflächenrauheit
Durch Polieren werden Ra und verwandte Rauheitsparameter gesenkt, indem Werkzeugspuren und Oberflächenrauheiten entfernt werden. Dies verbessert die Oberflächenglätte, verringert aber in manchen Anwendungen die Fähigkeit der Oberfläche, Schmierstoffe zu binden.
- Kontaktverhalten und Reibung
Glattere Oberflächen verringern im Allgemeinen die Reibung beim Gleitkontakt. Allerdings können extrem glatte Oberflächen, wenn sie nicht entsprechend ausgelegt sind, zu Problemen mit der Grenzschmierung oder zu Stick-Slip-Verhalten führen.
- Spannungskonzentration an den Werkzeugmarken
Durch das Entfernen scharfer Bearbeitungsnuten werden lokale Spannungsspitzen reduziert. Dies kann die Dauerfestigkeit von Bauteilen, die zyklischen Belastungen ausgesetzt sind, verbessern, sofern die Toleranzen eingehalten werden.
Es ist wichtig zu beachten, dass Polieren geometrische Fehler nicht korrigiert. Probleme mit Ebenheit, Rundheit und Ausrichtung bleiben bestehen, solange der Materialabtrag nicht streng kontrolliert wird.
Optimale Anwendungsbereiche für polierte Oberflächen
Polieren ist dann am sinnvollsten, wenn die Oberflächeninteraktion Leistung, Sicherheit oder Sauberkeit direkt beeinflusst. In diesen Fällen überwiegen die Vorteile die zusätzlichen Kosten und das Prozessrisiko.
Polierte Oberflächen werden üblicherweise für folgende Anwendungen spezifiziert:
- Medizinische, lebensmittelkontaktbezogene und hygienische Komponenten
Glatte Oberflächen verringern die Bakterienanhaftung und erleichtern die Reinigung. Polieren trägt dazu bei, gesetzliche und Reinheitsstandards zu erfüllen, bei denen Oberflächenverunreinigungen nicht toleriert werden dürfen.
- Sichtbare oder optische Komponenten
Bei Teilen, bei denen das Aussehen eine Rolle spielt, verbessert das Polieren die optische Qualität und den wahrgenommenen Wert. Dies betrifft sowohl Produkte für Endverbraucher als auch architektonische Bauteile.
- Gleit- und Passflächen
Buchsen, Führungen und Dichtungsflächen profitieren oft von einer kontrollierten Glätte, um den Verschleiß zu reduzieren und einen gleichmäßigen Kontakt während der Bewegung zu gewährleisten.
Bei diesen Anwendungen wird das Polieren gewählt, um ein klares funktionales Ergebnis zu erzielen und nicht nur das Aussehen zu verbessern.
Häufige Fehler bei der mechanischen Oberflächenbearbeitung
Eines der häufigsten Probleme beim Polieren ist der unbeabsichtigte Materialabtrag. Übermäßiges Polieren kann kritische Maße verändern, insbesondere bei Bauteilen mit engen Toleranzen. Selbst geringfügige Änderungen können Passung, Ausrichtung oder Funktion in Präzisionsbaugruppen beeinträchtigen.
Weitere häufige Risiken sind:
- Abrunden scharfer Kanten
Durch das Polieren werden Kanten und Ecken abgerundet, was die funktionelle Geometrie, wie z. B. Dichtungskanten oder Bezugspunkte, beeinträchtigen kann.
- Maskierungsbearbeitungsfehler
Durch Oberflächenpolieren lassen sich Rattermarken, Werkzeugverschleiß oder falsche Vorschübe kaschieren, anstatt die eigentliche Ursache während der Bearbeitung zu beheben.
- Uneinheitliche Oberflächenqualität
Manuelle oder schlecht kontrollierte Polierprozesse können zu Abweichungen von Teil zu Teil führen und die Wiederholgenauigkeit verringern.
Diese Probleme treten häufig dann auf, wenn das Polieren als Korrekturmaßnahme und nicht als geplanter Prozess mit definierten Grenzen betrachtet wird.
Anodisierung und Konversionsbeschichtungen: Schutz mit Nebenwirkungen
Anodisieren wird häufig gewählt, da es als langlebige und korrosionsbeständige Oberflächenbehandlung für Aluminiumteile bekannt ist. Diese Vorteile sind zwar unbestreitbar, jedoch verändert das Anodisieren die Oberfläche auch auf eine Weise, die sich auf Abmessungen, Verschleißverhalten und Langzeitstabilität auswirkt. Wird das Anodisieren lediglich als Schutzschicht betrachtet, kann dies insbesondere bei Präzisionsbauteilen zu unerwarteten Problemen führen.

Um das Anodisieren richtig anzuwenden, muss es als kontrollierte Oberflächenveränderung und nicht als rein kosmetische Schicht verstanden werden. Der Prozess modifiziert die Aluminiumoberfläche selbst, was klare Vorteile mit sich bringt, aber auch Konstruktions- und Fertigungsbeschränkungen mit sich bringt, die frühzeitig berücksichtigt werden müssen.
Was das Anodisieren tatsächlich bewirkt
Durch Anodisieren entsteht eine Oxidschicht, die sich mit dem Aluminiumsubstrat verbindet. Im Gegensatz zu aufgebrachten Beschichtungen wächst diese Schicht sowohl nach außen als auch nach innen von der ursprünglichen Oberfläche. Dadurch verbessert das Anodisieren verschiedene funktionelle Eigenschaften und verändert gleichzeitig die Oberflächengeometrie.
Zu den wichtigsten funktionalen Vorteilen gehören:
- Verbesserte Korrosionsbeständigkeit
Die anodische Oxidschicht schützt Aluminium vor Oxidation und chemischem Angriff, insbesondere im Freien und in feuchter Umgebung.
- Erhöhte Oberflächenhärte
Anodisierte Oberflächen sind härter als blankes Aluminium, was die Beständigkeit gegen Abrieb und leichten Verschleiß verbessert.
- Elektrische Isolierung
Die Oxidschicht ist nichtleitend, was in Anwendungen, bei denen eine elektrische Isolation erforderlich ist, von Vorteil sein kann.
Diese Eigenschaften machen das Anodisieren zwar attraktiv für den Struktur- und Umweltschutz, aber nicht für jede Oberfläche eines Bauteils geeignet.
Wann das Anodisieren am besten funktioniert
Das Anodisieren ist besonders effektiv bei Aluminiumbauteilen, bei denen Korrosionsbeständigkeit und Oberflächenbeständigkeit wichtiger sind als präzise Maßhaltigkeit. Strukturbauteile, Gehäuse und Außenkomponenten profitieren häufig von der Anodisierung ohne nennenswertes Risiko.
Typische Anwendungsgebiete, in denen das Anodisieren gute Ergebnisse liefert, sind:
- Aluminium-Strukturbauteile
Rahmen, Halterungen und Gehäuse, die Umweltschutz erfordern, aber nicht auf präzise Passform angewiesen sind.
- Verschleißbeanspruchte, aber nicht präzisionsgefertigte Oberflächen
Oberflächen, die einer leichten Handhabung oder einem leichten Abrieb ausgesetzt sind, aber nicht Teil von Gleit- oder Dichtungsflächen sind.
- Außen- und Meeresumgebungen
Durch Anodisieren werden Aluminiumteile vor Feuchtigkeit, Salzeinwirkung und UV-bedingter Zersetzung geschützt.
In diesen Fällen überwiegen die funktionalen Vorteile der Anodisierung ihre Einschränkungen, vorausgesetzt, der Prozess wird ordnungsgemäß kontrolliert.
Maß- und Toleranzüberlegungen
Einer der am häufigsten übersehenen Aspekte beim Anodisieren ist der Schichtaufbau. Da die Oxidschicht teilweise in das Grundmaterial einwächst, verändern sich die Endabmessungen. Dies kann Passungen, Toleranzen und Kopplungsverhältnisse beeinträchtigen, wenn es bei der Konstruktion nicht berücksichtigt wird.
Zu den kritischen Dimensionsproblemen gehören:
- Dickenaufbau an Präzisionsmerkmalen
Löcher, Schlitze und Auflageflächen können sich nach dem Anodisieren über die Toleranzgrenzen hinaus verkleinern.
- Threaded-Funktionen
Gewinde können sich verklemmen oder den Halt verlieren, wenn die Dicke der Anodisierung nicht kontrolliert oder abgedeckt wird.
- Baugruppen mit engen Toleranzen
Bauteile, die auf Nennmaß ausgelegt sind und keine Berücksichtigung der Anodisierung erfordern, lassen sich oft nicht korrekt montieren.
Um diese Probleme zu vermeiden, müssen Konstrukteure Maßtoleranzen festlegen und Oberflächen identifizieren, die abgeklebt oder nachbearbeitet werden müssen.
Passivierung und chemische Oberflächenbehandlungen: Reinigung vs. Beschichtung
Passivierung wird oft mit Oberflächenbeschichtungen in einen Topf geworfen, erfüllt aber funktional einen ganz anderen Zweck. Anders als Anodisieren oder Galvanisieren wird bei der Passivierung keine neue Schicht aufgebracht oder die Abmessungen verändert. Stattdessen verbessert sie die Korrosionsbeständigkeit durch Reinigung und Stabilisierung der vorhandenen Oberfläche. Dieser Unterschied ist entscheidend, insbesondere bei Präzisionsbauteilen, bei denen die Maßhaltigkeit nicht beeinträchtigt werden darf.
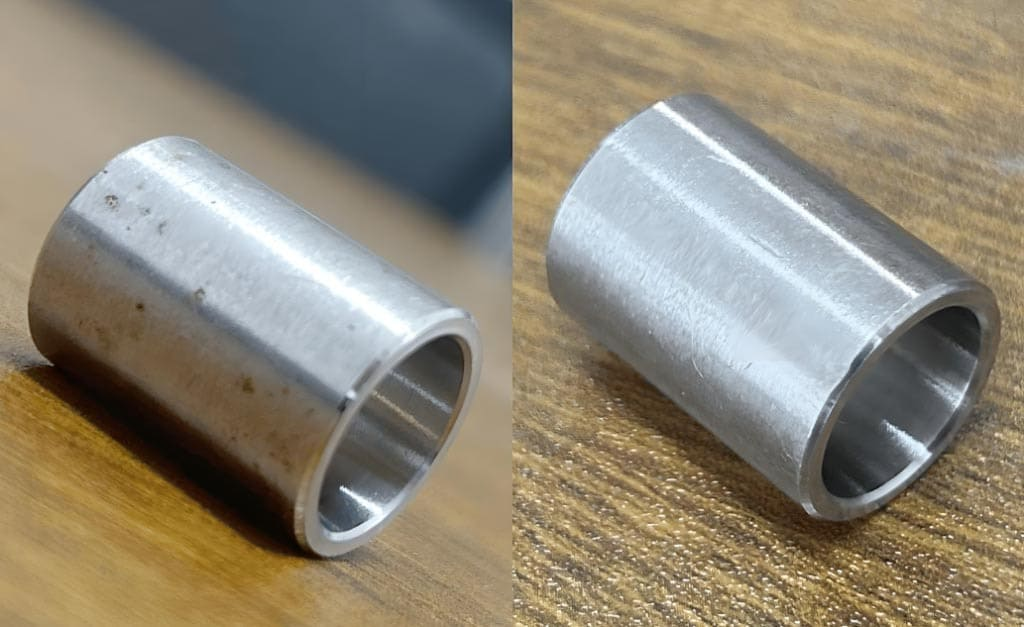
Bei der CNC-Bearbeitung sind Edelstahlteile besonders anfällig für Oberflächenverunreinigungen. Schneidwerkzeuge, Vorrichtungen und die Handhabung können freies Eisen und andere Rückstände auf die Oberfläche einbringen. Die Passivierung behebt dieses Problem, indem sie Verunreinigungen entfernt und die natürliche Korrosionsbeständigkeit des Materials optimal zur Geltung bringt.
Was Passivierung bewirkt und was nicht bewirkt
Die Passivierung erfolgt durch kontrollierte chemische Behandlung, typischerweise mit Salpeter- oder Zitronensäurelösungen. Bei korrekter Durchführung löst das Verfahren freies Eisen und andere Verunreinigungen von der Oberfläche, ohne das Grundmetall anzugreifen.
Funktionell bietet die Passivierung mehrere entscheidende Vorteile:
- Entfernung von freier Eisenverunreinigung
Bei der Bearbeitung und Handhabung können sich Eisenpartikel ablagern, die als Ausgangspunkte für Korrosion dienen. Durch Passivierung werden diese Rückstände beseitigt.
- Erhöhte Korrosionsbeständigkeit
Durch die Reinigung der Oberfläche ermöglicht die Passivierung die Bildung einer stabilen und durchgehenden Chromoxidschicht auf dem Edelstahl.
- Erhaltung der Maßgenauigkeit
Da keine Beschichtung aufgebracht wird, bleiben die Abmessungen und Toleranzen des Bauteils unverändert.
Gleichzeitig ist es wichtig, die Grenzen der Passivierung zu verstehen. Sie erhöht weder die Oberflächenhärte noch verbessert sie die Verschleißfestigkeit oder kaschiert Bearbeitungsfehler. Zu erwarten, dass Passivierung eine mangelhafte Oberflächenqualität ausgleicht, ist ein häufiger und kostspieliger Fehler.
Beste Anwendungsbereiche für passivierte Oberflächen
Die Passivierung ist besonders wirksam bei Präzisionsbauteilen, bei denen Korrosionsbeständigkeit ohne Geometrieänderung erforderlich ist. Dies macht sie besonders wertvoll in Branchen mit strengen Leistungs- und regulatorischen Anforderungen.
Typische Anwendungen sind:
- Präzisionsteile aus Edelstahl
Bauteile mit engen Toleranzen, wie z. B. Wellen, Armaturen und Befestigungselemente.
- Medizin-, Luft- und Raumfahrt- sowie Lebensmittelausrüstung
Anwendungen, bei denen Sauberkeit, Korrosionsbeständigkeit und Materialintegrität von entscheidender Bedeutung sind.
- Bauteile mit komplexer Geometrie
Teile, bei denen sich durch Beschichtungsablagerungen Pass- oder Montageprobleme ergeben würden.
In diesen Fällen verbessert die Passivierung die Oberflächenstabilität, während die ursprüngliche Bearbeitungsform erhalten bleibt.
Bedeutung der Vorreinigung und Oberflächenvorbereitung
Passivierung ersetzt weder die fachgerechte Bearbeitung noch die Reinigung. Öle, Kühlmittel und eingebettete Rückstände müssen vor der chemischen Behandlung entfernt werden. Bleiben Verunreinigungen zurück, verläuft die Passivierung uneinheitlich und ist weniger effektiv.
Zu den wichtigsten Vorbereitungsschritten gehören oft:
- Gründliches Entfetten zur Entfernung von Bearbeitungsölen
- Abspülen, um Rückstände von Reinigungsmitteln zu entfernen
- Prüfung auf eingebettete Fremdkörper oder Oberflächenschäden
Das Auslassen oder Übereilen dieser Schritte erhöht das Risiko einer ungleichmäßigen Korrosionsbeständigkeit oder von Verfärbungen nach der Bearbeitung.
Die richtige chemische Zusammensetzung der Legierung auswählen
Nicht alle Edelstähle reagieren gleich auf Passivierung. Legierungszusammensetzung, Wärmebehandlung und Vorverarbeitung beeinflussen die Oberflächenreaktion auf verschiedene chemische Lösungen. Die Wahl der falschen Chemie kann die Wirksamkeit verringern oder die Oberfläche beschädigen.
Häufige Probleme treten auf, wenn:
- Auf empfindlichen Legierungen werden Verfahren auf Salpetersäurebasis ohne angemessene Kontrolle angewendet.
- Citronenbasierte Prozesse werden ohne ausreichende Validierung angewendet.
- Gemischte Legierungschargen werden ohne Entmischung zusammen verarbeitet.
Eine eindeutige Kennzeichnung der Materialgüte und die Kontrolle der Verarbeitungsparameter sind für gleichbleibende Ergebnisse unerlässlich.
Häufige Missverständnisse und Fehler
Eines der häufigsten Missverständnisse ist die Annahme, Passivierung verbessere die Oberflächengüte oder kaschiere Bearbeitungsfehler. Tatsächlich bleiben alle vor der Passivierung vorhandenen Oberflächenfehler auch danach sichtbar.
Weitere häufige Fehler sind:
- Die Passivierung von Edelstahlteilen wird als optional betrachtet
- Verwendung als Korrekturmaßnahme nach mangelhaften Bearbeitungspraktiken
- Versäumnis, die Korrosionsbeständigkeit durch Prüfungen zu überprüfen
Bei korrekter Anwendung ist die Passivierung eine vorbeugende Maßnahme, kein Reparaturprozess.
Die Passivierung spielt eine subtile, aber entscheidende Rolle bei der Oberflächenveredelung. Sie schützt Präzisionsteile, ohne deren Geometrie zu verändern – vorausgesetzt, sie wird fachgerecht vorbereitet und mit fundierten Materialkenntnissen angewendet. Im nächsten Abschnitt werden wir alle Oberflächenveredelungsoptionen zusammenführen und ein praktisches Rahmenwerk zur Auswahl der richtigen Oberflächenveredelung unter Berücksichtigung von Funktion, Risiko und Kosten entwickeln.
Die richtige Oberflächenbehandlung wählen: Bewährte Verfahren und Entscheidungsrahmen
Die Wahl der Oberflächenveredelung sollte niemals willkürlich erfolgen. Jedes Veredelungsverfahren verändert das Verhalten einer Oberfläche, birgt Risiken und verursacht zusätzliche Kosten. Die zuverlässigsten Bauteile entstehen in der Regel durch bewusste Entscheidungen in der frühen Konstruktionsphase und nicht durch kurzfristige Entscheidungen zur Verbesserung des Aussehens oder zur Erfüllung vager Spezifikationen.

Ein praxisorientierter Ansatz bei der Oberflächenbearbeitung beginnt mit der klaren Definition der Funktion jeder einzelnen Oberfläche eines Bauteils. Sobald die Funktion verstanden ist, lassen sich unnötige Optionen deutlich leichter ausschließen und man kann sich auf Oberflächen konzentrieren, die einen echten Mehrwert bieten.
Fragen, die Sie sich vor der Auswahl einer Oberflächenbehandlung stellen sollten
Vor der Festlegung eines Oberflächenbearbeitungsverfahrens ist es wichtig, die Rolle der Oberfläche innerhalb der Baugruppe und ihrer Betriebsumgebung zu bewerten. Dieser Schritt verhindert eine Überbearbeitung und hilft, Bearbeitungsschritte zu vermeiden, die den funktionalen Anforderungen widersprechen.
Zu den wichtigsten Fragen, die die Auswahl der Oberflächenbehandlung leiten, gehören:
- Welche Funktion erfüllt die Oberfläche?
Ermitteln Sie, ob es sich um eine strukturelle, tragende, gleitende, abdichtende oder rein kosmetische Oberfläche handelt.
- Ist Korrosion, Verschleiß oder Reibung das Hauptproblem?
Unterschiedliche Oberflächenbehandlungen beheben unterschiedliche Ausfallmechanismen. Die Identifizierung des Hauptrisikos hilft, die Optionen einzugrenzen.
- Wie eng sind die Toleranzen?
Oberflächenbehandlungen, die die Dicke erhöhen oder Material abtragen, können die Passform und Ausrichtung beeinträchtigen.
- Ist die Oberfläche sichtbar oder verborgen?
Kosmetische Anforderungen sollten nicht die Wahl der Oberflächenbeschaffenheit für funktionale Oberflächen bestimmen, es sei denn, das Aussehen ist von entscheidender Bedeutung.
Eine frühzeitige Beantwortung dieser Fragen reduziert Konstruktionsänderungen und Nacharbeiten im späteren Produktionsverlauf.
Trennung von funktionalen und kosmetischen Oberflächen
Eine der effektivsten Methoden zur Kontrolle von Kosten und Risiken bei der Oberflächenbearbeitung ist die Trennung von kosmetischen und funktionalen Oberflächen. Nicht jede Oberfläche eines Bauteils erfordert den gleichen Bearbeitungsgrad.
Zu den Best Practices gehören:
- Kosmetische Oberflächenbehandlungen nur dort anwenden, wo das Aussehen wichtig ist
- Schutz funktionaler Oberflächen vor unnötiger Bearbeitung
- Anwendung von Maskierung oder selektiver Oberflächenbearbeitung, wenn unterschiedliche Oberflächen unterschiedliche Behandlungen erfordern
Dieser Ansatz ermöglicht es Designern, visuelle Qualität zu erzielen, ohne Kompromisse bei leistungskritischen Funktionen einzugehen.
Fazit
Die Oberflächenbearbeitung nach der CNC-Bearbeitung ist kein rein kosmetischer Schritt. Sie ist eine funktionstechnische Entscheidung, die die Leistung, Lebensdauer und Zuverlässigkeit eines Bauteils im realen Einsatz direkt beeinflusst. Polieren, Anodisieren und Passivieren beheben jeweils unterschiedliche oberflächenbedingte Risiken, von Reibung und Verschleiß bis hin zu Korrosion und Kontamination. Werden diese Verfahren mit einem fundierten Verständnis der Oberflächenfunktion angewendet, verbessern sie die Bauteilleistung. Werden sie jedoch gewohnheitsmäßig eingesetzt, führen sie oft zu versteckten Problemen.
Die effektivsten Oberflächenbehandlungsstrategien beginnen mit der richtigen Planung. Indem Ingenieure und Einkäufer verstehen, wie jede Oberfläche mit Belastungen, Umgebungsbedingungen und passenden Bauteilen interagiert, können sie Oberflächenbehandlungen auswählen, die echten Mehrwert bieten und gleichzeitig unnötige Kosten und Risiken vermeiden. Bei der Wahl der richtigen Oberflächenbehandlung geht es nicht darum, Teile optisch aufzuwerten. Es geht darum sicherzustellen, dass jede Oberfläche die Funktion des Teils über seine gesamte Lebensdauer hinweg optimal erfüllt.




