

Engere CNC-Bearbeitungstoleranzen bedeuten nicht automatisch ein besseres Bauteil. In der Präzisionsfertigung ist die optimale Toleranz jene, die die Funktion gewährleistet, ohne unnötige Kosten, Prüfaufwand, Ausschussrisiko oder Bearbeitungsschwierigkeiten zu verursachen.
Viele Ingenieure und Einkäufer fordern enge Toleranzen, da sie diese mit höherer Qualität assoziieren. Diese Annahme kann jedoch zu erheblichen Produktionsproblemen führen. So wird beispielsweise eine Toleranz von ±0.01 mm vorgegeben, obwohl das Bauteil auch mit ±0.10 mm einwandfrei funktionieren würde. Die Folge sind langsamere Bearbeitungszeiten, höhere Prüfkosten, längere Lieferzeiten und ein erhöhtes Ausschussrisiko.
Die zentrale Frage im Ingenieurwesen lautet nicht: „Wie fest kann die Maschine halten?“ Die eigentliche Frage lautet: „Welche Funktionsstörungen treten auf, wenn diese Toleranz überschritten wird?“
Bei CNC-gefertigten Teilen beeinflussen Toleranzentscheidungen Werkzeugauswahl, Einrichtungsstrategie, Materialwahl, Prüfverfahren, Lieferantenkapazität und Montageleistung. Daher sollte die Toleranzplanung vor der Angebotserstellung und vor Produktionsbeginn erfolgen.
Warum überbewertete Zeichnungen Fertigungsprobleme verursachen
Zu hohe Toleranzen in Zeichnungen führen zu Fertigungsproblemen, da sie Lieferanten zwingen, die Maße strenger zu kontrollieren, als es die Produktfunktion erfordert. Dies erhöht die Bearbeitungszeit, den Prüfaufwand und das Ausschussrisiko, ohne die Leistung zu verbessern.
Eine CNC-Maschine kann zwar hohe Präzision erreichen, das bedeutet aber nicht, dass jede Oberfläche enge Toleranzen aufweisen muss. Eine Lagerbohrung, ein Passloch, eine Dichtfläche oder eine Gleitfläche erfordern möglicherweise eine präzise Steuerung. Eine kosmetische Kante, ein Freischnitt oder ein Außenprofil hingegen oft nicht.
Werden unnötige Toleranzen für nicht kritische Merkmale hinzugefügt, benötigt die Fertigung möglicherweise zusätzliche Nachbearbeitungsgänge, langsamere Schnittparameter, häufigere Werkzeugwechsel, mehr Prüfpunkte und eine strengere Prozesssteuerung. Diese Maßnahmen erhöhen die Kosten, selbst wenn das Bauteil dadurch nicht funktional besser wird.
Ingenieure sollten Montagezeichnungen, Funktionsanforderungen, historische Toleranzprotokolle und Produktionsausschussaufzeichnungen prüfen, bevor sie enge Toleranzen festlegen. Wenn ein Maß Passung, Bewegung, Abdichtung, Ausrichtung oder Sicherheit nicht beeinträchtigt, ist möglicherweise keine enge Kontrolle erforderlich. [ 3 ]
Zu prüfende technische Unterlagen
| Rekord | Was es enthüllt |
| Montagezeichnungen | Welche Merkmale beeinflussen tatsächlich Passform und Ausrichtung? |
| Dokumente mit funktionalen Anforderungen | Welches Versagen soll die Toleranz verhindern? |
| Toleranzstapelberichte | Wie mehrere Dimensionen in der Montage zusammenwirken |
| Produktionsausschussberichte | Welche Toleranzen führen zu wiederholten Ablehnungen? |
| Kundenabweichungsberichte | Welche Merkmale verursachen tatsächliche Probleme im Feld oder bei der Montage? |
Warum enge Toleranzen in der Produktion versagen, selbst wenn die Maschine dazu fähig ist
Enge Toleranzen führen in der Produktion zu Problemen, wenn die Zeichnung davon ausgeht, dass die Maschinengenauigkeit der Produktionsfähigkeit entspricht. Das ist nicht der Fall.
Eine Maschine kann während einer kontrollierten Einrichtung einmalig ein bestimmtes Maß erreichen. Die Produktion erfordert Wiederholgenauigkeit über mehrere Teile, Werkzeuge, Bediener, Materialchargen, Vorrichtungen und Prüfzyklen hinweg. Werkzeugverschleiß, Wiederholgenauigkeit der Vorrichtungen, Wärmeausdehnung und Materialbewegung beeinflussen das Endergebnis.
Der Erfolg eines Prototyps kann auch irreführend sein. Ein Prototyp kann die Prüfung bestehen, weil ein einzelner Maschinenbediener jeden Arbeitsschritt sorgfältig überwacht. Eine Serienproduktion kann jedoch scheitern, weil dieselbe Toleranz unter realen Zyklus- und Prüfbedingungen Hunderte oder Tausende Male wiederholt werden muss.
Deshalb sollten enge Toleranzen nicht nur durch Maschinenspezifikationen, sondern auch durch Prozessfähigkeitsdaten untermauert werden. Cp- und Cpk-Studien, Erstmusterprüfungen, Werkzeugverschleißberichte und Produktionsfähigkeitsaufzeichnungen helfen dabei, festzustellen, ob eine Toleranz zuverlässig eingehalten werden kann.
Zu prüfende Fertigungsdaten
| Fertigungsdaten | Warum es wichtig ist |
| Cp / Cpk Studien | Zeigt, ob der Prozess statistisch aussagekräftig ist. |
| Erster Artikel Inspektion | Bestätigt, dass das erste Serienteil die Anforderungen erfüllt. |
| Werkzeugverschleißberichte | Zeigt, ob sich die Abmessungen während der Produktion verändern. |
| Daten zur Wiederholgenauigkeit der Vorrichtung | Bestätigt, dass das Teil immer korrekt positioniert ist. |
| Chargeninspektionshistorie | Zeigt, ob die Toleranz über verschiedene Chargen hinweg eingehalten werden kann. |
Wie sich das Materialverhalten auf die Toleranzfähigkeit auswirkt
Das Materialverhalten beeinflusst die Toleranzfähigkeit, da jedes Material unterschiedlich auf Schnittkräfte, Wärme, Eigenspannungen und Messbedingungen reagiert. Toleranz ist nicht nur eine Frage der Maschinenleistung, sondern auch der Materialstabilität.
Abschnitt: Wie sich das Materialverhalten auf die Toleranzfähigkeit auswirkt
Aluminium lässt sich oft gut bearbeiten, doch dünne Aluminiumbauteile können sich nach starkem Materialabtrag verziehen. Beim Schruppen können sich Eigenspannungen abbauen und die Planheit nach dem Entspannen verändern. Große Taschen und dünne Rippen erhöhen dieses Risiko.
Edelstahl erzeugt höhere Schnittkräfte und mehr Wärme als Aluminium. Dies kann die Maßhaltigkeit, den Werkzeugverschleiß, die Gratbildung und die Oberflächengüte beeinträchtigen. Enge Toleranzen bei Edelstahl erfordern oft langsamere Bearbeitungsgeschwindigkeiten und eine strengere Prozesskontrolle.
Titan speichert Wärme in der Nähe der Schnittzone und kann den Werkzeugverschleiß beschleunigen. Die Bearbeitung von Titan mit engen Toleranzen erfordert in der Regel konservative Schnittparameter, eine präzise Einrichtung und sorgfältige Qualitätskontrolle.
Technische Kunststoffe stellen eine weitere Herausforderung dar. Kunststoffe können sich durch Hitze ausdehnen, Feuchtigkeit aufnehmen, sich unter Klemmdruck verformen oder nach der Bearbeitung verziehen. Ein Kunststoffteil kann unmittelbar nach dem Schneiden korrekte Maße aufweisen, sich aber nach dem Abkühlen oder durch Umwelteinflüsse verändern.
Materialverhalten
| Materialgruppe | Toleranzrisiko | Warum es passiert | Reaktion der Fertigungsindustrie |
| Aluminium | Dünnwandverzerrung | Eigenspannungen und Materialabtrag | Ausgewogene Schrupp- und Schlichtbearbeitung |
| Edelstahl | Hitze und Schnittkraft | Härteres Schneiden und Werkzeugverschleiß | Starre Einrichtung und kontrollierte Zuführungen |
| Titan | Thermische Konzentration | Geringe Wärmeleitfähigkeit | Konservative Parameter und scharfe Werkzeuge |
| Messing | Grate und Kontrolle kleiner Merkmale | Frei schneidend, aber kantenempfindlich | Entgratungs- und Inspektionsplanung |
| Kunststoffe | Expansion und Bewegung | Hitze, Feuchtigkeit und Klemmspannung | Spannungsarme Befestigung und Stabilisierung |
Welche Merkmale erfordern tatsächlich enge Toleranzen?
Enge Toleranzen sind nur dann erforderlich, wenn die Funktion des Bauteils von einer präzisen Geometrie abhängt. Zu diesen Merkmalen gehören üblicherweise Lagerbohrungen, Präzisionspositionierbohrungen, Dichtflächen, Bezugspunkte und Gleitflächen.
Eine Lagerbohrung muss hinsichtlich Größe, Rundheit und Ausrichtung präzise sein, da Ungenauigkeiten zu Geräuschen, Verschleiß, Überhitzung oder Fressen führen können. Eine Dichtfläche muss plan und oberflächengenau sein, um Leckagen zu vermeiden. Eine Positionierbohrung erfordert möglicherweise eine gewisse Toleranz, da sie die Passung der Baugruppe bestimmt.
Im Gegensatz dazu benötigen kosmetische Kanten, Aussparungen, Außenprofile und nichtfunktionale Oberflächen oft keine engen Toleranzen. Zu enge Toleranzen bei diesen Merkmalen erhöhen die Kosten, ohne die Montage oder Lebensdauer zu verbessern.
Praxisbeispiel: Präzisionslagergehäuse vs. externe Montageplatte
Ein Präzisionslagergehäuse erfordert enge Bohrungstoleranzen, kontrollierte Rundheit und eindeutige Bezugspunkte. Ist die Bohrung zu groß, kann das Lager verrutschen. Ist sie zu klein, kann die Montage das Bauteil beschädigen.
Eine externe Montageplatte verhält sich anders. Ist ihre Außenkante nicht funktionskritisch, verursacht die Einhaltung derselben Toleranz wie die Lagerbohrung unnötige Kosten. Korrekterweise sollte für die Lagerfläche eine enge Toleranz und für nicht-funktionskritische Geometrie eine Standardtoleranz angewendet werden.
Toleranzstapelung: Der Fehler, den Ingenieure zu spät entdecken
Toleranzüberschreitungen führen zu Montagefehlern, wenn einzeln zulässige Maße zu einer unzulässigen Gesamtabweichung addiert werden. Ein Bauteil kann die Prüfung bestehen und dennoch bei der Montage versagen, wenn das Gesamtsystem nicht analysiert wurde.
Dies tritt häufig bei CNC-gefrästen Baugruppen mit mehreren Bohrungen, Gegenplatten, Distanzstücken, Abdeckungen, Halterungen und Positionierungselementen auf. Jede einzelne Abmessung mag innerhalb der Toleranz liegen, aber die Gesamtabweichung kann die Endposition über die zulässigen Grenzen der Baugruppe hinaus verschieben.
Eine lineare Toleranzakkumulation entsteht, wenn sich Maße in einer Richtung summieren. Eine geometrische Toleranzakkumulation ist komplexer, da sie Position, Orientierung, Ebenheit, Rechtwinkligkeit und Bezugsbeziehungen berücksichtigt.
Ingenieure sollten Montagemodelle, GD&T-Studien, Lagenanalysen und Funktionspassungssimulationen überprüfen, bevor sie einzelne Maße verkleinern. Ziel ist nicht, jedes Teil enger zu machen, sondern die Merkmale zu kontrollieren, die die Funktion der Baugruppe bestimmen.
Standardtoleranzen vs. Mittlere Toleranzen vs. Enge Toleranzen
Standard-, mittlere und enge Toleranzen sind entsprechend dem Funktionsrisiko auszuwählen. Standardtoleranzen eignen sich für allgemeine Merkmale. Mittlere Toleranzen eignen sich für montagerelevante Merkmale. Enge Toleranzen eignen sich für kritische Merkmale, deren Funktion von Präzision abhängt.
Standardtoleranzen eignen sich häufig für allgemeine Profile, unkritische Oberflächen, Freiraummerkmale und Teile mit unkritischen Montageanforderungen. Sie unterstützen Kosteneffizienz und schnellere Produktion.
Mittlere Toleranzen werden verwendet, wenn eine wiederholbare Montage wichtig ist, die Funktion aber keine extreme Präzision erfordert. Beispiele hierfür sind Befestigungslöcher, Gehäuseschnittstellen und allgemeine Passflächen.
Enge Toleranzen sind Bauteilen vorbehalten, deren mechanische Leistungsfähigkeit von Präzision abhängt. Dazu gehören Lagerpassungen, Dichtungsbereiche, Gleitelemente, Präzisionsbohrungen und ausrichtungskritische Bezugspunkte. [ 1 ][ 6 ]
Typische Verwendung
| Feature-Typ | Empfohlene Toleranzstrategie |
| Kosmetisches Außenprofil | Standard |
| Freiraumschlitz | Standard oder mittel |
| Befestigungslochmuster | Medium |
| Dübelloch | Eng |
| Lagerbohrung | Eng |
| Dichtfläche | Dicht mit Oberflächengütekontrolle |
| Allgemeine Taschentiefe | Standard oder mittel |
| Gleitschnittstelle | Eng an Stellen, wo die Bewegung von der Passform abhängt |
Warum GD&T Probleme oft besser löst als engere Abmessungen
GD&T löst Toleranzprobleme oft besser als engere Plus-/Minusmaße, da es die Beziehung von Merkmalen zu funktionalen Bezugspunkten regelt. Ein engeres Maß beschreibt nicht immer, wie das Teil montiert oder geprüft werden soll.
Beispielsweise kann ein Lochmuster mit separaten Plus-/Minuswerten für X und Y bemaßt werden. Dies kann zu Verwirrung hinsichtlich Prüfung, Passgenauigkeit und zulässiger Abweichungen führen. Eine positionelle Toleranz, die an Bezugspunkte gekoppelt ist, verdeutlicht die funktionalen Anforderungen oft klarer.
GD&T ermöglicht die Kontrolle von Position, Ebenheit, Rechtwinkligkeit, Profil, Rundlauf und Orientierung. Diese Kontrollen sind nützlich, wenn die Beziehung zwischen den Merkmalen wichtiger ist als eine einzelne Größenabmessung. [ 2 ] [ 4 ]
Praxisbeispiel: Kontrolle der Lochposition
Eine bearbeitete Platte kann vier Befestigungslöcher aufweisen, die mit einem anderen Bauteil fluchten müssen. Wenn jedes Loch nur durch Koordinatenmaße definiert ist, kann die Prüfung des Bauteils durch Lieferant und Käufer unterschiedlich ausfallen.
Durch die Verwendung von Positionstoleranzen relativ zu Bezugspunkten lässt sich die zulässige Bohrungsposition genauer definieren. Dies reduziert Inspektionsstreitigkeiten und spiegelt die Montagefunktion besser wider.[ 5 ]
GD&T sollte nicht dazu verwendet werden, jedes Detail zu optimieren. Es sollte vielmehr dazu dienen, zu verdeutlichen, welche Beziehungen die Funktion tatsächlich steuern.
Inspektionsherausforderungen bei extrem engen Toleranzen
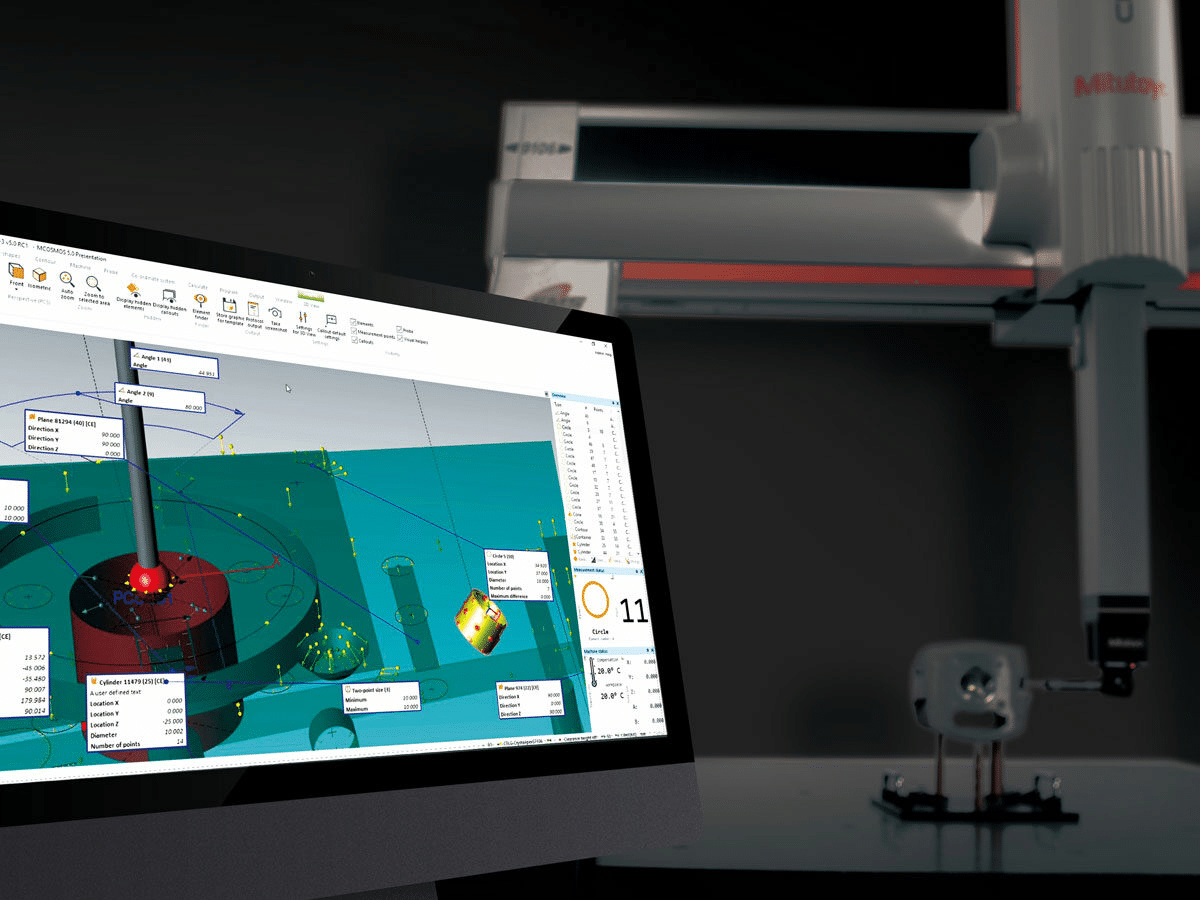
Extrem enge Toleranzen stellen die Prüfung vor Herausforderungen, da die Messunsicherheit erheblich zunimmt. Ein Bauteil kann je nach Gerätekapazität, Temperatur, Vorrichtung, Tastkraft und Prüfmethode als gut oder schlecht erscheinen.
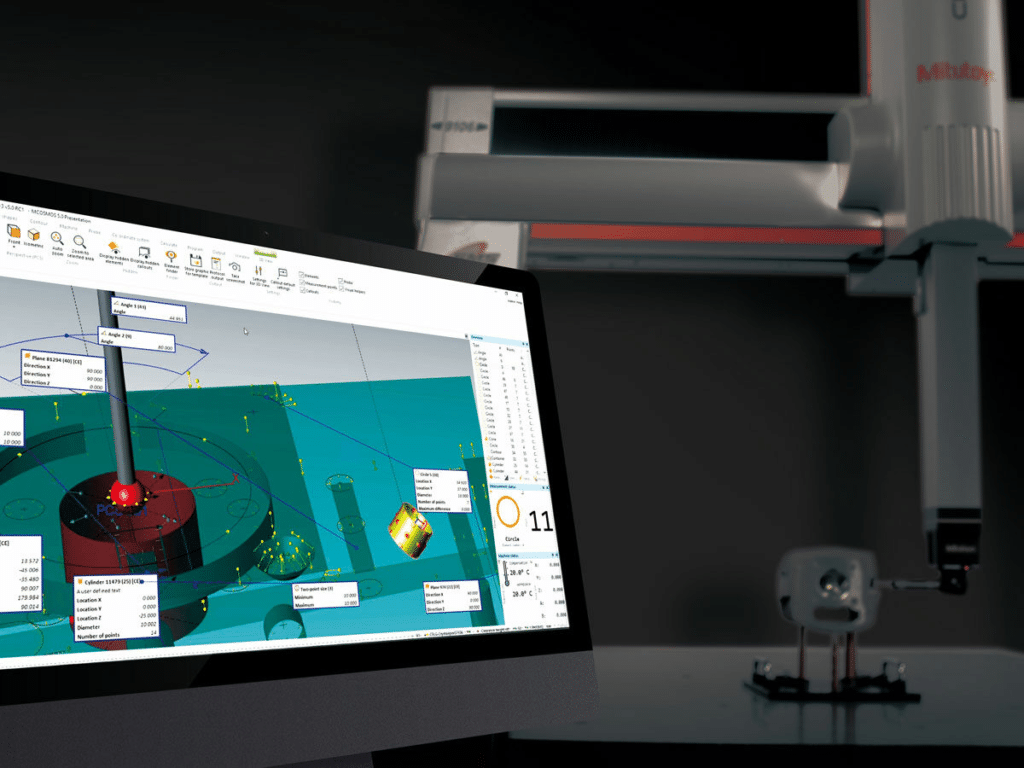
Quelle: Mitutoyo CMM-Programmierlösungen
Die CMM-Prüfung ist leistungsstark, erfordert aber dennoch eine korrekte Bezugseinrichtung, kalibrierte Geräte, geschultes Personal und eine geeignete Messstrategie. Die Lehrenprüfung kann schneller sein, muss aber dem zu prüfenden Merkmal und der Toleranz entsprechen.
Auch die Temperatur spielt eine Rolle. Metalle dehnen sich bei Temperaturänderungen aus und ziehen sich bei Temperaturänderungen zusammen. Kunststoffe können sich sogar noch stärker verformen. Ein unmittelbar nach der Bearbeitung gemessenes Maß entspricht möglicherweise nicht demselben Maß nach dem Abkühlen.
Qualitätsteams sollten CMM-Berichte, Messsystemanalysen, Kalibrierungsaufzeichnungen und Prüfverfahren überprüfen, bevor sie extrem enge Toleranzen akzeptieren. Ist die Messunsicherheit im Verhältnis zur Toleranz zu groß, kann das Prüfergebnis unzuverlässig sein. [ 7 ]
Prozesstabelle: Von der Zeichnung bis zur Abnahmeprüfung
| Schritt | Ingenieurfrage | Herstellungsrisiko | Qualitätskontrollmaßnahme |
| Zeichnungsüberprüfung | Welche Funktionen steuern die Funktion? | Übertoleranz | Trennen Sie kritische und nicht-kritische Merkmale. |
| Prozessplanung | Kann der Prozess die Toleranz wiederholt einhalten? | Prototyp erfolgreich, Produktionsfehler | Überprüfung der Leistungsfähigkeit und des Einrichtungsplans |
| Maschinenbearbeitung | Können Werkzeugverschleiß oder Hitzeeinwirkung die Abmessungen verändern? | Dimensionsdrift | Werkzeugstandzeit und thermische Stabilität überwachen |
| Inspektion | Lässt sich das Merkmal zuverlässig messen? | Messungsungenauigkeit; Messungsunsicherheit; Messunsicherheit | Koordinatenmessgeräte, Lehren oder optische Systeme korrekt verwenden |
| Endgültige Genehmigung | Funktioniert das Teil in der Baugruppe? | Die Abmessungen wurden erfüllt, aber die Passung war mangelhaft. | Passung und Bezugsbeziehungen prüfen |
Branchenbeispiele, bei denen Toleranzentscheidungen den Produkterfolg vorantreiben
Toleranzentscheidungen wirken sich auf jede Branche unterschiedlich aus. Luft- und Raumfahrt, Medizintechnik, Automobilindustrie, Elektronik und industrielle Fertigung benötigen alle Präzision, aber nicht jedes Merkmal erfordert das gleiche Maß an Kontrolle.
Quelle: BaiChuan Präzisions-CNC-Frässervice
Luft- und Raumfahrtkomponenten
Bauteile für die Luft- und Raumfahrt erfordern unter Umständen enge Toleranzen an kritischen Schnittstellen, Befestigungslöchern, Aktuatorfunktionen und Bezugsflächen. Nicht-funktionale Geometrien sollten jedoch nicht automatisch die gleichen Toleranzen erhalten.
Eine leichte Halterung für die Luft- und Raumfahrt erfordert unter Umständen eine präzise Steuerung der Lochposition und der Ebenheit an den Montageflächen. Äußere Konturflächen können größere Toleranzen zulassen, sofern sie die Montage oder den Lastpfad nicht beeinträchtigen.
Komponenten für medizinische Geräte
Komponenten medizinischer Geräte erfordern häufig eine präzise Steuerung hinsichtlich Passgenauigkeit, wiederholbarer Bewegung, Reinigungsfähigkeit und Sicherheit. Chirurgische Instrumente, Teile von Diagnosegeräten und Präzisionsvorrichtungen erfordern unter Umständen eine sorgfältige Toleranzplanung.
Doch selbst bei medizinischen Bauteilen kann eine zu hohe Toleranz gegenüber nicht-funktionalen Oberflächen die Kosten unnötig in die Höhe treiben. Funktionale Oberflächen, zusammenpassende Bauteile und prüfkritische Merkmale sollten daher strengsten Qualitätskontrollen unterliegen.
Kfz-Komponenten
In der Automobilproduktion muss oft ein Gleichgewicht zwischen Toleranz, Produktionsmenge und Kosten gefunden werden. Halterungen, Gehäuse, Getriebekomponenten und Teile für Batterieträger von Elektrofahrzeugen erfordern eine wiederholgenaue Montage, doch die Produktionskosten spielen eine wichtige Rolle.
Eine in großen Stückzahlen gefertigte Kfz-Montagehalterung erfordert möglicherweise mittlere Toleranzen bei Lochmustern und Planheit der Auflageflächen. Für kosmetische Merkmale oder Freiraumfunktionen können Standardtoleranzen verwendet werden, um die Produktionskosten zu kontrollieren.
Elektronikgehäuse
Bei Elektronikgehäusen ist die Einhaltung von Toleranzen hinsichtlich der Ausrichtung von Steckverbindern, Platinen, Tasten, Kameramodulen und Kühlkörpern unerlässlich. Steckverbinderöffnungen und Leiterplattenbefestigungselemente sind oft wichtiger als die äußere Geometrie.
Für einen optimalen Wärmekontakt müssen die Oberflächen von Kühlkörpern plan und die Oberflächenbeschaffenheit kontrolliert werden. Für nicht-funktionale Gehäusekanten können häufig Standardtoleranzen verwendet werden.
Industrielle Ausrüstung
Zu den Bauteilen für Industrieanlagen gehören Werkzeugplatten, Lagerhalterungen, Robotergreifer, Ventilblöcke und Vorrichtungen. Diese Bauteile erfordern oft enge Toleranzen bei Lagerpassungen, Passbohrungen, Dichtflächen und Bezugsflächen.
Für allgemeine Außenflächen, Durchgangsbohrungen und unkritische Aussparungen können Standard- oder mittlere Toleranzen verwendet werden. Das beste Ergebnis wird durch die Trennung funktionaler Merkmale von der allgemeinen Geometrie erzielt.
Häufige Toleranzfehler, die Ingenieure, Einkäufer und Hersteller immer wieder begehen
Der häufigste Fehler bei der Toleranzberechnung besteht darin, Toleranzen aus der Luft- und Raumfahrt auf industrielle Bauteile anzuwenden. Dies geschieht oft, weil die Teams eine „hochwertige“ Zeichnung anstreben, was jedoch zu Kosten- und Prüfproblemen führt.
Ein weiterer Fehler besteht darin, Konstruktionsschwächen durch Toleranzen auszugleichen. Wenn ein Bauteil nicht korrekt positioniert ist, löst das Verringern aller Maße möglicherweise nicht das eigentliche Problem. Unter Umständen sind eine verbesserte Bezugsstruktur oder Positionierungshilfen erforderlich.
Die Materialbewegung wird häufig vernachlässigt. Dünnwandige Bauteile, große Aussparungen, Kunststoffe und spannungsarm geglühte Werkstoffe verhalten sich nach der Bearbeitung anders. Eine Toleranz, die auf dem Papier plausibel erscheint, kann nach dem Materialabtrag schwer einzuhalten sein.
Die Prüfplanung wird oft zu spät hinzugefügt. Wenn eine Zeichnung genaue GD&T-Anforderungen stellt, der Lieferant diese aber nicht korrekt messen kann, wird die Produktionsfreigabe schwierig.
Entscheidungsrahmen: Wie eng sollten Ihre CNC-Bearbeitungstoleranzen sein?
Die Toleranz sollte anhand der Funktion, der Fertigungsmöglichkeiten, der Prüfmöglichkeiten und des Ausfallrisikos gewählt werden. Die größtmögliche Toleranz, die die Funktion gewährleistet, ist in der Regel die beste technische Wahl. [ 8 ]
Standardtoleranzen anwenden, wenn:
- Die Funktion hängt nicht von der Passgenauigkeit ab.
- Kosteneffizienz ist wichtig
- Die Montageanforderungen sind unkompliziert.
- Die Merkmale sind kosmetischer oder nicht kritischer Natur.
- Der Freiraum ist großzügig.
Mittlere Toleranzen verwenden, wenn:
- Die Wiederholgenauigkeit der Montage ist wichtig
- Zusammenpassende Bauteile erfordern Konsistenz.
- Lochmuster beeinflussen die Passform
- Die Schnittstellen der Gehäuse erfordern eine kontrollierte Ausrichtung.
- Produktionsvolumen erfordert Wiederholbarkeit
Enge Toleranzen anwenden, wenn:
- Die mechanische Leistungsfähigkeit hängt von der Präzision ab.
- Es handelt sich um Lagerpassungen.
- Die Dichtflächen müssen kontrolliert werden
- Bewegungs- oder Gleitpassung ist entscheidend
- Datum-Funktionen-Steuerungsbaugruppe
- Die technische Analyse unterstützt die Anforderung
Die beste Toleranz ist nicht die engste. Es ist die Toleranz, die die Funktion bei minimalem Fertigungsrisiko gewährleistet.
Häufig gestellte Fragen
Was ist eine Standardtoleranz für die CNC-Bearbeitung?
Eine Standardtoleranz für die CNC-Bearbeitung ist eine allgemein zulässige Abweichung für nicht kritische Merkmale. Sie eignet sich, wenn das Merkmal Passung, Bewegung, Abdichtung oder Ausrichtung nicht beeinflusst.
Wann ist eine enge Toleranz erforderlich?
Enge Toleranzen sind erforderlich, wenn die Funktion eines Bauteils von präziser Steuerung abhängt. Typische Beispiele hierfür sind Lagerbohrungen, Passlöcher, Dichtflächen, Gleitflächen und Bezugselemente.
Wie wirken sich Toleranzen auf die Bearbeitungskosten aus?
Engere Toleranzen erhöhen die Bearbeitungskosten, da sie oft langsameres Schneiden, mehr Nachbearbeitungsgänge, bessere Vorrichtungen, mehr Kontrollen und ein höheres Ausschussrisiko erfordern.
Warum fallen Teile trotz bestandener Prüfung aus?
Bauteile können trotz bestandener Prüfung versagen, weil einzelne Maße zwar innerhalb der Toleranz liegen, die gesamte Baugruppe jedoch fehlerhaft ist. Eine ungeeignete Bezugsstrategie kann ebenfalls zu Mess- und Montageabweichungen führen.
Was verursacht Toleranzstapelungsprobleme?
Toleranzkumulierungsprobleme entstehen, wenn sich mehrere zulässige Abweichungen zu einem größeren Montagefehler addieren. Dies geschieht häufig, wenn Konstrukteure die Maße einzeln prüfen, anstatt die gesamte Baugruppe zu analysieren.
Sollte GD&T für jedes kritische Merkmal verwendet werden?
Nicht jedes Merkmal erfordert GD&T, aber Merkmale, die durch Position, Ausrichtung, Ebenheit, Profil oder Bezugsbeziehungen bestimmt werden, profitieren oft davon. GD&T sollte die Funktion verdeutlichen, nicht die Komplexität erhöhen.
Wie werden enge Toleranzen geprüft?
Enge Toleranzen können mit Koordinatenmessgeräten, Präzisionslehren, optischen Systemen, Oberflächenrauheitsmessgeräten oder speziellen Vorrichtungen geprüft werden. Die Methode hängt von der Art des Merkmals und der geforderten Genauigkeit ab.
Welche Toleranz sollte ich in einer CNC-Zeichnung angeben?
Legen Sie die größtmögliche Toleranz fest, die die Funktion noch gewährleistet. Verwenden Sie Standardtoleranzen für unkritische Merkmale, mittlere Toleranzen für Baugruppenmerkmale und enge Toleranzen nur dort, wo das Ausfallrisiko dies rechtfertigt.
Die beste Toleranz ist diejenige, die die Funktion schützt, ohne unnötige Risiken zu schaffen.
Die beste CNC-Bearbeitungstoleranz ist nicht der kleinste Wert in der Zeichnung. Es ist die Toleranz, die es dem Bauteil ermöglicht, korrekt zu funktionieren und gleichzeitig herstellbar, messbar, wiederholbar und kosteneffektiv zu bleiben.
Übermäßige Toleranz birgt versteckte Risiken. Sie verlängert die Durchlaufzeiten, erhöht den Inspektionsaufwand, die Lieferantenkosten, die Ausschussquote und führt zu Messstreitigkeiten. Zudem kann sie von den wirklich wichtigen Aspekten ablenken.
Erfolgreiche CNC-Projekte vereinen Leistung, Kosten, Wiederholgenauigkeit, Materialverhalten und Prüfmöglichkeiten. Standard-, mittlere und enge Toleranzen haben alle ihre Berechtigung, sollten aber jeweils aus dem richtigen Grund eingesetzt werden.
Engere Toleranzen sollten als technische Entscheidung und nicht als Qualitätsmerkmal betrachtet werden.
Referenzen
1. Internationale Organisation für Normung. ISO 2768-1:1989, Allgemeine Toleranzen. ISO.
https://www.iso.org/obp/ui/en/
2. ASME. ASME Y14.5, Bemaßung und Tolerierung. ASME.
https://www.asme.org/codes-standards/find-codes-standards/y14-5-dimensioning-tolerancing
3. Swyt, DA (1992). Herausforderungen für das NIST in der Dimensionsmesstechnik: Die Auswirkungen verschärfter Toleranzen in der US-amerikanischen Fertigungsindustrie für Einzelteile. NISTIR 4757. National Institute of Standards and Technology.
https://nvlpubs.nist.gov/nistpubs/Legacy/IR/nistir4757.pdf
4. Salsbury, D. (2019). GD&T und die neue ASME Y14.5-2018. Mitutoyo America.
https://www.mitutoyo.com/webfoo/wp-content/uploads/ASME_Y14.5-2018_Salsbury.pdf
5. ASME. Sammlung zu geometrischer Bemaßung und Tolerierung. ASME-Lern- und Entwicklungsabteilung.
https://www.asme.org/learning-development/learning-experiences/geometric-dimensioning-and-tolerancing-collection
6. ZEISS Qualitätsforum. ISO 2768 Allgemeine Toleranztabelle. ZEISS Qualitätsforum.
https://qualityforum.zeiss.com/migration/images/137_8bb2b6eeb6a9e6554d254c216a890c89.pdf
7. Swyt, DA (1993). Bericht eines NIST-Workshops zu Industriebedürfnissen. Nationales Institut für Standards und Technologie.
https://pmc.ncbi.nlm.nih.gov/articles/PMC4909183/
8. Fiktiv. (2022). ISO 2768: Ein internationaler Standard für CNC-Bearbeitungstoleranzen. Fiktives Engineering.
https://www.fictiv.com/articles/iso-2768-an-international-standard




