Чому погодинна вартість п'ятиосьової обробки на ЧПК вища, тоді як собівартість одиниці часто нижча?
П'ятиосьовий верстат з ЧПК може мати вищу погодинну ставку, ніж звичайний тривісний фрезерний верстат, але це не обов'язково робить виробництво готової деталі дорожчим. Для деталей з кількома кутовими елементами, складними поверхнями або вимогливими вимогами до налаштування п'ятиосьова обробка може зменшити загальний обсяг виробничих робіт достатньо, щоб компенсувати вищу продуктивність верстата.
Ключ до розуміння вартості 5-осьової обробки на ЧПК полягає в різниці між оплатою за час роботи машини та оплатою за готову деталь. Налаштування, програмування, затискання, час різання, перевірка та обсяг виробництва – все це впливає на кінцеву ціну. Верстат вищої продуктивності може бути більш економічним вибором, якщо він достатньо позбавляє від цих витрат.
Чому погодинна ставка п'ятиосьової обробки на верстатах з ЧПК вища?
П'ятиосьова обробка на верстатах з ЧПК часто коштує дорожче за годину, оскільки обладнання складніше в придбанні, експлуатації, програмуванні та обслуговуванні.
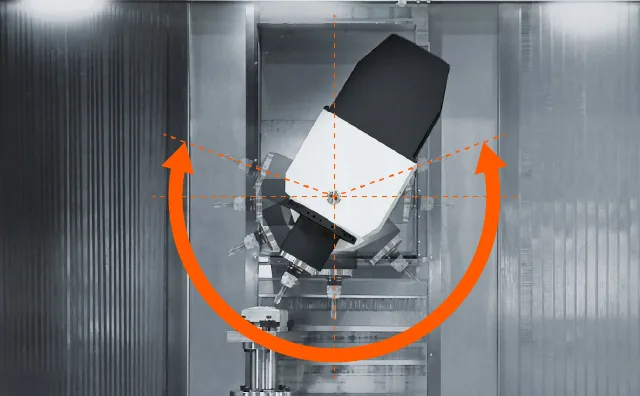
Звичайний тривісний фрезерний верстат переміщує різальний інструмент відносно заготовки вздовж трьох лінійних осей: X, Y та Z. Стандартна п'ятиосьова конфігурація додає дві осі обертання, що дозволяє орієнтувати інструмент або заготовку під різними кутами. Ці додаткові рухи забезпечують більшу гнучкість виробництва, але також вводять більш вимогливі механічні та контрольні вимоги.
На різницю в погодинній ставці впливає кілька факторів:
- Інвестиції в машинне обладнання: поворотні осі, вдосконалені елементи керування та багатоосьові компоненти можуть збільшити витрати на придбання та обслуговування обладнання.
- Програмування: Складні п'ятиосьові траєкторії інструменту можуть вимагати спеціалізованого програмного забезпечення CAM, постобробки, моделювання та досвідчених програмістів.
- Калібрування: Точна багатоосьова обробка залежить від контролю геометричних, обертальних та теплових помилок.
- Експлуатаційні витрати: технічне обслуговування, використання машин, порядок організації праці та амортизація впливають на те, як цех розраховує свою погодинну ставку.
Складність не обмежується переміщенням додаткових осей. Одночасна п'ятиосьова обробка вимагає скоординованого руху зі збереженням заданого співвідношення між ріжучим інструментом та заготовкою.
Дослідження NIST з калібрування верстатів визначає геометричні, кінематичні та теплові похибки як важливі фактори точності обробки.
NIST
Погодинна оплата також різниться між постачальниками. Деякі майстерні включають працю оператора та певні роботи з налаштування у свої тарифи на обладнання, тоді як інші вказують ці витрати окремо. Отже, погодинні ціни не завжди можна безпосередньо порівнювати.
Як п'ятиосьова обробка може зменшити обсяг роботи, необхідний для кожної деталі?
П'ятиосьова обробка може знизити собівартість одиниці продукції, зменшуючи кількість виробничих операцій, необхідних для завершення виготовлення компонента.
Найбільш значні можливості зазвичай включають меншу кількість налаштувань, покращений доступ до інструменту та скорочення часу, що не пов'язаний з різанням. Ці переваги особливо актуальні, коли кілька елементів необхідно обробити з різних орієнтацій.
Менше налаштувань, операцій повторного затискання та заміни кріплень
Розглянемо компонент з отворами, кишенями та монтажними поверхнями на кількох кутових гранях.
На тривісному фрезерному верстаті оператору може знадобитися видалити заготовку, повернути її, закріпити в іншому пристосуванні та встановити нову точку прив'язки до обробки, перш ніж отримати доступ до наступного набору елементів.
Кожне налаштування займає час без обов'язкового видалення матеріалу. Це також може призвести до додаткових витрат на кріплення та можливостей для помилок позиціонування.
П'ятиосьовий верстат може обертати заготовку або ріжучий інструмент для отримання доступу до кількох орієнтацій, залишаючи компонент закріпленим в одному й тому ж пристосуванні.
Це може зменшити:
- Ручне переміщення та вирівнювання.
- Повторні операції закріплення заготовок.
- Спеціальні вимоги до кріплень.
- Час нерізальної машини.
- Певні ризики, пов'язані з передачею даних між установками.
Економія стає значною, коли ліквідовані операції в іншому випадку споживали б значну частину виробничого часу.
П'ятиосьова обробка не виключає всі налаштування. Наприклад, поверхня, яка використовується для утримання заготовки, все ще може вимагати окремої чистової операції.
Кращий доступ до інструментів та ефективніша обробка
Орієнтація інструменту також може впливати на ефективність різання.
Для глибокої кишені або похилої поверхні може знадобитися довгий, вузький ріжучий інструмент, якщо до нього підходити з фіксованого тривісного напрямку. Довгий виліт інструменту може збільшити ризик прогину та вібрації, потенційно обмежуючи параметри різання.

П'ятиосьове позиціонування може дозволити інструменту підходити до того ж елемента під більш сприятливим кутом. Це може зробити практичнішим використання коротшого та жорсткішого різця.
Для відповідних геометрій покращена доступність може сприяти більш ефективним стратегіям обробки та зменшити потребу в окремих операціях.
Ці переваги не є автоматичними. Якість траєкторії інструменту, поведінка матеріалу, умови різання та конфігурація верстата все ще визначають фактичний час циклу.
Як порівнюються триосьова, індексована 3+2 та одночасна п'ятиосьова обробка?
Економічний маршрут обробки залежить від необхідної орієнтації інструменту та того, як деталь можна утримувати під час виробництва.
Не кожна деталь, яка оброблюється за допомогою п'ятиосьового обладнання, потребує одночасного п'ятиосьового різання.
Тривісна обробка ефективна для доступних призматичних елементів, таких як плоскі поверхні, прямолінійні кишені та отвори, до яких можна дістатися з обмеженої кількості напрямків.
Індексована обробка 3+2 використовує обертальні осі для позиціонування інструменту або заготовки під вибраним кутом. Орієнтація залишається фіксованою, поки верстат виконує операцію різання, а потім змінюється для іншої області обробки.
Одночасна п'ятиосьова обробка координує лінійний та обертальний рух під час різання. Це особливо корисно, коли орієнтація інструменту повинна безперервно змінюватися вздовж складної поверхні.
| Фактор порівняння | Триосьова обробка | Індексована обробка 3+2 | Одночасна п'ятиосьова обробка |
|---|---|---|---|
| Доступ до інструментів | Фіксований напрямок на налаштування | Кілька індексованих орієнтацій | Постійна зміна орієнтацій |
| Вимоги до налаштування | Може знадобитися повторне затискання | Може консолідувати багатосторонні операції | Може консолідувати складні операції |
| Програмування | Зазвичай менш складно | Додаткове планування позиціонування та зазорів | Розширені багатоосьові траєкторії інструменту |
| Workholding | Звичайні або спеціалізовані світильники | Потрібен поворотний зазор | Потрібен дозвіл протягом усього скоординованого руху |
| Міркування щодо погодинної ставки | Часто нижчі для порівнянного обладнання | Застосовується багатоосьова ставка верстата | Може застосовуватися розширена ставка обробки |
| Відповідна геометрія | Доступні призматичні елементи | Кутові отвори та багатогранні елементи | Складні контури та рельєфні поверхні |
| Розгляд вартості | Ефективний, коли додаткові налаштування обмежені | Може зменшити потребу в переміщенні без безперервного ротаційного різання | Виправдано, коли складний рух інструменту додає значущої цінності |
Важлива відмінність полягає в тому, що п'ятиосьова здатність та одночасне п'ятиосьове різання – це не одна й та сама вимога.
Для компонента, що містить кілька кутових отворів та плоских граней, індексована обробка 3+2 може забезпечити необхідний доступ без вимог програмування для безперервного руху по п'яти осях.

Складне робоче колесо або фігурний компонент можуть виправдати одночасну обробку, оскільки різець повинен змінювати орієнтацію під час повторення поверхні.
Вибір найменш складного процесу, який надійно відповідає вимогам креслення, часто є ключовим для контролю виробничих витрат.
Що визначає загальну вартість п'ятиосьової обробки на ЧПК для однієї деталі?
Загальна вартість п'ятиосьової обробки деталей на верстаті з ЧПК залежить не лише від погодинної плати верстата. Покупці повинні оцінити повний виробничий процес, включаючи підготовку, виробництво, контроль та будь-які необхідні вторинні операції.
Дві категорії витрат є особливо важливими: одноразові витрати та періодичні виробничі витрати.
Одноразові витрати на програмування, налаштування та встановлення приладів
Перед початком виробництва механічному цеху може знадобитися підготувати програму CAM, вибрати інструменти, встановити затискання, встановити зміщення та перевірити початкові операції обробки.
Ці витрати часто описуються як одноразові витрати на інженерію або підготовку.
Для прототипу значна частина цієї роботи може бути розподілена на один компонент. Коли та сама підготовка підтримує більшу виробничу партію, її вартість може бути розподілена на більше деталей.
Це пояснює, чому вартість налаштування верстата з ЧПК може сильно впливати на ціноутворення прототипів та дрібних партій.
П'ятиосьова обробка може вимагати складнішого програмування, але її здатність об'єднувати операції може зменшити підготовку, пов'язану з кількома окремими налаштуваннями.
Чи призведе це до чистої економії, залежить від обох сторін порівняння.
Постійна вартість за прийняту готову деталь
Поточні витрати включають час роботи верстата, обслуговування оператором, споживання ріжучого інструменту, перевірку та фінішну обробку.
Вартість машинного часу можна виразити як:
\[ \text{Вартість машинного часу}=\text{Погодинна ставка}\times\text{Оплачений час} \]
Цей розрахунок сам по собі не відображає повної собівартості виробництва.
Більш корисним заходом є:

Загальна сума включає витрати на відповідні матеріали, підготовку, обробку, оснащення, контроль якості та оздоблювальні роботи. Витрати, вже включені до вартості верстата, не слід враховувати повторно.
Кількість прийнятих деталей має значення, оскільки брак та переробка можуть вплинути на вартість доставки компонентів, які відповідають кресленню.
Обсяг виробництва також змінює розподіл витрат на підготовку. Більша партія не автоматично здешевлює п'ятиосьову обробку. Якщо її поточна вартість на деталь залишається вищою, збільшення кількості може не змінити результат.
Правильне економічне порівняння – це загальна вартість виробництва еквівалентного прийнятного компонента кожним можливим виробничим шляхом.
Що показує порівняння реального триосьового та п'ятиосьового виробництва?
Порівняння виробничих показників, опубліковане DMG MORI, ілюструє, як п'ятиосьова обробка може скоротити виробничі витрати для складного компонента.
У своєму прикладі з високонапірним рідинним колектором DMG MORI повідомляє, що тривісний процес вимагав щонайменше п'яти налаштувань, тоді як п'ятиосьовий підхід вимагав двох.
Зазначений цикл обробки також змінився з 48 хвилин при тривісній обробці до 33 хвилин при п'ятивісній обробці, що приблизно на 31% скоротило час циклу.
Потреба в різальному інструменті зменшилася з 17 до восьми.
DMG MORI
Ці результати ілюструють кілька важливих механізмів:
- Менша кількість налаштувань зменшує повторну роботу та підготовку.
- Коротший цикл обробки зменшує час, необхідний для обробки деталі.
- Менша кількість ріжучих інструментів може спростити вимоги до оснащення для цього конкретного виробничого процесу.
Цей приклад не встановлює повсюдного зниження виробничих витрат.
Цифри DMG MORI описують конкретне застосування, а опубліковане порівняння не містить повних даних про ціни на верстати, витрати на програмування, вартість кріплень та кінцеві ціни за одиницю для обох маршрутів.
Це демонструє, як можна підвищити ефективність виробництва. Визначення фактичної фінансової вигоди все ще вимагає повного порівняння витрат.
Коли тривісна обробка все ще є дешевшим вибором?
Тривісна обробка може залишатися більш економічним варіантом, коли геометрія компонента не вимагає додаткової доступності, яку забезпечує п'ятиосьове обладнання.
Наприклад, простий монтажний кронштейн з плоскими поверхнями та легкодоступними отворами можна ефективно виготовити за допомогою звичайного тривісного фрезерування.
Якщо деталь потребує незначного переміщення, п'ятиосьова обробка може забезпечити обмежені можливості для скорочення часу налаштування або циклу.
Тривісна обробка може бути особливо конкурентоспроможною, коли:
- Геометрія доступна за допомогою простих операцій обробки.
- Існуюче обладнання вже забезпечує ефективне виробництво.
- Вимоги до програмування відносно прості.
- Додаткове позиціонування поворотної осі не суттєво скорочує час обробки.
- Перевірений виробничий процес відповідає заданим допускам та вимогам до поверхні.
П'ятиосьова обробка також може призвести до витрат на програмування або кріплення, які перевищують операційну економію для конкретного завдання.
Ще одним фактором, який слід враховувати, є кількість партії. Спеціалізоване п'ятиосьове пристосування або програма можуть бути корисними для повторного виробництва, але вартість їхньої підготовки має бути виправдана обсягом роботи, яку вони економлять.
Не існує універсального порогу кількості або кількості налаштувань, за якого п'ятиосьова обробка стає дешевшим варіантом.
Рішення повинно відображати геометрію компонента, наявне обладнання та фактичний виробничий план постачальника.
Як вимоги до матеріалів, допусків та контролю впливають на собівартість одиниці продукції?
Вибір матеріалу та вимоги до якості впливають на час обробки, витрату інструментів, витрати на обробку та контроль.
Таким чином, вони можуть змінити порівняння витрат між тривісними та п'ятивісними виробничими маршрутами.
Створення геометрії та завершення функціональних елементів
Різні матеріали по-різному реагують на операції різання.
Алюмінієві сплави зазвичай дозволяють ефективно обробляти матеріал за допомогою відповідних інструментів та умов різання. Поведінка нержавіючої сталі залежить від марки, причому деякі марки створюють проблеми зі зміцненням та зносом інструменту.
Титанові сплави вимагають особливої уваги до тепловиділення та продуктивності інструменту. Їх відносно низька теплопровідність може концентрувати тепло поблизу зони різання, що робить важливим вибір інструменту та стратегії різання.
Ці характеристики впливають на економіку обробки незалежно від кількості осей.
Геометрія деталі та функціональні вимоги також мають значення. Верстат може бути здатним виготовляти базову форму компонента, але критичні отвори, різьба, сполучні поверхні або точні опорні точки можуть вимагати додаткових операцій для відповідності кресленню.
Оздоблення поверхні та видалення задирок можуть збільшити витрати, де це зазначено.
П'ятиосьовий доступ до інструментів може допомогти ефективно виконати певні функції, але це не усуває всю другорядну роботу.
Перевірка розмірів та контроль якості
Зменшення переміщення заготовки може допомогти зберегти розмірні співвідношення між елементами, обмежуючи певні помилки перенесення даних.
Це не означає, що п'ятиосьова обробка автоматично досягає жорсткіших допусків.
Фактична точність залежить від калібрування верстата, стану інструменту, затискання заготовки, теплових властивостей, сил різання та стратегії обробки.

Зондування в процесі обробки може допомогти у вирівнюванні та вимірюванні налаштувань під час обробки. Для перевірки заданих вимог до розмірів можуть використовуватися координатно-вимірювальні машини (КВМ) та інші методи контролю.
Необхідний обсяг перевірки залежить від компонента та його цільового застосування.
Для точного порівняння собівартості одиниці продукції покупці повинні враховувати виробничі та перевірочні роботи, необхідні для отримання прийнятних готових деталей, а не лише час, витрачений на різання матеріалу.
Як покупцям слід порівнювати котирування на тривісні та п'ятивісні верстати з ЧПК?
Покупцям слід порівнювати загальну вартість еквівалентних готових компонентів, а не вибирати постачальника на основі найнижчої заявленої ставки за машино-годину.
Змістовне порівняння починається з узгодженої технічної інформації.
Перш ніж запитувати цінові пропозиції, надайте:
- Модель САПР та інженерне креслення: Визначення геометрії компонента та необхідних елементів.
- Специфікація матеріалу: Визначте правильний сплав, марку та відповідні вимоги до запасів.
- Обсяг виробництва: Вкажіть початкове замовлення та будь-яке очікуване повторне виробництво.
- Допуски та базисні точки: Визначення розмірів та геометричних зв'язків, які є функціонально важливими.
- Вимоги до поверхні: Вкажіть потреби в фінішній обробці, видаленні задирок та обробці поверхні.
- Вимоги до перевірки: Уточніть вимоги до перевірки розмірів та документації.
Також корисно запитати, як постачальник має намір виготовляти деталь.
Чи вимагатиме процес кількох налаштувань? Чи може індексована обробка забезпечити необхідний доступ? Чи дає одночасний рух по п'яти осях значну перевагу? Чи включено в цінову пропозицію програмування, оснащення, контроль та фінішну обробку?
Відповіді допомагають пояснити різницю між цінами постачальників.
Для інженерів, які досліджують, як зменшити вартість обробки на верстатах з ЧПК, аналіз доступності елементів, зайвої геометричної складності, вимог до кріплень та специфікацій допусків може виявити практичні можливості для вдосконалення.
Найнижча погодинна ставка машини не обов'язково є найдешевшим виробничим маршрутом. Порівняння має встановити, який процес може надійно постачати необхідний компонент за найбільш прийнятною загальною вартістю.
Висновок
П'ятиосьова обробка на верстатах з ЧПК може мати вищу погодинну ставку через вимоги до обладнання, програмування та експлуатації. Її економічна перевага проявляється, коли краща доступність інструменту, менша кількість налаштувань та ефективніше виробництво знижують загальну вартість однієї прийнятної готової деталі.
Тривісна обробка залишається практичним та економічним вибором для багатьох доступних компонентів. Індексована обробка 3+2 може забезпечити ефективний компроміс, тоді як одночасна п'ятиосьова обробка виправдана, коли геометрія вимагає скоординованого руху інструменту.
Правильний вибір залежить від креслення, матеріалу, кількості, допусків та повного процесу виробництва.
BaiChuan Precision пропонує послуги з фрезерування на три-, чотири- та п'ятиосьових верстатах з ЧПК для виготовлення компонентів на замовлення. Інженери та відділи закупівель можуть надсилати свої креслення та вимоги до виробництва для перевірки технологічності та складання кошторису на основі потреб деталі.
Байчуань
Посилання
1. Лі, М. та Кулватунью, Б. (2019). Проектування за ціною . NIST.
2. DMG MORI. 5-осьова досконалість.
_3. Seco Tools. Економіка виробництва: глобальна оптимізація._
4. Siemens NX. (2013). Спрощення переходу на п'ятиосьову обробку.
5. Гао, В. та ін. (2023). Калібрування верстатів.
6. Renishaw. Дотикові зонди стандартної точності для верстатів.
7. Kennametal. (2023). 10 порад щодо фрезерування титану.
8. BaiChuan Precision. Фрезерування з ЧПУ.