

Маєте труднощі зі складною геометрією деталей або вимогами до точності? Фрезерування бокового отвору може бути рішенням, яке ви ігнорували, незважаючи на те, що це одна з найуніверсальніших технік у нашому арсеналі ЧПК.
Бічне фрезерування – це фундаментальний процес обробки, під час якого ріжучий інструмент видаляє матеріал уздовж своєї периферійної кромки. Він чудово справляється зі створенням пазів, кишень та контурів з високою точністю, що робить його незамінним для деталей, що потребують точних бічних елементів або складних профілів.
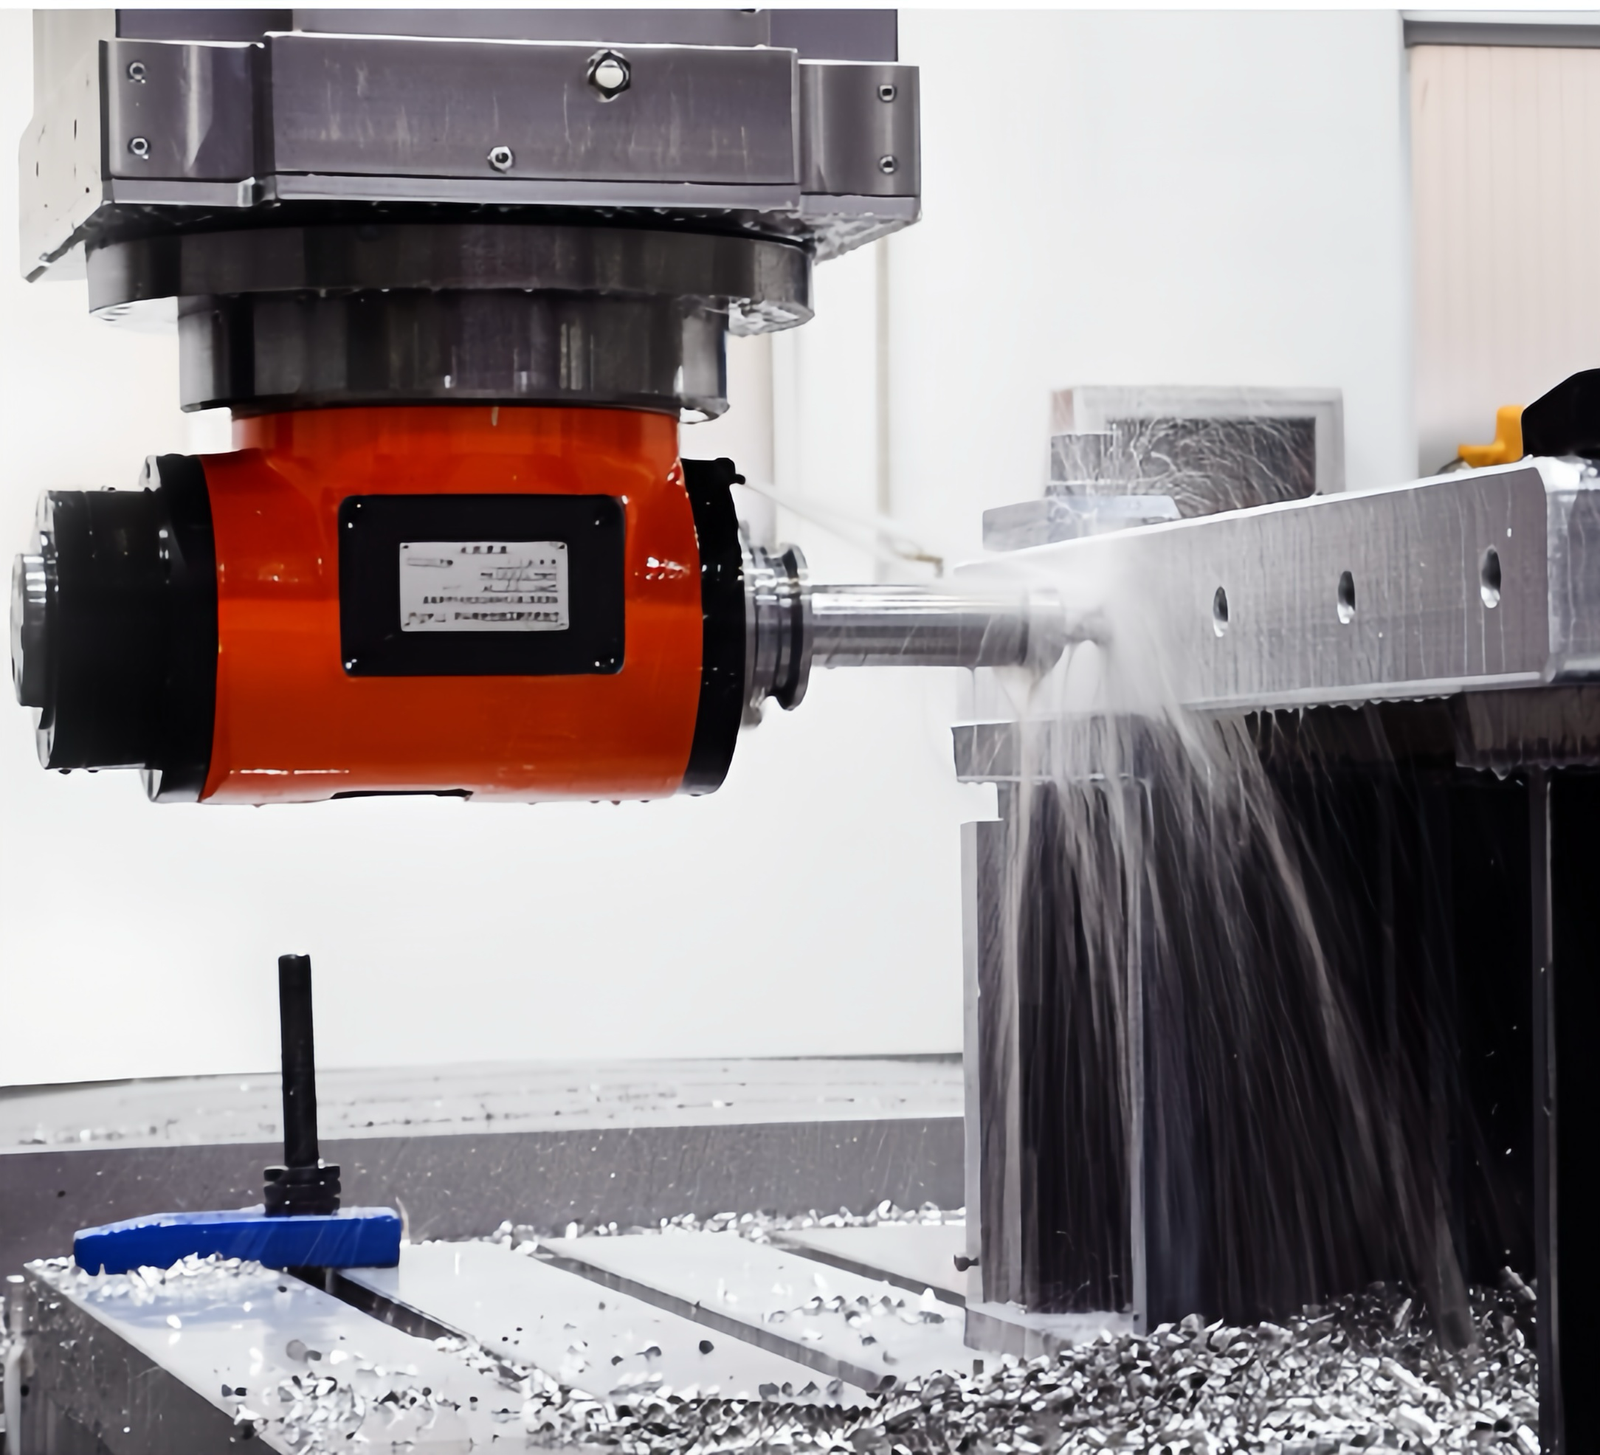
Триває операція бокового фрезерування
За багаторічний досвід надання послуг з механічної обробки я бачив, як бокове фрезерування еволюціонувало від базової операції до важливої техніки, яка сприяє точному виробництву. Дозвольте мені пояснити, чому ця техніка така важлива та як вона може трансформувати ваші виробничі можливості.
Чим бокове фрезерування відрізняється від інших методів фрезерування?
Розгублені, коли використовувати бічне фрезерування, а коли торцеве фрезерування чи інші методи? Ця різниця може означати різницю між ідеальною деталлю та дорогою переробкою.
Бічне фрезерування використовує периферійні ріжучі кромки торцевої фрези для видалення матеріалу вздовж боків заготовки, створюючи вертикальні поверхні. На противагу цьому, торцеве фрезерування використовує нижню частину інструменту для створення горизонтальних поверхонь, тоді як профільне фрезерування повторює контури для створення складних форм.
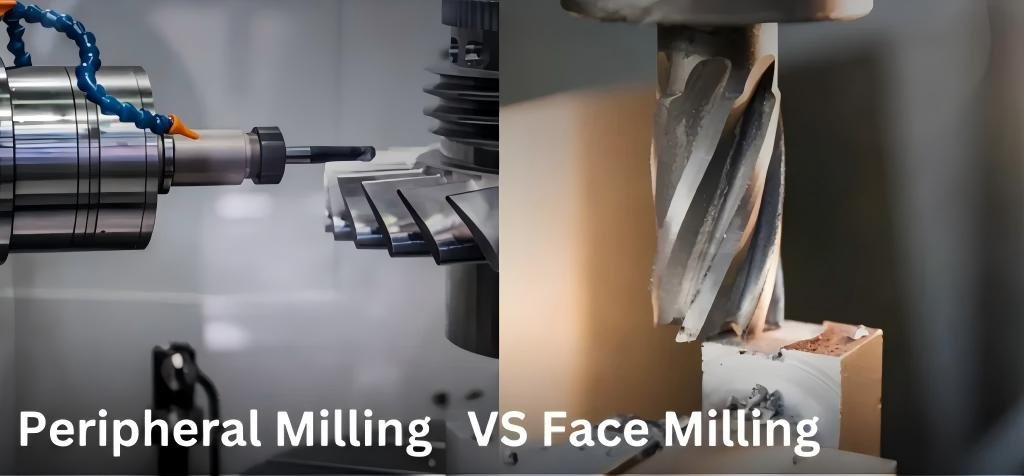
Порівняння бокового та торцевого фрезерування
Бічне фрезерування відрізняється від інших методів обробки завдяки своєму унікальному підходу до видалення матеріалу. На нашому заводі в Куньшані ми регулярно використовуємо різні стратегії фрезерування залежно від вимог кожного проекту. Бічне фрезерування в основному зачіпає периферійні кромки ріжучого інструменту, створюючи вертикальні стінки та елементи, тоді як торцеве фрезерування використовує нижні ріжучі кромки для створення плоских горизонтальних поверхонь.
Ключові відмінності полягають у зачепленні інструменту та силах різання. Під час бокового фрезерування сили різання спрямовані перпендикулярно до осі інструменту, що іноді може призвести до проблем із прогином. Це відрізняється від торцевого фрезерування, де сили більше вирівняні з віссю інструменту, що зазвичай забезпечує більшу стабільність.
Бічне фрезерування також відрізняється підходом до відведення стружки. Стружка рухається назовні від зони різання, що робить його чудовим для глибших розрізів, де відведення стружки є критично важливим. Ця характеристика робить його особливо цінним для створення таких елементів, як шпонкові пази, пази та кишені.
| Тип фрезерування | Основна ріжуча кромка | Типові області застосування | Ризик відхилення інструменту |
|---|---|---|---|
| Бічне фрезерування | Периферійні краї | Прорізи, кишені, вертикальні стінки | Вищий |
| Торцеве фрезерування | Нижні краї | Плоскі поверхні, великі площі | Опустіть |
| Профільне фрезерування | Комбінація | Складні контури, 3D-фігури | Помірна |
Які поширені типи операцій бокового фрезерування?
Цікаво, який підхід до бокового фрезерування забезпечить найкращі результати для вашої конкретної деталі? Правильний метод може суттєво вплинути на якість вашої деталі та час виробництва.
Бічне фрезерування охоплює кілька спеціалізованих операцій, включаючи звичайне фрезерування (різання проти подачі), попутне фрезерування (різання з подачею), пазове фрезерування та периферійне фрезерування, кожна з яких пропонує різні переваги для певних геометрій та матеріалів.
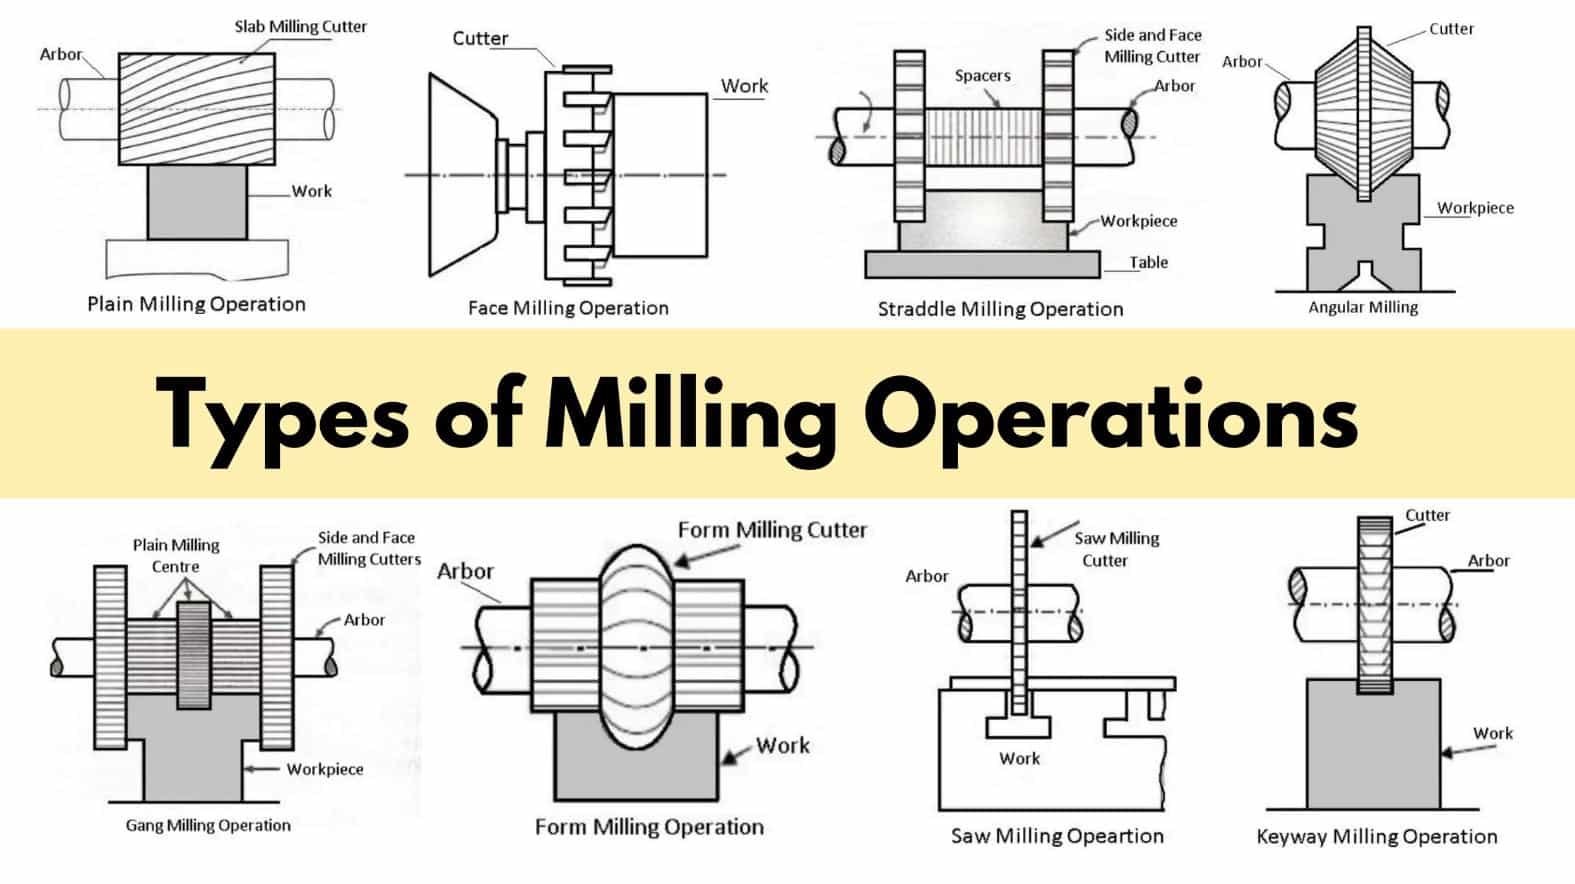
Звичайні операції бокового фрезерування
У нашому обробному центрі ми виконуємо кілька варіантів бокового фрезерування для вирішення різних виробничих завдань. Розуміння цих варіацій має вирішальне значення для вибору оптимального підходу для кожної унікальної вимоги до деталі.
Традиційне фрезерування (протихідне фрезерування) – це коли різець обертається проти напрямку подачі. Цей метод починається з тонкої стружки, яка поступово стає товстішою, що призводить до меншого початкового впливу на інструмент, але потенційно може призвести до того, що різець буде нахилятися на заготовці. Зазвичай ми використовуємо цей метод під час роботи зі старими верстатами, які мають проблеми з люфтом, або під час обробки матеріалів з твердими зовнішніми поверхнями.
Натомість, при протилежному фрезеруванні різець обертається в тому ж напрямку, що й подача. Стружка спочатку товста і стає тоншою протягом різання, що призводить до кращої якості поверхні та зменшення зносу інструменту. Наші оператори віддають перевагу цьому методу для більшості застосувань, оскільки він забезпечує чистіші краї та кращу точність розмірів.
Фрезерування пазів – це ще одна поширена операція бокового фрезерування, де для створення каналів або пазів задіяний повний діаметр інструмента. Цей метод вимагає ретельного врахування параметрів різання через високий рівень зачеплення та обмежене відведення стружки.
Периферійне фрезерування передбачає обробку зовнішніх країв заготовки для створення певних профілів або контурів. Ми часто використовуємо цю техніку для складних геометричних елементів, таких як криволінійні поверхні або неправильні форми.
| Тип операції | Формування стружки | чистота поверхні | Знос інструменту | Типові області застосування |
|---|---|---|---|---|
| Традиційне фрезерування | Від тонкого до товстого | добре | Помірна | Тверді матеріали, старі машини |
| Підйом фрезерування | Від товстого до тонкого | відмінно | Опустіть | Більшість прецизійних застосувань |
| Фрезерування пазів | Повна залученість | Змінна | Вищий | Швелери, шпонкові пази, канавки |
| Периферійне фрезерування | Змінна | Дуже добре | Помірна | Складні профілі, контури |
Які основні переваги та обмеження бокового фрезерування на верстатах з ЧПК?
Не впевнені, чи є бокове фрезерування правильним підходом для вашого проекту? Розуміння його сильних та слабких сторін може допомогти вам приймати кращі виробничі рішення та уникати дорогих помилок.
Бічне фрезерування пропонує виняткову універсальність для створення вертикальних стінок, складних профілів та витончених елементів з високою точністю. Однак, воно може зіткнутися з проблемами, пов'язаними з відхиленням інструменту, вібрацією при глибокому різанні та підвищеним зносом інструменту порівняно з деякими іншими методами.
Переваги та обмеження бокового фрезерування
Після тисяч проектів з обробки, я глибоко усвідомив як можливості, так і обмеження операцій бокового фрезерування. Це розуміння допомагає нам використовувати сильні сторони цієї техніки, одночасно пом'якшуючи її обмеження.
Основною перевагою бокового фрезерування є його універсальність. Цей процес чудово підходить для створення складних геометрій, які було б важко або неможливо обробити іншими методами. Наприклад, у наших проектах з вакуумними камерами бокове фрезерування дозволяє нам створювати точні внутрішні елементи з жорсткими допусками. Цей метод також забезпечує чудові можливості обробки поверхні, особливо при використанні попутного фрезерування з оптимізованими параметрами.
Ще однією значною перевагою є можливість обробки глибоких елементів без потреби у спеціалізованому обладнанні для глибокого свердління. Бічне фрезерування може ефективно створювати кишені, канали та пази зі співвідношенням глибини до ширини, яке ускладнює використання інших методів. Крім того, цей процес забезпечує хороше видалення стружки за умови правильного виконання, що має вирішальне значення для підтримки якості деталі та терміну служби інструменту.
Однак, бічне фрезерування має свої обмеження. Відхилення інструменту залишається постійною проблемою, особливо під час обробки глибоких деталей або використання тонких інструментів. Це відхилення може призвести до неточностей розмірів та поганої якості поверхні. З нашого досвіду обробки автомобільних компонентів ми виявили, що ретельний вибір інструменту та поступове збільшення глибини різання є важливими для вирішення цієї проблеми.
Вібрація та детонація також можуть створювати проблеми, особливо в неопорних або тонкостінних секціях. Ці проблеми можуть погіршити якість поверхні та прискорити знос інструменту. Крім того, бічне фрезерування зазвичай піддає ріжучі інструменти більшому навантаженню, ніж операції фрезерування торця, що потенційно скорочує термін служби інструменту, якщо його не використовувати належним чином.
| Переваги | Недоліки |
|---|---|
| Чудово підходить для складних геометрій | Схильний до відхилення інструменту |
| Чудова здатність до обробки поверхні | Потенційна вібрація/детонація |
| Ефективний для глибоких рис обличчя | Підвищений знос інструменту за певних умов |
| Хороша евакуація стружки | Зменшена швидкість видалення матеріалу порівняно з фрезеруванням торця |
| Точне створення вертикальних стін | Вимагає ретельного вибору параметрів |
Які фактори впливають на якість бокового фрезерування?
Розчаровані нестабільними результатами бокового фрезерування? Першопричина може критися в одному з цих критичних факторів, які багато механіків ігнорують, доки не виникнуть проблеми.
Якісне бокове фрезерування залежить від багатьох взаємопов'язаних факторів, включаючи вибір інструменту, параметри різання, жорсткість верстата, кріплення заготовки та застосування охолоджувальної рідини. Оптимізація цих елементів забезпечує точність розмірів, якість поверхні та довговічність інструменту.
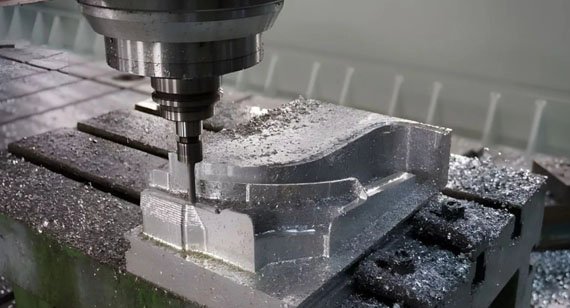
Фактори, що впливають на якість бокового фрезерування
Завдяки багаторічному досвіду обробки в різних галузях промисловості, я визначив кілька критичних факторів, які суттєво впливають на якість бокового фрезерування. Розуміння цих факторів дозволило нам постійно досягати точних результатів навіть зі складними матеріалами та геометріями.
Вибір інструменту, мабуть, є найважливішим фактором. Кількість канавок, кут нахилу спіралі, тип покриття та матеріал інструменту відіграють вирішальну роль у визначенні продуктивності різання. Для наших аерокосмічних компонентів ми зазвичай вибираємо твердосплавні кінцеві фрези з відповідними покриттями, адаптованими до конкретного матеріалу, що оброблюється. Співвідношення жорсткості інструменту до досягнутого діапазону особливо важливе при боковому фрезеруванні, щоб мінімізувати прогин.
Параметри різання, включаючи швидкість, подачу та глибину різання, повинні бути ретельно збалансовані. Надмірна швидкість різання може призвести до передчасного зносу інструменту та термічного пошкодження, тоді як недостатня швидкість знижує продуктивність. Аналогічно, швидкість подачі впливає на навантаження стружки та сили різання, безпосередньо впливаючи на якість поверхні та термін служби інструменту. На нашому заводі в Куньшані ми підтримуємо велику базу даних оптимізованих параметрів для різних комбінацій матеріалу та інструменту на основі результатів минулих проектів.
Жорсткість верстата суттєво впливає на результат бокового фрезерування. Навіть за наявності ідеальних інструментів та параметрів, недостатньо жорсткий верстат дасть погані результати через вібрацію та прогин. Ми інвестували в верстати з міцною конструкцією та регулярно проводимо технічне обслуговування, щоб забезпечити вирівнювання шпинделя та осей у межах жорстких допусків.
Кріплення заготовки – це ще один критичний елемент, який часто недооцінюють. Недостатнє кріплення заготовки може призвести до руху або вібрації деталі під час обробки, що призведе до розмірних помилок та поганої якості поверхні. Для складних операцій бокового фрезерування ми часто розробляємо спеціальні кріплення, які забезпечують максимальну підтримку, мінімізуючи перешкоди для траєкторій інструменту.
Стратегія подачі охолоджувальної рідини безпосередньо впливає як на якість деталі, так і на термін служби інструменту. Правильна подача охолоджувальної рідини допомагає керувати теплоутворенням, змивати стружку та зменшувати тертя між інструментом та заготовкою. Для глибокого фрезерування ми часто використовуємо системи подачі охолоджувальної рідини під високим тиском, щоб забезпечити ефективне відведення стружки із зони різання.
| Фактор | Вплив на якість | Оптимізаційний підхід |
|---|---|---|
| Вибір інструменту | Високий | Підберіть геометрію інструменту та матеріал відповідно до вимог заготовки |
| Параметри різання | Високий | Збалансуйте швидкість, подачу та глибину різання залежно від матеріалу та інструменту |
| Жорсткість машини | Середньо-високий | Обслуговувати обладнання та вибирати відповідні машини |
| Кріплення заготовки | Середньо-високий | Розробка індивідуальних кріплень для складних геометрій |
| Застосування охолоджуючої рідини | Medium | Використовуйте спрямований потік охолоджувальної рідини під високим тиском для глибоких елементів |
Як оптимізувати параметри та стратегії при боковому фрезеруванні?
Ваші операції з бокового фрезерування тривають занадто довго або дають неякісні результати? Правильний підхід до оптимізації може змінити як ефективність, так і якість, але вимагає систематичної методології.
Оптимізація бокового фрезерування включає вибір відповідних ріжучих інструментів, впровадження компенсуючого фрезерування, де це можливо, використання адаптивної глибини різання, використання трохоїдальних траєкторій інструменту для пазів та застосування високоефективних стратегій обробки, які забезпечують стабільне зачеплення інструменту.
Оптимізована стратегія бокового фрезерування в дії
За роки керівництва нашим відділом ЧПК я розробив кілька перевірених стратегій оптимізації операцій бокового фрезерування. Ці підходи постійно допомагають нам скорочувати тривалість циклів, одночасно покращуючи якість деталей у різних сферах застосування.
Вибір інструменту є основою будь-яких зусиль з оптимізації. Для алюмінієвих компонентів ми зазвичай використовуємо інструменти з меншою кількістю канавок (2-3 канавки), які забезпечують чудове відведення стружки, тоді як сталь та твердіші матеріали потребують більшої кількості канавок (4+) для стабільності. Співвідношення довжини інструменту до діаметра слід підтримувати якомога нижчим — ми уникаємо використання інструментів, які подовжуються більш ніж у 4-5 разів більше свого діаметра без додаткової опори.
Напрямок різання відіграє вирішальну роль в оптимізації. Ми виявили, що протилежне фрезерування (де різець обертається в напрямку подачі) зазвичай забезпечує кращу якість поверхні та зменшує знос інструменту порівняно зі звичайним фрезеруванням. Під час обробки деталей у вакуумній камері з тонкими стінками цей підхід допомагає мінімізувати прогин та вібрацію, спрямовуючи сили різання в заготовку.
Стратегії глибини різання суттєво впливають на ефективність обробки. Замість того, щоб виконувати один глибокий розріз, ми часто використовуємо адаптивні стратегії глибини, коли інструмент входить у зачеплення на повний діаметр, але зі змінною глибиною. Такий підхід підтримує більш стабільні сили різання та зменшує ризик поломки інструменту. Для глибоких кишень ми застосовуємо прогресивну стратегію глибини зі зменшенням кроків різання в міру заглиблення деталі.
Оптимізація траєкторії інструменту зробила революцію в наших операціях бокового фрезерування. Трохоїдальне фрезерування, де інструмент рухається по круговій траєкторії, поступово просуваючись, дозволяє досягати набагато вищих швидкостей видалення матеріалу, одночасно зменшуючи навантаження на інструмент. Для довгих прямих пазів цей підхід скоротив час обробки до 40%, одночасно подовжуючи термін служби інструменту. Аналогічно, адаптивні стратегії очищення підтримують стабільне зачеплення інструменту, регулюючи траєкторію різання залежно від стану матеріалу.
Стратегії входження потребують ретельного розгляду, щоб запобігти пошкодженню інструменту. Ми уникаємо безпосереднього занурення в матеріал, коли це можливо, натомість використовуємо гвинтові або нахилені підходи, які поступово взаємодіють з ріжучими кромками. Для закритих кишень ми часто попередньо свердлимо точки входу, щоб повністю виключити необхідність занурення.
| Зона оптимізації | Стратегія | Користь |
|---|---|---|
| Вибір інструменту | Зіставте кількість рифлів з матеріалом | Покращена евакуація стружки та ефективність різання |
| Напрямок різання | Впровадити ускользаюче фрезерування | Краща обробка поверхні та зменшення зносу інструменту |
| Стратегія глибини | Використовуйте адаптивну або прогресивну глибину | Постійні сили різання та зменшене прогинання |
| Шлях інструмента | Застосування трохоїдального або адаптивного очищення | Вища швидкість видалення матеріалу з меншим навантаженням на інструмент |
| Метод введення | Використовуйте гвинтові або нахилені підходи | Зменшення пошкоджень інструменту та подовження терміну служби |
Висновок
Бічне фрезерування залишається важливою частиною обробки на верстатах з ЧПК, оскільки воно унікальним чином поєднує універсальність, точність та ефективність для створення складних геометрій. Розуміючи його принципи та оптимізуючи свій підхід, ви досягнете чудових результатів, які відповідають найвимогливішим вимогам.




