


Обробка на верстатах з ЧПК може дотримуватися однакових принципів програмування для різних матеріалів, але фактична поведінка різання різко змінюється від однієї групи матеріалів до іншої. М'які пластмаси реагують на тепло та силу зовсім інакше, ніж алюміній, тоді як сталі вимагають міцніших інструментів та більшої жорсткості. Зрештою, суперсплави створюють такі проблеми, як швидке зміцнення, сильна концентрація тепла та знос інструменту, який може загостритися протягом кількох хвилин. Ці відмінності впливають на те, як утворюється стружка, як розподіляються сили різання та наскільки стабільною залишається деталь під навантаженням.

У цій статті ми розглянемо, як змінюється поведінка механічної обробки пластмас, м’яких металів, сталей та суперсплавів, і чому кожна категорія потребує свого власного підходу. У розділах детально розглядаються особливості різання для різних матеріалів, вибір інструментів, які найкраще підходять для кожної групи, правильні стратегії затискання та методи контролю, необхідні для підтримки точності.
Поведінка обробки різних типів матеріалів
Різні матеріали реагують на сили різання, тепло та тиск інструмента дуже специфічним чином. Розуміння цих реакцій є основою обробки, орієнтованої на матеріал. Пластмаси часто деформуються до того, як ріжуться, алюміній легко видаляється, але створює проблеми з відведенням стружки, сталі створюють вищі сили різання, а суперсплави посилюють тепло до рівнів, які можуть майже миттєво пошкодити інструменти. Ці відмінності впливають на вибір інструменту, якість поверхні та контроль розмірів, тому кожен клас матеріалів вимагає різного підходу.
М'які пластмаси (ABS, нейлон, надвисокомолекулярний пластик, акрил)
М’які пластмаси поводяться інакше, оскільки їм бракує жорсткості та вони погано проводять тепло. Замість того, щоб утворювати чисту стружку, вони схильні плавитися або розмазуватися при підвищенні температури, що безпосередньо впливає на точність та якість поверхні.
Ключові моделі поведінки включають:
- Теплочутливість та плавлення
Пластик часто розм’якшується задовго до досягнення високих температур. Це розм’якшення може призвести до розмазування країв або незначного закриття отворів після свердління. Світло пропускає світло, а гострі інструменти допомагають контролювати температуру.
- Утворення задирок та волокнистої стружки
Багато пластмас утворюють безперервну, волокнисту стружку, яка обмотується навколо інструментів. Ця стружка може тертися об деталь, спричиняти перегрівання або блокувати потік охолоджувальної рідини.
- Розмірна нестабільність через низьку жорсткість
Тонкі деталі, виготовлені з пластику, можуть згинатися під час різання. Навіть невеликий тиск інструменту може спотворити геометрію, що впливає на контроль допуску.
- Вібрація та деренчання через низький опір різанню
Оскільки пластик не чинить сильного опору інструменту, установка може вібрувати сильніше, ніж очікувалося. Це призводить до появи слідів від вібрації або нерівних поверхонь.
Алюміній та інші м'які метали
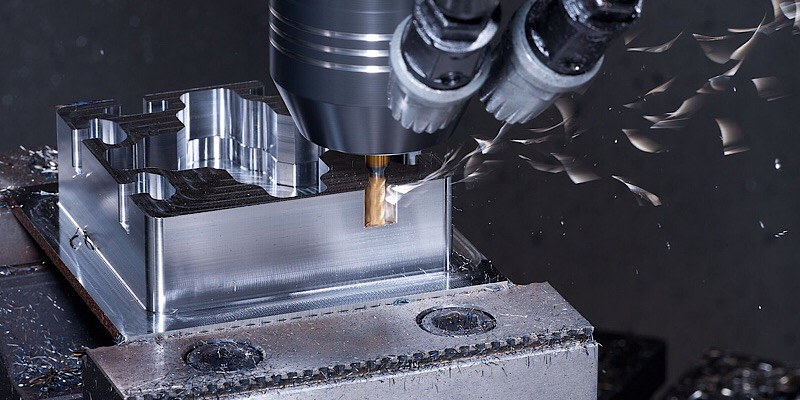
Алюміній легко ріжеться, але та ж м'якість, яка покращує оброблюваність, створює власні проблеми. Матеріал схильний до прилипання, що впливає на якість поверхні та термін служби інструменту. Тонкі деталі можуть згинатися під навантаженням, особливо при високошвидкісній обробці.
Важливі моменти поведінки:
- Висока оброблюваність, але схильність до наростання на кромці
Алюміній може приваритися до леза інструменту, якщо він відколюється або перегрівається. Це призводить до поганої якості обробки та непередбачуваного зносу інструменту.
- Проблеми з відведенням стружки поблизу кишень та тонких стінок
Стружка, як правило, щільно укладається в глибокі кишені, що підвищує температуру та збільшує ризик деформації.
- Ризик деформації під час агресивного різання
Тонкі стінки або легкі деталі можуть згинатися, коли сили занадто високі, що призводить до зсуву допусків.
Сталь і нержавіюча сталь
Сталі створюють вищі сили різання та більш тривале тертя. Це збільшує нагрівання в зоні контакту та може спричинити теплову деформацію або пошкодження інструменту, якщо параметри не контролювати.
Характеристики поведінки включають:
- Вищі сили різання
Матеріал вимагає міцніших інструментів та жорстких установок, щоб витримувати навантаження.
- Зміцнення аустенітних нержавіючих сталей
Якщо подачі занадто легкі, поверхня твердне перед наступним проходом, що робить різ значно твердішим.
- Концентрація тепла на межі розділу інструменту та заготовки
Погане охолодження може призвести до зміни розмірів або проблем із цілісністю поверхні.
Титанові, нікелеві сплави та тверді суперсплави
Ці матеріали представляють найскладніший кінець спектру. Вони стійкі до різання, дуже погано проводять тепло та негативно впливають на інструменти, якщо параметри неточні. Зношування інструменту відбувається швидше, а вікно якості значно звужується.
Ключові моделі поведінки:
- Надзвичайно низька теплопровідність
Більша частина тепла залишається в зоні різання, що пошкоджує кромки інструменту та загрожує точності обробки деталі.
- Знос від надрізів та швидка деградація інструменту
Твердий суперсплав швидко видаляє стружку, особливо під час переривчастого різання.
- Довгі безперервні стружки
Без правильної геометрії стружка утворює довгі спіралі, що збільшують тиск інструменту.
- Ризик мікротріщин від теплового навантаження
Надмірні температури можуть спричинити невеликі тріщини, які можуть розростатися під дією експлуатаційних навантажень.
Стратегії інструментальної обробки для різних груп матеріалів
Вибір інструменту визначає, наскільки ефективно можна різати матеріал і як довго служить ріжуча кромка. Інструмент повинен відповідати твердості, тепловим властивостям та характеристикам стружки матеріалу. Пластики потребують гострих кромок та низького нагрівання, алюміній найкраще підходить для полірованої геометрії, сталі вимагають міцності та стабільності, а надсплави потребують найвищого рівня зносостійкості. Після того, як інструмент вирівнюється з матеріалом, такі проблеми, як задирки, наростання на кромці та швидкий знос, набагато легше контролювати.
Вибір матеріалу інструменту (карбід, швидкорізальна сталь, кермет, кераміка, полікристалічний деформований кристалл)
Вибір матеріалу інструменту має сильний вплив на термін служби інструменту та якість поверхні. Різні матеріали по-різному поводяться під впливом напруги, тепла та вібрації. Пластмаси та м’які метали ріжуться чисто гострими інструментами, тоді як сталі та суперсплави потребують матеріалів, стійких до стирання та екстремальних температур.
Ключові моменти вибору включають:
- Пластмаси
Швидкорізальна сталь та непокритий карбід добре підходять, оскільки вони забезпечують гострі краї та плавні різи без надмірного нагрівання.
- Алюміній та м'які метали
Поліровані твердосплавні або полікристалічні (PCD) інструменти зменшують прилипання та довше зберігають чисту кромку.
- Сталі та загартовані матеріали
Перевага надається твердосплавним інструментам без покриття або з покриттям високої міцності. Кермет може допомогти, коли потрібна висока зносостійкість під час чистової обробки.
- Суперсплави
Високоміцні твердосплавні та керамічні пластини краще справляються з нагріванням та стиранням. Ультрадрібнозернистий твердий сплав допомагає уповільнити поломку інструменту під час довгих різів.
Геометрія інструменту та підготовка кромки
Геометрія інструменту має прямий вплив на потік стружки, силу різання та виділення тепла. Гострі кромки зменшують тиск різання та покращують якість обробки м'яких матеріалів, тоді як міцніші кромки потрібні для різання сталей та суперсплавів. Геометрія також впливає на те, наскільки плавно стружка виводиться із зони різання.
Ключові геометричні міркування:
- Гострі краї для пластику та алюмінію
Гострий край робить чисті різи та запобігає плавленню або тертю. Пластик має гостру ріжучу кромку, схожу на бритву, тоді як алюміній потребує полірованої канавки, щоб уникнути налипання стружки.
- Міцні кромки з відточеним радіусом для сталей
Злегка закруглений край витримує високі навантаження та запобігає відколюванню. Хонінг допомагає стабілізувати різ у твердіших матеріалах.
- Геометрія з високим переднім кутом для титану
Титан краще обробляється, коли ріжуча кромка плавно піднімає стружку. Великий кут переднього заточки знижує силу різання та зменшує навантаження на інструмент.
- Конструкції стружколомів для матеріалів з довгою стружкою
Брукачі допомагають скручувати та ламати стружку. Це важливо для суперсплавів та нержавіючих сталей, які природним чином утворюють довгу, безперервну стружку.
Вибір покриття
Покриття змінюють те, як інструменти справляються з тертям, нагріванням та хімічним зносом. Деякі матеріали добре реагують на інструменти з покриттям, тоді як інші краще працюють з непокритими поверхнями. Мета полягає в тому, щоб підтримувати інструмент прохолодним, запобігати прикипанню та підвищувати довговічність леза.
Важливі рекомендації щодо покриття:
- Уникайте покриттів на пластику
Покриття збільшують тертя та нагрівання. Чистий твердосплавний інструмент без покриття забезпечує кращу обробку.
- Використовуйте TiB2 та DLC для алюмінію
Ці покриття зменшують налипання та усувають наростання на кромці. Гладка поверхня допомагає стружці легше виходити з канавки.
- Застосування TiAlN та AlTiN для сталей
Ці покриття забезпечують термостійкість під час різання з високим навантаженням. Вони також допомагають захистити інструмент під час переривчастої роботи.
- Використовуйте передові багатошарові покриття для суперсплавів
Багатошарові покриття забезпечують термостабільність та стійкість до абразивного зносу. Це допомагає відтермінувати вихід інструменту з ладу під час тривалого та вимогливого різання.
Стратегії траєкторії інструменту та подачі
Стратегія траєкторії інструменту впливає на тиск різання, підвищення температури та відведення стружки. М'які матеріали виграють від високих швидкостей та легкого зачеплення, тоді як тверді матеріали потребують контрольованого зачеплення інструменту, щоб уникнути надмірного нагрівання.
Принципи ефективної траєкторії інструменту:
- Високошвидкісна обробка пластмас та алюмінію
Висока швидкість шпинделя та легке різання забезпечують низький нагрів та зменшують сліди від інструменту. Оздоблення покращується, коли інструмент швидко рухається по поверхні.
- Постійне зачеплення інструменту для сталей
Сталі добре реагують, коли інструмент залишається під постійним навантаженням. Згладжування траєкторії інструменту та адаптивне фрезерування допомагають запобігти стрибкам тиску.
- Низьке радіальне зачеплення з вищими швидкостями подачі для суперсплавів
Видалення невеликих радіальних ділянок зменшує теплоутворення. Більша подача допомагає інструменту випереджати деформаційне зміцнення.
Вимоги до кріплення заготовок для різних матеріалів
Затиск має прямий вплив на точність, якість обробки поверхні та продуктивність інструменту. Кожен матеріал по-різному реагує на тиск затиску, тепло та вібрацію, тому стратегія затискання повинна адаптуватися до поведінки заготовки. Пластмаси деформуються під тиском, алюміній може згинатися під час агресивної чорнової обробки, сталі вимагають жорсткого закріплення, а надсплави вимагають максимальної стабільності, оскільки сили різання високі. Коли затиск узгоджується з властивостями матеріалу, легше підтримувати допуски та зменшувати брак.
Пластмаси
Пластмаси є найбільш чутливими до затискного тиску через їхню низьку жорсткість. Навіть невелика сила може спотворити форму, особливо під час різання тонких профілів або гнучких компонентів. Тепло від механічної обробки також може спричинити тимчасове розширення, що ускладнює точність розмірів.
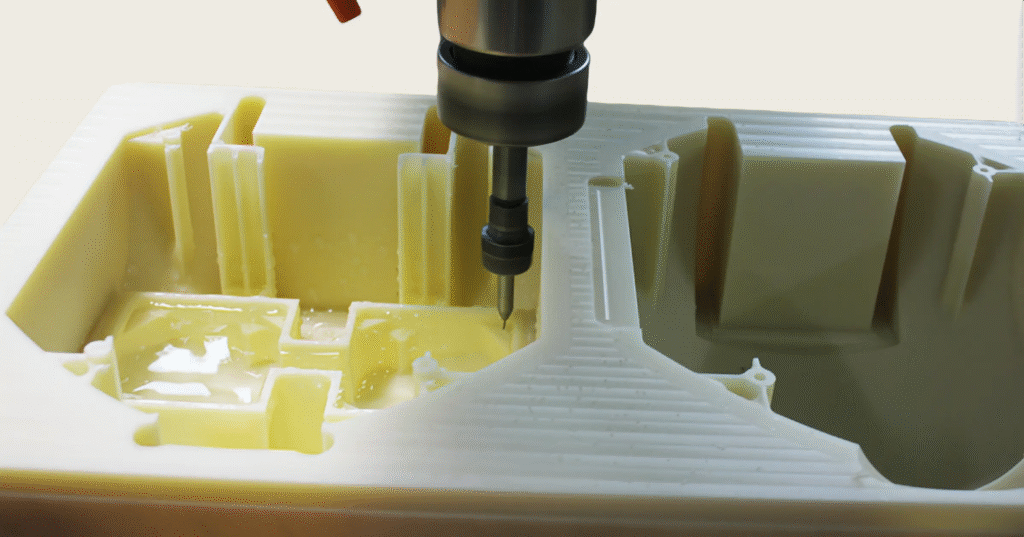
Пластмаси для обробки на верстатах з ЧПК
Ключові міркування щодо кріплення заготовок для пластмас:
- Низький тиск затискання для запобігання деформації
Легкого затискання часто достатньо для стабільної обробки. М'які губки або гладкі накладки лещат допомагають рівномірно розподілити тиск.
- Підтримка тонкостінних елементів
Оброблені опори, резервні пластини або тимчасові пломбувальні матеріали допомагають запобігти згинанню під час контурування або формування кишень.
- Вакуумне кріплення для листового та плитного пластику
Вакуумні пристосування добре підходять для великих плоских деталей, забезпечуючи рівномірне утримання без подрібнення матеріалу.
Алюміній та м'які метали
Алюміній стабільніший за пластик, але все ж схильний до деформації при занадто сильному затисканні або агресивній обробці. Тонкі стінки, кишені та легкі конструкції потребують ретельної підтримки для забезпечення точності.
Звичайні потреби в кріпленні робочих елементів включають:
- Стандартні лещата та модульні кріплення
Алюміній зазвичай добре тримається у звичайних пристроях, особливо з правильно обробленими м'якими губками.
- Уникнення деформації тонких деталей
Тонкі профілі можуть згинатися під навантаженням різця. Паралельні опори, виступи або тимчасові ребра допомагають підтримувати жорсткість.
Сталі та нержавіючі сталі
Сталі створюють вищі сили різання, що збільшує навантаження на пристосування. Жорстке кріплення є важливим для уникнення вібрації та підтримки контролю розмірів. Нержавіюча сталь також може розширюватися під дією тепла, тому кріплення повинно витримувати тривалу обробку без руху.
Важливі моменти для кріплення сталевих деталей:
- Високі сили затиску
Сталі потребують міцного та стабільного затискання, щоб протистояти силам, що виникають під час чорнової обробки.
- Жорстке кріплення для стійкості до навантаження різання
Кріплення повинні мінімізувати рух. Чотирикулачкові лещата, важкі основи або прецизійні затискачі допомагають утримувати деталь стабільно.
- Підтримка глибоких карієсів
Деталі з високими стінками або глибокими кишенями потребують додаткових опор або внутрішніх кріплень, щоб запобігти руху під час обробки.
Титан та суперсплави
Титан та суперсплави потребують найміцнішого затискання через їх високий опір різанню. Інструмент чинить більший тиск на деталь, а вироблене тепло може спричинити термічне розширення. Ці матеріали також, як правило, дорогі та часто мають жорсткі допуски, тому закріплювальний пристрій повинен запобігати будь-якому небажаному руху.
Ключові міркування щодо кріплення заготовок включають:
- Максимальна жорсткість для протидії сильним силам різання
Міцні кріплення, спеціальні пластини та багатоконтактні налаштування допомагають стабілізувати деталь під час важких операцій.
- Міркування щодо теплового розширення
Тривалі цикли обробки можуть нагрівати деталь. Пристосування повинні забезпечувати контрольоване розширення без втрати точності.
- Багатоосьове кріплення заготовки для зменшення кількості налаштувань
Зменшення переміщення підвищує точність та уникає кумулятивних помилок. Для цих матеріалів часто використовуються багатоосьові затискачі та поворотні столи.
Інспекція та контроль якості за типом матеріалу
Вимоги до контролю значно змінюються залежно від оброблюваного матеріалу. Пластмаси можуть деформуватися після різання, алюміній часто має мікрозадирки, сталь може деформуватися від нагрівання, а суперсплави вимагають надзвичайно точної перевірки, оскільки вони використовуються у високонадійних секторах. Кожен матеріал несе різний тип ризику, тому вимірювання та перевірку необхідно адаптувати до поведінки деталі після обробки. Коли контроль відповідає специфічним для матеріалу шаблонам, точність розмірів стає більш стабільною, а рівень браку знижується.
Пластмаси
Пластмаси потребують ретельного огляду, оскільки вони розширюються під дією тепла та можуть повільно розслаблятися після обробки. Це ускладнює вимірювання деталі одразу після відведення інструменту. Матеріал може продовжувати стискатися або дещо зміщуватися, особливо якщо процес обробки спричинив локальне нагрівання.
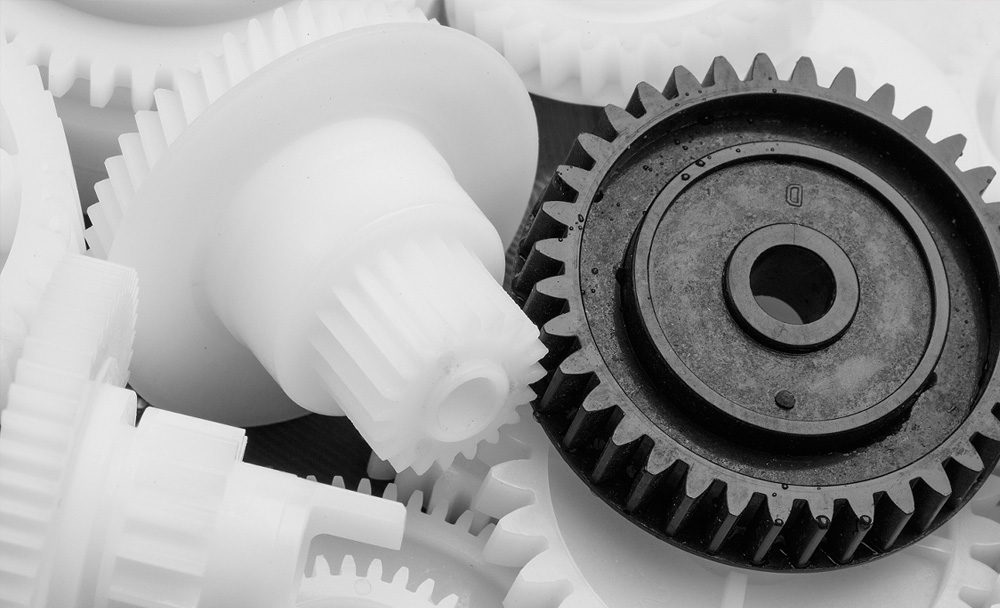
Обробка пластмас на верстатах з ЧПК
Ключові пункти перевірки пластмас:
- Перевірка розмірів після термічної стабілізації
Вимірювання слід проводити після того, як деталь повернеться до кімнатної температури. Це зменшує похибки, спричинені тимчасовим розширенням.
- Перевірка на деформацію або повзучість
Плоскі поверхні та довгі профілі слід перевіряти на наявність незначного прогину. Пластики можуть з часом згинатися, навіть за низьких зусиль різання.
- Перевірка поверхні на наявність плавлення або слідів інструменту
Ретельна візуальна перевірка підтверджує, чи інструмент розмазувався або розплавляв краї. Це поширене явище для акрилу або нейлону, коли подача занадто легка.
Алюміній та м'які метали
Алюмінієві деталі відносно стабільні, але все ж потребують перевірки на наявність елементів, на які може вплинути високошвидкісна обробка. Тонкі стінки, дрібні деталі та глибокі кишені можуть деформуватися. Задирки також легко з'являються вздовж країв, тому перевірка повинна включати як розмірну, так і косметичну оцінку.
Важливі завдання інспекції включають:
- Перевірка концентричності та площинності
Такі елементи, як отвори, роззенковки та ущільнювальні поверхні, слід вимірювати, щоб переконатися, що вони залишаються правильними під час обробки.
- Виявлення вібрації або мікрозадирок
Високошвидкісні проходи можуть залишати невеликі сліди від вібрації. Задирки часто з'являються на внутрішніх краях, тому їх необхідно видалити та перевірити перед складанням.
- Вимірювання поверхні
Вимірювачі шорсткості або оптичні перевірки допомагають підтвердити, чи відповідає обробка функціональним вимогам.
Сталі та нержавіючі сталі
Сталі, як правило, добре тримають форму, але тепло від чорнової обробки або тривалого зачеплення інструментом може призвести до незначних змін розмірів. Нержавіючі сталі також можуть деформаційно зміцнюватися, що впливає на цілісність поверхні та експлуатаційні характеристики деталі. Тому контроль зосереджується на підтвердженні як розміру, так і стану матеріалу.
Ключові моменти для перевірки сталі:
- Перевірка твердості після обробки
Випробування на твердість підтверджують, що надмірне нагрівання не змінило властивостей матеріалу, особливо в критично важливих компонентах.
- Контроль розмірів для запобігання тепловій деформації
Деталі з довгими розрізами або сильною чорновою обробкою слід перевірити на наявність легкого викривлення або конусності. Навіть невеликі деформації можуть вплинути на посадку.
- Перевірка цілісності поверхні
Поверхню необхідно оглянути на наявність слідів опіків, розривів або залишків, що залишилися від загартування.
Титан та суперсплави
Титан та суперсплави потребують найретельнішого контролю, оскільки вони часто використовуються в аерокосмічній, медичній та високонапруженій галузі. Ці матеріали можуть мати мікротріщини або дефекти, пов'язані з нагріванням, які не видно оку. Точне вимірювання необхідне для забезпечення відповідності всіх елементів жорстким допускам.
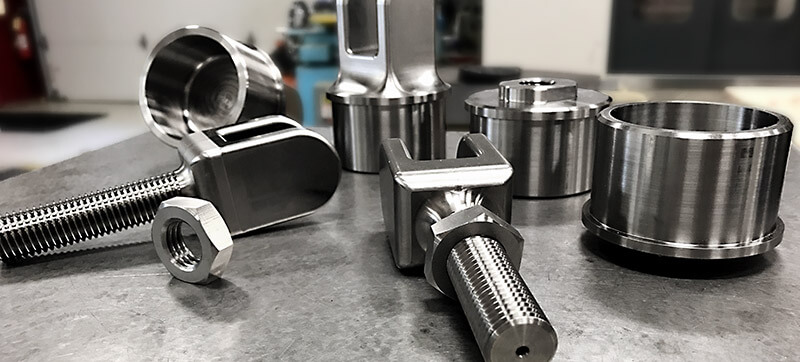
Керівні принципи критичної перевірки включають:
- Неруйнівний контроль на мікротріщини
Кальційний, ультразвуковий або вихрострумовий контроль допомагають виявити тріщини, що утворюються під дією тепла або високого тиску інструменту.
- Високоточний контроль за допомогою КММ для забезпечення жорстких допусків
Координатно-вимірювальні машини забезпечують точність, необхідну для складних геометрій та малих допусків.
- Аналіз цілісності поверхні та ознак зносу інструменту
Поверхню слід перевірити на наявність ознак поломки інструменту. Це допомагає підтвердити як якість деталі, так і продуктивність інструменту під час обробки.
Практичні поради щодо оптимізації ЧПК для конкретних матеріалів
Оптимізація обробки різних матеріалів на верстатах з ЧПК вимагає регулювання не лише швидкості шпинделя чи подачі. Кожна група матеріалів реагує на нагрівання, тиск, вібрацію та геометрію інструменту унікальним чином. Стратегія, яка добре працює для алюмінію, може не спрацювати для нейлону, а інструмент, який надійно працює зі сталлю, може швидко зношуватися для титану. Коли верстатники адаптують свій підхід до матеріалу, продуктивність зростає, а деталі виходять з верстата з меншою кількістю дефектів.
Зіставте геометрію інструмента з типом стружки
Поведінка стружки контролює тиск інструменту, якість поверхні та теплоутворення. Матеріали, що утворюють довгу, безперервну стружку, потребують геометрії, яка сприяє її ламанню або скручуванню. Матеріали, що плавляться або розмазуються, потребують гострих інструментів з великим кутом нахилу для створення чистого зсуву.
Практичні рекомендації:
- Використовуйте поліровані, гострі інструменти для пластику та алюмінію, щоб уникнути тертя.
- Вибирайте стружколоми для сталей та суперсплавів, щоб запобігти накручування стружки.
- Вибирайте кути переднього різання, які зменшують силу різання у твердіших матеріалах.
Контроль нагрівання для пластмас та суперсплавів
Тепло по-різному діє на пластмаси та суперсплави. Пластики швидко розм'якшуються, що впливає на стабільність розмірів. Суперсплави утримують тепло поблизу зони різання, що прискорює знос інструменту. Обидва типи матеріалів вимагають контролю температури, але по-різному.
Корисні налаштування:
- Збільште швидкість обробки поверхні та зменште глибину різання під час роботи з пластмасами.
- Покращення подачі охолоджувальної рідини для суперсплавів для запобігання тепловим пікам.
- Зменште радіальне зачеплення, щоб обмежити концентрацію тепла у складних матеріалах.
Вибір кріплення заготовки на основі жорсткості
Кріплення має відповідати жорсткості матеріалу та геометрії деталі. М'які матеріали легко деформуються під час затискання, тоді як тверді матеріали потребують максимальної стійкості, щоб протистояти тиску інструменту.
Рекомендації:
- Використовуйте низький тиск затиску для пластику, щоб уникнути деформації.
- Підтримуйте тонкі алюмінієві деталі за допомогою м'яких губок або паралельної основи.
- Закріпіть сталеві та суперсплавні деталі за допомогою жорстких кріплень, щоб витримувати високі навантаження різання.
Перевіряйте деталі з урахуванням поведінки матеріалу
Потреби в інспекції змінюються залежно від того, як матеріал реагує під час та після обробки. Деяким деталям потрібен час для стабілізації, тоді як іншим потрібні спеціальні перевірки на цілісність поверхні або наявність мікротріщин.
Міркування щодо інспекції:
- Дайте пластику повністю охолонути перед вимірюванням.
- Перевірте алюмінієві деталі на наявність вібрації або задирок по краях.
- Використовуйте високоточне обладнання для надсплавів, де допуски жорсткі.
- Застосовуйте неруйнівний контроль для критично важливих титанових компонентів.
Висновок
Поведінка матеріалу впливає на кожен етап обробки на верстатах з ЧПК, від вибору інструменту до контролю. Пластмаси, алюміній, сталі та суперсплави по-різному реагують на нагрівання, тиск та утворення стружки, а це означає, що один підхід ніколи не може забезпечити однакові результати для всіх матеріалів. Коли верстатники розуміють ці відмінності, вони можуть планувати траєкторії інструменту, вибирати інструменти та встановлювати умови затискання, які підтримують точність, а не борються з природними властивостями матеріалу.
Стратегія, орієнтована на конкретний матеріал, зменшує кількість браку, покращує якість поверхні та подовжує термін служби інструменту. Вона також допомагає підтримувати передбачувану якість при переході від простих пластмас до високоефективних суперсплавів. Завдяки правильному поєднанню інструментів, кріплень та методів контролю, кожен матеріал можна обробляти ефективно та надійно, навіть за умови жорстких допусків або критичного значення застосування.




