Морське середовище піддає кожен компонент судна складним умовам, включаючи корозію в солоній воді, біообрастання та гідростатичний тиск (кожен компонент). Незначна похибка розмірів або поверхня, яка просто не була захищена, може призвести до величезних простоїв та катастрофічних поломок. Сьогоднішня обробка на верстатах з ЧПК може забезпечити допуски на мікронному рівні з повторюваною точністю для гребних валів, компонентів рульового керування, кронштейнів тощо, завдяки чому кожен ключовий компонент може витримувати екстремальні умови експлуатації судна в морі.
Вибір матеріалу для морської обробки на верстатах з ЧПК
У цьому розділі ми розглянемо матеріалознавство морської обробки на верстатах з ЧПК, від добре відомих сплавів до передових композитів.
Сплави морського класу
Алюміній 5083 – це нетермічно оброблюваний алюмінієво-магнієвий сплав, який має добру зварюваність, високе співвідношення міцності до ваги та утворює пасиваційний шар, здатний протистояти корозії морської води, що робить його ідеальним для виготовлення балок керма, палубної арматури, легких кронштейнів тощо. Цей сплав має міцність на розтяг до 317 МПа та витримує випробування в сольовому тумані без утворення точкової корозії протягом 500 годин.
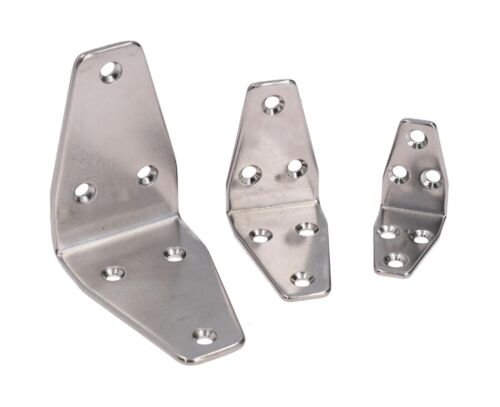
Нержавіюча сталь 316L та супердуплексна сталь 2507: нержавіюча сталь 316L має низький вміст вуглецю та стійкість до точкової та щілинної корозії поблизу прибережних зон або зон бризок, і обладнання для такого типу середовища часто визначається як 316L, таке як корпуси паливних форсунок та корпуси гідравлічних насосів. Для екстремальних хлоридних середовищ, наприклад, для робочих коліс глибоководяних насосів або колекторів високого тиску, ми можемо вказати супердуплексну сталь 2507 (UNS S32750), яка зазвичай має PREN > 40 та високу стійкість до корозійного розтріскування під напругою (SCC) при границях текучості > 600 МПа.
Композитні матеріали
Скловолокнистий полімер (FRP): Хоча FRP має малу вагу та високу хімічну стійкість, його також можна обробляти на верстатах з ЧПК для корозійностійких люків, панелей та неструктурних перегородок. Така довговічність у солоному середовищі означає обмежені цикли технічного обслуговування від власника, а також додатковий час простою судна.
Полімер, посилений вуглецевим волокном (CFRP): CFRP має неймовірно високу жорсткість та питому міцність і використовується в щоглах гоночних яхт, високопродуктивних крилах гвинта та легких конструкційних опорах. Будучи досить дорогим, його економію ваги можна розглядати як додаткову економію швидкості та палива.
Властивості матеріалів – компроміси
Морські інженери стикаються з вибором властивостей матеріалу, пластику/композиту проти "аналога", враховуючи такі фактори, як стійкість до корозії та вартість матеріалу. Наприклад, алюміній 5083 має низьку вартість, хорошу стійкість до корозії та гарну обробку, тоді як, як ми всі знаємо, супердуплексні сталі коштують дорожче, але служать довше. Не менш важливою є технологічність, тобто 5083 добре обробляється, тоді як дуплексні сталі та композити можуть вимагати кращого оснащення, а отже, значного зниження швидкості, що призведе не лише до збільшення вартості обслуговування в цеху з ЧПК, але й до повільного планування виробництва. Збалансування всіх цих факторів забезпечить довговічність компонентів, оброблених на верстатах з ЧПК, з мінімальним обслуговуванням та, зрештою, поверненням інвестицій.
Процеси точної обробки морських деталей
Багатоосьове фрезерування
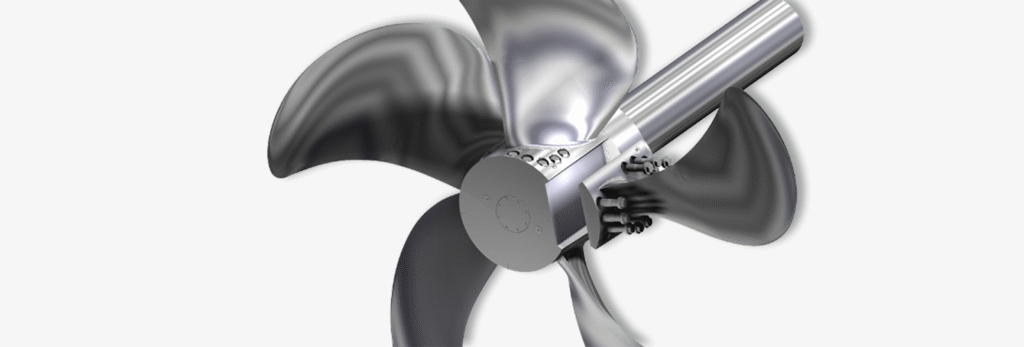
Сучасні 5-осьові фрезерні верстати з ЧПК можуть створювати контури складних геометрій за один набір, що є критично важливим для лопатей морських гвинтів та складних корпусних аксесуарів. 5-осьові верстати мають можливість динамічного нахилу як інструменту, так і заготовки для отримання мікронної якості поверхні та жорстких допусків (до 0.01 мм), що виключає або мінімізує подальше уточнення та максимізує гідродинамічні характеристики таких компонентів, як гвинти та кільця бобинок. Залежно від того, як траєкторія інструменту генерується та оптимізується за допомогою програмного забезпечення CAM (автоматизоване виробництво), під час обробки термочутливих матеріалів, таких як алюміній 5083 або супердуплексні сплави 2507, впливають на зачеплення різця, баланс швидкості видалення матеріалу та управління теплонакопиченням, що дозволяє оператору уникнути зміцнення або деформації обробленої деталі.
Токарні верстати (токарні)
Токарні центри з ЧПК з приводним інструментом або конфігураціями з підшпинделем можуть створювати високоточні вали, такі як балки керма та гребні вали, за один патрон.
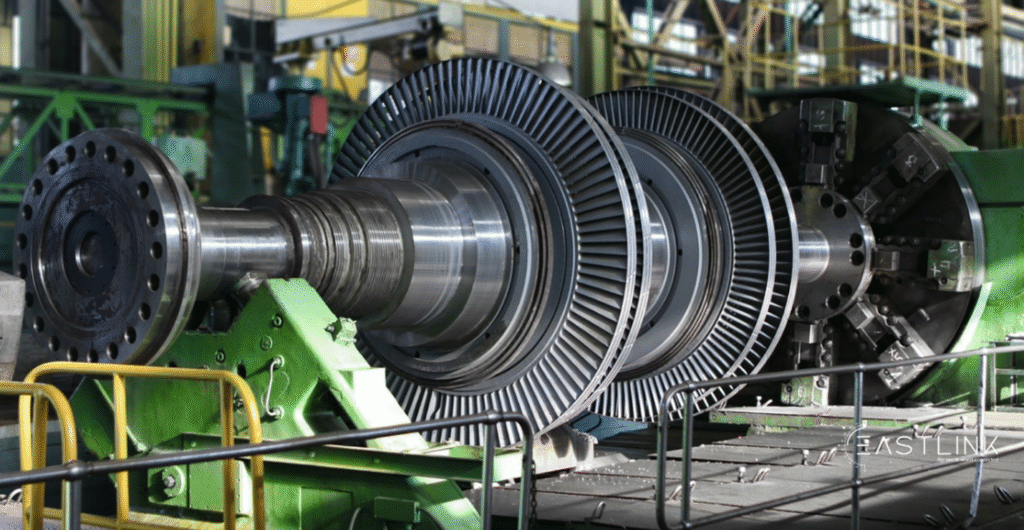
ротор: довгий вал, оброблений кількома дисковими ступенями.
Привідні інструменти для багатозадачних операцій дозволяють свердлити, фрезерувати або нарізати різьбу на обертових елементах лише з переміщенням між операціями, а також покращують концентричність елементів і скорочують час циклу. Оздоблення поверхні Ra < 0.8 мкм є стандартним, а допуски на биття можуть бути нижче 0.01 мм; це критично важливо для підтримки збалансованого обертання у високошвидкісних опорних підшипниках та компонентах рульового керування.
Свердління та нарізання різьб
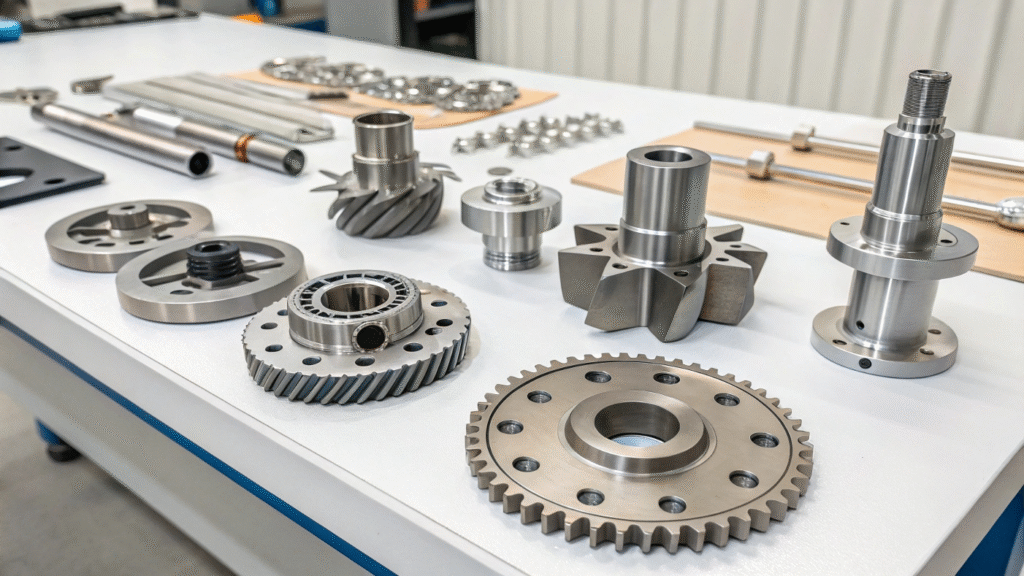
Точне виготовлення отворів та закріплення кріплень є важливими для надійного кріплення балерів керма або кріплення вузлів паливних форсунок. Для міцних сплавів, таких як нержавіюча сталь 316L, рекомендується використовувати кобальтові або карбідні свердла з розрізними кінчиками, що мінімізує блукання свердління. Попередньо просвердлені отвори виготовляються відповідно до таблиць свердління різьби для конкретних матеріалів, часто вказуючи їх як 85% від основного діаметра для грубої різьби. Співвідношення між основним діаметром (всередині різьби) та діаметром кореня різьби (нижня частина різьби) покращує середню міцність різьби, а попередньо просвердлені отвори зазвичай передбачаються для визначення крутного моменту. Цикли нарізання різьби з ЧПК є або звичайними, або жорсткими, і використовують синхронізовані методи нарізання різьби з відведенням стружки, щоб забезпечити видалення стружки та мінімізувати стертість різьби на відхилених частинах різьби, забезпечуючи повторюваність, гарну форму різьби та вирівнювання різьби для кріплень морського класу.
Поверхня обробки
Електрополірування
Електрополірування – це електрохімічний метод, який видаляє мікроскопічні піки та забруднення з нержавіючих сталей та високоміцних сплавів. Підвищує стійкість до корозії, відновлюючи природну пасивну оксидну плівку металу. Воно також зменшує поверхневий опір; це дуже важливо, коли деталь є частиною підводного корпусу та футерованою маточиною гвинта, і все це в жорстких межах (видалення < 0.0001 - 0.0002 дюйма).
Лазерне облицювання
Лазерне плакування – це інноваційний процес, під час якого наноситься верхній шар покриття (зносостійкі та/або корозійностійкі покриття, включаючи сплави на основі нікелю та порошки нержавіючої сталі), що служить засобом для відновлення зношеної поверхні або підвищує вартість нової деталі. У судноремонтних майстернях лазерне плакування – це процес, який може ремонтувати сідла клапанів, шийки підшипників та гребні вали (все в одній установці, яка призводить до дуже малого обсягу браку та втрат часу). Плаковані шари покриття металургійно з'єднуються з поверхнею підкладки та будуть стійкими до зношування в сольовому середовищі при дуже високих напруженнях, як і передбачалося.
Покриття HVOF/PTFE
Високошвидкісне киснево-паливне напилення (HVOF) – це спосіб напилення щільних керамічних або металевих покриттів (WC-Co, TiC) для зменшення абразивного зносу та кавітації. Наступний шар PTFE додає шар, який забезпечує низьке тертя та антипригарні властивості, що зменшує забруднення корпусних фітингів та вузлів форсунок морською водою. Крім того, лазерне текстурування перед нанесенням PTFE підвищує адгезію та стійкість до ерозії корпусів паливних форсунок, а також ущільнень.
Критичні показники
Шорсткість поверхні (Ra) – це приблизне середнє значення відхилень піків і западин обробленої поверхні (метрична одиниця виміру в мікронах). У морських деталях з ЧПК цільові поверхні для Ra ≤ 0.8 мікрона на валах і ущільнювальних поверхнях забезпечать гладку поверхню з мінімальною турбулентністю, адгезією біоплівки та потенційним механічним зносом. Поєднання цільової якості обробки та очікуваних результатів забезпечує баланс між продуктивністю та вартістю, залежно від цільової якості обробки від 0.4 мікрона для динамічних ущільнень до 3.2 мікрона для конструкційної арматури.
Жертвий анод
Жертвенні аноди (зазвичай виготовлені з цинку, алюмінію або магнію) кріпляться до арматури або валів корпусу для захисту металевих поверхонь від корозії внаслідок гальванічного ефекту. Аноди електрично з'єднані з компонентом, кородуючи замість конструкційних елементів, які залишаються цілими. Швидкість корозії реєструється, щоб аноди замінювали, коли втрати від корозії досягають приблизно 40% від номінальної ваги, щоб забезпечити катодний захист. Зазвичай передбачається встановлення анодів (наприклад, різьбові монтажні отвори) під час операцій оздоблення на верстатах з ЧПК, оскільки це сприяє встановленню без будь-яких модифікацій чи роздумів. Ця проста та ефективна обробка поверхні може допомогти збільшити інтервали обслуговування та знизити витрати на обслуговування вітрильних човнів та інших морських суден.
Переваги обробки на верстатах з ЧПК у морській промисловості
Обробка на верстатах з ЧПК пропонує низку переваг, що робить її незамінним процесом у сучасному морському виробництві. По-перше, це точність і стабільність; допуски ±0.005 мм дозволяють верстатам з ЧПК гарантувати, що критично важливі елементи, такі як гребні вали, балер керма та корпуси форсунок, функціонуватимуть належним чином навіть у ситуаціях високого навантаження. По-друге, верстати з ЧПК пропонують індивідуальні рішення; низький обсяг і висока складність є ключовими елементами для верстатів з ЧПК, що дозволяє легко виготовляти одноразові або прототипи морських деталей без необхідності платити за налаштування для кування або лиття деталей. Ще однією перевагою є скорочення термінів виконання; верстати з ЧПК зменшують кількість виконуваних кроків і дозволяють зменшити людський фактор помилок; це важливо для своєчасного ремонту та швидкого оснащення суден. Нарешті, обробка на верстатах з ЧПК є масштабованою і може переходити від прототипування до виробництва без шкоди для якості, що робить її корисною для суднобудівників, виробників оригінального обладнання та виробників морського обладнання.
Висновок
Впровадження обробки на верстатах з ЧПК змінило морський сектор, забезпечивши точність на мікронному рівні, повторювані допуски та міцну обробку кромок, здатну витримувати корозію в солоній воді, біообрастання та екстремальний тиск. Вали гребних гребних гребнів та опорні підшипники, корпусні фітинги на замовлення та корпусні вузли (і це лише деякі з них) – це прецизійні процеси з ЧПК, які покращують продуктивність, зменшують час простоїв на технічне обслуговування та подовжують термін служби компонентів.
Впровадьте передові рішення з ЧПК у свій наступний морський проект та зменште терміни виконання робіт, налаштуйте дизайн та масштабуйте виробництво. А якщо у вас є кілька вільних хвилин, зв’яжіться з досвідченими фахівцями з ЧПК вже сьогодні, щоб спланувати сталу надійність суден, покращити експлуатаційні можливості та випередити зростаючий конкурентний тиск на морському ринку.