

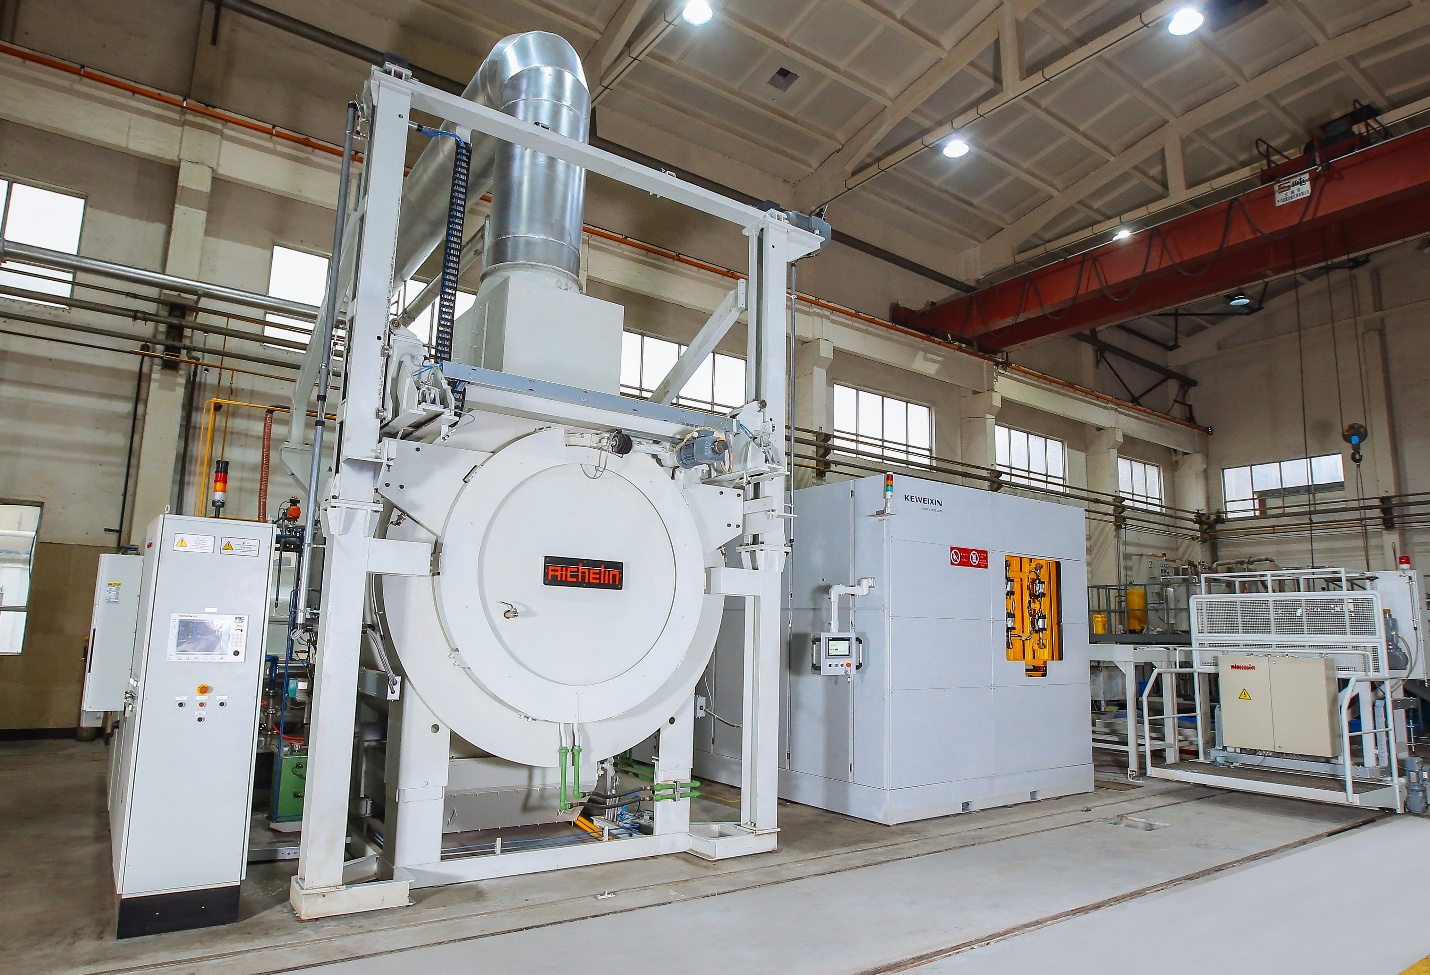
Термічна обробка та обробка на верстатах з ЧПК – це два процеси, які формують не лише геометрію деталі, але й її поведінку після обробки. Термічна обробка змінює внутрішню структуру матеріалу для покращення міцності, твердості або в'язкості. Обробка на верстатах з ЧПК видаляє матеріал для досягнення точних розмірів та обробки поверхні. Коли ці процеси поєднуються, порядок їх виконання може сильно впливати на точність та повторюваність.
Термічна обробка в обробці на верстатах з ЧПК
Послідовність важлива, оскільки як механічна обробка, так і термічна обробка створюють та знімають внутрішні напруження. Якщо ці напруження не контролювати належним чином, деталі можуть згинатися, скручуватися або виходити за межі допуску під час механічної обробки або після остаточної обробки. Деформація, залишкові напруження та довготривала розмірна стабільність є поширеними проблемами, особливо в прецизійних компонентах.
Розуміння залишкових напружень та деформацій в оброблених деталях
Перш ніж вирішити, коли застосовувати термічну обробку, важливо зрозуміти, чому взагалі деформуються оброблені деталі. Більшість проблем з розмірами виникають не через погане програмування або точність обробки. Вони виникають через внутрішні напруження, які вже були присутні в матеріалі або були введені під час обробки. Ці напруження залишаються прихованими, доки матеріал не буде видалено або деталь не буде піддана впливу тепла.
Що таке залишкова напруга і як вона утворюється
Залишкова напруга – це внутрішня напруга, заблокована всередині матеріалу, навіть коли не застосовується зовнішня сила. Вона утворюється протягом кількох етапів виробництва та обробки матеріалу. Прокатка, кування, лиття, зварювання, механічна обробка та термічна обробка можуть залишати напруження. При обробці залишкова напруга виникає, коли сили різання та тепло викликають локалізовану пластичну деформацію. Поверхневий шар може стискатися, тоді як серцевина залишається в розтягнутому стані, або навпаки, залежно від процесу.
Термічна обробка також може створювати залишкові напруження , коли деталі нагріваються та охолоджуються нерівномірно. Наприклад, під час гартування зовнішні шари охолоджуються та стискаються швидше, ніж серцевина. Ця різниця у швидкості охолодження створює внутрішнє напруження, навіть якщо деталь виглядає прямою, коли її виймають з печі.
Поширені джерела деформації в деталях з ЧПК
Деформація зазвичай виникає, коли залишковим напруженням дозволяють перерозподілитися. Найпоширенішими тригерами є:
- Видалення великої кількості матеріалу з одного боку деталі
- Нерівномірне затискання або надмірно туге кріплення
- Високі температури різання під час чорнової обробки
- Нерівномірне охолодження під час термічної обробки
Типовим прикладом у цеху є плоска пластина, яка залишається прямою під час чорнової обробки, але деформується після розтиску. Процес видалення матеріалу знімає напругу, яка раніше була збалансована в заготовці.
Як перерозподіляються внутрішні напруження під час обробки
Коли матеріал видаляється, внутрішній баланс напружень змінюється. Ділянки, які утримувалися в рівновазі, раптово стають вільними для руху. Ось чому деформація часто виникає після проходу обробки, а не під час нього. Довгий пруток може вигнутися після обробки паза вздовж одного боку. Тонка пластина може деформуватися після відкриття кишень.
Цей ефект більш виражений під час чорнової обробки, оскільки більші обсяги матеріалу видаляються швидко. Якщо не враховувати етап зняття напруги, деталь продовжує рухатися під час наступних операцій, що ускладнює дотримання жорстких допусків.
Чому певні геометрії є більш вразливими
Не всі деталі реагують на навантаження однаково. Тонкостінні компоненти, довгі деталі та асиметричні конструкції особливо чутливі. Ці геометрії не мають жорсткості, необхідної для протистояння перерозподілу напружень. Наприклад, аерокосмічні кронштейни з глибокими кишенями часто деформуються після грубої обробки, якщо не застосовувати проміжне зняття напружень.
Деталі з нерівномірною товщиною стінок також схильні до більшого руху, оскільки напруга знімається нерівномірно. Навіть невеликі відмінності в геометрії можуть призвести до вимірюваних помилок площинності або прямолінійності.
Типові ознаки спотворення, пов'язаного зі стресом
Деформація, пов'язана з напруженням, часто проявляється передбачуваним чином. Машиністи можуть помітити, що деталь виміряна правильно під час затискання, але виходить за межі допуску після видалення. Плоскі поверхні можуть демонструвати поступове вигинання, а не різкі вигини. Положення отворів може дещо зміститися після обробки операцій.
Ці ознаки вказують на те, що залишкові напруження не контролювалися належним чином на ранніх етапах процесу. Розуміння цих особливостей є основою для прийняття рішення про те, чи слід застосовувати термічну обробку до чи після обробки на верстаті з ЧПК.
Термічна обробка перед обробкою на верстатах з ЧПК (попередня термічна обробка)
Застосування термічної обробки перед обробкою на верстатах з ЧПК часто використовується для стабілізації сировини перед початком значного різання. У цьому підході матеріал піддається термічній обробці в майже сирому вигляді, такому як заготовка, поковка або плита, перед обробкою будь-яких критичних розмірів. Метою є не кінцева твердість, а зниження напружень та структурна однорідність.
Як попередня термічна обробка працює на практиці
Попередня термічна обробка зазвичай включає відпал, нормалізацію або зняття напруги. Ці процеси зменшують внутрішню напругу, що виникає під час прокатки або кування, і створюють більш рівномірну мікроструктуру. У багатьох цехах великі сталеві блоки знімають напругу перед чорновою обробкою, щоб запобігти руху під час видалення великої кількості матеріалу.
Наприклад, товсту леговану сталеву пластину, яка використовується для основи верстата, можна нормалізувати перед обробкою. Це допомагає гарантувати, що під час обробки кишень та монтажних поверхонь пластина залишатиметься плоскою, а не вигинатиметься у неглибоку криву.
Основні переваги термічної обробки перед механічною обробкою
Однією з головних переваг є покращена стабільність на ранніх етапах обробки. Завдяки вже зменшеним внутрішнім напруженням матеріал більш передбачувано реагує на сили різання. Це призводить до меншої кількості несподіванок під час чорнової та напівчистової обробки.
Додаткові переваги:
- Зменшено ризик раптового руху деталі під час чорнової обробки
- Більш рівномірне утворення стружки та характеристики різання
- Покращена повторюваність при обробці великих або важких профілів
Машиністи часто помічають, що інструменти ріжуть плавніше, а розміри залишаються ближчими до номінальних протягом усього процесу.
Обмеження та компроміси
Попередня термічна обробка не позбавлена недоліків. Залежно від процесу, матеріал може стати твердішим або міцнішим для різання. Це може збільшити знос інструменту та час обробки. У деяких випадках завершальні етапи обробки знову створюють напруження, особливо якщо використовуються агресивні чистові проходи.
Ще одним обмеженням є те, що попередня термічна обробка не гарантує остаточної розмірної стабільності. Після повної обробки деталі може знадобитися додаткове зняття напруги перед остаточною перевіркою.
Найкращі варіанти використання для попередньої термічної обробки
Цей підхід найефективніший, коли необхідно видалити великі обсяги матеріалу або під час роботи з матеріалом, який має історію переміщення.
Типові програми включають:
- Великі заготовки та ковані компоненти
- Деталі з важкими операціями чорнової обробки
- Ранні етапи багатоетапних робочих процесів обробки
У цих випадках попередня стабілізація матеріалу зменшує ризик деформації в майбутньому та спрощує подальші операції обробки.
Термічна обробка після обробки на верстатах з ЧПК (термічна обробка після обробки)
У багатьох прецизійних застосуваннях термічна обробка виконується після обробки на верстатах з ЧПК для досягнення кінцевих механічних властивостей, необхідних для експлуатації. У цій послідовності деталь обробляється майже до своєї кінцевої форми перед термічною обробкою. Акцент зміщується зі стабільності матеріалу під час різання на продуктивність готового компонента.
Термічна обробка після обробки прецизійних деталей на верстатах з ЧПК
Як застосовується термічна обробка після механічної обробки
Термічна обробка після механічної обробки зазвичай використовується для гартування, відпуску або старіння. Деталь спочатку обробляється в м'якшому або більш оброблюваному стані, а потім піддається термічній обробці для досягнення цільової міцності, твердості або зносостійкості. Цей підхід поширений в інструментальному виробництві, автомобільних компонентах та аерокосмічному обладнанні.
Наприклад, прецизійний сталевий вал може бути підданий чорновій та чистовій обробці у відпаленому стані, а потім загартованому та відпущеному для досягнення необхідної твердості. Алюмінієві аерокосмічні деталі часто піддаються термічній обробці на твердий розчин та штучному старінню після обробки для досягнення їхньої кінцевої міцності.
Переваги термічної обробки після механічної обробки
Основною перевагою є контроль над кінцевими механічними властивостями. Завдяки термічній обробці наприкінці процесу виробники гарантують, що готова деталь відповідає вимогам щодо експлуатаційних характеристик, не погіршуючи оброблюваність на ранніх етапах.
Основні переваги:
- Покращена міцність, твердість та стійкість до втоми
- Краща зносостійкість під час експлуатації
- Зменшення сил різання під час обробки завдяки м'якшому вихідному матеріалу
Ця послідовність особливо корисна, коли потрібна чітка обробка поверхні або дрібні деталі, перш ніж матеріал стане твердішим.
Ризики, пов'язані зі спотворенням та втратою точності
Основною проблемою термічної обробки після механічної обробки є деформація. Нагрівання та охолодження можуть зняти напруження, викликані обробкою, та створити нові термічні напруження. Навіть деталі, вимірювання яких перед термічною обробкою перебували в межах допуску, можуть зміститися після неї.
Типовим прикладом є тонка сталева пластина, яка залишається плоскою після механічної обробки, але після гартування на ній спостерігається помітне вигинання. Положення отворів також може дещо зміщуватися, що може бути критично важливим для вузлів, що потребують точного вирівнювання.
Загальні методи зменшення деформації після термічної обробки
Щоб керувати цими ризиками, виробники часто впроваджують контрольні заходи до та під час термічної обробки. Цикли зняття напружень часто застосовуються після чорнової обробки та перед остаточною обробкою. На критичних поверхнях залишають припуски на обробку, щоб після термічної обробки можна було відновити кінцеві розміри.
Додаткові заходи можуть включати контрольоване кріплення під час термічної обробки, особливо для довгих або тонких деталей, а також ретельний вибір швидкостей нагрівання та охолодження.
Найкращі варіанти використання для термічної обробки після механічної обробки
Термічна обробка після механічної обробки найкраще підходить для деталей, де продуктивність переважає ризик зміни розмірів.
Типові програми включають:
- Високоточні компоненти з визначеними вимогами до міцності
- Деталі з жорсткими вимогами до зносу або втоми
- Компоненти, що використовуються в складних термічних або механічних умовах
У цих випадках корекція розмірів після термічної обробки планується в робочому процесі, а не розглядається як неочікуване перероблення.
Стабільність розмірів: порівняння до та після термічної обробки
Після того, як обидва підходи зрозумілі окремо, справжнє рішення зводиться до розмірної стабільності. Термічна обробка до та після обробки впливає на те, наскільки добре деталь зберігає свою форму під час обробки, після обробки та протягом терміну служби. Ці відмінності не є теоретичними. Вони чітко проявляються в контролі допусків, площинності та довгостроковій роботі.
Стабільність розмірів при обробці алюмінію
Побічний вплив на точність розмірів
Коли термічна обробка виконується перед механічною обробкою, більшість внутрішніх напружень від виробництва сировини вже зменшуються. Як результат, чорнова обробка, як правило, є більш стабільною. Однак, чистові операції все ще можуть створювати напруження, особливо якщо сили різання високі або видалення матеріалу нерівномірне.
Завдяки термічній обробці після механічної обробки, сама обробка зазвичай простіша та більш передбачувана. Ризик переноситься на період після термічної обробки, де навіть невеликі деталі можуть рухатися настільки, що перевищують жорсткі допуски. Саме тому багато цехів планують легкий чистовий прохід після термічної обробки.
На практиці, оброблений сталевий блок, який має похибку ±0.02 мм перед термічною обробкою, може зміститися за межі допуску після гартування, якщо тільки чистовий заготовка не була залишена навмисно.
Вплив на площинність та прямолінійність
Площинність та прямолінійність часто є першими характеристиками, на які впливає неправильна послідовність оброблення. Попередньо термічно оброблений матеріал, як правило, залишається більш плоским під час обробки, особливо це стосується пластин та основ. Деталі, що пройшли подальшу термічну обробку, можуть втратити площинність через нерівномірне термічне стиснення, зокрема у тонких або широких компонентах.
Наприклад, довгі алюмінієві інструментальні пластини часто залишаються прямими при обробці із заготовки, що знімає напругу, але деформуються після термообробки на твердий розчин, якщо їх не підтримувати належним чином.
Довготривала розмірна стабільність під час експлуатації
Стабільність розмірів не закінчується перевіркою. Деталі, що піддаються навантаженню, вібрації або змінам температури, можуть продовжувати рухатися, якщо залишаються залишкові напруження. Попередня термічна обробка зазвичай покращує довгострокову стабільність, особливо для конструкційних компонентів.
Термічна обробка після механічної обробки покращує механічну міцність, але якщо попередньо не зняти напруження належним чином, деталі можуть повільно змінювати форму під час експлуатації. Це поширена проблема в прецизійних пристосуваннях та прес-формах.
Вплив типу матеріалу на рішення щодо послідовності
Вибір матеріалу відіграє важливу роль у визначенні правильної послідовності.
- Вуглецева сталь часто виграє від зняття напруги перед грубою обробкою та загартування після остаточного формування.
- Легована сталь може вимагати кількох етапів термічної обробки через вищу прогартовуваність та ризик деформації.
- Алюміній чутливий як до механічних напружень, так і до термічних циклів, що робить важливим проміжне зняття напружень.
- Титан має тенденцію до деформації під час обробки через низьку теплопровідність і виграє від консервативного різання та поетапного зняття напруги.
Кожен матеріал реагує по-різному, і однаковий робочий процес рідко застосовується до всіх сплавів.
Роль проміжних етапів зняття стресу
Проміжне зняття напружень усуває проміжок між термічною обробкою до та після механічної обробки. Знімаючи напруження після чорнової обробки, виробники зменшують рух під час чистової обробки та після остаточної термічної обробки.
Такий підхід поширений в аерокосмічній промисловості та інструментальному виробництві, де деталі обробляються чорновою обробкою, знімаються напруги, стають напівфабрикатами, потім піддаються термічній обробці та чистовій обробці. Додатковий крок збільшує вартість, але часто економить час, запобігаючи браку та повторній обробці.
Розуміння цих компромісів полегшує вибір послідовності, яка підтримує як контроль розмірів, так і продуктивність, а не жертвує одним заради іншого.
Найкращі методи робочого процесу для мінімізації спотворень
Вибір правильної послідовності – це лише частина рішення. Деформацію найкраще контролювати за допомогою повного робочого процесу, який враховує етапи обробки, час термічної обробки та обробку деталей. Цехи, які постійно дотримуються жорстких допусків, зазвичай покладаються на перевірені стратегії послідовності, а не на один етап термічної обробки.
Рекомендовані стратегії секвенування
Один з найефективніших підходів – це чорнова обробка з подальшим зняттям напружень і потім остаточною обробкою. Це дозволяє зняти більшу частину напружень, викликаних обробкою, до того, як будуть виготовлені критичні розміри. Це широко використовується для основи прес-форм, каркасів машин та аерокосмічних конструкцій.
Інша поширена стратегія поєднує попередню термічну обробку з легким зняттям напружень після обробки. У цьому випадку матеріал стабілізується на ранній стадії, тоді як кінцеве напруження, що виникає під час чистової обробки, зменшується без суттєвої зміни механічних властивостей.
Коли додавати цикли зняття стресу
Цикли зняття напруги є найбільш цінними після важких чорнових обробок або коли утворюються великі внутрішні порожнини. Якщо деталь демонструє рух після розтиску або потребує багаторазової обробки для досягнення вимог щодо площинності, крок зняття напруги часто виправданий.
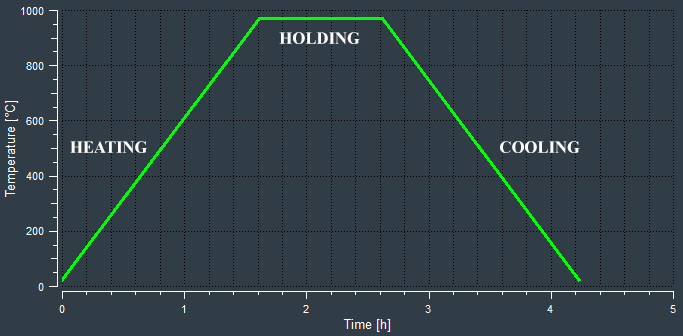
Температурно-часова схема імітованого процесу термічної обробки для зняття напружень
Наприклад, великі сталеві пристосування часто знімають напругу після грубої обробки. Це запобігає повільній деформації, яка в іншому випадку могла б з'явитися через тижні після доставки.
Припуски на обробку та стратегія чистової обробки
Залишення достатнього припуску на обробку є критично важливим при плануванні термічної обробки після обробки. Чистова заготовка дозволяє виправляти деформовані поверхні без браку. Припуск повинен бути достатньо великим, щоб очистити рух під час термічної обробки, але достатньо малим, щоб уникнути зайвого різання.
У високоточних роботах чистова обробка часто обмежується легкими проходами зі збалансованим видаленням матеріалу, щоб уникнути повторного виникнення напружень.
Міркування щодо кріплення та затискання
Погане кріплення може призвести до деформації навіть у добре спланованих робочих процесах. Надмірне затискання створює штучне напруження, яке вивільняється під час зняття деталі. Кріплення повинні рівномірно підтримувати деталь і, по можливості, відображати її положення під час експлуатації.
Тонкі або гнучкі деталі отримують вигоду від модульних кріплень, які дозволяють змінювати положення між операціями, зменшуючи накопичення локального напруження.
Контрольний список рішень для вибору правильного робочого процесу
Перед завершенням процесу виробники зазвичай оцінюють:
- Геометрія та жорсткість деталі
- Вимоги до допусків та площинності
- Тип матеріалу та реакція на термічну обробку
- Обмеження обсягів виробництва та витрат
Для автомобільної деталі великого обсягу виробництва може знадобитися простіший процес, тоді як для аерокосмічного компонента малого обсягу виробництва часто потрібні кілька етапів стабілізації.
Узгоджуючи термічну обробку, стратегію механічної обробки та кріплення, виробники можуть значно зменшити деформацію без надмірного методу спроб і помилок.
Компроміси між витратами, ризиком та виробництвом у послідовності термічної обробки
Окрім технічних характеристик, вибір між попередньою та подальшою термічною обробкою має чіткі наслідки для вартості та виробництва. Послідовність, яка забезпечує відмінну розмірну стабільність, все ще може бути непрактичною, якщо вона збільшує час циклу або ризик браку понад допустимі межі. Саме на цьому етапі зрештою приймається багато виробничих рішень.
Термічна обробка для прецизійних оброблених деталей
Вплив додаткових етапів термічної обробки на витрати
Кожен цикл термічної обробки додає прямих витрат через час роботи печі, обробку та перевірку. Непрямі витрати також зростають через збільшення термінів виконання замовлень та наявність запасів незавершеного виробництва. Попередня термічна обробка збільшує витрати на ранній стадії, але може зменшити витрати на повторну обробку пізніше. Післяопераційна термічна обробка може здаватися дешевшою спочатку, але вона може стати дорогою, якщо деталі деформуються та потребують вторинної обробки.
Наприклад, цех, що виробляє невеликі обсяги інструментальних компонентів, може погодитися на додаткові витрати на проміжне зняття напружень, щоб уникнути браку дорогих оброблених деталей.
Ризик браку та переробки
Брак, пов'язаний з деформацією, є одним з найдорожчих видів відмов при обробці на верстатах з ЧПК. Деталі, які рухаються після остаточної термічної обробки, часто потребують повторної обробки, випрямлення або повної відбраковки. Цей ризик зростає з жорсткішими допусками та складнішою геометрією.
Натомість, попередня термічна обробка зменшує невизначеність під час різання, що може покращити вихід першого проходу. Однак це не усуває необхідності ретельного контролю процесу на подальших етапах робочого процесу.
Міркування щодо обсягу виробництва
Обсяг виробництва сильно впливає на рішення щодо послідовності. Виготовлення великосерійних деталей виграє від спрощених та повторюваних робочих процесів. Якщо деформація передбачувана та знаходиться в межах керованих значень, може бути достатньою післямеханічна термічна обробка з подальшим мінімальним фінішним обробленням.
Малосерійне або поодиноке виробництво деталей вимагає більш консервативного підходу. У цих випадках гібридні робочі процеси з поетапним зняттям напруги забезпечують кращий контроль, навіть якщо вони додають час і кошти.
Баланс вимог до продуктивності з практичністю
Найефективніші робочі процеси поєднують розмірну стабільність, механічні характеристики та ефективність виробництва. Деталі, які несуть навантаження, відчувають втому або працюють у високотемпературних середовищах, часто виправдовують додаткові етапи термічної обробки. Менш критичні компоненти можуть допускати незначну деформацію, якщо це не впливає на функціональність.
Досвідчені виробники покладаються на історичні дані, минулі невдачі та поведінку матеріалів, а не лише на теорію. З часом ці практичні знання стають ціннішими за будь-яке окреме правило щодо того, коли слід проводити термічну обробку.
Оцінюючи вартість, ризик та виробничий контекст разом з технічними вимогами, виробники можуть вибрати стратегію послідовності, яка підтримує як якість, так і прибутковість, а не оптимізує одне за рахунок іншого.
Висновок
Послідовність термічної обробки та обробки на верстатах з ЧПК безпосередньо впливає на залишкові напруження, деформацію та точність розмірів. Попередня термічна обробка покращує стабільність під час видалення важких матеріалів, тоді як післяобробка забезпечує кінцеві механічні характеристики. Кожен підхід створює різні ризики, і деформація часто виникає, коли напруга звільняється, а не коли вона створюється.
Не існує єдиної послідовності, яка б підходила для кожної деталі. Найкращі результати досягаються завдяки балансуванню між стабільністю розмірів, вимогами до продуктивності та виробничими витратами. Для високоточних або складних компонентів гібридні робочі процеси, що поєднують поетапну обробку зі зняттям напруги, часто є найнадійнішим рішенням. Ретельне планування, враховуючи поведінку матеріалу та геометрію деталі, залишається ключем до стабільних і точних результатів.




