

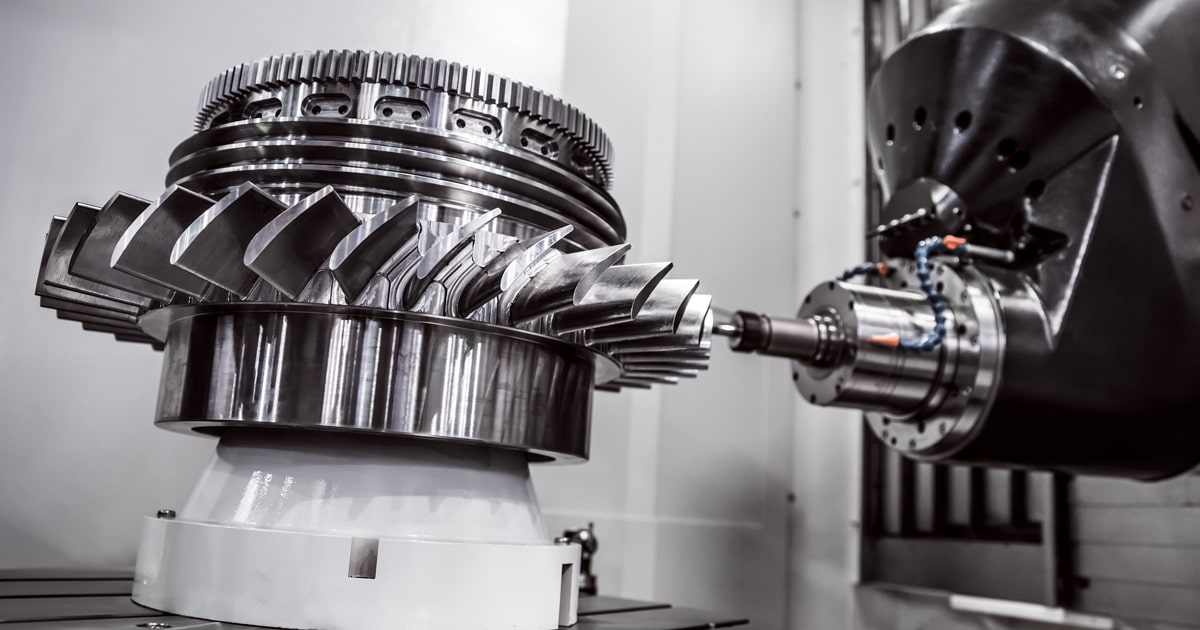
Матеріали для обробки на верстатах з ЧПК змінюються, оскільки виробники прагнуть до легших деталей, вищої продуктивності та кращої ефективності. Традиційні метали, такі як сталь та алюміній, все ще домінують у багатьох цехах, але їх більше недостатньо для галузей промисловості, що стикаються з жорсткішими обмеженнями ваги, вищими робочими температурами та вимогами до тривалішого терміну служби. Цей зсув зумовлений не лише експериментами. Це відповідь на реальні виробничі вимоги, що виникають в аерокосмічній, автомобільній та енергетичній галузях.
Водночас, досягнення в покритті інструментів змінюють способи обробки цих нових матеріалів. Матеріали, які колись вважалися занадто складними або занадто дорогими для обробки, тепер входять у регулярне виробництво. Ці зміни безпосередньо впливають на оброблюваність, вибір інструментів, налаштування верстата та загальну вартість. Розуміння цього зв'язку стає важливим для виробників, які планують довгострокові інвестиції та конкурентоспроможні виробничі стратегії.
Нові матеріали для обробки на верстатах з ЧПК надходять у виробництво
Протягом останнього десятиліття обробка на верстатах з ЧПК вийшла за рамки традиційних металів і стала придатною для використання з матеріалами, розробленими для екстремальних вимог до продуктивності. Ці матеріали більше не обмежуються дослідницькими лабораторіями чи нішевими прототипами. Тепер вони з'являються у виробництві, що зумовлено чіткими функціональними та економічними причинами. Зменшення ваги, термостабільність та довший термін служби формують рішення щодо вибору матеріалів у багатьох галузях промисловості.
Виробники впроваджують ці матеріали не тому, що вони нові, а тому, що вони вирішують проблеми, які традиційні сплави не можуть ефективно вирішити.
Огляд нових матеріалів для обробки на ЧПК
Кілька передових матеріалів набувають популярності в обробці на верстатах з ЧПК завдяки своїм унікальним механічним та термічним властивостям. Найбільш помітні категорії включають:
- Армовані волокном композити
Використовується там, де критично важливими є висока міцність і мала вага. Ці матеріали поводяться зовсім інакше, ніж метали, під час різання.
- Алюмініди титану та вдосконалені титанові сплави
Обирається для застосувань, що потребують високої термостійкості зі зменшеною масою.
- Високоефективні полімери та гібридні матеріали
Все частіше використовується в медичних виробах, електроніці та легких конструкційних компонентах.
Серед них, композити, армовані волокном, та алюмініди титану демонструють найшвидше зростання в середовищах обробки на верстатах з ЧПК.
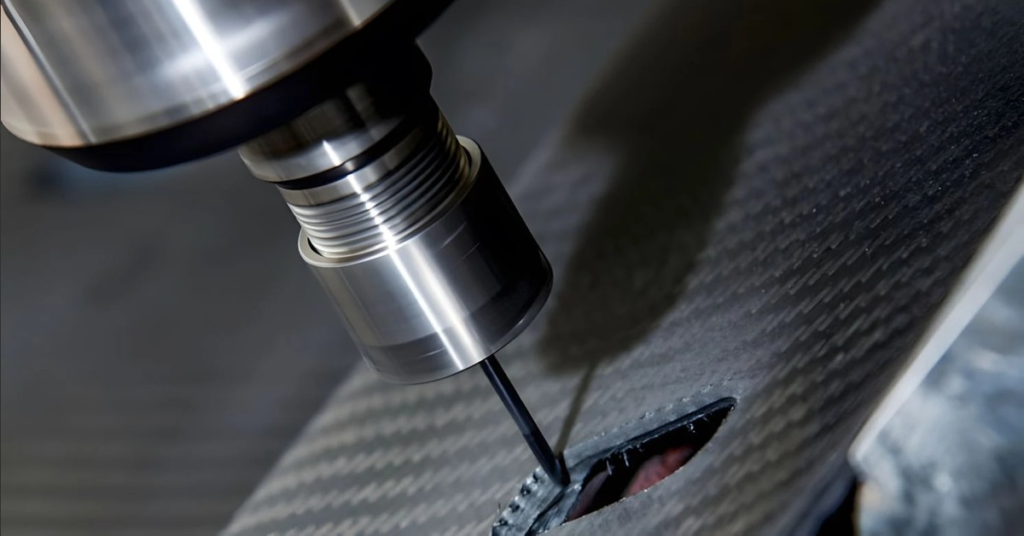
Композитна обробка на верстатах з ЧПК
Композити, армовані волокнами (CFRP, GFRP): властивості та варіанти використання
Полімери, армовані вуглецевим волокном, та полімери, армовані скловолокном, поєднують міцні волокна з полімерною матрицею. Їхня міцність забезпечується, головним чином, волокнами, тоді як матриця утримує структуру разом.
Ключові характеристики, що впливають на обробку, включають:
- Висока міцність до ваги
Компоненти з вуглецевого волокна (CFRP) можуть замінити алюмінієві або сталеві деталі, одночасно зменшуючи вагу на 30-60 відсотків у деяких випадках.
- Спрямована сила
Механічні властивості залежать від орієнтації волокон, що безпосередньо впливає на характеристики різання та якість поверхні.
- Низька теплопровідність
Тепло погано розсіюється під час обробки, що збільшує ризик деградації матриці, якщо параметри різання погано контролюються.
В аерокосмічному виробництві вуглепластик широко використовується для конструкційних панелей, кронштейнів та компонентів інтер'єру. В автомобільному виробництві вуглепластик поширений у кузовних панелях, корпусах та деталях армування, де чутливість до вартості вища. Ці матеріали зменшують вагу автомобіля та покращують паливну ефективність або запас ходу акумулятора, що робить їх привабливими, незважаючи на труднощі з обробкою.
Алюмініди титану: переваги співвідношення міцності до ваги та термостійкість
Алюмініди титану – це інтерметалеві сполуки, що забезпечують баланс між легкою вагою алюмінію та високотемпературною міцністю титанових сплавів. Вони особливо цінні в сферах застосування, що піддаються тривалому нагріванню та механічним навантаженням.
Важливі властивості включають:
- Низька щільність порівняно зі звичайними титановими сплавами
Зменшення ваги на 40 відсотків можливе для деяких компонентів.
- Висока температурна міцність
Ці матеріали зберігають структурну цілісність за температур, коли стандартні титанові сплави починають втрачати свої характеристики.
- Стійкість до окислення
Підходить для таких середовищ, як корпуси турбін та компоненти вихлопних газів.
На практиці алюмініди титану все частіше використовуються в компонентах аерокосмічних двигунів та високопродуктивних автомобільних вихлопних системах. Наприклад, лопатки турбін, виготовлені з алюмінідів титану, дозволяють вищі робочі температури, зменшуючи при цьому обертову масу, покращуючи загальну ефективність двигуна.
Чому аерокосмічний, автомобільний та енергетичний сектори стимулюють впровадження
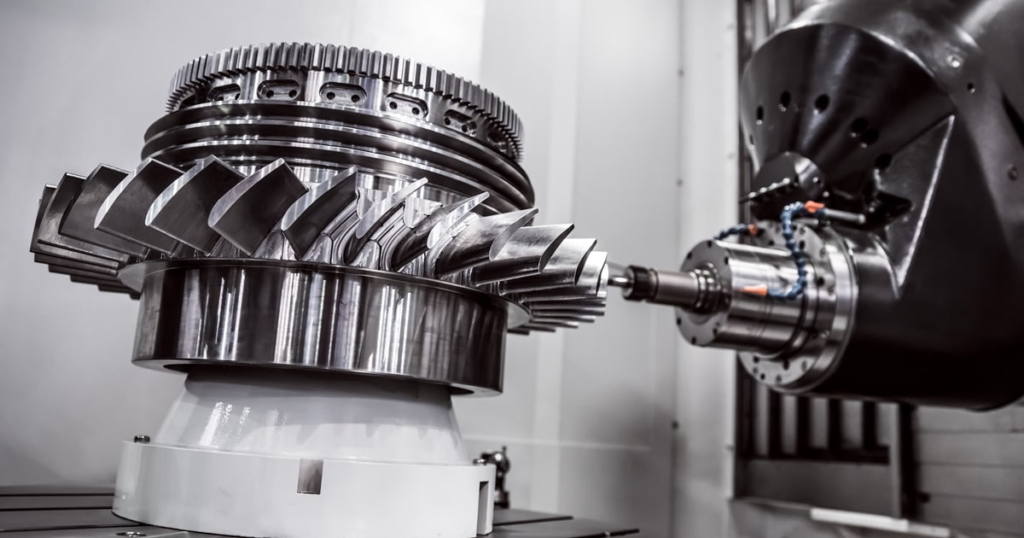
Передова аерокосмічна обробка на верстатах з ЧПК
Прагнення до використання цих матеріалів нерівномірно розподілене між галузями промисловості. Аерокосмічна, автомобільна та енергетична галузі стикаються з одними з найвищих вимог до експлуатаційних характеристик.
- Аерокосмічні виробники пріоритезувати зменшення ваги без шкоди для міцності чи безпеки. Навіть невелика економія ваги призводить до зниження витрати палива протягом терміну служби літака.
- Виробники автомобілів, особливо в електричних та спортивних автомобілях, використовують передові матеріали для компенсації ваги акумулятора та покращення теплового управління.
- Енергетичні та електрогенеруючі компанії потрібні матеріали, що витримують високі температури, тиск і циклічні навантаження, особливо в турбінах і теплообмінниках.
В усіх трьох секторах обробка на верстатах з ЧПК залишається важливою для досягнення жорстких допусків та складних геометрій. Як наслідок, ці галузі безпосередньо впливають на те, як механічні цехи адаптуються до нових матеріалів та інвестують у оновлене оснащення та процеси.
Проблеми оброблюваності передових матеріалів
Оскільки передові матеріали впроваджуються у регулярне виробництво, оброблюваність стає однією з найважливіших проблем для виробників. Ці матеріали часто забезпечують відмінні експлуатаційні характеристики, але вони ставлять вищі вимоги до ріжучих інструментів, машин та контролю процесів. Цехи, які ставляться до них як до традиційних металів, часто стикаються зі швидким виходом з ладу інструментів, поганою якістю поверхні та непослідовними результатами.
Розуміння того, як і чому ці матеріали поводяться по-різному під час обробки, є важливим перед налаштуванням інструментів або інвестуванням у нове обладнання.
Знос інструменту, виділення тепла та пошкодження поверхні
Однією з найнагальніших проблем під час обробки сучасних матеріалів є прискорений знос інструменту. На відміну від сталі чи алюмінію, багато нових матеріалів не деформуються пластично передбачуваним чином під час різання.
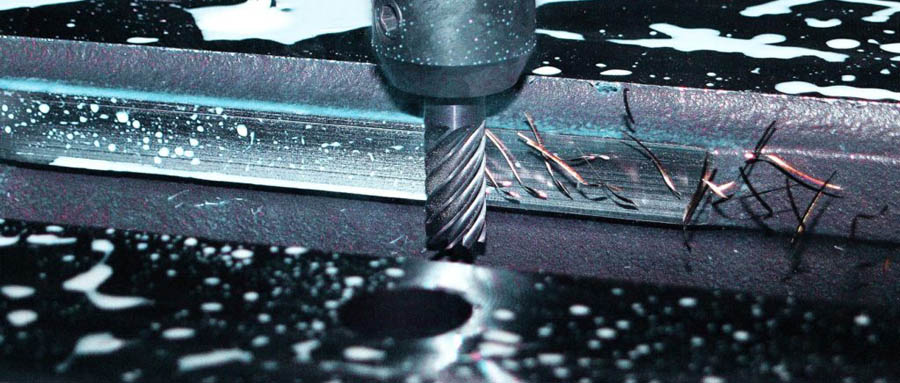
Знос інструменту під час обробки на верстатах з ЧПК
Поширені проблеми включають:
- Швидкий знос задньої поверхні та кромки
Абразивні волокна в композитах та тверді інтерметалеві фази в алюмінідах титану швидко руйнують ріжучі кромки, навіть у високоякісних твердосплавних інструментах.
- Надмірне нагрівання в зоні різання
Матеріали з низькою теплопровідністю утримують тепло поблизу леза інструменту. Це скорочує термін служби інструменту та збільшує ризик термічного розтріскування.
- Проблеми з цілісністю поверхні
Неналежні умови різання можуть призвести до мікротріщин, вигоряння матриці або розмазування поверхонь, що знижує продуктивність деталі.
Наприклад, обробка вуглепластику стандартними кінцевими фрезами часто призводить до прийнятної точності розмірів, але неприйнятної якості поверхні, що вимагає повторної обробки або вторинної обробки.
Розшарування та висмикування волокон у композитах
Композити, армовані волокнами, створюють проблеми, яких немає під час обробки металів. Оскільки міцність забезпечується волокнами, а не матрицею, сили різання необхідно ретельно контролювати.
Ключові проблеми оброблюваності включають:
- Розшарування у точках входу та виходу
Неправильна геометрія інструменту або надмірна швидкість подачі можуть роз'єднувати шари волокон, особливо під час свердління та обробки пазів.
- Витягування та розтріскування волокон
Тупі інструменти або неправильний напрямок різання можуть рвати волокна замість того, щоб зрізати їх чисто.
- Відколи по краях та нерівномірне оздоблення
Варіації орієнтації волокон призводять до нерівномірних сил різання вздовж траєкторії інструменту.
В аерокосмічному виробництві ці проблеми ретельно контролюються, оскільки навіть незначне розшарування може призвести до бракування деталі. Багато виробників зараз використовують спеціалізовані інструменти з алмазним покриттям та оптимізовані траєкторії руху інструменту для зменшення цих ризиків.
Крихкість та термочутливість алюмінідів титану
Алюмініди титану поводяться під час механічної обробки зовсім інакше, ніж звичайні титанові сплави . Хоча вони міцні та легкі, вони також відносно крихкі.
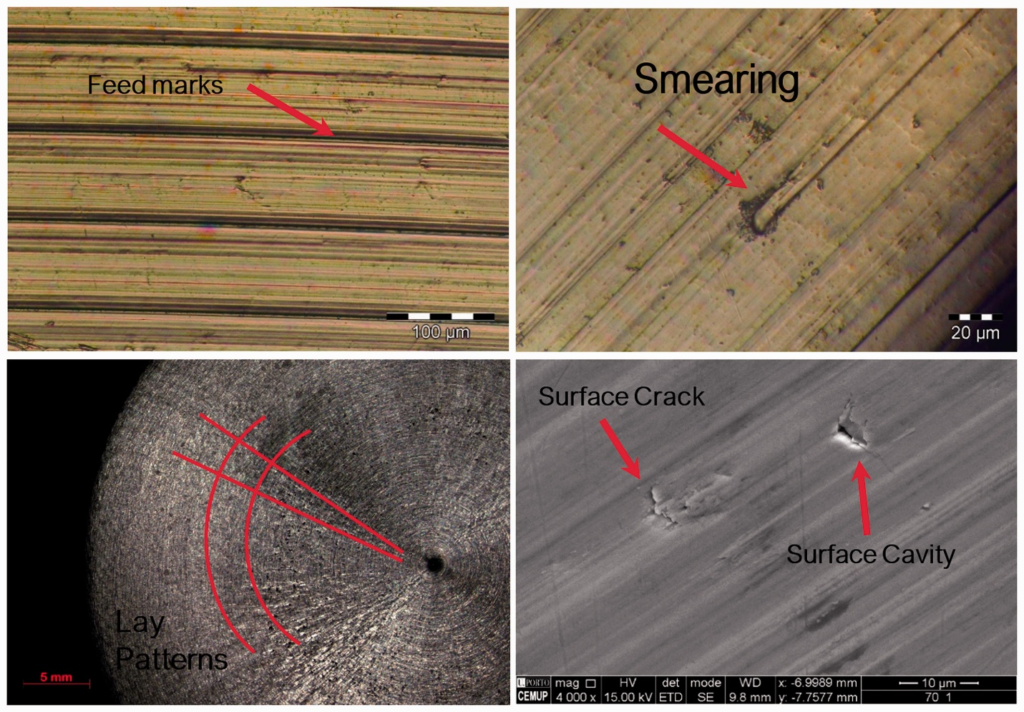
Оброблюваність алюмінідів титану
Проблеми механічної обробки включають:
- Обмежена пластична деформація
Замість утворення безперервної стружки, алюмініди титану схильні до руйнування, що збільшує ризик відколювання кромок інструментів.
- Чутливість до нагрівання
Надмірні температури різання можуть змінити властивості матеріалу поблизу поверхні, впливаючи на стійкість до втоми.
- Вузькі вікна процесу
Невеликі відхилення швидкості або подачі можуть суттєво вплинути на термін служби інструменту та якість обробки поверхні.
У виробництві компонентів турбін це часто призводить до консервативних параметрів різання та нижчої швидкості видалення матеріалу. Хоча це збільшує час циклу, це допомагає підтримувати точність розмірів та надійність деталі.
Порівняння з традиційними матеріалами, такими як сталь та алюміній
Порівняно з передовими матеріалами, традиційні метали пропонують передбачувану та більш стійку до пошкоджень оброблюваність.
Основні відмінності:
- Сталь та алюміній ефективніше розсіюють тепло, зменшуючи термічне навантаження на інструменти.
- Формування стружки відбувається більш рівномірно, що дозволяє використовувати вищі швидкості різання та подачі.
- Знос інструменту поступово прогресує, що спрощує прогнозування та управління терміном служби інструменту.
Натомість, передові матеріали вимагають жорсткішого контролю процесу, частішої заміни інструментів та ретельнішого контролю. Це не робить їх непрактичними, але переводить механічну обробку з орієнтованої на виробництво на оптимізовану для процесу.
Ці проблеми оброблюваності пояснюють, чому покриття інструментів та стратегії обробки інструментів відіграють таку важливу роль під час роботи з новими матеріалами. Це безпосередньо призводить до наступної області уваги: як передові покриття інструментів забезпечують надійну обробку цих вимогливих матеріалів на верстатах з ЧПК.
Сучасні покриття інструментів для сучасної обробки на верстатах з ЧПК
Оскільки вимоги до матеріалів для обробки стають дедалі більшими, продуктивність ріжучого інструменту все більше залежить від інженерії поверхні, а не лише від основи. Покриття інструменту більше не є необов'язковими вдосконаленнями. Вони є ключовою частиною стратегії обробки, особливо під час роботи з композитами та жароміцними сплавами. Правильне покриття може значно подовжити термін служби інструменту, покращити якість поверхні та стабілізувати виробничі процеси.
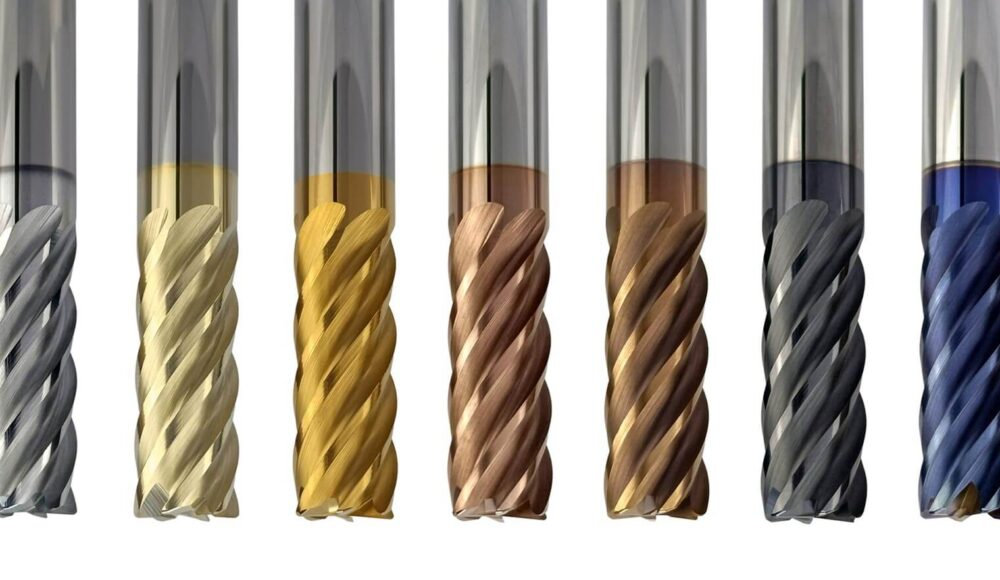
Удосконалені покриття для ріжучих інструментів
Сучасні покриття призначені для вирішення конкретних проблем механічної обробки, таких як нагрівання, стирання та хімічна взаємодія між інструментом та заготовкою.
Чому покриття важливіші, ніж будь-коли
Сучасні матеріали посилюють обмеження інструментів без покриття або з традиційним покриттям. Покриття тепер виконують кілька функціональних ролей під час обробки.
Основні причини, чому покриття є критично важливими, включають:
- Зменшене тертя на ріжучому інтерфейсі
Менше тертя зменшує сили різання та виділення тепла, що особливо важливо для матеріалів з поганою теплопровідністю.
- Покращена зносостійкість
Абразивні волокна та тверді інтерметалеві структури можуть швидко пошкодити незахищені ріжучі кромки.
- Термічний та хімічний захист
Покриття діють як бар'єр, що зменшує дифузійне зношування та окислення за підвищених температур.
У виробничих умовах виробники часто виявляють, що правильне покриття має більший вплив на термін служби інструменту, ніж просто зміни швидкості різання.
Алмазоподібний вуглець (DLC): низьке тертя та зносостійкість
Алмазоподібні вуглецеві покриття широко використовуються для обробки неметалевих та легких матеріалів. Їх гладка поверхня та низький коефіцієнт тертя роблять їх особливо ефективними для композитів.
Основні переваги DLC-покриттів включають:
- Відмінна стійкість до стирання
Допомагає захистити інструменти від ріжучої дії вуглецевого та скловолокна.
- Низька схильність до адгезії
Зменшує накопичення матеріалу на лезі інструменту, покращуючи якість обробки поверхні.
- Мінімальне тепловиділення
Забезпечує стабільну обробку в сухих або майже сухих умовах.
В аерокосмічній та автомобільній обробці композитних матеріалів свердла та торцеві фрези з DLC-покриттям зазвичай використовуються для обрізки панелей з вуглецевого волокна та матеріалів для свердління. Цехи часто повідомляють про довший термін служби інструменту та стабільнішу якість отворів порівняно з твердосплавними інструментами без покриття.
Керамічні та нанопокриття: термостабільність на високих швидкостях
Для високотемпературних сплавів, таких як алюмініди титану, керамічні та наноструктуровані покриття відіграють іншу роль. Їхня основна функція — це управління температурою, а не зменшення тертя.
До важливих характеристик належать:
- Висока термостійкість
Ці покриття залишаються стабільними за температур різання, які погіршують якість звичайних покриттів.
- Жорсткі, багатошарові структури
Нанопокриття рівномірніше розподіляють напругу, зменшуючи поширення тріщин.
- Покращена стійкість до окислення
Допомагає зберегти цілісність передової кромки під час тривалого впливу високих температур.
При обробці турбінних та аерокосмічних компонентів інструменти, покриті сучасними керамічними або наношаровими покриттями, дозволяють вищі швидкості різання, зберігаючи при цьому передбачувані закономірності зносу. Це робить тривалість циклу більш керованою без шкоди для надійності інструменту.
Підбір покриттів до конкретних матеріалів
Жодне окреме покриття не підходить для всіх матеріалів. Успішна обробка залежить від узгодження властивостей покриття з поведінкою матеріалу.
Типові стратегії парування включають:
- DLC-покриття для композитів та кольорових металів
Оптимізовано для низького тертя та стійкості до стирання.
- Керамічні або нанопокриття для жароміцних сплавів
Розроблено для роботи з високими температурами різання та термоциклуванням.
- Багатошарові покриття для обробки змішаних матеріалів
Корисно під час обробки вузлів або штабелів матеріалів за одну операцію.
Виробники, які розглядають вибір покриття як змінну процесу, а не як фіксований атрибут інструмента, як правило, досягають більш стабільних результатів. Такий підхід також спрощує усунення несправностей, коли знижується продуктивність обробки.
Хоча покриття покращують продуктивність інструменту, вони повинні підтримуватися відповідними стратегіями обробки інструментів та налаштуванням верстата.
Вплив на стратегію оснащення та налаштування верстата
Впровадження передових матеріалів та сучасних покриттів інструментів змушує виробників переглядати традиційні стратегії виготовлення інструментів. Успіх залежить не стільки від окремих інструментів, скільки від того, як вся система обробки працює разом. Геометрія інструменту, жорсткість верстата, параметри різання та досвід оператора відіграють певну роль у досягненні стабільних та повторюваних результатів.
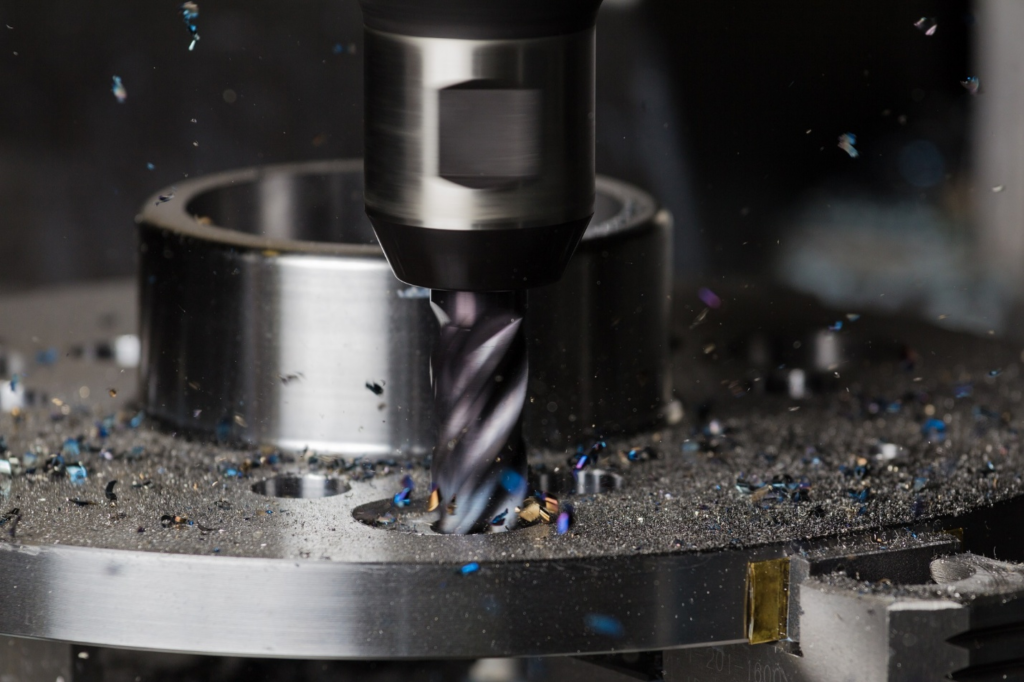
Інструменти для прецизійної обробки
Цехи, які на ранній стадії адаптують своє оснащення та налаштування верстатів, як правило, мають менше перерв у виробництві та більш передбачувані витрати.
Вибір інструменту та зміни геометрії
Для обробки сучасних матеріалів часто потрібні спеціалізовані конструкції інструментів, а не стандартні геометрії, що використовуються для сталі чи алюмінію.
Основні міркування включають:
- Підготовка країв та різкість
Композитні матеріали мають надзвичайно гострі ріжучі кромки для чистого зрізання волокон, тоді як алюмініди титану часто потребують контрольованої підготовки кромок для зменшення відколів.
- Геометрія інструменту, адаптована до поведінки матеріалу
Високі кути нахилу спіралі можуть покращити відведення стружки в металах, але можуть збільшити ризик розшарування в композитах. Інструменти компресійного типу зазвичай використовуються для контролю підйому волокна під час різання.
- Сумісність з основою та покриттям
Матеріал інструменту повинен підтримувати умови покриття та різання. Наприклад, дрібнозернисті твердосплавні основи часто є кращими для інструментів з покриттям, що використовуються в сучасних сплавах.
На практиці багато постачальників аерокосмічної продукції підтримують окремі бібліотеки інструментів для обробки композитних матеріалів та металів, щоб уникнути зниження продуктивності.
Швидкість різання, подачі та вимоги до охолодження
Сучасні матеріали звужують допустимий діапазон параметрів різання. Невеликі відхилення можуть призвести до виходу з ладу інструменту або дефектів деталі.
Важливі коригування процесу включають:
- Знижена швидкість різання для крихких або термочутливих матеріалів
Алюмініди титану часто потребують консервативних швидкостей для запобігання термічним пошкодженням.
- Оптимізовані швидкості подачі для контролю сил різання
У композитах надмірна подача може призвести до висмикування волокна, тоді як занадто мала подача прискорює знос інструменту.
- Спеціалізовані стратегії охолодження
Деякі матеріали працюють краще з мінімальним змащуванням, щоб уникнути пошкодження матриці, тоді як інші потребують охолоджувальної рідини під високим тиском для контролю нагрівання.
Наприклад, багато цехів, що обробляють вуглепластик, використовують системи сухого різання або повітряного обдування, тоді як обробка алюмінідів титану часто залежить від ретельно контрольованої подачі охолоджувальної рідини.
Потреба в жорстких машинах та контролі вібрації
Жорсткість верстата стає дедалі важливішою, оскільки матеріали стають складнішими в обробці. Вібрації, які є прийнятними при обробці алюмінію, можуть спричинити серйозні дефекти в сучасних матеріалах.
Ключові фактори, пов'язані з машиною, включають:
- Висока жорсткість конструкції
Зменшує вібрацію та захищає ріжучі кромки.
- Стабільне кріплення та утримання заготовки
Запобігає руху деталей, який може призвести до розшарування або пошкодження поверхні.
- Розширені системи моніторингу
Датчики навантаження та вібрації допомагають виявляти ранні ознаки несправності інструменту.
У виробництві високоцінних компонентів, таких як деталі турбін, навіть незначні проблеми з вібрацією можуть призвести до браку деталей. В результаті виробники часто інвестують у важче обладнання та модернізовані системи кріплення.
Міркування щодо оптимізації навчання та процесів
Сучасні матеріали вимагають вищого рівня розуміння процесу. Досвід та навчання оператора безпосередньо впливають на результати обробки.
Критичні області включають:
- Розуміння поведінки, пов'язаної з матеріалом
Оператори повинні розпізнавати ранні ознаки розшарування, відколів країв або термічного пошкодження.
- Послідовні процедури налаштування та перевірки
Жорсткий контроль процесу зменшує варіації між партіями.
- Безперервна оптимізація шляхом тестування
Багато майстерень уточнюють параметри за допомогою контрольованих випробувань, а не покладаються виключно на рекомендації постачальників інструментів.
Виробники, які інвестують у навчання та документування процесів, часто досягають швидшого впровадження нових матеріалів. Така підготовка безпосередньо впливає на продуктивність та економічну ефективність, що призводить до остаточного прийняття рішень щодо вартості та довгострокової цінності.
Вартість, продуктивність та довгострокова цінність
Хоча новітні матеріали та вдосконалені покриття створюють підвищену складність, найважливішим питанням для виробників залишається фінансова доцільність. Вплив на витрати не обмежується ціною на матеріали чи витратами на інструменти. Він також включає продуктивність, якість та довгострокову експлуатаційну стабільність. Короткострокове збільшення витрат часто може перетворитися на вимірні прибутки протягом життєвого циклу виробничої програми.
Це робить оцінку витрат стратегічним рішенням, а не суто рішенням, керованим закупівлями.
Вищі початкові витрати проти тривалішого терміну служби інструменту
Сучасні матеріали та інструменти з покриттям зазвичай мають вищі початкові витрати. Однак ці витрати часто компенсуються підвищеною довговічністю та стабільністю процесу.
Звичайні компроміси у вартості включають:
- Вищі ціни на інструменти
Спеціалізовані інструменти з покриттям коштують дорожче, ніж стандартні твердосплавні інструменти.
- Подовжений термін служби інструменту
Зменшений знос призводить до меншої кількості змін інструменту та меншої частоти його заміни.
- Більш передбачувана продуктивність
Стабільні схеми зносу спрощують планування та управління запасами.
Наприклад, цехи, що обробляють вуглепластик, часто виявляють, що інструменти з алмазним покриттям служать у кілька разів довше, ніж альтернативи без покриття, що зменшує загальні витрати на інструменти, незважаючи на вищі ціни за одиницю.
Зменшення простоїв та рівня браку
Стабільність процесу безпосередньо впливає на продуктивність та якість. Сучасні матеріали збільшують вартість помилок, що робить узгодженість критично важливою.
Ключові переваги продуктивності включають:
- Нижчі показники браку
Покращена якість поверхні та зменшення розшарування мінімізують брак деталей.
- Менше незапланованих простоїв
Передбачуваний знос інструменту зменшує непередбачені відмови.
- Покращений вихід першого проходу
Стабільні результати зменшують потребу в повторній роботі.
У випадку з високоцінними компонентами, такими як деталі аерокосмічних конструкцій, навіть невелике зниження рівня браку може призвести до значної економії коштів.
Порівняння вартості: традиційні та нові матеріали
| Фактор витрат | Традиційні матеріали | Нові матеріали |
| Вартість матеріалу | Опустіть | Вищий |
| Вартість інструменту | Опустіть | Вищий |
| Термін служби інструменту | Помірна | Довше з покриттями |
| Ризик браку | низький | Вища без контролю процесу |
| Довгострокова вартість | Стабільний | Вища продуктивність у програмах, що орієнтовані на продуктивність |
Коли усиновлення має фінансовий сенс
Впровадження нових матеріалів і покриттів є найефективнішим, коли підвищення продуктивності виправдовує зміни в процесі. Це часто трапляється в галузях, де зниження ваги, термостійкість або довговічність безпосередньо впливають на цінність продукту.
Виробники отримують найбільшу вигоду, коли ці матеріали підходять для тривалих виробничих циклів, виготовлення високоцінних деталей або дотримання нормативних вимог до продуктивності. У таких випадках довгострокова віддача часто перевищує початкові інвестиції.
Висновок
Новітні матеріали для обробки на верстатах з ЧПК та вдосконалені покриття інструментів змінюють підхід виробників до планування виробництва, оснащення інструментами та контролю процесів. Такі матеріали, як композити, армовані волокном, та алюмініди титану, пропонують очевидні переваги в продуктивності, але вони також створюють нові проблеми з оброблюваністю. Покриття інструментів, жорсткість верстата та оптимізовані стратегії різання стали важливими для надійної та стабільної обробки цих матеріалів.
Для виробників цей зсув полягає не лише у впровадженні нових матеріалів. Йдеться про узгодження вибору матеріалів зі стратегією інструментального оснащення, можливостями верстата та довгостроковими витратами. Компанії, які інвестують у розуміння цих взаємозв'язків, мають кращі можливості для зниження ризиків, підвищення продуктивності та збереження конкурентоспроможності, оскільки вимоги до продуктивності продовжують зростати в аерокосмічному, автомобільному та енергетичному секторах.




