


Проектування для технологічності в обробці на верстатах з ЧПК полягає у формуванні деталі таким чином, щоб її можна було ефективно виготовляти без шкоди для функціональності. Коли компонент проектується з урахуванням процесу обробки, його стає легше різати, легше тримати в руці та легше перевіряти. Це зменшує тривалі цикли обробки, навантаження на інструмент та необхідність повторної обробки. Це також допомагає досягти чистішої поверхні та більш передбачуваної точності розмірів.
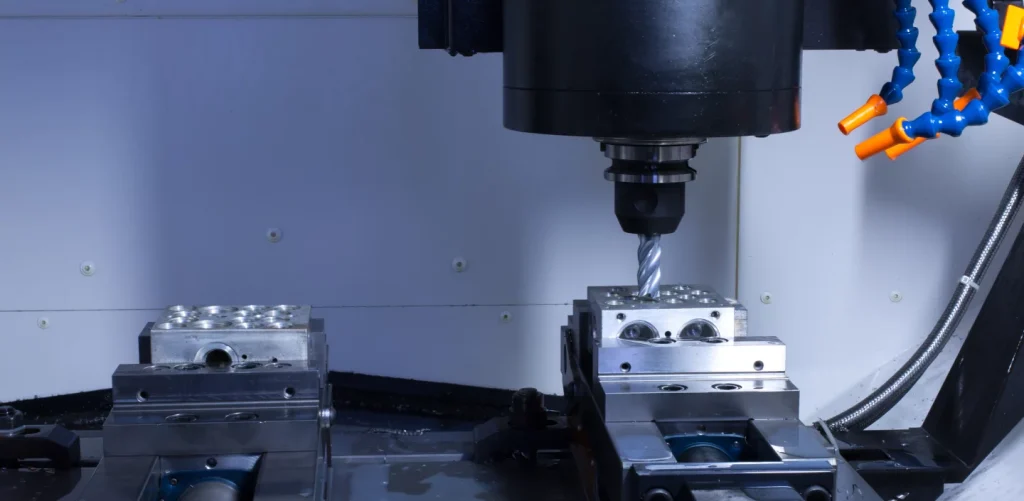
DFM для фрезерних та токарних верстатів з ЧПК
Належні методи DFM знижують витрати, оскільки усувають непотрібну складність, завищені допуски та геометричні елементи, що вимагають спеціальних інструментів. Вони також мінімізують брак, запобігаючи слабким стінкам, глибоким різанням та складним траєкторіям інструменту, які викликають вібрацію або прогин. У цій статті я зосереджуюсь на практичних рекомендаціях щодо геометрії, допусків та рівня елементів, які допомагають конструкторам та інженерам створювати деталі, оброблені на верстатах з ЧПК, які простіші у виготовленні, стабільніші під час різання та мають стабільнішу якість.
Вибирайте геометрії, які легко обробляти
Геометрія деталі безпосередньо впливає на час циклу, доступ до інструменту та якість поверхні. Коли форми є простими та зручними для різця, процес обробки стає плавнішим та передбачуванішим. Деталі з чистими профілями, однаковими радіусами та доступними гранями дозволяють інструментам видаляти матеріал з меншою вібрацією та меншою кількістю змін інструменту. Це призводить до кращої обробки, точнішого контролю розмірів та скорочення загального часу обробки.

Дизайн для технологічності: металеві деталі, оброблені на верстатах з ЧПК
Складні контури, різкі переходи та важкодоступні кути часто вимагають спеціального інструменту або багатоосьових налаштувань. Ці варіанти збільшують час програмування та ускладнюють перевірку. Продумуючи траєкторії різця на етапі проектування, легше визначити, де спрощення знизить витрати та підвищить надійність.
Використовуйте стандартні функції
Стандартні розміри відповідають поширеним інструментам та зменшують кількість проходів різання. Коли отвори, фаски та радіуси відповідають розмірам каталожних інструментів, механік може виконувати роботи з меншою кількістю кроків та з меншим зносом інструменту. Це дозволяє уникнути необхідності використання інструментів нестандартної форми або інтерпольованих різів, які уповільнюють виробництво.
Корисні практики включають:
- Вибір розмірів отворів, що відповідають стандартним діаметрам свердел
- Використання кутів фаски, що відповідають поширеним фрезам
- Застосування внутрішніх радіусів, що відповідають типовій геометрії вершини кінцевої фрези
Довільні розміри часто призводять до непотрібного видалення заготовки та додаткових проходів чистової обробки. З часом це сприяє збільшенню термінів виконання замовлень та вищим витратам на деталь. Стандартизація забезпечує передбачуваність та повторюваність обробки.
Уникайте глибоких, вузьких рис
Глибокі кишені та вузькі пази зменшують жорсткість інструменту та збільшують ризик вібрації. Чим далі інструменти виступають зі шпинделя, тим більше вони згинаються, що впливає на точність та якість обробки. Утримання глибини кишень та пропорцій пазів у межах оброблюваних меж сприяє чистішому різанню та кращому контролю розмірів.
Заокруглення всередині кутів допомагає зменшити навантаження на інструмент і покращити відведення стружки. Гострі внутрішні кути змушують використовувати різці дуже малого діаметра, які повільно видаляють матеріал. Додавання навіть невеликого радіуса покращує якість обробки та зменшує вібрацію.
Ситуації, які часто створюють проблеми:
- Кишені глибші за їхню ширину в три рази
- Слоти, що потребують мікроінструментів з довгим виступом
- Внутрішні кути без радіусів закруглення
Проектування з урахуванням жорсткості інструменту забезпечує стабільні результати виробництва.
Підтримуйте доступні траєкторії інструментів
Вільний доступ до інструменту є важливим для ефективної обробки. Коли більшість поверхонь можна обробляти з обмеженої кількості орієнтацій, деталі можна виготовляти за меншу кількість установок. Це підвищує точність, оскільки менше потрібно переміщувати та менше можливостей для варіацій вирівнювання.
Якщо конструкція вимагає піднутрень або прихованих граней, стає необхідним потужніше обладнання та спеціалізований інструмент. П'ятиосьова обробка є цінною можливістю, але її використання там, де вона не потрібна, збільшує вартість. У багатьох випадках розділення складної деталі на простіші компоненти призводить до швидшої обробки та більш передбачуваної продуктивності складання.
Корисні міркування включають:
- Уникнення заглиблень, заблокованих навколишнім матеріалом
- Орієнтування елементів таким чином, щоб до них можна було дістатися з поширених позицій лещат
- Зменшення складених кривих, якщо цього не вимагає функція
Доступні траєкторії руху інструменту забезпечують практичність обробки та зменшують ризик нерівномірної обробки.
Вибирайте геометрії, які легко обробляти
Геометрія деталі безпосередньо впливає на час циклу, вибір інструменту та якість обробки поверхні. Коли форми прості та доступні, механік може використовувати стандартні різці, стабільні подачі та передбачувані траєкторії руху інструменту. Це призводить до більш гладких поверхонь, меншої кількості слідів від інструменту та зниження вартості. Складні форми збільшують вібрацію, вимагають додаткового переміщення та часто потребують спеціалізованого обладнання. На практиці деталі, які виглядають елегантно на екрані, можуть стати повільними та дорогими, коли потрапляють на верстат. Проектування з урахуванням обмежень обробки запобігає цим проблемам та підтримує ефективність виробництва.
Проектування для виробництва (DFM)
Використовуйте стандартні функції
Стандартні функції дозволяють механіку використовувати поширені інструменти та попередньо визначені траєкторії. Це скорочує час налаштування та дозволяє уникнути використання спеціальних різців, які збільшують вартість. Стандартні діаметри отворів, кути фаски та радіуси також скорочують час програмування, оскільки вони узгоджуються з доступними бібліотеками інструментів.
Ви можете покращити технологічність шляхом:
- Відповідність розмірів отворів стандартним діаметрам свердел
- Використання поширених кутів фаски, таких як 45 градусів
- Додавання внутрішніх радіусів, що відповідають стандартним розмірам торцевих фрез
Уникнення довільних розмірів також запобігає зайвим чистовим проходам. Коли розміри не збігаються з розмірами інструменту, різець повинен робити додаткові проходи, що збільшує нагрівання, зменшує термін служби інструменту та впливає на якість поверхні.
Уникайте глибоких, вузьких рис
Глибокі кишені та вузькі пази створюють прогин інструменту та вібрацію. Коли інструменти виступають занадто далеко відносно свого діаметра, жорсткість падає, а якість поверхні погіршується. Це часто призводить до низької точності розмірів та збільшення тривалості циклу.
Більш практичний підхід полягає в наступному:
- Обмежте глибину кишені, щоб довжина інструменту залишалася стабільною
- Збільште ширину паза, щоб стандартні кінцеві фрези могли досягати поверхні без тертя
- Додайте внутрішні заокруглення, щоб допомогти різаку плавно проходити крізь кути
Галтелі зменшують навантаження на ріжучу кромку та покращують відведення стружки. Вони також знижують вібрацію та знос, особливо у твердіших матеріалах. Якщо глибину неможливо зменшити, розгляньте можливість регулювання ширини або розділення конструкції на два простіші компоненти.
Підтримуйте доступні траєкторії інструментів
Інструменти потребують вільного доступу до кожної деталі. Приховані грані, гострі внутрішні кути та закриті порожнини вимагають більш складних стратегій обробки та додаткових налаштувань. Це уповільнює роботу та збільшує ймовірність нерівномірної обробки.
Щоб покращити доступність інструментів:
- Мінімізуйте функції, що потребують спеціалізованого бокового доступу
- Зменште використання підрізів, якщо цього не вимагає функція деталі
Якщо геометрія починає перевищувати можливості 3-осьового оброблення, часто економічно вигідніше переробити конструкцію або розбити деталь на окремі секції, які збираються акуратно. Це дозволяє уникнути непотрібного 5-осьового програмування та забезпечує передбачуваність обробки.
Оптимізація конструкції отворів та різьблення
Отвори є одними з найпоширеніших елементів у деталях, оброблених на верстатах з ЧПК, проте вони стають дорогими, якщо їх проектувати без урахування можливостей інструменту. Розмір, глибина та розташування отвору впливають на жорсткість інструменту, відведення стружки та швидкість подачі. Погано сплановані отвори часто уповільнюють обробку, вимагають спеціального інструменту або призводять до грубої обробки та відхилення розмірів. Різьблення створює ще один рівень складності, оскільки воно залежить від точних попередньо нарізаних отворів, контрольованої глибини та належного рельєфу. Узгоджуючи конструкцію отвору та різьби з реаліями обробки, стає легше отримувати стабільні результати, зберігаючи при цьому ефективність процесу.
Дотримуйтесь мінімальних діаметрів отворів
Діаметр отвору повинен відповідати стандартним розмірам свердел і торцевих фрез, щоб уникнути зміни інструменту та використання нестандартних різців. Отвори малого діаметра збільшують ризик поломки та вимагають менших швидкостей подачі, що збільшує час обробки. Вони також легше нагріваються та можуть деформувати м'якші матеріали.
Практичні рекомендації включають:
- Вибір розмірів отворів, що відповідають кроку свердління в каталозі
- Уникайте дуже маленьких отворів, якщо цього не вимагає функція
- Заміна мікросвердлених отворів більшими елементами, коли це можливо
Коли невеликого отвору неможливо уникнути, може знадобитися зниження швидкості обертання шпинделя та зменшення навантаження на стружку. Це збільшує вартість, тому варто підтвердити необхідність цього під час перевірки конструкції.
Керування глибиною отвору
Глибина отвору впливає на відведення стружки та стабільність інструмента. Глибокі отвори уловлюють стружку, збільшують тертя та вимагають циклів свердління з виступом. Зі збільшенням глибини відхилення інструменту стає більш помітним, що впливає на точність обробки та розмірів.
Більш ефективний підхід такий:
- По можливості дотримуйтесь глибини отвору втричі більшої за діаметр
- Збільшення діаметра або скорочення глибини, якщо потрібна повторюваність
- Дозвіл на наскрізні отвори замість глухих, коли це дозволяє конструкція
Для глибоких отворів часто потрібні спеціалізовані свердла або інструменти з подачею охолоджувальної рідини. Зменшення глибини або розширення отвору може усунути цю потребу та скоротити час циклу.
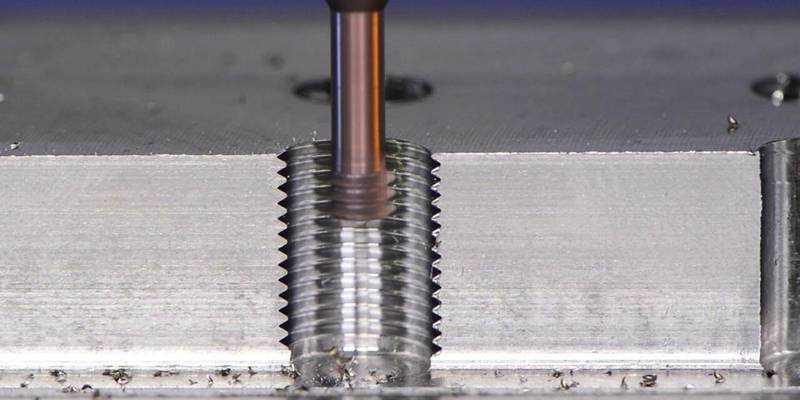
Керівні принципи заправки нитками
Різьблення вимагає ретельного планування, оскільки нарізання різьби та фрезерування різьби вимагають точного доступу та контрольованого зчеплення. Стандартні розміри різьби допомагають знизити вартість інструментів та спростити перевірку. Надмірна глибина різьби не покращує міцність, оскільки кріплення зчеплюються лише в межах обмеженої довжини.
Рекомендації щодо дизайну, зручного для потоків, включають:
- Вибір стандартних розмірів різьби та поширених кроків
- Обмеження глибини різьби до одного-півтора діаметрів
- Забезпечення полегшення різьблення на дні глухих різьбових отворів
Полегшення різьби зменшує тиск різання на кінцевій точці та запобігає утворенню сколів мітчика або поломкам різьбонарізних фрез. Для твердіших матеріалів або меншої різьби полегшення стає ще важливішим, оскільки інструменти чутливіші до раптового збільшення навантаження.
Встановіть правильну товщину стінки та розміри ребер
Товщина стінки має сильний вплив на жорсткість, вібрацію та якість обробки поверхні. Коли стінки занадто тонкі, матеріал прогинається під дією сил різання, і інструмент починає вібрувати. Це призводить до видимих слідів, неточних розмірів і, в деяких випадках, деформації після того, як деталь знята з затиску. Тонкі елементи також уповільнюють обробку, оскільки оператор повинен зменшити швидкість подачі, щоб уникнути прогину. Проектуючи стінки та опорні елементи з урахуванням стабільності обробки, легше досягти чистішої обробки, скоротити час циклу та знизити рівень браку.
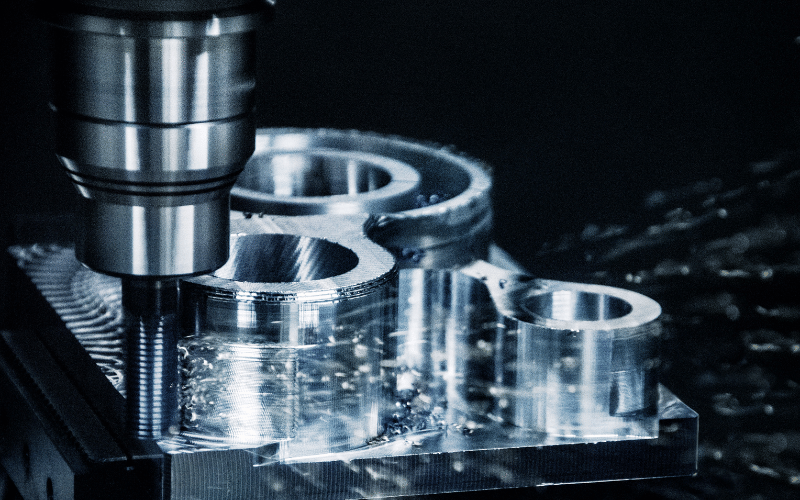
Обробка на верстатах з ЧПК: Товщина стінки
Рекомендована товщина стінки
Різні матеріали по-різному реагують під час обробки, тому мінімальна товщина залежить від жорсткості та твердості. Товстіші стінки покращують жорсткість, зменшують вібрацію та створюють більш передбачуване зачеплення інструменту. Вони також дозволяють використовувати більші різці, що означає швидше видалення матеріалу та кращий контроль стружки.
Практичні рекомендації щодо мінімальної товщини стінки:
- Алюмінієві деталі повинні залишатися в межах одного-півтора міліметрів
- Сталеві та нержавіючі деталі повинні залишатися в межах півтора-двох міліметрів
- Пластик повинен залишатися в межах двох-трьох міліметрів
Ці значення забезпечують стабільну обробку, не змушуючи оператора сповільнюватися. Якщо конструкція вимагає тонших перерізів, слід оцінити геометрію армування або зміну матеріалу.
Зміцнюйте стіни ребрами замість того, щоб робити їх товстішими
Збільшення товщини стінки додає жорсткості, але також збільшує вагу та вартість. Ребра пропонують альтернативу, яка зберігає жорсткість без значного збільшення матеріалу. Ребра також допомагають контролювати прогин на широких поверхнях та зменшувати деформацію після обробки.
Гарний дизайн ребер може включати:
- Використання ребер замість потовщення великих плоских стінок
- Розташування ребер для підтримки ділянок, що можуть згинатися
- Додавання галтелів на перетинах ребер для розподілу напружень та зменшення концентрації
Зігнуті з'єднання ребер також покращують рух інструменту та відведення стружки. Гострі внутрішні кути уповільнюють різець і збільшують знос, тому з'єднання ребер з зрізами забезпечують кращу якість обробки.
Уникайте надмірно тонких підлог
Перекриття кишень можуть стати слабкими під час обробки, якщо їх розрізати занадто тонко. Коли перекриття прогинається під інструментом, це призводить до нерівномірної обробки та ризику прориву. Чим більша площа кишені, тим важливішою стає товщина перекриття, оскільки ширші прольоти не мають опори.
Для підтримки стабільної геометрії підлоги:
- Тримайте кишенькові підлоги вище практично мінімальної товщини
- Збільшення товщини при обробці широких або глибоких порожнин
- Перевірте виліт та діаметр різця перед остаточним розробкою проекту
Достатня товщина підлоги також запобігає накопиченню тепла, яке може деформувати м'якші матеріали. У високоточних деталях трохи товстіша підлога заощаджує час обробки та зменшує труднощі контролю.
Призначення реалістичних допусків для зменшення витрат
Допуски мають один з найбільших впливів на вартість обробки. Жорсткі допуски вимагають повільніших параметрів різання, жорсткіших налаштувань та додаткових етапів контролю. Коли допуски жорсткіші, ніж необхідно, час циклу збільшується, а ризик невідповідності зростає. У багатьох випадках конструктори застосовують жорсткі допуски по всій деталі, навіть якщо лише кілька елементів впливають на функціональність. Призначаючи допуски на основі того, як деталь взаємодіє та працює, процес обробки стає швидшим, більш передбачуваним та менш марнотратним. Такий підхід знижує як виробничі витрати, так і ймовірність браку.
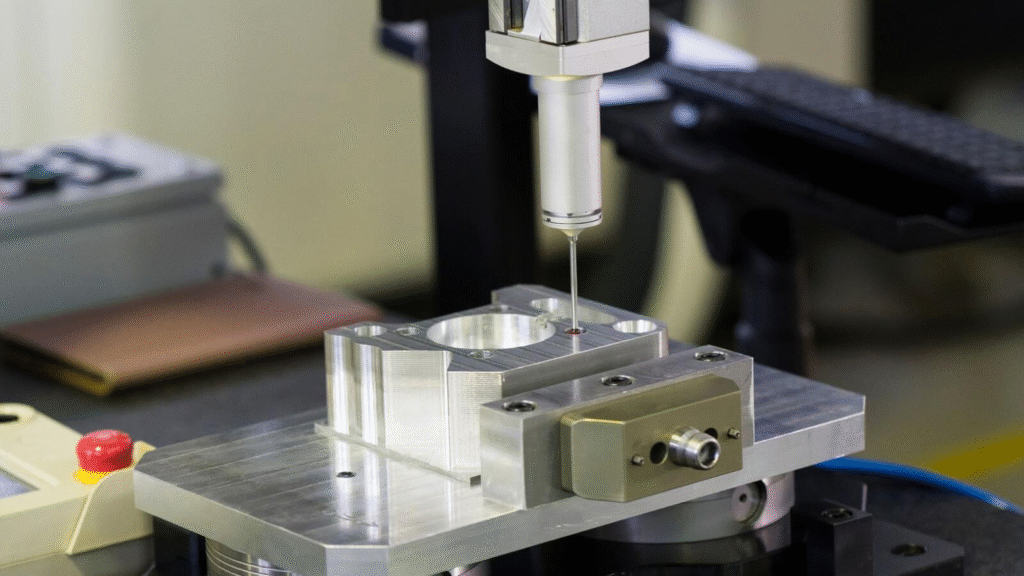
Використовуйте жорсткі допуски лише там, де цього вимагає функція
Не кожна деталь потребує високої точності. Жорсткі допуски повинні обмежуватися областями, де вирівнювання, герметизація, рух або сполучення компонентів залежать від точності. Деталі, які не впливають на складання або продуктивність, можуть використовувати менш жорсткі допуски, не впливаючи на кінцеве використання. Це дозволяє механіку ефективніше видаляти матеріал і скорочує час, витрачений на чистову обробку.
Корисні рекомендації включають:
- Резервування допусків між плюс або мінус нуль, нуль один міліметр та плюс або мінус нуль, нуль п'ять міліметрів для критичних елементів
- Підтримка некритичних поверхонь на рівні плюс-мінус нуль один міліметр або вільніше
- Перевірка збірок для підтвердження того, які елементи фактично контролюють прилягання
Такий підхід до вибіркової толерантності покращує врожайність та зменшує навантаження на інспекції.
Узгоджена структура даних
Чітка структура опорних точок спрощує обробку та вимірювання. Коли розміри посилаються на кілька опорних точок або розкидані по різних площинах, механік повинен виконувати складніші налаштування. Це збільшує час зміни пристосувань, переміщення та перевірки. Узгоджена схема опорних точок також покращує повторюваність під час виробничих циклів, оскільки опорні точки залишаються стабільними.
Практичний підхід такий:
- Використання якомога меншої кількості опорних точок, яку дозволяє конструкція
- Групування допусків навколо основних опорних площин
- Вирівнювання функціональних ознак з узгодженими координатними походженнями
Це забезпечує простоту вимірювання та зменшує ймовірність накопиченої похибки під час складання.
Вимоги до обробки поверхні
Специфікації щодо обробки поверхні впливають на вибір різця, налаштування кроку обробки та вторинні процеси. Нижче значення шорсткості вимагає точніших проходів різання, менших швидкостей подачі та іноді полірування. Багато компонентів не потребують надзвичайно гладкої обробки для правильної роботи, тому їх специфікація збільшує вартість, не створюючи цінності.
Загальні рекомендації включають:
- Запит лише на обробку, необхідну для продуктивності або зовнішнього вигляду
- Використання значень шорсткості Ra від одного, шість мікрометрів до трьох, два мікрометри для більшості оброблених поверхонь
- Уникайте Ra нуль, вісім мікрометрів, якщо цього не вимагають потреби ущільнення, ковзного контакту або косметичних вимог.
Продумане встановлення вимог до обробки скорочує час обробки та подовжує термін служби інструменту, зберігаючи при цьому функціональну якість.
Скоротіть час обробки завдяки кращому вибору матеріалів та налаштування
Проектування для технологічності – це не лише геометрія. Вибір матеріалу та спосіб кріплення деталі під час обробки також впливають на вартість, знос інструменту та консистенцію поверхні. Деякі матеріали ріжуться чисто та призводять до передбачуваного утворення стружки, тоді як інші гартуються, деформуються або виділяють надлишкове тепло. Стратегія налаштування впливає на те, скільки разів деталь потрібно переміщати, і кожне переміщення збільшує час і створює ризик перекосу. Враховуючи ці фактори під час проектування, стає легше виготовляти деталі швидше та з меншою кількістю ускладнень.
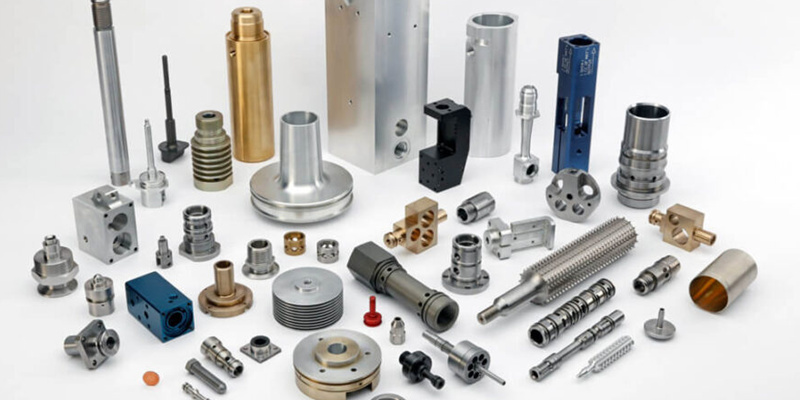
Вибір матеріалу
Вибір матеріалу може суттєво вплинути на продуктивність обробки. М'якіші марки алюмінію обробляються плавно та дозволяють вищі швидкості подачі, тоді як твердіші сплави вимагають повільніших параметрів та більш довговічних інструментів. Матеріали, що протистоять деформації під час різання, також допомагають підтримувати точність розмірів та зменшують кількість чистових проходів.
Практичні міркування включають:
- Вибір сплавів, які легко обробляються механічно, таких як 6061 T6, для загальних компонентів
- Уникайте твердіших матеріалів, таких як 7075, якщо цього не виправдовують вимоги міцності
- Перевірка того, що дешевші матеріали все ще відповідають вимогам щодо навантаження, корозії або теплових режимів
Вибір правильного матеріалу скорочує час циклу, зменшує витрату інструменту та спрощує перевірку.
Мінімізація переміщення деталей
Щоразу, коли деталь переміщується, механік повинен вирівнювати опорні точки та перевіряти точність. Це збільшує час, необхідний для обробки без різання, та збільшує ймовірність відхилень. Конструкції, які дозволяють досягти більшості елементів за один або два налаштування, є більш ефективними та стабільними.
Щоб підтримати меншу кількість налаштувань:
- Проектуйте деталі таким чином, щоб основні поверхні були доступні в одній орієнтації
- Додайте плоскі фіксуючі поверхні, що забезпечують надійне затискання
- Змініть геометрію, щоб уникнути елементів, які ховаються за іншими поверхнями
Зменшення кількості налаштувань покращує повторюваність та зменшує ймовірність проблем зі стеком допусків.
Підготовка до очищення інструментів та затискання заготовки
Зазор інструменту визначає, чи може різець дістатися до елемента без тертя та перешкод. Фіксація визначає, чи можна надійно затиснути деталь, не пошкоджуючи поверхні. Якщо потреби щодо зазору та затиску не враховуються, механік повинен використовувати спеціальні пристосування, інструменти з подовженим радіусом дії або повільніші параметри.
Щоб зробити закріплення заготовки практичним:
- Забезпечують плоскі затискні поверхні, які можна надійно закріпити в лещатах
- Уникайте розміщення елементів безпосередньо там, де мають бути затиснуті щелепи або затискачі
- Забезпечте достатній вертикальний та бічний простір для входження інструменту в глибокі порожнини
Ці міркування запобігають вібрації, захищають поверхню та усувають непотрібну складність кріплення.
Висновок
Продумана конструкція робить обробку на верстатах з ЧПК швидшою, чистішою та передбачуванішою. Коли геометрія проста, стінки стабільні, отвори практичні, а допуски відповідають реальним функціональним потребам, процес обробки стає плавнішим та економічнішим. Це зменшує знос інструменту, скорочує час циклу та знижує ймовірність браку.
Проектування для технологічності полягає у створенні деталей, які легко тримати в руках, до яких легко дістатися та які легко обробляти. Вибір відповідних матеріалів, скорочення кількості налагоджень та планування доступу до інструментів дозволяє досягти кращої якості за нижчою ціною, зберігаючи при цьому надійність та стабільність виробництва.




