

Тонкостінні компоненти – це деталі, у яких одна або декілька секцій стінок значно тонші порівняно із загальним розміром компонента. Ці особливості поширені в аерокосмічній, медичній, автомобільній та прецизійній промисловості, де зниження ваги, потік повітря або компактна конструкція є критично важливими. Хоча обробка на верстатах з ЧПК дозволяє виготовляти ці деталі з високою точністю, тонкі стінки створюють унікальний набір проблем, яких немає в більш жорстких геометріях.
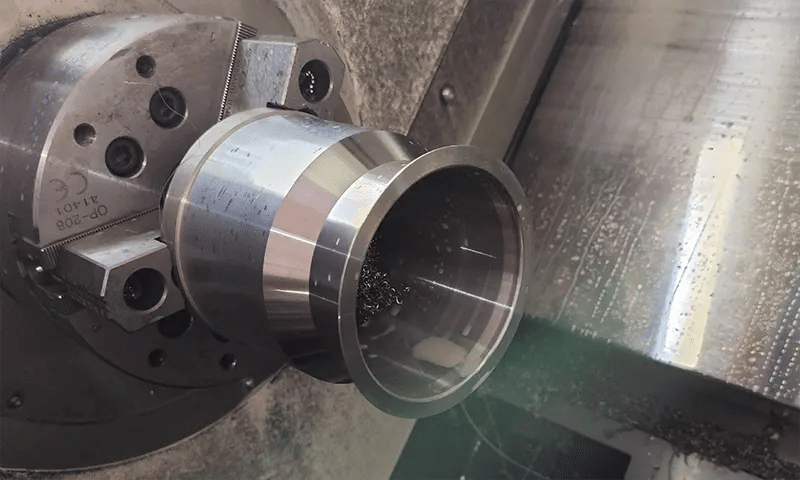
тонкостінні деталі за допомогою фрезерування з ЧПУ
Найпоширеніші проблеми під час обробки тонкостінних деталей включають деформацію під час різання, вібраційний вібраційний шум та втрату допуску після того, як деталь звільняється від пристосування. У цій статті розглядаються перевірені стратегії обробки, які допомагають контролювати деформацію, підтримувати точність та зберігати цілісність деталі.
Що таке деформація при обробці тонких стінок
Перш ніж розглядати будь-яку стратегію різання або конструкцію пристосування, важливо зрозуміти, що призводить до різної поведінки тонкостінних деталей під час обробки. Деформація — це не випадковий результат. Це передбачуваний результат того, як тонкий матеріал реагує на сили різання, тепло та зняття напруги. Якщо ці фактори не враховувати на ранній стадії, навіть добре запрограмований процес ЧПК може призвести до отримання неточних деталей.
Що визначає тонкостінний компонент
Тонкостінний компонент зазвичай визначається товщиною стінки, яка не має достатньої жорсткості для протистояння силам обробки. Хоча універсального порогу товщини не існує, проблеми зазвичай починаються, коли товщина стінки стає малою відносно її висоти або довжини без опори. Наприклад, стінка товщиною 2 мм на високому аерокосмічному ребрі поводиться зовсім інакше, ніж стінка товщиною 2 мм на короткій коробчастій конструкції.
Тонкі стінки є поширеним явищем у таких деталях, як корпуси турбін, електронні корпуси, медичні імплантати та легкі конструкційні рами. У багатьох із цих застосувань товщина стінки визначається функціональними вимогами, а не оброблюваністю, що залишає мало місця для похибки під час різання.
Чому тонкі стінки деформуються під час обробки на верстатах з ЧПК
Тонкі стінки деформуються, оскільки вони не можуть сприймати сили різання так само, як це можуть робити товстіші профілі. Коли ріжучий інструмент стикається з матеріалом, бічні сили відштовхують стінку від траєкторії інструменту. Чим тонша та вища стінка, тим більший прогин.
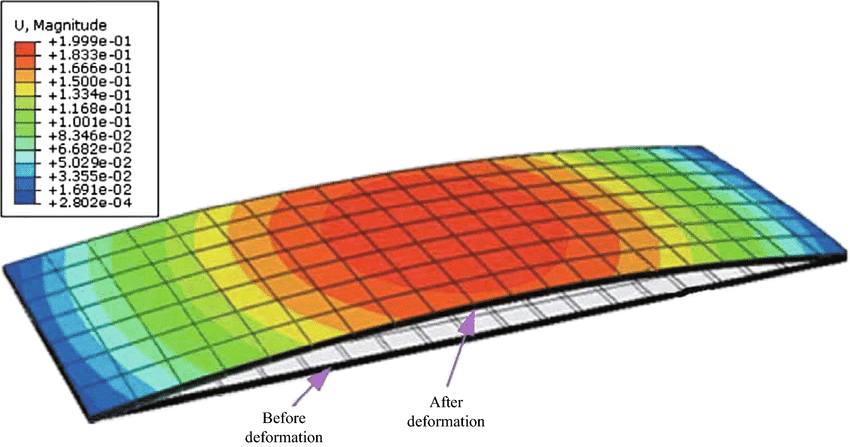
Механічна деформація в тонкостінній пластині
На практиці це означає, що інструмент може вирізати менше матеріалу, ніж запрограмовано під час чорнової обробки, а потім видалити більше матеріалу, ніж очікувалося, під час чистової обробки. Я бачив випадки, коли стінка вимірювалася в межах допуску під час затискання, але зміщувалася за межі допуску на кілька десятих міліметра після того, як деталь було звільнено. Така поведінка спричинена не помилками програмування, а пружною деформацією під час обробки.
Вплив сил різання, вібрації та теплового накопичення
Три основні фактори сприяють деформації тонкостінних деталей:
- Ріжучі сили, що штовхають або тягнуть стіну під час зачеплення
- Вібрація та вібрація, що підсилюють рух стіни
- Накопичення тепла, що викликає локальне розширення
Коли сили різання коливаються, стінка багаторазово згинається, що може призвести до нерівномірного видалення матеріалу. Вібрація погіршує ситуацію, створюючи динамічні навантаження, які стінка не може поглинути. Тепло додає ще один рівень складності. Тонкі профілі швидко нагріваються та нерівномірно охолоджуються, що може змінити розміри навіть після завершення обробки.
Наприклад, під час обробки тонкого алюмінієвого корпусу на високих швидкостях шпинделя без належного відведення стружки, локальне нагрівання може призвести до розширення стінки під час різання та її подальшого стиснення, що призведе до отримання деталей меншого розміру.
Поширені проблеми деформації в тонкостінних деталях
Спотворення зазвичай проявляється в передбачуваних формах. Найпоширеніші проблеми включають:
- Прогин стінки під час різання, що призводить до нерівномірної товщини
- Конічні стінки, спричинені поступовим відхиленням вздовж глибини інструменту
- Пружинне повернення після розтискання, коли стіна повертається до іншої форми
- Втрата площинності або паралельності суміжних елементів
Ці проблеми часто стають помітними лише під час фінішної обробки або остаточної перевірки. На цьому етапі їх виправлення може вимагати переробки всієї деталі або її повного утилізації.
Важливість планування перед початком видалення матеріалу
Ефективна обробка тонких стінок починається задовго до створення першої траєкторії інструменту. Планування повинно враховувати, як видалення матеріалу змінить жорсткість деталі на кожному етапі. Видалення занадто великої кількості матеріалу занадто раннє може дестабілізувати решту структури та зробити подальші операції непередбачуваними.
Поширеною помилкою є повна чорнова обробка всіх кишень перед обробкою тонких елементів. Натомість, плановий підхід може залишити додатковий припуск на тонких стінках, дозволяючи навколишньому матеріалу підтримувати їх до завершальних етапів. Такий тип послідовності зменшує зняття напружень та покращує розмірну узгодженість.
Розуміння спотворень на цьому рівні закладає основу для всіх наступних рішень, від послідовності траєкторій інструменту до затискання та контролю. Без цього усвідомлення навіть передові стратегії обробки не можуть забезпечити надійні результати.
Послідовність траєкторій інструменту для стабільності та контролю напружень
Після того, як механізми деформації зрозумілі, послідовність траєкторій інструменту стає одним із найефективніших способів їх контролю. Порядок видалення матеріалу безпосередньо впливає на жорсткість деталі, зняття внутрішніх напружень та стабільність розмірів. Погана послідовність може послабити деталь занадто рано, тоді як добре спланована послідовність забезпечує підтримку до завершальних етапів.
Чорнова обробка проти чистової обробки тонкостінних деталей
Чорнова та чистова обробка повинні бути чітко розділені під час обробки тонких стінок. Чорнові операції повинні бути зосереджені на видаленні основного матеріалу, зберігаючи при цьому міцність конструкції. Чистова обробка повинна бути залишена для завершальних проходів, коли деталь належним чином підперта, а напруження значною мірою зняті.
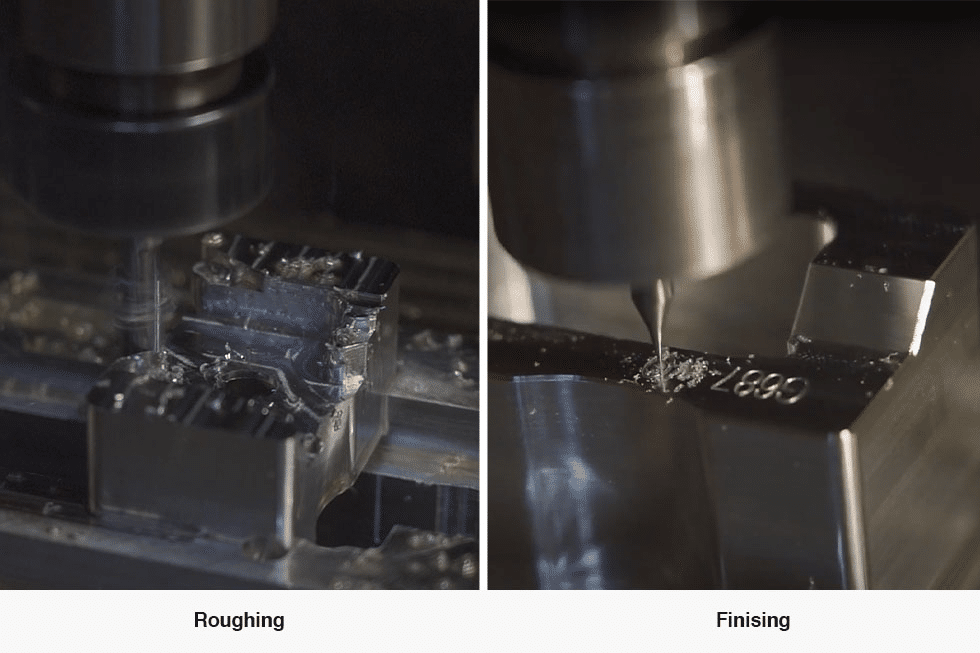
Чорнова та чистова обробка на верстатах з ЧПК для ідеальних деталей
На практиці це часто означає, що на тонких стінках потрібно залишати більший припуск, ніж на товстіших елементах. Наприклад, залишення додаткових 0.3–0.5 мм на тонкій алюмінієвій стінці під час чорнової обробки може значно зменшити прогин під час чистової обробки. Цей додатковий припуск діє як тимчасова жорсткість, а не як втрачений матеріал.
Обробка від товстіших ділянок до тонших
Надійна стратегія послідовності полягає в обробці від найжорсткіших ділянок до найменш жорстких. Товстіші ділянки забезпечують природну підтримку та допомагають поглинати сили різання під час видалення суміжного матеріалу.
Наприклад, під час обробки кишені, оточеної тонкими ребрами, стабільніше спочатку виконати чорнову обробку кишені, поки ребра залишаються товстими. Потім ребра можна довести до кінцевої товщини на наступних операціях. Такий підхід зменшує ризик вібрації або вигину ребер на ранніх етапах обробки.
Збалансоване видалення матеріалу для зменшення внутрішнього напруження
Нерівномірне видалення матеріалу може асиметрично вивільняти внутрішні напруження, що призводить до деформації деталі. Збалансоване видалення допомагає рівномірніше розподілити зміни напружень по всьому компоненту.
Це не вимагає видалення однакової кількості матеріалу всюди, але вимагає уникати агресивного різання з одного боку, залишаючи протилежну сторону повністю підтриманою. Чергування проходів на протилежних стінках або поетапна обробка симетричних елементів може значно зменшити деформацію у великих тонкостінних рамах.
Використання напівчистової та залишкової обробки
Напівчистова обробка відіграє важливу роль у стійкості тонкостінних конструкцій. Завдяки введенню проміжного етапу між чорновою та чистовою обробкою, деталь поступово адаптується до зниженої жорсткості.
Залишкова обробка особливо корисна, коли складна геометрія залишає нерівну заготовку після чорнової обробки. Очищення залишків матеріалу легкими, цілеспрямованими проходами запобігає раптовим стрибкам зусиль, які можуть виникати під час повного чистового різання. Цей підхід зазвичай використовується в аерокосмічних компонентах, де тонкі перегородки з'єднують товстіші структурні вузли.
Уникнення повноглибинного різання поблизу кінцевої товщини стінки
По можливості слід уникати повнорозмірних різів, близьких до кінцевої товщини стінки. Ці різи концентрують сили різання на великій площі зачеплення, збільшуючи прогин та вібрацію.
Натомість, кілька неглибоких проходів з послідовним зменшенням різьби дають більш передбачувані результати. Хоча це дещо збільшує час циклу, часто запобігає дороговартісній повторній обробці. У високоточних деталях час, зекономлений завдяки уникненню браку, значно переважає додатковий час обробки.
Продумана послідовність траєкторій руху інструменту перетворює обробку тонких стінок з процесу спроб і помилок на контрольовану операцію. Коли жорсткість зберігається, а напруження знімаються поступово, деталь залишається стабільною протягом всієї обробки, що створює умови для точної обробки та надійних результатів контролю.
Зменшення радіального зачеплення та сил різання
Після визначення послідовності траєкторії інструменту, наступним важливим фактором, що впливає на спотворення, є те, наскільки агресивно інструмент взаємодіє з матеріалом. Тонкостінні деталі дуже чутливі до сил різання, і навіть невелике збільшення тиску інструменту може спричинити помітне відхилення. Зменшення радіального взаємодії є одним із найефективніших способів підтримки контролю під час обробки.
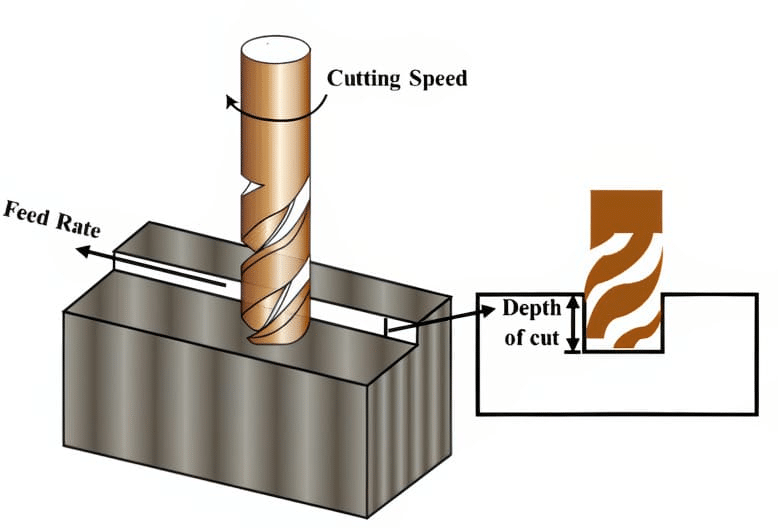
Оптимізація параметрів різання
Важливість низького радіального зачеплення в тонкостінних елементах
Радіальне зачеплення безпосередньо впливає на бічні сили різання. Високе зачеплення зміщує стінку вбік, тоді як низьке зачеплення дозволяє інструменту різати з меншим опором. У тонких профілях зменшення радіального зачеплення допомагає стінці зберігати свою форму під час різання.
На практиці це означає уникнення широких переступів по діаметру інструменту поблизу тонких стінок. Наприклад, під час чистової обробки алюмінієвої стінки товщиною 1.5 мм використання переступу по діаметру інструменту на 5-10 відсотків може значно зменшити прогин порівняно зі звичайним переступом на 40 відсотків.
Високошвидкісна обробка та адаптивні стратегії очищення
Стратегії високошвидкісної обробки особливо ефективні для крихких геометрій. Адаптивне очищення підтримує постійне навантаження на інструмент, динамічно регулюючи його зачеплення. Це запобігає раптовим стрибкам сили, які можуть зігнути тонкі стінки.
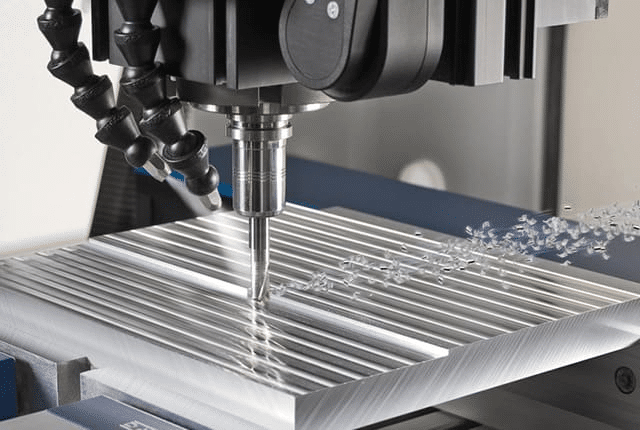
Адаптивні стратегії зазвичай використовуються в титанових та алюмінієвих деталях аерокосмічної промисловості, де тонкі ребра необхідно точно обробляти. Підтримуючи постійне навантаження стружки, інструмент ріже плавно, а стінка зазнає меншої вібрації та коливань сили.
Менші переступи та контрольована осьова глибина
Поєднання невеликих переступів з контрольованою осьовою глибиною створює стабільне середовище різання. Хоча глибші осьові різи прийнятні в жорстких зонах, тонкі стінки виграють від неглибокого осьового зачеплення.
Збалансований підхід часто включає:
- Легке радіальне зачеплення для зменшення бічної сили
- Помірна осьова глибина для підтримки ефективності різання
- Рівномірна товщина стружки протягом усього проходу
Таке поєднання дозволяє передбачувано видаляти матеріал без перенапруження стіни.
Вибір інструменту для зменшення тиску на інструмент
Геометрія інструменту відіграє вирішальну роль у мінімізації сил різання. Гострі інструменти з великими кутами нахилу спіралі зменшують опір різанню та покращують відведення стружки. Інструменти, призначені для чистової обробки тонких деталей, часто забезпечують чистіші різи з меншим тиском на стінку.
Наприклад, перехід від універсальної кінцевої фрези до високошвидкісного чистового інструменту може помітно зменшити вібрацію під час оброблення тонких корпусів з нержавіючої сталі. Знос інструменту також необхідно ретельно контролювати, оскільки затуплені інструменти збільшують силу різання та нагрівання.
Управління теплом для запобігання тепловим спотворенням
Накопичення тепла може призвести до розширення тонких стінок під час обробки та їх подальшого стиснення, що призводить до помилок у розмірах. Контроль нагрівання так само важливий, як і контроль сил різання.
Ефективні методи включають використання відповідного потоку охолоджувальної рідини, забезпечення швидкого відведення стружки та уникнення тривалого контакту інструменту з однією ділянкою. У високоточній роботі навіть короткий час витримки на кінці траєкторії інструменту може створювати локальне нагрівання, яке впливає на товщину стінки.
Завдяки зменшенню радіального зачеплення та ретельному управлінню силами різання та нагріванням, тонкостінні деталі залишаються стабільними протягом усього процесу обробки. Такий підхід не тільки підвищує точність, але й подовжує термін служби інструменту та забезпечує більш стабільну якість поверхні.
Стратегії кріплення заготовок для крихких геометрій
Навіть за умови оптимізованих траєкторій руху інструменту та зменшення сил різання, погане закріплення заготовки може підірвати весь процес обробки. Тонкостінні деталі особливо вразливі до деформації, спричиненої надмірним або нерівномірним затисканням. Ефективне закріплення заготовки повинно закріплювати деталь, дозволяючи їй водночас природно поводитися під навантаженнями різання.
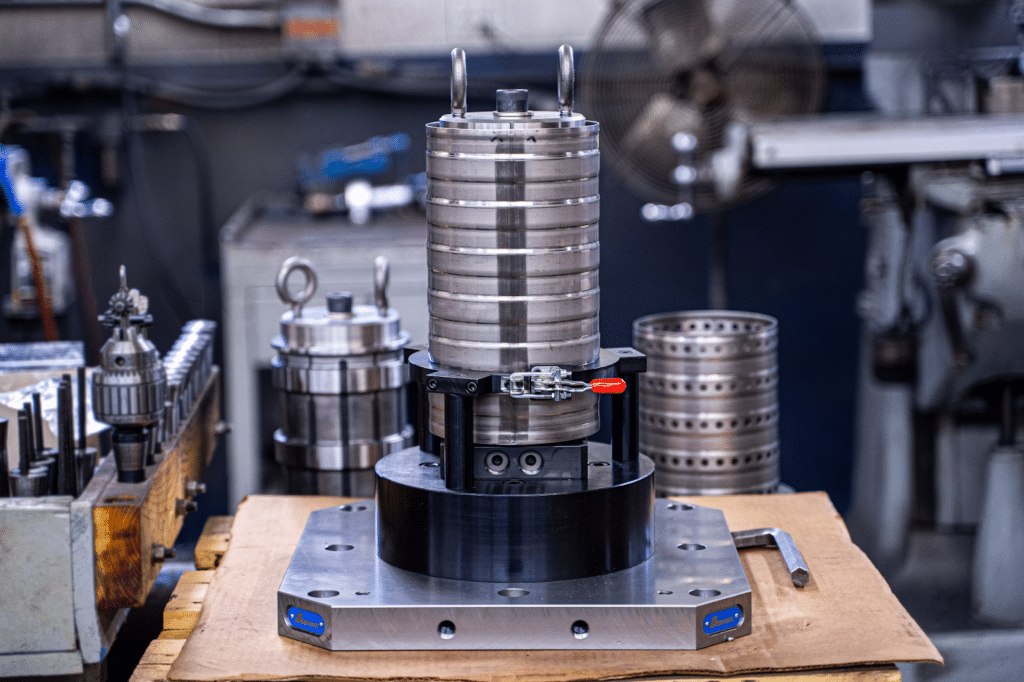
Затискні пристрої з ЧПК для тонкостінних деталей
Ризики надмірного затискання тонкостінних компонентів
Надмірне затискання є поширеною причиною прихованого викривлення. Надмірне зусилля затискання може деформувати тонкі стінки під час обробки, а форма деталі змінюється після її відпускання. Це часто призводить до того, що деталі, які правильно вимірюються у пристосуванні, не проходять перевірку згодом.
Типові проблеми, спричинені надмірним затисканням, включають:
- Залишкова деформація стінки поблизу точок затиску
- Втрата паралельності після розтискання
- Локальні вм'ятини або сліди від тиску
Ці проблеми часто помилково пов'язують з параметрами різання, коли їхньою першопричиною є конструкція приладу.
Використання м'яких губок та спеціальних кріплень
М'які затискні губки дозволяють затискній поверхні точніше прилягати до геометрії деталі, розподіляючи зусилля по більшій площі. Це зменшує локалізоване напруження та покращує стабільність деталі.
Спеціальні пристосування часто виправдані для тонкостінних виробничих деталей, особливо в аерокосмічній та медичній галузях. Наприклад, контурне пристосування, що підтримує зовнішній профіль тонкого корпусу, може запобігти руйнуванню стінки, водночас забезпечуючи доступ для внутрішньої обробки.
Вакуумні пристосування для рівномірної підтримки
Вакуумне затискання особливо ефективне для плоских або тонкостінних деталей з неглибокою поверхнею. Замість точкового затискання вакуумні пристосування застосовують рівномірну силу затискання по всій поверхні.
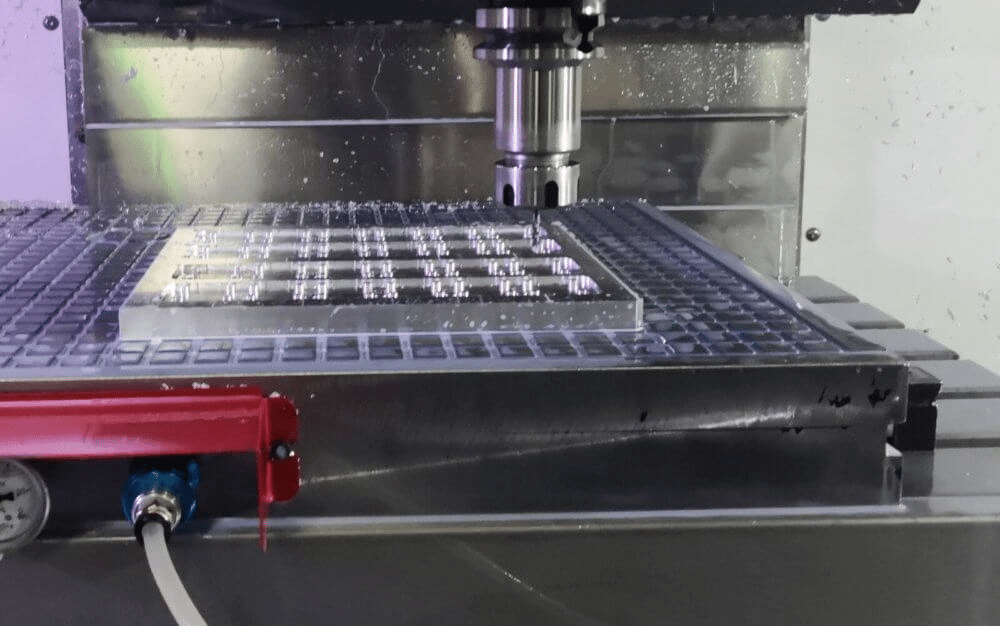
Вакуумне закріплення заготовок
Вакуумні системи добре працюють для таких деталей, як тонкі пластини, кришки та корпуси для електроніки. Однак вони вимагають ретельного герметизування та чистих поверхонь для підтримки постійної сили утримання протягом усієї операції.
Підтримка тонких стін без обмеження руху
Тонкі стінки потребують опори, але їх не слід повністю стримувати. Надмірне стримування деталі може заблокувати напруження та призвести до деформації після завершення обробки.
Ефективні стратегії підтримки включають:
- Підкладка тонких стінок жертовним матеріалом під час чорнової обробки
- Використання тимчасових опор, які знімаються перед оздобленням
- Підтримка внутрішніх елементів за допомогою розширюваних оправок або вставок
Ці методи забезпечують стабільність, дозволяючи деталі розслаблятися природним чином.
Обробка в кількох установках для зменшення навантаження
Кілька установок можуть допомогти рівномірніше розподілити навантаження від обробки. Розподіливши операції між установками, жоден окремий етап не видаляє забагато матеріалу одночасно.
Наприклад, чорнова обробка внутрішніх кишень в одному установці та чистова обробка зовнішніх тонких стінок в іншому дозволяє деталі стабілізуватися між операціями. Такий підхід поширений у прецизійних корпусах, де точність розмірів є критично важливою.
Перевірка стійкості перед остаточною обробкою
Перед остаточними чистовими проходами слід перевірити стійкість деталі. Це може включати легке зондування критичних поверхонь або виконання пробного проходу з низьким зусиллям для спостереження за прогином.
Витративши час на підтвердження стабільності на цьому етапі, часто запобігаєте проблемам з остаточними допусками. При обробці тонких стінок невеликі коригування затискання або опори можуть мати вирішальне значення для отримання відповідної деталі та її бракованої.
Правильне закріплення заготовки завершує основу для контролю деформації. Коли деталь надійно закріплена без надмірного тиску, стратегії різання можуть працювати належним чином та забезпечувати стабільні та точні результати.
Перевірка та перевірка тонкостінних деталей
Після завершення обробки, контроль відіграє вирішальну роль у підтвердженні того, чи було успішно контрольовано деформацію. Тонкостінні деталі можуть здаватися точними під час обробки, але ледь помітно зміщуватися після зняття з пристосування. Структурований підхід до контролю допомагає виявити ці проблеми на ранній стадії та забезпечує стабільну якість.
Перевірка та перевірка тонкостінних деталей
Вимірювання товщини стінки без спричинення деформації
Вимірювання тонких стінок вимагає обережності, оскільки надмірне зусилля зондування може деформувати деталь і призвести до помилкових показників. Контактні інструменти необхідно використовувати з контрольованим зусиллям, особливо на непідтримуваних елементах.
Поширені практики включають:
- Використання мікрометрів або штангенциркулів з низьким зусиллям, призначених для тонких зрізів
- Підтримка стіни під час вимірювання для запобігання вигину
- Уникнення повторних вимірювань в одному й тому ж місці
Під час високоточних робіт навіть незначний тиск стандартного штангенциркуля може змінити показники на тонкій алюмінієвій стінці.
Перевірка під час виробництва для виявлення ранніх спотворень
Контроль у процесі виробництва дозволяє виявити деформації до того, як деталь досягне своєї остаточної форми. Перевірка розмірів після ключових етапів обробки допомагає визначити, чи деталь реагує належним чином.
Наприклад, зондування тонкого ребра після напівчистової обробки може виявити ранні тенденції прогину. Якщо на цьому етапі виявлено відхилення, траєкторії інструменту або методи підтримки можна скоригувати перед остаточною обробкою, зменшуючи ризик браку.
Зондування та безконтактні методи вимірювання
Зондування на верстаті широко використовується для перевірки критичних розмірів без зняття деталі з пристосування. Зондування забезпечує негайний зворотний зв'язок і зменшує вплив деформації, пов'язаної з розтисканням.
Безконтактні методи, такі як лазерне сканування або оптичне вимірювання, особливо корисні для дуже тонких або гнучких елементів. Ці методи повністю виключають силу вимірювання та часто використовуються в аерокосмічному та медичному виробництві, де вимоги до допусків є суворими.
Порівняння номінальної та фактичної геометрії під час обробки
Порівняння виміряних значень з номінальною геометрією після кожного критичного кроку дає уявлення про те, як деталь поводиться під навантаженням. Відхилення, що поступово збільшуються, часто вказують на кумулятивне спотворення, а не на окремі помилки.
Це порівняння особливо цінне для складних тонкостінних конструкцій, таких як корпуси, посилені ґратами, де локалізоване спотворення може бути не очевидним, доки воно не вплине на сусідні елементи.
Остаточна перевірка та підтвердження якості
Остаточна перевірка повинна підтвердити не лише точність розмірів, але й загальну стабільність деталі. Вимірювання слід проводити після того, як деталь повністю розслабиться, бажано після короткого періоду витримки при кімнатній температурі.
Найкращі методи:
- Перевірка товщини стінки, її площинності та паралельності
- Огляд критичних об'єктів у їхньому вільному стані
- Документування результатів перевірок для вдосконалення майбутніх процесів
Постійний зворотний зв'язок від контролю замикає цикл між стратегією обробки та реальними показниками. Для тонкостінних деталей цей зворотний зв'язок є важливим для постійного вдосконалення та довгострокової надійності процесу.
Висновок
Успішна обробка тонкостінних деталей без деформації вимагає дисциплінованого та обдуманого підходу на кожному етапі процесу. Деформація значною мірою контролюється завдяки правильному плануванню, продуманій послідовності траєкторій руху інструменту, зниженим силам різання та методам кріплення, які підтримують деталь без надмірного обмеження її. Коли кожне рішення приймається з урахуванням жорсткості деталі та її поведінки під напруженнями, тонкостінні елементи можна обробляти точно та повторювано.
Не менш важливим є контроль, який перевіряє, чи ці стратегії працюють належним чином. Перевірки в процесі виробництва та ретельні кінцеві вимірювання допомагають виявити незначні деформації, перш ніж вони стануть проблемою якості. Коли стратегія обробки та контроль працюють разом, тонкостінні компоненти можуть послідовно відповідати жорстким допускам, навіть у складних умовах експлуатації.




