


Skärvätskor spelar en avgörande roll vid CNC-bearbetning genom att förbättra både processeffektivitet och slutlig detaljkvalitet. Dessa vätskor appliceras under metallbearbetning för att minska värme, friktion och verktygsslitage samtidigt som dimensionsnoggrannheten bibehålls. Utan korrekt kylning och smörjning kan för höga temperaturer i skärzonen orsaka snabb verktygsnedbrytning, dålig ytfinish och geometrisk distorsion i arbetsstycket.
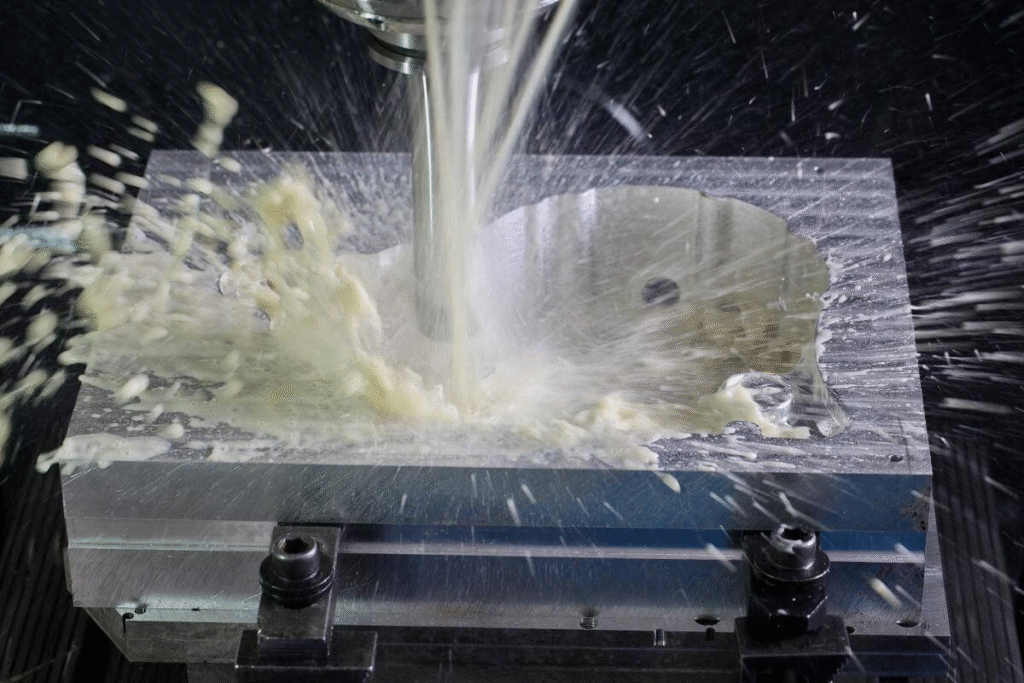
Valet och tillståndet hos skärvätskor påverkar direkt ytans integritet och verktygens livslängd. Faktorer som vätskesammansättning, koncentration och tillförselmetod avgör hur effektivt värme avlägsnas och spånor tas bort från skärområdet. När de hanteras korrekt hjälper skärvätskor till att förlänga verktygens prestanda, stabilisera bearbetningsparametrar och säkerställa en jämn detaljkvalitet.
Felaktigt vätskeval, kontaminering eller otillräckligt underhåll kan dock leda till minskad bearbetningsprecision, korrosion och hälso- eller miljöproblem. Att förstå hur skärvätskor fungerar, deras typer och inspektionsmetoder är avgörande för att optimera bearbetningsresultat och minimera driftskostnader.
Grunderna i skärvätskor
Skärvätskor är viktiga för att upprätthålla termisk balans, smörjning och renhet vid CNC-bearbetning. Deras effektivitet beror på kemisk sammansättning, appliceringsteknik och kompatibilitet med både verktygs- och arbetsstyckets material. En väl vald skärvätska förbättrar verktygets prestanda, förhindrar för tidigt slitage och förbättrar detaljkvaliteten, medan en olämplig eller dåligt underhållen vätska kan orsaka dimensionsfel och korrosion.
Syfte och funktioner hos skärvätskor
De huvudsakliga målen med skärvätskor är att minska värmegenerering, minimera friktion och underlätta spånavgång. Varje funktion bidrar till bättre ytintegritet och längre verktygslivslängd.
- Kylning: Höga skärtemperaturer uppstår på grund av friktion mellan verktyget, arbetsstycket och spånan. Kylfunktionen avlägsnar värme från skärzonen och bibehåller en stabil temperatur som minskar termisk deformation och bevarar verktygets hårdhet.
- smörjning: Smörjmedel bildar en tunn film mellan skäreggen och materialytan. Detta minskar friktionen, minskar skärkrafterna och hjälper till att förhindra eggbildning, vilket kan skada ytfinishen.
- Chip Evakuering: Effektivt vätskeflöde hjälper till att spola bort spånor från verktyget, vilket förhindrar omskärning och skyddar skäreggen från nötning.
- Korrosionsskydd: Vätskor innehåller tillsatser som bildar skyddande filmer på arbetsstycket och maskinkomponenterna. Detta förhindrar oxidation och missfärgningar efter bearbetning.
Genom att kombinera dessa funktioner stabiliserar skärvätskor bearbetningsmiljön, upprätthåller processkonsekvens och minimerar kostsamma verktygsbyten.
Typer av skärvätskor
Typer av skärvätskor vid CNC-bearbetning
Valet av skärvätska beror på materialtyp, skärförhållanden och miljöaspekter. Varje kategori har specifika fördelar och begränsningar.
- Vattenlösliga vätskor: Dessa emulsioner blandar vatten och olja, vilket ger stark kylning och måttlig smörjning. De används ofta vid höghastighetsbearbetning där temperaturkontroll är avgörande.
- Halvsyntetiska och syntetiska vätskor: Halvsyntetiska material balanserar smörjning och renhet, medan syntetiska material inte innehåller olja, vilket ger utmärkt kylning och minskar rester. De är lämpliga för precisionsbearbetning och automatiserade system som kräver lite underhåll.
- Raka oljor: Även kända som rena oljor, är dessa outspädda petroleum- eller vegetabiliska vätskor med starka smörjande egenskaper. De är idealiska för låghastighets- och högtrycksskärning men genererar mer dimma och värme jämfört med vattenbaserade alternativ.
Att välja rätt vätska kräver en balans mellan kyleffektivitet, smörjförmåga, materialkompatibilitet och miljösäkerhet.
Verkningsmekanismer
Skärvätskor fungerar genom två huvudmekanismer: smörjning och värmeavledning. Att förstå dessa mekanismer hjälper till att optimera appliceringsmetoder och förbättra bearbetningsstabiliteten.
- Smörjningseffekt: Smörjfilmen minskar direkt metall-mot-metall-kontakt mellan verktyg och arbetsstycke. Detta minimerar vidhäftning, slitage och ytskador, särskilt i duktila material som aluminium- eller kopparlegeringar.
- Värmeavledning: Vätskor absorberar och transporterar bort värme som genereras av friktion och plastisk deformation. Effektiv värmeöverföring sänker skärtemperaturen, vilket minskar verktygsslitage och bibehåller ytkvaliteten.
Ett korrekt underhållet skärvätskesystem säkerställer att båda mekanismerna fungerar i harmoni, vilket resulterar i jämn bearbetningsprestanda, förlängd verktygslivslängd och överlägsen ytfinish.
Skärvätskors inverkan på ytintegritet
Ytintegritet är en viktig indikator på bearbetningskvalitet och påverkar detaljernas prestanda, utmattningsbeständighet och dimensionsstabilitet. Skärvätskor spelar en direkt roll i att forma detta resultat genom att kontrollera temperaturen, minska friktion mellan verktyg och arbetsstycke och förhindra mikrostrukturella skador. Rätt typ och koncentration av vätska säkerställer en jämn yta och minimerar defekter som ytbrännskador, kvarvarande spänningar och sprickor. Att upprätthålla korrekt flödeshastighet och munstyckspositionering hjälper också till att hålla skärområdet rent, vilket är avgörande för att uppnå konsekventa ytegenskaper.
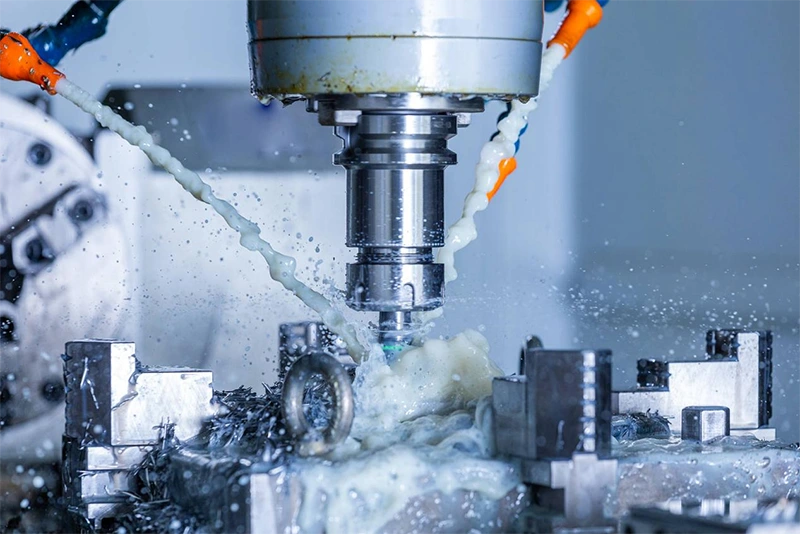
Användning av skärvätskor i CNC-bearbetning
Faktorer som påverkar ytfinish
Ett välkontrollerat skärvätskesystem stabiliserar temperaturen och minskar mekanisk belastning under skärning. Båda dessa aspekter har en stark inverkan på den slutliga ytfinishen.
- Temperaturkontroll och termisk stabilitet: Överdriven värme under bearbetning kan orsaka termisk deformation och oxidation, vilket leder till grova eller ojämna ytor. Skärvätskor absorberar och transporterar bort denna värme, vilket bibehåller en jämn temperatur över hela skärzonen. Denna termiska stabilitet hjälper till att bevara verktygsgeometrin och förhindrar termiska sprickor i detaljen.
- Minskad friktion och uppbyggd kantbildning: Hög friktion kan få materialet att fästa vid skärverktyget och bilda en uppbyggd egg (BUE). Detta fenomen river sönder ytskiktet och ökar ojämnheten. Skärvätskor minskar friktionen vid kontaktytan, vilket förhindrar BUE och säkerställer en ren skärförlopp som förbättrar textur och utseende.
En jämn ytfinish minskar efterbehandlingskraven, såsom polering eller slipning, och hjälper till att bibehålla detaljens precision.
Effekt på ytjämnhet, mikrostruktur och kvarvarande spänning
Ytintegritet sträcker sig bortom ojämnheter; den inkluderar mikrostrukturella förändringar och spänningsfördelning under ytan. Skärvätskor påverkar alla dessa parametrar genom temperaturreglering och smörjning.
- Inverkan på gränssnittet mellan verktyg och arbetsstycke: Stabil smörjning minskar skjuvspänning och limslitage vid gränssnittet. Detta resulterar i lägre verktygsvibrationer och bättre mikrofinish. Jämn skärning minskar ytskador och säkerställer en jämn textur.
- Förebyggande av ytliga brännskador och sprickbildning: Utan tillräcklig kylning kan ytan överhettas, vilket orsakar lokal smältning eller fasomvandling. Skärvätskor upprätthåller kontrollerade termiska förhållanden och undviker värmepåverkade zoner eller metallurgiska förändringar som äventyrar delarnas hållbarhet.
- Kontroll av mikrohårdhetsvariation: Överdriven värme kan göra materialytan ojämnt hård eller mjuk, vilket skapar spänningsgradienter. Vätskor fördelar värmen jämnare, vilket bibehåller en jämn mikrohårdhet och förbättrar utmattningshållfastheten.
Restspänningar är ett dolt hot mot precisionskomponenter. Korrekt vätskehantering minimerar termiska gradienter och verktygstryck som orsakar sådana spänningar.
Roll i dimensionell noggrannhet och deltolerans
Precisionsbearbetning är beroende av att bibehålla snäva dimensionstoleranser. Skärvätskor bidrar till detta genom att stabilisera både skärverktyget och arbetsstycket under drift.
- Minskning av termisk expansion och distorsion: När temperaturen stiger expanderar materialen, vilket leder till dimensionsavvikelser. Skärvätskor minskar temperaturgradienten mellan verktyget och arbetsstycket, vilket begränsar expansionen och bevarar geometrin.
- Bättre kontroll över ytavvikelser: Konsekvent smörjning minskar verktygsslitage och förhindrar rundning av skäreggen som orsakar gradvis dimensionsdrift. Regelbundet vätskeflöde avlägsnar också spånor effektivt, vilket undviker omskärning som kan repa eller deformera ytan.
Genom att upprätthålla optimala skärförhållanden säkerställer vätskor att de slutliga dimensionerna matchar konstruktionsspecifikationerna och minimerar behovet av korrigerande bearbetning.
Skärvätskors inverkan på verktygets livslängd
Verktygslivslängden är en av de viktigaste prestandafaktorerna vid CNC-bearbetning. Varje skärning genererar värme, tryck och friktion som gradvis sliter ner skäreggen. Skärvätskor minskar dessa effekter genom att ge kylning och smörjning, vilket direkt påverkar hur länge ett verktyg bibehåller sin geometri och skäreffektivitet. En korrekt vald och underhållen vätska kan förlänga verktygslivslängden avsevärt, vilket möjliggör längre produktionsserier, färre verktygsbyten och en stabilare delkvalitet.
Skärvätskor för verktygslivslängd
Skärvätskornas effektivitet beror på bearbetningsoperationen, materialtypen och skärparametrarna. Överdriven värme eller brist på smörjning accelererar slitage, medan korrekt vätsketillförsel säkerställer en kontrollerad skärtemperatur och jämnare spånavgång. Denna balans avgör bearbetningsprocessens hållbarhet och ekonomiska effektivitet.
Slitmekanismer minskade av vätskor
Skärvätskor fungerar som en barriär mellan verktyget och arbetsstycket, vilket minskar intensiteten hos olika slitagemekanismer som uppstår i skärzonen.
- Självhäftande slitage: Uppstår när verktyg och arbetsstyckets material vidhäftar under hög temperatur och tryck. Vätskan minimerar vidhäftning genom att bilda en smörjfilm, vilket minskar metallöverföring och ytskador.
- Slipande slitage: Hårda partiklar i spånor eller arbetsstycket kan repa verktygsytan. Skärvätskor hjälper till att spola bort dessa partiklar, vilket minimerar nötning och bevarar verktygets skärpa.
- Diffusionsslitage: Vid förhöjda temperaturer kan kemiska element diffundera mellan verktygs- och arbetsstyckets material, vilket försvagar skäreggen. Effektiv kylning från skärvätskor sänker diffusionshastigheten och bibehåller verktygets hårdhet.
- Oxidationsslitage: Syre i luften reagerar med heta verktygsytor och bildar spröda oxider som leder till flisning. Vätskor fungerar som en termisk och kemisk sköld, vilket begränsar oxidation och eggbrott.
Genom att hantera dessa slitagelägen stabiliserar skärvätskor skärförhållandena och säkerställer konsekvent verktygsprestanda under hela produktionscyklerna.
Värmereduktion och verktygskantstabilitet
Att kontrollera värmen är avgörande för verktygens livslängd. För hög temperatur mjukar upp skärmaterial, förändrar beläggningens vidhäftning och leder till mekaniska fel. Skärvätskor avlägsnar snabbt värme från skärzonen, vilket håller både verktyg och arbetsstycke inom säkra driftsgränser.
Konsekvent kylning säkerställer att verktygskanterna bibehåller sin avsedda hårdhet och form, vilket förhindrar förtida slitage eller plastisk deformation. Det minskar också termiska cykler, vilket kan orsaka mikrosprickor längs skäreggen. Som ett resultat behåller verktygen sin geometri under längre perioder, vilket möjliggör exakta, repeterbara skärningar även vid höghastighetsoperationer.
Förlängd verktygslivslängd och kostnadseffektivitet
Längre verktygslivslängd leder direkt till driftsbesparingar. Minskad verktygsbytesfrekvens minimerar stilleståndstid och förbättrar produktiviteten i hela verkstaden. Stabil verktygsprestanda minskar också kassationsfrekvensen, vilket säkerställer jämn detaljkvalitet från sats till sats.
Vid storskalig produktion är kostnaden för skärvätskor relativt liten jämfört med besparingarna från utökad verktygsservice. Korrekt vätskeunderhåll och leveransmetoder ger hög avkastning på investeringen genom minskade verktygsköp, förbättrade cykeltider och jämn bearbetningskapacitet.
Ett välskött vätskesystem stöder därför både teknisk och ekonomisk effektivitet och utgör en viktig del av hållbara CNC-bearbetningsmetoder.
Flödsning vs. MQL vs. torrbearbetningsprestanda
Appliceringsmetoden för skärvätskor påverkar i hög grad värmeavledning, verktygsslitage och den totala bearbetningseffektiviteten. Traditionell flödeskylning, modern minimalsmörjning (MQL) och torrbearbetning har alla tydliga fördelar beroende på operationstyp, material och produktionsprioriteringar. Att förstå hur dessa system fungerar hjälper maskinister att balansera kyleffektivitet, miljöpåverkan och kostnadskontroll.
Att välja rätt metod kräver att man analyserar faktorer som skärhastighet, verktygsmaterial, spånbelastning och arbetsstyckets termiska beteende. Medan flödeskylning erbjuder överlägsen temperaturkontroll, fokuserar MQL och torrbearbetning på hållbarhet och kostnadsminskning. Rätt beslut ligger ofta i att matcha processen med materialegenskaper och önskad detaljkvalitet.
Översvämningskylning
Flödskylning är den vanligaste metoden inom CNC-bearbetning, där en stor volym vätska kontinuerligt riktas mot skärzonen. Denna metod är särskilt effektiv för att leda bort värme och spola bort spånor från djupa eller slutna skärområden.
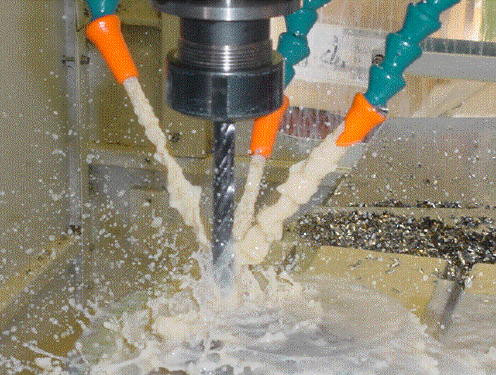
Applicering av skärvätskan genom att översvämma verktyget/arbetsstycket
fördelar:
- Bibehåller en stabil temperatur över verktyget och arbetsstycket.
- Säkerställer effektiv spånborttagning och en renare ytfinish.
- Minskar verktygsslitage genom att ge jämn smörjning under tung belastning.
Begränsningar:
- Hög vätskeförbrukning och underhållskostnader.
- Miljö- och avfallshanteringsproblem på grund av stora avfallsvolymer.
- Potentiell dimbildning som påverkar förarens hälsa och sikt.
Flödskylning fungerar bäst i kontinuerliga operationer med hårda material eller långa verktygsingreppstider, där maximal kylning är nödvändig för att förhindra verktygsfel.
Minsta smörjmängd (MQL)
MQL är en avancerad smörjmetod som levererar en liten mängd vätska i aerosolform direkt till skärgränssnittet. Istället för kylning genom ett bulkflöde av vätska förlitar sig MQL på precisionssmörjning som minimerar friktion och värmeutveckling.
Så här fungerar MQL: Tryckluft transporterar en fin dimma av smörjmedel till gränssnittet mellan verktyg och spåna. Vätskan bildar ett tunt gränsskikt som minskar kontakttemperaturen och skärkraften.
Fördelar:
- Betydligt lägre vätskeförbrukning och en renare arbetsmiljö.
- Minskad avfallshantering och förbättrad operatörssäkerhet.
- Förlängd verktygslivslängd i material som aluminium, mässing och låglegerat stål tack vare riktad smörjning.
Begränsningar:
- Mindre effektiv vid krävande grovbearbetning eller djupa skäroperationer som kräver stark kylning.
- Kan leda till termisk ansamling i skärverktyg för snabbstål eller vid långvarig bearbetning.
MQL är mest lämplig för precisions- eller halvfinbearbetningsprocesser där måttlig kylning och ren spånavgång är tillräcklig.
Torrbearbetning
Torrbearbetning eliminerar skärvätskor helt och förlitar sig på optimerade verktygsmaterial, beläggningar och skärparametrar för att hantera värme och friktion. Det används alltmer i miljömedvetna tillverknings- och automatiserade miljöer.
När torrbearbetning är lämpligt:
- När material producerar korta, lätthanterliga spån, såsom gjutjärn.
- När verktygsbeläggningar som TiAlN eller DLC ger tillräcklig värmebeständighet.
- När kraven på ytfinish är måttliga och sekundär ytbehandling är acceptabel.
Fördelar:
- Eliminerar kostnader för kylvätska och problem med avfallshantering.
- Förbättrar miljömässig hållbarhet och förarsäkerhet.
- Minskar risken för korrosion och vätskekontaminering på maskiner.
Begränsningar:
- Högre skärtemperaturer kan försämra verktygsbeläggningar och noggrannhet.
- Ytkvaliteten kan försämras utan korrekt parameterkontroll.
- Termisk expansion kan påverka snäva toleranser vid precisionsbearbetning.
Torrbearbetning är effektiv när processstabilitet och materialegenskaper möjliggör temperaturkontroll genom justeringar av skärhastighet och verktygsgeometri.
Prestandajämförelse för viktiga material
Den optimala kylmetoden varierar beroende på materialtyp på grund av skillnader i värmeledningsförmåga, hårdhet och spånbeteende.
- Stål: Flödskylning ger den bästa balansen mellan värmekontroll och ytfinish. MQL kan fungera för kolstål med belagda hårdmetallverktyg, medan torrbearbetning ofta leder till kraftigt slitage.
- Aluminium: MQL erbjuder utmärkta prestanda tack vare aluminiumets höga värmeledningsförmåga och tendens att fästa vid verktyg. Flödskylning är användbar för djupfacksbearbetning där spånavgång är avgörande.
- Titan: Flödskylning är nästan obligatorisk på grund av titans dåliga värmeledningsförmåga och höga skärtemperatur. MQL-bearbetning och torrbearbetning kan orsaka verktygshaveri på grund av snabb eggmjukning.
- Superlegeringar: Kräver högtryckssystem för att bibehålla verktygens livslängd och dimensionskontroll. MQL eller torra förhållanden är sällan lämpliga för dessa tuffa material.
Varje metod har sin nisch, och de bästa resultaten uppnås när kylstrategin är i linje med materialbeteende, skärförhållanden och produktionsmål.
Inspektionsmetoder för skärvätskekvalitet
Skärvätskor försämras gradvis under drift på grund av värme, spånkontaminering, bakterietillväxt och utspädning. När vätskans kvalitet minskar försvagas dess kylande, smörjande och korrosionsförebyggande egenskaper, vilket direkt påverkar bearbetningsnoggrannheten och ytfinishen. Regelbunden inspektion säkerställer att vätskan bibehåller rätt kemisk balans och fysiskt tillstånd. Övervakning av dessa parametrar hjälper också till att förhindra kostsamma driftstopp orsakade av verktygsskador eller kassering av delar.
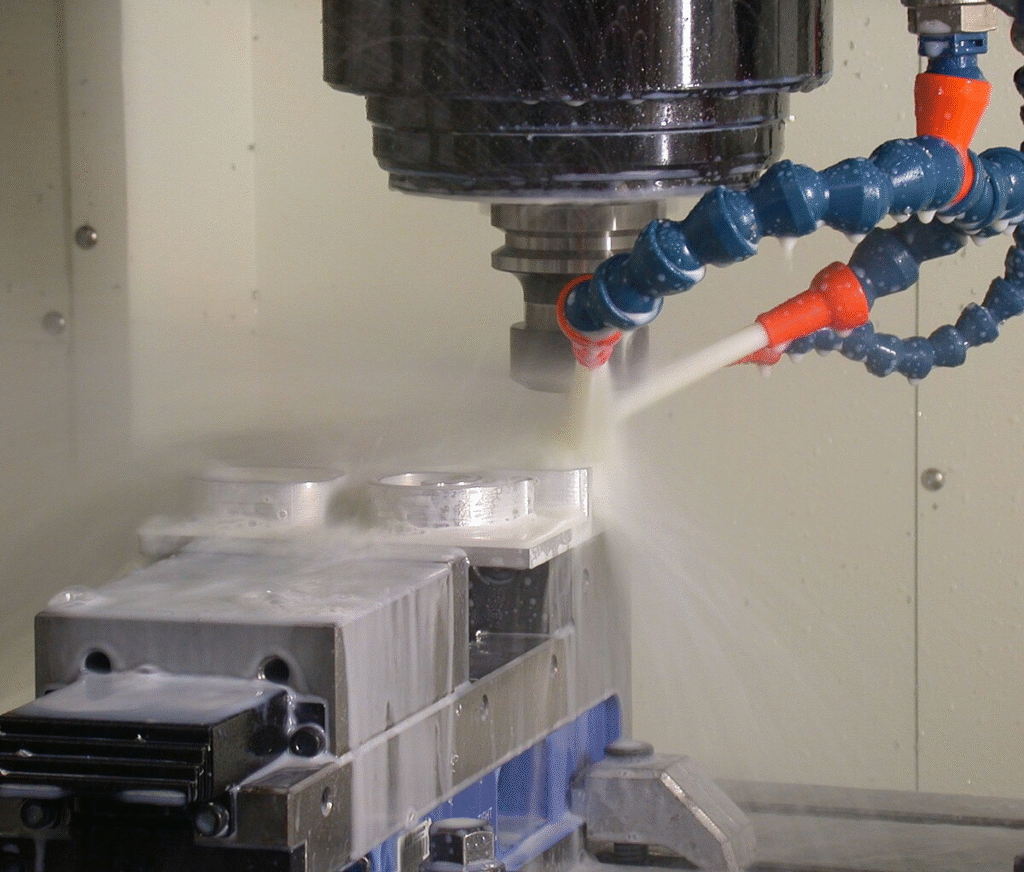
I högprecisionsmiljöer kan även små variationer i pH, koncentration eller renhet leda till ytinkonsekvenser eller korrosion på bearbetade delar. En välstrukturerad inspektionsrutin håller bearbetningsprocessen förutsägbar och förlänger livslängden för både vätskan och utrustningen.
Nyckelparametrar att övervaka
Flera parametrar avgör skärvätskors prestanda och bör mätas konsekvent. Dessa indikatorer återspeglar vätskans kemiska stabilitet och mekaniska effektivitet.
- Koncentration: Bestämmer balansen mellan kylning och smörjning. Låg koncentration minskar skyddet och ökar verktygsslitage, medan alltför feta blandningar orsakar restbildning. Regelbundna refraktometerkontroller hjälper till att upprätthålla rätt förhållande.
- pH-nivå: Indikerar vätskans alkalinitet eller surhet. Ett pH-värde mellan 8 och 9 är generellt idealiskt. En sänkning av pH-värdet tyder på bakterietillväxt eller kemisk nedbrytning, medan ett högt pH-värde kan korrodera maskinkomponenter.
- Antal bakterier och svampar: Mikrobiell kontaminering minskar vätskeprestanda och producerar obehagliga lukter. Testkit eller doppglas hjälper till att upptäcka tillväxt tidigt, vilket möjliggör snabb biocidbehandling.
- Trampoljenivå: Olja som läcker från maskinens hydraulik eller spindlar kan bilda en ytfilm som blockerar syre och främjar bakterietillväxt. Skimmers eller absorberande dynor bör användas för att avlägsna den.
- Visuell klarhet och lukt: Grumlighet eller dålig lukt tyder på kontaminering, oxidation eller för mycket fina partiklar i vätskan. Visuell inspektion är fortfarande en enkel men värdefull kvalitetskontroll.
Konsekvent spårning av dessa parametrar upprätthåller stabilitet över långa produktionsserier och förhindrar oplanerat vätskebyte.
Inspektionsverktyg och testtekniker
Övervakning av vätskornas tillstånd kräver enkla men tillförlitliga instrument. Regelbunden användning av dessa verktyg ger tidiga varningstecken på försämring.
- Refraktometer: Mäter vätskekoncentrationen genom att analysera ljusbrytningen genom ett litet prov. Avläsningarna jämförs med kalibreringsdata för att säkerställa korrekt utspädning.
- pH-mätare eller testremsor: Används för att verifiera surhetsnivåer. En plötslig pH-förändring indikerar ofta kontaminering eller biologisk aktivitet som måste korrigeras omedelbart.
- Mikrobiella testkit: Upptäck bakterie- eller svampangrepp inom 24 till 48 timmar. Tidig identifiering hjälper till att undvika vätskeförstöring och obehagliga lukter i verkstaden.
- Filtrering och oljeborttagningsinspektion: Filter och avloppsfilter bör kontrolleras för igensättning eller ineffektiv funktion. Ett blockerat filter kan göra att fint skräp återcirkulerar, vilket orsakar nötning och påverkar verktygets prestanda.
Rutinmässig testning med dessa verktyg ger mätbara data för underhållsbeslut och optimering av vätskornas livslängd.
Rekommenderad övervakningsfrekvens och register
Inspektionsfrekvensen beror på produktionsvolym och maskinanvändning. Höghastighets- eller flerskiftsoperationer kräver noggrannare övervakning än enstaka bearbetningsuppgifter.
- Dagligen: Kontrollera vätskenivå, utseende och lukt. Rengör skimmrarna och se till att det inte bildas skum eller att det inte finns några överdrivna rester.
- Varje vecka: Mät koncentration och pH och registrera värden för trendanalys. Inspektera filtreringssystem och rengör pumpbrunnar vid behov.
- Varje månad: Utför bakterietester och granska historiska data för att förutsäga när vätskeersättning eller behandling kommer att behövas.
Att föra noggranna register hjälper till att identifiera gradvis försämring och stöder förebyggande åtgärder innan bearbetningskvaliteten försämras.
När man ska fylla på kontra att ersätta
Beslutet mellan att fylla på och byta ut en vätska beror på inspektionsresultat och föroreningsnivåer.
- Fylla på: Om koncentrationen eller pH-värdet avviker något från specifikationerna kan justeringar med rent koncentrat eller vatten återställa balansen. Filtrering och luftning kan också återuppliva lätt nedbrutna vätskor.
- Ersätt: När mikrobiell tillväxt, flyktig olja eller metallpartiklar överstiger acceptabla gränser krävs ett fullständigt utbyte. I detta skede säkerställer rengöring av sumpen och ledningarna att den nya satsen fungerar optimalt.
Ett disciplinerat inspektionsprogram upprätthåller inte bara vätskekvaliteten utan säkerställer också jämn detaljernas ytfinish, förlängd verktygslivslängd och förbättrad verkstadshygien.
Slutsats
Skärvätskor är fortfarande en oumbärlig del av CNC-bearbetning och påverkar direkt ytintegritet, dimensionsnoggrannhet och verktygens livslängd. Deras förmåga att kyla, smörja och skydda både verktyget och arbetsstycket säkerställer att bearbetningsoperationerna går effektivt och konsekvent. Korrekt vätskeval, koncentrationskontroll och tillförselmetoder bidrar till renare skärningar, jämnare ytor och längre verktygslivslängd samtidigt som snäva toleranser bibehålls. Att försumma dessa faktorer kan snabbt leda till ökat slitage, dålig ytkvalitet och högre produktionskostnader.
Lika viktigt är underhåll och inspektion av skärvätskor under hela deras livslängd. Övervakning av viktiga parametrar som pH, koncentration och kontaminering säkerställer att vätskan fortsätter att fungera som avsett. Genom att integrera strukturerade inspektionsrutiner, hållbara appliceringsmetoder som MQL och ansvarsfull vätskehantering kan tillverkare minska avfall och driftskostnader samtidigt som de skyddar både utrustning och miljö. I slutändan är konsekvent vätskevård inte bara ett tekniskt krav utan också en viktig bidragsgivare till effektiv, hållbar och högkvalitativ CNC-bearbetning.




