

När en CNC-del lossnar från maskinen är dess yta mer än ett visuellt resultat av skärverktyg och verktygsbanor. Den ytan påverkar direkt hur delen beter sig under drift. Friktion, slitage, korrosionsbeständighet, tätningssäkerhet och utmattningstid påverkas alla av ytans tillstånd. I många tillämpningar spelar ytfinishen en lika viktig roll som materialval eller måttnoggrannhet. Att behandla efterbehandling som ett kosmetiskt steg leder ofta till förtida fel, monteringsproblem eller onödiga kostnader.

Ytbehandlingar för CNC-bearbetning
Den här artikeln syftar till att titta på ytbehandling efter CNC-bearbetning ur ett funktionellt perspektiv. Istället för att som standard polera, anodisera eller passivera baserat på vana eller utseende, hjälper den här guiden ingenjörer, konstruktörer och köpare att välja ytbehandlingar som matchar verkliga prestandabehov.
Varför ytbehandling är viktig för detaljens funktion
Ytbehandling diskuteras ofta efter avslutad bearbetning, men i praktiken har det en direkt inverkan på hur en del presterar under drift. Ytan som lämnas efter CNC-bearbetning är inte neutral. Verktygsmärken, mikrospår och lokala spänningar påverkar alla friktion, korrosionsbeteende och långsiktig hållbarhet. Även när en del uppfyller dimensionstoleranser kan ytbeskaffenheten avgöra om den fungerar tillförlitligt eller slutar fungera tidigt.
Viktiga funktionella effekter av bearbetade ytor
En av de mest omedelbara effekterna av ytfinish är dess inverkan på friktion och slitage. Grovare ytor ökar kontaktytans skrovlighet, vilket ökar friktionen och accelererar slitage. Jämnare ytor minskar generellt friktion, men de förändrar också hur smörjfilmer bildas och beter sig.
Viktiga prestandafaktorer som påverkas av ytbeskaffenheten inkluderar:
- Friktions- och slitagebeteende
Ytjämnhet styr kontaktyta, värmegenerering och slitagehastighet i glidande eller roterande gränssnitt.
- Utmattningslivslängd och sprickinitiering
Verktygsmärken fungerar som mikrospänningshöjare. Under cyklisk belastning uppstår ofta sprickor på dessa ställen, vilket minskar utmattningshållfastheten.
- Korrosionsvägar och kontamineringsrisk
Ytspår och trasigt material kan fånga fukt, kemikalier och skräp, vilket skapar lokala korrosionsplatser.
- Tillförlitlighet vid passform, tätning och koppling
Ytstrukturen påverkar hur väl delarna sitter, tätar och bibehåller jämn kontakt över tid.
Var och en av dessa faktorer blir mer kritiska i takt med att belastningen ökar, toleranserna skärps eller miljöerna blir mer aggressiva.
Funktionella exempel från vanliga applikationer
Ytbehandlingens roll blir tydligare när man tittar på specifika användningsfall. I roterande system som lager och axlar påverkar ytbehandlingen direkt buller, slitage och driftstemperatur. En axel kan vara dimensionellt korrekt, men synliga verktygsmärken kan störa smörjningen och leda till förtida lagerskador.

I vätskehanteringskomponenter påverkar ytbeskaffenheten både flöde och tätning. Ventilsäten, pumphus och tätningsytor kräver ofta kontrollerade ytbehandlingar för att förhindra läckage och erosion. Grova inre ytor kan störa flödesmönstren och öka tryckfallet, särskilt i höghastighets- eller slipande vätskor.
Olika delkategorier ställer olika krav på ytfinish:
- Glidande och roterande komponenter såsom axlar, bussningar och styrningar är beroende av kontrollerad ytjämnhet för slitage och smörjstabilitet.
- Vätskevända ytor kräver ytbehandlingar som stödjer tätning och minimerar turbulens eller materialförlust.
- Strukturella delar prioriterar ofta utmattningsbeständighet och korrosionskontroll snarare än låg friktion.
- Kosmetiska komponenter fokus på visuell kvalitet, men kräver fortfarande uppmärksamhet på dolda funktionella risker.
Att förstå vilken kategori en yta tillhör hjälper till att förhindra onödig eller ineffektiv efterbehandling.
När en rå maskinbearbetad yta är acceptabel
I många tillämpningar är en bearbetad yta helt tillräcklig. Delar som arbetar i stabila, torra miljöer och utsätts för låga cykliska belastningar fungerar ofta tillförlitligt utan ytterligare efterbehandling. Typiska exempel inkluderar fästen, fixturer, monteringsplattor och interna strukturkomponenter.
Att lämna ytorna obearbetade kan ge praktiska fördelar:
- Bevarar noggrann dimensionskontroll
- Minskar ledtider och bearbetningskostnader
- Eliminerar variabilitet som introduceras av sekundära operationer
Att undvika onödig efterbehandling förbättrar konsistensen och förenklar produktionen när det är möjligt.
När efterbehandling blir obligatorisk
Det finns också situationer där ytbehandling är avgörande snarare än valfritt. Delar som utsätts för korrosiva miljöer, upprepad belastning eller hygienkrav kräver vanligtvis ytterligare ytbehandling för att uppfylla prestanda eller myndighetsförväntningar.
Efterbehandling krävs vanligtvis när:
- Delen arbetar under cyklisk eller utmattningskritisk belastning
- Ytan måste täta mot vätskor eller gaser
- Korrosionsbeständighet är avgörande för livslängden
- Myndighetsstandarder gäller, såsom medicinska krav eller krav för kontakt med livsmedel
I dessa fall är ytbehandling ett funktionellt tekniskt beslut. Målet är inte utseende, utan kontrollerat ytbeteende under hela delens livscykel.
Polering och mekanisk ytbehandling: När jämnhet är avgörande
Polering och andra mekaniska ytbehandlingar väljs ofta med antagandet att slätare alltid är bättre. I verkligheten förändrar polering hur en yta beter sig mekaniskt, kemiskt och dimensionellt. Även om det kan förbättra prestandan avsevärt i vissa tillämpningar, kan det också orsaka problem om det tillämpas utan en tydlig funktionell anledning. Att förstå vad polering faktiskt förändrar är viktigt innan man specificerar det på en ritning eller inköpsorder.

CNC-bearbetningsprocess för polering av delar
Mekanisk ytbehandling bör ses som en riktad process. Den är mest effektiv när ytans roll är tydligt definierad, såsom att minska friktion, förbättra rengöringsbarheten eller kontrollera kontaktbeteendet. När den används blint kan den minska detaljernas tillförlitlighet eller dölja djupare bearbetningsproblem som borde ha åtgärdats tidigare.
Vad polering och polering egentligen förändrar
Polering modifierar främst yttopografi snarare än bulkmaterialets egenskaper. Att ta bort toppar som lämnas efter bearbetning minskar ytjämnheten och förändrar hur ytor interagerar under belastning. Denna förändring påverkar kontaktmekanik, smörjbeteende och lokal spänningsfördelning.
Ur funktionell synvinkel påverkar polering flera viktiga ytegenskaper:
- Minskning av ytjämnhet
Polering sänker Ra och relaterade ytjämnhetsparametrar genom att ta bort verktygsmärken och ytskavheter. Detta förbättrar jämnheten men minskar också ytans förmåga att behålla smörjmedel i vissa tillämpningar.
- Kontaktbeteende och friktion
Jämnare ytor minskar generellt friktionen vid glidkontakt. Extremt släta ytor kan dock leda till problem med smörjning i gränsytan eller glidbeteende om de inte är korrekt utformade.
- Spänningskoncentration vid verktygsmärken
Att ta bort vassa bearbetningsspår minskar lokala spänningshöjande faktorer. Detta kan förbättra utmattningsprestanda i delar som utsätts för cykliska belastningar, förutsatt att toleranserna bibehålls.
Det är viktigt att notera att polering inte korrigerar geometriska fel. Problem med planhet, rundhet och uppriktning förblir oförändrade om inte materialborttagningen kontrolleras noggrant.
Bäst lämpliga applikationer för polerade ytor
Polering ger mest värde när ytinteraktion direkt påverkar prestanda, säkerhet eller renlighet. I dessa fall överväger fördelarna den ökade kostnaden och bearbetningsrisken.
Polerade ytor specificeras vanligtvis för:
- Medicinska komponenter, komponenter för livsmedelskontakt och hygieniska komponenter
Släta ytor minskar bakteriell vidhäftning och gör rengöringen effektivare. Polering bidrar till att uppfylla regelverk och renhetsstandarder där ytkontaminering inte kan tolereras.
- Synliga eller optiska komponenter
För delar där utseendet är viktigt förbättrar polering den visuella kvaliteten och det upplevda värdet. Detta inkluderar konsumentinriktade produkter och arkitektoniska komponenter.
- Glid- och passytor
Bussningar, styrningar och tätningsgränssnitt gynnas ofta av kontrollerad jämnhet för att minska slitage och säkerställa jämn kontakt under rörelse.
I dessa tillämpningar väljs polering för att stödja ett tydligt funktionellt resultat snarare än att enbart förbättra utseendet.
Vanliga fallgropar vid mekanisk ytbehandling
Ett av de vanligaste problemen med polering är oavsiktlig materialborttagning. Överdriven polering kan förändra kritiska dimensioner, särskilt på egenskaper med snäva toleranser. Även små förändringar kan påverka passform, uppriktning eller prestanda i precisionsmonteringar.
Andra vanliga risker inkluderar:
- Avrundning av vassa kanter
Polering tenderar att mjuka upp kanter och hörn, vilket kan äventyra funktionell geometri som tätningskanter eller referensfunktioner.
- Maskering av bearbetningsfel
Ytpolering kan dölja vibrationer, verktygsslitage eller felaktig matning snarare än att åtgärda grundorsaken under bearbetningen.
- Inkonsekvent ytkvalitet
Manuella eller dåligt kontrollerade poleringsprocesser kan leda till variationer från del till del, vilket minskar repeterbarheten.
Dessa problem uppstår ofta när polering behandlas som ett korrigerande steg istället för en planerad process med definierade gränser.
Anodiserings- och konverteringsbeläggningar: Skydd med biverkningar
Anodisering väljs ofta eftersom det är allmänt känt som en hållbar och korrosionsbeständig ytbehandling för aluminiumdelar. Även om dessa fördelar är verkliga, förändrar anodisering också ytan på sätt som påverkar dimensioner, slitagebeteende och långsiktig tillförlitlighet. Att behandla anodisering som en enkel skyddande beläggning kan leda till oväntade problem, särskilt på precisionskomponenter.

För att använda anodisering korrekt måste det förstås som en kontrollerad yttransformation snarare än ett kosmetiskt lager. Processen modifierar själva aluminiumytan, vilket medför tydliga fördelar men också introducerar design- och tillverkningsbegränsningar som måste beaktas tidigt.
Vad anodisering faktiskt ger
Anodisering skapar ett oxidlager som är integrerat med aluminiumsubstratet. Till skillnad från applicerade beläggningar växer detta lager både utåt och inåt från den ursprungliga ytan. Som ett resultat förbättrar anodisering flera funktionella egenskaper samtidigt som det förändrar ytans geometri.
De viktigaste funktionella fördelarna inkluderar:
- Förbättrad korrosionsbeständighet
Det anodiska oxidskiktet skyddar aluminium mot oxidation och kemiska angrepp, särskilt i utomhus- och fuktiga miljöer.
- Ökad ythårdhet
Anodiserade ytor är hårdare än rent aluminium, vilket förbättrar motståndskraften mot nötning och lätt slitage.
- Elektrisk isolering
Oxidskiktet är icke-ledande, vilket kan vara användbart i tillämpningar där elektrisk isolering krävs.
Dessa egenskaper gör anodisering attraktiv för strukturellt och miljöskydd, men de gör den inte lämplig för alla ytor på en detalj.
När anodisering fungerar bäst
Anodisering är mest effektivt på aluminiumkomponenter där korrosionsbeständighet och ytbeständighet är viktigare än noggrann dimensionskontroll. Strukturdelar, höljen och externa komponenter gynnas ofta av anodisering utan betydande risk.
Typiska tillämpningar där anodisering fungerar bra inkluderar:
- Strukturkomponenter i aluminium
Ramar, fästen och kapslingar som kräver miljöskydd men inte är beroende av exakta passningar.
- Slitageutsatta men icke-precisionsytor
Ytor som utsätts för hantering eller lätt nötning men som inte ingår i glidande eller tätande gränssnitt.
- Utomhus och marina miljöer
Anodisering hjälper till att skydda aluminiumdelar från fukt, saltexponering och UV-relaterad nedbrytning.
I dessa fall överväger de funktionella fördelarna med anodisering dess begränsningar, förutsatt att processen kontrolleras korrekt.
Dimensions- och toleransöverväganden
En av de mest förbisedda aspekterna av anodisering är tjockleksuppbyggnad. Eftersom oxidskiktet delvis växer in i basmaterialet ändras de färdiga måtten. Detta kan påverka passningar, spelrum och sammankopplingsförhållanden om det inte beaktas under konstruktionen.
Kritiska dimensionella problem inkluderar:
- Tjockleksuppbyggnad på precisionsfunktioner
Hål, springor och lagerytor kan krympa bortom toleransen efter anodisering.
- Trådade funktioner
Gängor kan fastna eller förlora ingreppet om anodiseringstjockleken inte kontrolleras eller maskeras.
- Sammansättningar med snäva toleranser
Delar som är konstruerade med nominell storlek utan utrymme för anodisering monteras ofta inte korrekt.
För att undvika dessa problem måste konstruktörer specificera måtttillägg och identifiera ytor som kräver maskering eller efterbehandling.
Passivering och kemiska ytbehandlingar: Rengöring kontra ytbehandling
Passivering grupperas ofta tillsammans med ytbeläggningar, men funktionellt sett tjänar den ett helt annat syfte. Till skillnad från anodisering eller plätering lägger passivering inte till ett nytt lager eller ändrar dimensioner. Istället förbättrar den korrosionsbeständigheten genom att rengöra och stabilisera den befintliga ytan. Denna distinktion är avgörande, särskilt för precisionskomponenter där dimensionell integritet inte kan komprometteras.
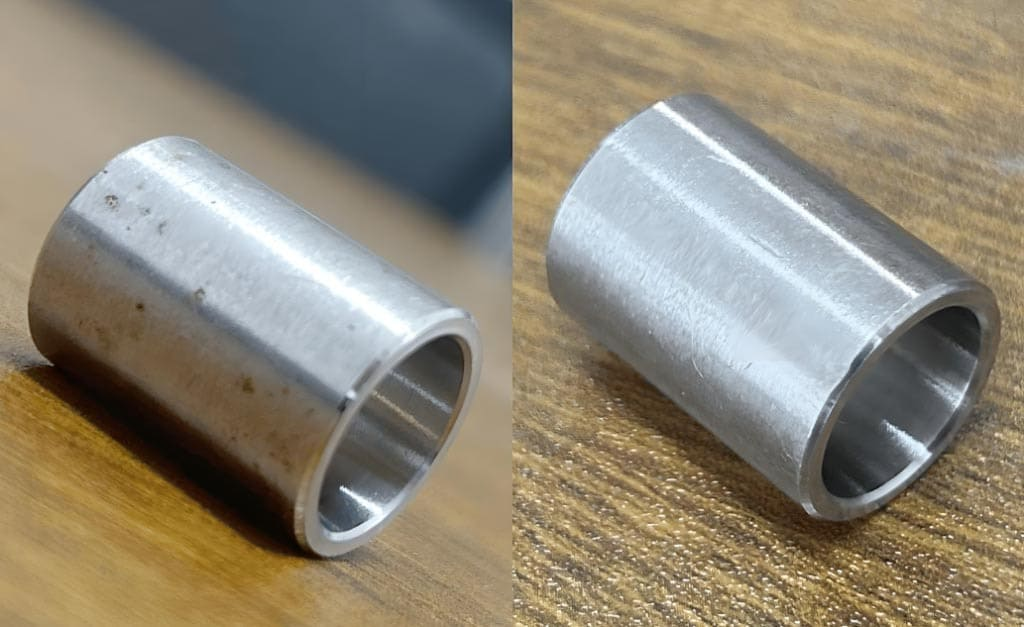
Vid CNC-bearbetning är delar i rostfritt stål särskilt känsliga för ytkontaminering. Skärverktyg, fixtur och hantering kan introducera fritt järn och andra rester på ytan. Passivering åtgärdar detta problem genom att ta bort föroreningar och låta materialets naturliga korrosionsbeständighet fungera som avsett.
Vad passivering gör och inte gör
Passivering sker genom kontrollerad kemisk behandling, vanligtvis med salpeter- eller citronsyralösningar. Processen löser upp fritt järn och andra föroreningar från ytan utan att angripa basmetallen när den utförs korrekt.
Funktionellt sett ger passivering flera viktiga fördelar:
- Borttagning av fritt järnföroreningar
Bearbetning och hantering kan avsätta järnpartiklar som blir korrosionsinitieringsplatser. Passivering eliminerar dessa rester.
- Förbättrad korrosionsbeständighet
Genom att rengöra ytan möjliggör passivering att det rostfria stålet bildar ett stabilt och kontinuerligt kromoxidlager.
- Bevarande av dimensionell noggrannhet
Eftersom ingen beläggning tillsätts förblir delens dimensioner och toleranser oförändrade.
Samtidigt är det viktigt att förstå passiveringens begränsningar. Det ökar inte ytans hårdhet, förbättrar slitstyrkan eller döljer bearbetningsdefekter. Att förvänta sig att passivering ska kompensera för dålig ytkvalitet är ett vanligt och kostsamt misstag.
Bästa applikationer för passiverade ytor
Passivering är mest effektivt på precisionskomponenter där korrosionsbeständighet krävs utan att geometrin ändras. Detta gör det särskilt värdefullt i industrier med strikta prestanda- och regelkrav.
Typiska applikationer inkluderar:
- Precisionsdelar i rostfritt stål
Komponenter med snäva toleranser, såsom axlar, rördelar och fästelement.
- Medicinsk utrustning, flyg- och rymdutrustning och livsmedelsrelaterad utrustning
Tillämpningar där renlighet, korrosionsbeständighet och materialintegritet är avgörande.
- Komponenter med komplex geometri
Delar där beläggningsuppbyggnad skulle skapa problem med passform eller montering.
I dessa fall förbättrar passivering ytstabiliteten samtidigt som den ursprungliga bearbetade formen bibehålls.
Vikten av förrengöring och ytbehandling
Passivering ersätter inte korrekt bearbetning eller rengöring. Oljor, kylvätskor och inbäddat skräp måste avlägsnas före kemisk behandling. Om föroreningar kvarstår blir passiveringsprocessen inkonsekvent och mindre effektiv.
Viktiga förberedelsesteg inkluderar ofta:
- Grundlig avfettning för att avlägsna maskinolja
- Skölj för att avlägsna rester från rengöringsmedel
- Inspektion av inbäddat skräp eller ytskador
Att hoppa över eller förhasta dessa steg ökar risken för ojämn korrosionsbeständighet eller missfärgning efter bearbetningen.
Att välja rätt kemi för legeringen
Inte alla rostfria stål reagerar på samma sätt på passivering. Legeringssammansättning, värmebehandling och tidigare bearbetning påverkar hur ytan reagerar på olika kemiska lösningar. Att välja fel kemisk sammansättning kan minska effektiviteten eller skada ytan.
Vanliga problem uppstår när:
- Nitrogenbaserade processer tillämpas på känsliga legeringar utan ordentlig kontroll
- Citronbaserade processer används utan tillräcklig validering
- Blandade legeringsbatcher bearbetas tillsammans utan segregering
Tydlig identifiering av materialkvalitet och kontrollerade bearbetningsparametrar är avgörande för konsekventa resultat.
Vanliga missuppfattningar och misstag
Ett av de vanligaste missuppfattningarna är att passivering förbättrar ytfinishen eller döljer bearbetningsfel. I verkligheten kommer eventuella ytdefekter som finns före passivering att förbli synliga efteråt.
Andra vanliga misstag inkluderar:
- Behandling av passivering som valfritt för delar i rostfritt stål
- Använda det som ett korrigerande steg efter dåliga bearbetningsmetoder
- Underlåtenhet att verifiera korrosionsbeständighet genom testning
Vid korrekt användning är passivering en förebyggande åtgärd, inte en reparationsprocess.
Passivering spelar en subtil men avgörande roll vid ytbehandling. Den skyddar precisionsdelar utan att ändra deras geometri, men endast när den tillämpas med korrekt förberedelse och materialkunskap. I nästa avsnitt kommer vi att sammanföra alla ytbehandlingsalternativ och bygga ett praktiskt ramverk för att välja rätt ytbehandling baserat på funktion, risk och kostnad.
Att välja rätt finish: Bästa praxis och beslutsramverk
Att välja en ytbehandling bör aldrig vara ett självbeslut. Varje ytbehandlingsprocess förändrar hur en yta beter sig, medför vissa risker och ökar kostnader. De mest tillförlitliga delarna är oftast resultatet av medvetna val som görs tidigt i designfasen, inte beslut om ytbehandling i sista minuten som fattas för att förbättra utseendet eller uppfylla vaga specifikationer.

En praktisk metod för ytbehandling börjar med att tydligt definiera vad varje yta på en detalj förväntas göra. När funktionen väl är förstådd blir det mycket enklare att eliminera onödiga alternativ och fokusera på ytbehandlingar som ger verkligt värde.
Frågor att ställa innan du väljer en finish
Innan någon efterbehandlingsprocess specificeras är det viktigt att utvärdera ytans roll i konstruktionen och dess driftsmiljö. Detta steg förhindrar överbearbetning och hjälper till att undvika efterbehandlingssteg som strider mot funktionella krav.
Viktiga frågor som styr valet av ytbehandling inkluderar:
- Vilken funktion fyller ytan?
Avgör om ytan är strukturell, bärande, glidande, tätande eller rent kosmetisk.
- Är korrosion, slitage eller friktion det största problemet?
Olika ytbehandlingar hanterar olika fellägen. Att identifiera den primära risken hjälper till att begränsa alternativen.
- Hur snäva är toleranserna?
Ytbehandlingar som ökar tjockleken eller tar bort material kan påverka passform och justering.
- Är ytan synlig eller dold?
Kosmetiska krav bör inte styra val av ytbehandling för funktionella ytor om inte utseendet är avgörande.
Att besvara dessa frågor tidigt minskar behovet av designändringar och omarbetningar senare i produktionen.
Separera funktionella och kosmetiska ytor
Ett av de mest effektiva sätten att kontrollera kostnader och risker för ytbehandling är att separera kosmetiska ytor från funktionella. Alla ytor på en detalj kräver inte samma nivå av ytbehandling.
Bästa metoder inkluderar:
- Applicera endast kosmetiska ytbehandlingar där utseendet är viktigt
- Skyddar funktionella ytor från onödig bearbetning
- Användning av maskering eller selektiv ytbehandling när olika ytor kräver olika behandlingar
Denna metod gör det möjligt för designers att uppnå visuell kvalitet utan att kompromissa med prestandakritiska funktioner.
Slutsats
Ytbehandling efter CNC-bearbetning är inte ett sista kosmetiskt steg. Det är ett funktionellt tekniskt beslut som direkt påverkar hur en del presterar, hur länge den håller och hur tillförlitligt den fungerar under verkliga förhållanden. Polering, anodisering och passivering åtgärdar alla olika ytrelaterade risker, från friktion och slitage till korrosion och kontaminering. När dessa processer tillämpas med en tydlig förståelse för ytfunktionen stärker de delens prestanda. När de tillämpas av vana introducerar de ofta dolda problem.
De mest effektiva strategierna för ytbehandling börjar med avsikt. Genom att förstå hur varje yta interagerar med belastningar, miljöer och anslutna komponenter kan ingenjörer och köpare välja ytbehandlingar som ger ett verkligt värde samtidigt som de undviker onödiga kostnader och risker. Att välja rätt ytbehandling handlar inte om att få delar att se bättre ut. Det handlar om att säkerställa att varje yta stöder delens syfte under hela dess livslängd.




