

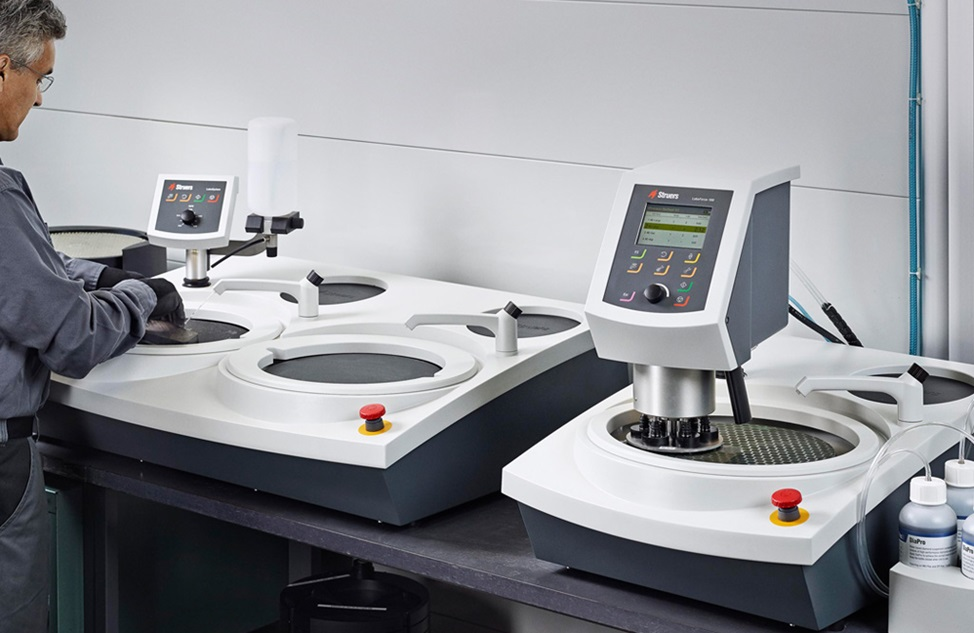
Vid efterbehandling av vakuumkammare är polering en viktig men ofta förbisedd fas. Har du någonsin undrat varför det är så viktigt? Vilka effekter kan en kammares ytjämnhet ha på dess funktionalitet inom högprecisionssektorer som halvledartillverkning eller flyg- och rymdindustrin?
Även de minsta defekterna kan leda till kontaminering, utgasning eller dyra fel eftersom vakuumkammare fungerar i tuffa miljöer. Så varför är polering nödvändig för att minska dessa risker? Följande artikel kommer att gå in på den fascinerande världen av poleringsmetoder och undersöka hur de förbättrar effektiviteten, robustheten och tillförlitligheten hos vakuumkammare. Så, låt oss börja.
2. Polering i vakuumkammartillverkning
Ett avgörande steg i efterbehandlingen av vakuumkammare är polering, vilket förbättrar kammarens ytors utseende och funktionalitet. Grova ytor, föroreningar och mikrodefekter kan bildas under tillverkningen, vilket kan påverka kammarens förmåga att upprätthålla höga vakuumnivåer. Genom att jämna ut dessa defekter och minska ytjämnheter förbättrar poleringen kammarens totala effektivitet och renhet.
Vikten av polering
Polering är avgörande för att minska avgasning – frisättningen av instängda gaser från ytskador under vakuumförhållanden. Dessutom gör släta ytor det enklare att rengöra kammaren och förhindrar att föroreningar ansamlas, vilket säkerställer att den fortfarande är lämplig för känsliga vakuumprocesser.
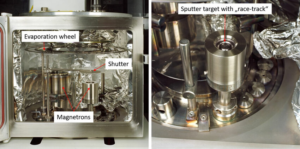
Höger: Magnetron med monterat sputtermål, Vänster: Vakuumkammare med målhjul
3. Typer av poleringsmetoder
Olika poleringstekniker används vid konstruktion av vakuumkammare för att uppnå önskad ytfinish beroende på kammarens specifika behov. Varje teknik har sina egna fördelar och väljs baserat på ett antal variabler, inklusive önskad vakuummiljö, kammarens material och den nödvändiga jämnheten. Följande är typiska poleringstekniker:
1. Mekanisk polering
Traditionellt sett jämnas vakuumkammarens yta ut med mekanisk polering , vilket innebär att slipande utrustning och material som polerskivor eller sandpapper används. Denna procedur minskar ojämnheter och eliminerar fysiskt ytfel.
- BehandlaFör att gradvis minska ytans ojämnheter använder mekanisk polering successivt finare slipmedel.
- Fördelar: Ekonomisk för stora områden. Tar bort ytliga defekter och förbereder ytan för ytterligare efterbehandling.
- NackdelarDen kanske inte kan uppnå den höga grad av jämnhet som krävs för applikationer som kräver extremt högt vakuum. Det kräver beständighet och hårt arbete för att producera konsekventa resultat.
2. Elektropolering
En vakuumkammare nedsänks i en elektrolytlösning och utsätts för en elektrisk ström under den elektrokemiska processen elektropolering. Denna teknik skapar en mycket slät och reflekterande yta genom att försiktigt avlägsna material från ytan.
Ett ledande ämne, vanligtvis rostfritt stål eller annat inert material, fungerar som katod (negativt laddad elektrod) vid elektropolering, medan vakuumkammaren eller föremålet som poleras fungerar som anod (positivt laddad elektrod).
- TillvägagångssättI ett elektrolytiskt bad fungerar kammaren som en anod. Strömmen mjukar upp fluktuationer genom att lösa upp ytmaterialet på mikroskopisk nivå.
- Fördelar: Ger otroligt släta, spegelblanka ytor. Ytjämnheten kan reduceras till extremt låga nivåer (submikron Ra-värden) med denna metod. Den förbättrar motståndskraften mot korrosion genom att avlägsna föroreningar på ytan.
- Nackdelar: En nackdel är att det kräver specifik utrustning. Dyrare än manuell polering.
3. Kemisk polering
Kemisk polering eliminerar och jämnar ut vakuumkammarens yta med hjälp av en kemisk lösning. Vanligtvis appliceras det på intrikat utformade eller ömtåliga delar som är svåra att polera mekaniskt.
- TillvägagångssättKammaren är nedsänkt i ett kemiskt bad som avlägsnar partiklar jämnt och utan behov av utrustning.
- FördelarLämplig för komplicerade geometrier och konstruktioner. Säkerställer att svåråtkomliga ställen får en jämn yta.
- nackdelarDet kan vara svårt att reglera korrekt. Det kan lämna efter sig föroreningar som kräver noggrann rengöring.
4. Polering
Polering är en ytbehandlingsteknik som skapar en slät yta med hjälp av en roterande tygskiva och poleringskemikalier. Som ett sista steg används det ofta för att förbättra vakuumkammarens utseende.
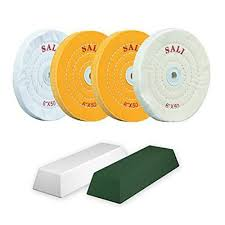
- MetodFör att polera ytan roteras en filtskiva eller duk täckt med ett polermedel med höga hastigheter.
- FördelarLätt att använda och effektiv för estetiska förbättringar. Den kan ge en högblank finish.
- NackdelarFrämst estetisk; inte lämplig för att producera fina vakuumkvalitetsytor i sig. Den är begränsad till utomhusytor.
5. Laserpolering
I en kontaktfri process som kallas laserpolering smälts materialets yta med laserstrålning, vilket gör att ytspänningen kan jämna ut defekter när ämnet stelnar.
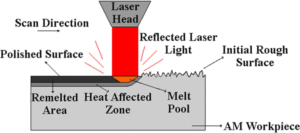
- MetodEtt tunt lager material smälts genom att en laserstråle fokuseras på kammarens yta. När det smälta materialet fyller i eventuella sprickor slätas ytan ut när den svalnar.
- FördelarPerfekt för små, invecklade områden, extremt noggrann och kontrollerad.
kontaktfri metod, vilket minskar risken för kontaminering.
Idealisk för komplexa eller svåråtkomliga ytor.
- NackdelarKräver specifik laserutrustning.
begränsad av ämnets förmåga att stelna och smälta utan att ändra sina egenskaper.
6. Plasmapolering
Plasmapolering eliminerar miniatyravlagringar från ytan med hjälp av plasma, en joniserad gas. För ytor som behöver en jämn yta fri från mekanisk belastning eller för polering av icke-ledande material fungerar denna metod särskilt bra.
- Procedur: En lågtrycksatmosfär förs in i vakuumkammaren, vilket skapar ett plasma. När plasmats joner anfaller ytan, avlägsnas materialet atom för atom.
- Fördelar: Ger extremt rena och högkvalitativa ytor. Mindre fysisk skada eftersom det inte finns någon kontakt mellan verktygen och föremålet som bearbetas. Lämplig för icke-metalliska ytor.
- nackdelarLångsammare än mekaniska tekniker. Kräver specifik plasma- och vakuumapparatur.
7. Ultraljudspolering
Vakuumkammarens yta poleras med ultraljudspolering , vilket innebär att högfrekventa ultraljudsvibrationer rörs om i en slipmedelsblandning. För polering av små eller komplexa delar är denna teknik perfekt.
- Procedur: Högfrekventa vibrationer som produceras av en ultraljudsgivare får slippartiklarna i slammet att oscillera och polera ytan.
- FördelarUtmärkt för invecklad geometri och små detaljer. Noggrann och icke-förstörande. Minskar risken för materialförlust eller överdriven polering.
- Nackdelar: Oförmågan att arbeta bra på stora ytor är en nackdel. Det kräver exakt kontroll över slammets sammansättning och vibrationsegenskaper.
8. Magnetisk slippolering (MAP)
Vid magnetisk slippolering manipuleras slippartiklar av magnetfält för att polera ytor. För invecklade former eller invändiga ytor som är oåtkomliga med konventionella verktyg fungerar denna teknik mycket bra.
- Procedur: När ett magnetfält introduceras, justeras ferromagnetiska slippartiklar och färdas längs ytan, vilket polerar den jämnt.
- Fördelar: Passar bra till invecklade geometrier och invändiga ytor. Den kan polera svåråtkomliga ställen utan behov av riktig utrustning. Ger liten ytskada och en jämn finish.
- Nackdelar: Begränsat till områden där magnetfält kan appliceras eller till ferromagnetiska material. Det kräver exakt kontroll av slipmediet och magnetfältets styrka.
9. Vätskestrålepolering
En högtrycksstråle av vätska innehållande slipmedel riktas mot ytan under fluidjetpolering för att slita ner och polera underlaget. För ytor som kräver mycket hög precision och för exakt polering fungerar det mycket bra.
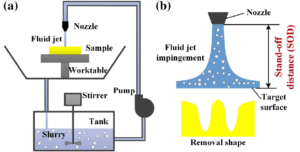
- TillvägagångssättProcessen innebär polering och eliminering av mikroskopiska partiklar från kammarens yta genom att rikta en stråle av trycksatt vätska som innehåller fina slipmedel.
- FördelarDen erbjuder utmärkt kontroll och precision över poleringsproceduren. Perfekt för ömtåliga material som inte tål polering för hand. Den kan användas på både metalliska och icke-metalliska ytor.
- Nackdelar: En nackdel är att det krävs specialutrustning för att upprätthålla konstant vätsketryck och flöde. Bearbeta långsammare för större ytor.
4. Materialöverväganden vid polering
Kammarens material är en nyckelfaktor vid val av bästa poleringsteknik för efterbehandling i vakuumkammaren. Att välja lämplig poleringsteknik garanterar ytintegritet, maximal prestanda och hållbarhet i vakuumkammaren eftersom olika material reagerar olika på poleringsprocedurer. De viktigaste materialen och viktiga faktorerna för polering listas nedan:
1. Rostfritt stål
Rostfritt ståls styrka, enkla tillverkning och korrosionsbeständighet gör det till ett av de mest populära materialen för konstruktion av vakuumkammare. För att undvika kontaminering och avgasning i vakuumapplikationer är en slät och ren yta nödvändig.
- PoleringsteknikerRostfritt stål poleras ofta med hjälp av mekaniska, kemiska och elektropoleringstekniker.
Med hänsyn till:
- I ultrahögvakuummiljöer (UHV) används elektropolering ofta för att ge en mycket slät, spegelblank yta som minskar avgasning, medan mekanisk polering är bäst för att jämna ut grova ytor.
- Polering måste regleras för att förhindra utveckling av ytskador som kan orsaka korrosion eller föroreningar.
2. Aluminium:
Även om aluminium är mjukare än rostfritt stål och mer benäget att skada ytan under mekanisk polering, används det i vakuumkammare när lättviktsstruktur krävs.
- PoleringsteknikerAluminium kan poleras mekaniskt, kemiskt eller elektropoleras.
Överväganden
- Aluminiums duktilitet kräver användning av mer noggranna mekaniska poleringsmetoder för att undvika repor på ytan.
- En slät yta kan uppnås med kemisk polering utan att materialet utsätts för mekanisk stress.
- Ytjämnheter kan minimeras och materialets korrosionsbeständighet ökas genom elektropolering.
3. Koppar
Koppars exceptionella värme- och elektriska ledningsförmåga gör det till ett populärt val för specialiserade vakuumkammare; men det är också ömtåligt och benäget att mattas eller korrosion.
Utförande: Poleringsteknikerna inkluderar kemisk, mekanisk och elektropolering.
Saker att ta hänsyn till:
- Noggrann polering av kopparytor är nödvändig för att förhindra oxidation och repor.
- För att få en slät, ren yta med mindre risk för korrosion eller kontaminering rekommenderas elektropolering.
- Ytan kan behöva restaureras genom kemisk polering efter mekanisk bearbetning.
4. Titan:
Titan är ett populärt material för vakuumkammare i krävande miljöer eller de som behöver vara lätta på grund av dess styrka, låga densitet och exceptionella korrosionsbeständighet. Poleringstekniker inkluderar elektropolering, kemisk polering och mekanisk polering.
Med hänsyn till:
- Trots sin starka korrosionsbeständighet måste titan poleras noggrant för att förhindra ytskador.
- De vanligaste metoderna för att skapa släta, föroreningsfria ytor är kemisk polering och elektropolering.
- Det är viktigt att noggrant övervaka mekanisk polering eftersom det kan leda till ytförändringar och lokal uppvärmning.
5. Glas och keramik
Vakuumkammare som kräver stark värmebeständighet eller transparens för optiska tillämpningar använder glas och keramiska material. Dessa material behöver poleras med specifika metoder på grund av deras sprödhet.
Poleringstekniker inkluderar fluidpolering, kemisk polering och ultraljudspolering.
Punkter att tänka på:
- Generellt sett är mekanisk polering inte lämplig eftersom glas och keramik är spröda och kan spricka på ytan.
- För dessa material rekommenderas kemisk polering och ultraljudspolering eftersom de ger en slät yta utan att utsätta dem för onödig belastning eller skada.
- För extremt exakt ytbehandling, särskilt i komponenter av optisk kvalitet, är fluidjetpolering en möjlighet.
6. Icke-metalliska material (polymerer)
För specifika användningsområden kan vissa delar av vakuumkammare bestå av polymerer som PTFE (teflon). Dessa material behöver poleras med tekniker som undviker överhettning och försämring. Poleringstekniker inkluderar kemisk polering och ultraljudspolering.
överväganden:
- Eftersom polymerer är känsliga för värmeförvrängning undviks ofta mekanisk polering.
- För att skapa en slät yta utan att ändra materialets struktur används ultraljuds- och kemisk polering.
5. Steg i poleringsprocessen
Vid tillverkning av vakuumkammare är polering en flerstegsprocedur som garanterar en ren, slät och felfri yta för bästa prestanda i vakuummiljöer. Poleringsprocessen består av följande viktiga steg:
1. Ytförberedelse
Att förbereda ytan för polering är det första steget i poleringsprocessen. För att göra detta måste vissa delar som inte behöver poleras rengöras, avfettas och då och då täckas över.
Vidtagna åtgärder:
Rengöring: Använd lösningsmedel eller rengöringsmedel för att ta bort eventuella föroreningar, oljor, smuts eller rester från bearbetningsoperationer.
Avfettning: För att bli av med hårt fett och oljor, använd kemiska avfettningsmedel eller ultraljudsrengöring.
Ytmaskering : För att skydda områden som inte behöver poleras kan de täckas med en mask.
Viktigt : När ytan är korrekt förberedd förhindras att föroreningar bäddas in i materialet under poleringen, och hela ytan förbereds för en slät yta.
2. Grovpolering
Det första steget i materialborttagning är grovpolering. Dess huvudsakliga mål är att bli av med eventuella ytfel, repor, bearbetningsmärken och andra potentiella produktionsfel.
Vidtagna åtgärder:
Grova slipmedel : För att eliminera betydande defekter, använd grova slipmedel som kiselkarbid eller aluminiumoxid.
Slipband, slipskivor och andra mekaniska verktyg kan användas vid mekanisk polering.
 Grovt sandpapper Poleringsyta (källa. Shutterstock)
Kontrollerat tryck : För att förhindra att nya ytskador uppstår, se till att ett jämnt tryck appliceras.
Viktighet : Genom att skapa en yta som är jämförelsevis plan, slät och fri från betydande defekter, förbereder grovpolering vägen för finpolering.
3. Finpolering
Det sekundära poleringssteget som syftar till att producera en spegelblank kvalitet kallas finpolering. I detta steg förfinas ytan till önskad grad av jämnhet med hjälp av finare slipmedel och poleringsprocesser.
Vidtagna åtgärder:
Finare slipmedel: Material som diamantpasta eller fin aluminiumoxid används som progressivt finare slipmedel.
Elektropolering : För att skapa en högreflekterande och slät yta kan elektropolering appliceras i detta skede på metaller som aluminium och rostfritt stål.
Icke-slipande metoder: Kemisk eller ultraljudspolering är exempel på icke-slipande metoder som används på material som keramik, glas eller polymerer.
Viktighet: Ytjämnheter minskas genom finpolering, vilket är avgörande för att minska avgasning, undvika föroreningar och förbättra kammarens totala vakuumprestanda.
4. Ytinspektion.
För att bedöma den polerade ytans kvalitet och säkerställa att den uppfyller de nödvändiga kraven är ytinspektion ett viktigt första steg.
Inblandade steg:
Visuell inspektion: Den första undersökningen använder förstoringsglas för att leta efter uppenbara ytliga defekter som repor, fläckar eller ojämnheter.
Ytjämnhetsmätning: För att avgöra hur slät en yta är, använd profilometrar eller andra verktyg för att mäta ytjämnhet. Ultralåg ytjämnhet (vanligtvis mellan 0.1 och 0.4 mikron) behövs ofta för vakuumkammare.
Mikroskopisk analys: För att hitta även de minsta defekterna på högprecisionsytor kan mikroskopisk eller laserskanningsanalys användas.
Betydelse: Genom att undersöka ytan garanteras att poleringsproceduren gav avsedd effekt och att det inte finns några defekter som kan äventyra vakuumkammarens funktion.
5. Slutstädning och inspektion
Det sista rengörings- och inspektionssteget säkerställer att inga föroreningar finns kvar på den polerade ytan efter att ytan uppfyller de nödvändiga standarderna innan vakuumkammaren används.
Åtgärder som vidtas:
Ultraljudsrengöring : Vanligtvis används ultraljudsbad för att rengöra vakuumkammaren för att ta bort eventuella rester eller fina polerpartiklar som kan ha kvarstått på ytan.
Kemisk sköljning : För att säkerställa att ytan är felfri, överväg att använda en kemisk sköljning med avjoniserat vatten eller andra rengöringslösningar.
Torkning: För att eliminera eventuellt kvarvarande vatten från kammarens yta torkas den med kvävgas eller ren, filtrerad luft.
sista kontroll: För att säkerställa att det inte finns några föroreningar, partiklar eller defekter på ytan utförs en sista visuell och mikroskopisk kontroll.
Viktigt: Eventuella rester eller partiklar som kan försämra vakuumkammarens funktion, särskilt i ultrahögvakuummiljöer (UHV), elimineras under den slutliga rengöringen och inspektionen. Det garanterar att kammarens yta är fläckfri och redo att användas.
6. Poleringsutrustning och verktyg
Vakuumkammarpolering kräver användning av specifika verktyg och utrustning som är avsedda för det material och den poleringsteknik som används. De huvudsakliga typerna av verktyg och utrustning som används i poleringsprocessen listas nedan:
1. Mekaniska poleringsverktyg
För att jämna ut en yta innebär mekanisk polering att den fysiskt slipas. För att garantera en jämn yta utan att skapa defekter kräver denna procedur precisa instrument.
- Slipskivor: Dessa används för preliminär grovpolering, vilket eliminerar betydande ytfel, nötningar och bearbetningsmärken. Olika kornstorlekar kan väljas baserat på materialet och önskad ytkvalitet.

- Slipande bältenEftersom de erbjuder jämn slipning används slipband ofta på stora ytor. För både grov och utmärkt polering finns de i olika kornstorlekar.
- Poleringsplattor och skivorPolermedel appliceras tillsammans med polerdynor och -skivor för att skapa en blank och slät yta. Valet av polerdynor beror på vilket material som ska poleras, vilket kan bestå av filt, skum eller bomull.
- Roterande polermaskin och buffert: Dessa bärbara eller stationära apparater, som applicerar polerkemikalier på ytor med konstant tryck och hastighet för finpolering, kallas roterande polermaskiner och buffertar.
- Magnetisk slippolering (MAP): I områden som är svåra att nå med traditionell mekanisk poleringsutrustning används magnetfält för att manipulera slipande partiklar i en process som kallas magnetisk slippolering (MAP).
2. Elektropoleringsutrustning:
I den elektrokemiska processen elektropolering sänks arbetsstycket (vakuumkammaren) ned i ett elektrolytbad och fungerar som anod. Elektropoleringsutrustning säkerställer en jämn, blank yta och jämn materialavverkning.
Elektrolytbad : Dessa bad innehåller en elektrolytlösning som har framställts speciellt och kan innehålla svavel- eller fosforsyra. För att säkerställa tillförlitlig materialborttagning hålls temperaturen i elektrolytbadet under kontroll.
Strömförsörjning: Anoden (arbetsstycket) och katoden (ofta en platta eller stång av rostfritt stål) måste ha den erforderliga elektriska potentialskillnaden som produceras av en likströmskälla (DC). För att kontrollera materialavverkningshastigheten och ytjämnheten regleras strömförsörjningen noggrant.
Fixturer: Dessa används för att ge jämn exponering för det elektriska fältet genom att säkra vakuumkammaren ordentligt i elektrolytbadet. Kammare med invecklad geometri kan behöva specialutrustning för att ge jämn polering.
Katod: För att initiera den erforderliga elektrokemiska reaktionen placeras katoder nära arbetsstycket. Katoden måste placeras på lämpligt sätt för att ge jämn polering över hela ytan.
3. Kemisk polering:
Kemisk polering skapar en ren yta genom att ta bort ett tunt lager av ämne genom noggrant reglerade kemiska reaktioner. Kemisk poleringsutrustning ger exakt kontroll över proceduren för att förhindra ytskador.
Kemiska bad: Dessa bad är gjorda av speciella material och innehåller en sur eller alkalisk lösning. Till exempel kan metall behandlas med en lösning av fluorvätesyra och salpetersyra. Det kemiska badets sammansättning är specifikt utformad för att eliminera ytfel utan att resultera i en betydande materialförlust.
Temperaturkontrollsystem: Temperaturen har en betydande inverkan på kemisk polering. För att bibehålla rätt temperaturintervall för effektiv materialborttagning och undvika oavsiktliga sidoreaktioner kombineras värme- eller kylsystem med det kemiska badet.
4. Laserpolering
Högenergilaserstrålar används vid laserpolering för att smälta och jämna ut ett materials yta, vilket gör att det smälta ämnet stelnar till en jämn och slät yta.
Laserkälla: Den huvudsakliga utrustningen som skapar högenergiska laserstrålar som kan smälta ett materials yta är laserkällan, som kan vara CO2-, fiber- eller Nd-lasrar. Förutom deras noggrannhet och kontrollerbarhet används fiberlasrar och Nd-lasrar ofta.
Strålleveranssystem: Laserstrålen riktas mot önskad plats på arbetsstycket med hjälp av speglar, linser och fiberoptik. För jämn materialavverkning säkerställer denna teknik att lasern är perfekt fokuserad på ytan.
5. Magnetisk slippolering (MAP)
Magnetisk slippolering gör det möjligt att exakt polera ömtåliga delar och svåråtkomliga ställen, inklusive rörens insidor.
Magnetfältsgenerator: Magnetfältet, som produceras av elektromagneter eller permanentmagneter, är det viktigaste elementet vid magnetisk slipande polering. För att hantera slippartiklarna vid polering justeras fältstyrkan.
Slippartiklar: Slipmedlen som används i MAP är antingen ferromagnetiska eller paramagnetiska, och de består ofta av små slippartiklar (kiselkarbid, diamant eller aluminiumoxid) i kombination med järnbaserade pulver. Dessa partiklar används för att slipa ytan eftersom de dras till magnetfältet.
Rotationsmekanism : För att säkerställa jämn polering över hela ytan roteras arbetsstycket eller slipfältet i olika MAP-system. Detta är särskilt användbart för polering av ytor som är rörformiga eller cylindriska.
6. Plasmapolering:
För känsliga ytor och material som kräver hög precision fungerar den otroligt bra.
Plasmagenereringsenhet: Med hjälp av en högenergikälla, såsom radiofrekvens (RF) eller likström (DC), joniserar denna enhet en gas (vanligtvis väte, syre eller argon) för att producera plasma. Genom kemiska reaktioner eller fysiskt bombardemang eliminerar den joniserade gasen material från ytan.
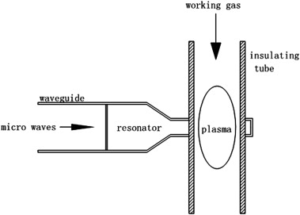
Vakuumkammare: För att skapa en reglerad atmosfär där plasmat effektivt kan interagera med materialets yta utförs poleringsproceduren inuti en vakuumkammare. Hög precision och kontamineringsförebyggande åtgärder garanteras av vakuumet.
7. Vätskestrålepolering
Vätskestrålepolering innefattar följande utrustning.
Pump med högt tryck
En högtryckspump används för att trycksätta vätskan för att skapa den hastighet som krävs för effektiv materialborttagning. För att garantera jämn polering måste pumpen leverera ett konstant, hanterbart flöde.
Säkerhets- och inkapslingssystem
FJP utförs vanligtvis i ett slutet område för att skydda operatörens säkerhet och undvika kontaminering eftersom den använder höghastighetsstrålar av slipande vätska.
System för positionering och rörelsekontroll
Arbetsstycket eller strålmunstycket är ofta fixerat på ett datorstyrt system som möjliggör exakt rörelse för att uppnå jämn polering.
7. Poleringsstandarder och krav
ASTM- och ISO-standarderna:
ISO-standarder : ger enhetlighet och excellens i vakuumkammarens ytfinish och definierar tillåtna kriterier för renhet och ytjämnhet.
ASTM-standard: Till exempel specificerar ASTM B912 specifikationerna för elektropolering av rostfritt stål, med betoning på ytkvalitet och korrosionsbeständighet.
Branschspecifika föreskrifter reglerar ytbehandlingar för att begränsa utgasning, undvika kontaminering och bibehålla vakuumintegritet. Dessa rekommendationer stöder bevarandet av vakuumkammarapplikationers optimala hållbarhet och prestanda.
8. Utmaningar och lösningar inom polering
Det finns följande utmaningar och deras motsvarande lösningar.
Utmaningar:
- Ytan ojämnheterDet kan vara utmanande att uppnå en jämn ytpolering på invecklade geometrier.
- Lösning: För jämn materialavverkning, använd precisionsstyrda poleringsmetoder som fluidjetpolering eller CNC-assisterad polering.
Utmaningar:
- MaterialkänslighetAggressiv polering kan skada ömtåliga material.
- Lösning: För att minska materialets mekaniska belastning, använd kontaktfria tekniker som laser- eller plasmapolering.
Utmaningar:
- Tidskrävande procedurPolering av komplicerade eller stora ytor kan ta mycket tid.
- Lösning: För att påskynda processen, använd automatiserad utrustning och sofistikerade poleringsmetoder (som magnetisk slippolering).
Utmaningar:
- Förorening: Den slutliga vakuumkammarens prestanda kan påverkas av ytkontaminering.
- Lösning: För att garantera en yta fri från föroreningar, utför noggrann rengöring och kontroll efter polering.
Utmaningar
- Värmeproduktion: Vid polering kan för mycket värme göra att ytan deformeras.
- Lösning: För att hantera värme effektivt, använd kylsystem och justera poleringsförhållandena.
9. Fördelar med korrekt polering i vakuumkammare
Här är några fördelar med polering vid efterbehandling av vakuumkammare.
- Bättre effektivitetYtjämnheten minskas genom korrekt polering, vilket också minimerar avgasning och partikelbildning, vilket förbättrar vakuumeffektiviteten och renheten.
- Förbättrad hållbarhet: Vakuumkammares hållbarhet ökar avsevärt genom korrekt polering, vilket åtgärdar ytfel och ökar motståndskraften mot miljöpåverkan.
- Motståndskraft mot korrosion och kemiska reaktionerNär polering utförs med tekniker som elektropolering, vilket passiverar ytan, minskar risken för korrosion.
- Förlängd livslängdPolering förlänger vakuumkammarens livslängd genom att eliminera mikrodefekter och minska slitage.
- Förbättringar inom estetik och funktion: Förutom att vara estetiskt tilltalande minimerar polerade ytor risken för kontaminering, gör rengöringen enklare och säkerställer topprestanda i krävande situationer.
10. Tillämpningar av polering inom olika branscher
Inom många olika sektorer är polering avgörande för att förbättra effektiviteten och tillförlitligheten hos vakuumkammare. Viktiga tillämpningar listas nedan:
Flyg- och rymdteknik: Noggranna vakuumförhållanden och liten avgasning är avgörande vid satellittestning och flyg- och rymdforskning, vilket är så polerade vakuumkammare används.
Halvledartillverkning: Produktionen av mikrochips och elektroniska komponenter inom denna sektor säkerställs av extremt rena, polerade kammare som är fria från kontaminering.
Läkemedel och bioteknik: För att säkerställa att ytorna inte kontamineras under läkemedelstillverkning är polerade vakuumkammare avgörande för sterilitet och renlighet i procedurer som frystorkning.
Vetenskaplig forskning : Inom områden som partikelfysik och materialvetenskap, där små ytfelaktigheter kan påverka resultaten, är polerade ytor i vakuumkammare avgörande för högprecisionsforskning.
Kärnkraftsindustrin : Hög vakuumkvalitet är nödvändig för säkra och effektiva experiment inom kärnkraftsindustrin, där polerade kammare används i procedurer som kärnfusionsforskning.
11. Slutsats
Vid konstruktion av vakuumkammare är korrekt polering den förbisedda hjälten som förbättrar renhet, prestanda och livslängd. Inom viktiga sektorer som flyg- och rymdteknik, elektronik och bioteknik garanterar polering att vakuumkammare fungerar med maximal effektivitet genom att förbättra korrosionsbeständigheten eller garantera otroligt släta ytor.
För avancerade tillämpningar är polerade kammare avgörande eftersom de ger noggrannhet, tillförlitlighet och längre livslängd när de används korrekt. Var den här bloggen hjälpsam för dig? Har du några frågor? Låt oss bara veta genom att kommentera nedan.







