

Ytfinishen på dina CNC-frästa delar kan avgöra om din produkt blir framgångsrik eller inte. Vi har sett otaliga projekt misslyckas på grund av att någon valt fel slipmetod, vilket resulterat i delar som sett bra ut men som misslyckats i fält.
Ytbehandling avgör hur dina bearbetade komponenter presterar i verkliga tillämpningar. Rätt slipteknik förbättrar delarnas funktionalitet, utseende och hållbarhet, medan fel val kan äventyra kritiska toleranser, skapa spänningskoncentrationer eller ge inkonsekventa resultat som påverkar produktens tillförlitlighet.
Jag minns när en ny kund inom bilindustrin kom till oss efter att ha avvisat delar från en annan leverantör. Deras komponenter såg visuellt perfekta ut, men för tidiga haverier uppstod eftersom leverantören hade använt aggressiva slipmedel som skapade mikroskopiska stresspunkter. Låt mig gå igenom vad du behöver veta om slipande ytbehandling för att undvika liknande kostsamma misstag.
Vilken ytjämnhet kan man uppnå med olika kornstorlekar?
När kunder frågar om ytfinish ser jag ofta förvirring kring vad som faktiskt är möjligt. Många inser inte att den kornstorlek de anger direkt avgör den slutliga kvaliteten och prestandan hos deras detaljer.
Kornstorlek avser antalet slipande partiklar per linjär tum, där högre siffror indikerar finare partiklar som ger jämnare ytor. För precisionskomponenter använder vi vanligtvis kornstorlekar från 60 (grov) till 2000+ (spegelblank), där varje steg ger mätbart olika grovhetsvärden mätt i Ra (genomsnittlig grovhet).
Att förstå sambandet mellan kornstorlek och uppnåelig ytjämnhet är avgörande för både vårt tillverkningsteam och våra kunder. Slipmaterialvärlden använder tre huvudsakliga storlekssystem som ofta orsakar förvirring: maskstorlekar, mikronvärden och korntal. Maskstorlekar bestäms av antalet öppningar per linjär tum i en sikt, medan mikronvärden mäter den faktiska partikeldiametern. Korntal följer standardiserade skalor som fastställts av organisationer som FEPA (Federation of European Producers of Abrasives) eller CAMI (Coated Abrasives Manufacturers Institute).
För praktisk tillämpning i vår CNC-verkstad har vi utvecklat denna referenstabell som konverterar mellan dessa mätsystem och visar den typiska ytjämnheten som kan uppnås:
| Kornnummer | Maskstorlek | Partikelstorlek (mikron) | Uppnåelig Ra (μin) | Typiska användningsområden |
|---|---|---|---|---|
| 36-40 | 24-30 | 420-500 | 170-200 | Tung avverkning, grovslipning |
| 60-80 | 40-60 | 180-250 | 90-120 | Allmän bearbetning, medelfinbearbetning |
| 120-150 | 100-120 | 75-125 | 40-60 | Finbehandling för industriella delar |
| 180-220 | 150-180 | 53-75 | 20-30 | Bilkomponenter, verktyg |
| 320-400 | 230-270 | 22-36 | 8-15 | Precisionskomponenter, formar |
| 600-800 | 320-400 | 10-20 | 4-8 | Medicintekniska produkter, optiska delar |
| 1000+ | 500+ | 1-3 | Halvledardelar, speglar |
Enligt vår erfarenhet kräver de flesta industriella tillämpningar en ytbehandling i kornstorlek 60–120, medan komponenter för flyg- och rymdteknik ofta behöver kornstorlek 220–400. För vakuumkammarkomponenter, som utgör en betydande del av vår verksamhet, rekommenderar vi vanligtvis ytbehandlingar i kornstorlek 120–180 för att balansera renhetskrav med produktionskostnader.
När ska du välja sandblästring kontra pärlblästring för aluminiumdelar?
Förra året hade vi en kund som förstörde ett parti aluminiumbeslag till segelbåtar genom att sandblästra dem. Det aggressiva, kantiga mediet skapade spänningspunkter som så småningom ledde till att delarna gick sönder i marina förhållanden med högt saltinnehåll.
Valet mellan sandblästring och pärlblästring för aluminium beror främst på dina applikationskrav. Sandblästring använder vinklade medier som skär in i ytan, vilket skapar en grövre yta med utmärkt färgvidhäftning men potentiellt försvagar detaljen. Pärlblästring använder sfäriska medier som blästrar ytan, vilket resulterar i en mer enhetlig, satinfinish som bibehåller materialets integritet.
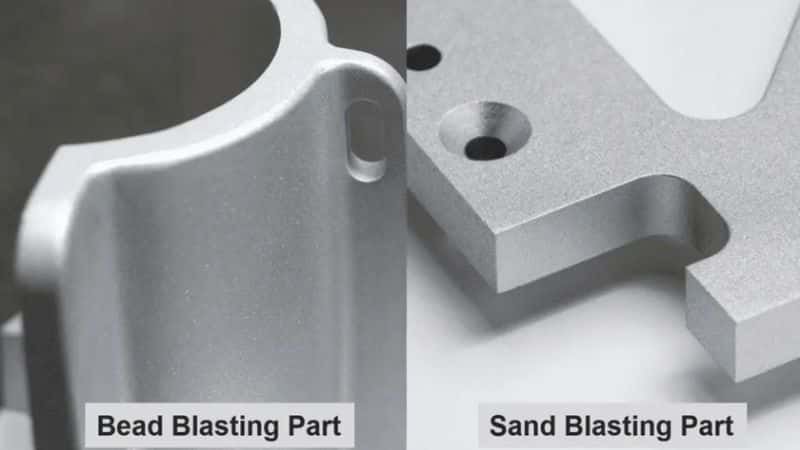
Valet mellan sandblästring och pärlblästring för aluminiumkomponenter kräver noggrant övervägande av både estetiska och funktionella krav. Sandblästring, som använder kantiga slipmedel som aluminiumoxid eller kiselkarbid, skapar en grövre ytprofil med mikrosnitt och dalar. Denna aggressiva metod ger utmärkt vidhäftning för färg och beläggning eftersom den ökar ytan och skapar mekaniska "ankare" som beläggningen kan binda till. Samma skärande åtgärd kan dock introducera spänningskoncentrationer och potentiellt äventyra utmattningsbeständigheten hos aluminiumdelar, särskilt i tunnväggiga sektioner.
Pärlblästring, å andra sidan, använder sfäriska glas- eller keramiska pärlor som träffar ytan utan att skära den. Denna blästring komprimerar ytmaterialet, vilket ofta ökar utmattningsmotståndet samtidigt som det ger ett enhetligt, satinliknande utseende. För segelbåtskomponenter i aluminium och marina applikationer där korrosion och saltexponering är ett problem, ger pärlblästring vanligtvis överlägsna resultat.
Vår standardpraxis för aluminiumdelar i vår fabrik inkluderar:
| Parameter | sandblästring | Pärlsprängning |
|---|---|---|
| Typiska medier | Aluminiumoxid, kiselkarbid | Glaspärlor, keramiska pärlor |
| Ytfinish | Grov, matt (Ra 125-250 μin) | Satin, enhetlig (Ra 32–125 μin) |
| bäst för | Färg-/beläggningsförberedelse, Borttagning av rost/skal | Dekorativa ytbehandlingar, Stressavlastning, Rengöring utan dimensionsförändringar |
| tryck~~POS=TRUNC | 60-90 PSI | 30-60 PSI |
| Mediestorlek | 60-120 grit | 70-270-nät |
| Hållbarhetspåverkan | Kan minska utmattningshållfastheten | Kan förbättra utmattningshållfastheten |
För kritiska aluminiumkomponenter som våra fordons- och marindelar rekommenderar vi vanligtvis blästring med glasmedia i intervallet 100-170 mesh vid måttligt tryck (40-50 PSI) för att uppnå optimal balans mellan ytbehandling och materialintegritet.
Hur påverkar val av slipmedel prestandan hos precisionskomponenter?
Vi bearbetade en gång identiska ventilhus åt en kund med två olika slipande ytbehandlingsmetoder. De delar som genomgick pipbehandling med keramiska medier höll 30 % längre än de som behandlades med en mer aggressiv kiselkarbidprocess.
Valet av slipmedel påverkar direkt en komponents prestandaegenskaper, inklusive slitstyrka, utmattningshållfasthet, friktionsegenskaper och dimensionsstabilitet. Fel slipmedel kan orsaka mikroskopiska ytdefekter som blir felpunkter under stress eller cyklisk belastning.

Valet av slipmedel representerar en av de viktigaste men underskattade aspekterna av tillverkning av precisionskomponenter. I vår bearbetningsanläggning har vi på nära håll observerat hur till synes små variationer i slipegenskaper kan ge dramatiskt olika resultat i komponenternas prestanda. Detta går långt bortom estetik – den mikroskopiska topologin som skapas av olika slipmedel förändrar fundamentalt hur komponenter interagerar med sin omgivning.
Sliphårdheten, mätt på Mohs-skalan, måste anpassas till arbetsstyckets material. Att använda alltför hårda slipmedel på mjukare metaller kan skapa djupa repor som fungerar som spänningskoncentratorer, medan slipmedel som är för mjuka kanske inte tar bort tillverkningsartefakter som verktygsmärken. Partikelformen är lika viktig – kantiga partiklar skär mer aggressivt men kan bäddas in i mjukare material, medan sfäriska medier skapar en polerad yta som ofta förbättrar utmattningsbeständigheten.
Våra interna tester har visat att för precisionskomponenter som används i högbelastade applikationer presterar kontrollerade slipprocesser som skapar enhetliga, riktade ytmönster vanligtvis bättre än slumpmässiga ytbehandlingsmönster. För roterande komponenter som axlar och lager ger ytbehandlingsmönster i omkretsriktningen generellt optimal prestanda, medan longitudinella mönster för glidande komponenter minskar friktion och förbättrar slitageegenskaperna.
Tabellen nedan sammanfattar våra resultat om hur olika slipmedel påverkar viktiga prestandamått:
| Slipande typ | Materialborttagningshastighet | Ytfinish (Ra) | Trötthet Styrka Påverkan | Bästa applikationerna |
|---|---|---|---|---|
| Aluminiumoxid | Hög | 20-200 μin | Måttlig minskning | Allmänna stålkomponenter |
| Kiselkarbid | Väldigt högt | 15-150 μin | Betydande minskning | Hårda material, snabb materialavverkning |
| Keramiska medier | Medium | 25-125 μin | Lite förbättring | Precisionskomponenter, gradning |
| Glaspärlor | Låg | 10-80 μin | Måttlig förbättring | Kosmetiska ytbehandlingar, stresslindring |
| Plast media | Väldigt Låg | 30-100 μin | Minimal påverkan | Ömtåliga delar, tunna sektioner |
| Valnötskal | Extremt låg | 40-120 μin | Ingen inverkan | Mjuka material, historisk restaurering |
Vilka är branschstandarderna för ytbehandling inom flyg- och rymdteknik?
För några månader sedan avvisade en kund inom flygindustrin delar från en annan leverantör eftersom de inte förstod AS9100-kraven för ytbehandling. Vi hjälpte dem att definiera korrekta specifikationer och tillverkar nu exklusivt deras kritiska komponenter.
Ytbehandling inom flyg- och rymdteknik följer strikta standarder som exakt definierar acceptabla ytjämnhetsvärden, mönsterriktning och ytintegritet. Dessa standarder inkluderar AMS 2700 för ytbehandling, AS9100 för kvalitetssystem och specifika OEM-krav från företag som Boeing och Airbus.
Flygindustrin har några av de mest krävande kraven på ytbehandling inom alla tillverkningssektorer, med standarder som har utvecklats under årtionden för att säkerställa komponenternas tillförlitlighet under de mest extrema driftsförhållandena. Genom vår erfarenhet av att producera flygkomponenter har vi funnit att förståelse för dessa standarder inte bara handlar om efterlevnad – det handlar om att utveckla tillverkningsprocesser som konsekvent uppfyller dessa krävande krav.
Specifikationer för ytbehandling inom flyg- och rymdindustrin definieras vanligtvis genom flera överlappande standarder. Aerospace Material Specification (AMS)-serien, särskilt AMS 2700 "Passivering av korrosionsbeständiga stål" och AMS 2430 "Skotblästring, automatisk", fastställer grundläggande krav. Dessa förfinas ytterligare genom AS9100-kvalitetsledningssystem som dikterar dokumentations-, spårbarhets- och processkontrollkrav specifika för flyg- och rymdtillverkning.
Utöver dessa branschstandarder har varje större OEM-tillverkare inom flygindustrin vanligtvis sina egna proprietära specifikationer. Till exempel fastställer Boeings BAC5730 för krav på ytstruktur eller Airbus AIMS03-02-011 för ytskydd ytterligare kriterier som leverantörer måste uppfylla. Dessa OEM-standarder inkluderar ofta specifika specifikationer för ytjämnhet mätt som Ra (medelgrovhetsgrad), Rz (medelgrovhetsdjup) och ibland Rsk (snedhet) värden.
För maskinbearbetade flyg- och rymdkomponenter är de typiskt accepterade ytjämnhetsintervallen:
| Komponenttyp | Typiskt Ra-krav | Vanlig slipprocess | Inspektionsmetod |
|---|---|---|---|
| Motorkomponenter | 8–32 μtum (0.2–0.8 μm) | Finslipning, honing, superfinishing | Profilometer, optisk komparator |
| Strukturella komponenter | 32–63 μtum (0.8–1.6 μm) | Precisionsslipning, finblästring | Profilometer, ytjämförare |
| Fästhål | 32–125 μtum (0.8–3.2 μm) | Brotschning, honing | Borrskop med digital mätning |
| Aerodynamiska ytor | 16–32 μtum (0.4–0.8 μm) | Precisionsslipning, finblästring | Optisk mätning, laserskanning |
| Landningsställskomponenter | 16–63 μtum (0.4–1.6 μm) | Kulblästring, precisionsslipning | Almen intensitetsremsor, profilometer |
| Bränslesystemkomponenter | 8–16 μtum (0.2–0.4 μm) | Läppning, superfinishing | Konfokalmikroskopi, profilometer |
I vår fabrik har vi investerat i digitala system för ytjämnhetsmätning som gör det möjligt för oss att validera och dokumentera överensstämmelse med ytjämnhetskraven för varje kritisk flyg- och rymdkomponent. Denna metod säkerställer inte bara att regelefterlevnaden uppfyller kraven utan ger också värdefulla processdata som hjälper oss att kontinuerligt förbättra vår ytbehandling.
Slutsats
Att välja rätt metod för slipande ytbehandling påverkar direkt dina CNC-frästa delars prestanda, utseende och livslängd. Genom att förstå kornstorlekar, ytbehandlingstekniker och branschstandarder undviker du kostsamma misstag och säkerställer att dina komponenter fungerar som avsett.




