

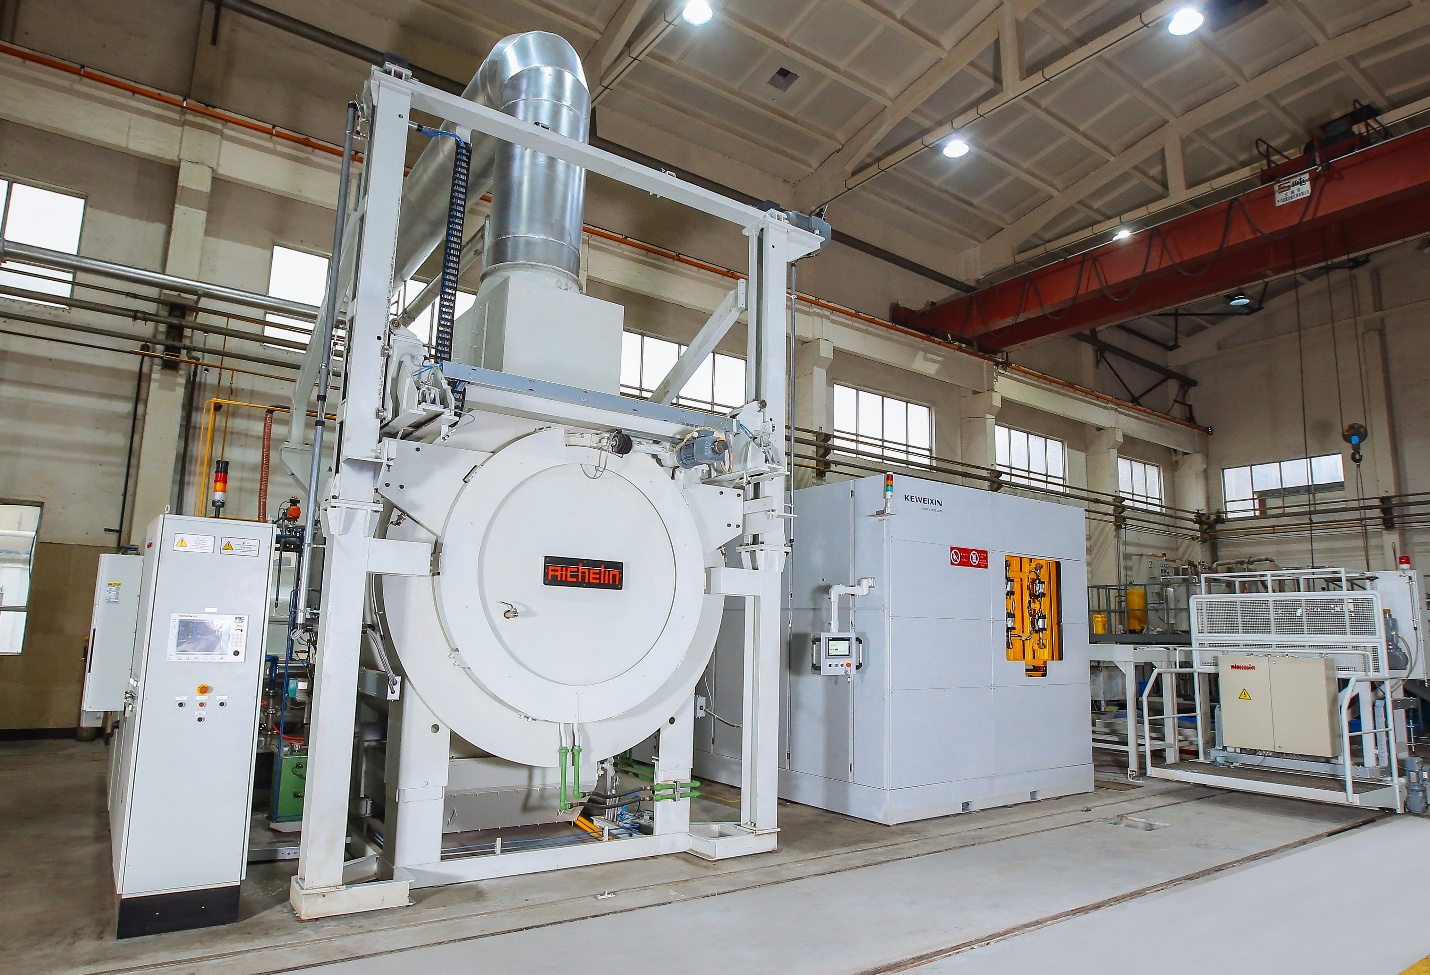
Värmebehandling och CNC-bearbetning är två processer som formar inte bara en dels geometri, utan även dess beteende efter bearbetning. Värmebehandling förändrar ett materials interna struktur för att förbättra styrka, hårdhet eller seghet. CNC-bearbetning avlägsnar material för att uppnå exakta dimensioner och ytfinish. När dessa processer kombineras kan den ordning i vilken de utförs starkt påverka noggrannhet och repeterbarhet.
Värmebehandlingar i CNC-bearbetning
Sekvensen är viktig eftersom både bearbetning och värmebehandling introducerar och frigör interna spänningar. Om dessa spänningar inte hanteras korrekt kan delar böjas, vridas eller glida utanför toleransen under bearbetning eller efter slutlig bearbetning. Deformation, kvarvarande spänningar och långsiktig dimensionsstabilitet är vanliga utmaningar, särskilt i precisionskomponenter.
Förstå restspänning och distorsion i maskinbearbetade delar
Innan man bestämmer sig för när värmebehandling ska tillämpas är det viktigt att förstå varför bearbetade delar deformeras från första början. De flesta dimensionsproblem beror inte på dålig programmering eller maskinnoggrannhet. De kommer från interna spänningar som redan fanns i materialet eller som introducerades under bearbetningen. Dessa spänningar förblir dolda tills materialet avlägsnas eller delen utsätts för värme.
Vad kvarvarande stress är och hur den bildas
Restspänning är inre spänningar som är låsta inuti ett material även när ingen yttre kraft appliceras. Den bildas under flera steg av materialproduktion och bearbetning. Valsning, smide, gjutning, svetsning, bearbetning och värmebehandling kan alla lämna spänningar kvar. Vid bearbetning utvecklas restspänningar när skärkrafter och värme orsakar lokal plastisk deformation. Ytskiktet kan komprimeras medan kärnan förblir spänd, eller tvärtom, beroende på processen.
Värmebehandling kan också skapa kvarvarande spänningar när delar värms upp och kyls ojämnt. Till exempel, under kylning kyls de yttre lagren ner och krymper snabbare än kärnan. Denna skillnad i kylningshastighet skapar inre spänningar även om delen ser rak ut när den tas ut ur ugnen.
Vanliga källor till distorsion i CNC-delar
Förvrängning uppstår vanligtvis när kvarvarande stress tillåts omfördelas. De vanligaste utlösande faktorerna inkluderar:
- Avlägsna stora mängder material från ena sidan av en detalj
- Ojämn fastspänning eller för hårt åtdragen fixtur
- Höga skärtemperaturer vid grovbearbetning
- Ojämn kylning under värmebehandling
Ett vanligt exempel i en verkstad är en plan plåt som förblir rak under grovbearbetning men vrider sig efter att den lossats. Att ta bort material frigör spänningar som tidigare balanserades i materialet.
Hur intern spänning omfördelas under bearbetning
När material avlägsnas förändras den interna spänningsbalansen. Områden som hölls i jämvikt blir plötsligt fria att röra sig. Det är därför som distorsion ofta uppstår efter en bearbetningspassage snarare än under den. En lång stång kan böjas efter att ett spår bearbetats längs ena sidan. En tunn platta kan vridas när fickorna öppnas.
Denna effekt är mer uttalad vid grovbearbetning eftersom större volymer material avlägsnas snabbt. Om inget spänningsavlastningssteg inkluderas fortsätter detaljen att röra sig under senare operationer, vilket gör det svårt att hålla snäva toleranser.
Varför vissa geometrier är mer sårbara
Alla delar reagerar inte på spänningar på samma sätt. Tunnväggiga komponenter, långa delar och asymmetriska konstruktioner är särskilt känsliga. Dessa geometrier saknar den styvhet som krävs för att motstå spänningsomfördelning. Till exempel, flyg- och rymdfästen med djupa fickor deformeras ofta efter grovbearbetning om inte mellanliggande spänningsavlastning tillämpas.
Delar med ojämn väggtjocklek tenderar också att röra sig mer eftersom spänningar frigörs ojämnt. Även små skillnader i geometri kan leda till mätbara planhets- eller rakhetsfel.
Typiska tecken på stressrelaterad distorsion
Spänningsrelaterad distorsion uppträder ofta på förutsägbara sätt. Maskinister kan märka att en detalj mäter korrekt när den är fastspänd, men hamnar utanför toleransen efter borttagning. Plana ytor kan uppvisa gradvis böjning snarare än skarpa böjningar. Hålpositioner kan förändras något efter avslutad operation.
Dessa tecken indikerar att kvarvarande spänningar inte hanterades korrekt tidigare i processen. Att förstå dessa beteenden är grunden för att avgöra om värmebehandling ska tillämpas före eller efter CNC-bearbetning.
Värmebehandling före CNC-bearbetning (värmebehandling före bearbetning)
Värmebehandling före CNC-bearbetning används ofta för att stabilisera råmaterialet innan större skärning påbörjas. I denna metod värmebehandlas materialet i sin nästan råa form, såsom ett ämne, smide eller platta, innan några kritiska dimensioner bearbetas. Målet är inte slutlig hårdhet, utan spänningsreducering och strukturell enhetlighet.
Hur förbearbetningsvärmebehandling fungerar i praktiken
Förbearbetning av värmebehandling innebär vanligtvis glödgning, normalisering eller spänningsavlastning. Dessa processer minskar intern spänning som skapas under valsning eller smide och producerar en mer enhetlig mikrostruktur. I många verkstäder spänningsavlastas stora stålblock före grovbearbetning för att förhindra rörelse under borttagning av tungt material.
Till exempel kan en tjock legeringsstålplåt som används för en maskinbas normaliseras före bearbetning. Detta bidrar till att säkerställa att plåten förblir plan istället för att dras in i en flack kurva när fickor och monteringsytor bearbetas.
Viktiga fördelar med värmebehandling före bearbetning
En av de största fördelarna är förbättrad stabilitet under tidiga bearbetningsskeden. Med inre spänningar redan reducerade reagerar materialet mer förutsägbart på skärkrafter. Detta leder till färre överraskningar vid grovbearbetning och medelfinbearbetning.
Ytterligare fördelar inkluderar:
- Minskad risk för plötslig detaljrörelse under grovbearbetning
- Mer konsekvent spånbildning och skärbeteende
- Förbättrad repeterbarhet vid bearbetning av stora eller tunga sektioner
Maskinister märker ofta att verktyg skär jämnare och att dimensionerna förblir närmare de nominella dimensionerna under hela processen.
Begränsningar och avvägningar
Värmebehandling före bearbetning är inte utan nackdelar. Beroende på processen kan materialet bli hårdare eller segare att skära. Detta kan öka verktygsslitage och bearbetningstid. I vissa fall återinför de sista bearbetningsstegen spänningar, särskilt om aggressiva finbearbetningspassager används.
En annan begränsning är att värmebehandling före bearbetning inte garanterar slutlig dimensionsstabilitet. När detaljen är helt bearbetad kan ytterligare spänningsavlastning fortfarande krävas före slutinspektionen.
Bästa användningsområden för värmebehandling före bearbetning
Denna metod är mest effektiv när stora volymer material måste avlägsnas eller när man arbetar med material som har en historia av rörelser.
Typiska applikationer inkluderar:
- Stora stänger och smidda komponenter
- Delar med tunga grovbearbetningsoperationer
- Tidiga stadier av flerstegsbearbetningsarbetsflöden
I dessa fall minskar stabiliseringen av materialet i förväg risken för senare deformation och förenklar nedströms bearbetningsoperationer.
Värmebehandling efter CNC-bearbetning (värmebehandling efter bearbetning)
I många precisionstillämpningar utförs värmebehandling efter CNC-bearbetning för att uppnå de slutliga mekaniska egenskaper som krävs för service. I denna sekvens bearbetas detaljen nära sin slutliga form innan den värmebehandlas. Fokus flyttas från materialstabilitet under skärning till prestanda i den färdiga komponenten.
Värmebehandling efter CNC-bearbetning av precisionsdelar
Hur värmebehandling efter bearbetning tillämpas
Värmebehandling efter bearbetning används ofta för härdning, anlöpning eller åldring. Delen bearbetas först till ett mjukare eller mer bearbetbart tillstånd och värmebehandlas sedan för att uppnå önskad styrka, hårdhet eller slitstyrka. Denna metod är vanlig inom verktyg, bilkomponenter och flyg- och rymdutrustning.
Till exempel kan en precisionsstålaxel grov- och finbearbetas i glödgat tillstånd, sedan kylas och anlöpas för att uppnå önskad hårdhet. Aluminiumdelar för flyg- och rymdteknik behandlas ofta med lösningsvärme och åldras artificiellt efter bearbetning för att nå sin slutliga hållfasthet.
Fördelar med värmebehandling efter bearbetning
Den främsta fördelen är kontroll över de slutliga mekaniska egenskaperna. Genom värmebehandling i slutet av processen säkerställer tillverkarna att den färdiga delen uppfyller prestandakraven utan att kompromissa med bearbetbarheten tidigare.
Viktiga fördelar är:
- Förbättrad styrka, hårdhet och utmattningsbeständighet
- Bättre slitageprestanda under drift
- Minskade skärkrafter under bearbetning tack vare det mjukare utgångsmaterialet
Denna sekvens är särskilt användbar när en tät ytfinish eller fina detaljer krävs innan materialet blir hårdare.
Risker relaterade till distorsion och förlust av noggrannhet
Den största utmaningen med värmebehandling efter bearbetning är deformation. Uppvärmning och kylning kan frigöra bearbetningsinducerad spänning och introducera ny termisk spänning. Även delar som mättes inom toleransen före värmebehandling kan förskjutas efteråt.
Ett vanligt exempel är en tunn stålplåt som förblir plan efter bearbetning men utvecklar mätbar böjning efter kylning. Hålpositioner kan också förskjutas något, vilket kan vara avgörande i sammansättningar som kräver exakt uppriktning.
Vanliga metoder för att minska deformation efter värmebehandling
För att hantera dessa risker inför tillverkare ofta kontrollsteg före och under värmebehandling. Spänningsavlastningscykler tillämpas ofta efter grovbearbetning och före slutlig ytbehandling. Bearbetningsmån lämnas kvar på kritiska ytor så att slutliga dimensioner kan återställas efter värmebehandling.
Ytterligare åtgärder kan inkludera kontrollerad fixtur under värmebehandling, särskilt för långa eller tunna delar, och noggrant val av uppvärmnings- och kylningshastigheter.
Bästa användningsområden för värmebehandling efter bearbetning
Värmebehandling efter bearbetning passar bäst för delar där prestandan överväger risken för dimensionsförändringar.
Typiska applikationer inkluderar:
- Högprecisionskomponenter med definierade hållfasthetskrav
- Delar med högt slitage eller utmattningskrav
- Komponenter som används i krävande termiska eller mekaniska miljöer
I dessa fall planeras dimensionskorrigeringar efter värmebehandling in i arbetsflödet snarare än att behandlas som oväntade omarbetningar.
Dimensionsstabilitet: Jämförelse före vs. efter värmebehandling
När båda metoderna förstås var för sig, handlar det verkliga beslutet om dimensionsstabilitet. Värmebehandling före och efter bearbetning påverkar hur väl en detalj håller sin form under bearbetning, efter bearbetning och under dess livslängd. Skillnaderna är inte teoretiska. De visar sig tydligt i toleranskontroll, planhet och långsiktig prestanda.
Dimensionsstabilitet vid bearbetning av aluminium
Sida-vid-sida-påverkan på dimensionell noggrannhet
När värmebehandling utförs före bearbetning minskas redan den mesta interna spänningen från råmaterialproduktionen. Som ett resultat tenderar grovbearbetning att vara mer stabil. Finbearbetning kan dock fortfarande orsaka spänningar, särskilt om skärkrafterna är höga eller materialavverkningen är ojämn.
Med värmebehandling efter bearbetning är själva bearbetningen vanligtvis enklare och mer förutsägbar. Risken förskjuts till efterbehandlingen, där även små delar kan röra sig tillräckligt för att överskrida snäva toleranser. Det är därför många verkstäder planerar en lätt finbearbetning efter värmebehandlingen.
I praktiken kan ett maskinbearbetat stålblock som håller ±0.02 mm före värmebehandling förskjuta sig utanför toleransen efter kylning, såvida inte finbearbetningsmaterialet avsiktligt lämnats kvar.
Effekter på planhet och rakhet
Planhet och rakhet är ofta de första egenskaperna som påverkas av dålig sekvensering. Förvärmebehandlat material tenderar att förbli plattare under bearbetning, särskilt för plattor och baser. Eftervärmebehandlade delar kan förlora planhet på grund av ojämn termisk kontraktion, särskilt i tunna eller breda komponenter.
Till exempel förblir långa aluminiumverktygsplattor ofta raka när de bearbetas från spänningsavlastat material, men deformeras efter lösningsvärmebehandling om de inte stöds ordentligt.
Långsiktig dimensionsstabilitet i drift
Dimensionsstabiliteten upphör inte vid inspektion. Delar som utsätts för belastning, vibrationer eller temperaturförändringar kan fortsätta att röra sig om kvarvarande spänningar kvarstår. Förbearbetning av värmebehandling förbättrar generellt sett den långsiktiga stabiliteten, särskilt för strukturella komponenter.
Värmebehandling efter bearbetning förbättrar den mekaniska hållfastheten, men om spänningen inte avlastas ordentligt i förväg kan delarna långsamt ändra form under drift. Detta är ett vanligt problem vid precisionsfixturer och formar.
Inverkan av materialtyp på sekvenseringsbeslut
Materialval spelar en viktig roll i att välja rätt sekvens.
- Kolstål gynnas ofta av spänningsavlastning före grovbearbetning och härdning efter slutlig formning.
- Legerat stål kan kräva flera värmebehandlingssteg på grund av högre härdbarhet och risk för deformation.
- Aluminium är känsligt för både bearbetningsspänningar och termiska cykler, vilket gör mellanliggande spänningsavlastning viktig.
- Titan tenderar att deformeras under bearbetning på grund av låg värmeledningsförmåga och gynnas av konservativ skärning och stegvis spänningsavlastning.
Varje material reagerar olika, och samma arbetsflöde gäller sällan för alla legeringar.
Rollen av mellanliggande stressavlastningssteg
Mellanliggande spänningsavlastning överbryggar klyftan mellan värmebehandling före och efter bearbetning. Genom att avlasta spänningar efter grovbearbetning minskar tillverkarna rörelser under finbearbetning och efter den slutliga värmebehandlingen.
Denna metod är vanlig inom flyg- och verktygstillämpningar, där delar grovbearbetas, spänningsavlastas, halvfärdigas, sedan värmebehandlas och ytbehandlas. Det extra steget ökar kostnaden, men det sparar ofta tid genom att förhindra kassation och omarbetning.
Att förstå dessa avvägningar gör det enklare att välja en sekvens som stöder både dimensionskontroll och prestanda snarare än att offra det ena för det andra.
Bästa arbetsflödesmetoder för att minimera distorsion
Att välja rätt sekvens är bara en del av lösningen. Distorsion kontrolleras bäst genom ett komplett arbetsflöde som tar hänsyn till bearbetningssteg, värmebehandlingstidpunkt och detaljhantering. Verkstäder som konsekvent håller snäva toleranser förlitar sig vanligtvis på beprövade sekvenseringsstrategier snarare än ett enda värmebehandlingssteg.
Rekommenderade sekvenseringsstrategier
En av de mest effektiva metoderna är grovbearbetning följt av spänningsavlastning och sedan slutbearbetning. Detta gör att det mesta av bearbetningsinducerad spänningen kan avlägsnas innan kritiska dimensioner produceras. Det används ofta för formbaser, maskinramar och flyg- och rymdkonstruktioner.
En annan vanlig strategi kombinerar värmebehandling före bearbetning med en lätt efterspänningsavlastning. I detta fall stabiliseras materialet tidigt, medan den slutliga spänningen som uppstår under finbearbetningen minskas utan att de mekaniska egenskaperna förändras nämnvärt.
När man ska lägga till stressavlastningscykler
Spänningsavlastningscykler är mest värdefulla efter tunga grovbearbetningsoperationer eller när stora inre håligheter skapas. Om en detalj visar rörelse efter lossning eller kräver upprepad omarbetning för att uppfylla planhetskraven, är ett spänningsavlastningssteg ofta motiverat.
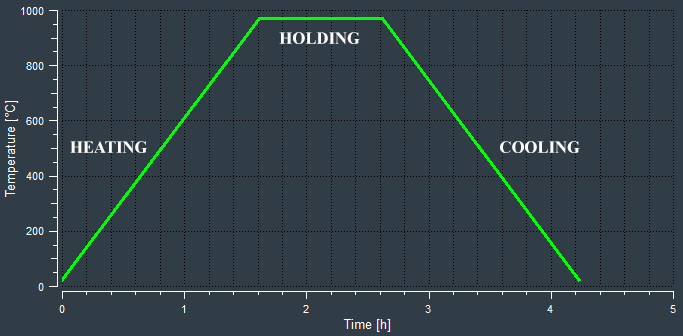
Temperatur-tid-schema för simulerad värmebehandlingsprocess med spänningsavlastning
Till exempel avlastas ofta stora stålfixturer efter grovbearbetning. Detta förhindrar långsam deformation som annars skulle kunna uppstå veckor efter leverans.
Bearbetningstillägg och finbearbetningsstrategi
Att lämna tillräckligt med bearbetningsmått är avgörande när man planerar värmebehandling efter bearbetning. Finbearbetning av material gör att deformerade ytor kan korrigeras utan skrap. Månet bör vara tillräckligt stort för att rensa upp värmebehandlingsrörelsen men tillräckligt litet för att undvika onödig skärning.
Vid högprecisionsarbete är finbearbetning ofta begränsad till lätta övergångar med balanserad materialavverkning för att undvika återinförande av spänningar.
Att tänka på vid fixtur och fastspänning
Dålig fixtur kan skapa distorsion även i välplanerade arbetsflöden. Överspänning introducerar artificiell spänning som frigörs när detaljen tas bort. Fixturer bör stödja detaljen jämnt och återspegla hur den kommer att sitta i drift när det är möjligt.
Tunna eller flexibla delar drar nytta av modulära fixturer som möjliggör ompositionering mellan operationer, vilket minskar uppbyggnaden av lokal stress.
Beslutschecklista för att välja rätt arbetsflöde
Innan processen slutförs utvärderar tillverkarna vanligtvis:
- Delgeometri och styvhet
- Tolerans- och planhetskrav
- Materialtyp och värmebehandlingsrespons
- Produktionsvolym och kostnadsbegränsningar
En bildel i hög volym kan motivera en enklare process, medan en flygindustrikomponent i låg volym ofta kräver flera stabiliseringssteg.
Genom att anpassa värmebehandling, bearbetningsstrategi och fixtur kan tillverkare avsevärt minska distorsionen utan alltför många försök och fel.
Kostnad, risk och produktionsavvägningar vid värmebehandlingssekvensering
Utöver teknisk prestanda har valet mellan värmebehandling före och efter bearbetning tydliga kostnads- och produktionskonsekvenser. En sekvens som ger utmärkt dimensionsstabilitet kan fortfarande vara opraktisk om den ökar cykeltiden eller kassationsrisken utöver acceptabla gränser. Det är här många tillverkningsbeslut slutligen fattas.
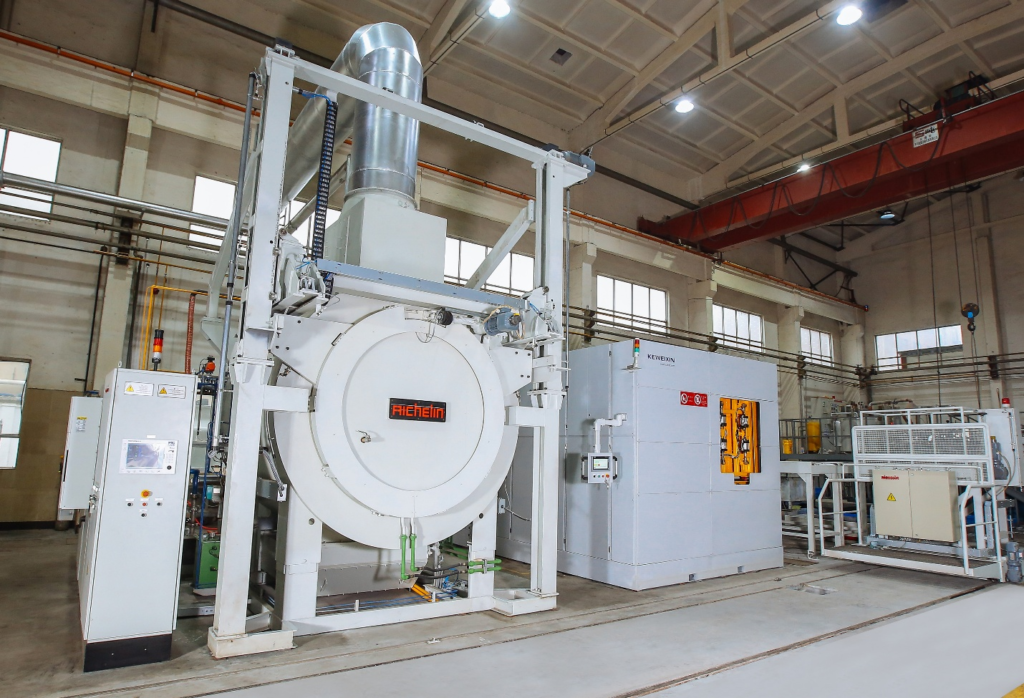
Värmebehandling för precisionsbearbetade delar
Kostnadspåverkan av ytterligare värmebehandlingssteg
Varje värmebehandlingscykel ökar direkta kostnader genom ugnstid, hantering och inspektion. Indirekta kostnader ökar också på grund av längre ledtider och lager av varor i arbete. Värmebehandling före bearbetning ökar kostnader tidigt men kan minska omarbetning senare. Värmebehandling efter bearbetning kan verka billigare i början, men det kan bli dyrt om delar deformeras och kräver sekundär efterbehandling.
Till exempel kan en verkstad som producerar verktygskomponenter i låg volym acceptera den extra kostnaden för mellanliggande spänningsavlastning för att undvika att skrota dyra maskinbearbetade delar.
Risk för kassation och omarbetning
Skrot orsakat av deformation är ett av de dyraste feltillstånden vid CNC-bearbetning. Delar som rör sig efter den slutliga värmebehandlingen kräver ofta ombearbetning, rätning eller fullständig kassering. Denna risk ökar med snävare toleranser och mer komplex geometri.
Däremot minskar värmebehandling före bearbetning osäkerheten under skärningen, vilket kan förbättra utbytet vid första genomgången. Det eliminerar dock inte behovet av noggrann processkontroll senare i arbetsflödet.
Överväganden om produktionsvolym
Produktionsvolymen påverkar starkt sekvenseringsbeslut. Delar i hög volym gynnas av förenklade och repeterbara arbetsflöden. Om deformationen är förutsägbar och inom hanterbara gränser kan det vara tillräckligt med värmebehandling efter bearbetning följt av minimal efterbehandling.
Lågvolym eller engångsdetaljer kräver en mer konservativ strategi. I dessa fall ger hybridarbetsflöden med stegvis stressavlastning större kontroll, även om de ökar tid och kostnader.
Balansera prestandakrav med praktiska fördelar
De mest effektiva arbetsflödena balanserar dimensionsstabilitet, mekanisk prestanda och produktionseffektivitet. Delar som bär last, utsätts för utmattning eller arbetar i högtemperaturmiljöer motiverar ofta ytterligare värmebehandlingssteg. Mindre kritiska komponenter kan tolerera mindre deformation om det inte påverkar funktionen.
Erfarna tillverkare förlitar sig snarare på historiska data, tidigare fel och materialbeteende än enbart teori. Med tiden blir denna praktiska kunskap mer värdefull än någon enskild regel om när värmebehandling bör ske.
Genom att utvärdera kostnad, risk och produktionskontext tillsammans med tekniska krav kan tillverkare välja en sekvenseringsstrategi som stöder både kvalitet och lönsamhet snarare än att optimera det ena på bekostnad av det andra.
Slutsats
Sekvensen av värmebehandling och CNC-bearbetning har en direkt inverkan på kvarvarande spänning, distorsion och dimensionsnoggrannhet. Värmebehandling före bearbetning förbättrar stabiliteten vid borttagning av tungt material, medan värmebehandling efter bearbetning säkerställer slutlig mekanisk prestanda. Varje metod medför olika risker, och distorsion uppstår ofta när spänningen frigörs snarare än när den skapas.
Det finns ingen enskild sekvens som fungerar för varje del. De bästa resultaten kommer från att balansera dimensionsstabilitet, prestandakrav och produktionskostnad. För högprecisions- eller komplexa komponenter är hybridarbetsflöden som kombinerar stegvis bearbetning med spänningsavlastning ofta den mest tillförlitliga lösningen. Noggrann planering, informerad av materialbeteende och delgeometri, är fortfarande nyckeln till konsekventa och exakta resultat.




