

1.0 Inledning
De typer av delar som kan skapas och bearbetas ökar på grund av framsteg inom tillverkningsteknik. Kurvor, såväl som delar med sofistikerade kurvor och komplexa 3D-former, är lika enkla att tillverka som raka linjer. Ökad automatisering har resulterat i ökad enhetlighet och kvalitet, samt en minskning av antalet misstag. CNC ger också större flexibilitet i hur arbetsstycken hålls, vilket minimerar behovet av kostsamma jiggar eller kopplingar som är nödvändiga på traditionella maskiner. Små kvantiteter, korta tillverkningsserier och delar som måste levereras snabbt kan alla tillgodoses.
1.10 CNC-precisionsbearbetning
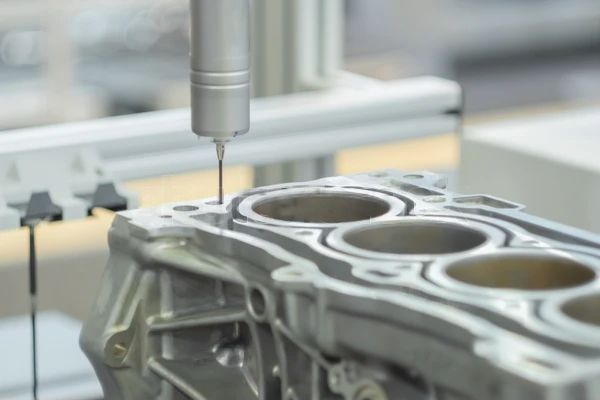
CNC-fräsmaskiner är datorstyrda skärverktyg som exakt eliminerar material från ett arbetsstycke. De kan skära, slipa och svarva en mängd olika material, även om de oftast används för metaller. Precision är det som gör CNC-bearbetning så tilltalande. Det är också idealiskt för vanlig produktion, eftersom det ger mycket exakta snitt på kort tid. Toleranser används av CNC-maskiner för att räkna ut hur mycket ett föremål kan avvika från standardspecifikationerna. Vissa föremål, som de som används inom flyg- och rymdteknik och medicin, kräver sannolikt strängare toleranser än leksaker eller möbler.
2.0 Optimering av CNC-fräsning Noggrannhet och precision
Följande tips hjälper till att förbättra precisionen och noggrannheten vid CNC-fräsning.
2.10 Minska verktygsdistorsion
Verktyg som är i toppskick håller längre och presterar bättre. Verktyg som har blivit deformerade måste bytas ut regelbundet. När det gäller att ta hand om CNC-bearbetningsutrustning eliminerar prediktivt underhåll onödigt underhåll samtidigt som det minimerar oväntade driftstopp på grund av maskinfel.
Förebyggande underhåll är fortfarande att föredra framför reaktivt underhåll. Om det inte finns några data tillgängliga för att uppskatta de ideala tiderna för att serva din utrustning, räcker det med att bara följa tillverkarens krav för förebyggande underhåll. Vid rutinmässigt underhåll rekommenderas att kontrollera verktygens, filterens och spindlarnas skick. Om du använder enheten ofta kan dessa delar behöva bytas ut ofta. Att välja hårdare verktyg där det är möjligt minskar också verktygsslitaget.
Trots att de mest hållbara verktygen har liknande prislappar, ger verktyg som håller sig vassa mer exakta bearbetningslösningar. Oavsett hur exakt du ställer in maskinen kan slöa, slitna verktyg inte uppnå hög noggrannhet.
2.11 Förstå materialets egenskaper
Under bearbetning måste materialparametrar som draghållfasthet, sträckgräns, Youngs modul och arbetsstyckets termiska expansion beaktas. När ett material med låg sträckgräns utsätts för samma skärkraft skulle det till exempel deformeras mer än ett material med hög sträckgräns.
2.12 Mekanisk konstruktion av komponenter
Precisionen och noggrannheten i jobbet påverkas av detaljdesignens komplexitet samt antalet sidor en maskin arbetar på. När du har en maskin som arbetar på fler axlar behöver du inte oroa dig för misstag som görs under flera uppställningar. Eftersom användningen av en 5-axlig maskin eliminerar ytterligare uppställningar,
Om du för närvarande har en treaxlig maskin kan du integrera arbete på fem sidor genom att lägga till ett tvåaxligt bord för att flytta detaljen. Denna 3+2-design är det enklaste och mest kostnadseffektiva sättet att lägga till bearbetning på flera sidor av komponenten. Men om du behöver arbeta med tunga eller massiva delar kanske bordet inte klarar av att stödja dem, och att byta till en femaxlig maskin kan vara den bästa lösningen.
2.13 Monteringsdesign
Verktygsförinställare kan hjälpa till med precisionen när du konfigurerar maskinen för jobbet. På mindre än en minut avgör dessa tillägg verktygets placeringsnoggrannhet. Som jämförelse tar det en maskinist mer än en timme att konfigurera 15 verktyg för ett jobb med hjälp av en kontaktprob. Din precision förbättras när du använder förinställare eftersom systemet kan bestämma verktygets exakta position för mer exakt skärning.
Ditt arbete kommer inte att skadas av fel som görs vid manuell inställning tack vare instrumentens mer exakta placering. Trots den allmänna uppfattningen att verktygsförinställare endast är användbara för stora operationer, kommer alla arbetsplatser som regelbundet byter verktyg att dra nytta av deras användning.
Arbetshållare kan förhindra olyckor, och en elektropermanent magnet kan vara till hjälp om du har ett metallföremål. När du arbetar med tunna komponenter som kan glida eller böjas under skärning eller fräsning är det en bra idé att använda en elektriskt aktiverad magnet för att hålla dem fast. Skärningen blir mer exakt med en arbetshållare för att säkra dina komponenter eftersom delarna inte rör sig under bearbetningen. Delen hålls stabilt av en arbetshållare, men du behöver inte använda en magnetisk version.
2.14 Gör ändringar i processsystemet
Det finns olika tekniker för att förbättra bearbetningsprocessen. Anställda bör beaktas först eftersom det är de som kommer att köra enheterna på ett organiserat eller oorganiserat sätt, och om de inte vet kan de slösa tid eller göra misstag. Om företaget beslutar att uppgradera sin CAM-programvara måste det se till att all personal är tillräckligt informerad om dess användning. Datorn kommer att generera fel till följd av felaktig data om den matas in i systemet. Driften kommer att förbättras genom att uppgradera programvaran och tekniken för att möjliggöra högre noggrannhet. Genom att se framåt upp till 1 000 rader punktdata i programvaran kunde utrustningen nu prognostisera vart den ville att verktygen skulle färdas.
En förändring av förflyttningsstyrningssystemet är en annan teknik för att förbättra precisionen vid CNC-bearbetning. X-, Y- och Z-rörelserna avgör förflyttningssystemets precision. När toleranserna för höjd, bredd och parallellitet minskar blir ett högprecisionsförflyttningssystem med låga toleranser dyrare. Mer exakta och precisa resultat erhålls med snävare toleranser. Överväg att outsourca uppgiften om din budget inte tillåter ett ultraprecisionsnavigationssystem för din utrustning. Nivån på stödet som maskinbädden ger påverkar precisionsbearbetningsutrustningens noggrannhet.
En jämn, termiskt stabil och fast säng absorberar vibrationer och stöder maskinens rörliga element, vilket säkerställer CNC-noggrannhet. Utrustningens noggrannhet bestäms av samspelet mellan sängen och fundamentet. Placeringen av sängens stöd vid monteringsplatserna är avgörande för att förhindra hängning. Även de styvaste sängarna sjunker något mellan platserna. Helst bör sängfötterna vara 60 procent av sängens längd från varandra. Sängens fötter fungerar som både ventilations- och stödpunkter, vilket förhindrar att sängen sjunker. Placera också det tredje stödet i mitten av de andra två. Maskinprecision uppnås genom att minska sängens häng.
2.15 Maskinens skick
Det färdiga resultatet blir inte lika exakt som det skulle kunna vara om maskinen inte är korrekt kalibrerad eller visar tecken på slitage. Som ett resultat påverkar maskinens status slutproduktens precision och noggrannhet.
2.16 Se upp för verktygsslitage.
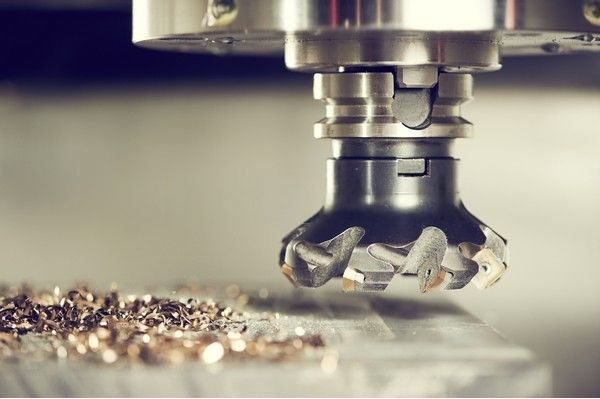
Den grova kontakten mellan verktyget och arbetsstycket orsakar verktygsförslitning. Det minskar verktygsspetsens storlek och förändrar verktygets skäreggs geometri. Detta kan leda till att verktyget skär felaktigt och producerar delar av låg kvalitet.
2.17 Avancerade programmeringsförmågor
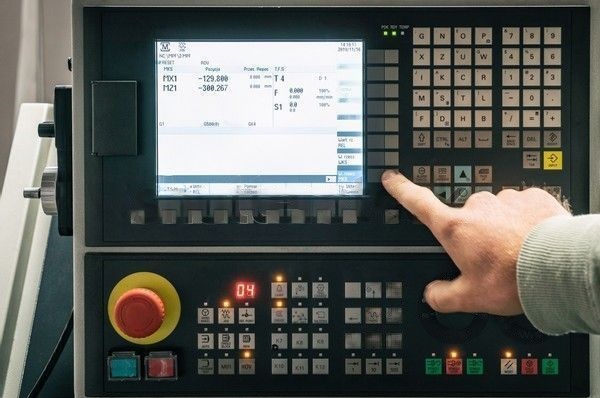
Den viktigaste aspekten av CNC-bearbetning är programmering. En skicklig programmerare kan använda det inbyggda programmet intelligent, vilket minimerar CNC-systemets kumulativa fel samtidigt som flexibiliteten hos huvudprogrammet och subrutinerna ökar.
Vi använder vanligtvis en flerdelad bearbetningsmetod när vi arbetar med komplicerade formar. Vi bör utnyttja förhållandet mellan huvudprogrammet och underprogrammet om det finns flera former som är likadana. Sedan, i huvudprogrammet, upprepar vi underprogrammet till slutet av bearbetningen. Vi kan då garantera att bearbetningsdimensionerna är konsekventa och öka bearbetningseffektiviteten.
När en dataenhet ändras, syftar inkrementell beräkning till att spara tid genom att endast beräkna om de utdata som är beroende av den uppdaterade datan. Inkrementell beräkning resulterar ofta i ett specifikt kumulativt fel vid kontinuerlig körning av flersegmentsprogram. Absolut beräkning används för att utveckla en programvara som minskar CNC-systemets kumulativa fel och säkerställer bearbetningskorrekthet.
2.18 Minimering av processsystemets termiska deformation
Maskinverktygets termiska onoggrannhet påverkas av skärhastighet, matning, bearbetningstid och omgivningstemperatur.
2.19 Använda specialtillverkade delar för att öka noggrannheten
Att uppnå hög precision och noggrannhet tar lång tid och blir dyrt. Inte många verkstäder erbjuder dessa tjänster eftersom kostnaden för att uppgradera till hög eller ultrahög precision vanligtvis är oöverkomlig. När beställningar på högprecisionsdelar tas emot kommer vissa företag att lägga ut arbetet på verkstäder som kan producera delarna med erforderlig precision. Det är en affärsplan som gör det möjligt för företag att förbättra sin verkstads verksamhet utan att behöva säga upp jobb.
Företag behöver inte använda specialtillverkade komponenter för alla sina projekt. De kan eventuellt slutföra majoriteten av de beställningar de får. Att välja en tredjepartsentreprenör för ett visst projekt kan vara fördelaktigt på vissa sätt. För vissa tillämpningar minskar användningen av specialtillverkade delar slitaget på interna maskiner. Företag sparar pengar genom att inte behöva byta ut slitna verktyg eller utföra rutinmässigt underhåll på sin utrustning eftersom de inte använder dem lika ofta.
Dessutom behöver du inte investera i kostsamma förbättringar för att bearbeta en enda beställning eller ett begränsat antal komponenter. Fundera över hur mycket det skulle kosta en organisation att modernisera sin utrustning jämfört med kostnaden att anlita en tredjepartsverkstad. Det senare kommer i de flesta fall att spara pengar på projektet.
Med den stora insats av både tid och pengar som krävs för att göra förbättringar för att öka CNC-noggrannheten, kan valet av en tredjepartsverkstad spara pengar för en organisation samtidigt som det ger fördelarna med mer exakt bearbetning.
Dessutom kan en tredjepartsverkstad investera mer pengar i den utrustning de använder för att uppnå bättre resultat.
2.20 Förbättra skärverktyget
Att optimera skärverktyg innebär att använda ett verktyg som är särskilt anpassat för det material som ska bearbetas. Du bör välja det skärverktyg som är bäst lämpat för din tillämpning för att uppnå önskad noggrannhet och precision.
Trots att verktygsrörelser vid CNC-fräsning är automatiserade, är högkvalitativa verktyg värdefulla. Du bör också kalibrera dina verktygsmaskiner regelbundet för att säkerställa att de arbetar med största möjliga precision.
2.21 Modernisera verktygsmaskinen så snabbt som möjligt
Maskintillverkare introducerar numera nya funktioner och uppgraderar rutinmässigt sin firmware för att öka effektiviteten. Användare kan snabbt uppdatera dem för att maximera värdet av sina investeringar. Tvekan att modernisera verktygsmaskinerna kan leda till förlust av precision och noggrannhet i delar, vilket kan leda till en ökning av produktåterkallelser.
2.22 Skärparametrar
För varje tillämpning måste skärinställningarna anges på lämpligt sätt.
2.23 Att minimera mätfelaktigheter
Förbättra lagrens rotationsprecision. Högprecisionscylindriska rullager och multioljekillager är bland de bästa alternativen.
3.0 Fördelarna med att öka CNC-maskinens positionsnoggrannhet
- Förbättrad vändningstid
Den tid som sparas på dina projekt är en av de viktigaste anledningarna till att förbättra positioneringsnoggrannheten hos CNC-maskiner. Mer exakt och precis skärning minskar behovet av att göra om arbeten. Dessutom minimerar automatisering av flera komponenter i bearbetningen, såsom verktygsplacering, den tid som varje aktivitet tar. Effektivare processer förkortar den tid du måste vänta på ditt färdiga projekt om du använder de delar som genereras genom bearbetning.
- Data
Varians påverkar en dels initiala noggrannhet och precision, såväl som dess förmåga att generera exakta dubbletter. Att ändra din utrustning för att eliminera dessa faktorer kan garantera att dina resultat är korrekta och konsekventa. Dessutom bör du inte behöva mäta varje färdigställd komponent. Om du till exempel vill förbättra noggrannheten måste du minska mänsklig insats. Du kan minska risken för misstag genom att automatisera processen, vilket möjliggör en mer exakt reproduktion av varje tillverkad artikel. Eftersom antalet fel är begränsat kan du uppnå hög noggrannhet med din utrustning genom att minska antalet möjliga fel.
Även om du inte behöver mäta varje föremål bör du använda lasermätningar och bollstångsinspektion för att säkerställa att dina procedurer är korrekta.
Dessa mätvärden kan hjälpa dig att bättre uppskatta när utrustningen behöver servas eller när den behöver justeras för att öka effektiviteten.
3.10 CNC-fräsningsnoggrannhet
Den totala noggrannheten för det frästa föremålet bestäms av tre separata mätningar: positionsnoggrannhet, noggrannhet eller repeterbarhet och tolerans.
a. Noggrannhet i positionering
Skillnaden mellan det erforderliga avståndet mellan punkterna på komponenten och det faktiska uppmätta avståndet mellan dessa punkter efter fräsning är positionsnoggrannheten. En CNC-fräsmaskins förmåga att följa sin planerade rutt avgör noggrannheten. Genom att samla in upprepade mätningar och bestämma det statistiska medelvärdet av avvikelserna kan bearbetningsverkstaden bedöma valsverkets noggrannhet.
b. Repeterbar noggrannhet
Fräsmaskinens precision och noggrannhet bestäms genom att noggrant upprepa samma kommandon så att varje del ger samma resultat. När verkstaden styr CNC-fräsmaskinens skärbana kan den beräkna maskinens precision genom att göra upprepade mätningar. Repeterbarheten av att skära samma exakta rutt om och om igen, vilket resulterar i en korrekt kopia av komponenten, är måttet på precision.
c. Tolerans
När de hänvisar till den tillåtna variationen från CNC-fräsmaskinen för att mäta det inställda värdet använder maskinister och ingenjörer ordet tolerans. Fräsmaskinen programmeras av CNC-programmerare och maskinister för att producera komponenter inom kundens toleranser. Fräsmaskinen bör hålla sig inom det angivna mätvärdets tolerans vid bearbetning av material och tillverkning av produkter. Syftet med en CNC-fräsmaskin är att konsekvent bibehålla hög positioneringsnoggrannhet samtidigt som den håller sig inom ett givet toleransområde.
Vid bearbetning av en sats komponenter kommer repeterbarhet utan noggrannhet inte att ge några användbara resultat eftersom delarna också kommer att hamna utanför toleransen. Alternativt, om precision offras för repetition, kommer bara en eller två komponenter att tillhandahållas. Precision och repeterbarhet kommer att resultera i hela satser av obrutna föremål. Dina föremåls kvalitet säkerställs av bearbetningsverkstadens noggrannhet.
3.11 Effekterna av CNC-bearbetningsprecision och noggrannhet på ett brett spektrum av branscher
i. Energi
Maskiner och utrustning som används för att skapa och hantera energi, oavsett om det kommer från naturgas och olja eller andra källor, kräver precisionsbearbetade delar som kan motstå extremt tryck.
ii. Sjukvård
Precisionsbearbetade mikro- och makrostora delar används i maskiner och utrustning som används inom medicinska verksamheter.
iii. Aerospace
För att garantera att flygplanet fungerar säkert oavsett omgivningen måste flyg- och rymdkomponenter hålla sig inom de snävaste toleranser.
4.0 Slutsats
Nödvändigheten av noggrannhet och precision inom CNC-fräsning är ett hett ämne nuförtiden. Många menar att branschen har blivit extremt fokuserad på dessa två element, medan andra anser att de fortfarande är två av de viktigaste komponenterna i processen. I varje industriell process är precision och noggrannhet otvivelaktigt viktiga. Flera faktorer, såsom hastighet, effektivitet och kostnad, måste beaktas. För att få bästa möjliga resultat är det avgörande att hitta en balans mellan alla dessa aspekter.




