

Tunnväggiga komponenter är delar där en eller flera väggsektioner är betydligt tunnare i förhållande till komponentens totala storlek. Dessa egenskaper är vanliga inom flyg-, medicin-, fordons- och precisionsindustriella tillämpningar, där viktminskning, luftflöde eller kompakt design är avgörande. Medan CNC-bearbetning gör det möjligt att producera dessa delar med hög noggrannhet, introducerar tunna väggar en unik uppsättning utmaningar som inte finns i styvare geometrier.
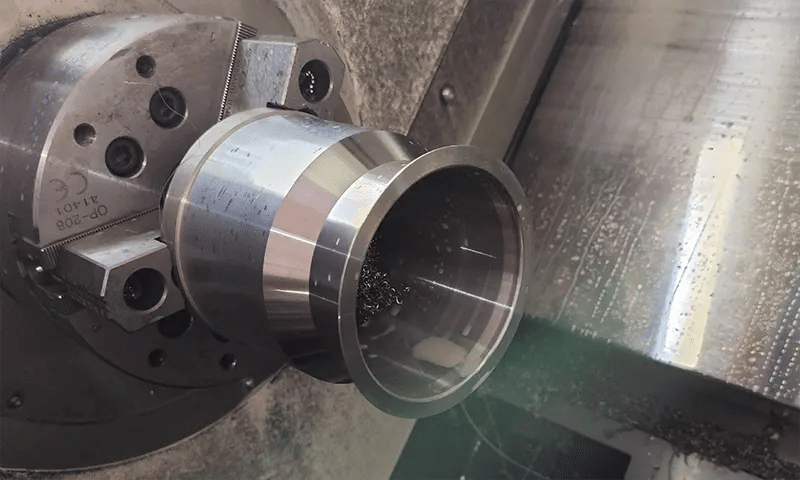
tunnväggiga delar med CNC-fräsning
De vanligaste problemen vid bearbetning av tunnväggiga delar inkluderar deformation under skärning, vibrationsinducerat vibration och förlust av tolerans efter att delen har frigjorts från fixturen. Den här artikeln fokuserar på beprövade bearbetningsstrategier som hjälper till att kontrollera distorsion, bibehålla noggrannhet och bevara delens integritet.
Vad är distorsion vid tunnväggig bearbetning
Innan någon skärstrategi eller fixturdesign övervägs är det viktigt att förstå vad som gör att tunnväggiga delar beter sig annorlunda under bearbetning. Distorsion är inte ett slumpmässigt resultat. Det är det förutsägbara resultatet av hur tunt material reagerar på skärkrafter, värme och spänningsfrigöring. När dessa faktorer inte beaktas tidigt kan även en välprogrammerad CNC-process producera felaktiga delar.
Vad definierar en tunnväggig komponent
En tunnväggig komponent definieras generellt av en väggtjocklek som saknar tillräcklig styvhet för att motstå bearbetningskrafter. Även om det inte finns någon universell tjocklekströskel, börjar problem vanligtvis när väggtjockleken blir liten i förhållande till dess höjd eller ostödda längd. Till exempel beter sig en 2 mm vägg på en hög flygplansribba väldigt annorlunda än en 2 mm vägg på en kort, lådformad struktur.
Tunna väggar är vanliga i delar som turbinhöljen, elektroniska kapslingar, medicinska implantat och lätta strukturella ramar. I många av dessa tillämpningar dikteras väggtjockleken av funktionella krav snarare än bearbetbarhet, vilket lämnar liten marginal för fel vid skärning.
Varför tunna väggar deformeras under CNC-bearbetning
Tunna väggar deformeras eftersom de inte kan absorbera skärkrafter på samma sätt som tjockare sektioner kan. När skärverktyget griper tag i materialet trycker sidokrafterna väggen bort från verktygsbanan. Ju tunnare och högre väggen är, desto större blir nedböjningen.
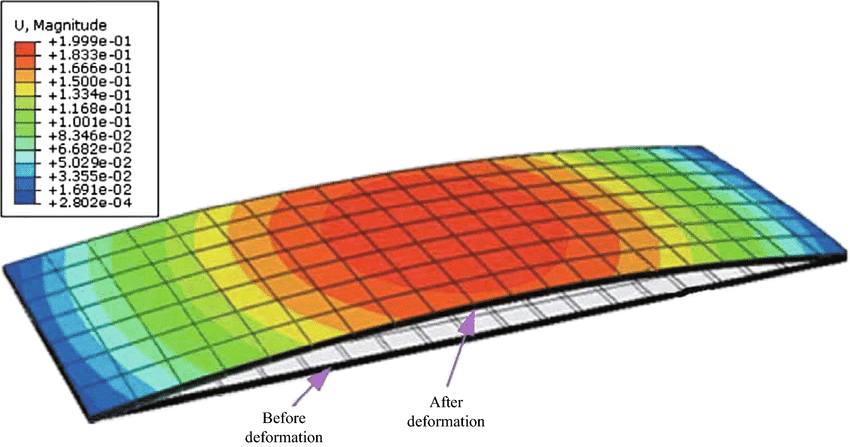
Bearbetningsdeformation i en tunnväggig platta
I praktiken innebär detta att verktyget kan skära mindre material än programmerat under grovbearbetning, och sedan ta bort mer material än förväntat under finbearbetning. Jag har sett fall där en vägg mätt inom toleransen medan den var fastspänd, men förskjutits utanför toleransen med flera tiondels millimeter när detaljen lossades. Detta beteende orsakas inte av programmeringsfel, utan av elastisk deformation under bearbetning.
Effekter av skärkrafter, vibrationer och termisk uppbyggnad
Tre primära faktorer bidrar till distorsion i tunnväggiga delar:
- Skärkrafter som trycker eller drar i väggen under ingreppet
- Vibrationer och vibrationer som förstärker väggrörelser
- Värmeuppbyggnad som orsakar lokal expansion
När skärkrafterna varierar böjs väggen upprepade gånger, vilket kan leda till ojämn materialavverkning. Vibrationer förvärrar detta genom att introducera dynamiska belastningar som väggen inte kan dämpa. Värme ökar komplexiteten ytterligare. Tunna profiler värms upp snabbt och svalnar ojämnt, vilket kan ändra dimensioner även efter att bearbetningen är klar.
Till exempel, vid bearbetning av en tunn aluminiumhölje med höga spindelhastigheter utan tillräcklig spånavgång, kan lokal uppvärmning få väggen att expandera under skärning och krympa efteråt, vilket resulterar i underdimensionerade funktioner.
Vanliga distorsionsproblem i tunnväggiga delar
Förvrängning uppträder vanligtvis i förutsägbara former. De vanligaste problemen inkluderar:
- Väggböjning under skärning, vilket leder till ojämn tjocklek
- Avsmalnande väggar orsakade av progressiv nedböjning längs verktygsdjupet
- Återfjädring efter lossning, där väggen återgår till en annan form
- Förlust av planhet eller parallellitet i intilliggande funktioner
Dessa problem blir ofta synliga först under efterbehandling eller slutinspektion. Vid det stadiet kan det krävas att hela delen omarbetas eller skrotas helt för att åtgärda dem.
Vikten av planering innan materialborttagning påbörjas
Effektiv tunnväggsbearbetning börjar långt innan den första verktygsbanan genereras. Planeringen måste ta hänsyn till hur materialborttagning kommer att förändra detaljens styvhet i varje steg. Att ta bort för mycket material för tidigt kan destabilisera den återstående strukturen och göra senare operationer oförutsägbara.
Ett vanligt misstag är att grovbearbeta alla fickor innan tunna element åtgärdas. Däremot kan en planerad metod lämna extra material på tunna väggar, vilket gör att det omgivande materialet kan stödja dem fram till de sista stegen. Denna typ av sekvensering minskar spänningsutlösningen och förbättrar dimensionell konsistens.
Att förstå distorsion på denna nivå lägger grunden för alla efterföljande beslut, från verktygsbansekvensering till arbetsstyckeshållning och inspektion. Utan denna medvetenhet har även avancerade bearbetningsstrategier svårt att leverera tillförlitliga resultat.
Verktygsbansekvensering för stabilitet och stresskontroll
När man förstår distorsionsmekanismerna blir verktygsbansekvensering ett av de mest effektiva sätten att kontrollera dem. Ordningen i vilken materialet avlägsnas har en direkt inverkan på detaljstyvhet, intern spänningsavlastning och dimensionsstabilitet. Dålig sekvensering kan försvaga detaljen för tidigt, medan en välplanerad sekvens upprätthåller stödet fram till de sista stegen.
Grovbearbetning kontra finbearbetning i tunnväggiga detaljer
Grovbearbetning och finbearbetning måste vara tydligt separerade vid bearbetning av tunna väggar. Grovbearbetningsoperationerna bör fokusera på att ta bort bulkmaterial samtidigt som den strukturella styrkan bibehålls. Finbearbetning bör reserveras för de sista passeringarna, när detaljen är tillräckligt stödd och spänningarna i stort sett är avlastade.
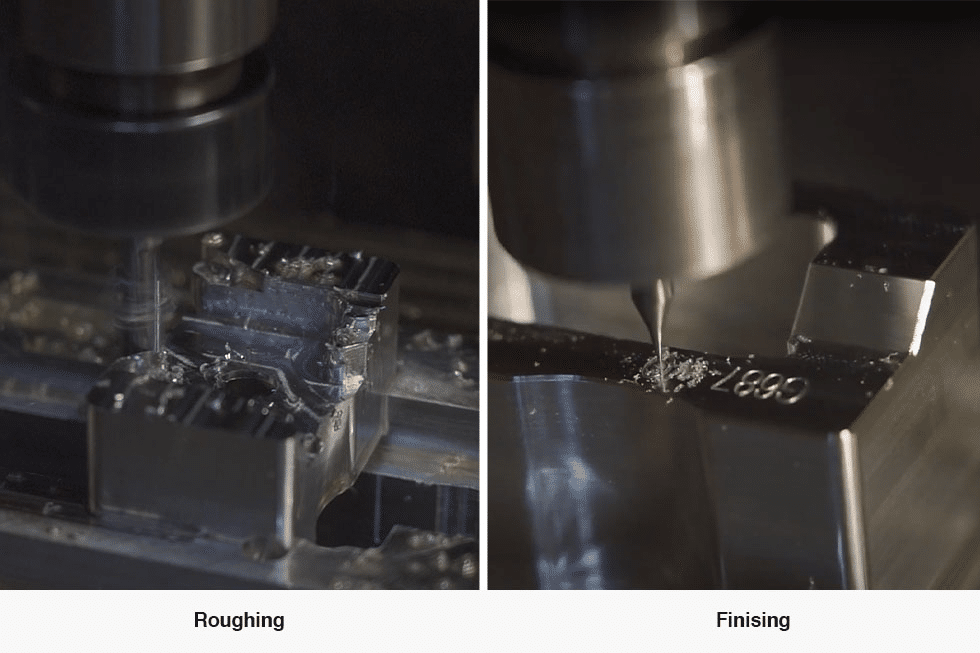
Grovbearbetning kontra finbearbetning i CNC-bearbetning för perfekta delar
I praktiken innebär detta ofta att man lämnar mer material på tunna väggar än på tjockare element. Till exempel kan det att lämna ytterligare 0.3 till 0.5 mm på en tunn aluminiumvägg under grovbearbetning minska nedböjningen vid finbearbetning avsevärt. Detta extra material fungerar som tillfällig styvhet snarare än materialslöseri.
Bearbetning från tjockare sektioner mot tunnare områden
En pålitlig sekvenseringsstrategi är att bearbeta från de styvaste sektionerna mot de minst styva. Tjockare områden ger naturligt stöd och hjälper till att absorbera skärkrafter när intilliggande material avlägsnas.
Till exempel, vid bearbetning av en ficka omgiven av tunna ribbor, är det mer stabilt att grovbearbeta fickan först medan ribborna förblir tjocka. Ribborna kan sedan bringas till den slutliga tjockleken i senare operationer. Denna metod minskar risken för att ribbor vibrerar eller böjs under tidiga bearbetningssteg.
Balanserad materialavverkning för att minska inre stress
Ojämn materialborttagning kan frigöra interna spänningar asymmetriskt, vilket gör att detaljen deformeras. Balanserad materialborttagning hjälper till att fördela spänningsförändringar jämnare över komponenten.
Detta kräver inte att man tar bort lika mycket material överallt, men det kräver att man undviker aggressiva snitt på ena sidan samtidigt som den motsatta sidan är fullt stödd. Att alternerande passerar på motstående väggar eller att bearbeta symmetriska funktioner i etapper kan avsevärt minska distorsionen i större tunnväggiga ramar.
Användning av halvfinbearbetning och restbearbetning
Mellanbearbetning spelar en viktig roll för tunnväggsstabilitet. Genom att införa ett mellansteg mellan grovbearbetning och finbearbetning tillåts detaljen gradvis anpassa sig till minskad styvhet.
Restbearbetning är särskilt användbart när komplex geometri lämnar ojämnt material efter grovbearbetning. Att rensa upp överblivet material med lätta, riktade passeringar förhindrar plötsliga krafttoppar som kan uppstå vid fullständiga finbearbetningar. Denna metod används ofta i flyg- och rymdkomponenter där tunna livdelar förbinder tjockare strukturella noder.
Undvika snitt på fullt djup nära slutlig väggtjocklek
Fulldjupssnitt nära den slutliga väggtjockleken bör undvikas när det är möjligt. Dessa snitt koncentrerar skärkrafterna över ett långt ingreppsområde, vilket ökar nedböjning och vibrationer.
Istället ger flera grunda passeringar med konsekventa nedtrappningar mer förutsägbara resultat. Även om detta ökar cykeltiden något, förhindrar det ofta kostsam omarbetning. I högprecisionsdetaljer överväger den tid som sparas genom att undvika kassation vida den ökade bearbetningstiden.
Genomtänkt verktygsbanasekvensering omvandlar tunnväggsbearbetning från en trial-and-error-process till en kontrollerad operation. När styvheten bibehålls och spänningarna gradvis släpps, förblir detaljen stabil under hela bearbetningen, vilket banar väg för noggrann ytbehandling och tillförlitliga inspektionsresultat.
Minska radiell ingrepp och skärkrafter
Efter verktygsbansekvensering är nästa viktiga faktor som påverkar distorsionen hur aggressivt verktyget griper in i materialet. Tunnväggiga delar är mycket känsliga för skärkrafter, och även små ökningar av verktygstrycket kan orsaka märkbar nedböjning. Att minska radiellt ingrepp är ett av de mest effektiva sätten att bibehålla kontrollen under bearbetning.
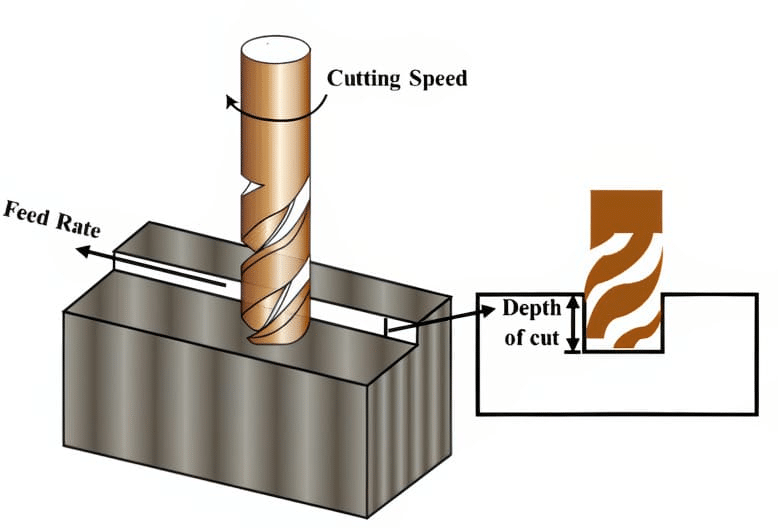
Betydelsen av låg radiell ingrepp i tunnväggiga funktioner
Radiellt ingrepp påverkar direkt sidoskärkrafterna. Högt ingrepp trycker väggen i sidled, medan lågt ingrepp gör att verktyget kan skära med mindre motstånd. I tunna sektioner hjälper minskat radiellt ingrepp väggen att bibehålla sin form under skärning.
I praktiken innebär detta att man undviker breda övergångar nära tunna väggar. Till exempel, vid ytbehandling av en 1.5 mm aluminiumvägg, kan användning av ett övergångssteg med 5 till 10 procents verktygsdiameter minska nedböjningen avsevärt jämfört med ett konventionellt övergångssteg på 40 procent.
Höghastighetsbearbetning och adaptiva röjningsstrategier
Strategier för höghastighetsbearbetning är särskilt effektiva för ömtåliga geometrier. Adaptiv frigöring upprätthåller en jämn verktygsbelastning genom att dynamiskt justera verktygsingreppet. Detta förhindrar plötsliga krafttoppar som kan böja tunna väggar.
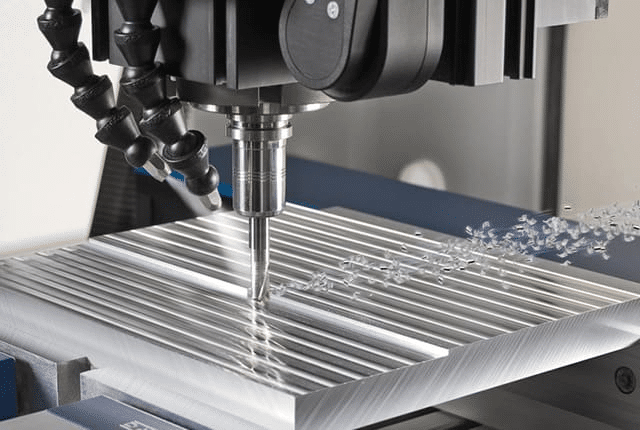
Anpassningsstrategier används ofta i titan- och aluminiumdelar inom flyg- och rymdteknik där tunna ribbor måste bearbetas exakt. Genom att bibehålla en konstant spånbelastning skär verktyget smidigt och väggen upplever mindre vibrationer och kraftvariationer.
Mindre övergångar och kontrollerade axiella djup
Genom att kombinera små övergångar med kontrollerade axiella djup skapas en stabil skärmiljö. Medan djupare axiella snitt är acceptabla i styva områden, gynnas tunna väggar av grunt axiellt ingrepp.
En balanserad strategi inkluderar ofta:
- Lätt radiell inkoppling för att minska sidokraften
- Måttligt axiellt djup för att bibehålla skäreffektiviteten
- Konsekvent spåntjocklek genom hela passet
Denna kombination gör att material kan avlägsnas förutsägbart utan att väggen överbelastas.
Verktygsval för minskat verktygstryck
Verktygsgeometri spelar en avgörande roll för att minimera skärkrafter. Vassa verktyg med höga spiralvinklar minskar skärmotståndet och förbättrar spånavgången. Verktyg som är utformade för finbearbetning av tunna detaljer ger ofta renare snitt med mindre tryck på väggen.
Till exempel kan ett byte från en universalfräs till ett finfräs med hög spiralformad vinkel minska vibrationer märkbart vid bearbetning av tunna kapslingar i rostfritt stål. Verktygsslitage måste också övervakas noggrant, eftersom slöa verktyg ökar skärkraften och värmen.
Hantera värme för att förhindra termisk distorsion
Värmeuppbyggnad kan göra att tunna väggar expanderar under bearbetning och krymper efteråt, vilket leder till dimensionsfel. Att kontrollera värmen är lika viktigt som att kontrollera skärkrafterna.
Effektiva metoder inkluderar att använda lämpligt kylvätskeflöde, säkerställa att spånorna evakueras snabbt och undvika långvarig verktygskontakt i ett område. Vid högprecisionsarbete kan även korta uppehållstider i slutet av en verktygsbana skapa lokal uppvärmning som påverkar väggtjockleken.
Genom att minska radiellt ingrepp och noggrant hantera skärkrafter och värme förblir tunnväggiga delar stabila under hela bearbetningen. Denna metod förbättrar inte bara noggrannheten utan förlänger även verktygens livslängd och ger en mer konsekvent ytkvalitet.
Arbetshållningsstrategier för bräckliga geometrier
Även med optimerade verktygsbanor och minskade skärkrafter kan dålig arbetsstyckeshållning undergräva hela bearbetningsprocessen. Tunnväggiga delar är särskilt sårbara för deformation orsakad av överdriven eller ojämn fastspänning. Effektiv arbetsstyckeshållning måste säkra detaljen samtidigt som den tillåter att bete sig naturligt under skärbelastningar.
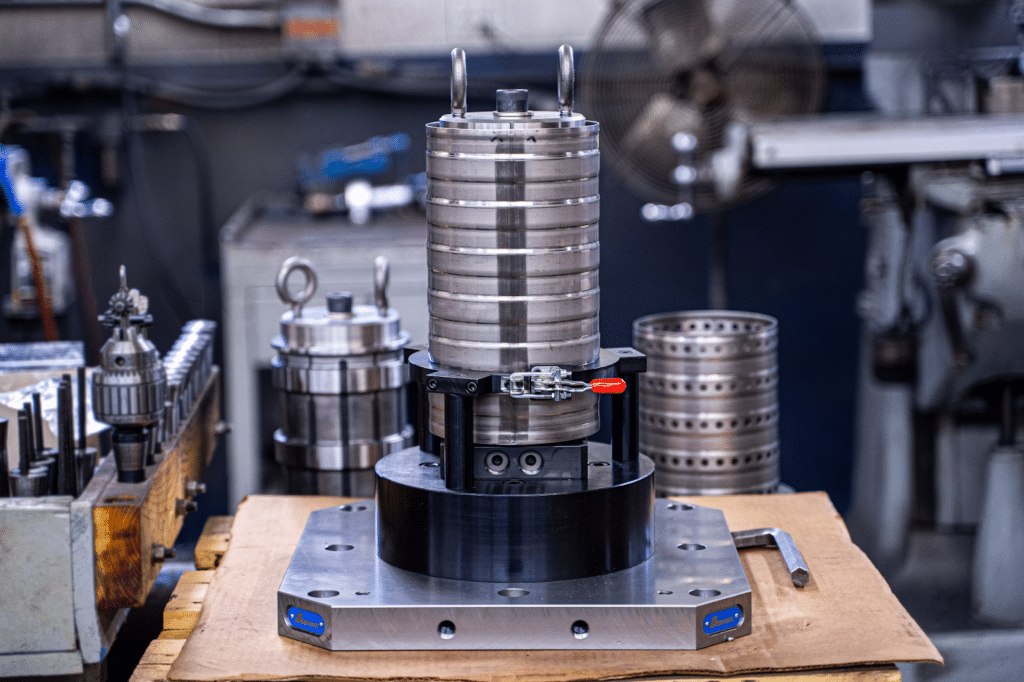
CNC-arbetshållning för tunnväggiga delar
Risker med överspänning av tunnväggiga komponenter
Överspänning är en vanlig orsak till dold deformation. För hög klämkraft kan deformera tunna väggar under bearbetning, bara för att detaljen ska ändra form när den släpps. Detta leder ofta till detaljer som mäter korrekt i fixturen men misslyckas med inspektionen efteråt.
Typiska problem som orsakas av överklämning inkluderar:
- Permanent väggdeformation nära klämpunkter
- Förlust av parallellitet efter lossning
- Lokala bucklor eller tryckmärken
Dessa problem tillskrivs ofta felaktigt skärparametrar när grundorsaken är fixturdesignen.
Användning av mjuka käftar och specialanpassade fixturer
Mjuka käftar gör att klämytan matchar detaljens geometri bättre, vilket fördelar kraften över ett större område. Detta minskar lokal spänning och förbättrar detaljens stabilitet.
Specialanpassade fixturer är ofta motiverade för tunnväggiga produktionsdetaljer, särskilt inom flyg- och rymdteknik och medicinska tillämpningar. Till exempel kan en konturerad fixtur som stöder den yttre profilen på ett tunt hölje förhindra att väggen kollapsar samtidigt som den fortfarande ger åtkomst för intern bearbetning.
Vakuumfixturer för enhetligt stöd
Vakuumhållning av arbetsstycken är särskilt effektivt för platta eller grunda tunnväggiga komponenter. Istället för punktfastspänning applicerar vakuumfixturer en jämn hållkraft över ytan.
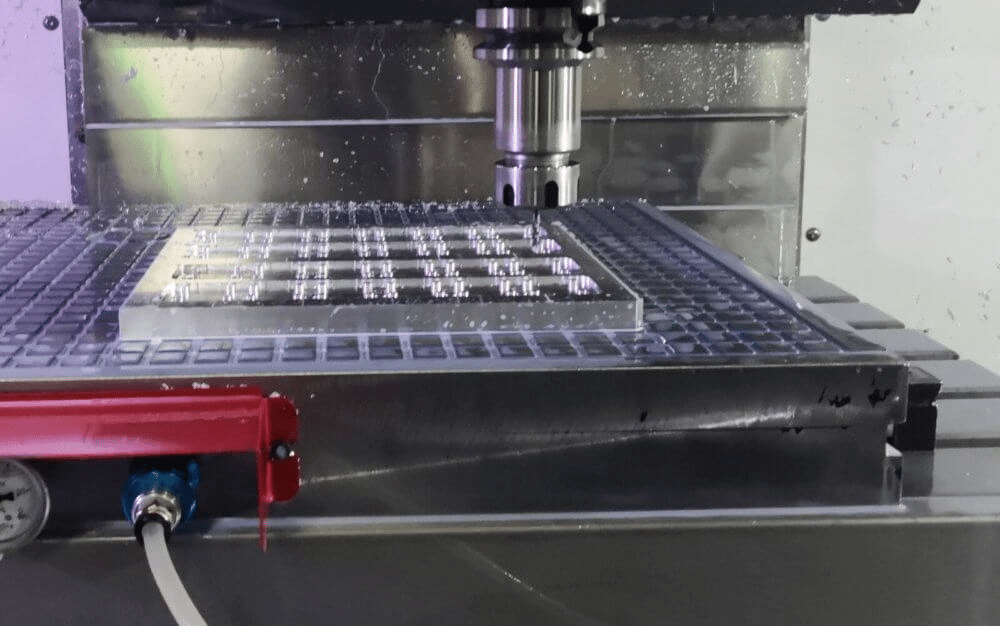
Vakuumuppspänning av arbetsstycken
Vakuumsystem fungerar bra för delar som tunna plattor, lock och elektroniska kapslingar. De kräver dock noggrann tätning och rena ytor för att bibehålla en jämn hållkraft under hela operationen.
Stödjer tunna väggar utan att begränsa rörelser
Tunna väggar behöver stöd, men de bör inte vara helt fastspända. Överdriven fastspänning av detaljen kan låsa in spänningen och leda till deformation när bearbetningen är klar.
Effektiva stödstrategier inkluderar:
- Stödja tunna väggar med offermaterial under grovbearbetning
- Användning av tillfälliga stöd som tas bort innan färdigställande
- Stödja interna funktioner med expanderbara dorn eller insatser
Dessa metoder ger stabilitet samtidigt som de tillåter delen att slappna av naturligt.
Bearbetning i flera uppställningar för att minska stress
Flera uppställningar kan bidra till att fördela bearbetningsbelastningen jämnare. Genom att dela upp operationerna över olika uppställningar avlägsnar inget enskilt steg för mycket material på en gång.
Till exempel, grovbearbetning av invändiga fickor i en uppställning och finbearbetning av utvändiga tunna väggar i en annan gör att detaljen stabiliseras mellan operationerna. Denna metod är vanlig i precisionshöljen där måttnoggrannhet är avgörande.
Verifiering av stabilitet före slutlig ytbehandling
Innan de slutliga finbearbetningarna bör detaljens stabilitet verifieras. Detta kan innefatta att lätt sondera kritiska ytor eller utföra ett testpassage med låg kraft för att observera nedböjning.
Att ta sig tid att bekräfta stabiliteten i detta skede förhindrar ofta problem med slutliga toleranser. Vid tunnväggig bearbetning kan små justeringar av fastspänning eller stöd göra skillnaden mellan en formbar del och en kasserad.
Korrekt arbetsstyckeshållning lägger grunden för distorsionskontroll. När detaljen är säkert stödd utan alltför stora begränsningar kan skärstrategier fungera som avsett och ge konsekventa, exakta resultat.
Inspektion och verifiering av tunnväggiga delar
Efter avslutad bearbetning spelar inspektionen en avgörande roll för att bekräfta om deformationen har kontrollerats framgångsrikt. Tunnväggiga delar kan verka exakta under bearbetning men förskjutas subtilt när de lossnar från fixturen. En strukturerad inspektionsmetod hjälper till att upptäcka dessa problem tidigt och säkerställer en jämn kvalitet.
Inspektion och verifiering av tunnväggiga delar
Mätning av väggtjocklek utan att orsaka deformation
Mätning av tunna väggar kräver försiktighet, eftersom för hög mätkraft kan deformera detaljen och ge missvisande avläsningar. Kontaktbaserade verktyg måste användas med kontrollerad kraft, särskilt på ostödda delar.
Vanliga metoder inkluderar:
- Använda lågtrycksmikrometrar eller skjutmått avsedda för tunna sektioner
- Stöd väggen under mätningen för att förhindra böjning
- Undvik upprepade mätningar på samma plats
Vid högprecisionsarbete kan även ett lätt tryck från en vanlig skjutmått ändra avläsningen på en tunn aluminiumvägg.
Inspektion under processen för att upptäcka tidig distorsion
Inspektion under bearbetning gör det möjligt att identifiera deformation innan detaljen når sin slutliga form. Att kontrollera dimensioner efter viktiga bearbetningssteg hjälper till att avgöra om detaljen reagerar som förväntat.
Till exempel kan avkänning av en tunn ribba efter halvfinbearbetning avslöja tidiga nedböjningstrender. Om variationer upptäcks i detta skede kan verktygsbanor eller stödmetoder justeras före slutlig finbearbetning, vilket minskar risken för kassation.
Proberande och beröringsfria mätmetoder
Maskinbaserad probning används ofta för att verifiera kritiska dimensioner utan att ta bort detaljen från fixturen. Probning möjliggör omedelbar återkoppling och minskar inverkan av lossningsrelaterad distorsion.
Kontaktfria metoder som laserskanning eller optisk mätning är särskilt användbara för mycket tunna eller flexibla egenskaper. Dessa tekniker eliminerar mätkraft helt och används ofta inom flyg- och rymdindustrin och medicinsk tillverkning, där toleranskraven är strikta.
Jämförelse av nominell och faktisk geometri under bearbetning
Att jämföra uppmätta värden med nominell geometri efter varje kritiskt steg ger insikt i hur detaljen beter sig under belastning. Avvikelser som ökar progressivt indikerar ofta kumulativ distorsion snarare än isolerade fel.
Denna jämförelse är särskilt värdefull i komplexa tunnväggiga strukturer, såsom gitterförstärkta höljen, där lokal distorsion kanske inte är uppenbar förrän den påverkar intilliggande funktioner.
Slutinspektion och kvalitetsvalidering
Slutinspektionen bör bekräfta inte bara dimensionsnoggrannhet utan även den övergripande stabiliteten i detaljen. Mätningar bör göras efter att detaljen har helt avslappnat, helst efter en kort period i rumstemperatur.
Bästa metoder inkluderar:
- Verifiering av väggtjocklek, planhet och parallellitet
- Inspektera kritiska funktioner i deras fritt tillstånd
- Dokumentera inspektionsresultat för att förfina framtida processer
Konsekvent inspektionsfeedback sluter slingan mellan bearbetningsstrategi och verklig prestanda. För tunnväggiga delar är denna feedback avgörande för kontinuerlig förbättring och långsiktig processsäkerhet.
Slutsats
Att framgångsrikt bearbeta tunnväggiga delar utan deformation kräver en disciplinerad och avsiktlig strategi i varje steg av processen. Deformation kontrolleras till stor del genom korrekt planering, genomtänkt verktygsbana-sekvensering, minskade skärkrafter och arbetsupphängningsmetoder som stöder detaljen utan att överbelasta den. När varje beslut fattas med detaljens styvhet och spänningsbeteende i åtanke kan tunnväggiga detaljer bearbetas exakt och repeterbart.
Lika viktigt är inspektion, som validerar om dessa strategier fungerar som avsett. Kontroller under processen och noggranna slutmätningar hjälper till att identifiera subtila deformationer innan de blir ett kvalitetsproblem. När bearbetningsstrategi och inspektion samverkar kan tunnväggiga komponenter konsekvent uppfylla snäva toleranser, även i krävande applikationer.




