

Сложно ли вам обрабатывать детали сложной геометрии или предъявлять высокие требования к точности? Фрезерование боковой кромки может стать решением, которое вы упускали из виду, несмотря на то, что это одна из самых универсальных технологий в нашем арсенале станков с ЧПУ.
Боковое фрезерование — это основной процесс механической обработки, при котором режущий инструмент удаляет материал вдоль своей периферийной кромки. Оно превосходно подходит для создания пазов, углублений и контуров с высокой точностью, что делает его незаменимым для деталей, требующих точных боковых элементов или сложных профилей.
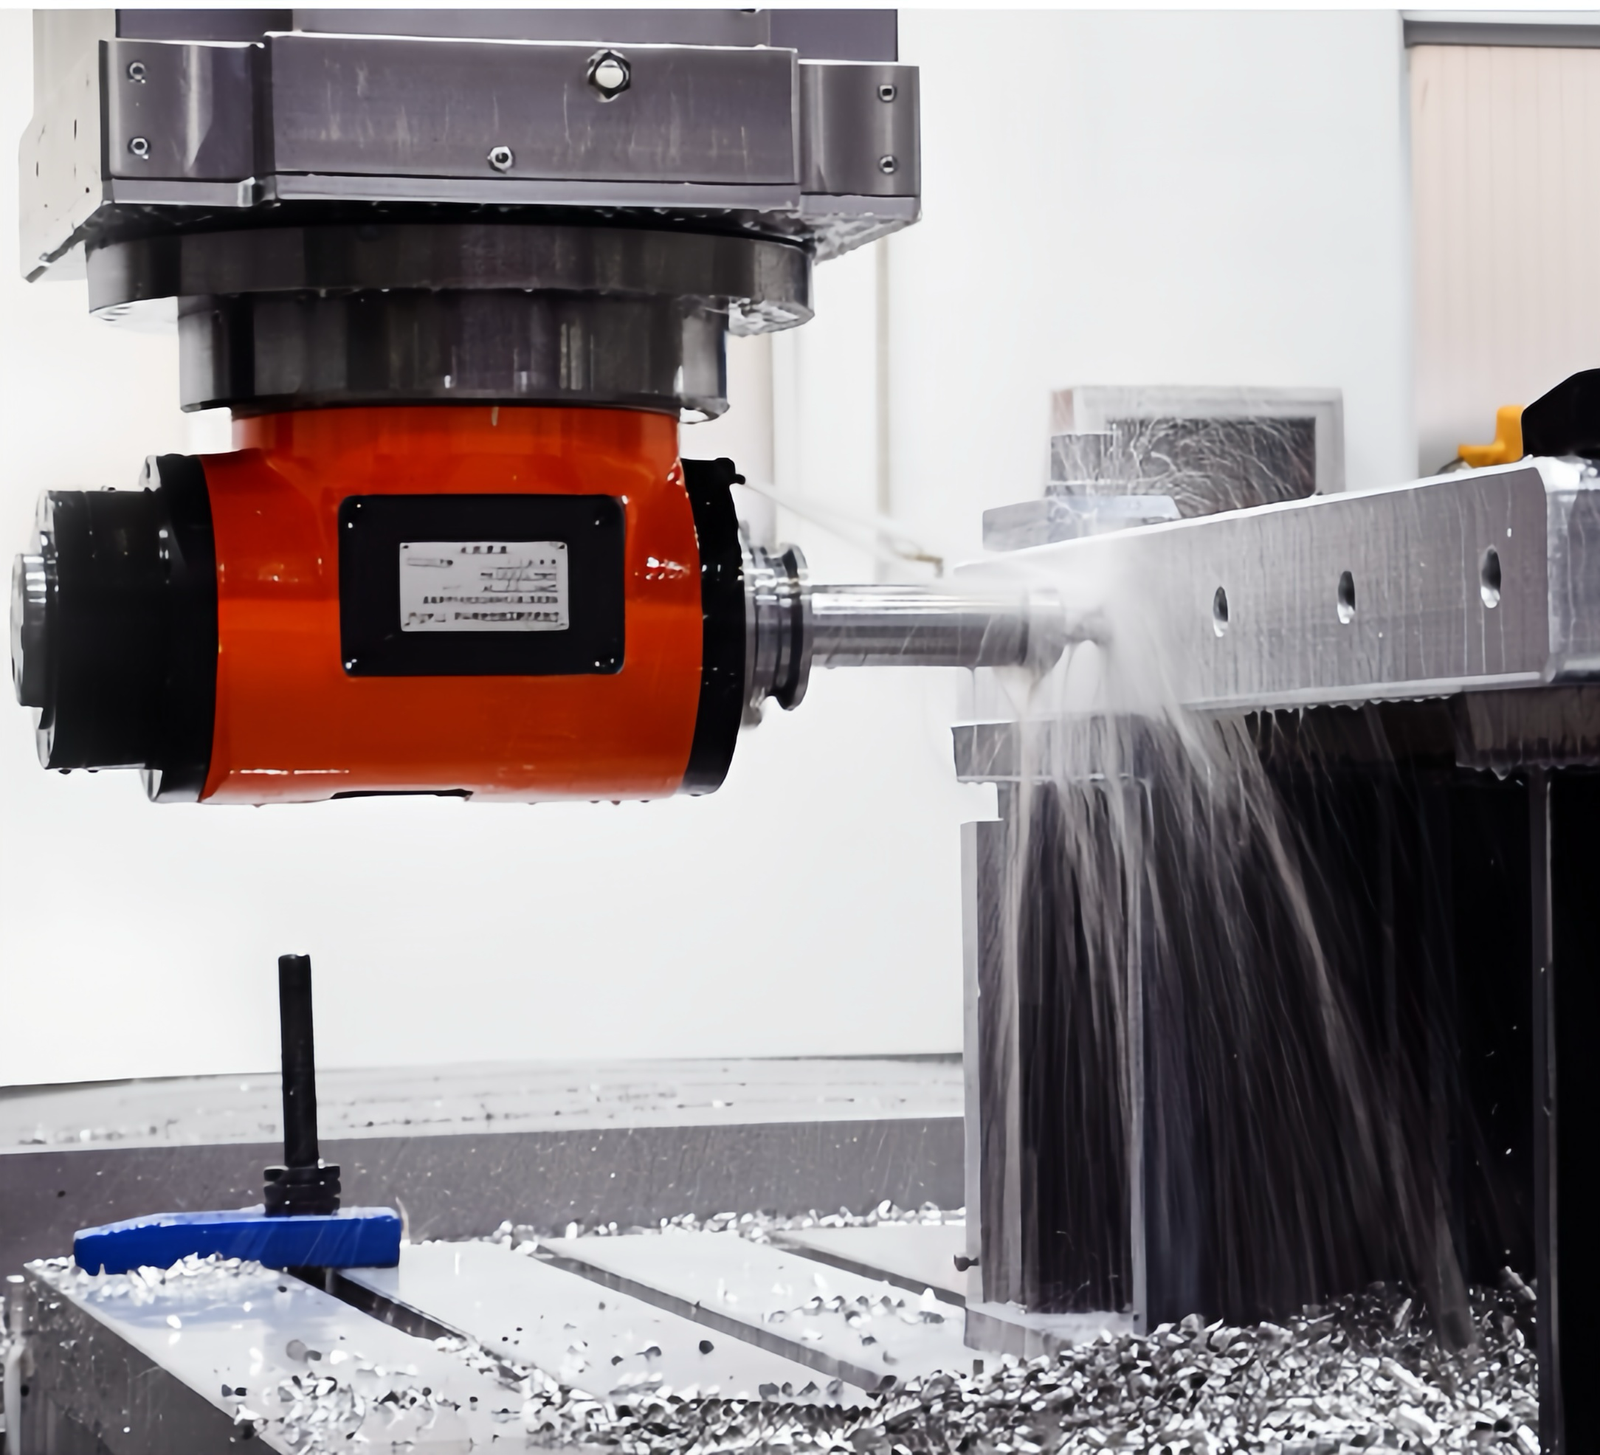
Ведется операция бокового фрезерования.
За десятилетия работы в сфере услуг по механической обработке я наблюдал, как боковое фрезерование превратилось из базовой операции в важнейшую технологию, определяющую точность производства. Позвольте мне рассказать, почему эта технология так важна и как она может преобразовать ваши производственные возможности.
Чем боковое фрезерование отличается от других методов фрезерования?
Не понимаете, когда следует использовать боковое фрезерование, а когда торцевое, или другие методы? Это различие может означать разницу между идеальной деталью и дорогостоящей переделкой.
При боковом фрезеровании для удаления материала вдоль боковых сторон заготовки используются периферийные режущие кромки концевой фрезы, создавая вертикальные поверхности. В отличие от этого, при торцевом фрезеровании для создания горизонтальных поверхностей используется нижняя часть инструмента, а при профильном фрезеровании выполняется следование контурам для создания сложных форм.
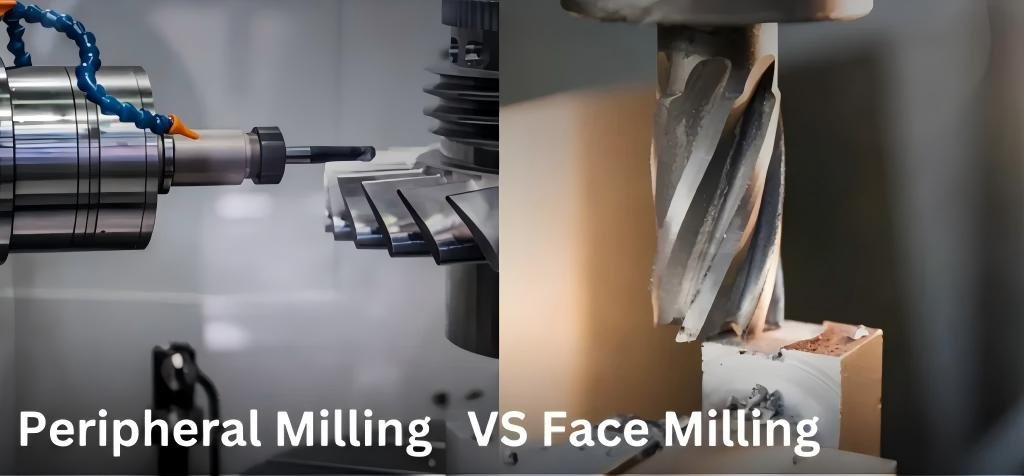
Сравнение бокового и торцевого фрезерования
Боковое фрезерование отличается от других методов обработки уникальным подходом к удалению материала. На нашем предприятии в Куньшане мы регулярно применяем различные стратегии фрезерования в зависимости от требований каждого проекта. При боковом фрезеровании в основном задействуются периферийные кромки режущего инструмента, создавая вертикальные стенки и элементы, в то время как при торцевом фрезеровании используются нижние режущие кромки для создания плоских горизонтальных поверхностей.
Ключевые различия заключаются в способе зацепления инструмента и силах резания. При боковом фрезеровании силы резания направлены перпендикулярно оси инструмента, что иногда может приводить к проблемам с отклонением. Это контрастирует с торцевым фрезерованием, где силы в большей степени ориентированы вдоль оси инструмента, что, как правило, обеспечивает большую стабильность.
Боковое фрезерование также отличается способом удаления стружки. Стружка перемещается наружу из зоны резания, что делает этот метод превосходным для глубоких резов, где удаление стружки имеет решающее значение. Эта особенность делает его особенно ценным для создания таких элементов, как шпоночные пазы, прорези и углубления.
| Тип фрезерования | Передовые технологии | Типичные применения | Риск отклонения инструмента |
|---|---|---|---|
| Боковое фрезерование | Периферийные края | Прорези, карманы, вертикальные стены | Высокая |
| Торцевое фрезерование | Нижние края | Плоские поверхности, большие площади | Низкая |
| Профильное фрезерование | Сочетание | Сложные контуры, трехмерные формы | Средняя |
Какие существуют распространенные виды операций бокового фрезерования?
Задумываетесь, какой метод боковой фрезеровки обеспечит наилучшие результаты для вашей конкретной детали? Правильная техника может существенно повлиять на качество детали и время производства.
Боковое фрезерование включает в себя несколько специализированных операций, в том числе традиционное фрезерование (резка против подачи), попутное фрезерование (резка с подачей), пазовое фрезерование и периферийное фрезерование — каждая из которых предлагает свои преимущества для конкретных геометрических форм и материалов.
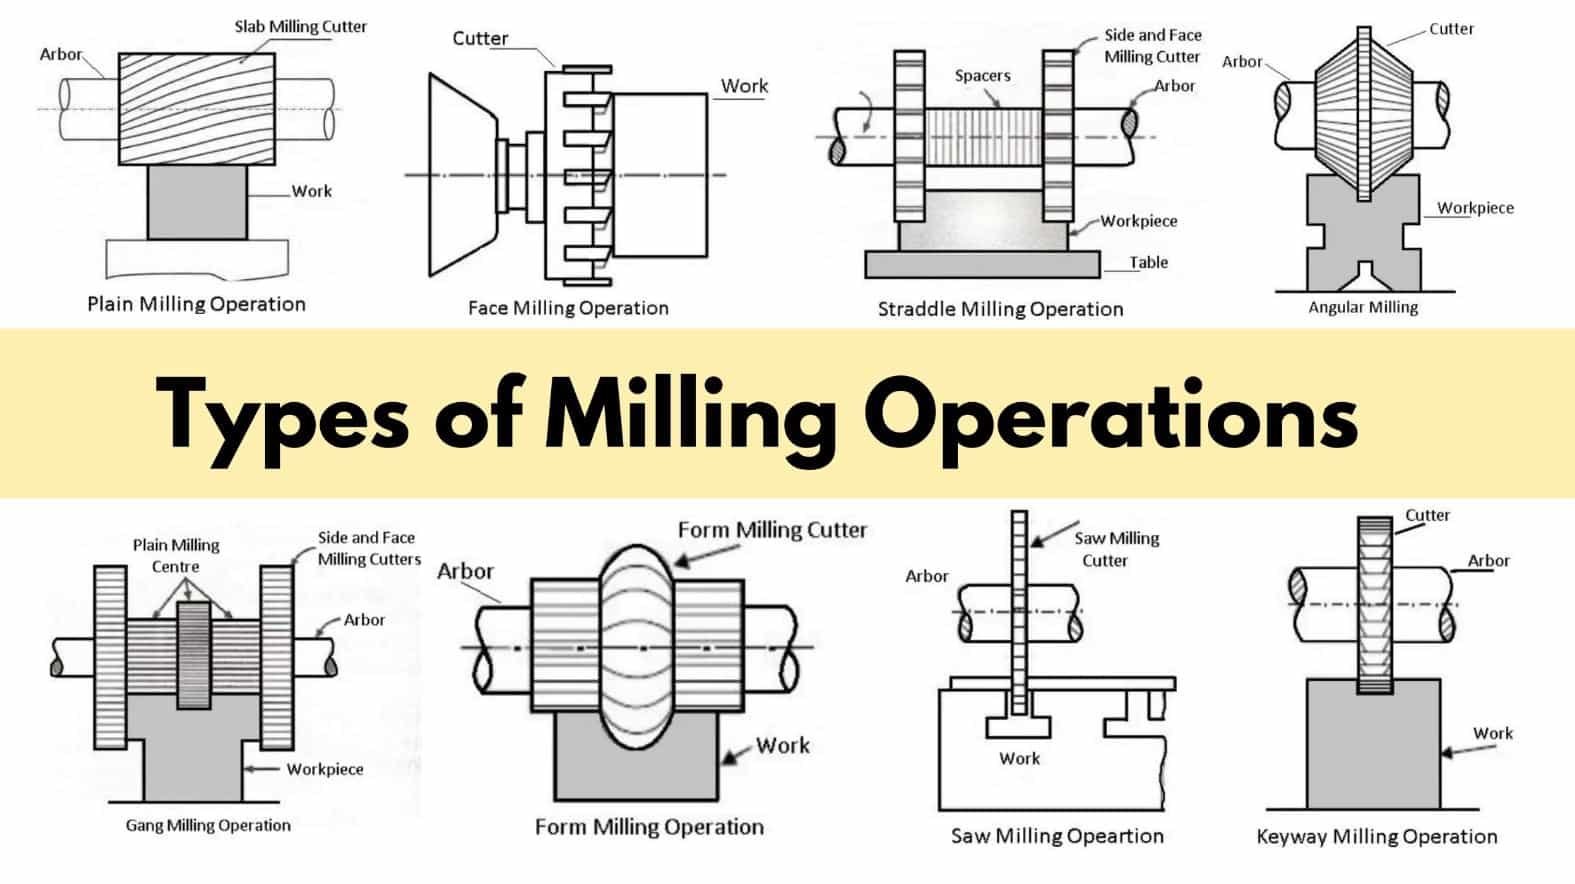
Типичные операции бокового фрезерования
В нашем обрабатывающем центре мы выполняем несколько вариантов боковой фрезеровки для решения различных производственных задач. Понимание этих вариантов имеет решающее значение для выбора оптимального подхода для каждого уникального требования к детали.
Традиционное фрезерование (фрезерование вверх) — это фреза, при котором режущий инструмент вращается против направления подачи. При этом методе сначала образуется тонкая стружка, толщина которой постепенно увеличивается, что приводит к меньшему первоначальному воздействию на инструмент, но потенциально может вызвать смещение режущего инструмента вверх по заготовке. Мы обычно используем этот метод при работе со старыми станками, имеющими проблемы с люфтом, или при обработке материалов с твердой внешней поверхностью.
В отличие от фрезерования с попутным вращением (фрезерование с нисходящим вращением), при таком способе резания режущая кромка вращается в том же направлении, что и подача. Стружка изначально толстая и постепенно истончается по мере резания, что приводит к улучшению качества поверхности и снижению износа инструмента. Наши операторы предпочитают этот метод для большинства задач, поскольку он обеспечивает более чистые кромки и более высокую точность размеров.
Фрезерование пазов — еще одна распространенная операция бокового фрезерования, при которой для создания каналов или пазов используется весь диаметр инструмента. Этот метод требует тщательного учета параметров резания из-за высокой степени зацепления и ограниченного отвода стружки.
Периферийное фрезерование включает в себя обработку внешних кромок заготовки для создания определенных профилей или контуров. Мы часто используем эту технику для сложных геометрических форм, таких как изогнутые поверхности или формы неправильной формы.
| Тип работы | Формирование стружки | Чистота поверхности | Износ инструмента | Типичные применения |
|---|---|---|---|---|
| Обычное фрезерование | Тонкий к толстому | Хорошо | Средняя | Материалы с твердой поверхностью, старые станки |
| Подъемное фрезерование | От толстого к тонкому | Прекрасно | Низкая | Наиболее точные приложения |
| Фрезерование пазов | Полное участие | Технология | Высокая | Канавки, шпоночные пазы, канавки |
| Периферийное фрезерование | Технология | Очень хорошо | Средняя | Сложные профили, контуры |
Каковы основные преимущества и ограничения фрезерования боковой поверхности на станках с ЧПУ?
Не уверены, подходит ли боковое фрезерование для вашего проекта? Понимание его сильных и слабых сторон поможет вам принимать более взвешенные производственные решения и избегать дорогостоящих ошибок.
Боковое фрезерование обеспечивает исключительную универсальность при создании вертикальных стенок, сложных профилей и замысловатых элементов с высокой точностью. Однако по сравнению с некоторыми другими методами оно может сталкиваться с проблемами, связанными с деформацией инструмента, вибрацией при глубоких резах и повышенным износом инструмента.
Преимущества и ограничения бокового фрезерования
После тысяч выполненных проектов по механической обработке я глубоко оценил как возможности, так и ограничения бокового фрезерования. Это понимание помогает нам использовать сильные стороны этой технологии, минимизируя при этом ее недостатки.
Главное преимущество бокового фрезерования — его универсальность. Этот процесс превосходно подходит для создания сложных геометрических форм, которые было бы трудно или невозможно получить другими методами. Например, в наших проектах вакуумных камер боковое фрезерование позволяет создавать точные внутренние элементы с жесткими допусками. Эта технология также обеспечивает превосходную чистоту поверхности, особенно при использовании попутного фрезерования с оптимизированными параметрами.
Еще одним существенным преимуществом является возможность обработки глубоких элементов без необходимости использования специализированного оборудования для глубокого сверления. Боковое фрезерование позволяет эффективно создавать карманы, каналы и пазы с соотношением глубины к ширине, что недоступно для других методов. Кроме того, при правильном выполнении этот процесс обеспечивает хорошее удаление стружки, что крайне важно для поддержания качества детали и срока службы инструмента.
Однако боковое фрезерование имеет свои ограничения. Отклонение инструмента остается постоянной проблемой, особенно при обработке глубоких элементов или использовании тонких инструментов. Это отклонение может привести к неточностям размеров и плохому качеству поверхности. Наш опыт обработки автомобильных компонентов показал, что тщательный выбор инструмента и последовательные проходы по глубине необходимы для решения этой проблемы.
Вибрация и дребезжание также могут создавать проблемы, особенно в незакрепленных или тонкостенных участках. Эти факторы могут ухудшить качество поверхности и ускорить износ инструмента. Кроме того, при боковом фрезеровании режущие инструменты, как правило, подвергаются большей нагрузке, чем при торцевом фрезеровании, что потенциально сокращает срок службы инструмента, если не контролировать процесс должным образом.
| Преимущества | Ограничения |
|---|---|
| Отлично подходит для сложной геометрии. | Подвержен деформации инструмента |
| Превосходные возможности обработки поверхности | Потенциальная возможность вибрации/дребезжания |
| Эффективен для глубоко расположенных структур. | Повышенный износ инструмента в определенных условиях |
| Хорошая эвакуация стружки | Сниженная скорость съема материала по сравнению с торцевым фрезерованием. |
| Точное создание вертикальных стен | Требуется тщательный выбор параметров. |
Какие факторы влияют на качество боковой обработки?
Разочарованы нестабильными результатами боковой фрезеровки? Возможно, причина кроется в одном из этих критически важных факторов, которые многие токари упускают из виду до тех пор, пока не возникнут проблемы.
Качество боковой фрезеровки зависит от множества взаимосвязанных факторов, включая выбор инструмента, параметры резания, жесткость станка, крепление заготовки и подачу охлаждающей жидкости. Оптимизация этих элементов обеспечивает точность размеров, качество поверхности и долговечность инструмента.
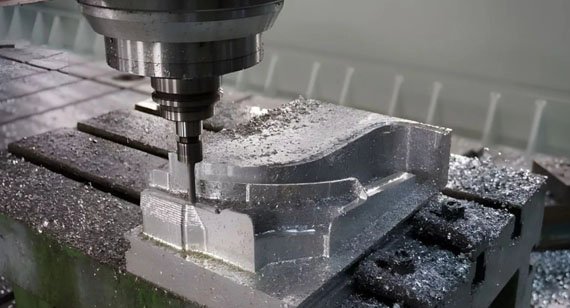
Факторы, влияющие на качество боковой обработки фрезой.
За годы работы в различных отраслях промышленности я выявил несколько критически важных факторов, которые существенно влияют на качество бокового фрезерования. Понимание этих факторов позволило нам стабильно добиваться точных результатов даже при обработке сложных материалов и геометрических форм.
Выбор инструмента, пожалуй, является наиболее влияющим фактором. Количество канавок, угол наклона спирали, тип покрытия и материал инструмента играют решающую роль в определении производительности резания. Для наших аэрокосмических компонентов мы обычно выбираем твердосплавные концевые фрезы с соответствующими покрытиями, подобранными под конкретный обрабатываемый материал. Соотношение жесткости инструмента к его рабочей длине особенно важно при боковом фрезеровании для минимизации отклонения.
Параметры резания, включая скорость, подачу и глубину резания, должны быть тщательно сбалансированы. Чрезмерная скорость резания может привести к преждевременному износу инструмента и термическому повреждению, в то время как недостаточная скорость снижает производительность. Аналогично, скорость подачи влияет на нагрузку на стружку и силы резания, напрямую влияя на качество поверхности и срок службы инструмента. На нашем предприятии в Куньшане мы поддерживаем обширную базу данных оптимизированных параметров для различных комбинаций материалов и инструментов, основанную на результатах прошлых проектов.
Жесткость станка существенно влияет на результаты бокового фрезерования. Даже при использовании идеально подобранных инструментов и параметров, недостаточно жесткий станок будет давать плохие результаты из-за вибрации и деформации. Мы инвестировали в станки с прочной конструкцией и регулярно проводим техническое обслуживание, чтобы гарантировать, что соосность шпинделя и осей остается в пределах жестких допусков.
Закрепление заготовки — еще один важный элемент, которому часто уделяется недостаточно внимания. Недостаточное крепление заготовки может привести к ее смещению или вибрации во время обработки, что вызывает погрешности размеров и ухудшение качества поверхности. Для сложных операций бокового фрезерования мы часто разрабатываем специальные приспособления, обеспечивающие максимальную поддержку при минимизации помех траектории движения инструмента.
Стратегия подачи охлаждающей жидкости напрямую влияет как на качество детали, так и на срок службы инструмента. Правильная подача охлаждающей жидкости помогает контролировать тепловыделение, удалять стружку и снижать трение между инструментом и заготовкой. При глубоком боковом фрезеровании мы часто используем системы подачи охлаждающей жидкости под высоким давлением для обеспечения эффективного удаления стружки из зоны резания.
| фактор | Влияние на качество | Подход к оптимизации |
|---|---|---|
| Выбор инструмента | Высокий | Подберите геометрию инструмента и материал в соответствии с требованиями к заготовке. |
| Параметры резки | Высокий | Настройте скорость, подачу и глубину обработки в зависимости от материала и инструмента. |
| Жесткость машины | Средне-высокая | Обслуживайте оборудование и выбирайте подходящие станки. |
| Крепление заготовки | Средне-высокая | Разработка нестандартных зажимных приспособлений для заготовок сложной геометрии. |
| Применение охлаждающей жидкости | Средний | Для обработки глубоких структур используйте направленное подачу охлаждающей жидкости под высоким давлением. |
Как оптимизировать параметры и стратегии при боковом фрезеровании?
Ваши операции бокового фрезерования занимают слишком много времени или дают неудовлетворительные результаты? Правильный подход к оптимизации может значительно повысить как эффективность, так и качество, но требует систематической методологии.
Оптимизация бокового фрезерования включает в себя выбор соответствующих режущих инструментов, применение попутного фрезерования там, где это возможно, использование адаптивной глубины резания, использование трохоидальных траекторий движения инструмента для пазов и применение высокоэффективных стратегий обработки, обеспечивающих стабильное зацепление инструмента.
Оптимизированная стратегия бокового фрезерования в действии
За годы работы руководителем нашего отдела ЧПУ я разработал несколько проверенных стратегий оптимизации операций бокового фрезерования. Эти подходы неизменно помогали нам сокращать время цикла и одновременно улучшать качество деталей в различных областях применения.
Выбор инструмента является основой любых усилий по оптимизации. Для алюминиевых компонентов мы обычно используем инструменты с меньшим количеством канавок (2-3 канавки), которые обеспечивают превосходное удаление стружки, в то время как для стали и более твердых материалов лучше подходят инструменты с большим количеством канавок (4 и более) для большей стабильности. Соотношение длины инструмента к его диаметру должно быть как можно меньше — мы избегаем использования инструментов, которые выступают более чем в 4-5 раз по сравнению с их диаметром без дополнительной опоры.
Направление резания играет решающую роль в оптимизации. Мы обнаружили, что попутное фрезерование (когда резец вращается в направлении подачи) обычно обеспечивает лучшее качество поверхности и снижает износ инструмента по сравнению с традиционным фрезерованием. При обработке компонентов вакуумной камеры с тонкими стенками этот подход помогает минимизировать деформацию и вибрацию, направляя силы резания на заготовку.
Стратегии регулировки глубины резания существенно влияют на эффективность обработки. Вместо одного глубокого резания мы часто используем адаптивные стратегии регулировки глубины, при которых инструмент входит в зацепление на весь диаметр, но с изменяющейся глубиной. Такой подход обеспечивает более стабильные силы резания и снижает риск поломки инструмента. Для глубоких углублений мы применяем стратегию постепенного увеличения глубины резания с уменьшением шага по мере углубления элемента.
Оптимизация траектории движения инструмента произвела революцию в наших операциях бокового фрезерования. Трохоидальное фрезерование — когда инструмент движется по круговой траектории, постепенно продвигаясь вперед, — позволяет значительно увеличить скорость съема материала при одновременном снижении нагрузки на инструмент. Для длинных прямых пазов этот подход сократил время обработки до 40%, а также продлил срок службы инструмента. Аналогичным образом, адаптивные стратегии очистки обеспечивают стабильное зацепление инструмента за счет корректировки траектории резания в зависимости от состояния материала.
Стратегии входа требуют тщательного обдумывания, чтобы предотвратить повреждение инструмента. По возможности мы избегаем прямого погружения в материал, вместо этого используя спиральные или наклонные методы, которые постепенно задействуют режущие кромки. Для закрытых карманов мы часто предварительно сверлим входные отверстия, чтобы полностью исключить необходимость погружения.
| Область оптимизации | Стратегии | Польза |
|---|---|---|
| Выбор инструмента | Подберите количество канавок в соответствии с материалом. | Улучшенное удаление стружки и повышение эффективности резки. |
| Направление резки | Приспособление для фрезерования методом ползания | Улучшенное качество обработки поверхности и снижение износа инструмента. |
| Стратегия глубины | Используйте адаптивную или прогрессивную глубину. | Стабильные силы резания и уменьшенное отклонение |
| Путь инструмента | Примените трохоидальную или адаптивную очистку. | Более высокая скорость удаления материала при меньшей нагрузке на инструмент. |
| Способ входа | Используйте спиральные или наклонные подходы. | Снижение повреждений инструмента и увеличение срока его службы. |
Заключение
Боковое фрезерование остается важнейшим методом обработки на станках с ЧПУ, поскольку оно уникальным образом сочетает в себе универсальность, точность и эффективность при создании сложных геометрических форм. Понимая его принципы и оптимизируя свой подход, вы добьетесь превосходных результатов, отвечающих самым высоким требованиям.




