

Проблемы с преждевременным выходом инструмента из строя? Плохое качество обработки поверхности? Чрезмерные простои? Неправильный выбор инструментальной стали может серьезно нарушить точность обработки и привести к резкому увеличению затрат.
Выбор инструментальной стали зависит от соответствия свойств материала требованиям конкретного применения. Оптимальный выбор должен обеспечивать баланс между твердостью, износостойкостью, ударной вязкостью и термостойкостью, а также учитывать материал заготовки, параметры резания и производственные требования. Правильный выбор продлевает срок службы инструмента и повышает качество обработки.
процесс выбора инструментальной стали
Как предприятие, специализирующееся на обработке деталей на станках с ЧПУ, я на собственном опыте убедился, как выбор инструментальной стали может решить судьбу проекта. Разница между успехом и неудачей часто сводится к пониманию сложной взаимосвязи между свойствами материала и требованиями к применению. Давайте рассмотрим критически важные факторы, влияющие на эти решения.
Какие факторы определяют выбор инструментальной стали для высокоточной обработки на станках с ЧПУ?
Выбор неподходящей инструментальной стали подобен попытке распилить твердую древесину ножницами — это утомительно, неэффективно и потенциально может нанести ущерб вашему оборудованию и репутации.
Выбор инструментальной стали зависит, прежде всего, от твердости материала заготовки, требуемой скорости резания, необходимой термостойкости и геометрии инструмента. Для более твердых заготовок требуются более прочные инструментальные стали с превосходной износостойкостью, в то время как для сложных геометрических форм могут потребоваться стали, сохраняющие целостность режущей кромки под нагрузкой.
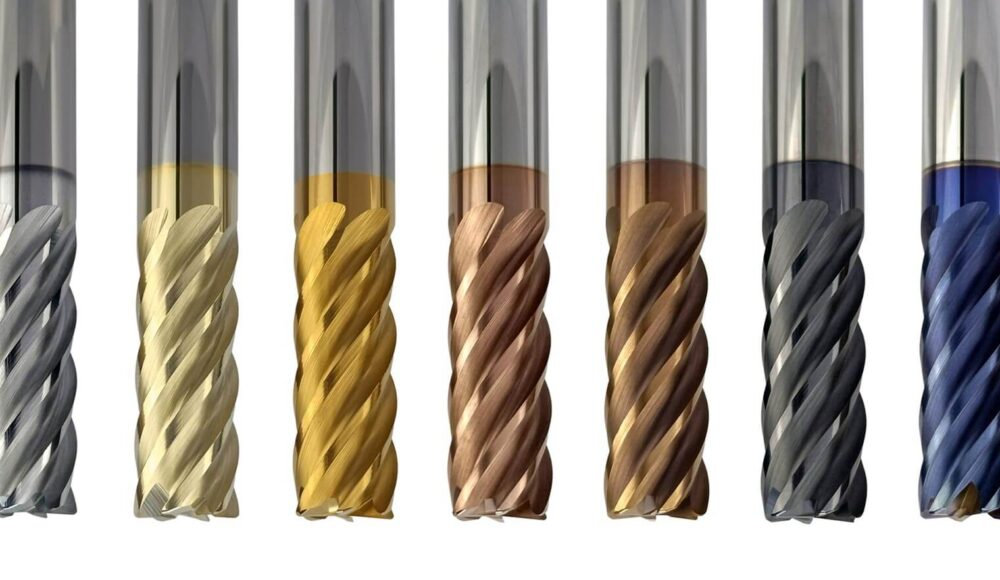
Разновидности инструментальной стали для обработки на станках с ЧПУ
Выбор инструментальной стали предполагает балансирование множества конкурирующих факторов для достижения оптимальных характеристик. Система классификации AISI обеспечивает структурированный подход, разделяя инструментальные стали на группы, такие как водоупрочняемые (серия W), ударопрочные (серия S), холоднокатаные (серии A, D и O), горячекатаные (серия H), быстрорежущие (серии M и T) и специальные разновидности.
При обработке абразивных материалов, таких как чугун или закаленная сталь, обычно выбирают быстрорежущие стали или карбиды с превосходной износостойкостью. Для тяжелых условий эксплуатации, где инструменты подвергаются значительным ударным нагрузкам, незаменимыми оказываются ударопрочные стали, содержащие кремний, марганец и молибден. Химический состав напрямую влияет на производительность: содержание углерода влияет на потенциальную твердость, хром улучшает износостойкость, ванадий повышает износостойкость режущей кромки, а молибден увеличивает твердость при высоких температурах.
На нашем заводе мы ведем подробный учет характеристик инструментов в различных условиях эксплуатации. Такой подход, основанный на данных, позволяет нам постоянно совершенствовать процесс подбора инструментов, сопоставляя конкретные инструментальные стали с требованиями заказчика для достижения максимальной эффективности и экономичности.
Как термообработка влияет на эксплуатационные характеристики инструментальной стали в производстве?
Проблема: Неправильная термообработка может сделать непригодными даже высококачественные инструментальные стали, вызывая катастрофические поломки во время критически важных операций механической обработки и приводя к дорогостоящим задержкам проекта.
Термическая обработка преобразует инструментальные стали, изменяя их микроструктуру, повышая твердость, износостойкость и прочность. Процесс включает в себя точные циклы нагрева, закалки и отпуска, адаптированные к каждому типу стали. Правильная обработка обеспечивает баланс твердости и ударной вязкости, минимизируя при этом деформацию и напряжения.
процесс термообработки инструментальной стали
Термическая обработка, пожалуй, является наиболее важным этапом в достижении оптимальных свойств инструментальной стали. Процесс начинается с аустенитизации — нагрева стали до определенной температуры, при которой происходит трансформация ее кристаллической структуры, что позволяет углероду и легирующим элементам растворяться в твердом растворе. Эта температура значительно варьируется в зависимости от типа стали; например, водоупрочняемая инструментальная сталь W1 может аустенитизироваться при 790 °C, в то время как для быстрорежущей стали M2 требуются температуры, превышающие 1200 °C.
Методы закалки также существенно различаются в зависимости от состава стали. Закалка в масле обеспечивает умеренную скорость охлаждения, подходящую для многих легированных инструментальных сталей, в то время как воздушное охлаждение подходит для высоколегированных сталей, таких как D2 или A2. Закалка в воде, хотя и быстрее, сопряжена с более высоким риском деформации и обычно применяется для простых геометрических форм в простых углеродистых инструментальных сталях.
После закалки следует отпуск, включающий повторный нагрев закаленной стали для снижения хрупкости и внутренних напряжений. Многие инструментальные стали требуют нескольких циклов отпуска для достижения размерной стабильности и оптимального сочетания свойств. Зависимость свойств от температуры нелинейна; например, стали вторичного закаливания, такие как H13, фактически увеличивают свою твердость при отпуске в определенных температурных диапазонах из-за осаждения мелкодисперсных карбидов.
В процессе механической обработки мы разработали специализированные протоколы термообработки для различных областей применения инструментов. Инструменты, используемые для высокотемпературной резки, проходят иные циклы отпуска, чем инструменты, предназначенные для ударопрочности, что обеспечивает оптимальную работу каждого инструмента в соответствии с его назначением.
Как различные классификации инструментальной стали влияют на точность обработки?
Неправильная классификация инструментальной стали может привести к несоответствию размеров, некачественной обработке поверхности и частым переделкам, что обходится в тысячи долларов в виде потерянных материалов и трудозатрат, а также наносит ущерб отношениям с клиентами.
Классификация инструментальных сталей напрямую влияет на точность обработки благодаря уникальному сочетанию износостойкости, стабильности размеров и сохранения остроты кромки. Быстрорежущие стали превосходно подходят для общей обработки, а инструментальные стали для холодной обработки обеспечивают превосходную стабильность размеров. Усовершенствованные марки порошковой металлургии обеспечивают исключительную стабильность для самых требовательных задач точной обработки.
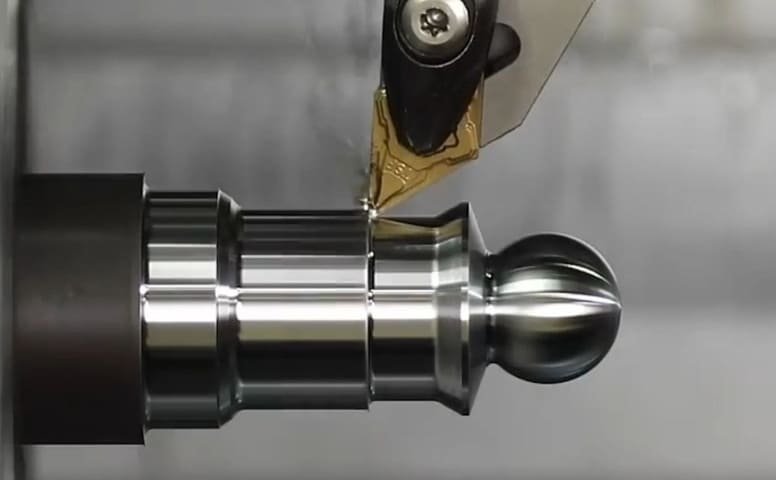
Точность обработки с использованием различных инструментальных сталей
Взаимосвязь между классификацией инструментальной стали и точностью обработки проявляется несколькими важными способами. Холоднодеформационные стали серии А, такие как А2 и А6, обладают превосходной стабильностью размеров во время термообработки, что делает их идеальными для прецизионных измерительных применений и сложных штампов. Умеренное содержание карбидов обеспечивает хорошую износостойкость без ущерба для шлифуемости или обрабатываемости.
Стали серии D, благодаря высокому содержанию углерода и хрома, обладают превосходной износостойкостью и способностью сохранять остроту кромки. Эти свойства делают их особенно ценными для обработки абразивных материалов, где износ инструмента может быстро ухудшить точность размеров. Однако их более крупная карбидная структура иногда может ограничивать достижимое качество обработки поверхности по сравнению с более мелкозернистыми альтернативами.
Быстрорежущие стали (серии M и T) сохраняют свою твердость при повышенных температурах, что позволяет использовать более высокие скорости резания без изменения размеров из-за термического размягчения. Это свойство особенно ценно в условиях высокопроизводительного производства, где колебания температуры инструмента могут негативно сказаться на стабильности качества.
Порошковая металлургия произвела революцию в характеристиках инструментальной стали, создав материалы с чрезвычайно однородной микроструктурой и мелкодисперсными карбидами. Эти передовые марки обладают превосходной шлифуемостью и стабильностью размеров при термообработке, что позволяет изготавливать инструменты сложной геометрии с чрезвычайно жесткими допусками. В наших операциях по прецизионной обработке мы обнаружили, что инструментальные стали на основе порошковой металлургии сохраняют точность размеров до 30% дольше, чем их традиционные аналоги при одинаковых условиях резания.
В каких случаях приходится идти на компромисс между твердостью и ударной вязкостью в производственных условиях?
Инженеры-технологи часто сталкиваются с непростой дилеммой: выбирать более твердые инструментальные стали, которые преждевременно изнашиваются из-за сколов, или более прочные варианты, которые деформируются постепенно, но предсказуемо — оба сценария увеличивают затраты и время простоя.
Компромисс между твердостью и ударной вязкостью представляет собой фундаментальную проблему при выборе инструментальной стали. Более твердые стали (65+ HRC) обладают превосходной износостойкостью и сохранением остроты кромки, но склонны к сколам при ударе. Более твердые стали лучше поглощают удары и сопротивляются разрушению, но могут изнашиваться быстрее. Оптимальный баланс зависит от характера напряжений, характерных для конкретного применения.
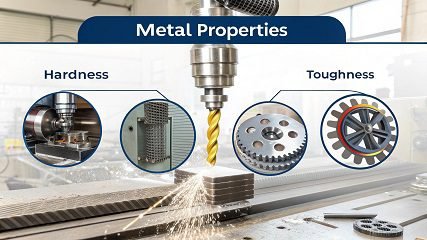
Компромисс между твердостью и прочностью
Обратная зависимость между твердостью и ударной вязкостью создает сложные матрицы принятия решений для производственных задач. Твердость, измеряемая в HRC (шкала Роквелла C), сильно коррелирует с износостойкостью и прочностью на сжатие. Однако с увеличением твердости пластичность и ударная вязкость обычно снижаются. Этот компромисс становится особенно важным при прерывистых операциях резки, где инструменты подвергаются циклическим нагрузкам.
Современные достижения в металлургии несколько расширили границы возможностей. Например, быстрорежущие стали, такие как ASP 2023 и CPM REX 76, достигают твердости, превышающей 70 HRC, при сохранении приемлемой ударной вязкости благодаря своим уникальным микроструктурным характеристикам. Эти передовые материалы характеризуются мелкодисперсными, равномерно распределенными карбидами в прочной матрице, что позволяет избежать традиционного компромисса.
Специфические особенности конкретного применения еще больше усложняют выбор инструмента. При высокоскоростной обработке закаленных сталей ограничивающим фактором может быть сохранение остроты режущей кромки, что делает предпочтительными более твердые материалы инструмента, несмотря на потенциальную хрупкость. И наоборот, при тяжелых черновых операциях с переменными нагрузками резания прочность становится первостепенной задачей для предотвращения катастрофического разрушения инструмента.
Благодаря тщательному анализу причин отказов в процессе механической обработки, мы разработали рекомендации, адаптированные под конкретные задачи. Для компонентов вакуумных камер, требующих жестких допусков и превосходной чистоты поверхности, мы обычно выбираем сталь CPM S90V с твердостью 58-60 HRC, обеспечивающую оптимальный баланс для данного применения. Для компонентов автомобилей, работающих в тяжелых условиях и подверженных переменным силам резания, мы предпочитаем стали, такие как S7 с твердостью 54-56 HRC, жертвуя при этом износостойкостью ради повышения ударной вязкости.
Заключение
Выбор оптимальной инструментальной стали требует баланса между свойствами материала и требованиями применения. Понимая системы классификации, влияние термообработки и компромиссы между свойствами, мы предлагаем высококачественные детали, изготовленные на заказ, которые соответствуют точным спецификациям и обеспечивают максимальную эффективность производства.




